Mise à jour technique le 12 septembre 2026.
Chez rotec, à Berlin, l'usinage de la tôle ne commence pas seulement à la machine. Une solution économique et techniquement fiable résulte bien davantage d'une combinaison judicieuse entre conseil, choix des matériaux, conception, découpe, formage et finition. C'est pourquoi nous vérifions les plans et les données du projet avant le début de la fabrication. Cela permet d’éviter des étapes de travail superflues, tout en tenant compte dès le début des cotes fonctionnelles, des surfaces visibles et des conditions d’utilisation ultérieures.
rotec usine l'acier, l'acier inoxydable et l'aluminium pour les architectes, les bureaux d'études, les constructeurs métalliques, les spécialistes des façades, les entreprises de construction, les industries et les agenceurs de magasins. Nous fabriquons des pièces individuelles, des prototypes, des petites séries et des séries récurrentes. En fonction du projet, nous combinons la découpe au laser, le pliage CNC, le perçage, le fraisage, le filetage, le soudage, le meulage, le polissage, le marquage et l’assemblage au sein d’un processus de fabrication coordonné.
Notre vaste stock de tôles sur le site de Berlin constitue un autre avantage. Environ 1 200 références différentes de tôles pleines, de tôles perforées et de métaux déployés permettent, dans le cadre de nombreux projets, de réduire les trajets entre le stock de matériaux, la préparation des travaux et la fabrication. Ainsi, nos clients ne reçoivent pas seulement un simple composant, mais une solution adaptée à leurs besoins réels.
Crédit photo : Toutes les photos figurant dans cet article sont des clichés originaux pris dans l'usine rotec de Berlin. Elles n'ont pas été générées par l'intelligence artificielle.
Pourquoi choisir Rotec pour l'usinage de la tôle à Berlin ?
Un bon usinage de la tôle doit concilier exigences techniques, coûts et délais. C'est pourquoi nous ne nous limitons pas à l'étape d'usinage prise isolément. Nous examinons également comment le matériau, le contour, la succession des plis, la technique d'assemblage et la surface s'influencent mutuellement.
Pour les clients de Berlin et du Brandebourg, la proximité géographique facilite la coordination directe. Parallèlement, nous livrons des pièces en tôle et des composants métalliques fabriqués dans toute l'Allemagne. Les frais de transport de nos transporteurs partenaires sont indiqués et facturés séparément dans le devis.
Nos principaux atouts sont les suivants :
- Usinage de la tôle en interne sur le site de Berlin
- un accompagnement technique personnalisé assuré par un interlocuteur attitré
- Découpe au laser, pliage CNC et finition : un seul et même prestataire
- environ 1 200 références différentes de tôles pleines, de tôles perforées et de métaux déployés en stock
- Usinage de l'acier, de l'acier inoxydable et de l'aluminium
- Fabrication de pièces individuelles, de petites séries et de séries récurrentes
- Ensembles soudés et composants prêts à être montés
- des processus de qualité documentés et des certifications validées
- Livraison dans toute l'Allemagne par des transporteurs agréés
Capacités techniques de rotec en matière d'usinage de la tôle
Les valeurs suivantes décrivent les capacités techniques maximales de nos installations. Elles ne constituent pas une garantie générale pour chaque pièce. L'épaisseur de matériau pouvant effectivement être usinée dépend, entre autres, du matériau, de l'alliage, de la résistance à la traction, de la géométrie de la pièce, de la longueur de pliage, du rayon de pliage et de l'outil. Une affirmation fiable n’est donc possible qu’après examen du dessin ou de l’esquisse.
| Prestation | Caractéristiques techniques | Remarque importante |
|---|---|---|
| Force de pression de la presse plieuse | jusqu'à 200 t | en fonction de l'outil, du matériau et de la géométrie de la pièce |
| Longueur maximale de pliage | 3 040 mm | en fonction de la géométrie, de l'épaisseur du matériau et de sa résistance |
| Pliage de l'acier | jusqu'à 15 mm | La faisabilité est évaluée au cas par cas, en fonction du projet |
| Cintrage de l'acier inoxydable | jusqu'à 15 mm | La qualité du matériau et la surface sont prises en compte |
| Pliage de l'aluminium | jusqu'à 15 mm | Le type d'alliage et le sens de cintrage revêtent une importance particulière |
| Découpe au laser de l'acier | jusqu'à 15 mm | en fonction de la qualité du matériau et du contour |
| Découpe au laser de l'acier inoxydable | jusqu'à 15 mm | Veuillez indiquer dès que possible les surfaces visibles et le film de protection |
| Découpe au laser de l'aluminium | jusqu'à 12 mm | en fonction de l'alliage et de la géométrie de la pièce |
Tolérances en découpe laser
En fonction du matériau, de l'épaisseur, du contour et de la géométrie de la pièce, des tolérances allant jusqu'à ±0,1 millimètre sont possibles lors de la découpe au laser. La précision atteignable est vérifiée au cas par cas, en fonction du projet. Les tolérances particulièrement serrées doivent donc être clairement indiquées dès la demande de devis. À cet égard, il est judicieux de faire la distinction entre les cotes fonctionnelles et les dimensions moins critiques.
Découpe au laser de l'acier, de l'acier inoxydable et de l'aluminium
La découpe laser CNC permet d'obtenir des contours extérieurs, des découpes, des trous oblongs et des schémas de perçage précis. Parallèlement, il est possible d'imbriquer de manière rentable des pièces individuelles et des séries à partir de données de dessin numériques. Cela permet une meilleure utilisation du matériau disponible, tandis que les composants récurrents peuvent être fabriqués de manière reproductible.
rotec découpe au laser l'acier et l'acier inoxydable jusqu'à une épaisseur maximale de 15 millimètres. L'aluminium peut être usiné jusqu'à une épaisseur maximale de 12 millimètres. La faisabilité effective dépend en outre du matériau, de l'alliage, du contour, des découpes et de la géométrie de la pièce.
Les fichiers DXF ou DWG sont particulièrement adaptés à une vérification technique rapide des contours en deux dimensions. Il convient en outre de fournir un dessin au format PDF coté. Celui-ci permet de vérifier visuellement et sans ambiguïté les cotes, le matériau, le nombre de pièces, les tolérances et la version.
De la découpe au laser à la pièce finie
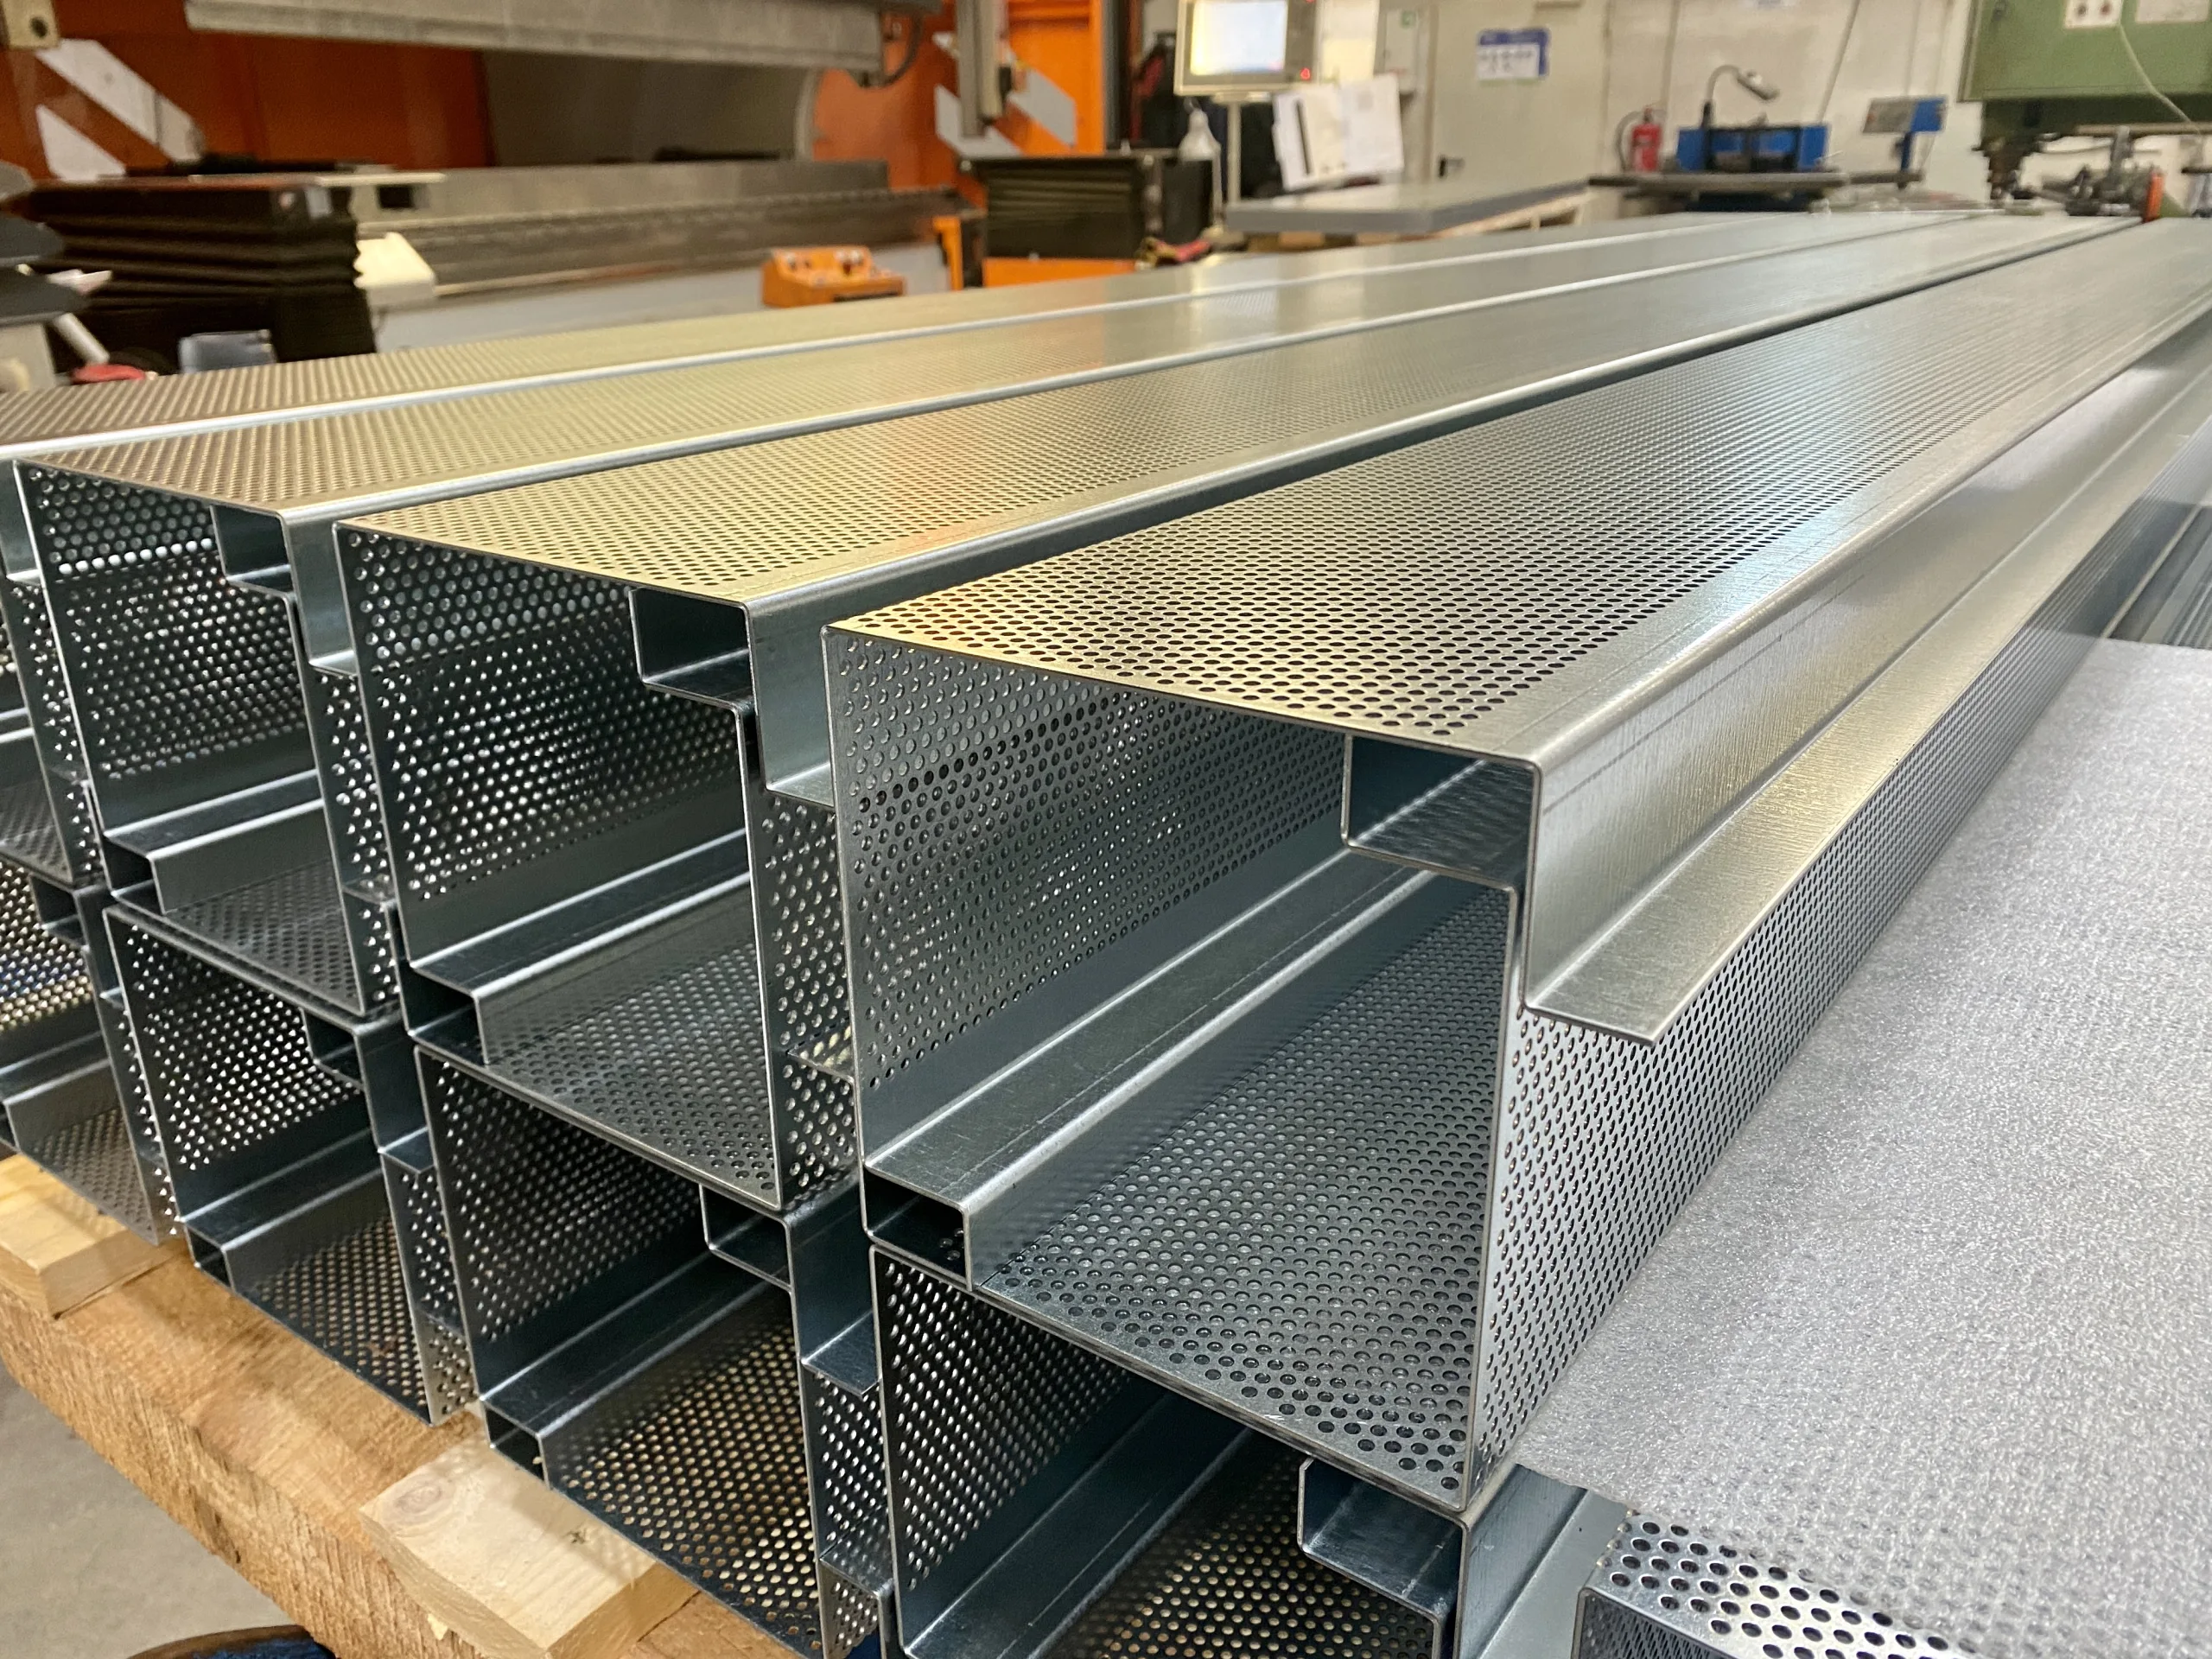
Une découpe précise n'est souvent que la première étape. C'est pourquoi, dès la phase de préparation de la découpe au laser, nous tenons compte du fait que la pièce sera ensuite pliée, soudée ou assemblée. Les découpes et les perçages situés à proximité d'une ligne de pliage peuvent se déformer lors du formage. Une conception adaptée permet d’éviter de telles déformations ou de les compenser de manière ciblée.
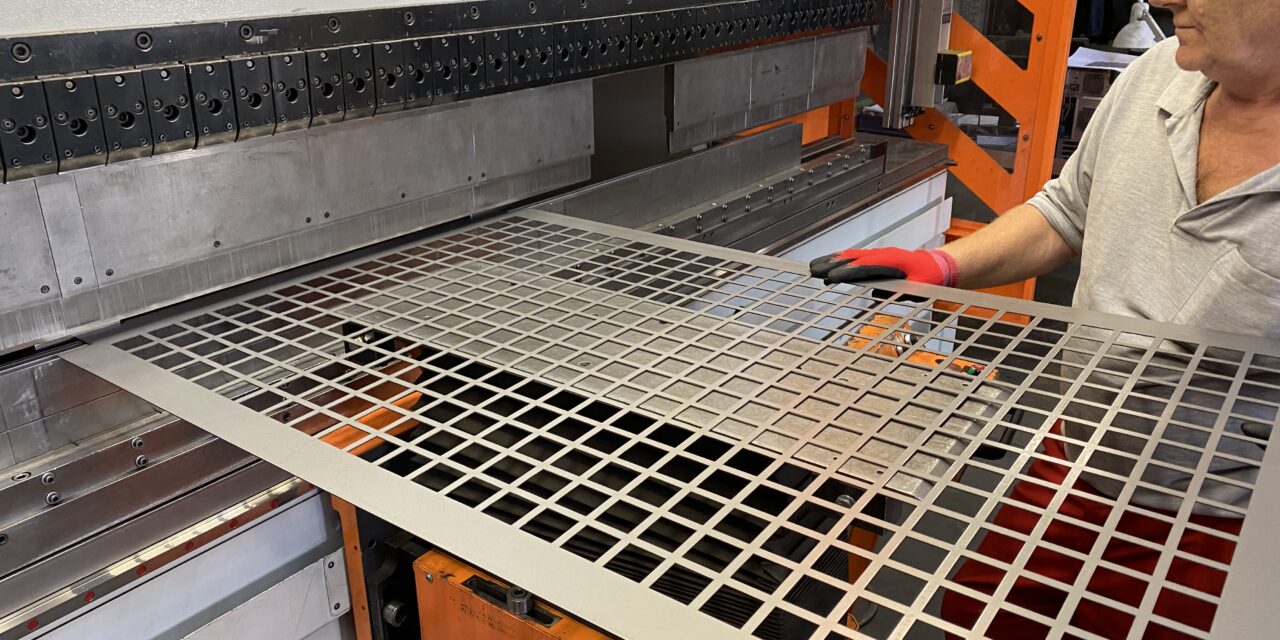
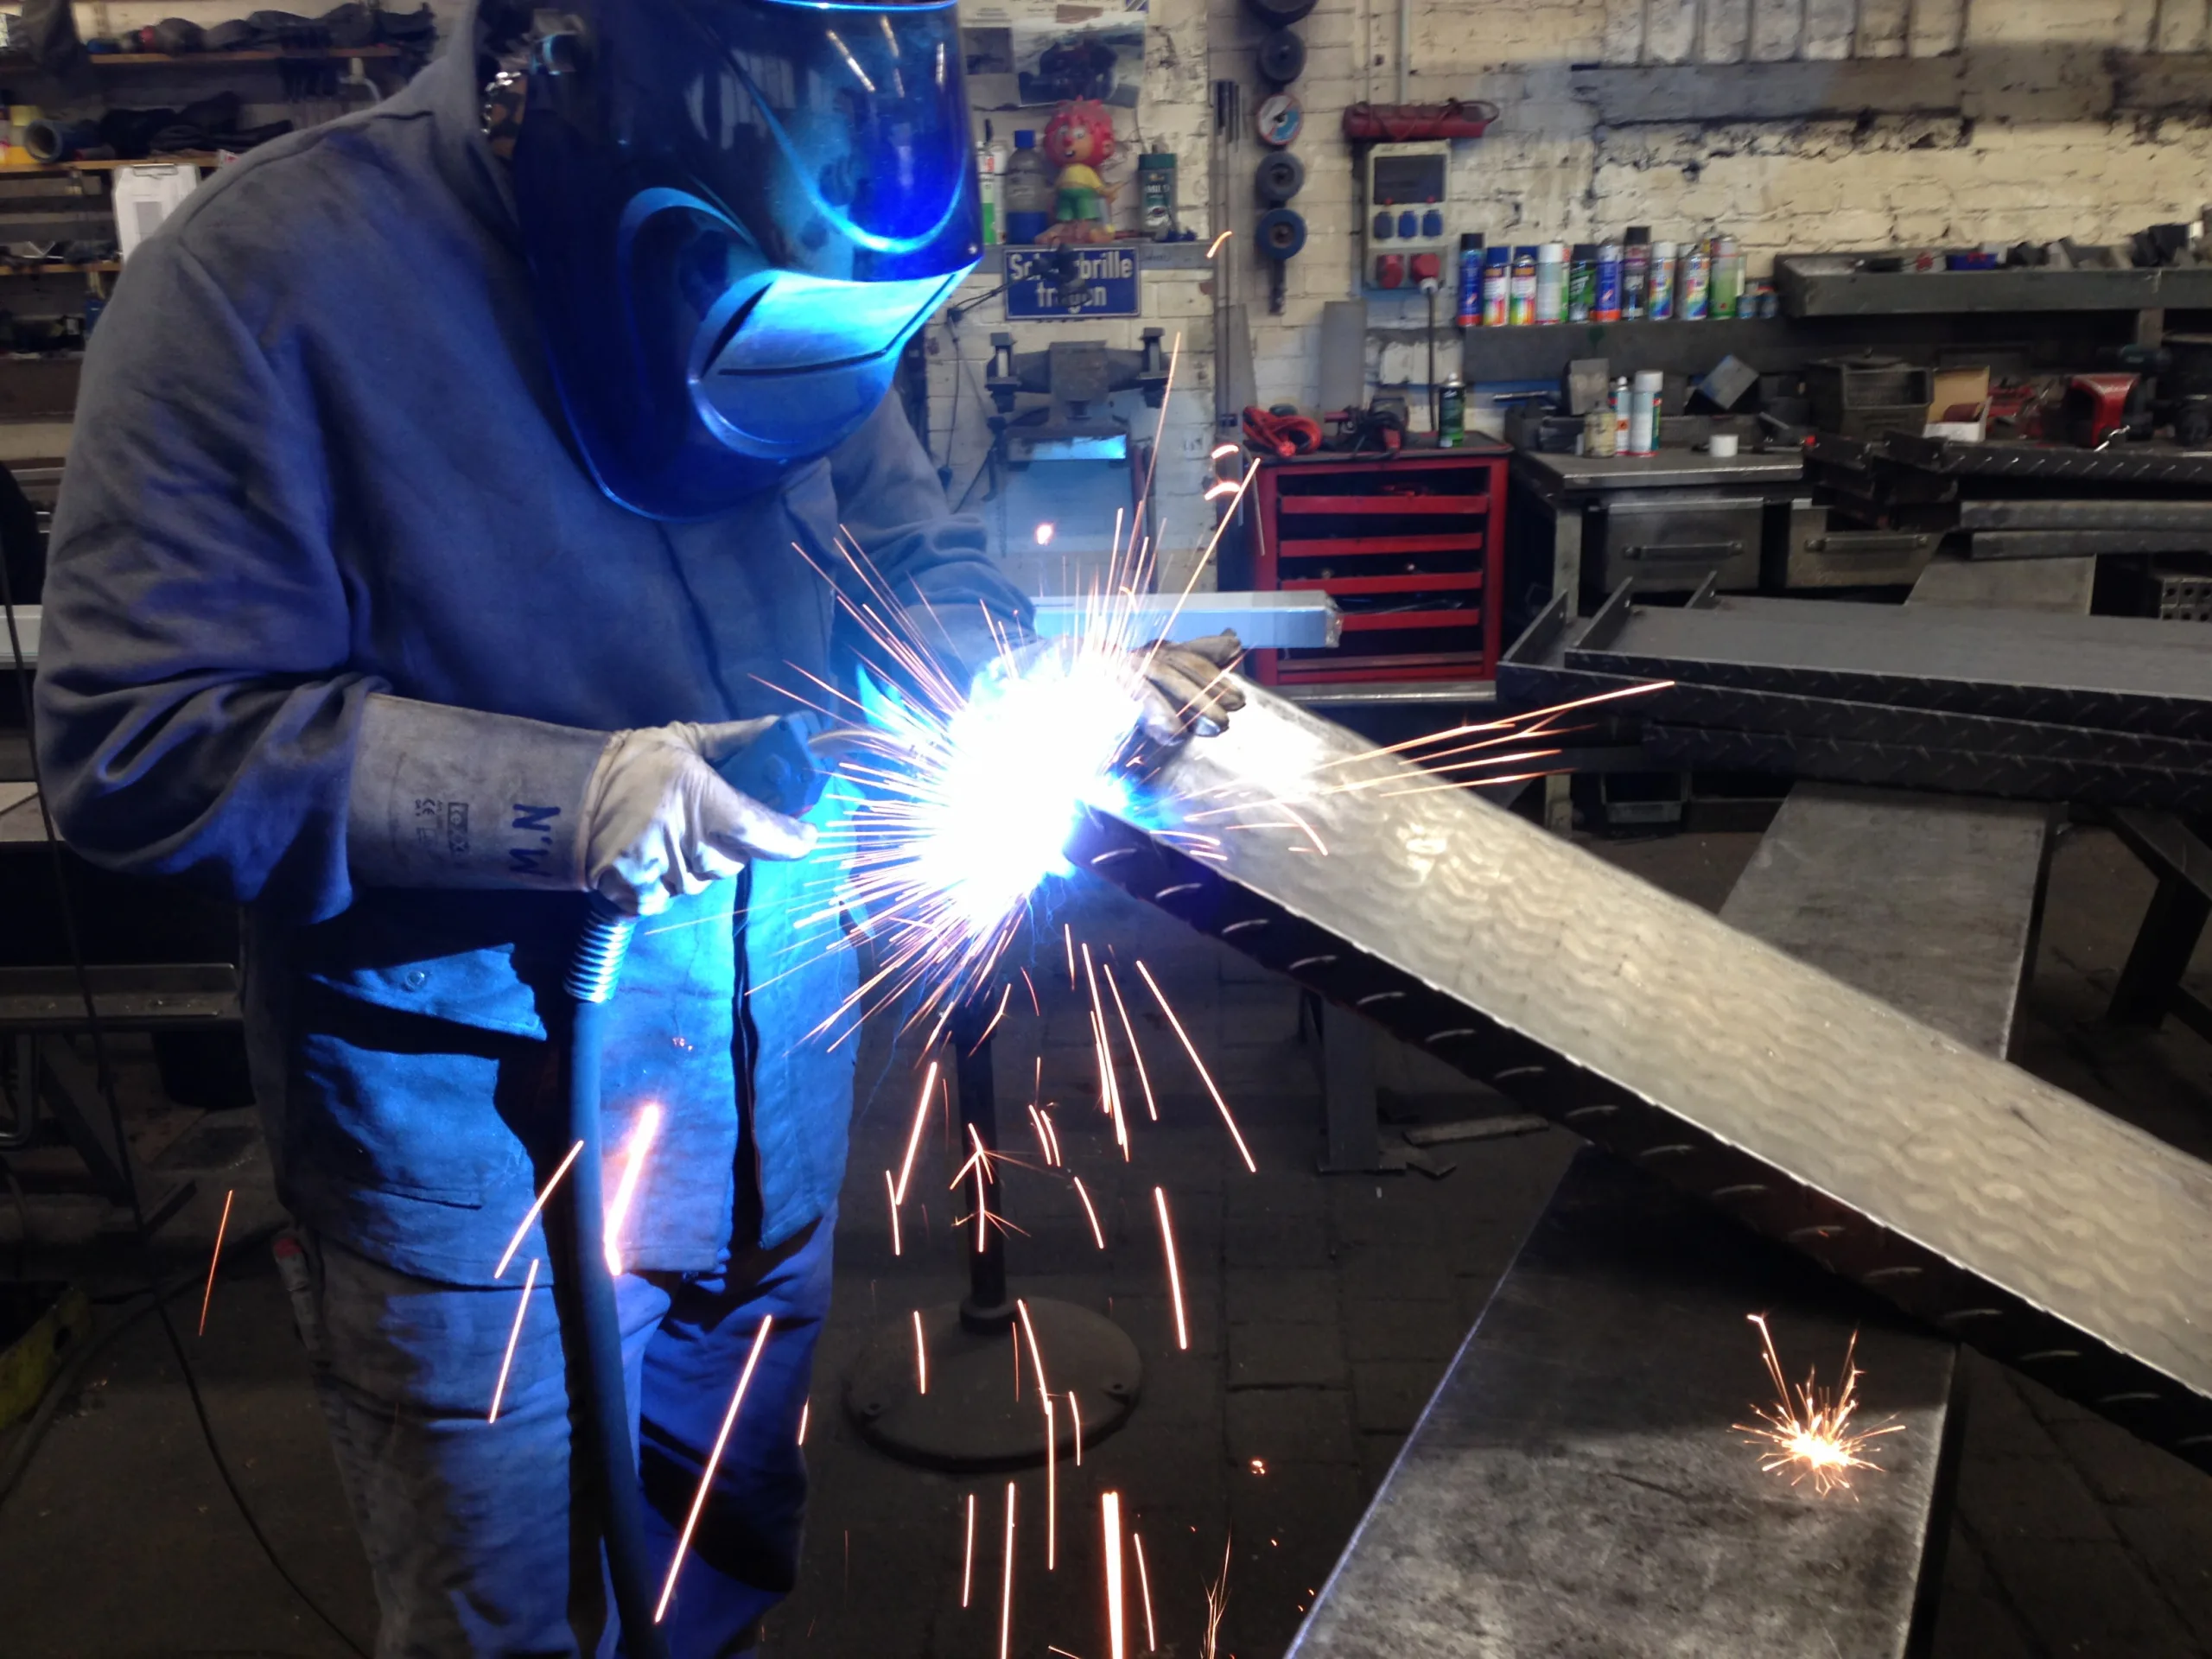
La photo d'illustration de cet article illustre particulièrement bien ce lien. La tôle perforée de grand format a d'abord été découpée sur la machine de découpe laser. Un collaborateur a ensuite plié la pièce sur la presse plieuse CNC. Cette photo met ainsi en évidence deux étapes de fabrication essentielles au sein d'un processus de travail continu chez rotec.
Pliage et cintrage CNC de tôles à Berlin
Lors du pliage, la presse plieuse forme une découpe de tôle plane le long de lignes de pliage définies. Pour ce faire, un outil supérieur presse la tôle de manière contrôlée contre un outil inférieur. Le matériau, l'épaisseur de la tôle, le rayon de pliage, la longueur de pliage et l'angle souhaité déterminent le choix des outils et la force de pression nécessaire.
Notre presse plieuse développe une force de pression pouvant atteindre 200 tonnes et permet une longueur de pliage maximale de 3 040 millimètres. En fonction du projet, il est possible de plier de l’acier, de l’acier inoxydable et de l’aluminium jusqu’à une épaisseur de 15 millimètres. Toutefois, en cas de lignes de pliage longues, de rayons serrés ou de nuances de matériaux particulières, une épaisseur de matériau inférieure peut s’avérer nécessaire.
Notre article technique fournit des informations détaillées sur les matériaux, les rayons de courbure et les caractéristiques de conception Pliage, chanfreinage et cintrage de tôles à Berlin.
Rayon de courbure, retour élastique et sens de laminage
Le rayon intérieur approprié dépend du matériau, de l'épaisseur, de la résistance et de l'outil. Un rayon trop petit peut provoquer des fissures ou affaiblir durablement la pièce. De plus, le matériau subit un léger retour élastique après le pliage. Ce comportement diffère selon qu’il s’agit d’acier, d’acier inoxydable ou d’aluminium, et il est pris en compte lors de la planification de la fabrication.
Le sens de laminage peut également influencer le comportement au pliage. Pour les pièces apparentes, il convient en outre de définir clairement le sens de polissage, le film de protection et les traces d'outillage admissibles. Plus ces informations sont disponibles tôt, plus il est facile de concilier esthétique et fonctionnalité.
Pièces pliées typiques
rotec fabrique notamment des profilés angulaires, des profilés en U, des profilés en Z, des profilés en chapeau, des cassettes, des caches, des consoles, des supports, des habillages, des profilés trapézoïdaux, des éléments de façade et des pièces pliées sur mesure. De plus, nous plions des tôles perforées et des métaux déployés adaptés. Dans ce cadre, la perforation, les largeurs d’âmes, les zones de bordure et la géométrie des mailles doivent être prises en compte dans la planification de la fabrication.
Autres étapes d'usinage et fabrication d'ensembles
De nombreux projets nécessitent davantage qu’une simple découpe au laser ou une pièce pliée. C’est pourquoi rotec prend en charge d’autres étapes d’usinage en fonction de la commande. Parmi celles-ci figurent le perçage, le fraisage, le filetage, le soudage, le meulage, le polissage, le marquage et le montage d’éléments de fixation adaptés.
Plusieurs pièces individuelles sont ainsi assemblées pour former des sous-ensembles soudés, des boîtiers, des habillages ou des composants prêts à être montés. Les transitions entre les différentes étapes de travail sont prises en compte dès la phase de préparation du travail. Cela permet de réduire les interfaces superflues et facilite le contrôle qualité.
Fabriquer conjointement des cadres profilés et des habillages en tôle
Pour les supports d'équipements, les postes de travail et les enceintes, la fabrication de profilés et l'usinage de la tôle se complètent. rotec peut Découpe au laser sur mesure des habillages latéraux dans nos propres locaux et l'adapter au cadre en prévoyant les découpes, les orifices de fixation et les plis nécessaires. Notre contribution à la Découpe au laser et pièces découpées au laser sur mesure explique la préparation des données de dessin et leur traitement ultérieur.
Le guide vous indique quel piètement choisir Sélectionner, découper et assembler des profilés de construction, notamment la manière dont les dimensions des profilés, les raccords et la nomenclature s'articulent entre eux. Si vous souhaitez réaliser le cadre et l'habillage dans le cadre d'un projet global, nous vous accompagnons dans Conception, fabrication et montage de votre structure en aluminium. Vous pouvez trouver les différents profilés et accessoires dans le rotec Boutique de profilés Sélectionner.
Cela permet de définir ensemble, dès le début, les cotes de raccordement, le choix des matériaux et l'ordre de montage. Pour commencer, un croquis de l'ensemble ainsi que des informations sur son utilisation et sur les surfaces de revêtement souhaitées suffisent.
Soudage et assemblages soudés
En fonction du matériau et des exigences techniques, nous assemblons les composants à l'aide de procédés de soudage adaptés. L'emplacement, la conception et la finition des soudures doivent être clairement définis sur le plan. Pour les assemblages visibles, il convient en outre de préciser si les soudures doivent rester brutes, être meulées ou être retouchées pour des raisons esthétiques.
Nos exigences de qualité en matière de soudage s'appuient sur la norme DIN EN ISO 3834-3. Pour les composants relevant du champ d'application de la norme DIN EN 1090, les conditions requises, conformes aux normes DIN EN 1090-1 et DIN EN 1090-2 jusqu'au niveau EXC 2, sont également disponibles. Les normes, certificats d'essai et documents effectivement requis dépendent du composant, de son utilisation et des dispositions contractuelles.
Traitement de surface et revêtement
La finition influe sur la protection contre la corrosion, la facilité de nettoyage, la durée de vie et l'aspect esthétique. En fonction du matériau et du domaine d'application, on peut notamment envisager la galvanisation, le ponçage, le polissage, l'anodisation et l'application d'un revêtement de couleur.
L'anodisation et les revêtements de couleur sont réalisés par des entreprises spécialisées externes. Sur demande, rotec coordonne ces étapes au sein du contrat de fabrication. Les clients bénéficient ainsi de prestations harmonisées et d’un interlocuteur unique pour leur projet. Les exigences en matière de couleur, de degré de brillance, de composition du revêtement, de surfaces visibles et de traces d’usinage admissibles doivent être précisées dès la demande de devis.
Environ 1 200 références de tôles en stock chez rotec
Disposer d'un stock important constitue un avantage pratique lorsque des projets doivent démarrer à court terme ou qu'il s'agit de comparer différents matériaux entre eux. Sur son site de Berlin, rotec stocke environ 1 200 références différentes de tôles pleines, de tôles perforées et de métaux déployés.
L'éventail des matériaux que nous traitons régulièrement comprend l'acier, l'acier inoxydable et l'aluminium. Pour les nuances, finitions ou dimensions spécifiques, nous vérifions la disponibilité et nous nous chargeons de l'approvisionnement au cas par cas. Les stocks étant susceptibles de varier, le matériau, la quantité et le format des tôles sont vérifiés avant la confirmation du délai.
Tôles perforées pour la technique, l'architecture et l'aménagement intérieur
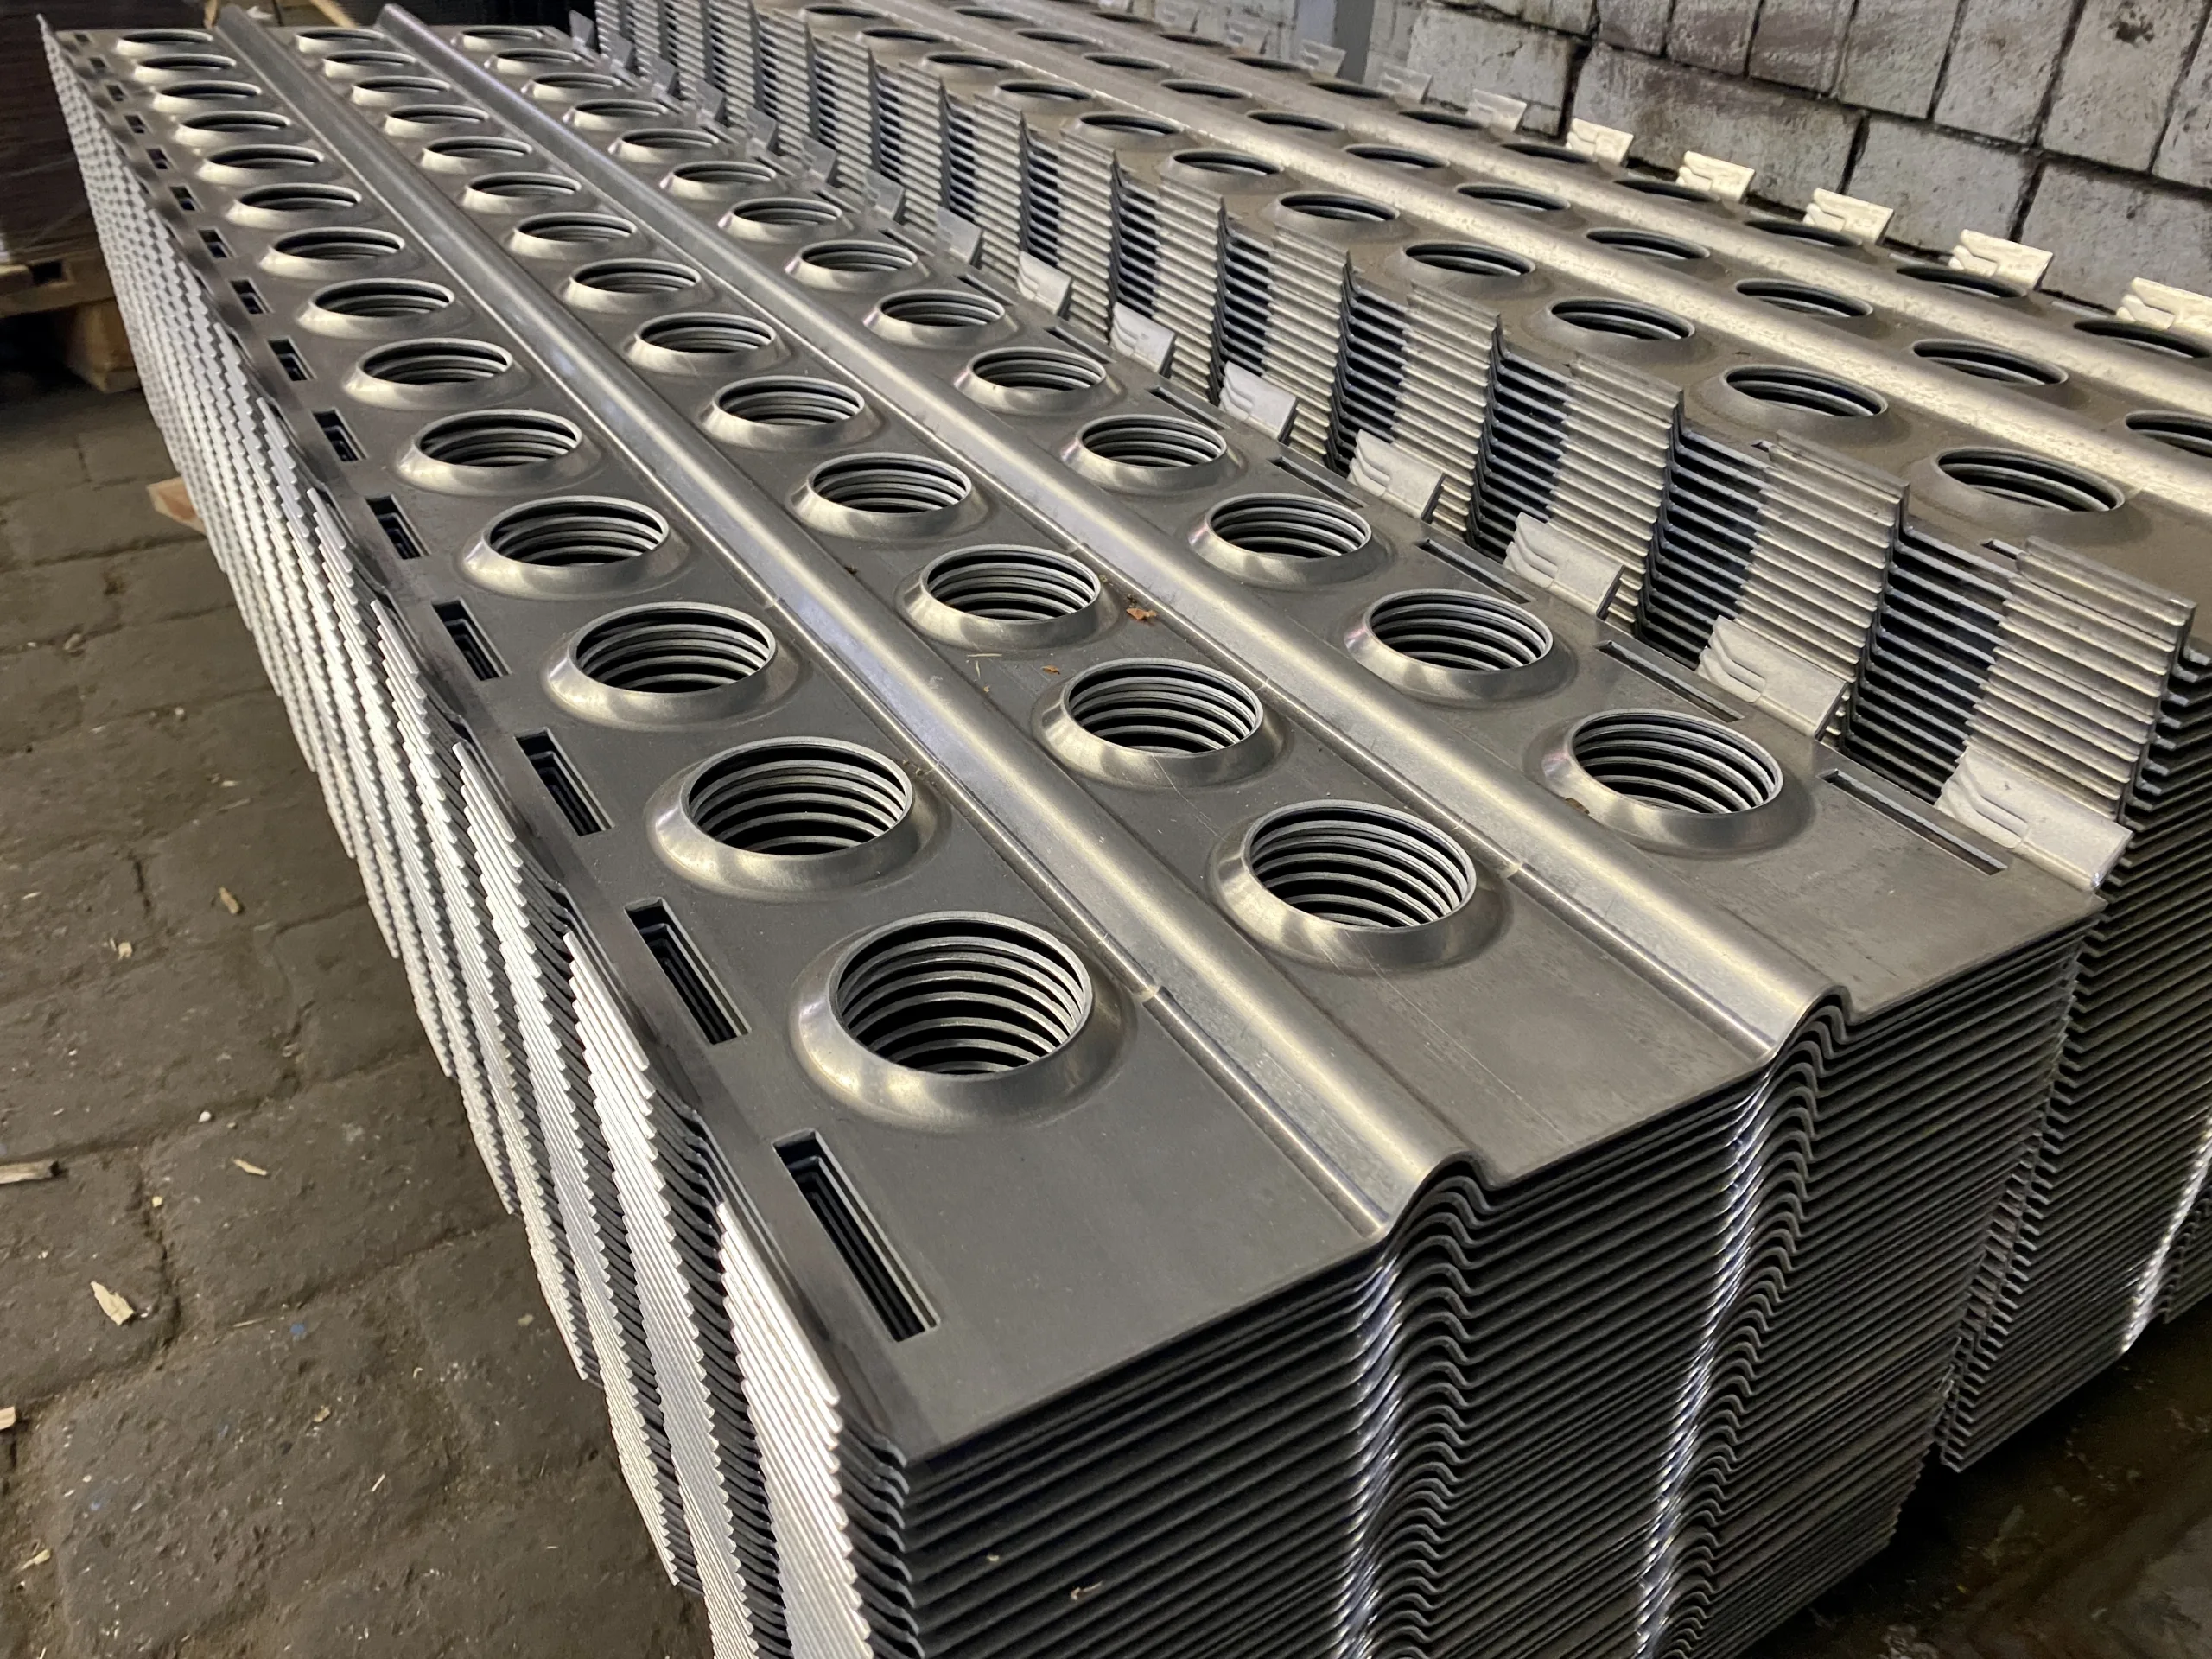
Les tôles perforées allient des sections libres bien définies à de multiples possibilités d'aménagement. Elles conviennent notamment aux ouvertures d'aération, aux habillages de machines, aux façades, aux plafonds, aux remplissages de garde-corps, aux enceintes techniques et aux projets d'aménagement de magasins.
Outre les perforations standard, rotec fabrique des tôles perforées spéciales adaptées à chaque projet. Celles-ci peuvent ensuite être découpées, pliées, soudées ou transformées en sous-ensembles. Vous trouverez un aperçu des formes de perforations, des pas, des zones de bordure et des termes techniques importants dans le Glossaire des tôles perforées rotec.
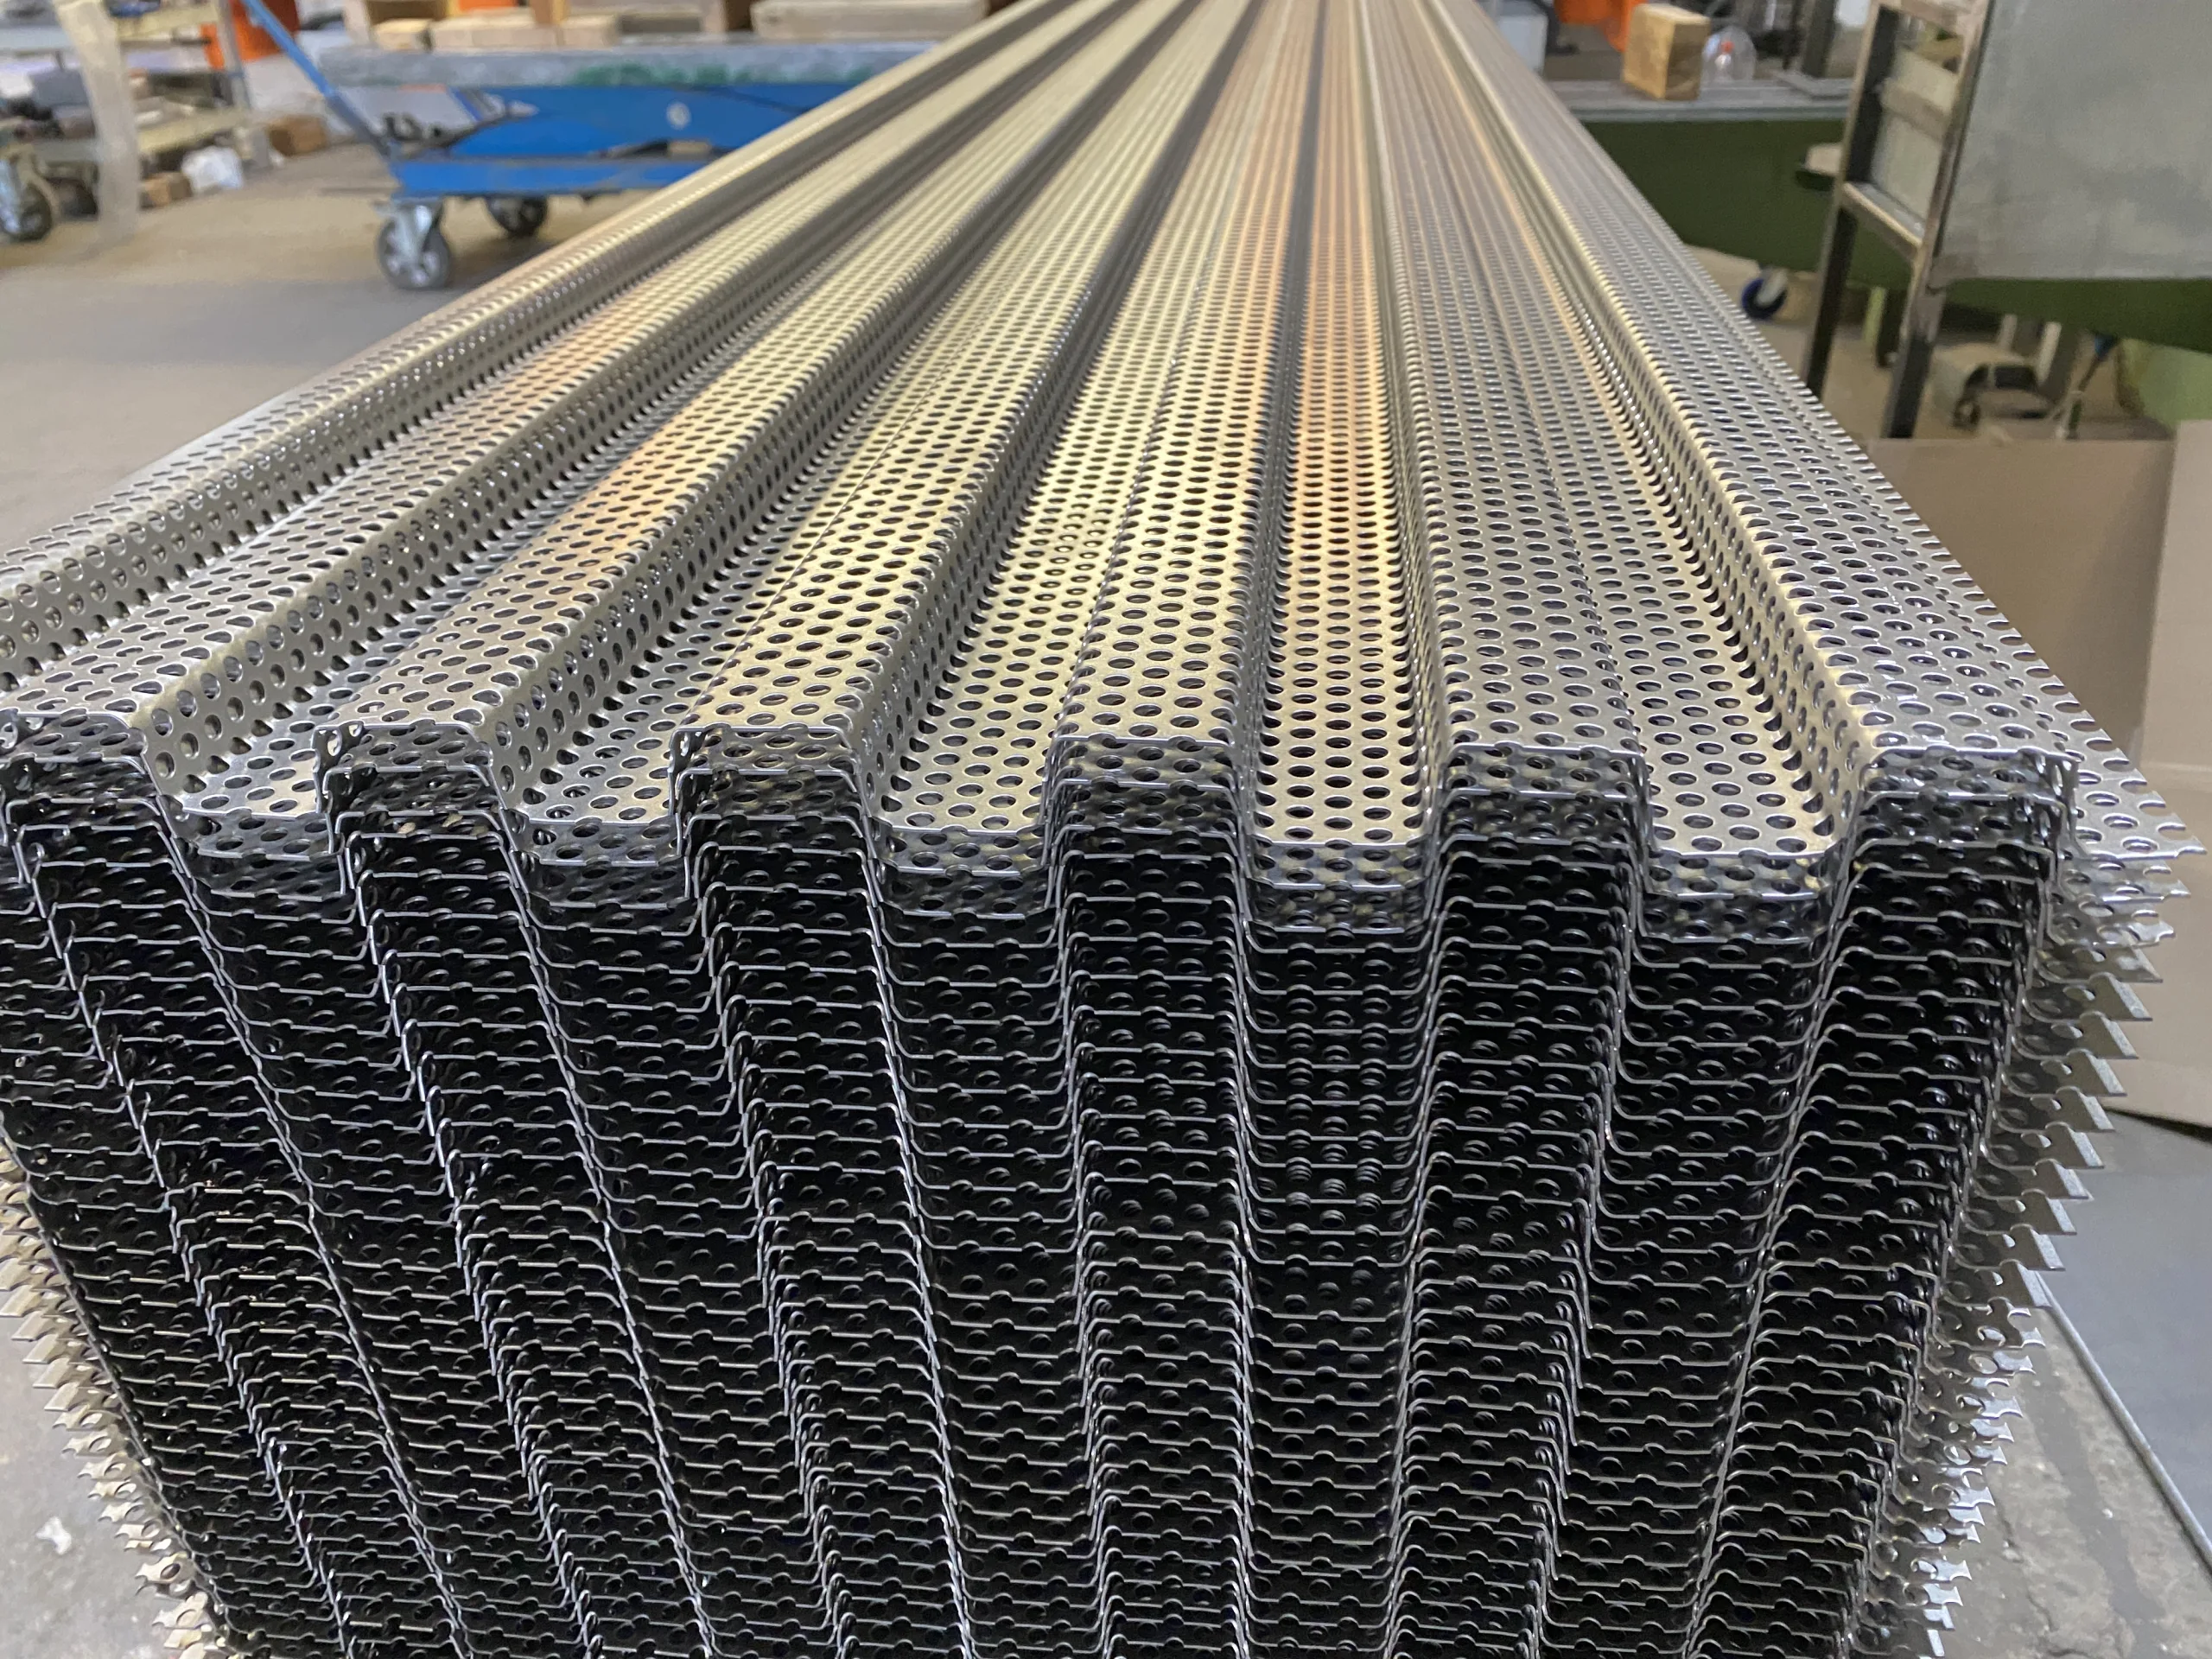
Les profilés pliés en tôle perforée sont par exemple également utilisés comme profilés de joints de dilatation pour les dalles de sol en béton. Notre article consacré à ce sujet présente un exemple d'application : Profilés trapézoïdaux en tôle perforée.
Métal déployé et treillis métallique
Le métal déployé offre une structure ajourée, un aspect esthétique marquant et de multiples possibilités d'application technique. rotec dispose d'un large choix de formes de mailles, de matériaux et de dimensions. De plus, nous découpons et plions les treillis métalliques déployés adaptés à chaque projet. Le laminage circulaire ne fait plus partie de notre gamme de prestations.
Pour plus d'informations, veuillez consulter notre article spécialisé Découpe et pliage de métal déployé et de treillis métalliques. Vous trouverez également des produits en stock dans le rotec Profishop.
Tôles larmées et tôles striées
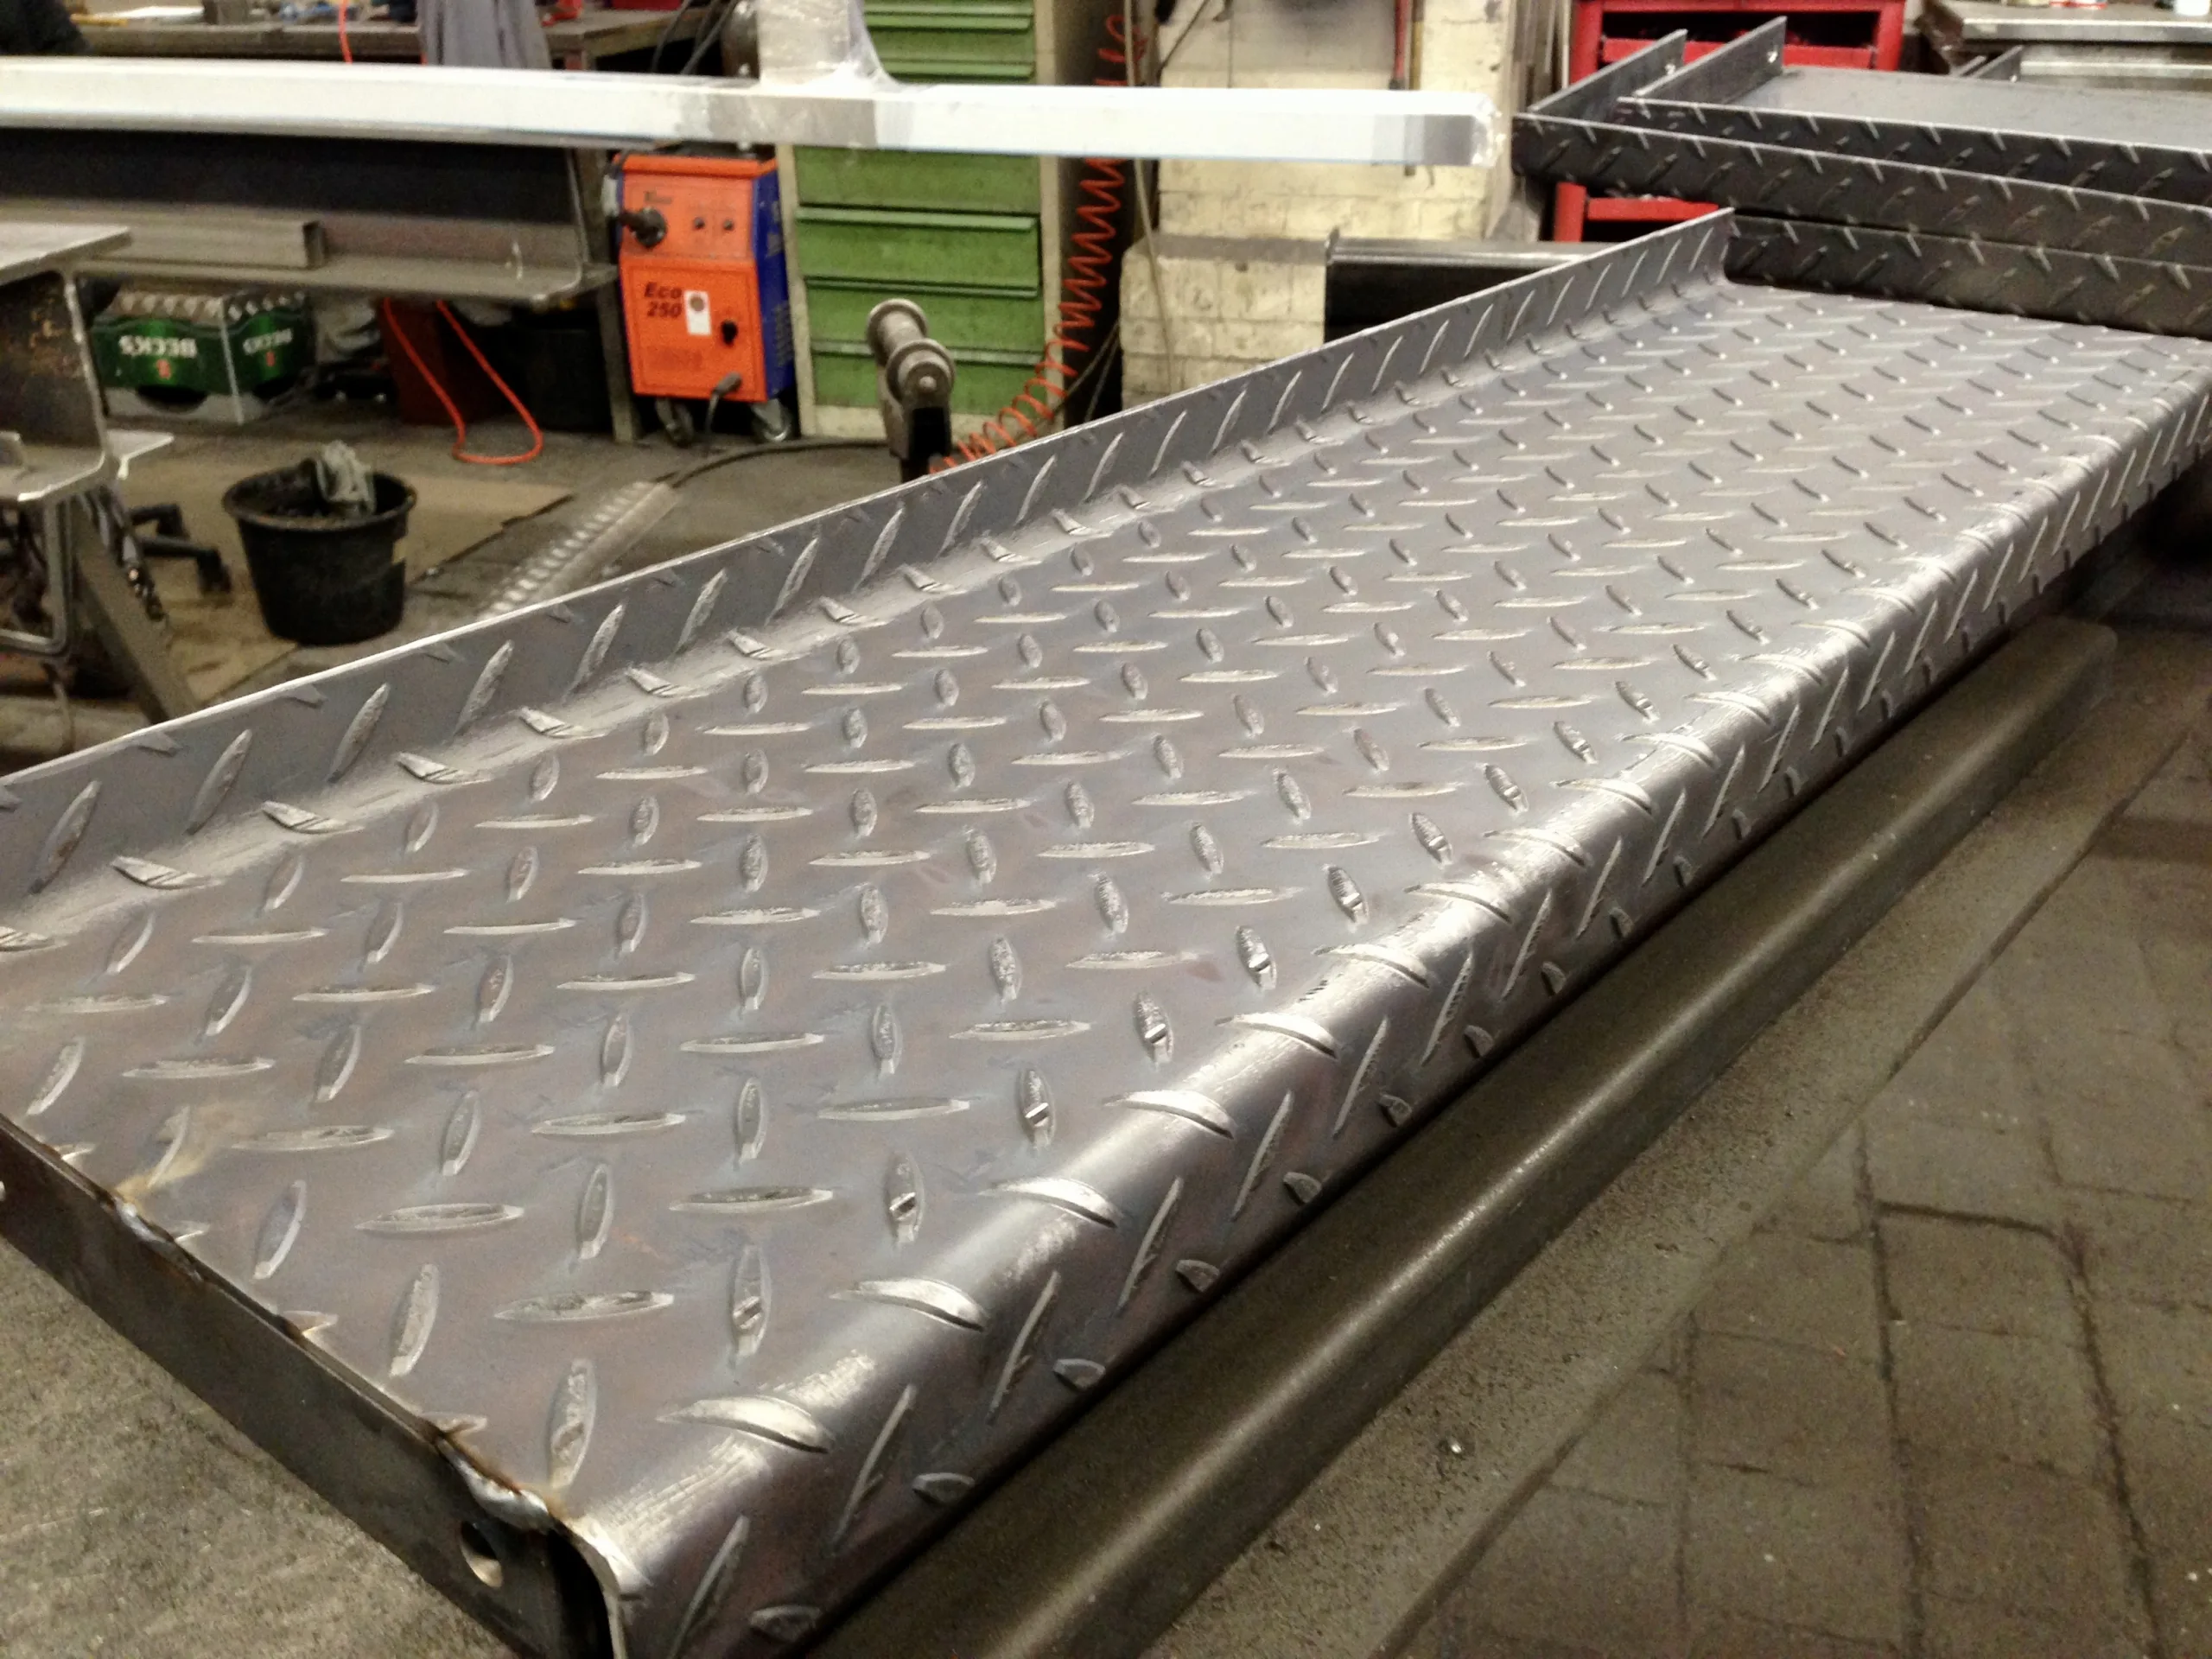
Les tôles larmées et les tôles striées sont utilisées lorsque des surfaces robustes et une meilleure adhérence sont requises. Parmi les applications typiques, on peut citer les marches d'escalier, les plates-formes, les couvercles, les rampes, les trappes de plancher, les aménagements intérieurs de véhicules et les composants de machines.
rotec transforme des tôles larmées en acier, en acier inoxydable et en aluminium. Ce faisant, nous tenons compte non seulement de l'épaisseur du matériau de base, mais également du gaufrage, de la hauteur du profil, de l'orientation, du rayon de courbure et de la surface visible. Cela permet de coordonner de manière optimale la découpe, la séquence de pliage et l'utilisation ultérieure.
Exemple pratique : marches en tôle larmée issues de la production de rotec
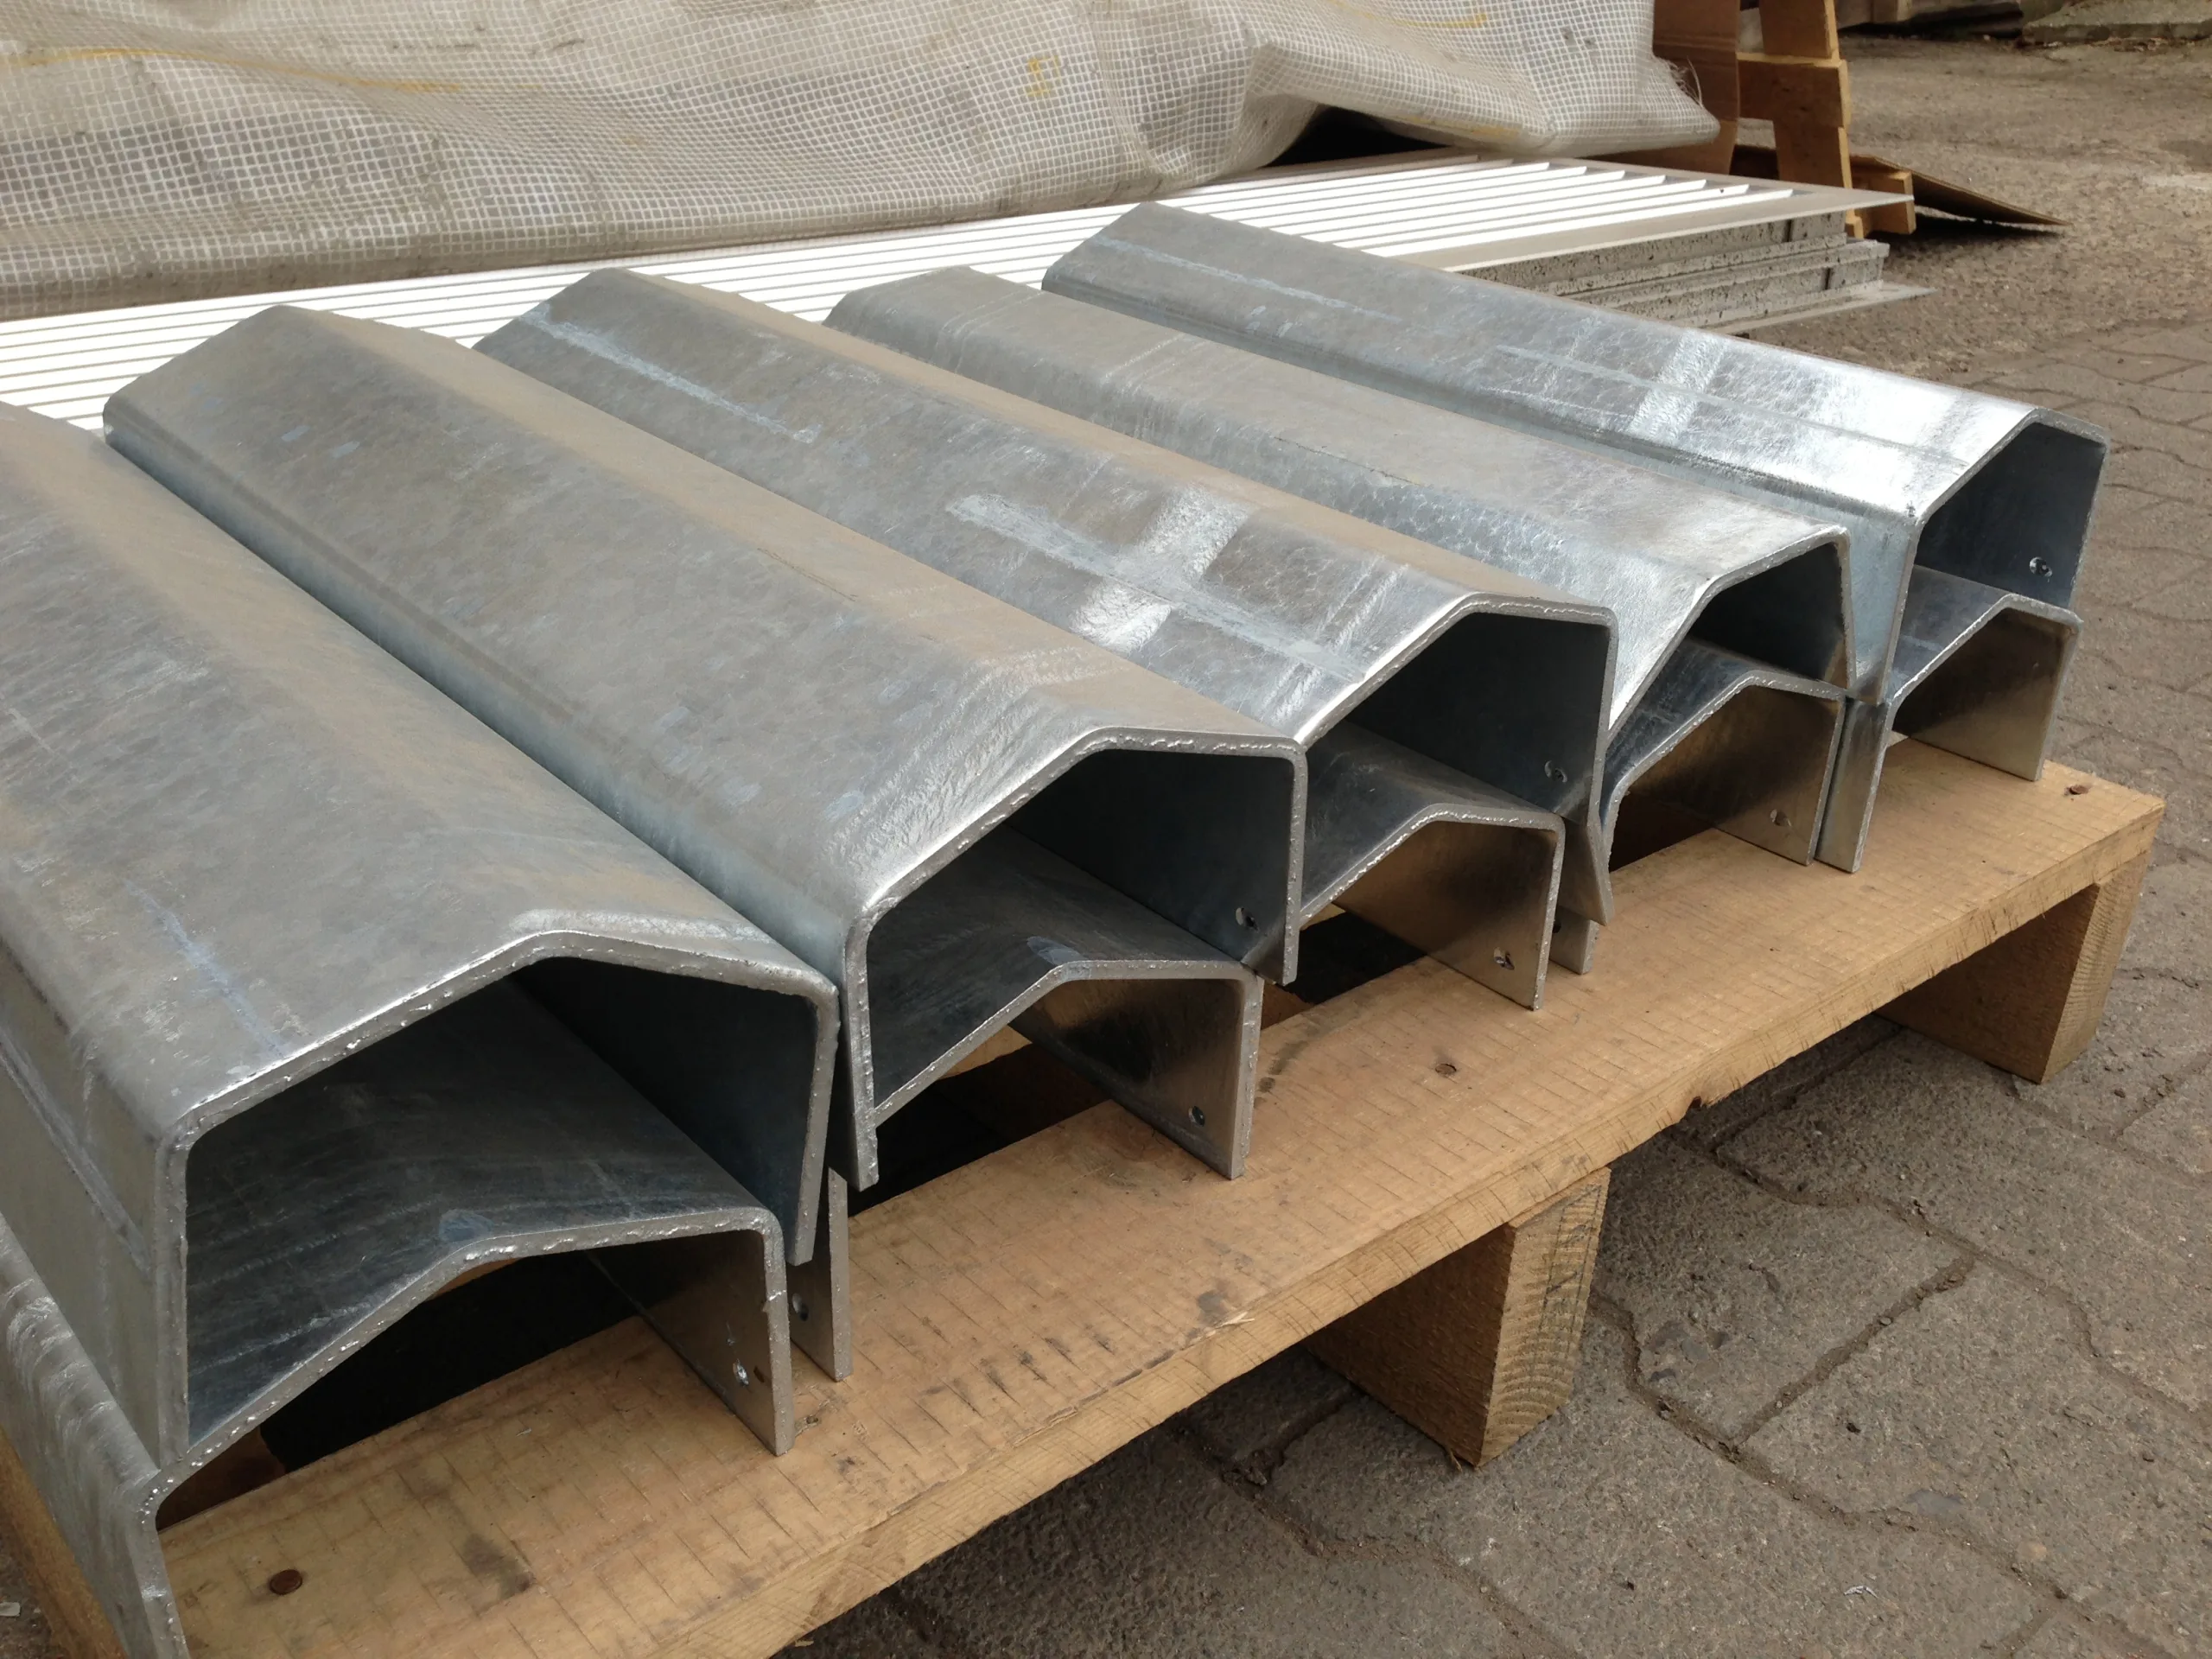
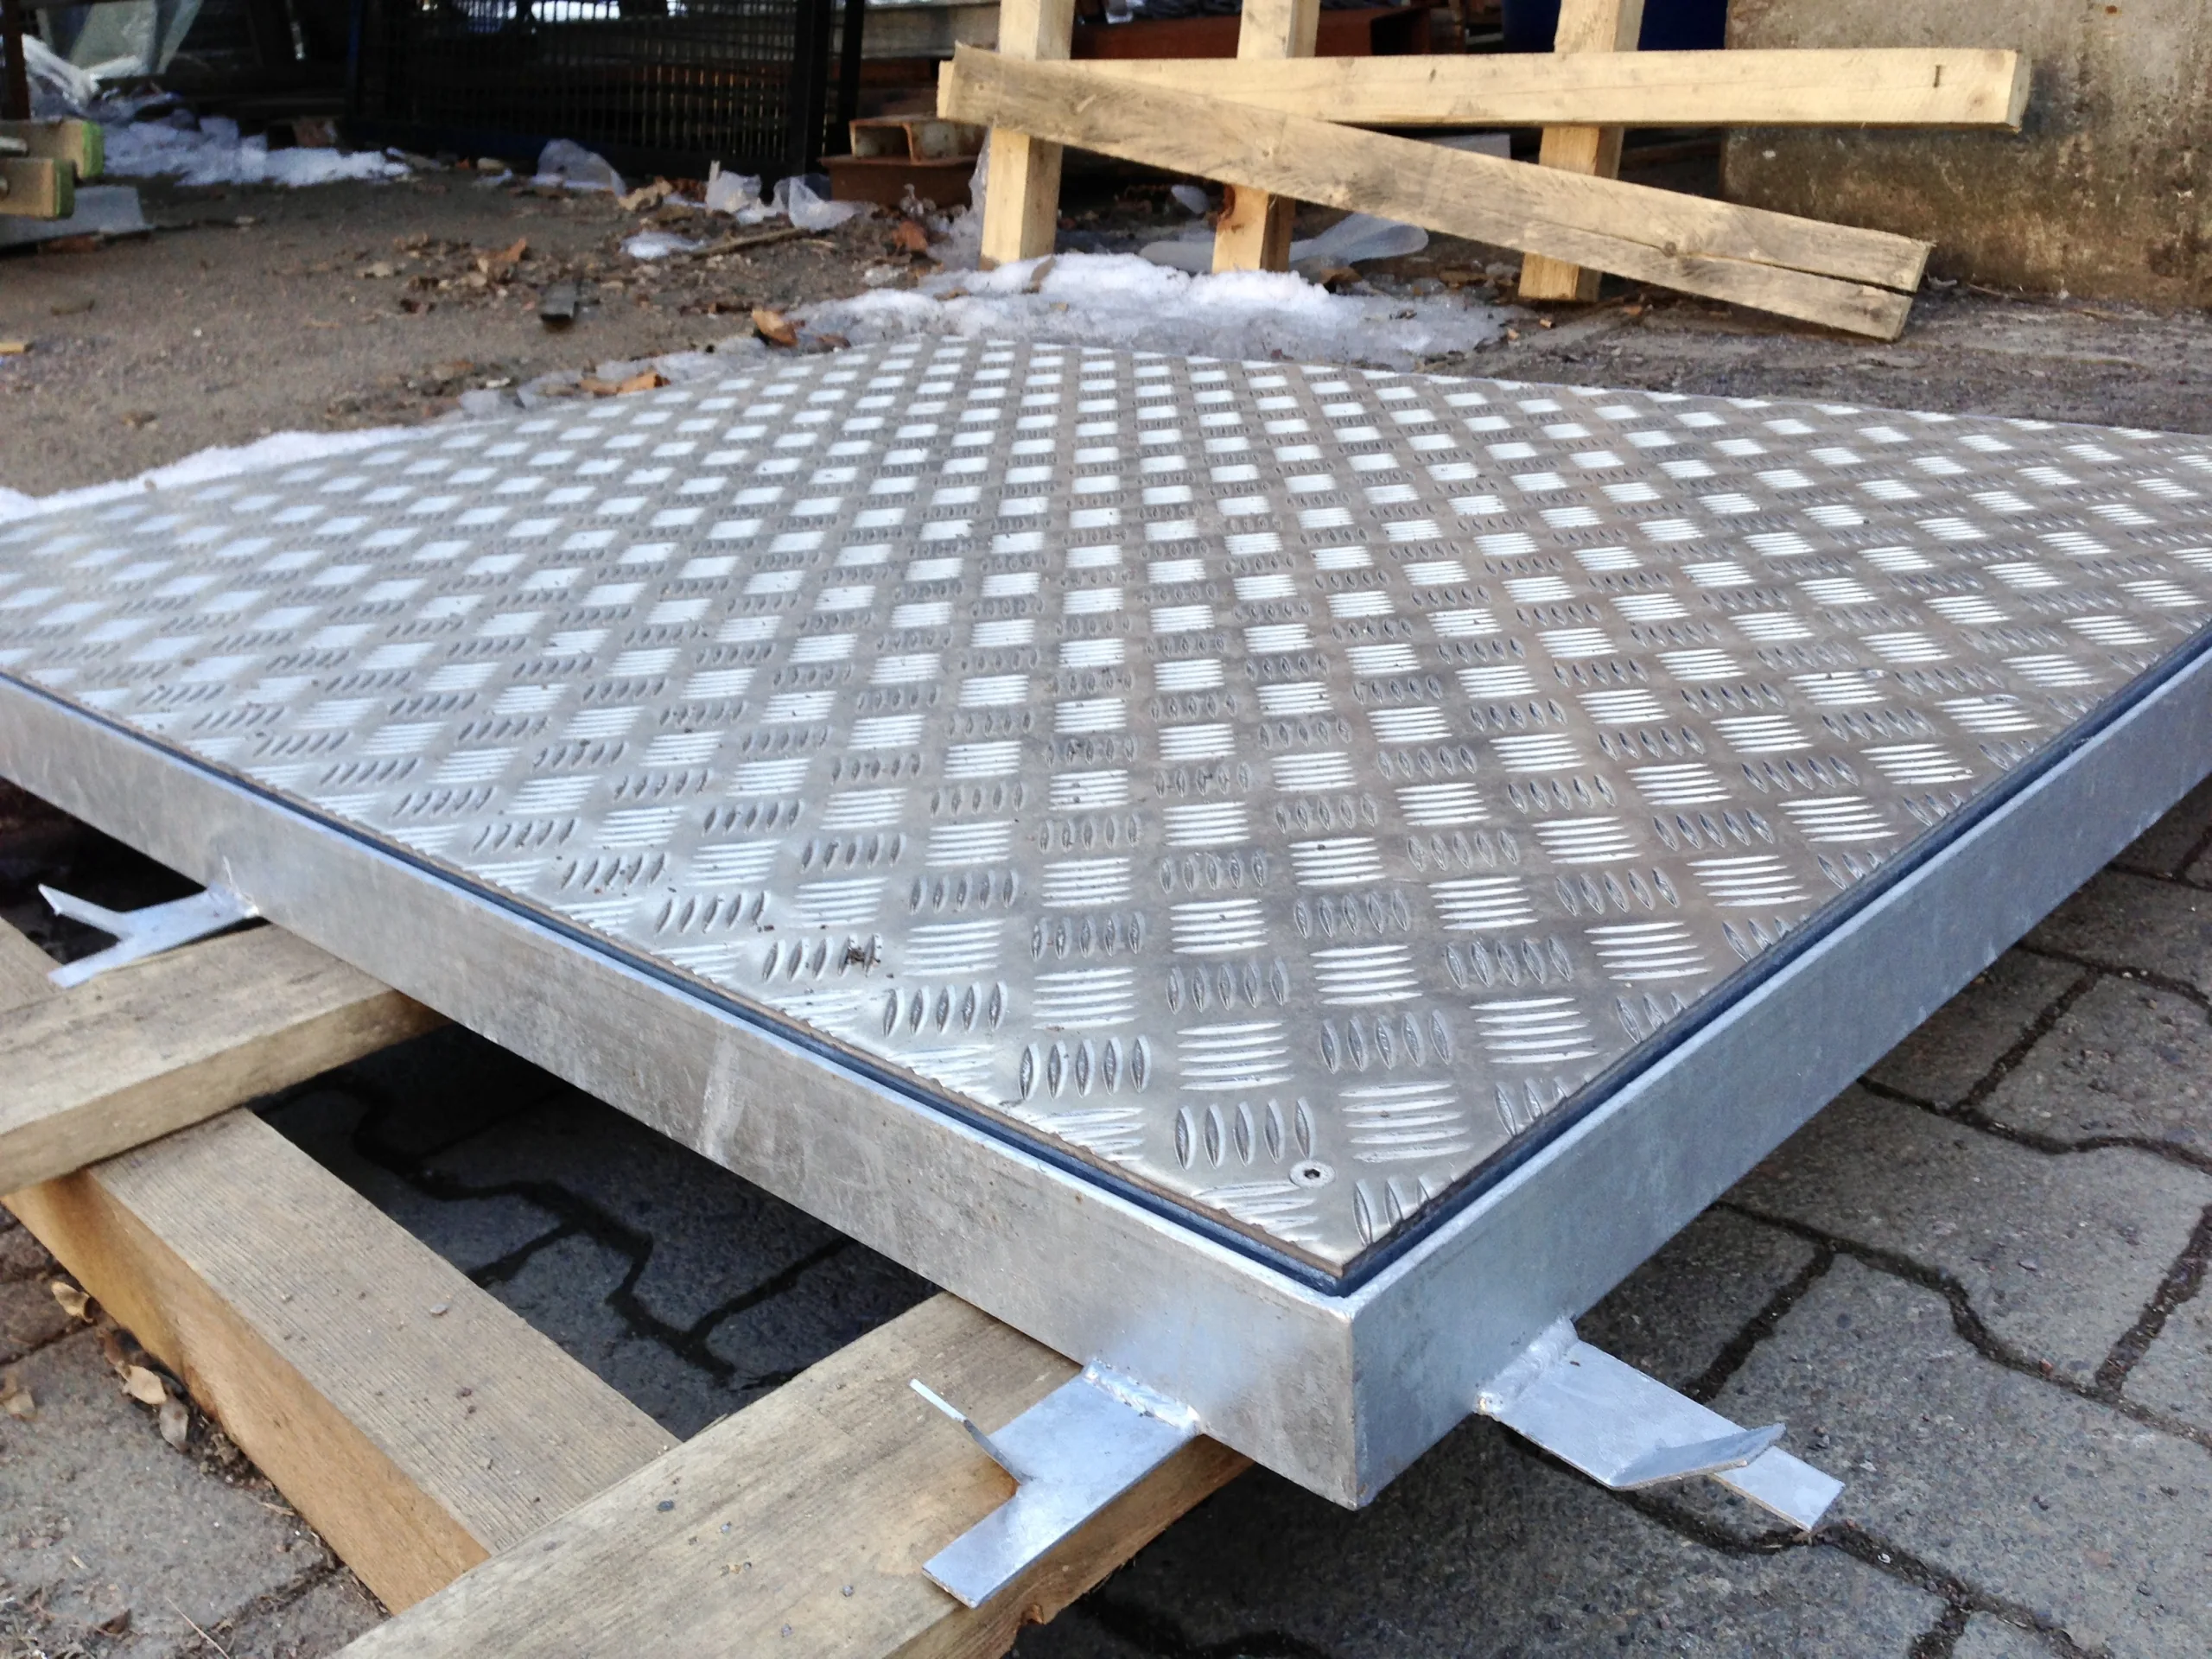
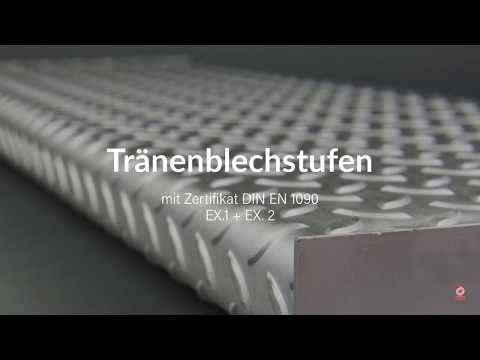
Les marches en tôle larmée illustrent clairement comment plusieurs étapes de fabrication sont combinées pour former un élément prêt à être monté. Dans un premier temps, la tôle larmée est découpée conformément au plan. Ensuite, les plis nécessaires sont réalisés. Puis, rotec soude les éléments préparés pour former des marches complètes.
En fonction du projet, des pattes latérales, des perçages et d'autres éléments de fixation peuvent être prévus. Une galvanisation à chaud peut également faire partie de la conception définie. Un exemple concret présente des marches en tôle larmée aux dimensions de 1 200 × 305 millimètres. Les dimensions, la charge admissible, la fixation et la protection anticorrosion sont toutefois toujours définies en fonction du projet.
En ce qui concerne les produits de construction, il convient en outre de vérifier quelles sont les exigences légales et normatives applicables à l’utilisation concrète envisagée. Le marquage CE n’est pas systématiquement requis pour chaque marche en tôle larmée. Les éléments déterminants sont la destination d’utilisation, le type de produit, la déclaration de performance, les normes applicables et la classification au sein de l’ouvrage. Les classes d’exécution EXC 1 et EXC 2 décrivent les exigences relatives à l’exécution, mais ne précisent pas de valeurs de charge forfaitaires.
 Regarder la vidéo
La vidéo montre la transformation de la tôle larmée en marches finies. Elle permet de voir comment la découpe, le pliage et le soudage s'articulent au sein d'un processus de fabrication coordonné.
Une fois la correction technique effectuée, nous renverrons également ici à l'article Marquage CE pour les marches en tôle larmée lien.
Qualité et certifications chez rotec
Les architectes, les concepteurs et les maîtres d'ouvrage ont besoin de processus clairs et de responsabilités clairement définies. C'est pourquoi rotec travaille selon un système de gestion de la qualité conforme à la norme DIN EN ISO 9001:2015.
À cela s'ajoutent les normes DIN EN 1090-1 et DIN EN 1090-2 jusqu'au niveau EXC 2, ainsi que la norme DIN EN ISO 3834-3 relative aux exigences de qualité en matière de soudage. Ces certifications ne remplacent pas un contrôle spécifique au projet. Elles permettent toutefois de mettre en place des processus documentés et de créer des conditions fiables pour la fabrication de composants métalliques complexes.
Les certificats de contrôle requis, les obligations en matière de documentation, les critères de réception et les marquages doivent être précisés dès la demande initiale. Cela permet de prendre en compte de manière réaliste, dès le départ, la charge de travail, les coûts et les délais.
De la demande à la pièce finie
Un déroulement clair facilite le contrôle technique et réduit les demandes de précisions. C'est pourquoi nous traitons les demandes en plusieurs étapes coordonnées.
- Demande et documents : Veuillez nous envoyer le plan, le matériau, le nombre de pièces, le traitement de surface et la date souhaitée.
- Contrôle technique : Nous vérifions la faisabilité, la disponibilité des matériaux, les tolérances, les rayons de courbure et les étapes de fabrication nécessaires.
- Offre : Lorsque les demandes sont complètes et techniquement claires, rotec établit généralement son devis dans un délai de 48 heures. Dans le cas de composants complexes, d'ensembles volumineux ou de questions techniques en suspens, un délai de traitement plus long peut être nécessaire.
- Préparation du travail : Une fois la commande passée, on planifie les matériaux, la découpe, la séquence de pliage, les outillages, les travaux de soudure et les autres étapes d'usinage.
- Fabrication et contrôle : Les composants sont fabriqués et contrôlés conformément aux exigences convenues.
- Emballage et expédition : Les marchandises sont emballées conformément aux exigences du projet et peuvent être livrées dans toute l'Allemagne par l'intermédiaire de nos transporteurs partenaires.
De quelles informations rotec a-t-elle besoin pour établir un devis ?
Plus votre demande est complète, plus nous pourrons vérifier rapidement la faisabilité, le prix et le délai de livraison. Les informations suivantes sont particulièrement utiles :
- Dessin PDF coté avec un numéro de révision unique
- Fichier DXF ou DWG pour les contours en deux dimensions
- Matériau, référence du matériau et épaisseur
- Nombre d'unités et commandes éventuelles supplémentaires
- Tolérances et cotes fonctionnelles particulièrement importantes
- angles, rayons intérieurs et enchaînements d'arêtes souhaités
- Marquage des faces visibles et des sens de ponçage
- Informations relatives aux soudures, aux éléments de fixation et au pré-assemblage
- Surface, couleur, degré de brillance et film de protection
- certificats de contrôle et documentation requis
- Lieu de livraison et date d'achèvement souhaitée
Un croquis suffit souvent pour une première concertation. Pour la fabrication définitive, nous avons toutefois besoin de cotes précises et de spécifications techniques.
Produits en stock et composants fabriqués sur mesure
Les produits disponibles en stock peuvent généralement être prêts à être expédiés sous 48 heures. La disponibilité effective et le délai d'expédition dépendent du niveau des stocks, de la quantité commandée et de l'emballage nécessaire.
La livraison gratuite s'applique exclusivement aux commandes dûment identifiées dans le rotec Profishop et conformément aux conditions d'expédition qui y sont mentionnées. Les pièces en tôle et les composants métalliques fabriqués sur mesure peuvent être livrés dans toute l'Allemagne. Les frais de transport facturés par nos transporteurs partenaires sont indiqués et facturés séparément dans le devis.
Usinage économique et durable de la tôle
La rentabilité commence par une conception adaptée à la fabrication. Une épaisseur de matériau judicieusement choisie, des tolérances réalistes et des découpes bien positionnées permettent de réduire le temps d’usinage et la consommation de matière. Le choix d’une taille de lot adaptée est tout aussi important. Pour les composants récurrents, les programmes et les processus peuvent être réutilisés, à condition que la version des plans et les exigences restent inchangées.
Un bon agencement des composants laser permet également d’optimiser l’utilisation du matériau. Parallèlement, l’utilisation de matériaux durables, une protection anticorrosion adaptée et des composants individuels interchangeables peuvent prolonger la durée de vie d’un composant. La durabilité ne résulte donc pas d’une mesure isolée, mais d’une combinaison harmonisée entre la conception, les matériaux, la fabrication et l’utilisation.
Demander un devis pour l'usinage de la tôle et la transformation des métaux à Berlin
Vous avez besoin de découpes au laser, de pièces pliées, d'ensembles soudés ou d'une pièce métallique entièrement usinée ? Dans ce cas, envoyez-nous votre dessin ou votre croquis accompagné des principales données du projet. Nous vérifierons la faisabilité technique et conviendrons avec vous d'un mode de fabrication économiquement viable.
Votre interlocuteur pour l'usinage de la tôle et la transformation des métaux :
Monsieur Hardy Pusch
Téléphone : 030 789039-0
E-mail : h.pusch@rotec-berlin.de
Demander des informations sur ce projet auprès de rotec
Questions fréquentes sur l'usinage de la tôle à Berlin
Quels sont les matériaux traités par rotec ?
Rotec usine régulièrement l'acier, l'acier inoxydable et l'aluminium. Nous étudions la possibilité d'usiner d'autres matériaux et des nuances particulières en fonction des plans, des quantités et du procédé souhaité.
Quelles épaisseurs de tôle rotec peut-elle découper au laser ?
L'acier et l'acier inoxydable peuvent être découpés jusqu'à une épaisseur maximale de 15 millimètres. Pour l'aluminium, l'épaisseur maximale du matériau est de 12 millimètres. La qualité du matériau, l'alliage, le contour, les découpes et la géométrie de la pièce influencent la faisabilité effective.
Quelle est la longueur maximale des tôles pouvant être pliées chez rotec ?
La longueur maximale de pliage est de 3 040 millimètres. La presse plieuse dispose d'une force de pression pouvant atteindre 200 tonnes. La possibilité d'atteindre la longueur maximale avec l'épaisseur et la géométrie de matériau souhaitées est vérifiée au cas par cas, en fonction du projet.
Est-il possible de plier de l'acier, de l'acier inoxydable et de l'aluminium jusqu'à 15 millimètres d'épaisseur ?
En fonction du projet, il est possible d'usiner de l'acier, de l'acier inoxydable et de l'aluminium jusqu'à 15 millimètres d'épaisseur chacun. La longueur de pliage, le rayon de courbure, la résistance à la traction, l'outillage et la géométrie des pièces peuvent limiter l'épaisseur réelle du matériau pouvant être usinée.
Quelles sont les tolérances possibles en matière de découpe au laser ?
En fonction du matériau, de l'épaisseur, du contour et de la géométrie de la pièce, des tolérances allant jusqu'à ±0,1 millimètre sont possibles. La précision pouvant être atteinte est vérifiée pour chaque pièce.
rotec fabrique-t-elle des pièces uniques et des séries ?
Oui. rotec fabrique des pièces uniques, des prototypes, des petites séries et des séries récurrentes. La mise en œuvre la plus rentable est planifiée en fonction du nombre de pièces et des étapes d'usinage nécessaires.
Quels formats de dessin sont recommandés pour une demande ?
Les fichiers DXF ou DWG conviennent aux contours bidimensionnels. Un dessin au format PDF comportant des cotes doit également être joint afin de permettre une vérification sans ambiguïté des cotes, du matériau, des tolérances et de la révision.
Rotec est-elle en mesure de souder et de préassembler des pièces en tôle ?
Oui. Selon le projet, les pièces individuelles sont soudées, vissées ou assemblées à l'aide de fixations adaptées pour former des ensembles soudés et des composants prêts à être montés.
Rotec usine-t-il également des tôles perforées ?
Oui. Rotec dispose d'un stock important de tôles perforées et les transforme en découpes, pièces pliées, habillages et composants techniques. Des perforations spéciales adaptées à chaque projet peuvent également être réalisées.
Rotec est-il en mesure de découper et de plier le métal déployé ?
Oui. Les métaux déployés et les treillis métalliques adaptés sont découpés et pliés. Le laminage circulaire ne fait plus partie de notre gamme de prestations.
Rotec traite-t-elle les tôles larmées ?
Oui. rotec fabrique notamment des marches d'escalier, des podiums, des revêtements, des rampes et des trappes de sol en tôle larmée et en tôle d'aluminium Quintett.
Quelles finitions sont possibles ?
En fonction du matériau et du domaine d'application, on peut notamment envisager la galvanisation, le meulage, le polissage, l'anodisation et l'application d'un revêtement de couleur. L'anodisation et l'application de revêtements de couleur sont réalisées par des entreprises spécialisées externes et peuvent être coordonnées par rotec.
Quelles sont les certifications détenues par rotec ?
rotec est certifiée selon la norme DIN EN ISO 9001:2015. À cela s'ajoutent les normes DIN EN 1090-1 et DIN EN 1090-2 jusqu'au niveau EXC 2, ainsi que la norme DIN EN ISO 3834-3.
En combien de temps rotec établit-il un devis ?
Lorsque les demandes sont complètes et techniquement claires, rotec établit généralement son devis dans un délai de 48 heures. Les assemblages complexes ou les questions techniques encore en suspens peuvent nécessiter un délai de traitement plus long.
Dans quels délais les produits en stock sont-ils expédiés ?
Les produits disponibles en stock peuvent généralement être prêts à être expédiés sous 48 heures. Le niveau des stocks, la quantité commandée et les frais d'emballage sont vérifiés avant la confirmation de la commande.
Rotec livre-t-elle des pièces en tôle dans toute l'Allemagne ?
Oui. Les pièces en tôle et les composants métalliques fabriqués sur mesure peuvent être livrés dans toute l'Allemagne par l'intermédiaire de nos transporteurs agréés. Les frais de transport sont indiqués et facturés séparément dans le devis. La livraison franco domicile ne s'applique qu'aux commandes dûment identifiées dans la boutique en ligne rotec Profishop, conformément aux conditions qui y sont mentionnées.
Qui est votre interlocuteur chez rotec pour l'usinage de la tôle ?
M. Hardy Pusch vous conseille en matière d'usinage de la tôle et de transformation des métaux. Vous pouvez le joindre au 030 789039-0 ou par e-mail à l'adresse suivante : h.pusch@rotec-berlin.de.
Conclusion : l'usinage de la tôle grâce à des circuits courts et des processus coordonnés
rotec combine un vaste stock de tôles avec sa propre production, des conseils techniques et des processus de qualité documentés. Ainsi, les clients ne reçoivent pas seulement une découpe, mais une solution adaptée à leur projet. De la découpe au laser au pliage CNC et au soudage, jusqu’à l’assemblage prêt à être monté, rotec coordonne toutes les étapes de travail nécessaires.
Si vous envisagez la fabrication d'une pièce en tôle sur mesure, d'une petite série ou d'une production récurrente, veuillez nous envoyer votre dessin ou votre croquis. M. Hardy Pusch examinera, en collaboration avec notre service de production, quelle solution est la plus appropriée d'un point de vue technique et économique.


 FR
 DE
 EN
 ES
 IT
 NL
 PL
 TR