Inhoudelijk bijgewerkt op 12 september 2026.
Bij rotec in Berlijn begint de plaatbewerking niet pas bij de machine. Een economische en technisch degelijke oplossing ontstaat veeleer door de juiste combinatie van advies, materiaalkeuze, constructie, snijden, vervorming en verdere bewerking. Daarom controleren wij tekeningen en projectgegevens voordat de productie van start gaat. Zo kunnen onnodige bewerkingsstappen worden vermeden, terwijl er in een vroeg stadium rekening wordt gehouden met functionele afmetingen, zichtbare oppervlakken en latere gebruiksomstandigheden.
rotec verwerkt staal, roestvrij staal en aluminium voor architecten, ontwerpbureaus, metaalbewerkers, gevelbouwers, bouwbedrijven, industriële ondernemingen en winkelinrichters. Wij vervaardigen afzonderlijke onderdelen, prototypes, kleine series en terugkerende series. Afhankelijk van het project combineren wij lasersnijden, CNC-kanten, boren, verzinken, draadsnijden, lassen, slijpen, polijsten, markeren en monteren tot een op elkaar afgestemd productieproces.
Een ander voordeel is onze uitgebreide voorraad plaatmateriaal op onze vestiging in Berlijn. Ongeveer 1.200 verschillende soorten massieve platen, geperforeerde platen en strekmetalen zorgen bij veel projecten voor korte afstanden tussen het materiaalmagazijn, de werkvoorbereiding en de productie. Hierdoor ontvangen onze klanten niet slechts één afzonderlijk onderdeel, maar een oplossing die is afgestemd op de daadwerkelijke behoefte.
Bronvermelding: Alle foto’s in dit artikel zijn originele opnames uit de rotec-productiefaciliteit in Berlijn. Ze zijn niet met kunstmatige intelligentie gegenereerd.
Waarom zou u voor rotec kiezen voor plaatbewerking in Berlijn?
Een goede plaatbewerking moet technische eisen, kosten en deadlines met elkaar in evenwicht brengen. Daarom kijken wij niet alleen naar de afzonderlijke bewerkingsstap. Wij onderzoeken ook hoe materiaal, contour, vouwvolgorde, verbindingstechniek en oppervlak elkaar beïnvloeden.
Voor klanten uit Berlijn en Brandenburg maken de korte afstanden een directe afstemming mogelijk. Tegelijkertijd leveren wij vervaardigde plaatwerkonderdelen en metalen componenten in heel Duitsland. De vrachtkosten van onze gecontracteerde transportbedrijven worden in de offerte apart vermeld en in rekening gebracht.
Onze belangrijkste voordelen zijn:
- Eigen plaatbewerking op de vestiging in Berlijn
- persoonlijk technisch advies door een vaste contactpersoon
- Lasersnijden, CNC-kantbuigen en verdere bewerking onder één dak
- ongeveer 1.200 verschillende soorten massieve platen, geperforeerde platen en strekmetaal op voorraad
- Bewerking van staal, roestvrij staal en aluminium
- Productie van losse onderdelen, kleine series en terugkerende series
- Gelaste assemblages en voor montage voorbereide onderdelen
- gedocumenteerde kwaliteitsprocessen en bevestigde certificeringen
- landelijke verzending via gecontracteerde transportbedrijven
Technische mogelijkheden op het gebied van plaatbewerking bij rotec
De volgende waarden geven de maximale technische mogelijkheden van onze installaties weer. Zij vormen geen algemene garantie voor elk onderdeel. De daadwerkelijk bewerkbare materiaaldikte is onder meer afhankelijk van het materiaal, de legering, de treksterkte, de geometrie van het onderdeel, de buiglengte, de buigradius en het gereedschap. Een betrouwbare uitspraak is daarom pas mogelijk na controle van de tekening of schets.
| Prestaties | Technische specificaties | Belangrijke mededeling |
|---|---|---|
| Perskracht van de kantpers | tot 200 t | afhankelijk van het gereedschap, het materiaal en de geometrie van het onderdeel |
| Maximale buiglengte | 3.040 mm | afhankelijk van de geometrie, de materiaaldikte en de sterkte |
| Staal buigen | tot 15 mm | De haalbaarheid wordt per project beoordeeld |
| Roestvrij staal buigen | tot 15 mm | Er wordt rekening gehouden met de materiaalkwaliteit en het oppervlak |
| Aluminium buigen | tot 15 mm | De legering en de buigrichting zijn van bijzonder groot belang |
| Lasersnijden van staal | tot 15 mm | afhankelijk van de materiaalkwaliteit en de contouren |
| Lasersnijden van roestvrij staal | tot 15 mm | Geef tijdig aan welke oppervlakken zichtbaar moeten blijven en welke met beschermfolie moeten worden bedekt |
| Lasersnijden van aluminium | tot 12 mm | afhankelijk van de legering en de geometrie van het onderdeel |
Toleranties bij het lasersnijden
Afhankelijk van het materiaal, de materiaaldikte, de contouren en de geometrie van het onderdeel zijn bij het lasersnijden toleranties tot ±0,1 millimeter mogelijk. De haalbare nauwkeurigheid wordt per project beoordeeld. Bijzonder nauwe toleranties dienen daarom reeds in de aanvraag duidelijk te worden aangegeven. Daarbij is het zinvol om onderscheid te maken tussen functionele afmetingen en minder kritische afmetingen.
Lasersnijden van staal, roestvrij staal en aluminium
Met CNC-lasersnijden kunnen nauwkeurige buitencontouren, uitsparingen, langwerpige gaten en boorpatronen worden gerealiseerd. Tegelijkertijd kunnen zowel losse onderdelen als series op economische wijze worden genest op basis van digitale tekeninggegevens. Hierdoor wordt het beschikbare materiaal beter benut, terwijl terugkerende onderdelen op reproduceerbare wijze kunnen worden vervaardigd.
rotec snijdt staal en roestvrij staal met behulp van lasers tot een maximale materiaaldikte van 15 millimeter. Aluminium kan tot maximaal 12 millimeter worden bewerkt. Of dit daadwerkelijk haalbaar is, hangt bovendien af van het materiaal, de legering, de contouren, de uitsparingen en de geometrie van het onderdeel.
Voor een snelle technische controle zijn DXF- of DWG-bestanden bijzonder geschikt voor tweedimensionale contouren. Daarnaast dient een gedimensioneerde PDF-tekening te worden toegezonden. Deze dient als eenduidige visuele controle van afmetingen, materiaal, aantal stuks, toleranties en revisienummer.
Van lasersnijden tot het afgewerkte onderdeel
Een nauwkeurige snede is vaak slechts de eerste stap. Daarom houden wij al bij de voorbereiding van de lasersnede rekening met de vraag of het onderdeel vervolgens wordt gekant, gelast of gemonteerd. Uitsparingen en gaten in de buurt van een buiglijn kunnen tijdens het vervormen veranderen. Een goed afgestemd ontwerp helpt dergelijke vervormingen te voorkomen of gericht te compenseren.
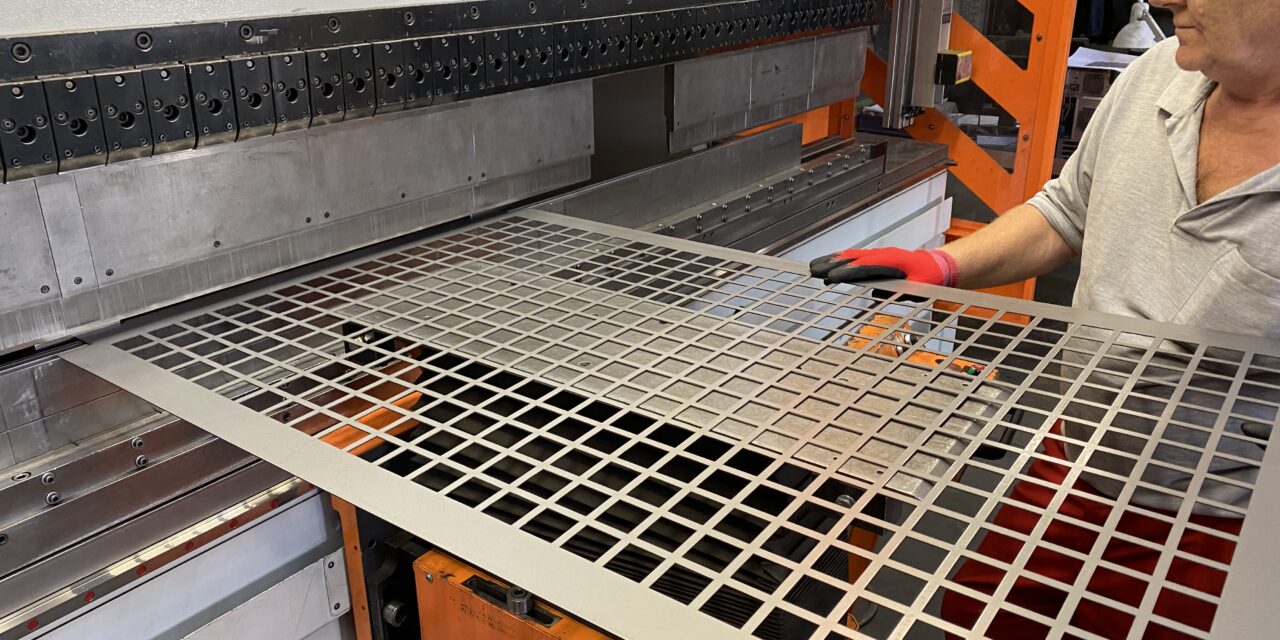
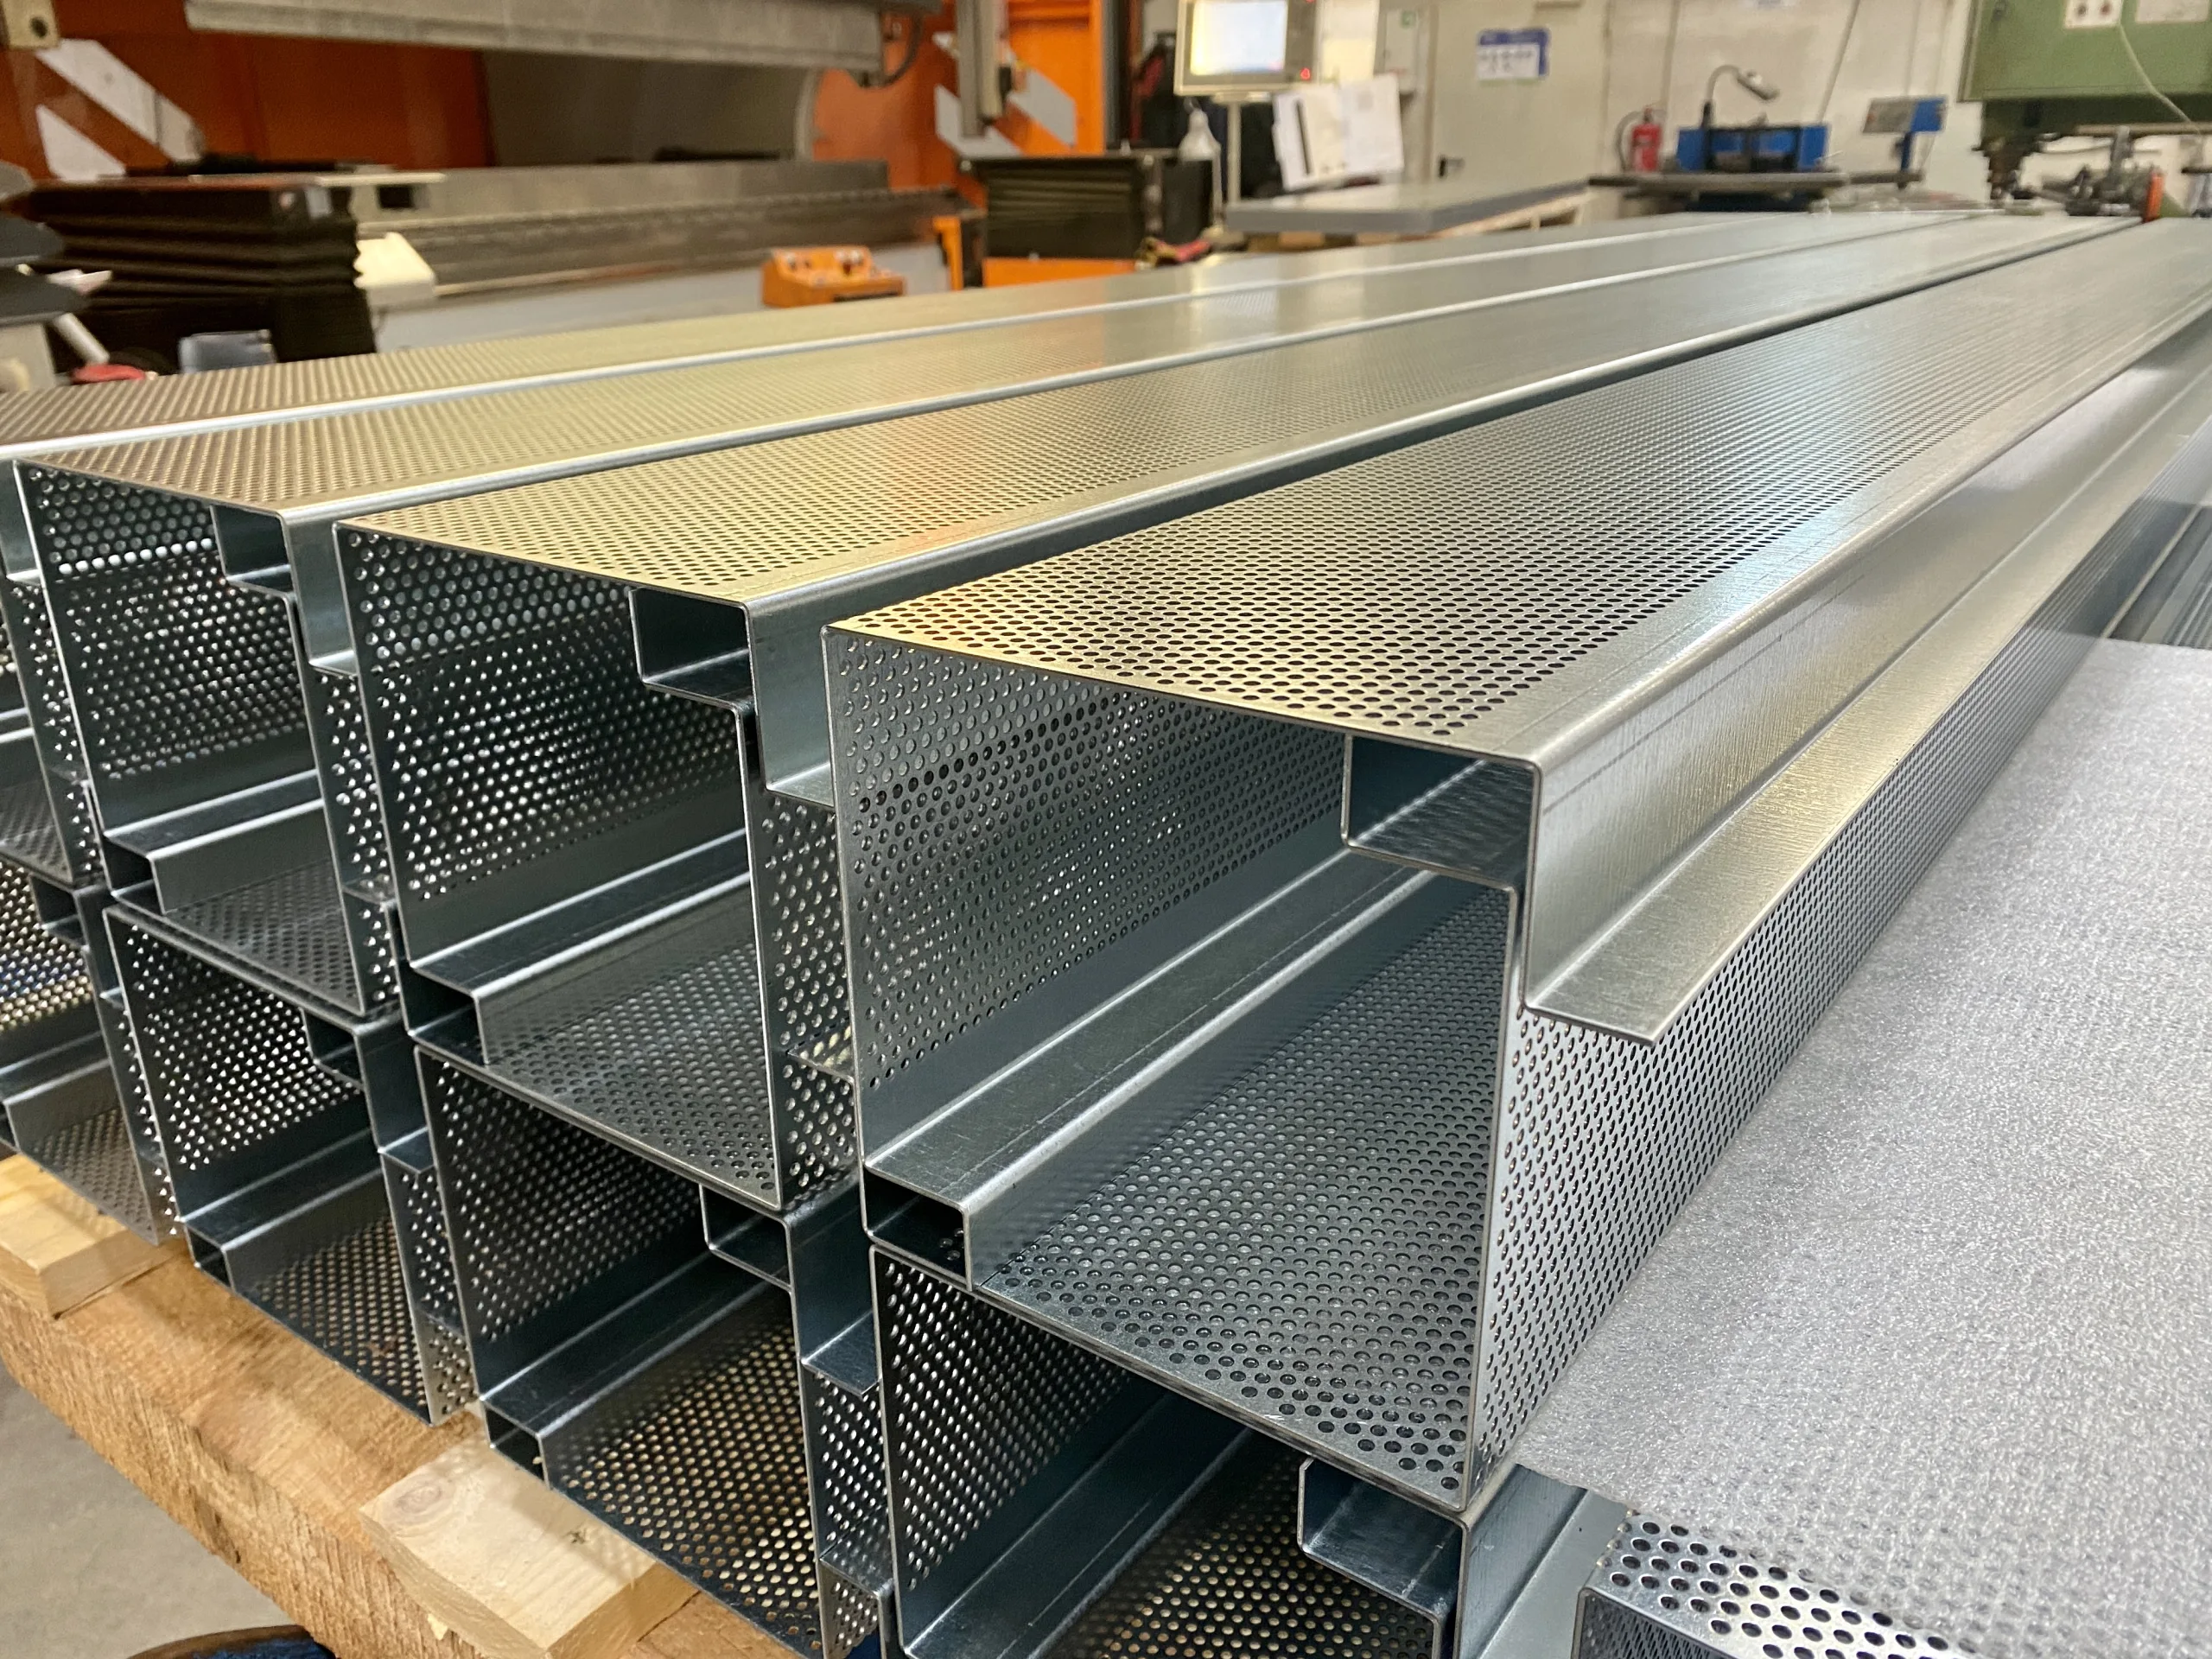
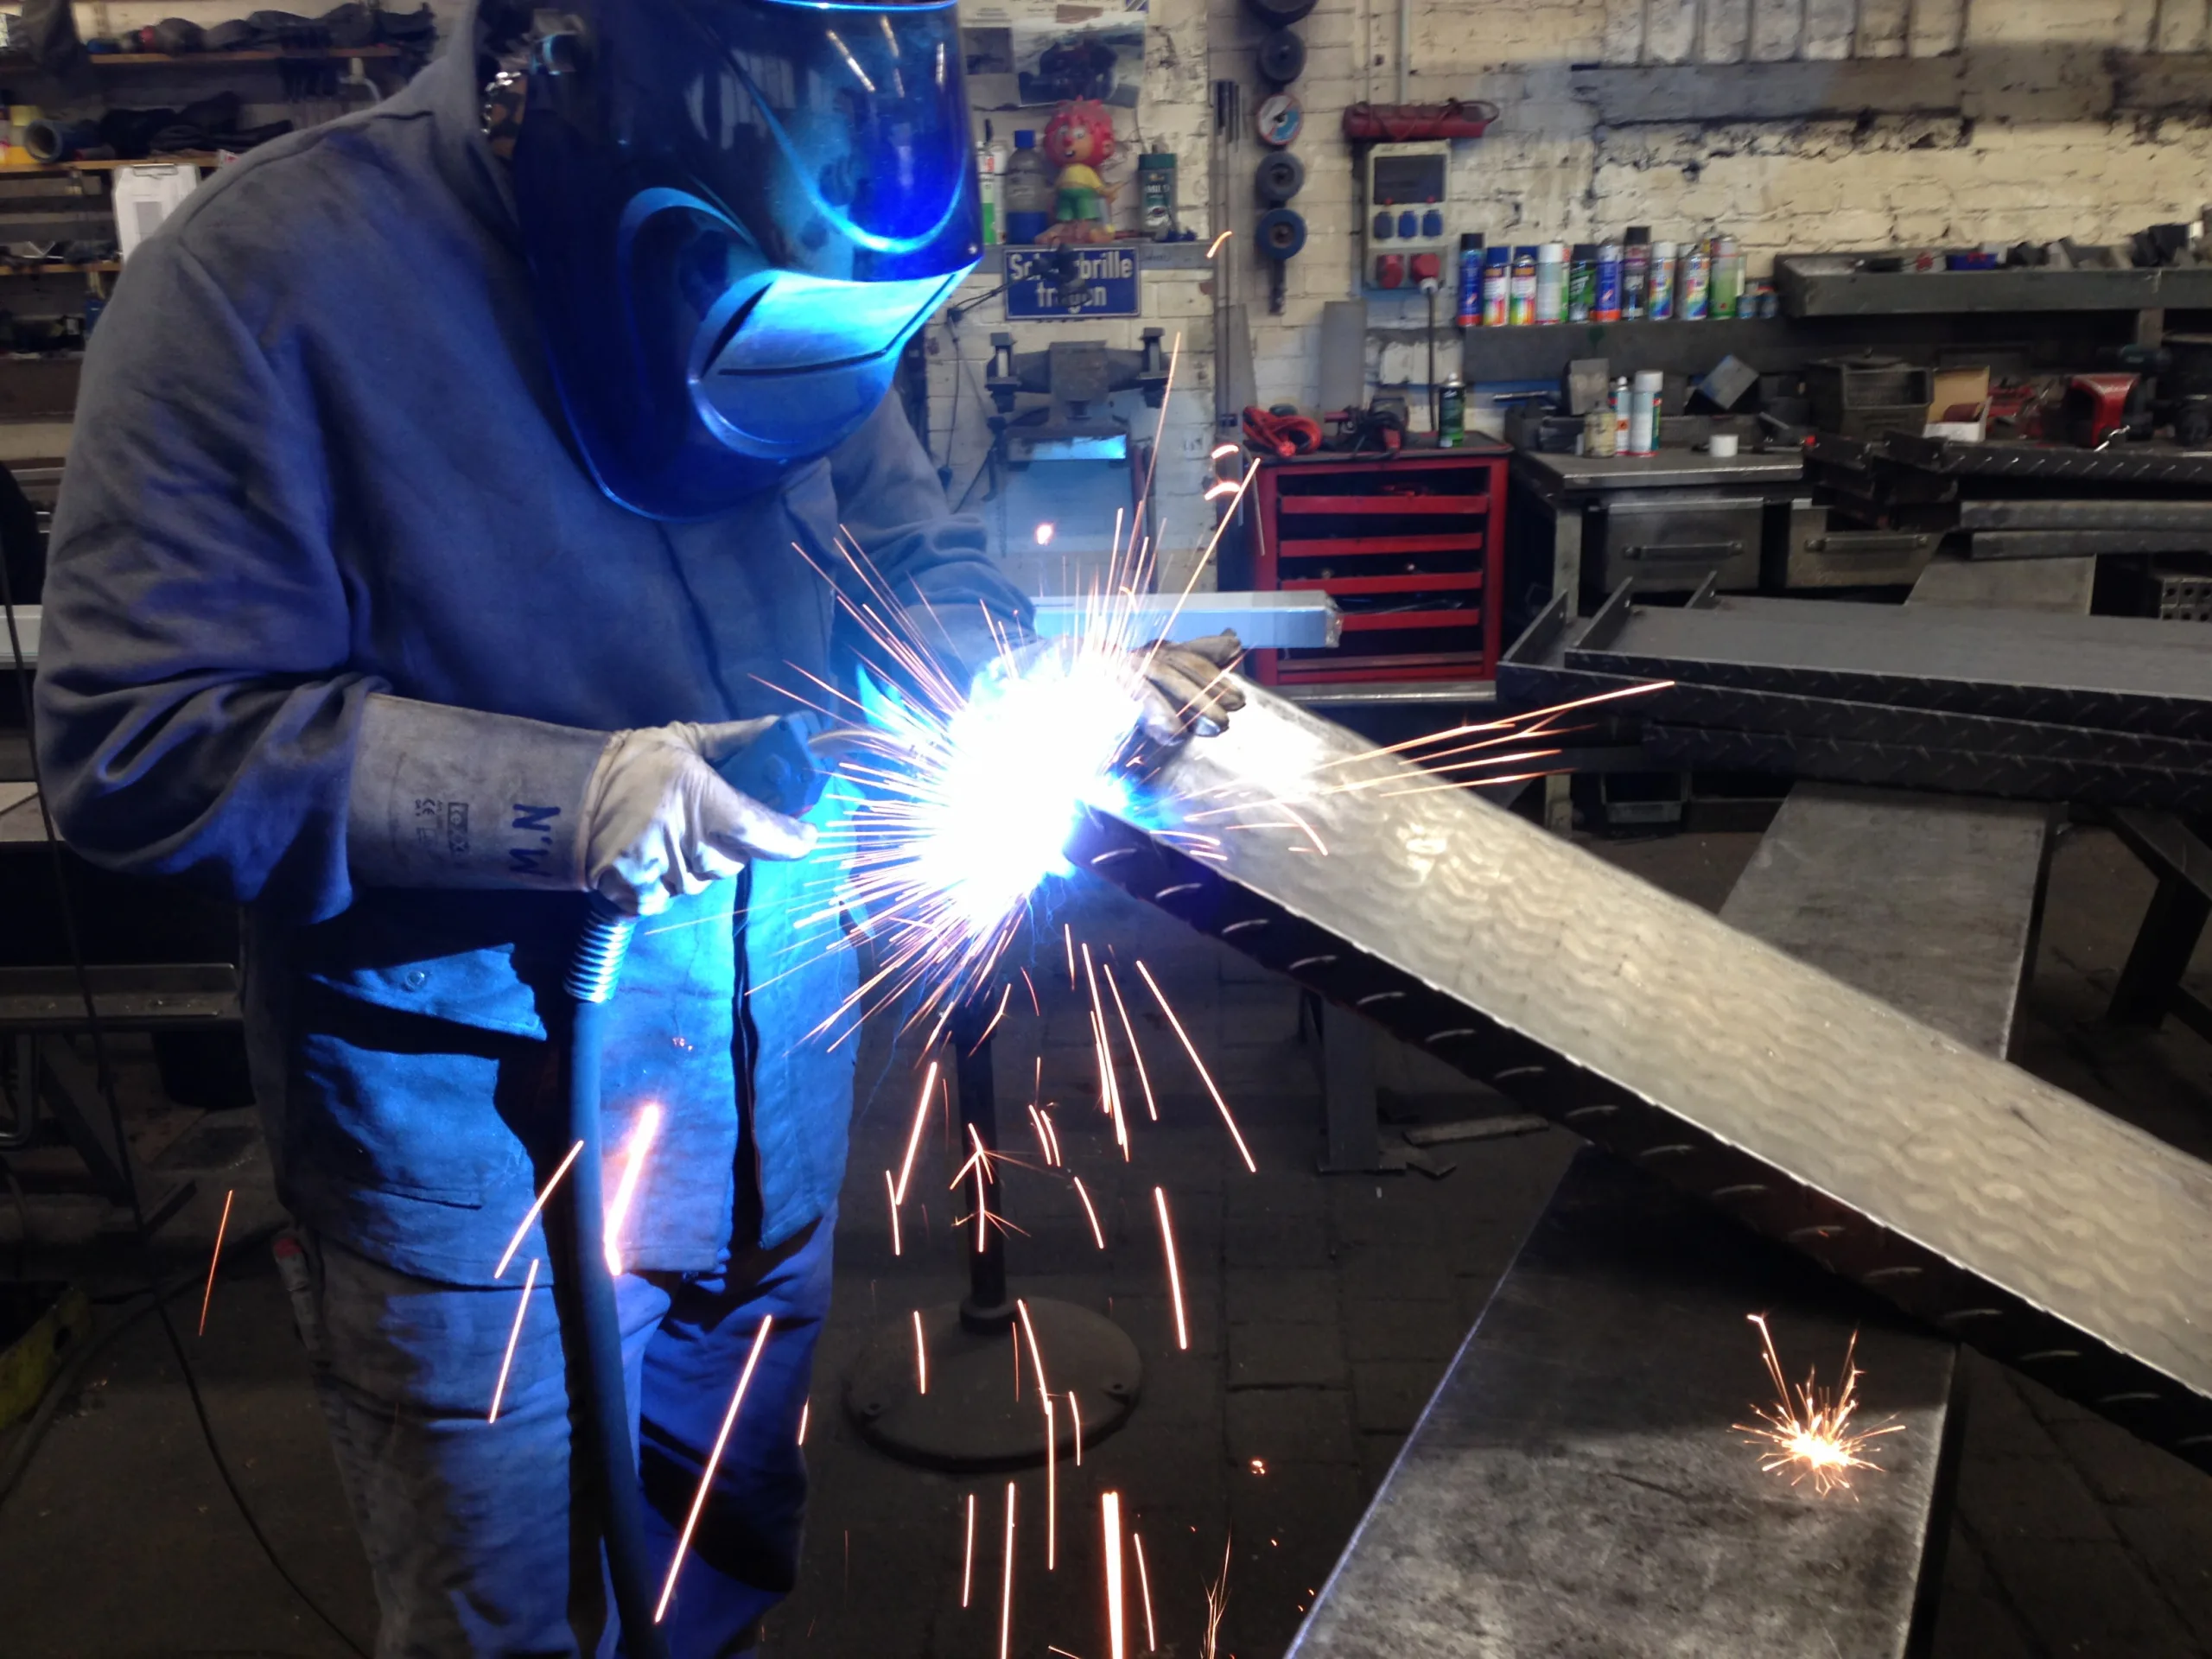
De titelafbeelding van dit artikel illustreert dit verband bijzonder goed. De grootformaat geperforeerde plaat werd eerst op de lasersnijmachine op maat gesneden. Vervolgens heeft een medewerker het onderdeel op de CNC-kantpers gekant. De foto toont daarmee twee centrale productiestappen binnen een doorlopend werkproces bij rotec.
CNC-kantelen en buigen van plaatwerk in Berlijn
Bij het kantbuigen vormt de kantpers een vlakke plaat langs vastgelegde buiglijnen. Daarbij drukt een bovenmatrijs de plaat op gecontroleerde wijze in een ondermatrijs. Het materiaal, de materiaaldikte, de buigradius, de kantlengte en de gewenste hoek bepalen de keuze van de matrijzen en de benodigde perskracht.
Onze kantpers heeft een perskracht van maximaal 200 ton en maakt een maximale kantlengte van 3.040 millimeter mogelijk. Afhankelijk van het project kunnen staal, roestvrij staal en aluminium met een materiaaldikte tot 15 millimeter worden gebogen. Bij lange buiglijnen, krappe radii of speciale materiaalkwaliteiten kan echter een geringere materiaaldikte vereist zijn.
In ons vakartikel vindt u uitgebreide informatie over materialen, buigradii en constructiegegevens Plaatwerk afkanten, ombuigen en buigen in Berlijn.
Buigradius, terugvering en walsrichting
De geschikte binnenradius is afhankelijk van het materiaal, de dikte, de sterkte en het gereedschap. Een te kleine radius kan scheuren veroorzaken of het onderdeel blijvend verzwakken. Bovendien veert het materiaal na het buigen enigszins terug. Dit gedrag verschilt bij staal, roestvrij staal en aluminium en wordt bij de productieplanning in aanmerking genomen.
Ook de walsrichting kan het buiggedrag beïnvloeden. Bij zichtbare onderdelen moeten bovendien de slijprichting, de beschermfolie en de toegestane gereedschapssporen duidelijk worden vastgelegd. Hoe eerder deze gegevens beschikbaar zijn, des te beter kunnen uiterlijk en functionaliteit met elkaar worden gecombineerd.
Typische profielonderdelen
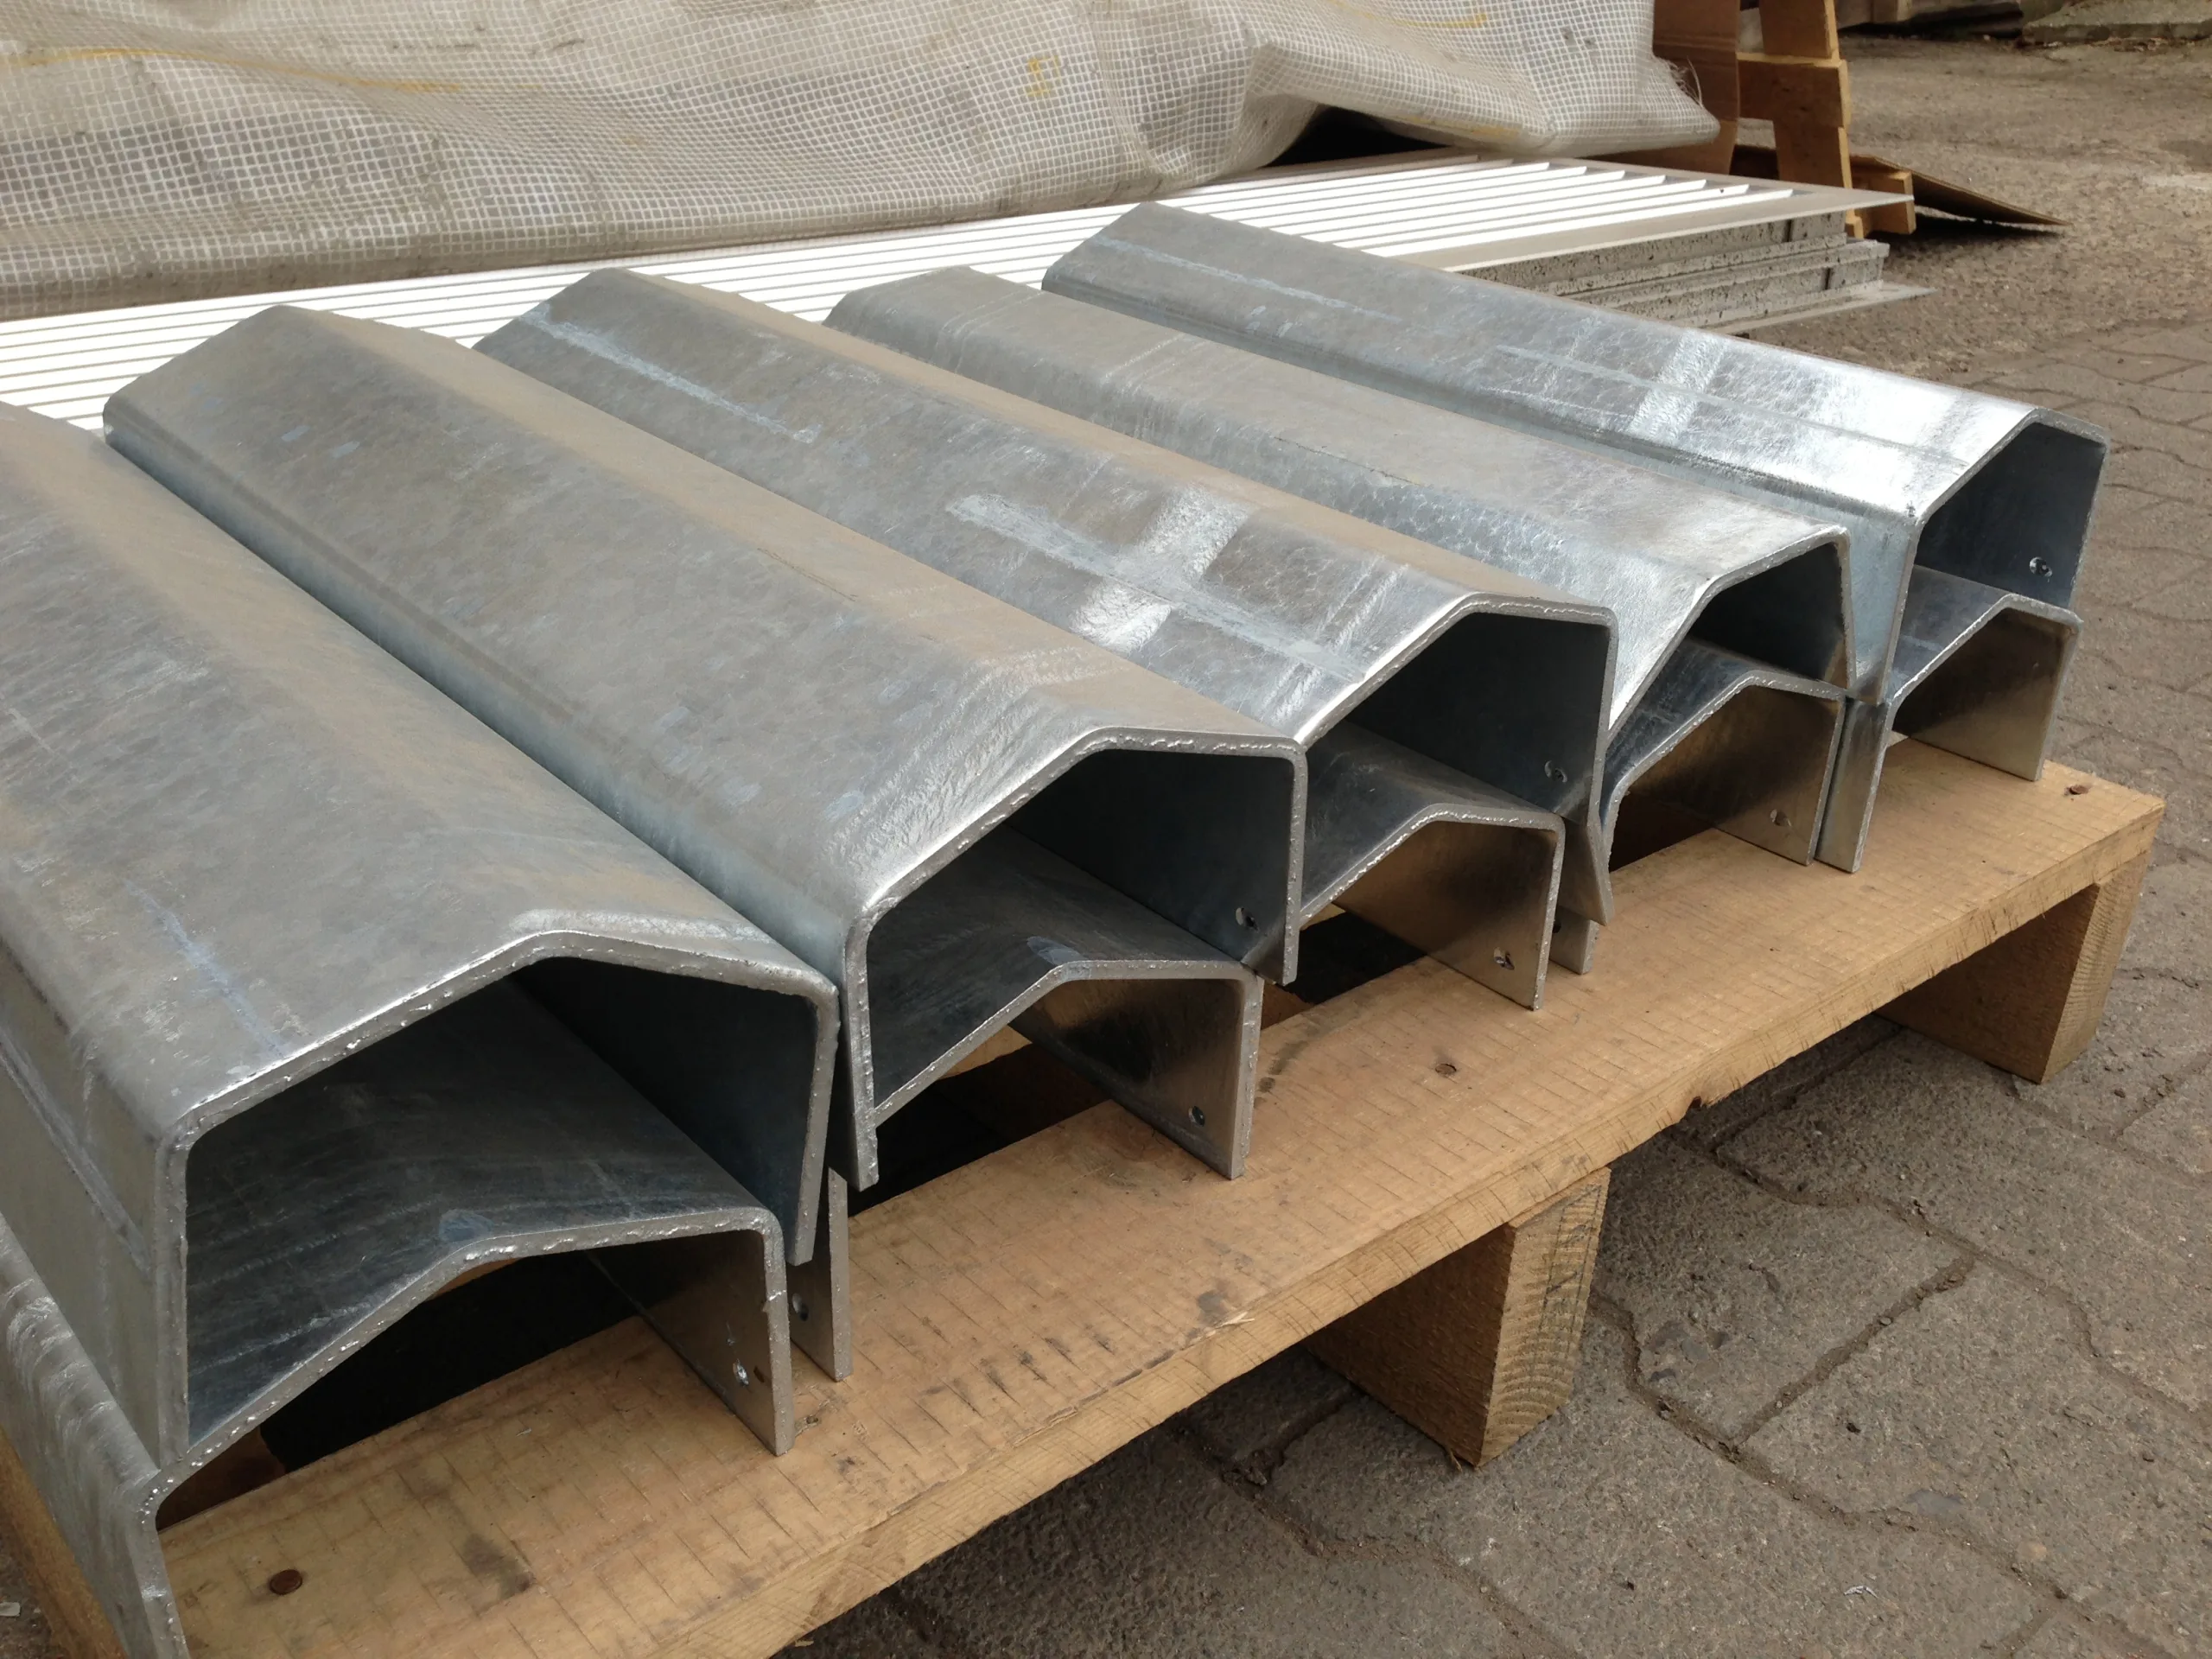
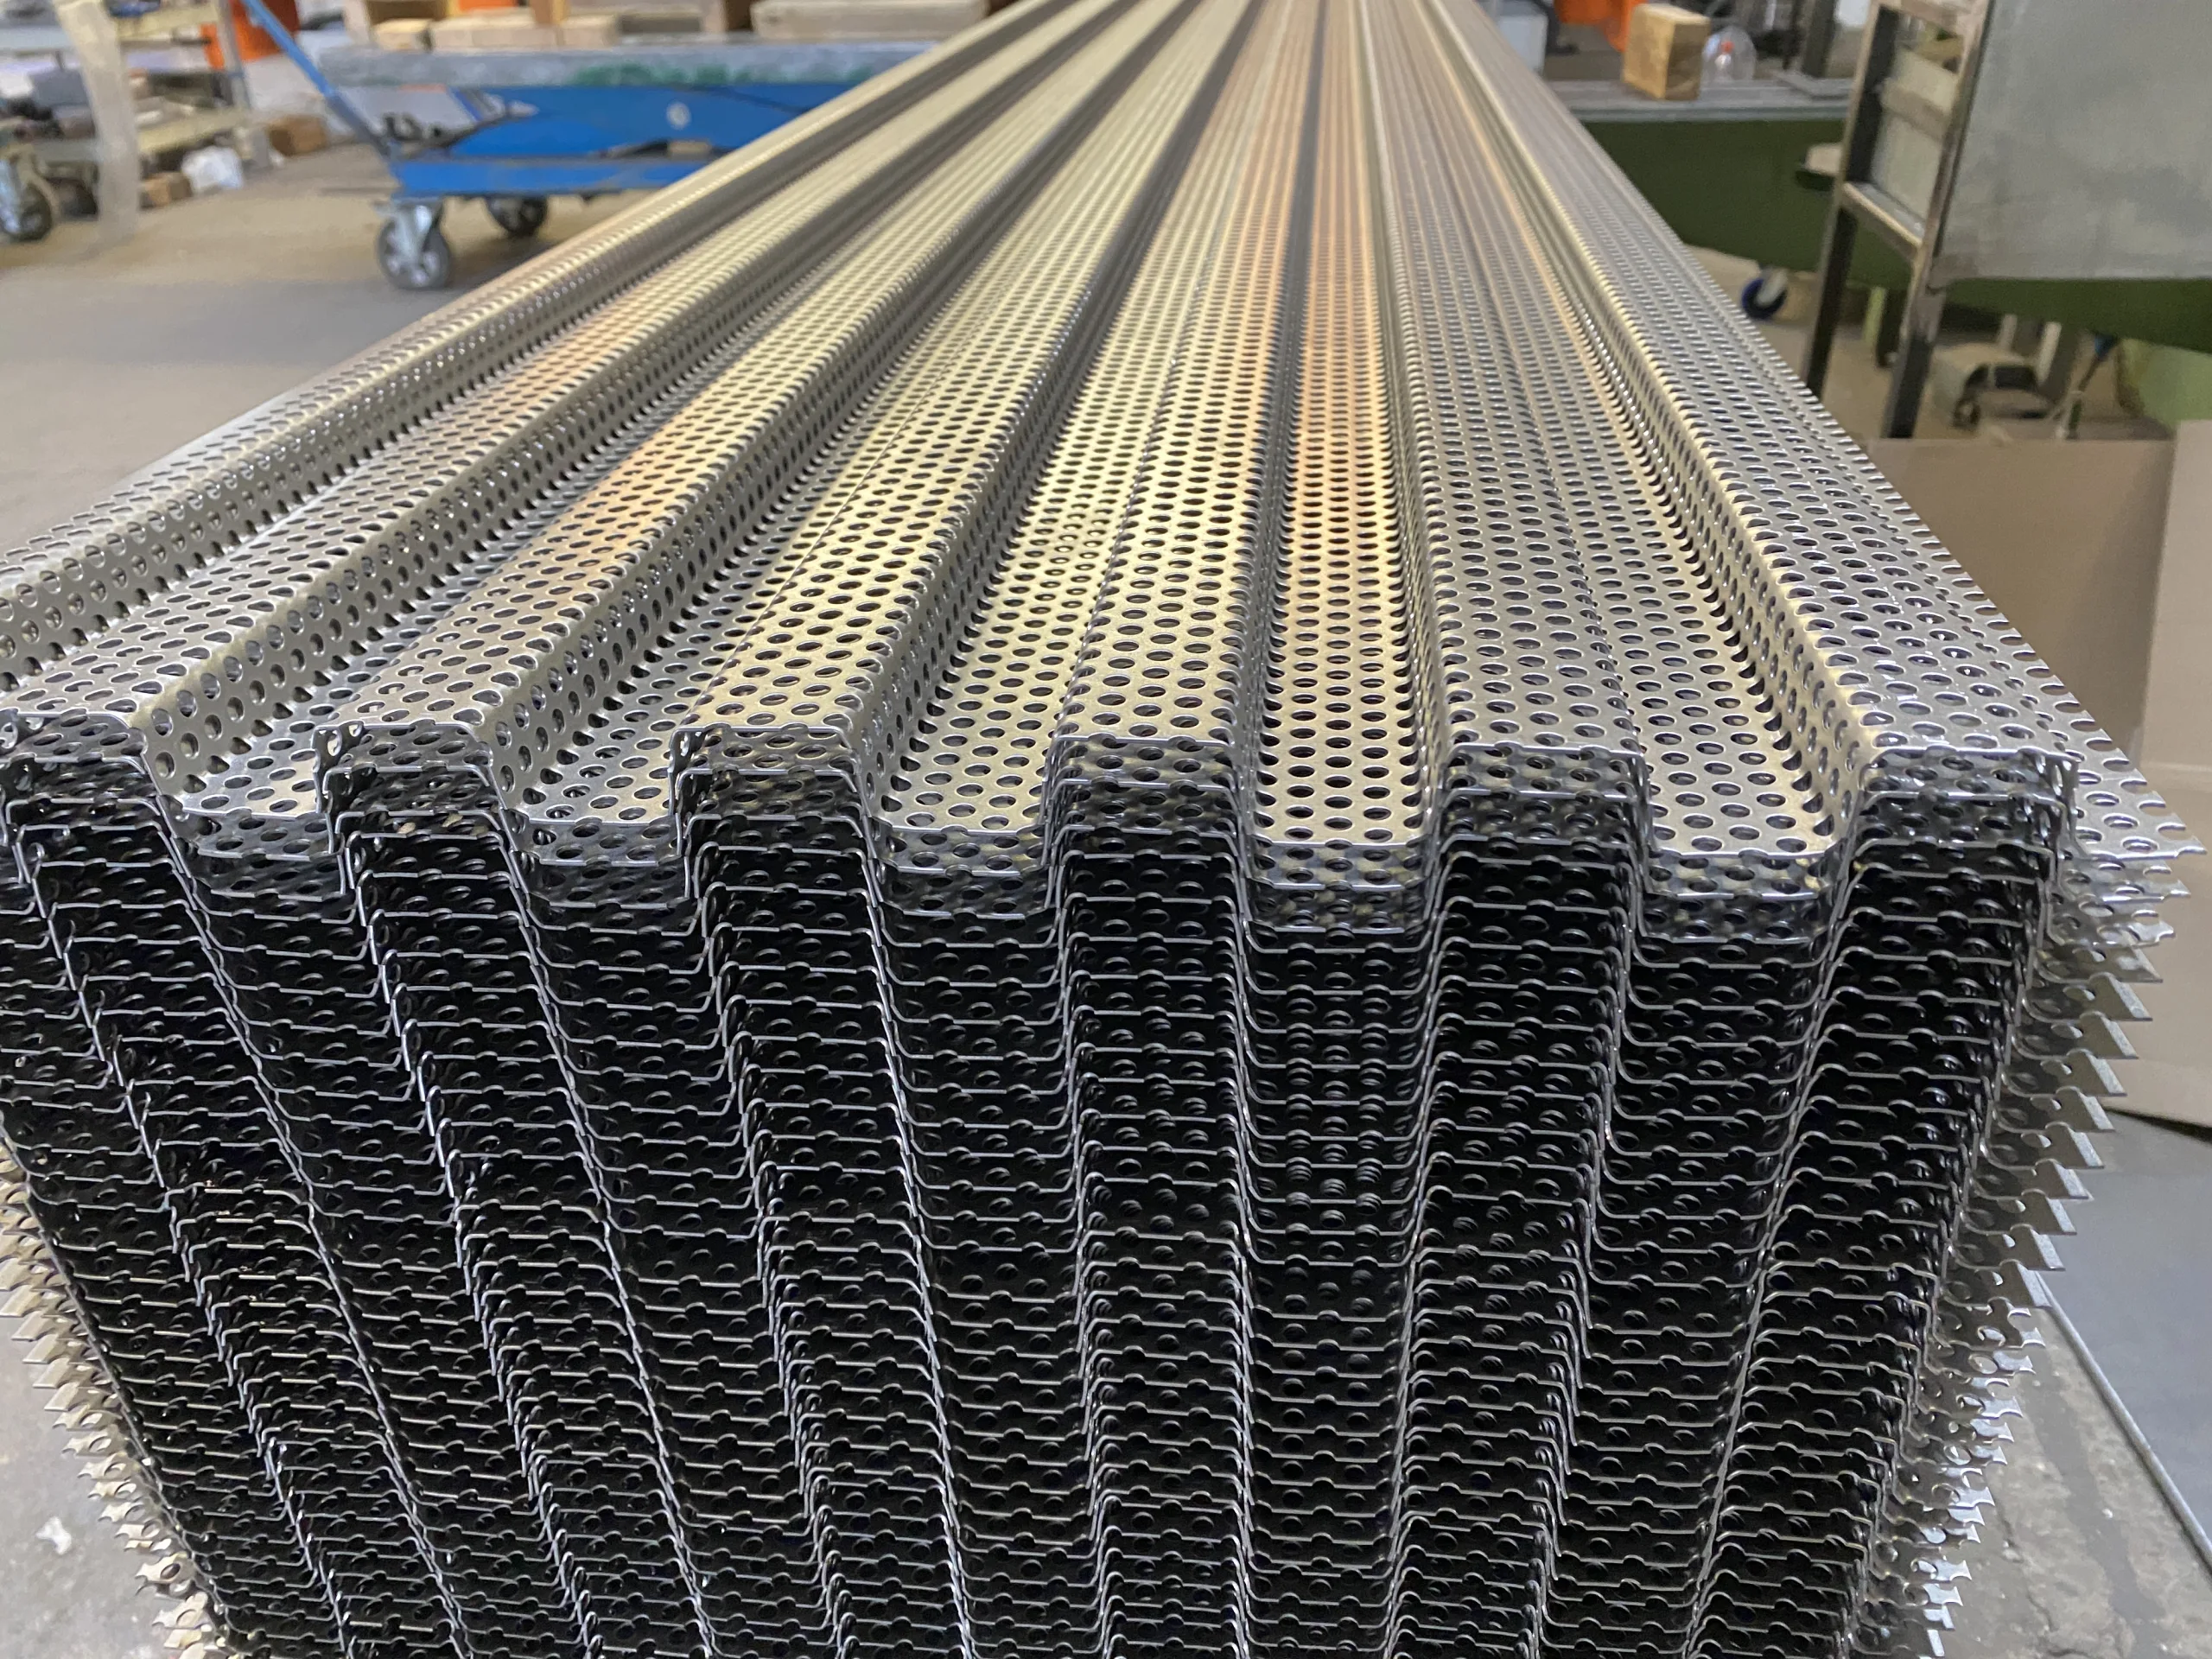
rotec produceert onder andere hoekprofielen, U-profielen, Z-profielen, hoedprofielen, cassettes, afdekkingen, consoles, houders, bekledingen, trapeziumprofielen, gevelelementen en op maat gemaakte speciale kantdelen. Daarnaast buigen wij geschikte geperforeerde platen en strekmetaal. Daarbij moeten de perforatie, de ribbreedtes, de randzones en de maasgeometrie in de productieplanning worden meegenomen.
Verdere bewerkingsstappen en de productie van assemblages
Veel projecten vereisen meer dan alleen een lasergesneden onderdeel of een kantdeel. Daarom voert rotec, afhankelijk van de opdracht, aanvullende bewerkingsstappen uit. Hiertoe behoren boren, verzinken, draadtappen, lassen, slijpen, polijsten, markeren en het monteren van geschikte verbindingselementen.
Op die manier ontstaan uit verschillende afzonderlijke onderdelen gelaste assemblages, behuizingen, bekledingen of voor montage voorbereide componenten. Bij de werkvoorbereiding wordt al rekening gehouden met de overgangen tussen de werkstappen. Dit vermindert onnodige raakvlakken en vergemakkelijkt de kwaliteitscontrole.
Profielframes en plaatbekledingen gezamenlijk vervaardigen
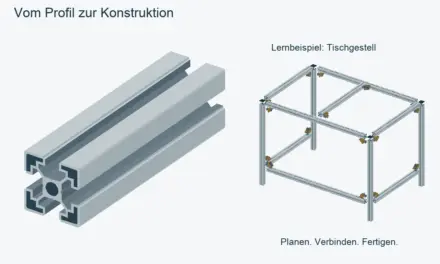
Bij apparatuurrekken, werkplekken en behuizingen gaan profielbouw en plaatbewerking hand in hand. rotec kan Zijpanelen in eigen bedrijf op maat laseren en deze af te stemmen op de frames met de benodigde uitsparingen, bevestigingsgaten en vouwranden. Onze bijdrage aan de Lasersnijden en lasergesneden onderdelen op maat beschrijft de voorbereiding van de tekeningsgegevens en de daaropvolgende verwerking.
In de gids vindt u het juiste basisframe Constructieprofielen selecteren, op maat zagen en verbinden, hoe profielafmetingen, verbindingsstukken en de stuklijst op elkaar aansluiten. Indien u het frame en de bekleding als één totaalproject wilt uitvoeren, begeleiden wij u bij Ontwerp, productie en montage van uw aluminiumconstructie. Afzonderlijke profielen en accessoires kunt u vinden in de rotec Profielwinkel selecteren.
Op die manier kunnen de aansluitmaten, de materiaalkeuze en de montagevolgorde in een vroeg stadium gezamenlijk worden vastgesteld. Om te beginnen volstaan een schets van de assemblage en informatie over het gebruik en de gewenste bekledingsoppervlakken.
Lassen en lasconstructies
Afhankelijk van het materiaal en de technische eisen verbinden wij onderdelen door middel van geschikte lasprocedés. De ligging, uitvoering en afwerking van de lasnaden moeten ondubbelzinnig in de tekening worden vastgelegd. Bij zichtbare assemblages dient bovendien te worden vastgesteld of de lasnaden onbewerkt blijven, moeten worden geslepen of optisch moeten worden aangepast.
Onze kwaliteitseisen op het gebied van lastechniek worden ondersteund door DIN EN ISO 3834-3. Voor onderdelen die binnen het toepassingsgebied van DIN EN 1090 vallen, gelden bovendien de bevestigde vereisten volgens DIN EN 1090-1 en DIN EN 1090-2 tot en met EXC 2. Welke normen, keuringscertificaten en documentatie daadwerkelijk vereist zijn, hangt af van het onderdeel, het gebruik en de contractuele afspraken.
Oppervlaktebehandeling en coating
Het oppervlak is van invloed op de corrosiebescherming, de reinigbaarheid, de levensduur en het uiterlijk. Afhankelijk van het materiaal en het toepassingsgebied komen onder andere verzinken, slijpen, polijsten, anodiseren en het aanbrengen van een kleurlaag in aanmerking.
Het anodiseren en het aanbrengen van kleurcoatings worden uitgevoerd door gespecialiseerde externe bedrijven. Op verzoek coördineert rotec deze werkstappen binnen de productieopdracht. Hierdoor ontvangen klanten op elkaar afgestemde diensten en beschikken zij over één centraal aanspreekpunt voor hun project. Eisen met betrekking tot kleur, glansgraad, laagsamenstelling, zichtbare oppervlakken en toegestane bewerkingssporen dienen reeds in de aanvraag te worden vastgelegd.
Ongeveer 1.200 soorten plaatstaal in het magazijn van rotec
Een grote voorraad biedt een praktisch voordeel wanneer projecten op korte termijn van start gaan of wanneer verschillende materialen met elkaar moeten worden vergeleken. rotec heeft op de vestiging in Berlijn ongeveer 1.200 verschillende soorten massieve platen, geperforeerde platen en strekmetaal op voorraad.
Tot het assortiment dat wij regelmatig verwerken behoren staal, roestvrij staal en aluminium. Bij speciale kwaliteiten, oppervlakken of afmetingen controleren wij de beschikbaarheid en de inkoop per geval. Aangezien de voorraadstanden kunnen veranderen, worden het materiaal, de hoeveelheid en het plaatformaat gecontroleerd voordat de leveringsdatum wordt bevestigd.
Geperforeerde platen voor techniek, architectuur en interieurbouw
Geperforeerde platen combineren welbepaalde vrije doorsneden met veelzijdige ontwerpmogelijkheden. Zij zijn onder meer geschikt voor ventilatieopeningen, machinebekledingen, gevels, plafonds, leuningvullingen, technische behuizingen en winkelinrichtingsprojecten.
Naast standaardperforaties vervaardigt rotec ook projectgerichte speciale geperforeerde platen. Deze kunnen vervolgens op maat worden gesneden, gekant, gelast of verder worden verwerkt tot assemblages. Een overzicht van perforatievormen, steekafstanden, randzones en belangrijke vaktermen vindt u in de rotec-woordenlijst over geperforeerde platen.
Gekantelde profielen van geperforeerd plaatstaal worden bijvoorbeeld ook gebruikt als profielen voor controlevoegen in betonnen vloerplaten. Een toepassingsvoorbeeld vindt u in ons artikel over Trapeziumprofielen van geperforeerd plaatstaal.
Gerekt metaal en gerekt gaas
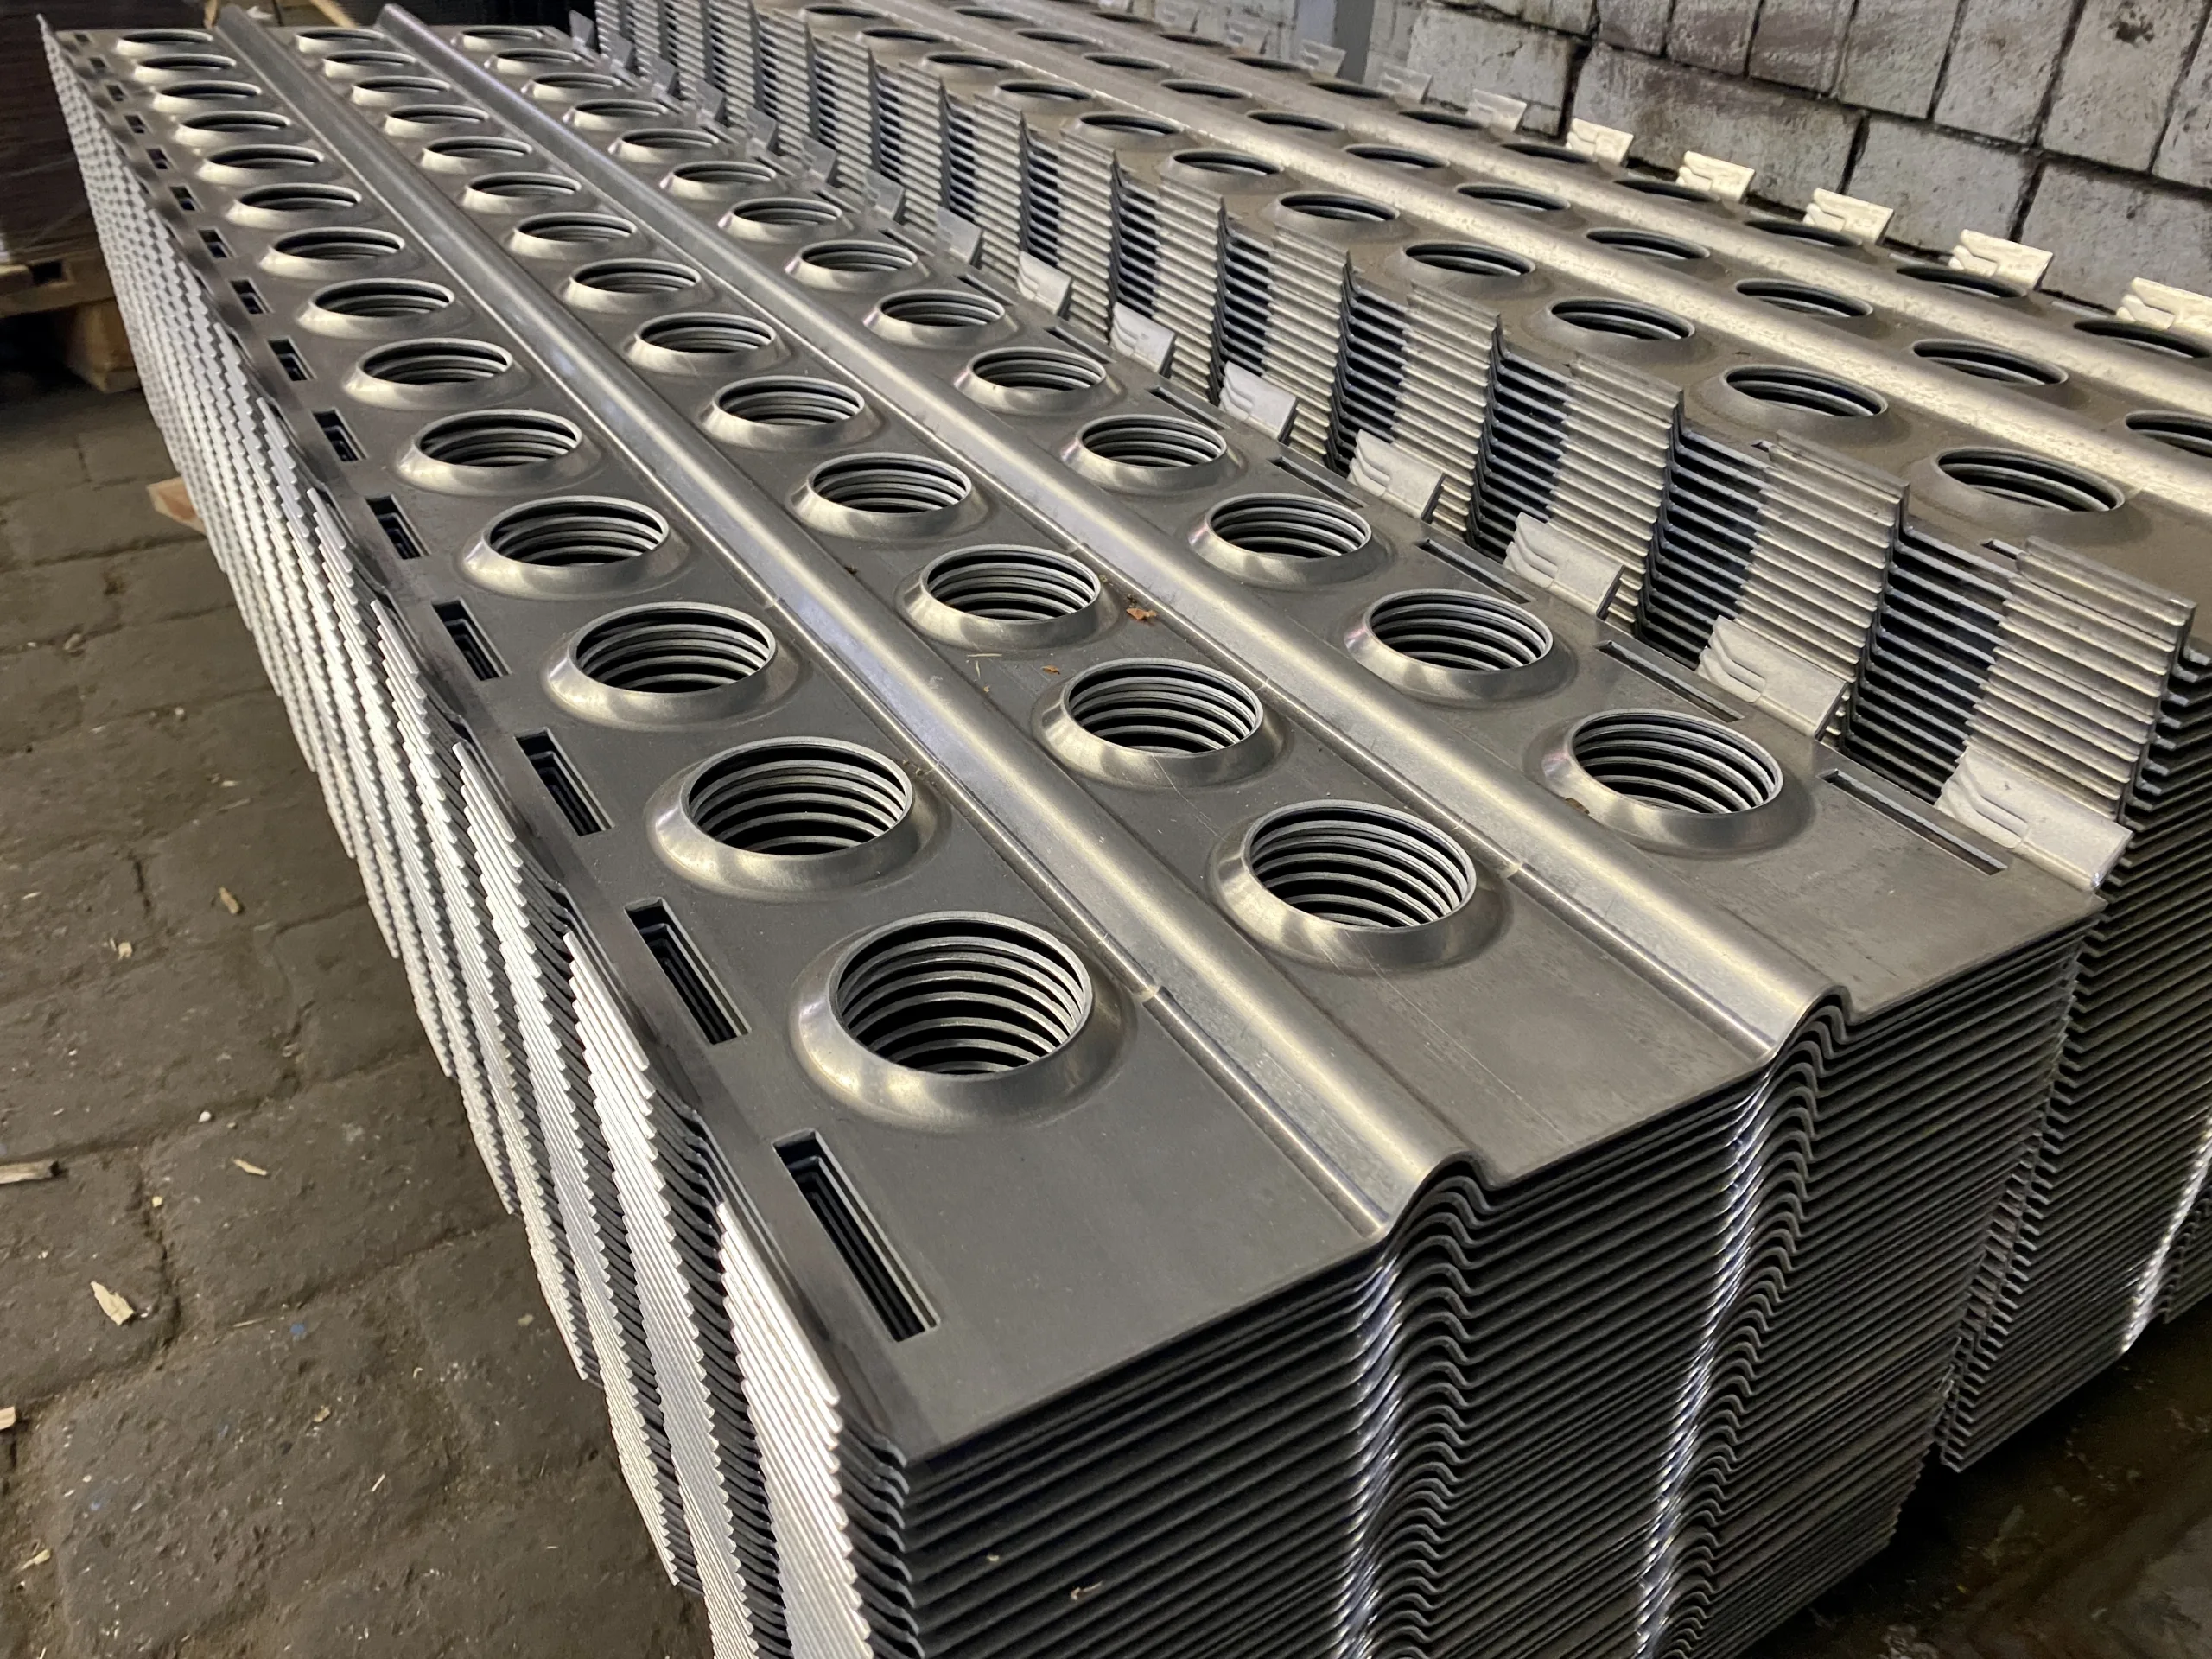
Gerekt metaal biedt een open structuur, een opvallende uitstraling en talrijke technische toepassingsmogelijkheden. rotec heeft talrijke maasvormen, materialen en afmetingen op voorraad. Daarnaast snijden en kanten wij geschikt gerekt gaas op maat voor uw project. Het rondwalsen behoort niet langer tot ons dienstenaanbod.
Meer informatie vindt u in ons vakartikel Het op maat snijden en buigen van strekmetaal en strekgaas. Producten uit voorraad vindt u bovendien in de rotec Profishop.
Scheurplaten en traanplaten
Traanplaat en ribbelplaat worden toegepast wanneer robuuste oppervlakken en een verhoogde slipweerstand vereist zijn. Typische toepassingen zijn traptreden, podia, afdekkingen, hellingen, vloerluiken, voertuiginrichtingen en machineonderdelen.
rotec verwerkt traanplaten van staal, roestvrij staal en aluminium. Daarbij houden wij niet alleen rekening met de dikte van het basismateriaal, maar ook met de reliëfstructuur, de profielhoogte, de uitlijning, de buigradius en het zichtbare oppervlak. Op die manier kunnen de snijvorm, de vouwvolgorde en het latere gebruik op zinvolle wijze op elkaar worden afgestemd.
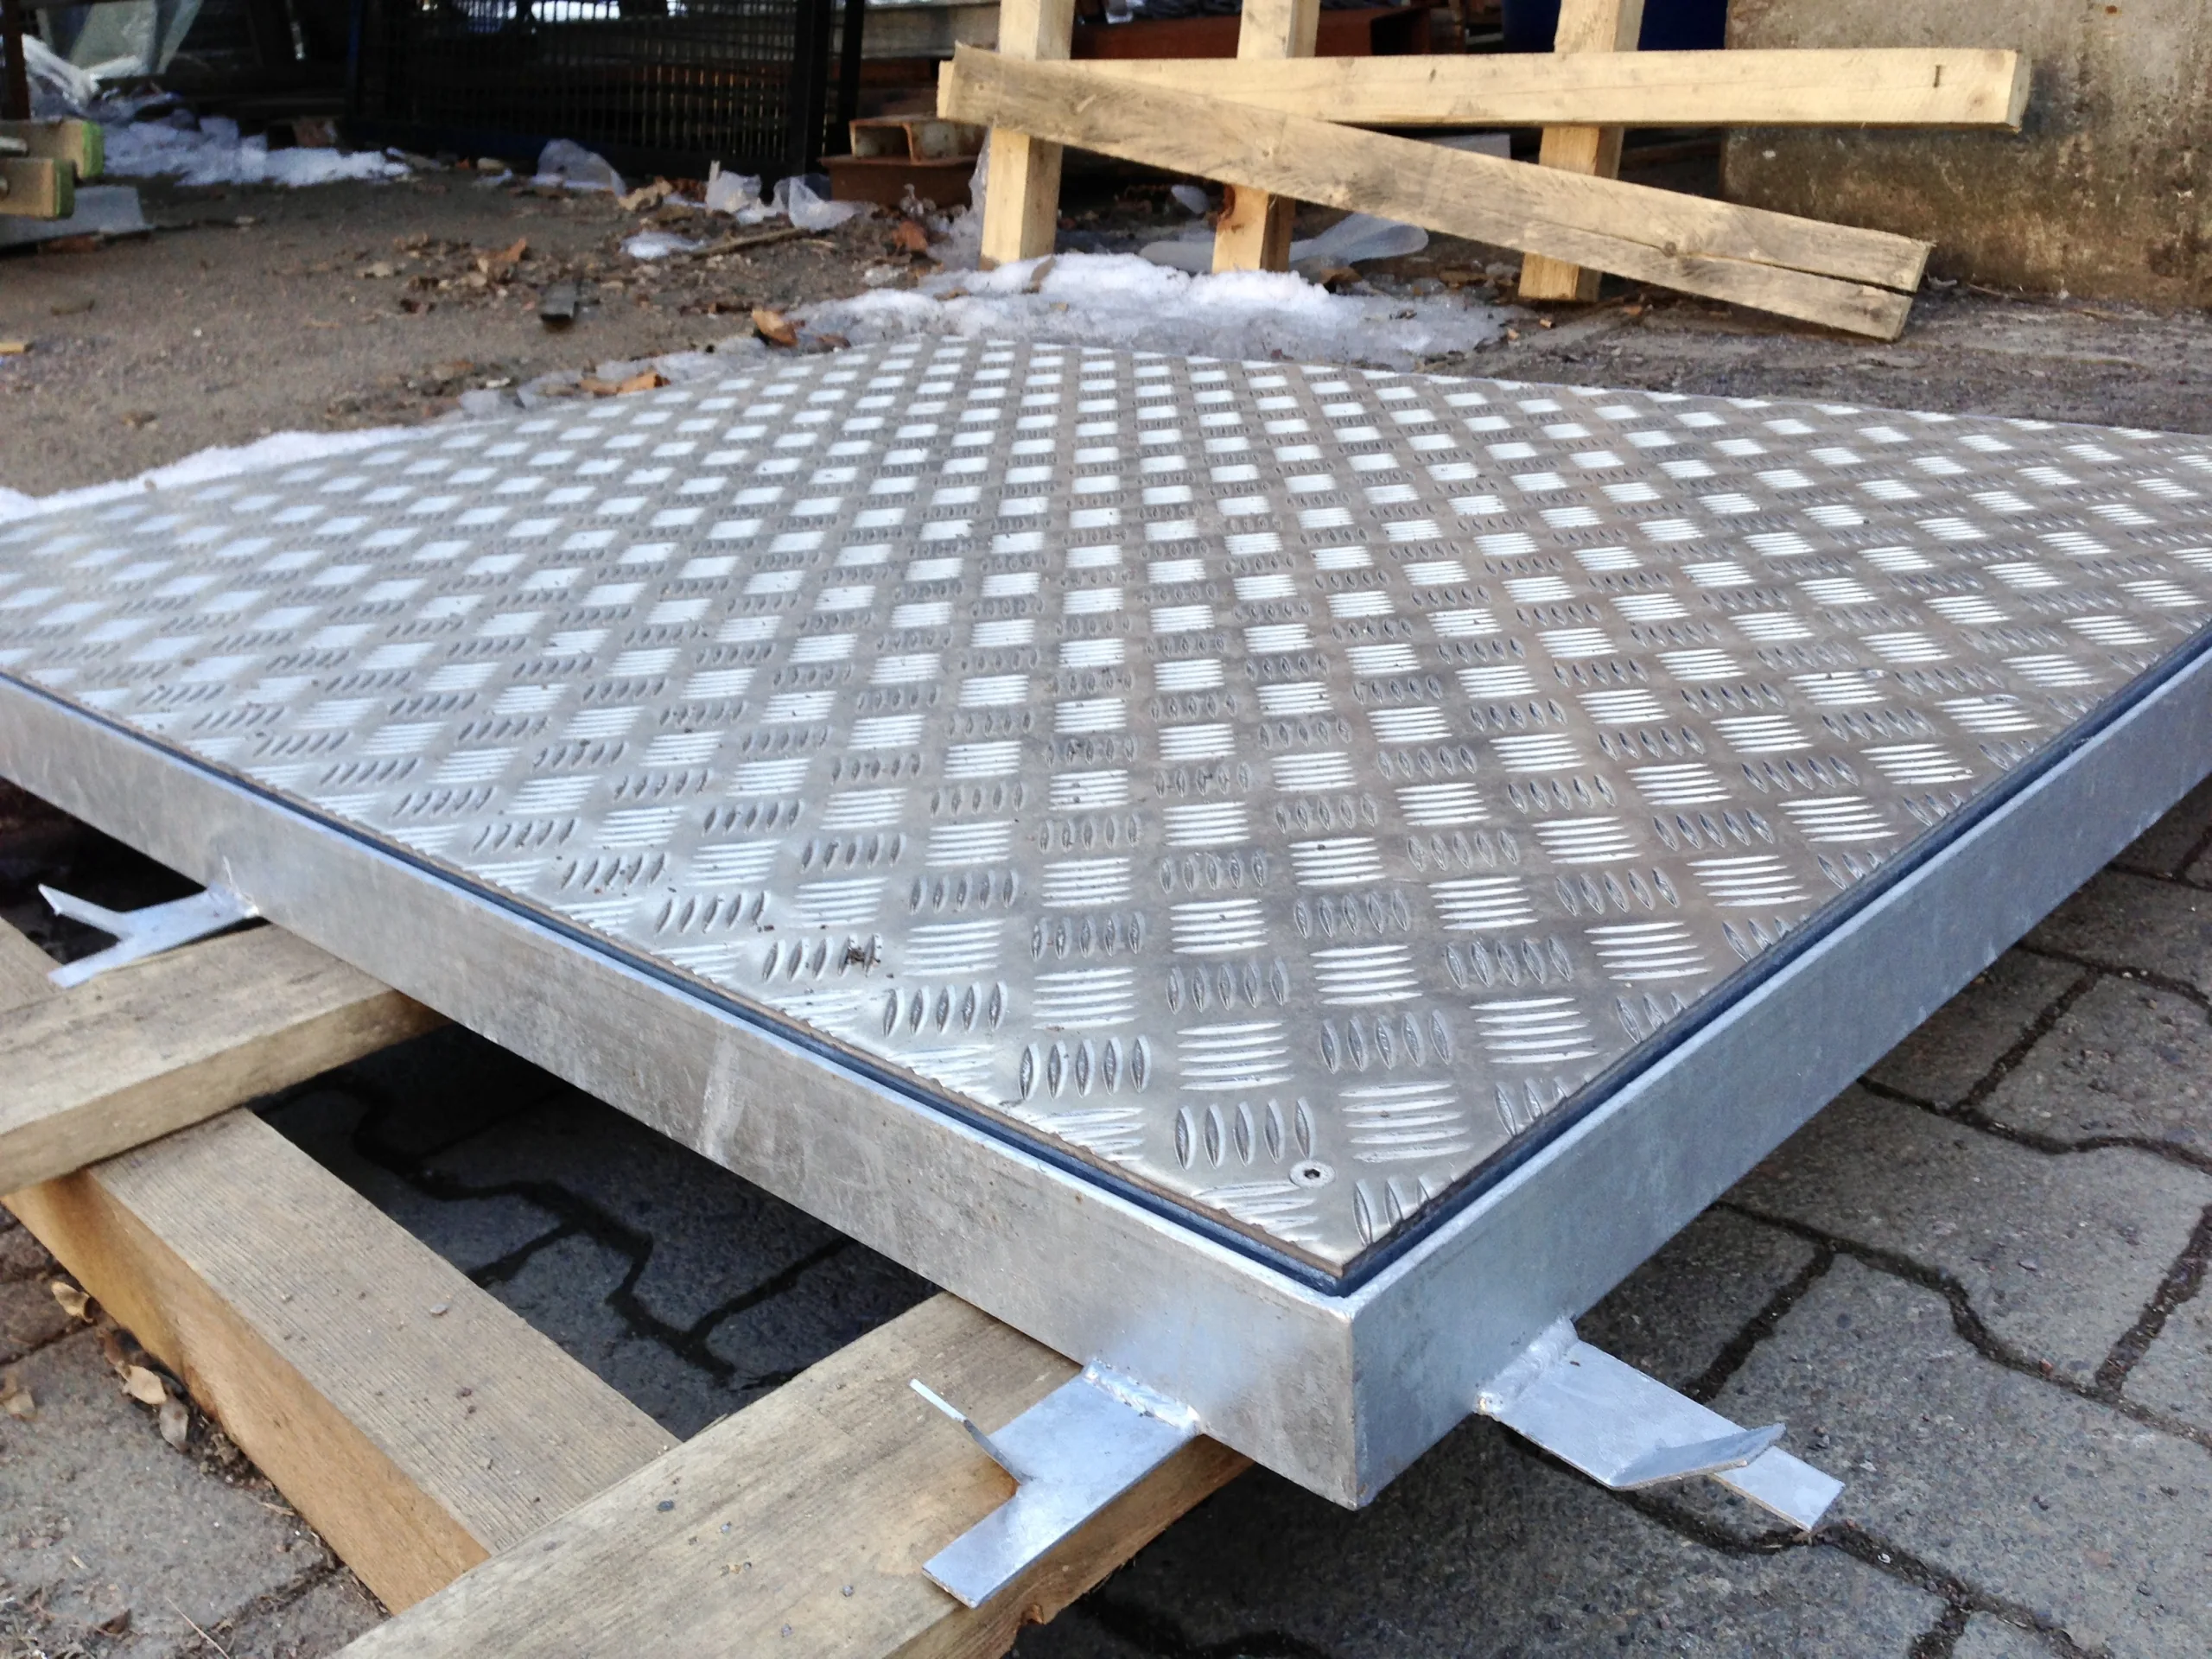
Praktijkvoorbeeld: traptreden van geperforeerd plaatstaal uit de productie van rotec
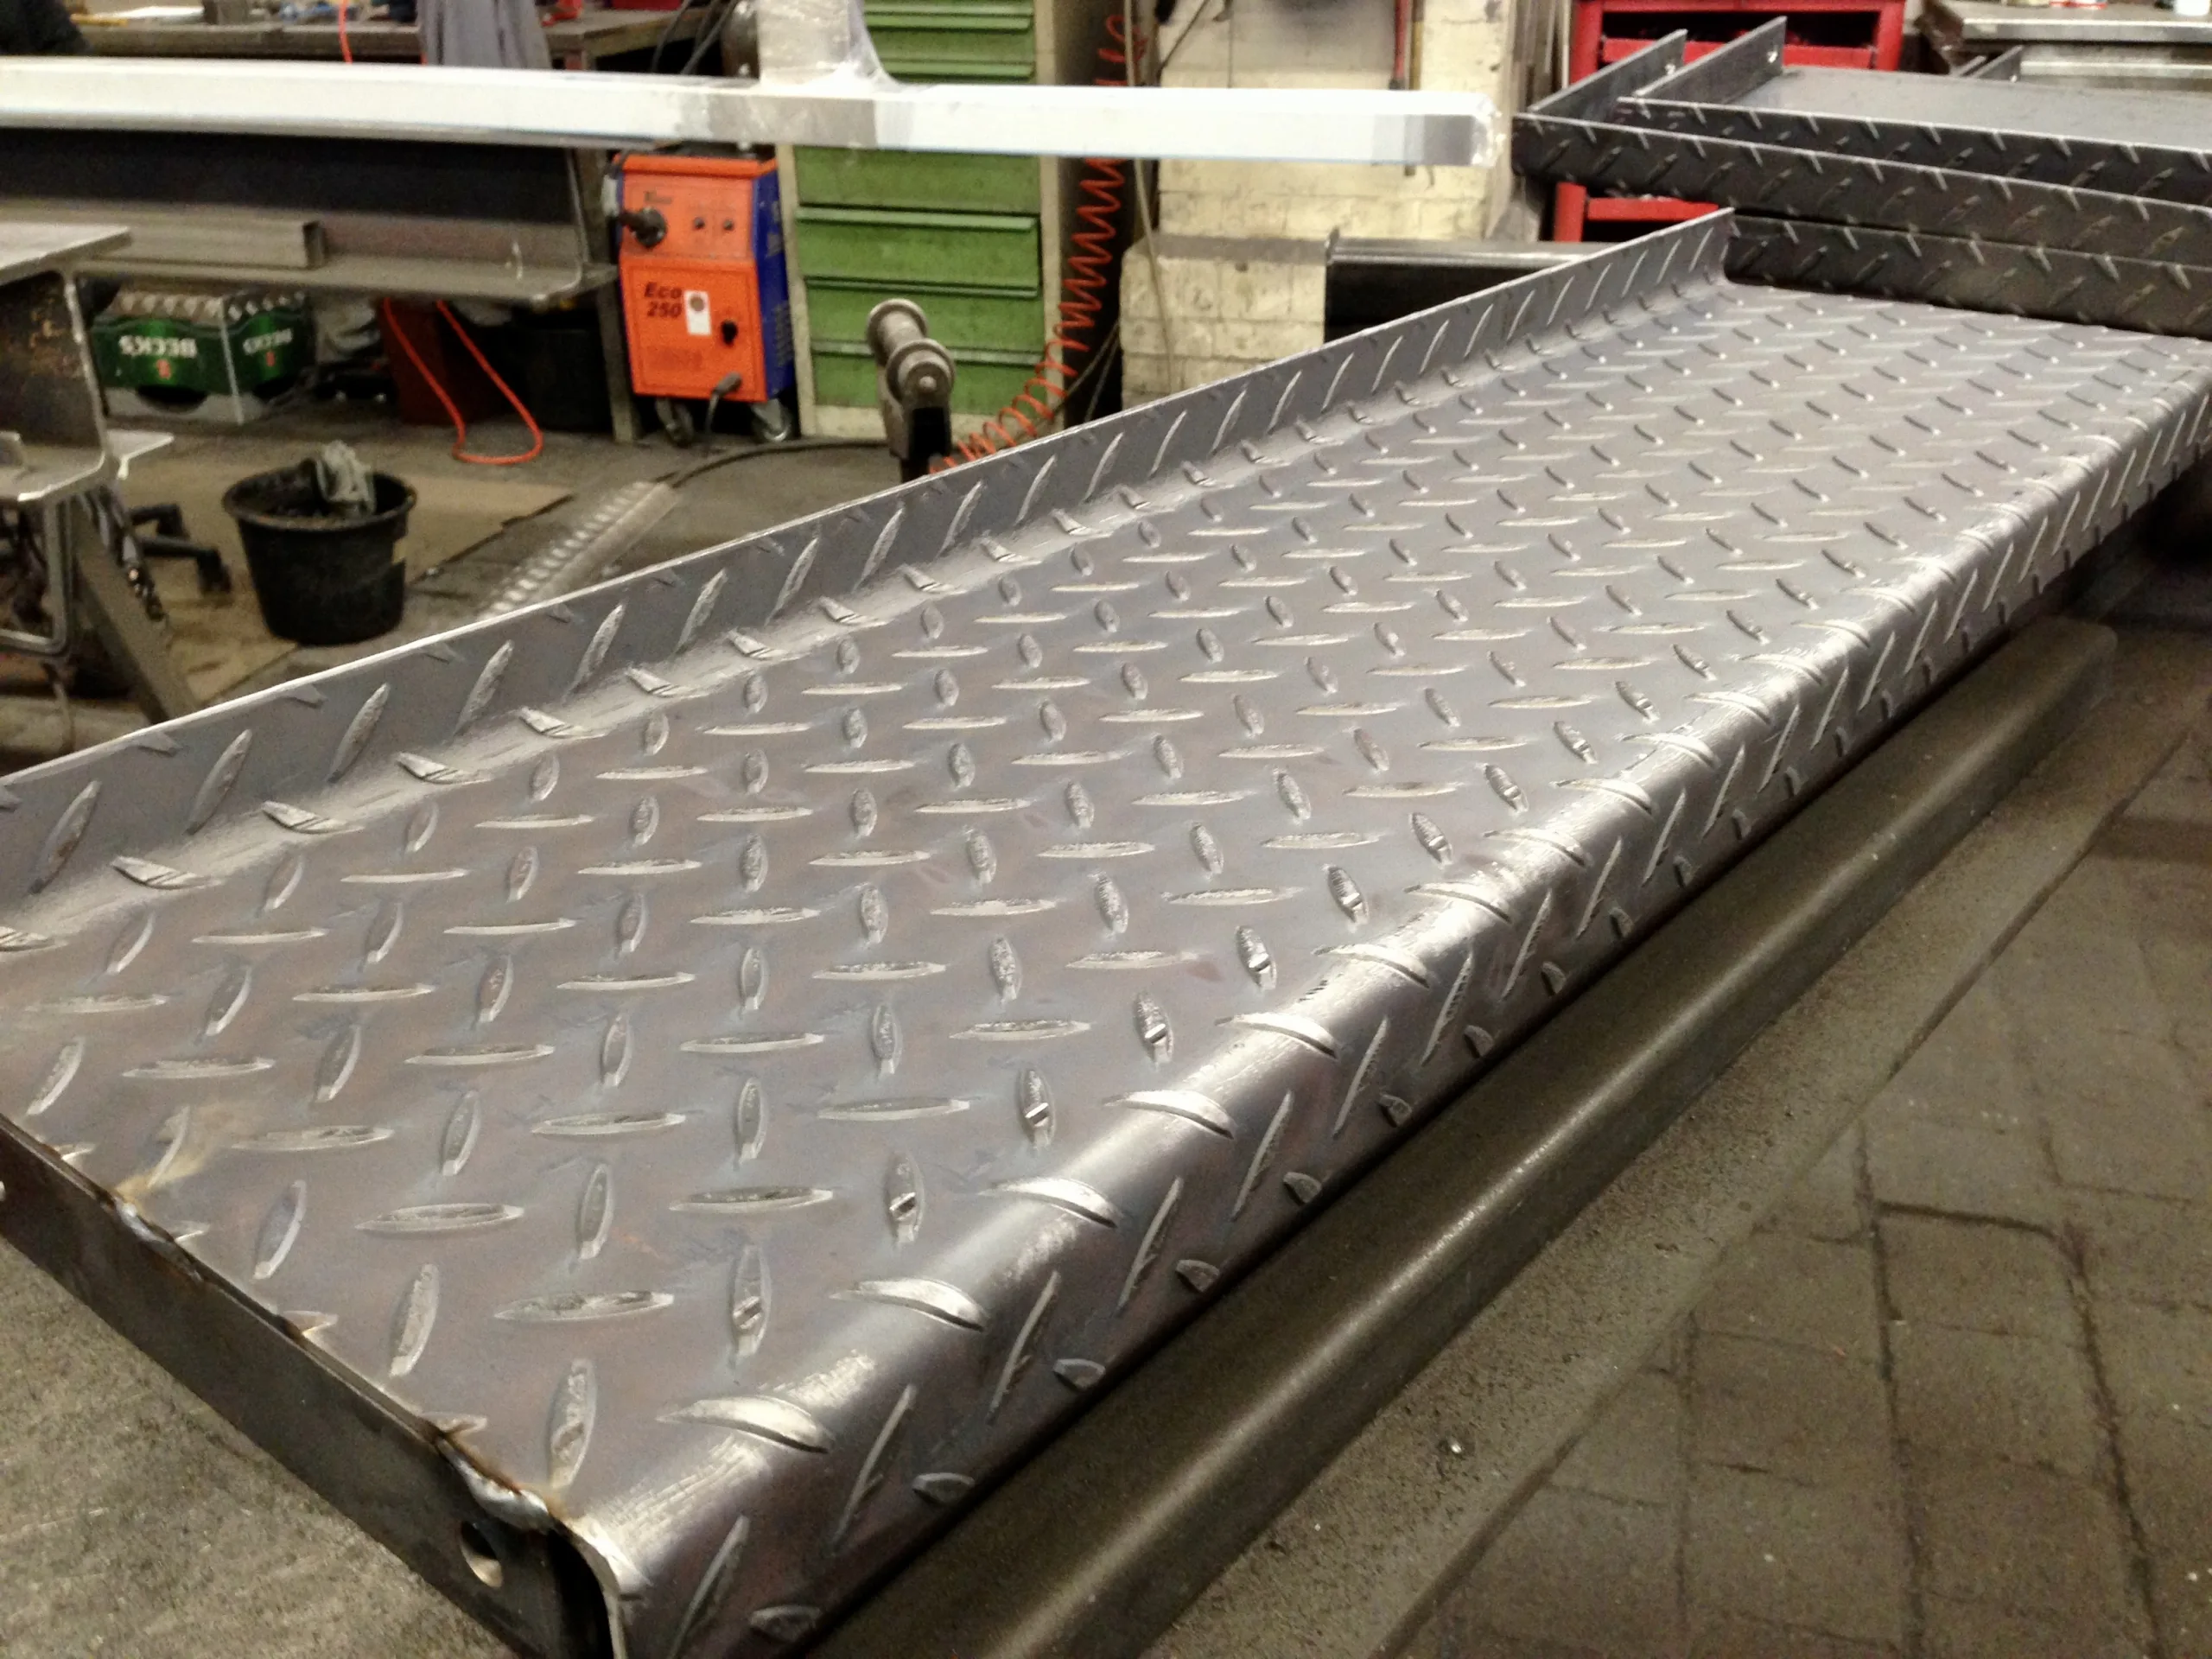
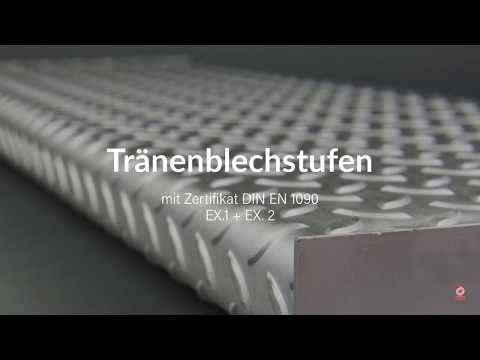
Traptreden van traanplaat laten duidelijk zien hoe verschillende bewerkingsstappen worden samengevoegd tot een montageklaar onderdeel. Eerst wordt de traanplaat volgens de tekening op maat gesneden. Vervolgens worden de benodigde vouwingen aangebracht. Daarna las rotec de voorbereide onderdelen tot complete treden.
Afhankelijk van het project kunnen zijdelingse beugels, boorgaten en andere bevestigingselementen worden voorzien. Ook thermisch verzinken kan deel uitmaken van de afgestemde uitvoering. Een concreet voorbeeld toont treden van traanplaat met afmetingen van 1.200 × 305 millimeter. Afmetingen, belasting, bevestiging en corrosiebescherming worden echter altijd per project vastgesteld.
Bij bouwproducten moet bovendien worden nagegaan welke wettelijke en normatieve eisen van toepassing zijn op het concrete gebruik. Een CE-markering is niet zonder meer vereist voor elke afzonderlijke traptrede van traanplaat. Doorslaggevend zijn het beoogde gebruik, het producttype, de prestatieverklaring, de relevante normen en de plaatsing binnen het bouwwerk. De uitvoeringsklassen EXC 1 en EXC 2 beschrijven eisen aan de uitvoering, maar geen algemene belastingswaarden.
 Bekijk de video
De video toont de verwerking van traanplaat tot afgewerkte treden. Hieruit blijkt hoe het snijden, kantbuigen en lassen binnen een op elkaar afgestemd productieproces op elkaar inwerken.
Na de inhoudelijke correctie wordt hier bovendien verwezen naar het artikel CE-markering voor traptreden van traanplaat waarnaar wordt verwezen.
Kwaliteit en certificeringen bij rotec
Architecten, ontwerpers en opdrachtgevers hebben behoefte aan transparante processen en duidelijk vastgelegde verantwoordelijkheden. rotec werkt daarom op basis van een kwaliteitsmanagementsysteem volgens DIN EN ISO 9001:2015.
Daarnaast gelden DIN EN 1090-1 en DIN EN 1090-2 tot en met EXC 2, evenals DIN EN ISO 3834-3 voor kwaliteitseisen op het gebied van lastechniek. Deze certificeringen vormen geen vervanging voor een projectgerichte keuring. Zij zorgen echter wel voor gedocumenteerde processen en betrouwbare voorwaarden voor de productie van veeleisende metalen onderdelen.
De vereiste keuringscertificaten, documentatieverplichtingen, afnamecriteria en markeringen dienen reeds bij de aanvraag te worden vermeld. Op die manier kan vanaf het begin op realistische wijze rekening worden gehouden met de inspanningen, kosten en termijnen.
Van de aanvraag tot het voltooide onderdeel
Een duidelijk proces vergemakkelijkt de technische controle en beperkt het aantal navraagverzoeken. Daarom behandelen wij aanvragen in verschillende, op elkaar afgestemde stappen.
- Aanvraag en documenten: U stuurt de tekening, het materiaal, het aantal stuks, de afwerking en de gewenste leverdatum.
- Technische keuring: Wij controleren de produceerbaarheid, de beschikbaarheid van materialen, toleranties, buigradii en de benodigde bewerkingsstappen.
- Aanbieding: Bij volledige en technisch eenduidige aanvragen stelt rotec de offerte doorgaans binnen 48 uur op. Bij complexe onderdelen, omvangrijke assemblages of openstaande technische vragen kan een langere verwerkingstijd nodig zijn.
- Werkvoorbereiding: Na het plaatsen van de opdracht worden het materiaal, de snijvorm, de kantvolgorde, het gereedschap, de laswerkzaamheden en verdere bewerkingsstappen gepland.
- Productie en controle: De onderdelen worden vervaardigd en gecontroleerd volgens de overeengekomen eisen.
- Verpakking en verzending: De goederen worden op maat verpakt en kunnen via onze gecontracteerde transportbedrijven in heel Duitsland worden geleverd.
Welke gegevens heeft rotec nodig voor een offerte?
Hoe vollediger de aanvraag is, hoe sneller wij de haalbaarheid, de prijs en de leveringsdatum kunnen controleren. Het volgende is bijzonder nuttig:
- PDF-tekening met maatvoering en een uniek revisienummer
- DXF- of DWG-bestand voor tweedimensionale contouren
- Materiaal, materiaalnummer en materiaaldikte
- Aantal stuks en mogelijke vervolgopdrachten
- Toleranties en bijzonder belangrijke functionele afmetingen
- gewenste hoeken, binnenradii en randverloop
- Aanduiding van zichtzijden en slijprichtingen
- Informatie over lasnaden, bevestigingsmiddelen en voormontage
- Oppervlak, kleur, glansgraad en beschermfolie
- vereiste keuringscertificaten en documentatie
- Leveringsplaats en gewenste opleveringsdatum
Een schets volstaat vaak voor een eerste afstemming. Voor de definitieve productie hebben wij echter duidelijke afmetingen en technische gegevens nodig.
Producten uit voorraad en op maat vervaardigde onderdelen
Producten die op voorraad zijn, kunnen doorgaans binnen 48 uur verzendklaar zijn. De daadwerkelijke beschikbaarheid en verzendtijd zijn afhankelijk van de voorraad, de bestelhoeveelheid en de benodigde verpakking.
De gratis levering geldt uitsluitend voor bestellingen die als zodanig zijn aangeduid in de rotec Profishop en volgens de daar vermelde verzendvoorwaarden. Op maat vervaardigde plaatwerkonderdelen en metalen componenten kunnen in heel Duitsland worden geleverd. De vrachtkosten van onze gecontracteerde transportbedrijven worden in de offerte apart vermeld en in rekening gebracht.
Rendabele en duurzame plaatbewerking
Rendabiliteit begint bij een voor de productie geschikt ontwerp. Een zorgvuldig gekozen materiaaldikte, realistische toleranties en goed geplaatste uitsparingen kunnen de bewerkingstijd en het materiaalverbruik verminderen. Even belangrijk is een passende productiegrootte. Bij terugkerende onderdelen kunnen programma’s en processen opnieuw worden gebruikt, mits de tekeningen en eisen ongewijzigd blijven.
Ook een goede inpassing van de laseronderdelen verbetert het materiaalgebruik. Tegelijkertijd kunnen duurzame materialen, passende corrosiebescherming en vervangbare afzonderlijke componenten de levensduur van een onderdeel verlengen. Duurzaamheid ontstaat daarom niet door één enkele maatregel, maar door de afgestemde combinatie van ontwerp, materiaal, productie en gebruik.
Een offerte aanvragen voor plaatbewerking en metaalbewerking in Berlijn
Heeft u laserge sneden, kantwerk, lasconstructies of een volledig bewerkt metalen onderdeel nodig? Stuur ons dan uw tekening of schets met de belangrijkste projectgegevens. Wij beoordelen de technische haalbaarheid en stemmen de economisch verantwoorde productie met u af.
Uw contactpersoon voor plaatbewerking en metaalbewerking:
De heer Hardy Pusch
Telefoon: 030 789039-0
E-mail: h.pusch@rotec-berlin.de
Een aanvraag indienen bij rotec
Veelgestelde vragen over plaatbewerking in Berlijn
Welke materialen bewerkt rotec?
Rotec bewerkt regelmatig staal, roestvrij staal en aluminium. Andere materialen en speciale kwaliteiten beoordelen wij op basis van de tekening, de hoeveelheid en de gewenste bewerkingsmethode.
Welke plaatdiktes kan rotec met de laser snijden?
Staal en roestvrij staal kunnen tot maximaal 15 millimeter worden gesneden. Voor aluminium bedraagt de maximale materiaaldikte 12 millimeter. De materiaalkwaliteit, de legering, de contouren, de uitsparingen en de geometrie van het onderdeel zijn van invloed op de daadwerkelijke haalbaarheid.
Tot welke lengte kunnen plaatmaterialen bij rotec worden gekant?
De maximale buiglengte bedraagt 3.040 millimeter. De kantpers heeft een perskracht van maximaal 200 ton. Of de maximale lengte haalbaar is bij de gewenste materiaaldikte en geometrie, wordt per project beoordeeld.
Kunnen staal, roestvrij staal en aluminium tot 15 millimeter worden gekant?
Afhankelijk van het project kunnen staal, roestvrij staal en aluminium tot maximaal 15 millimeter worden bewerkt. De buiglengte, de buigradius, de treksterkte, het gereedschap en de geometrie van het onderdeel kunnen de daadwerkelijk haalbare materiaaldikte beperken.
Welke toleranties zijn mogelijk bij lasersnijden?
Afhankelijk van het materiaal, de materiaaldikte, de contouren en de geometrie van het onderdeel zijn toleranties tot ±0,1 millimeter mogelijk. De haalbare nauwkeurigheid wordt voor elk onderdeel afzonderlijk gecontroleerd.
Produceert rotec zowel unieke stukken als series?
Ja. rotec vervaardigt unieke stukken, prototypes, kleine series en terugkerende series. De economische uitvoering wordt afgestemd op het aantal stuks en de benodigde bewerkingsstappen.
Welke tekenformaten zijn geschikt voor een aanvraag?
DXF- of DWG-bestanden zijn geschikt voor tweedimensionale contouren. Daarnaast dient een PDF-tekening met maatvoering te worden meegestuurd, zodat de afmetingen, het materiaal, de toleranties en de revisie onmiskenbaar kunnen worden gecontroleerd.
Kan Rotec plaatwerkonderdelen lassen en vooraf monteren?
Ja. Afhankelijk van het project worden afzonderlijke onderdelen gelast, vastgeschroefd of met geschikte bevestigingsmiddelen samengevoegd tot lasconstructies en montageklare onderdelen.
Verwerkt rotec ook geperforeerde platen?
Ja. Rotec heeft een ruime voorraad geperforeerde platen op voorraad en verwerkt deze tot op maat gesneden delen, gekantte onderdelen, bekledingen en technische componenten. Ook kunnen er projectgerichte speciale perforaties worden vervaardigd.
Kan Rotec strekmetaal op maat snijden en afkanten?
Ja. Geschikte strekmetaalplaten en strekgaas worden op maat gesneden en gekant. Het rondwalsen behoort niet langer tot het dienstenaanbod.
Verwerkt Rotec traanplaten?
Ja. Rotec vervaardigt onder andere traptreden, bordessen, afdekkingen, hellingbanen en vloerluiken van traanplaat en Quintett-aluminiumplaat.
Welke afwerkingen zijn mogelijk?
Afhankelijk van het materiaal en het toepassingsgebied komen onder meer verzinken, slijpen, polijsten, anodiseren en het aanbrengen van een kleurcoating in aanmerking. Anodiseren en het aanbrengen van kleurcoatings worden uitgevoerd door gespecialiseerde externe bedrijven en kunnen door rotec worden gecoördineerd.
Over welke certificeringen beschikt rotec?
rotec is gecertificeerd volgens DIN EN ISO 9001:2015. Daarnaast voldoet het bedrijf aan DIN EN 1090-1 en DIN EN 1090-2 tot en met EXC 2, evenals aan DIN EN ISO 3834-3.
Hoe snel stelt rotec een offerte op?
Bij volledige en technisch eenduidige aanvragen stelt rotec de offerte doorgaans binnen 48 uur op. Complexe assemblages of nog onbeantwoorde technische vragen kunnen een langere verwerkingstijd vereisen.
Hoe snel worden producten die op voorraad zijn verzonden?
Producten die op voorraad zijn, kunnen doorgaans binnen 48 uur worden verzonden. De voorraad, de bestelhoeveelheid en de verpakkingskosten worden vóór de bevestiging gecontroleerd.
Levert rotec plaatwerkonderdelen in heel Duitsland?
Ja. Op maat vervaardigde plaatwerkonderdelen en metalen componenten kunnen in heel Duitsland worden geleverd via onze gecontracteerde transportbedrijven. De verzendkosten worden in de offerte apart vermeld en in rekening gebracht. Een levering franco huis geldt uitsluitend voor bestellingen die in de rotec Profishop als zodanig zijn aangeduid, volgens de daar vermelde voorwaarden.
Wie is de contactpersoon voor plaatbewerking bij rotec?
De heer Hardy Pusch geeft advies op het gebied van plaatbewerking en metaalbewerking. U kunt contact met hem opnemen via 030 789039-0 of per e-mail op h.pusch@rotec-berlin.de.
Conclusie: plaatbewerking met korte trajecten en op elkaar afgestemde processen
rotec combineert een grote voorraad plaatmateriaal met eigen productie, technisch advies en gedocumenteerde kwaliteitsprocessen. Hierdoor ontvangen klanten niet alleen een op maat gesneden stuk, maar een oplossing die volledig is afgestemd op het project. Van lasersnijden en CNC-kanten en lassen tot een montageklare assemblage: rotec coördineert de benodigde werkstappen.
Indien u een op maat gemaakt plaatwerkonderdeel, een kleine serie of een terugkerende productie plant, kunt u ons uw tekening of schets toezenden. De heer Hardy Pusch zal samen met onze productieafdeling nagaan welke uitvoering technisch en economisch gezien het meest zinvol is.


 NL
 DE
 EN
 ES
 FR
 IT
 PL
 TR