Mise à jour technique le 12 septembre 2026.
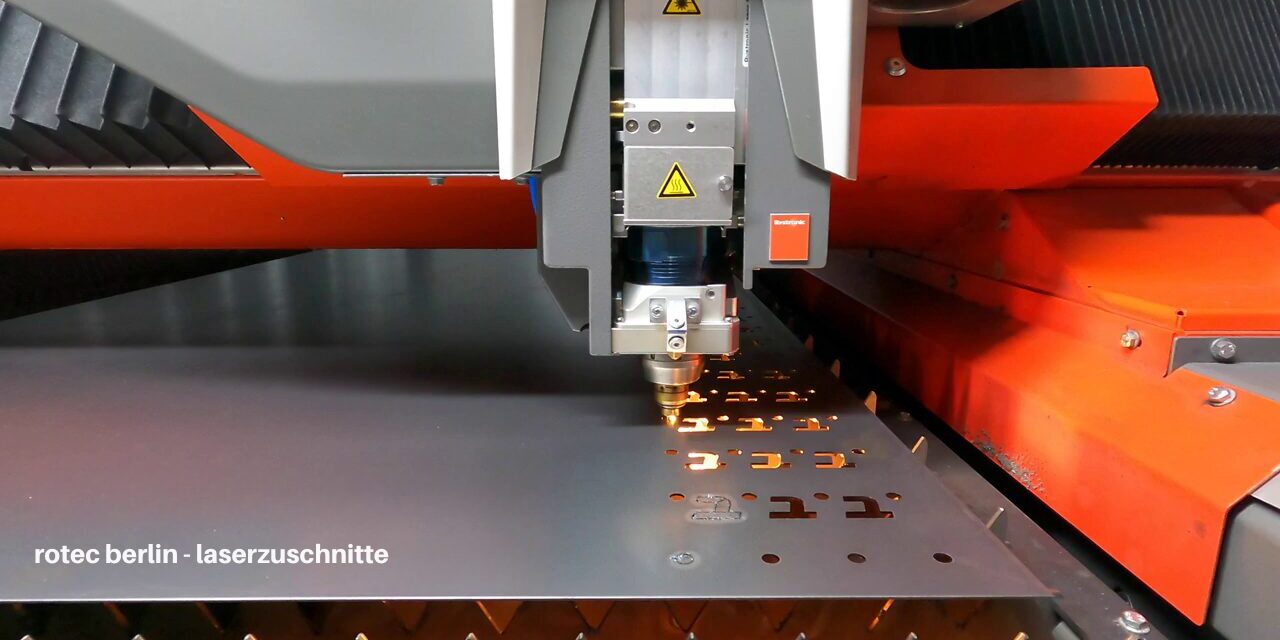
Découpe laser à Berlin : rotec réalise des découpes laser dans l'acier, l'acier inoxydable et l'aluminium selon vos plans. Nous pouvons produire des pièces uniques, des petites séries et des séries récurrentes. Sur demande, nous combinons la découpe avec le pliage, l’usinage mécanique et la fabrication d’ensembles. Cela vous permet de coordonner en amont les étapes de travail connexes avec un interlocuteur unique.
Afin de vous proposer une offre adaptée, nous avons besoin du matériau, de l'épaisseur de la tôle, du nombre de pièces et des données de votre plan. Les cotes fonctionnelles, les exigences relatives aux arêtes et la date de livraison souhaitée sont tout aussi importantes. Cela nous permet de déterminer si la pièce, une fois découpée au laser, est suffisante telle quelle ou si elle nécessite un usinage supplémentaire.
Envoyer un dessin et demander des découpes au laser
Découpe au laser à Berlin : matériaux, épaisseurs de tôle et formats
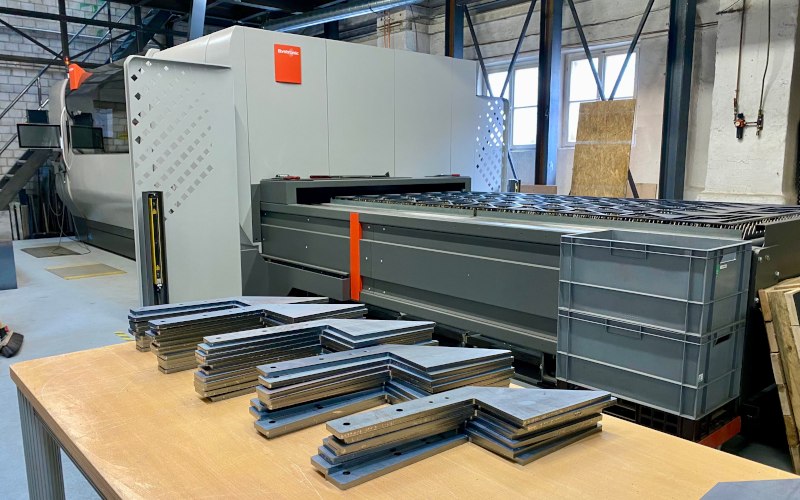
Chez rotec, il est possible de réaliser des découpes au laser dans de l'acier et de l'acier inoxydable jusqu'à 15 mm d'épaisseur, ainsi que dans de l'aluminium jusqu'à 12 mm d'épaisseur. Ces valeurs correspondent aux limites maximales de performance. La faisabilité concrète dépend en outre de l'alliage, de la surface et de la géométrie de la pièce.
| Matériau | Épaisseur maximale de la tôle | À clarifier avant la fabrication |
|---|---|---|
| Acier | 15 mm | Qualité du matériau, contour et aspect final de la surface |
| Acier inoxydable | 15 mm | Référence du matériau, face visible et état de surface |
| Aluminium | 12 mm | Alliage, état du matériau et courbures prévues |
| Cuivre et laiton | Sur demande | Vérifier le matériau, l'épaisseur et la géométrie en fonction du projet |
Source des épaisseurs spécifiques aux matériaux : Aperçu des prestations de Rotec en matière de découpe laser. En fonction du matériau et du contour, des formats allant jusqu'à 1 500 × 3 000 mm sont envisageables. Nous vous confirmerons le format maximal utilisable de la pièce sur la base de votre dessin. Les marges et la disposition sur la tôle peuvent jouer un rôle à cet égard.
Découpe au laser de l'acier pour la fabrication de supports, de capots et d'éléments de structure
L'acier convient à de nombreux composants fonctionnels dans la construction mécanique et la construction métallique. La nuance de matériau et le lieu d'utilisation sont toutefois déterminants. Si la pièce nécessite une protection contre la corrosion, le revêtement prévu doit déjà être précisé dans la demande. De plus, les arêtes de coupe et les raccords doivent être adaptés à l'usinage ultérieur.
Découpe au laser de l'acier inoxydable pour des composants fonctionnels et apparents
En ce qui concerne l'acier inoxydable, veuillez préciser le numéro de référence du matériau et l'état de surface. En effet, la mention „ acier inoxydable “ ne permet pas à elle seule de définir une résistance à la corrosion ou un aspect spécifique. Veuillez indiquer les faces apparentes et le sens de polissage souhaité. Cela nous permettra d'adapter la protection, le traitement et l'emballage aux surfaces sensibles.
Découpe au laser de l'aluminium et préparation du pliage
L'aluminium permet de fabriquer des pièces en tôle légères. Toutefois, l'alliage et l'état du matériau sont essentiels pour la transformation ultérieure. Si la découpe doit donner lieu à une pièce pliée, nous adaptons donc le matériau en fonction de la géométrie de pliage. La seule épaisseur ne suffit pas pour prendre cette décision.
Comment fonctionne la découpe au laser de la tôle ?
Lors de la découpe au laser, un faisceau laser focalisé découpe le contour prédéfini dans une tôle. Le faisceau chauffe localement le matériau, tandis qu’un gaz de traitement facilite la découpe. Le dessin numérique définit les contours extérieurs, les découpes et les schémas de perçage. Cela permet de fabriquer différentes pièces sans avoir à utiliser un outil de poinçonnage spécifique pour chacune d’entre elles.
Ce procédé convient aux formes personnalisées et aux contours récurrents. Toutefois, la qualité de la découpe dépend de l'interaction de plusieurs facteurs. Parmi ceux-ci figurent le matériau, l'épaisseur, le contour, les paramètres de découpe et le gaz de traitement. Les très petites ouvertures, les nervures étroites et les découpes très proches les unes des autres nécessitent donc une étude de faisabilité.
Le gaz de traitement et le bord de coupe influencent le traitement ultérieur
Dans le cas de la découpe par fusion, un gaz inerte facilite l'évacuation de la masse fondue. En revanche, dans la découpe au chalumeau, l'oxygène peut fournir une énergie de réaction supplémentaire. C'est ce qui explique également les différences entre les exigences relatives au traitement ultérieur des bords. Les principes fondamentaux de ces procédés sont expliqués TRUMPF : la découpe par fusion au laser. Cela n'implique toutefois pas la garantie générale d'un bord de coupe ne nécessitant aucune retouche.
Dans quels cas est-il intéressant d'opter pour un gabarit de perçage réalisé au laser ?
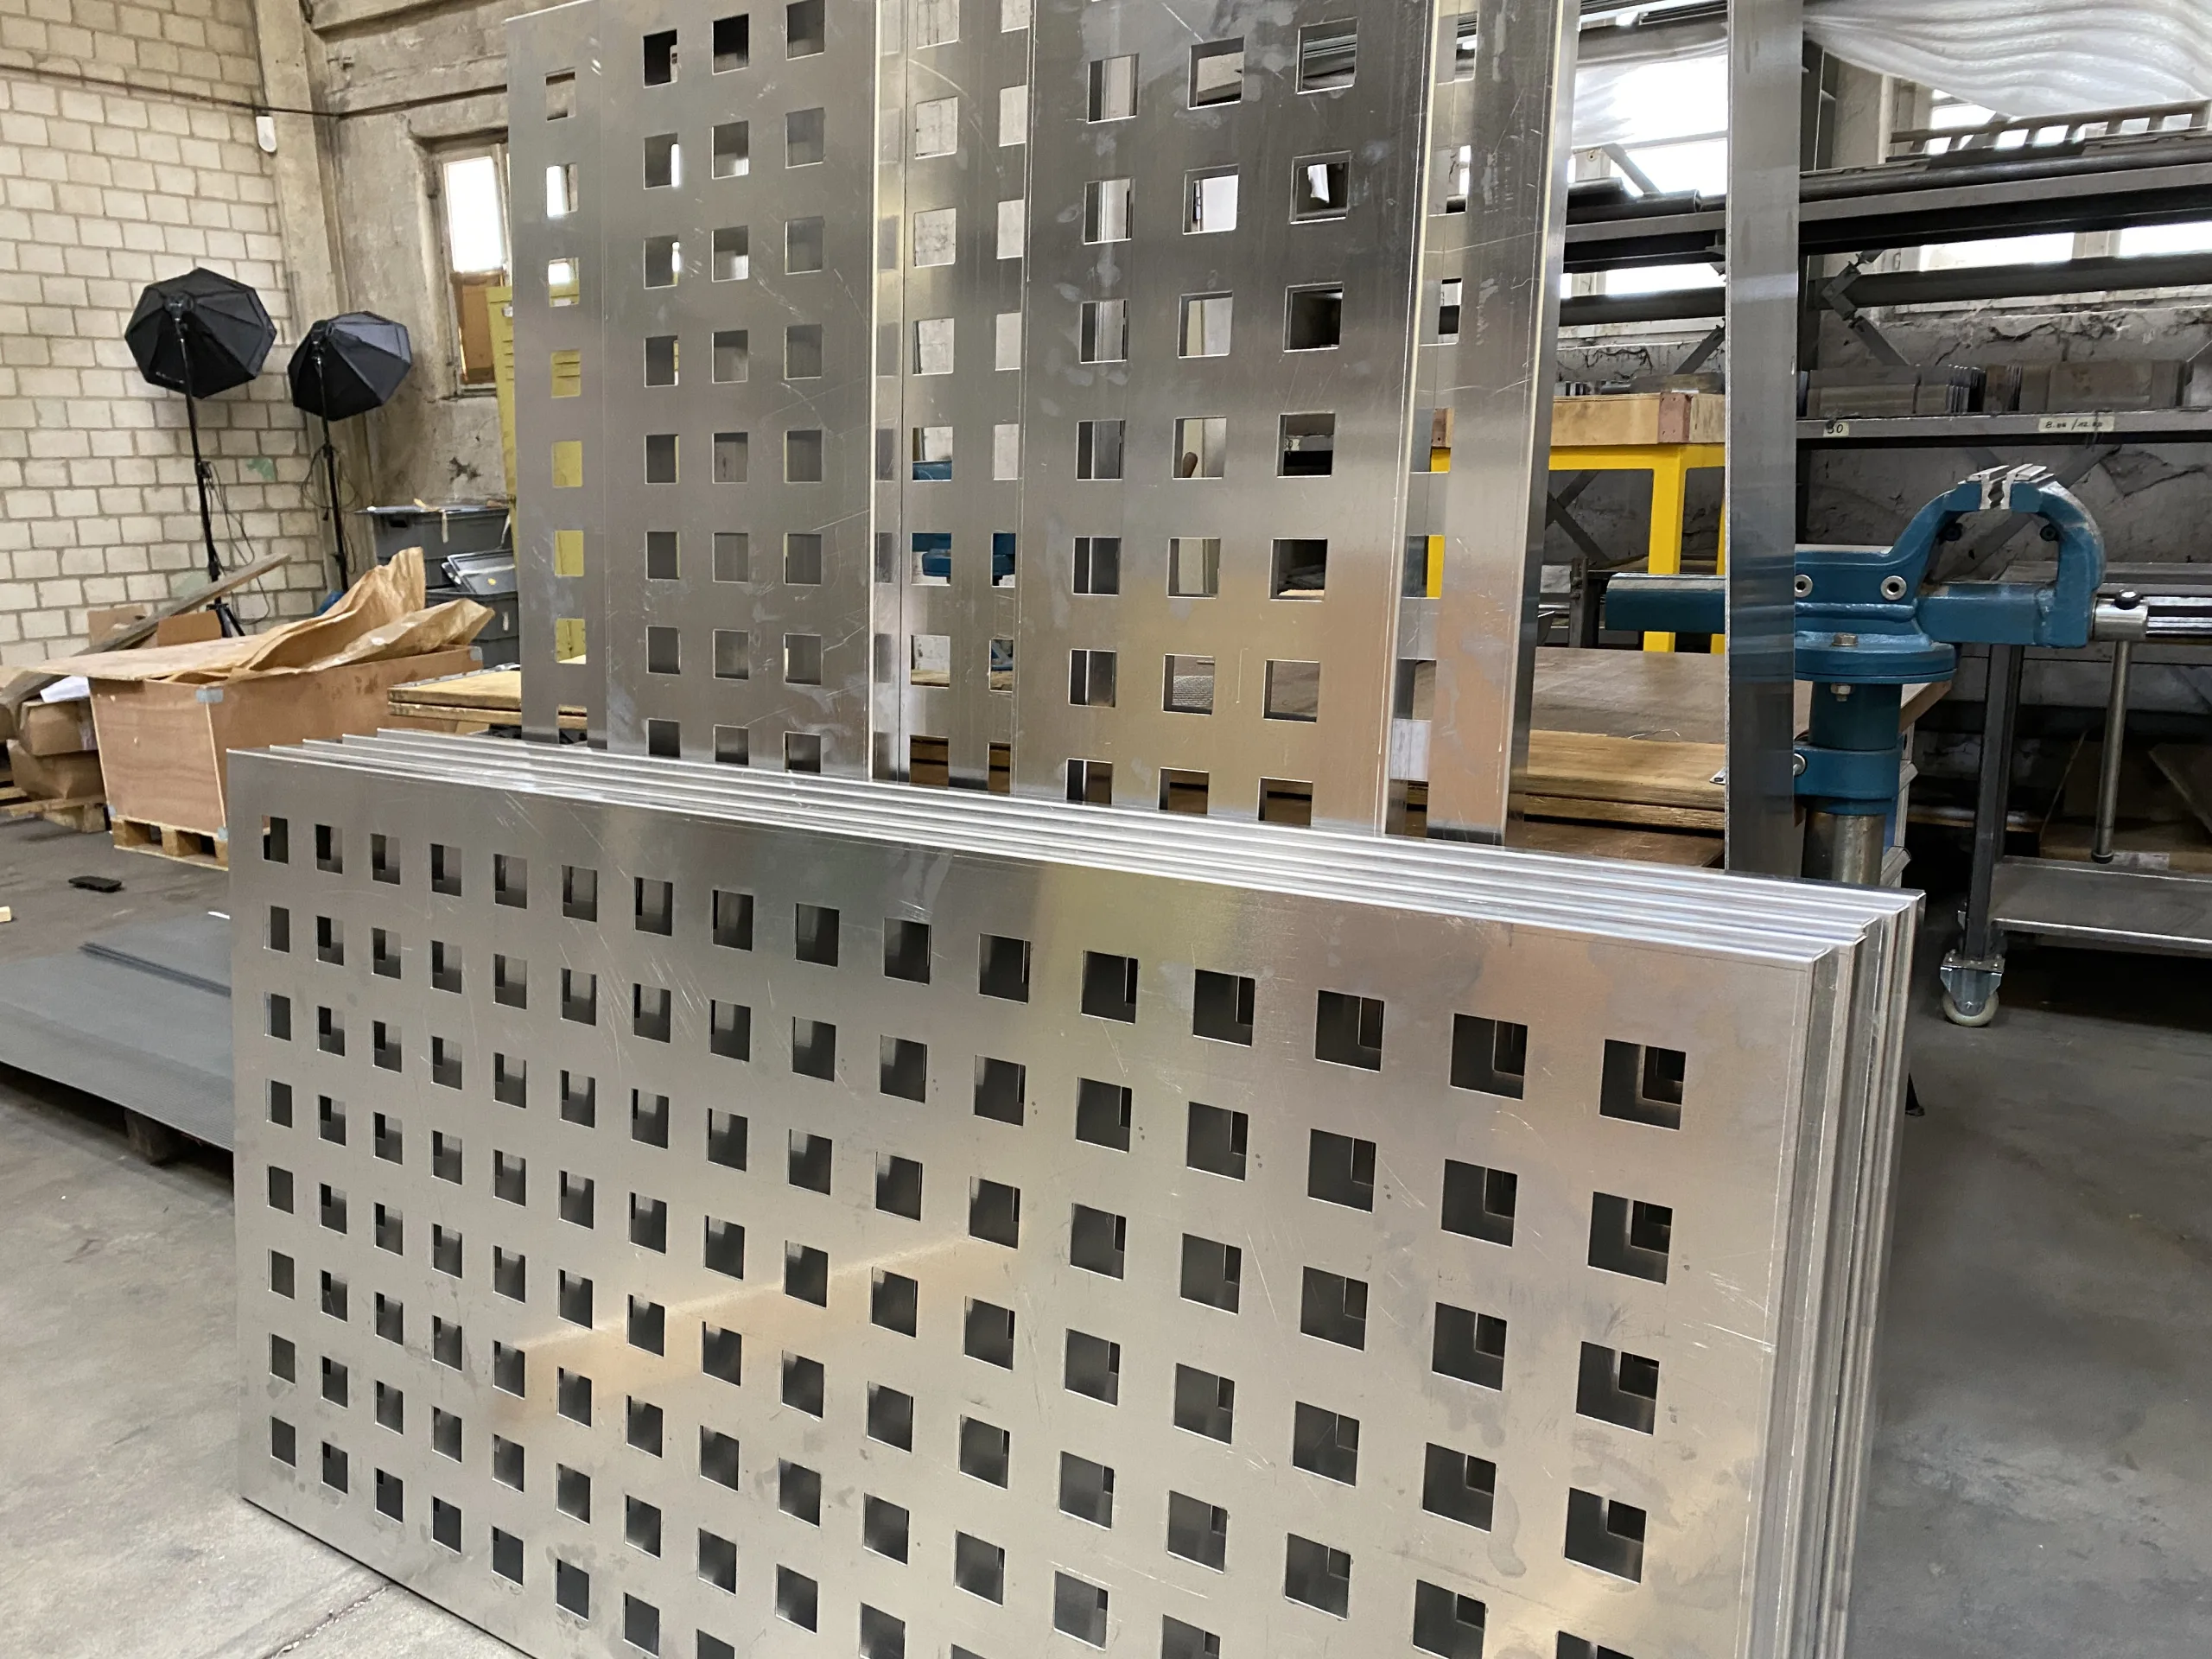
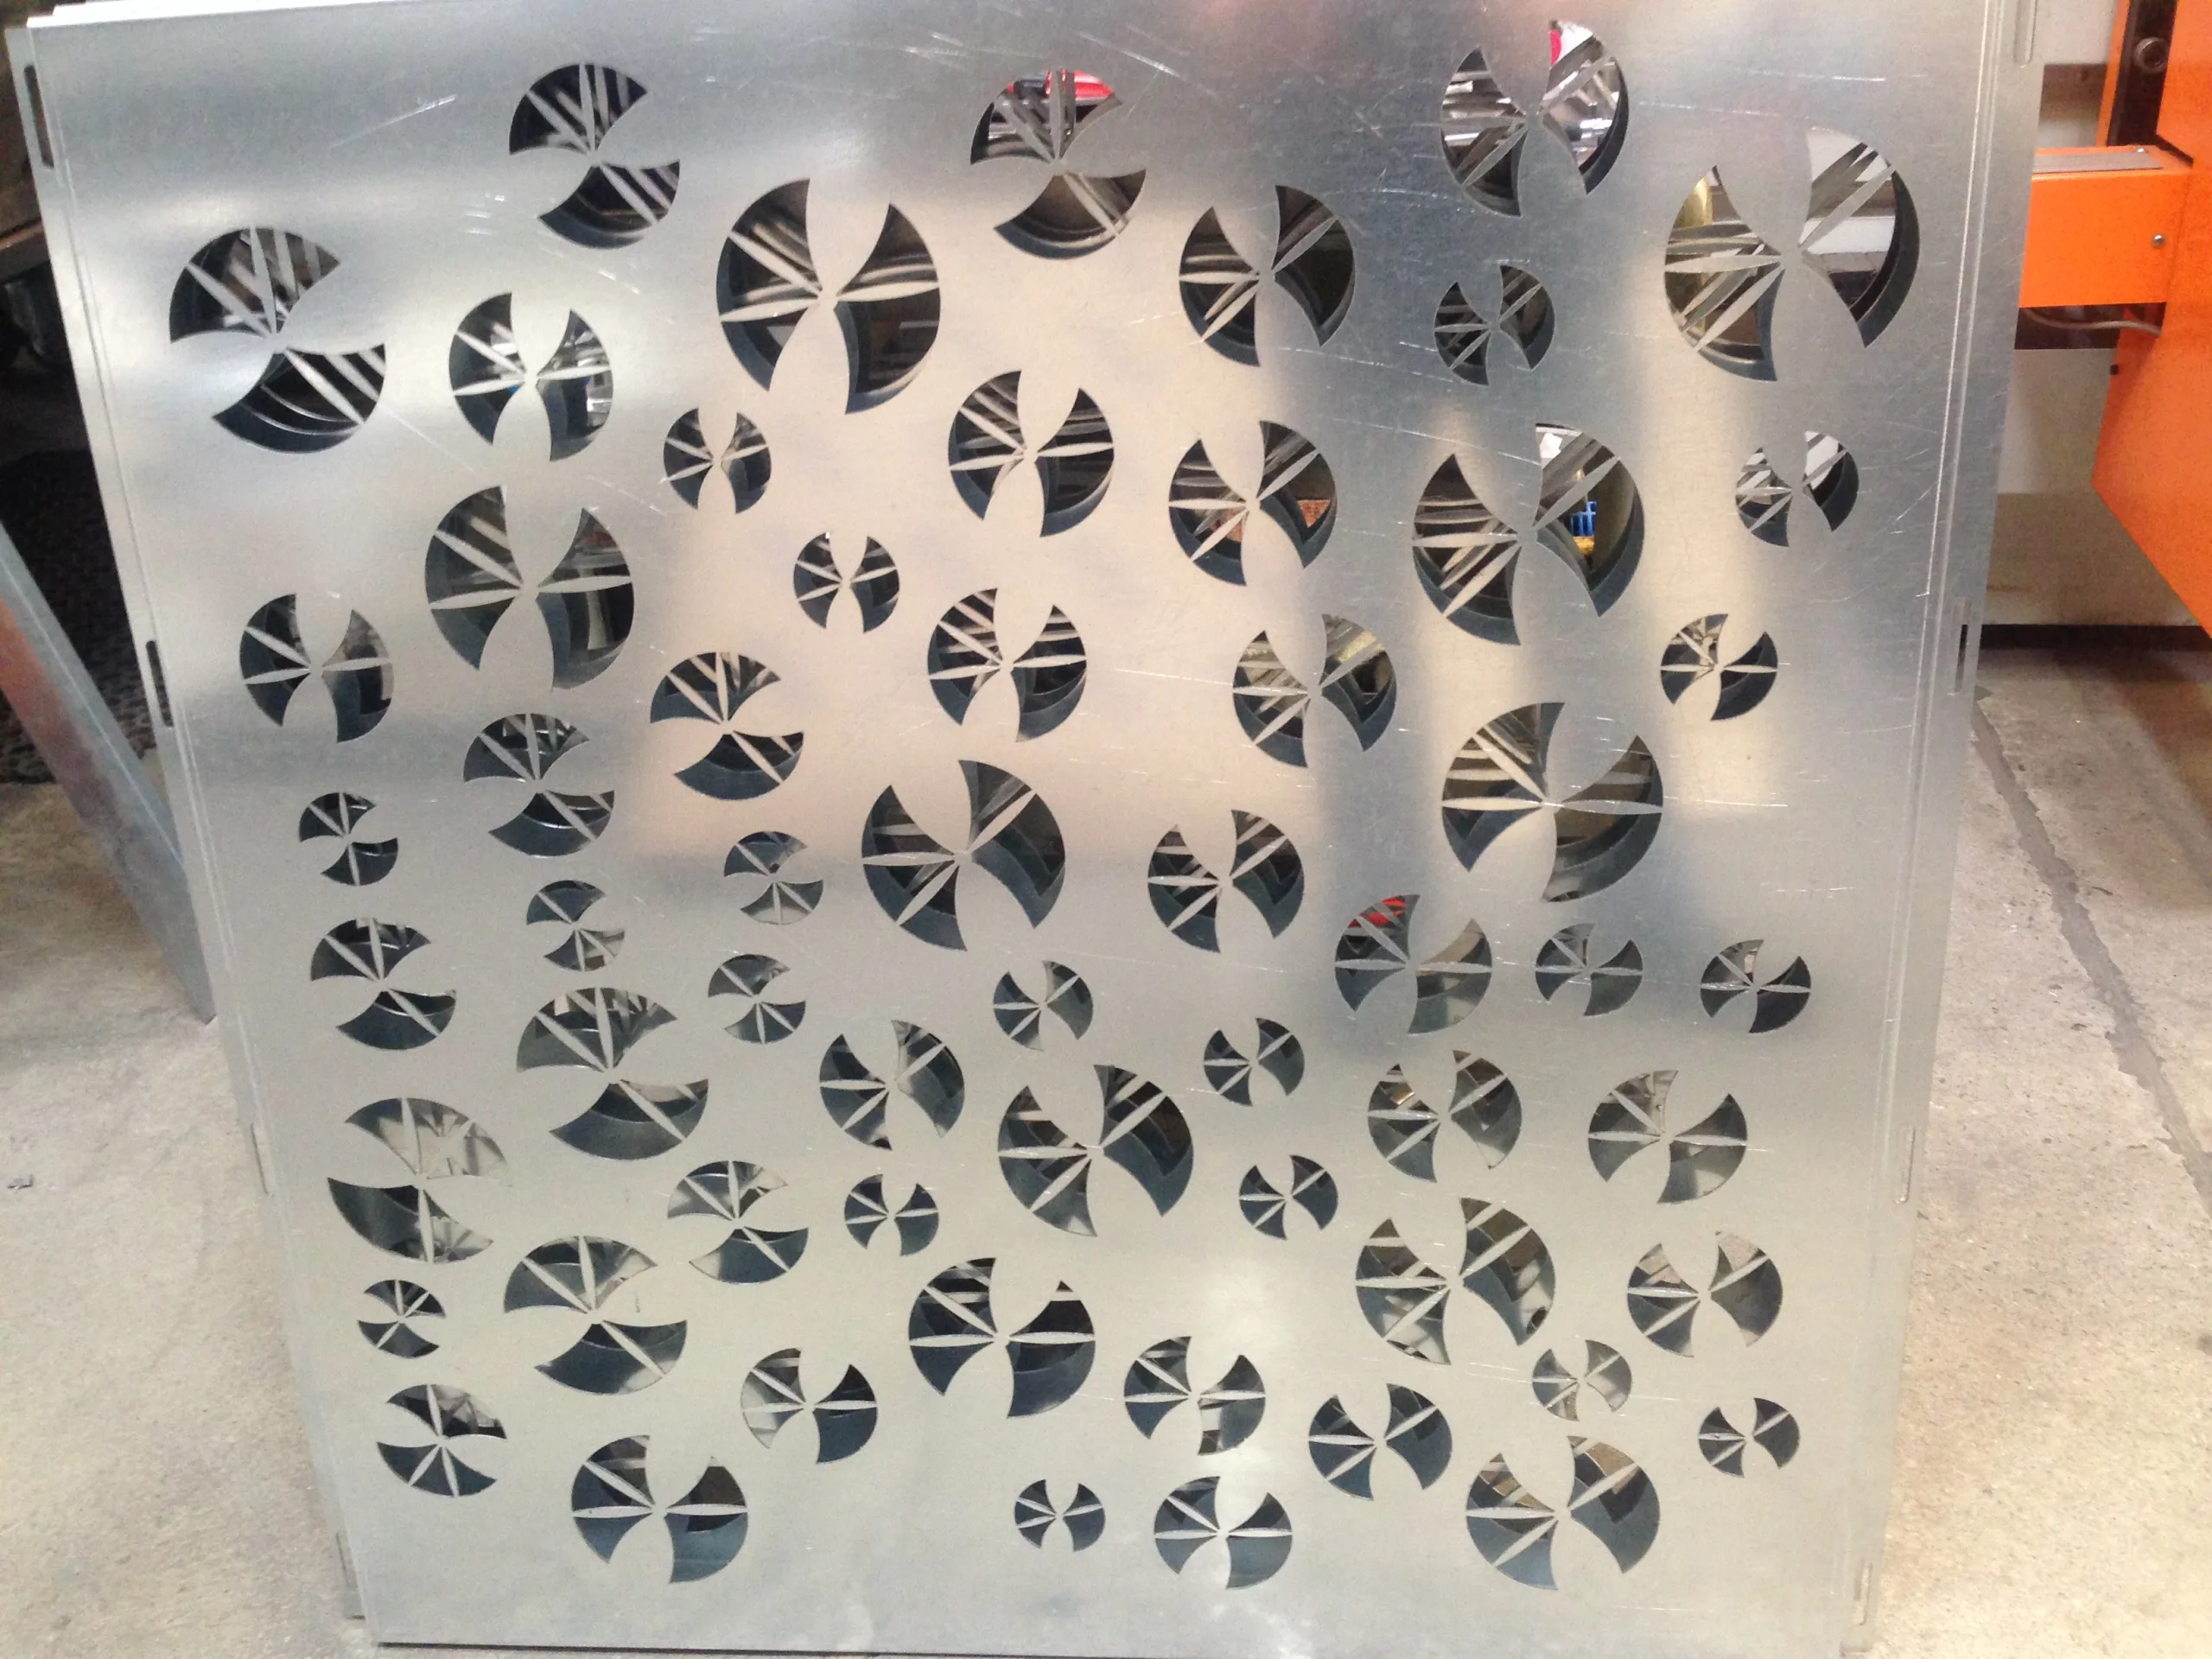
Les schémas de perforation personnalisés sont utiles lorsque la position, la forme ou les distances par rapport aux bords diffèrent de celles des perforations standard. En revanche, pour les surfaces perforées de manière régulière, il peut être plus économique d'utiliser de la tôle perforée existante. Les facteurs déterminants sont le nombre de pièces, la proportion de perforations et l'usinage ultérieur. Notre Article technique sur les tôles perforées et la norme DIN 24041 explique les principaux termes de sélection.
Préparer correctement les données CAO pour la découpe au laser
Pour les contours de découpe en deux dimensions, les formats DXF ou DWG sont adaptés. Un dessin PDF complémentaire fournit les cotes et les spécifications. Pour les pièces pliées ou les assemblages, un modèle STEP peut également s'avérer utile. Nous déterminerons, en fonction de votre projet, quelles données nous avons besoin et celles que nous pouvons prendre en charge.
Le contour de découpe et le dessin doivent correspondre
Veuillez fournir des contours fermés et supprimer les lignes en double. Les cotes, les cadres et les annotations ne doivent pas faire partie du contour à découper. De plus, l'unité de mesure, l'échelle et la version du dessin doivent être clairement indiquées. En cas de divergence entre le fichier CAO et le PDF, la fabrication ne pourra être validée qu'après clarification.
Veuillez nommer chaque poste de manière claire et cohérente, et utilisez la même désignation dans la nomenclature, le fichier et la demande de devis. Cela facilitera également les commandes ultérieures. En cas de modification, le nouvel état de révision doit être clairement identifiable. Dans le cas contraire, les géométries anciennes et actuelles risquent de se mélanger au sein d'une même commande.
STEP décrit le composant ; la mise en œuvre nécessite une concertation
Un modèle en 3D montre les courbures, les raccords et la position de montage prévue. Pour la découpe à plat, un développement adapté est toutefois nécessaire. Celui-ci dépend notamment du matériau, du rayon de courbure et du procédé de fabrication. Veuillez donc préciser si votre développement est définitif ou si rotec doit l’adapter en fonction de la fabrication prévue.
Indiquez clairement les cotes fonctionnelles et les surfaces visibles
Un schéma de perçage pour le montage peut s'avérer plus important qu'un bord extérieur non critique. Veillez donc à indiquer les cotes fonctionnelles, les arêtes de référence et les ajustements requis. Précisez également les faces visibles, les films de protection et les exigences relatives aux arêtes. Ainsi, la vérification technique se concentrera sur les caractéristiques auxquelles votre composant doit effectivement répondre.
Si vous ne disposez que d'une esquisse, veuillez d'abord nous l'envoyer en indiquant les dimensions disponibles. Nous évaluerons alors le surcroît de travail nécessaire à la préparation des données. Un dessin incomplet ne doit toutefois pas servir de validation définitive pour la fabrication.
Définir les tolérances et la qualité de découpe pour les découpes au laser
Une indication générale de précision ne remplace pas les tolérances convenues pour les composants. Ce sont la fonction et l'état dans lequel la pièce doit être contrôlée qui sont déterminants. Une découpe laser à plat peut nécessiter d'autres critères de contrôle qu'un ensemble qui sera ensuite plié ou soudé.
Que régit la norme DIN EN ISO 9013 ?
Le site DIN EN ISO 9013:2025-04 traite de la classification des découpes thermiques ainsi que des spécifications géométriques des produits et de la qualité. Son intitulé est „ Découpe thermique, classification des découpes thermiques, spécifications géométriques des produits et qualité “. Elle repose sur la norme ISO 9013:2017, avec l’amendement Amd 1:2024.
La référence à la norme ne définit toutefois pas automatiquement toutes les exigences de votre commande. Veuillez préciser les caractéristiques de qualité requises et convenir de leur application avant la fabrication. Des spécifications supplémentaires peuvent s'avérer nécessaires en cas d'ajustements ou de schémas de perçage critiques pour le montage.
Les ajustements serrés peuvent nécessiter un usinage mécanique ultérieur
Tous les alésages fonctionnels ne doivent pas nécessairement être réalisés exclusivement par découpe au laser. Lorsqu’un assemblage exige une précision dimensionnelle particulière, il peut s’avérer judicieux de procéder à un perçage ultérieur ou à un autre usinage. C’est pourquoi nous examinons ces caractéristiques dans le cadre du processus de fabrication global. Cela permet d’éviter qu’une solution de découpe économique n’entraîne des coûts supplémentaires lors du montage.
Examiner conjointement les arêtes, le revêtement et l'état de contrôle
Les revêtements modifient les surfaces et peuvent avoir une incidence sur les cotes d'assemblage. De même, le pliage et le soudage peuvent influencer la géométrie. Veuillez donc préciser quelles sont les cotes applicables à la pièce finie. Si des mesures particulières ou des protocoles de contrôle sont nécessaires, ceux-ci doivent déjà figurer dans l'offre.
De la découpe au laser à la pièce prête à être assemblée
rotec combine la découpe au laser et d'autres opérations d'usinage de la tôle en fonction des exigences de votre projet. Parmi les possibilités figurent notamment le pliage, l'usinage mécanique et la fabrication d'ensembles. Si vous nous soumettez une demande groupée pour ces différentes étapes, nous pourrons coordonner les contours, les raccords et la séquence de fabrication.
L'ébavurage doit figurer dans le cahier des charges technique
Chez rotec, la quasi-totalité des pièces découpées au laser sont ébavurées de manière standard. Nous convenons des éventuelles dérogations au cas par cas, en fonction de la commande. Cela permet de réduire les arêtes vives et les bavures gênantes. Le débavurage n’implique toutefois pas automatiquement un rayon de bord défini ni une surface visible finie. Vous devez mentionner expressément de telles exigences.
Combiner dès le début la découpe au laser et le pliage
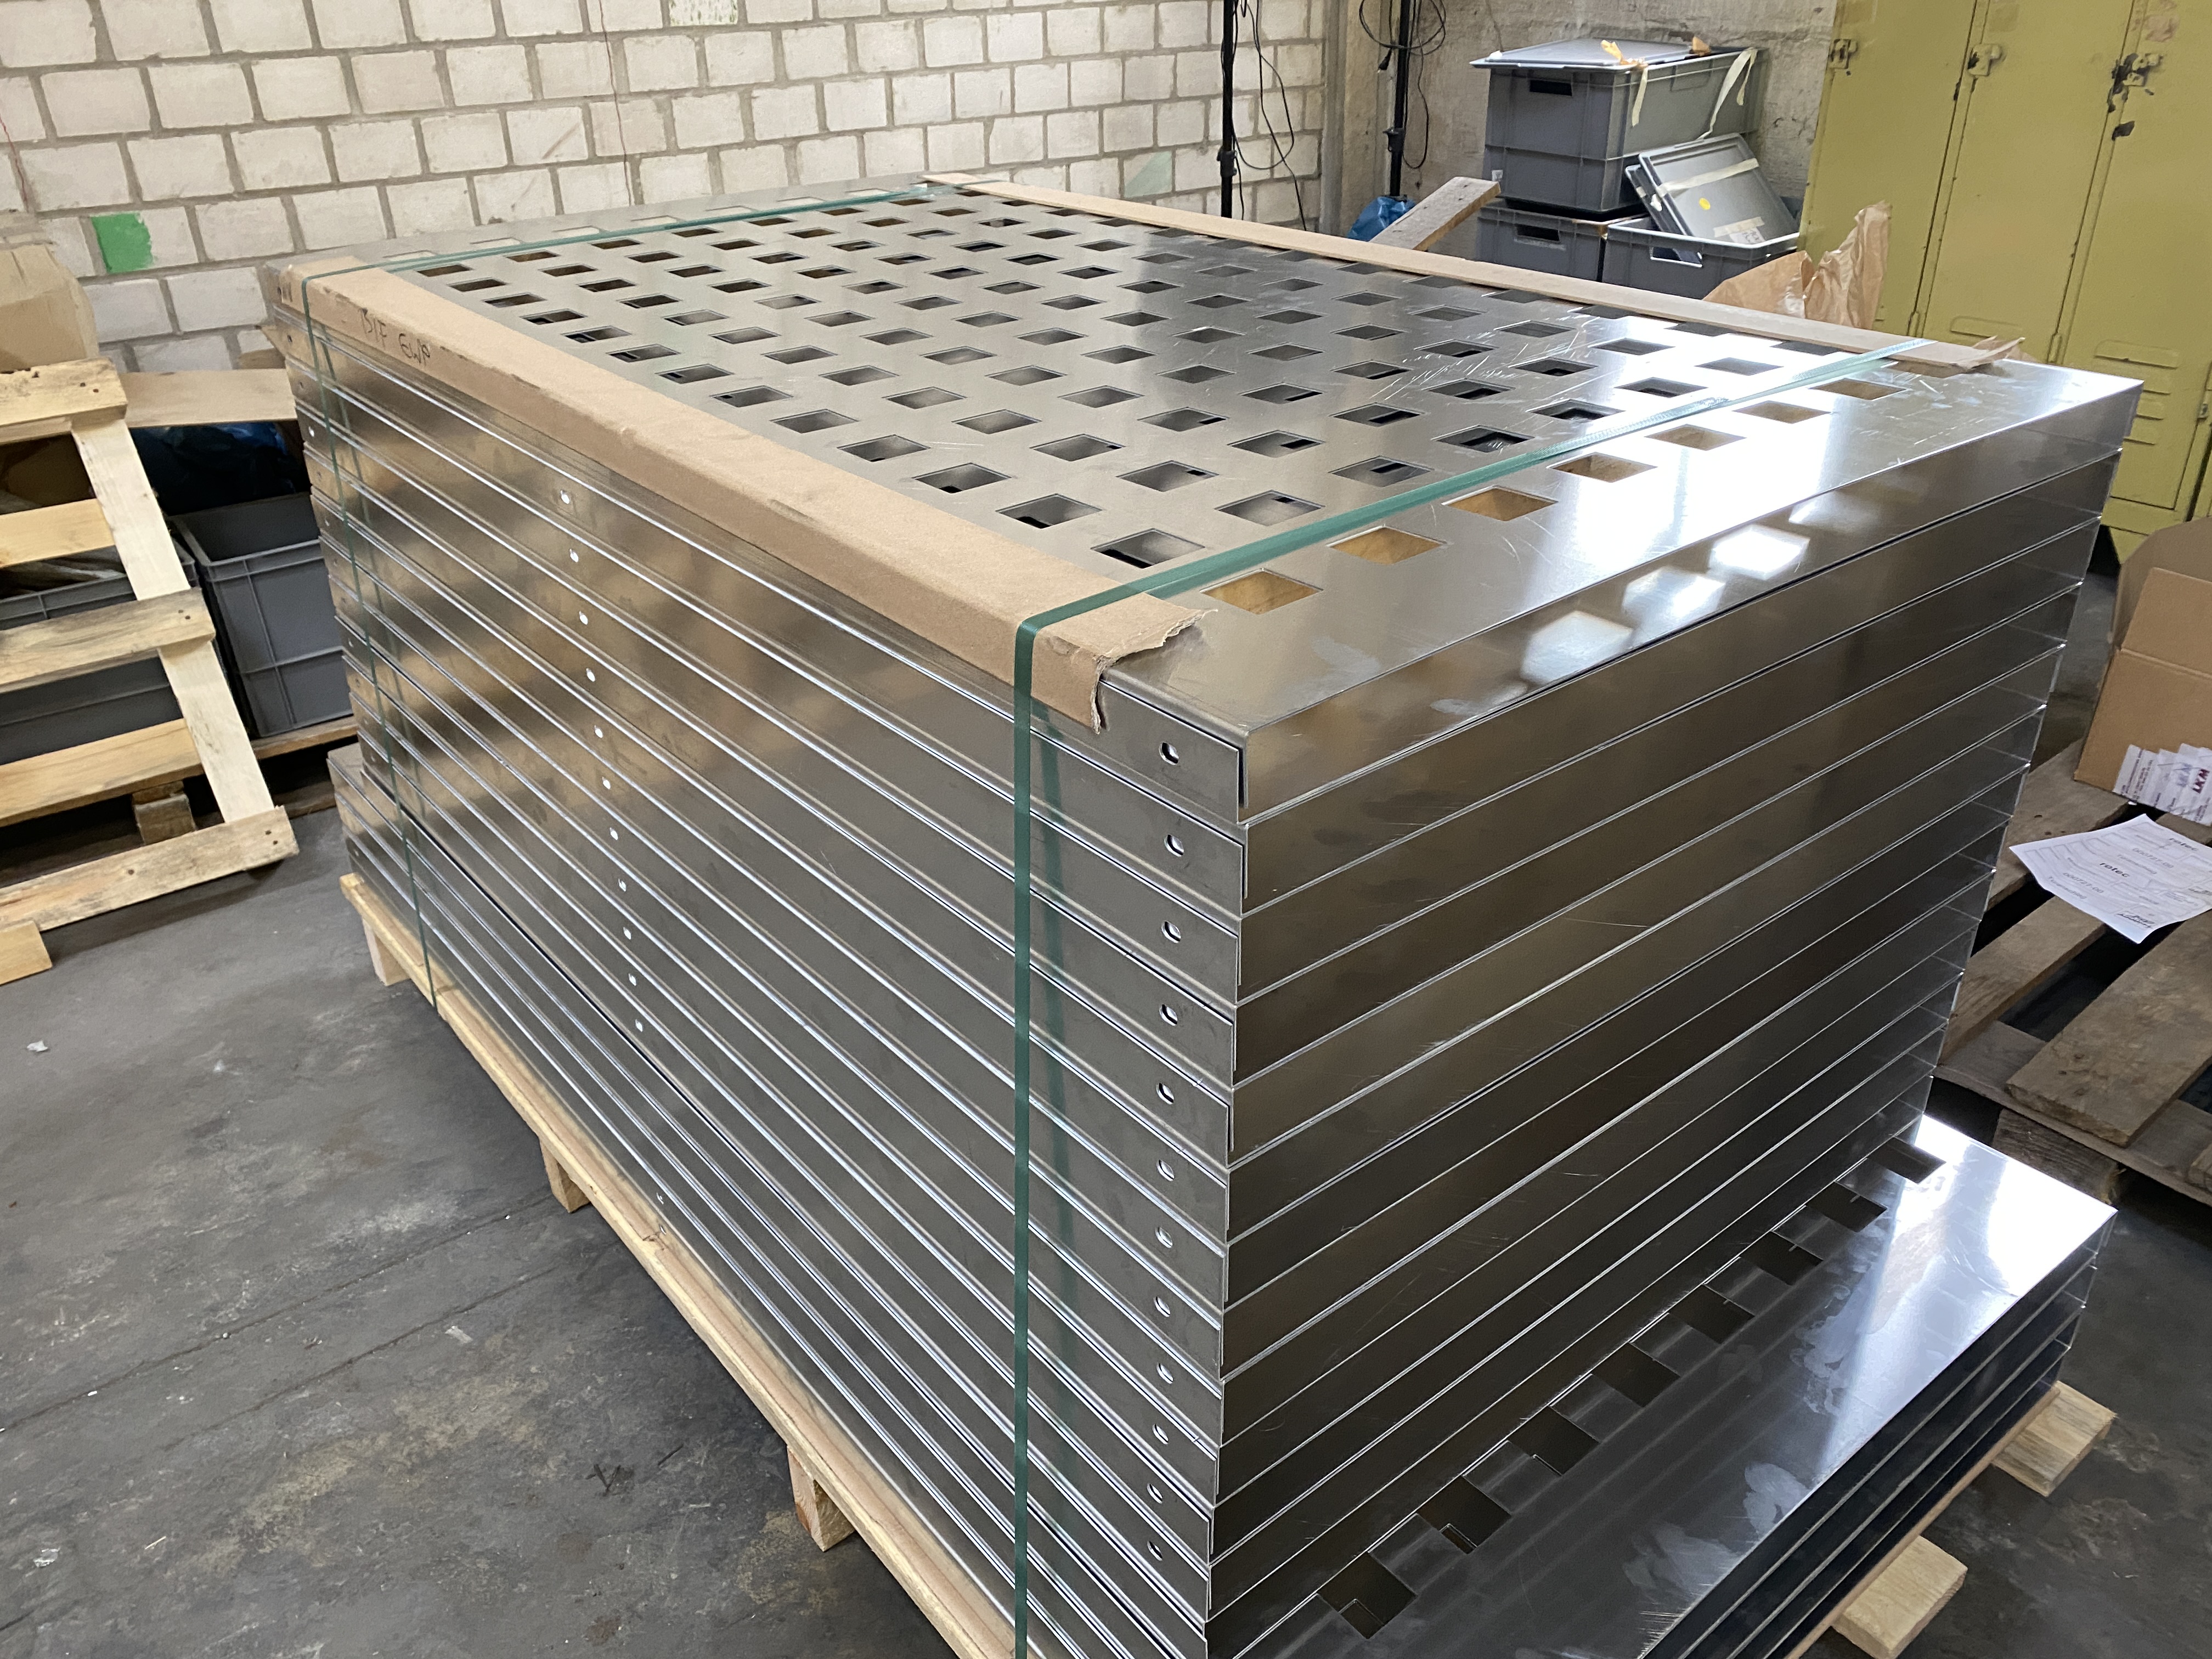
Les distances entre les trous et la ligne de pliage, les longueurs des côtés et les rayons influencent la formabilité. C'est pourquoi nous examinons la découpe en tenant compte de la pièce pliée finale. Notre article vous explique comment préparer les spécifications de pliage. Pliage et cintrage de tôles à Berlin. Vous y trouverez également des informations sur le retour élastique et les références de dessin applicables.
Prévoir les filetages, les chanfreins et les assemblages soudés
Un trou réalisé au laser ne constitue pas encore un filetage. Veuillez donc indiquer séparément les dimensions des filetages, les chanfreins et les autres caractéristiques d'usinage. Pour les assemblages soudés, nous avons également besoin d'informations concernant les raccords et les exigences relatives à l'assemblage. Le tableau récapitulatif concernant la Usinage de la tôle chez rotec présente l'ensemble des prestations.
Le traitement de surface fait également partie de la planification de la fabrication. Si vous avez besoin d'un revêtement, de surfaces visibles particulières ou d'une protection pour le transport, veuillez nous en faire part suffisamment à l'avance. Cela nous permettra de délimiter le périmètre de l'offre et de procéder à des concertations supplémentaires avant le début de la production.
La découpe au laser dans le cabinet rotec
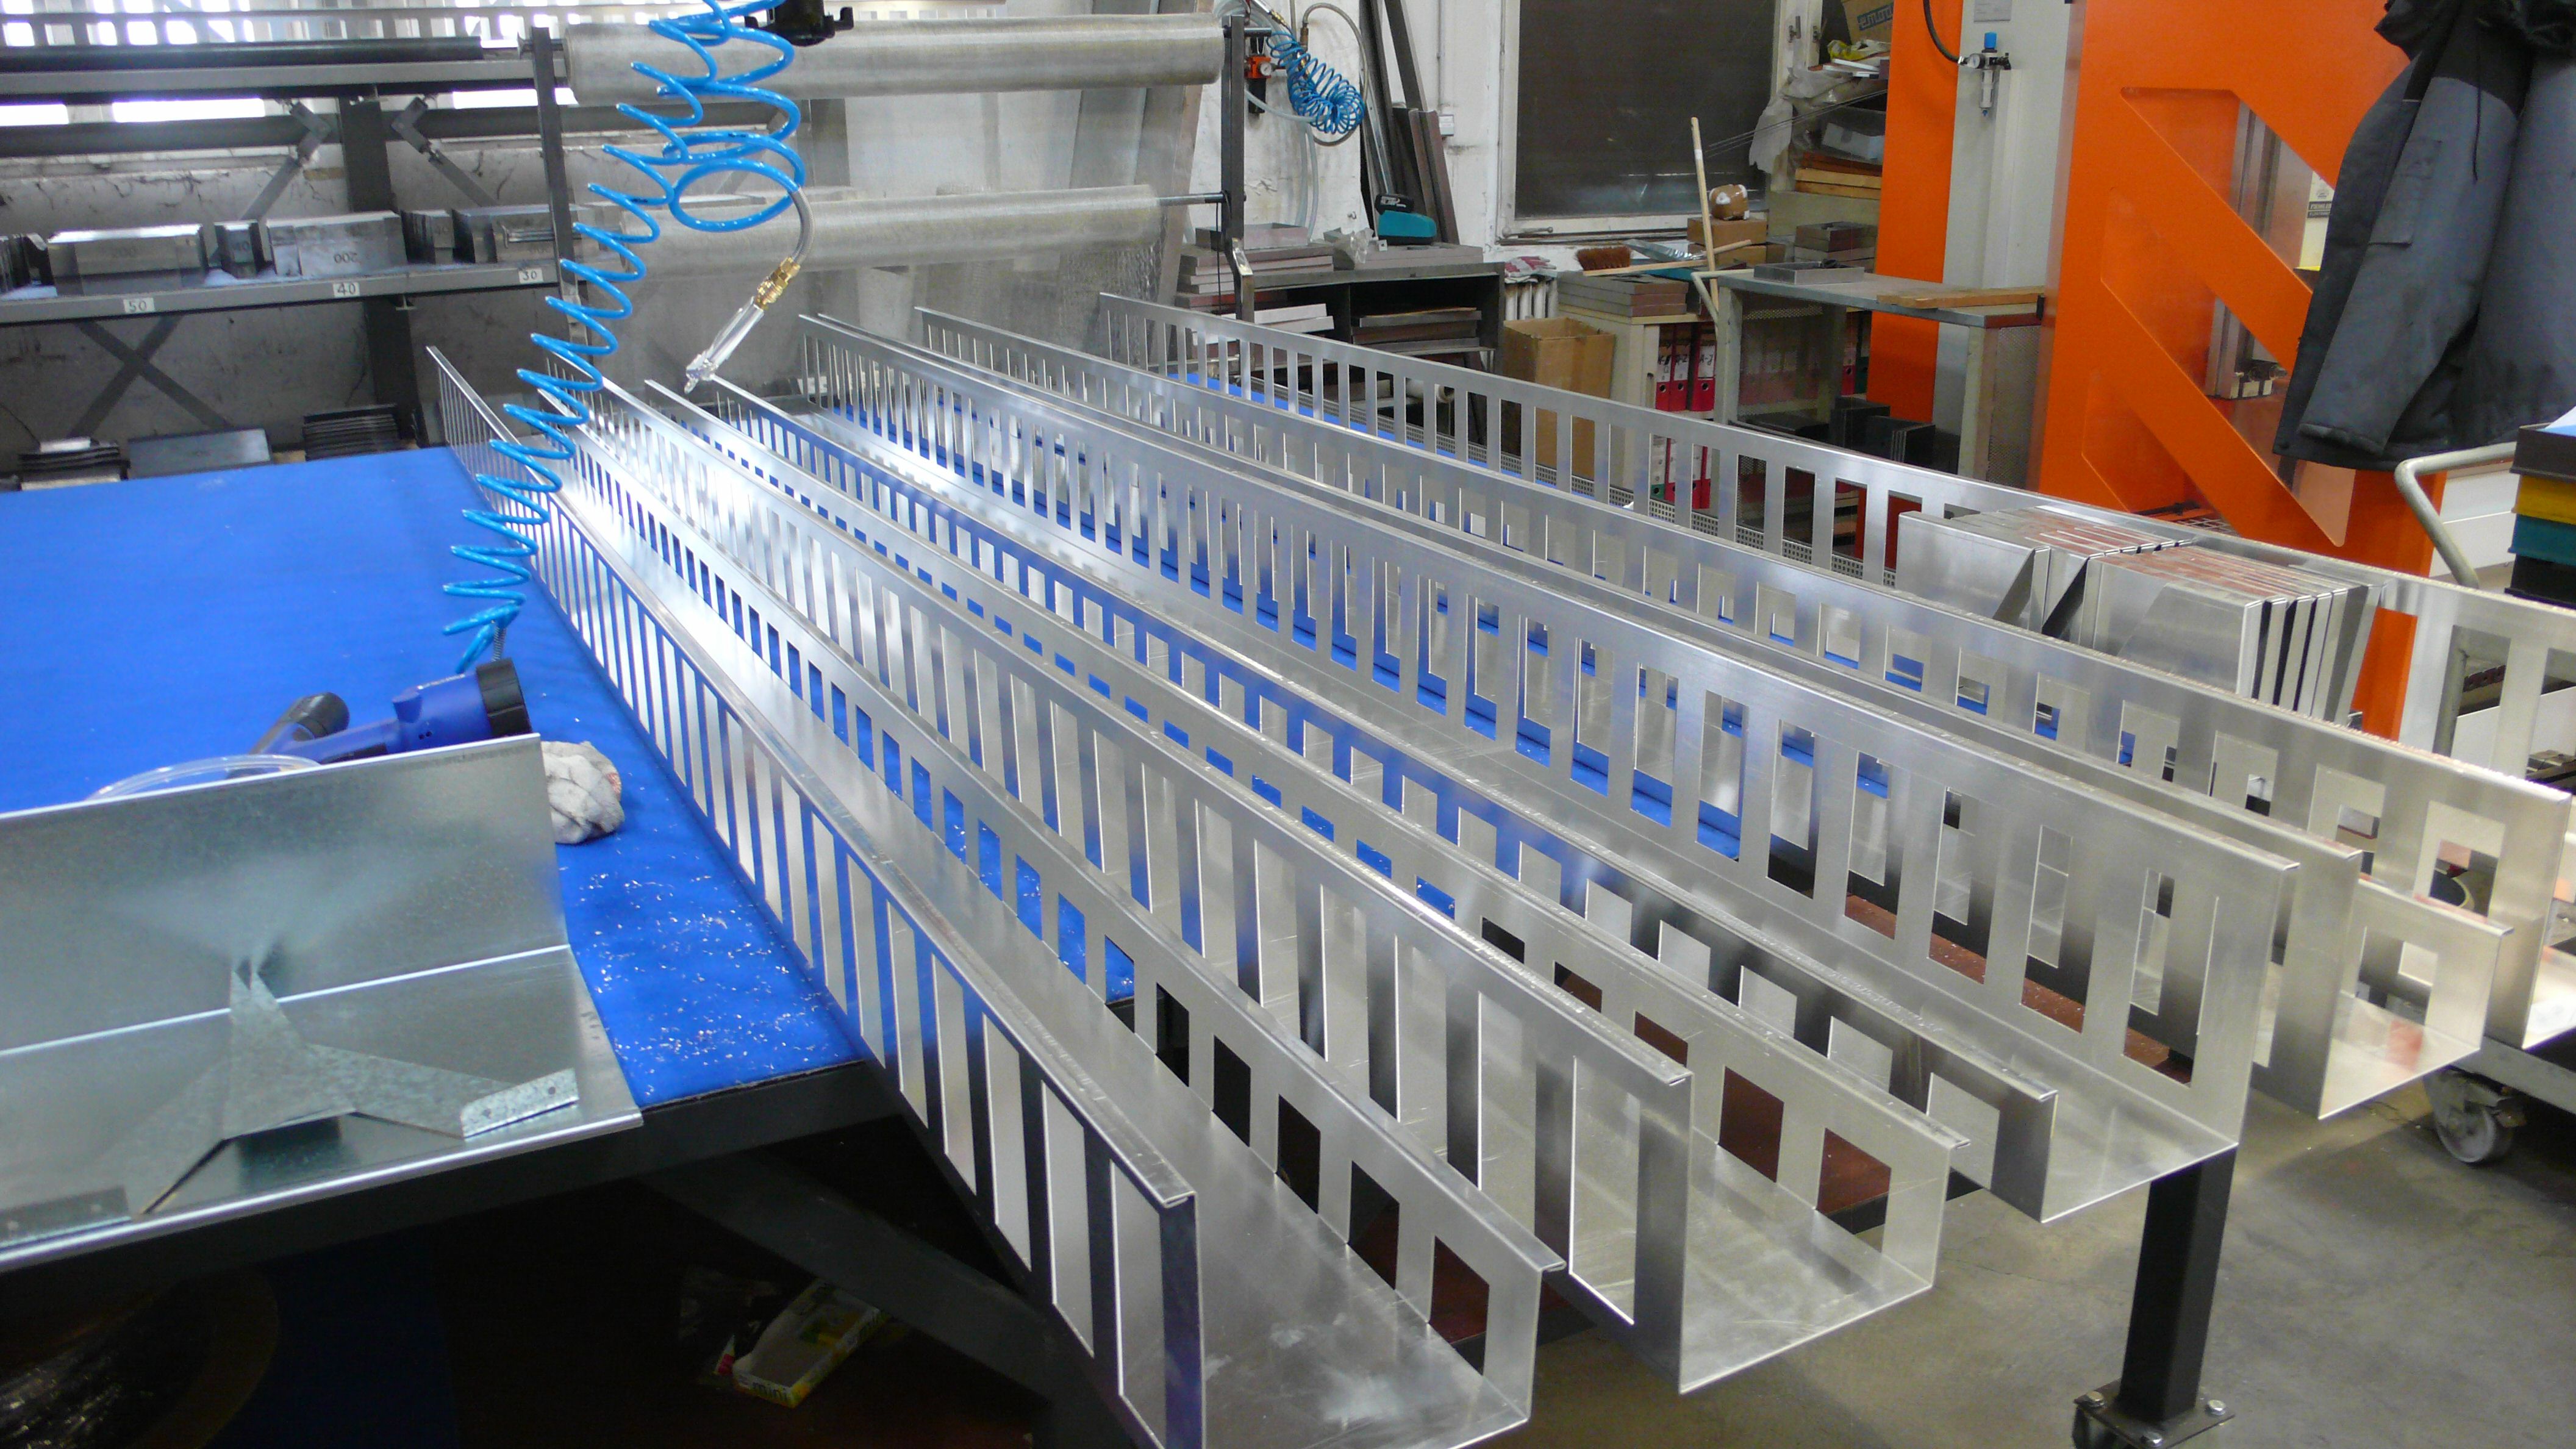
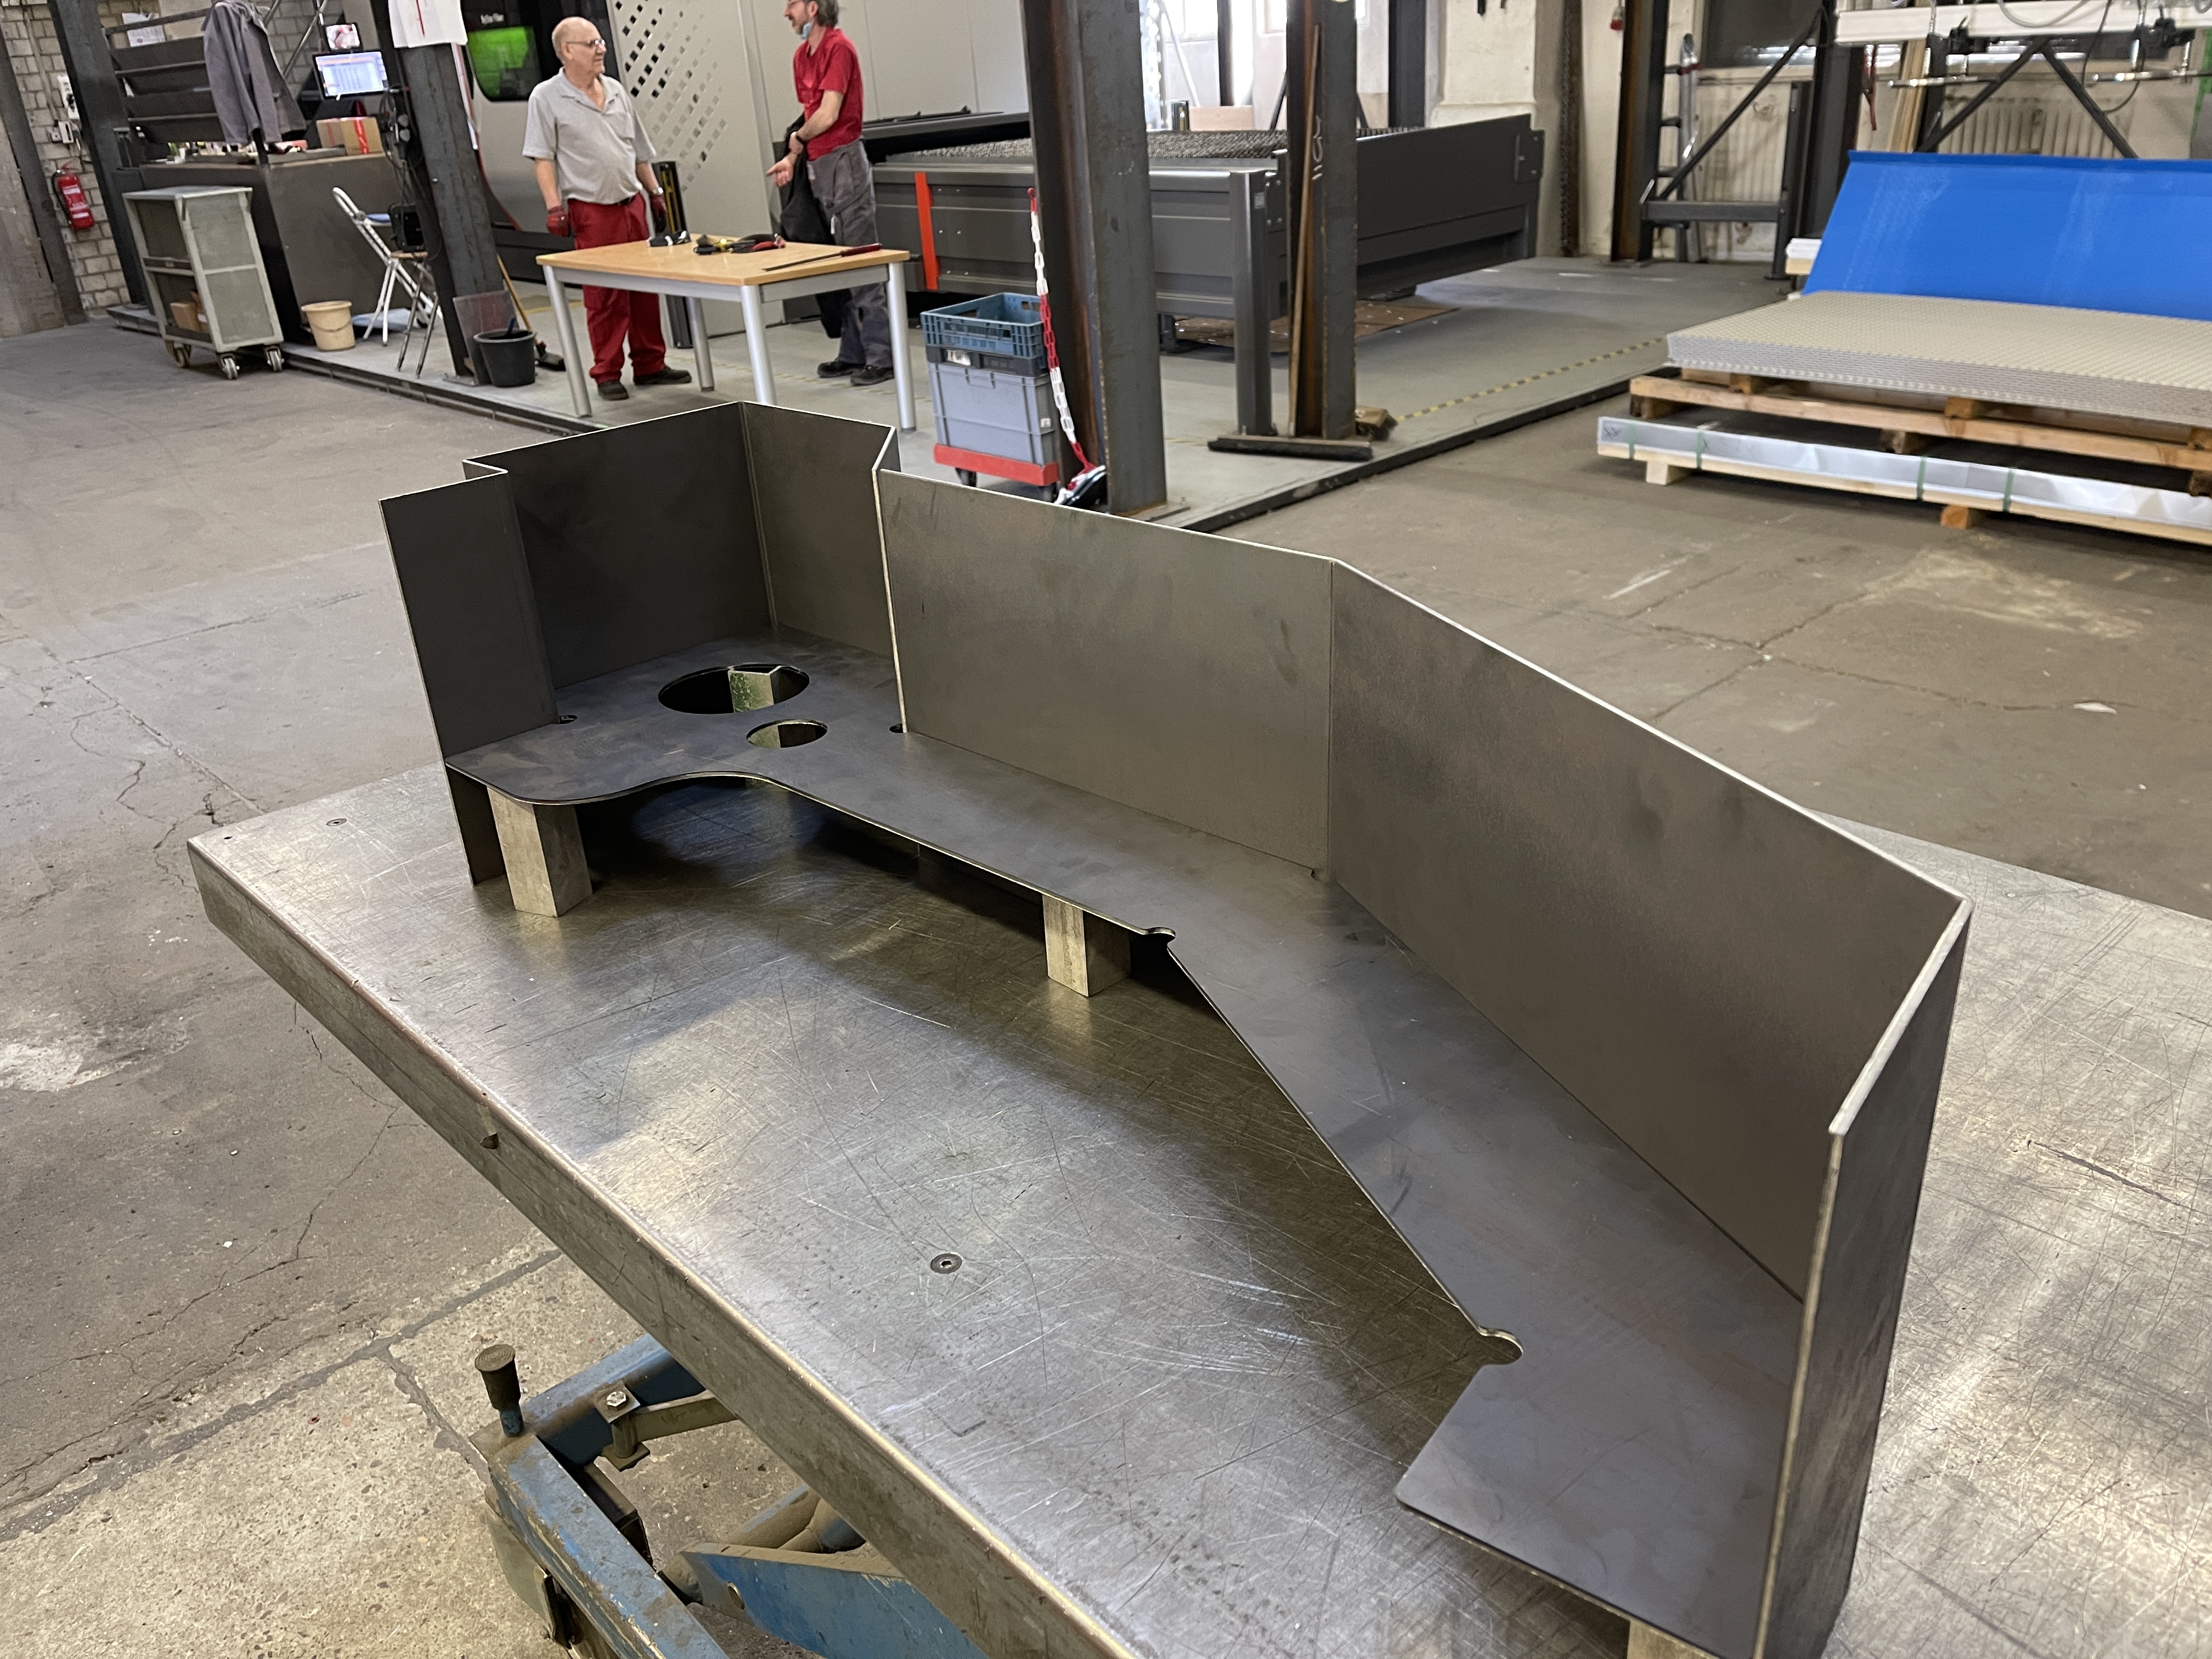
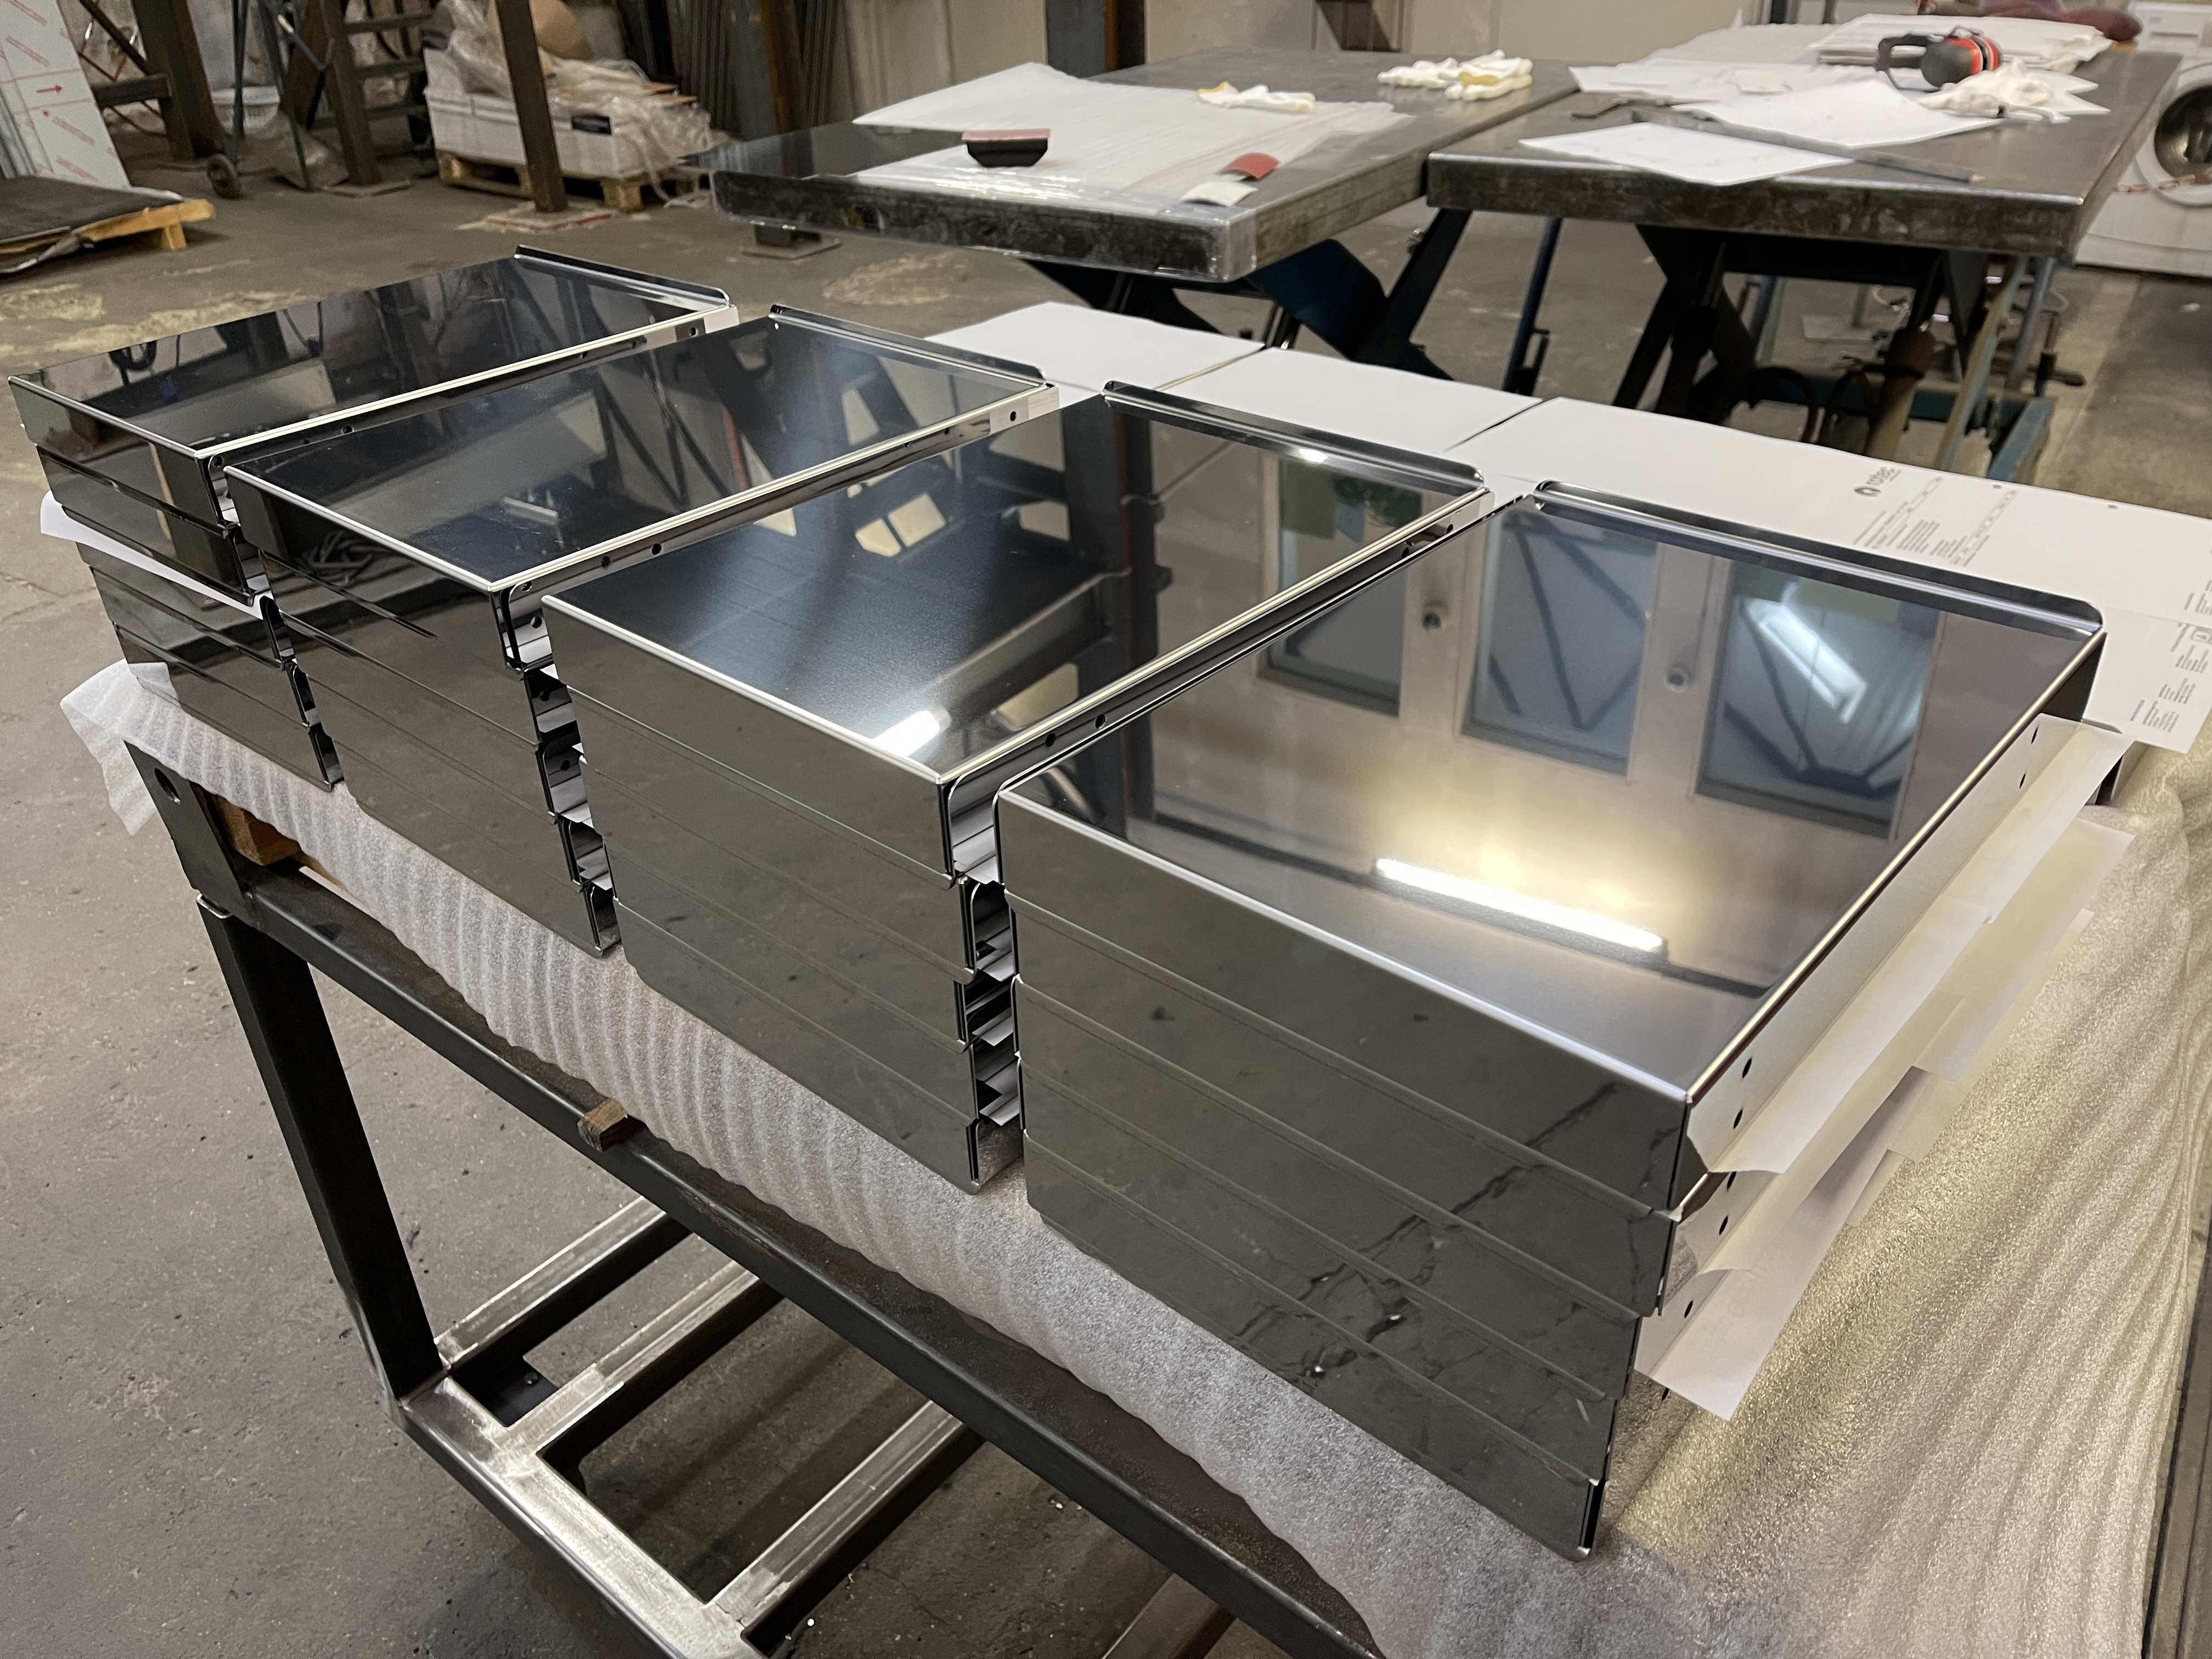
Les images originales suivantes illustrent la diversité des utilisations des pièces usinées au laser. Elles vont des supports et éléments en tôle perforée aux caches et applications architecturales. Ces références mettent en évidence les possibilités de fabrication. Le choix de la solution adaptée à votre projet nécessite toutefois une évaluation technique spécifique.
Supports pour caillebotis, façades et clôtures
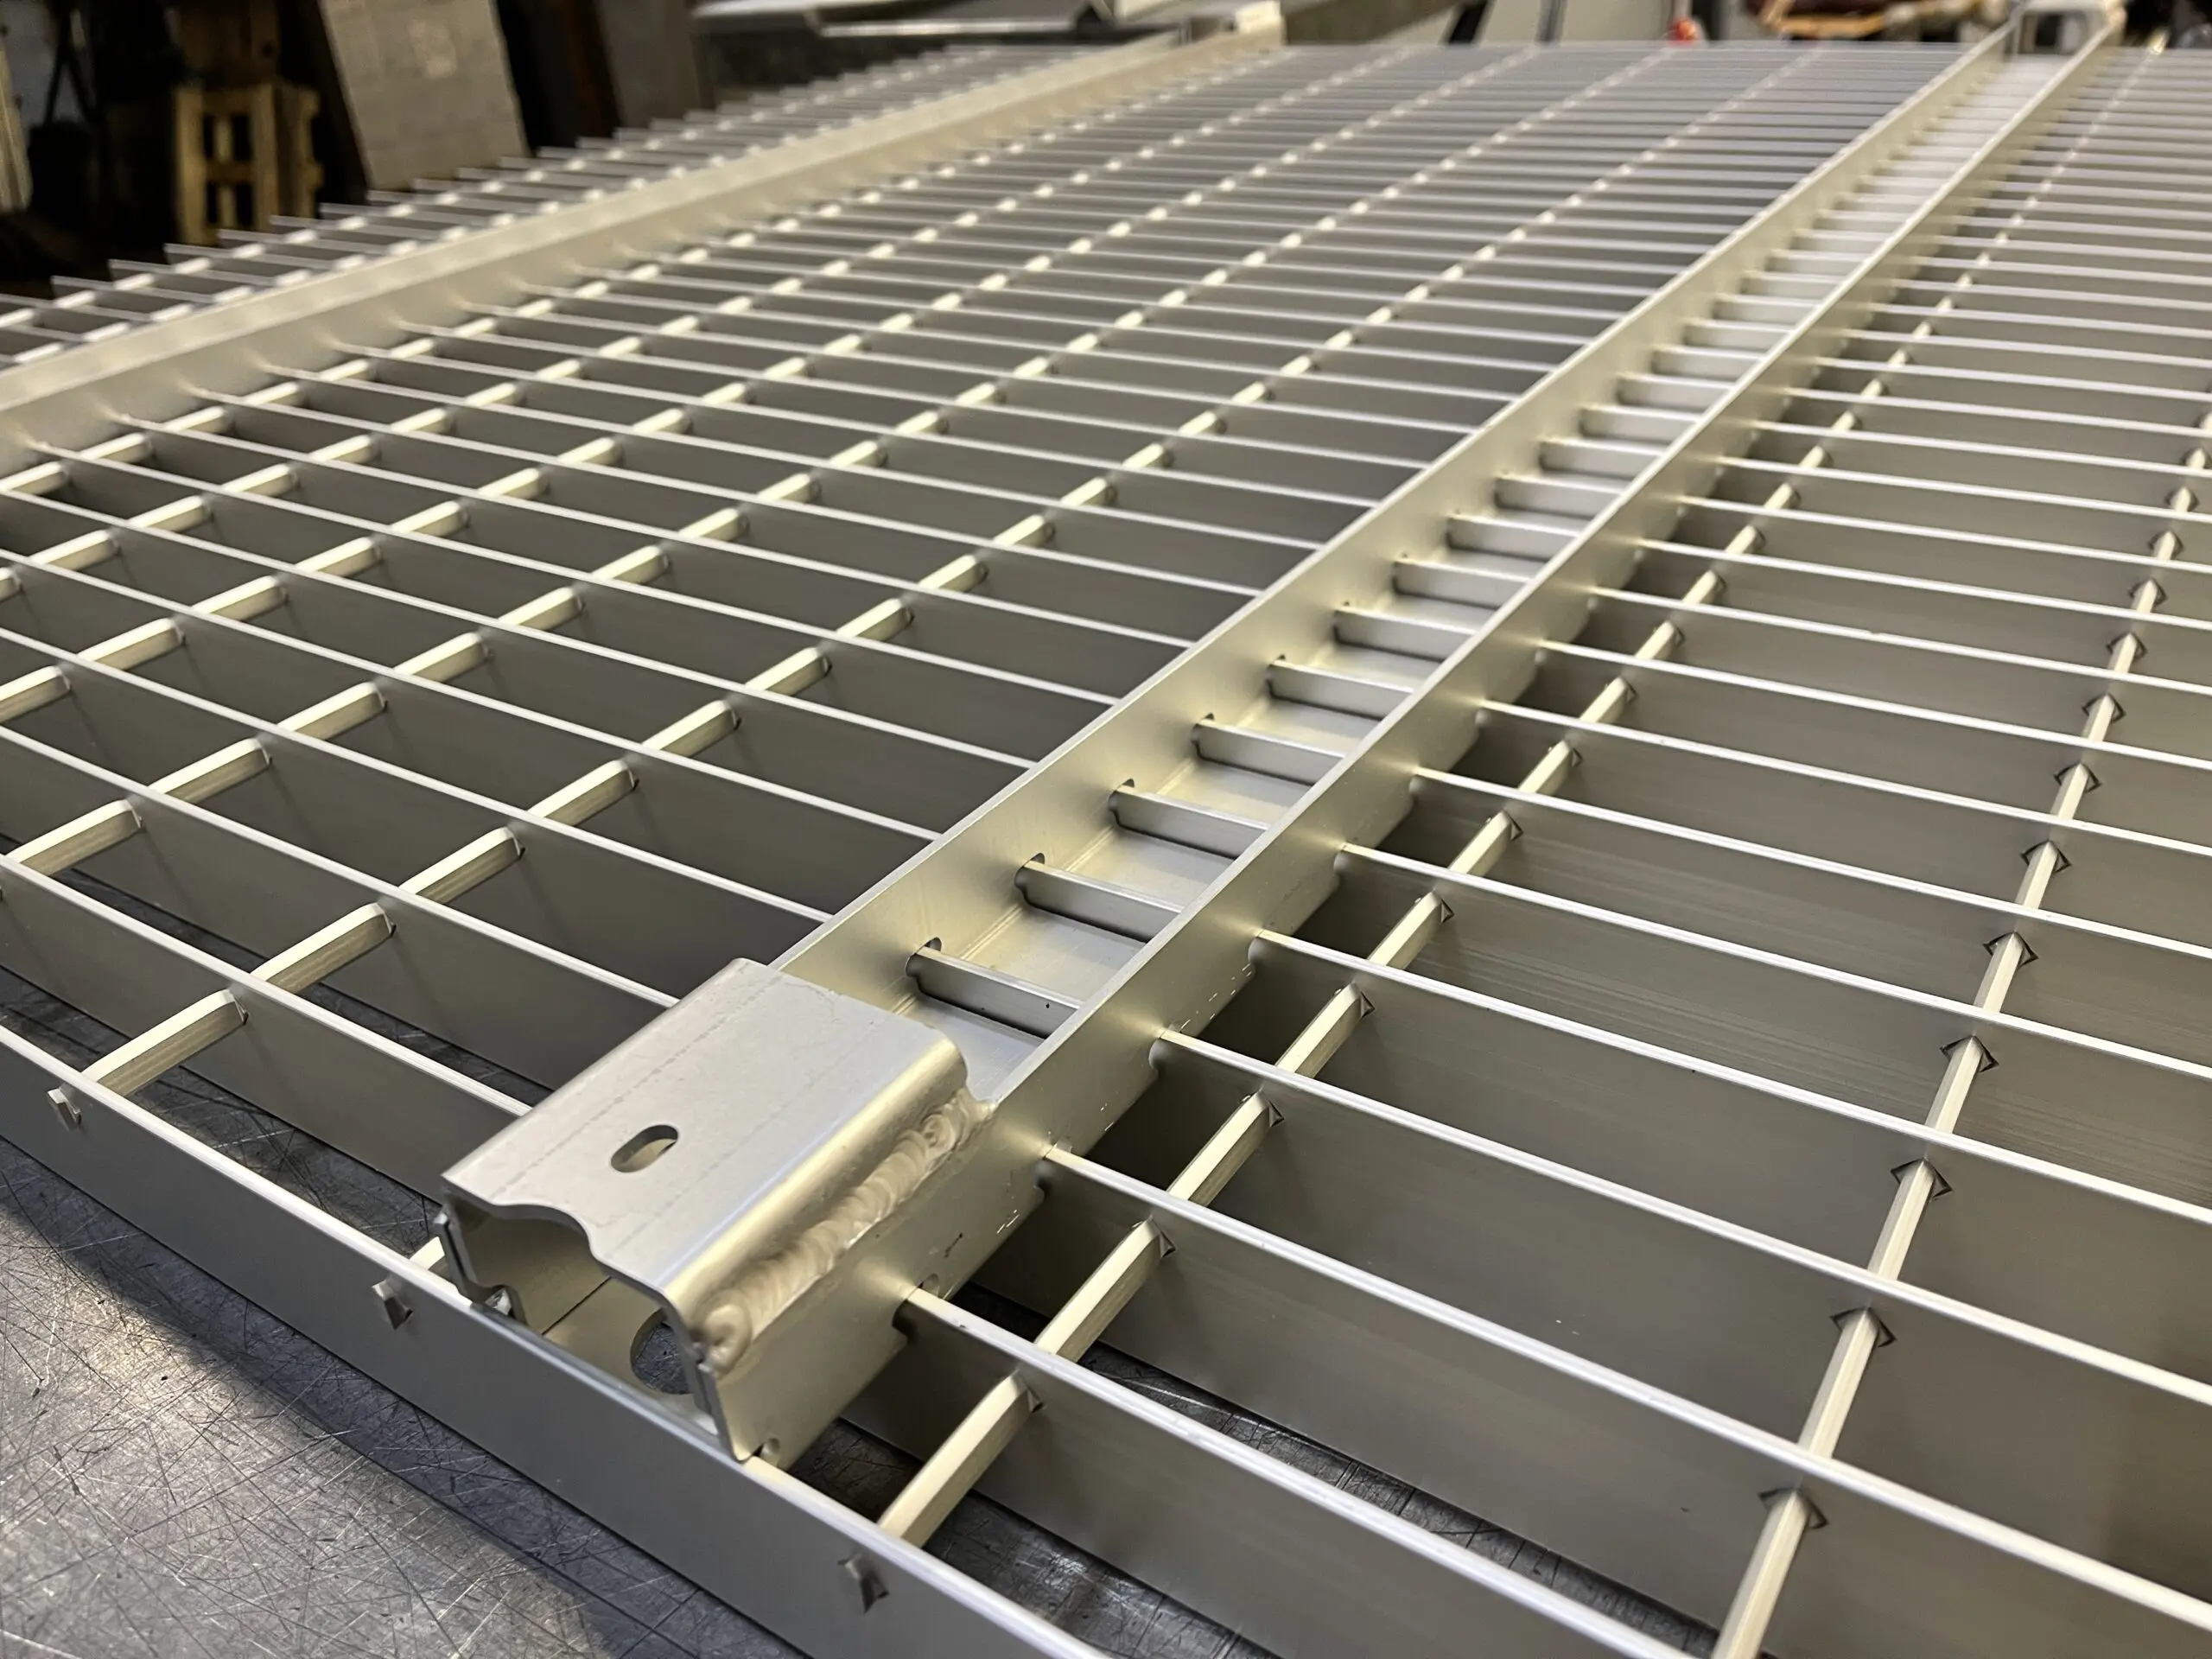
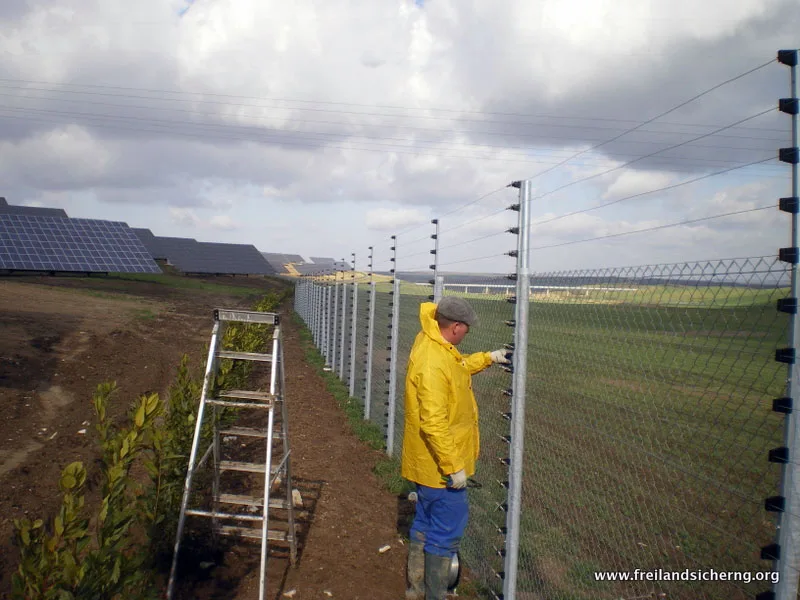
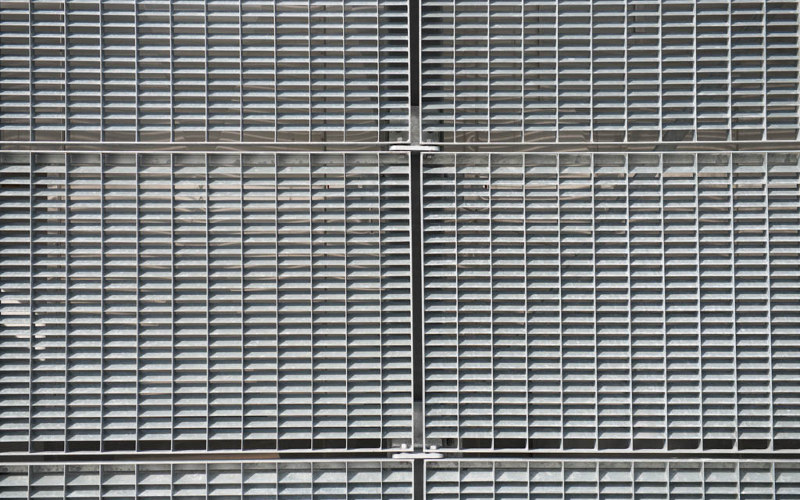
Pour un support, ce sont le contour, la disposition des trous et les surfaces de raccordement qui importent. C'est ce que montrent les exemples de caillebotis de plafond, de poteaux de clôture et de façades en caillebotis. Une découpe adaptée facilite le montage ultérieur. La capacité de charge, les moyens de fixation et les conditions d'installation doivent toutefois être adaptés à l'application concrète.
Les chemins de câbles et les capots permettent de regrouper plusieurs étapes de travail
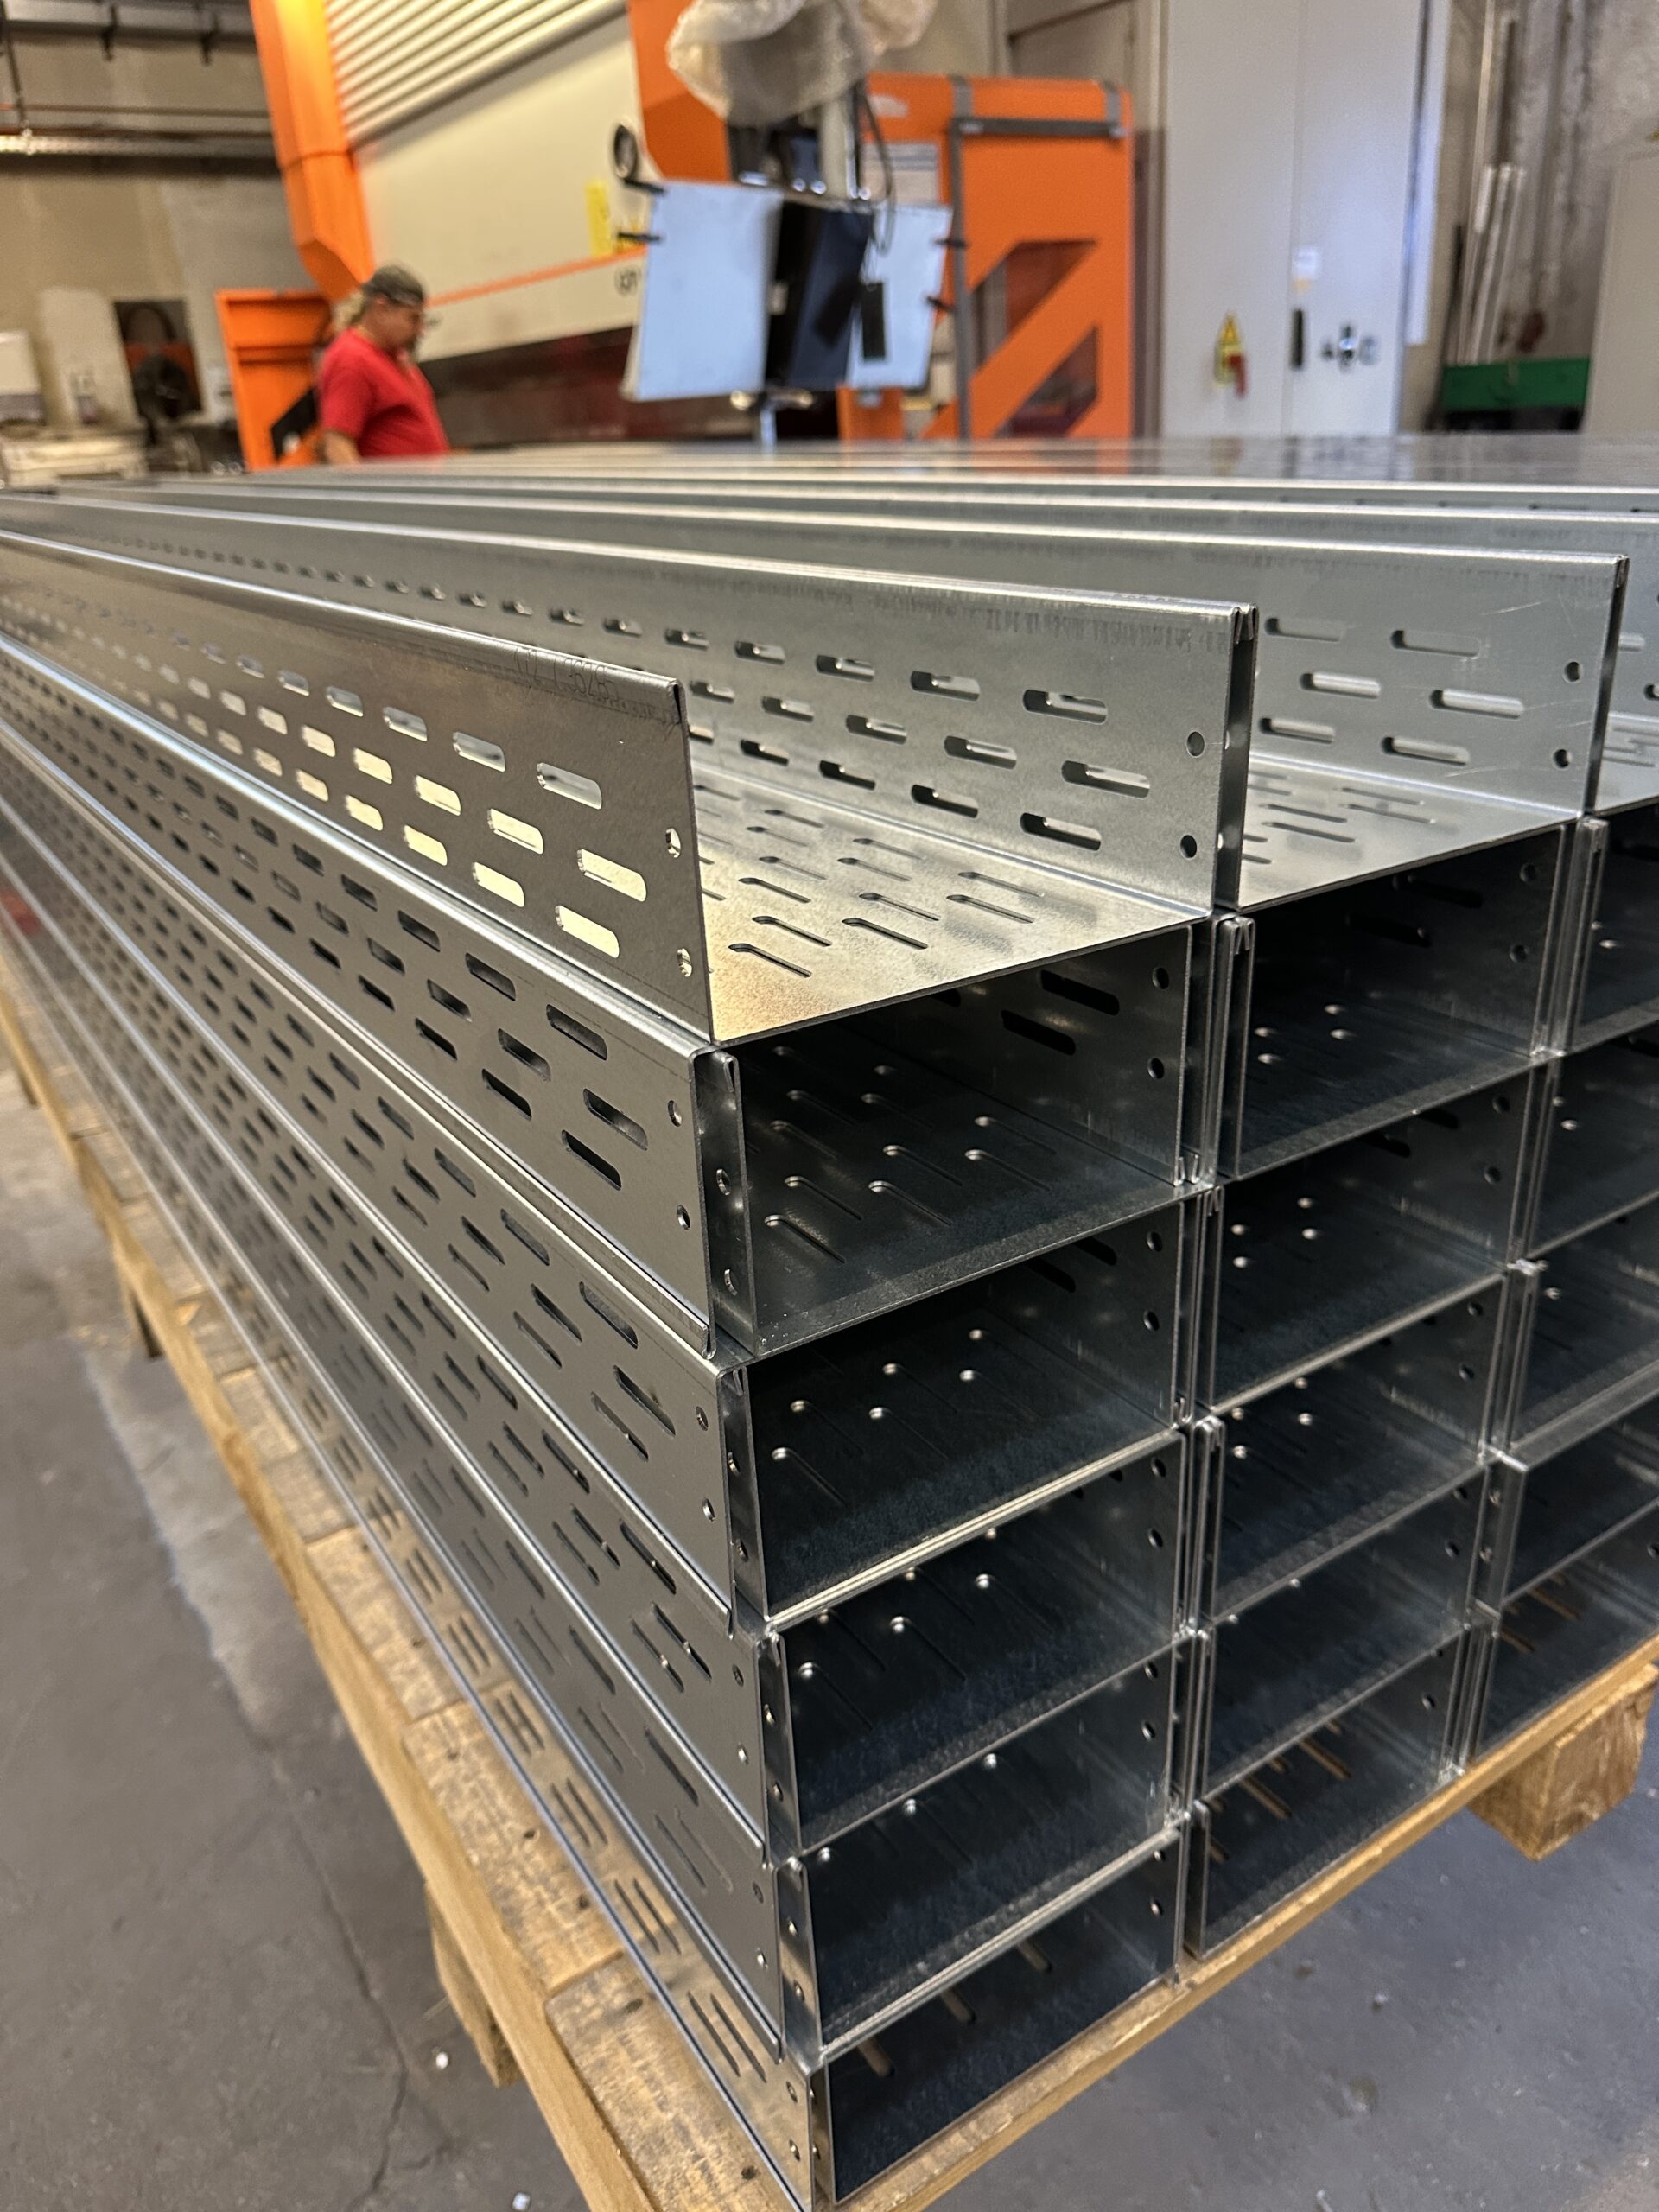
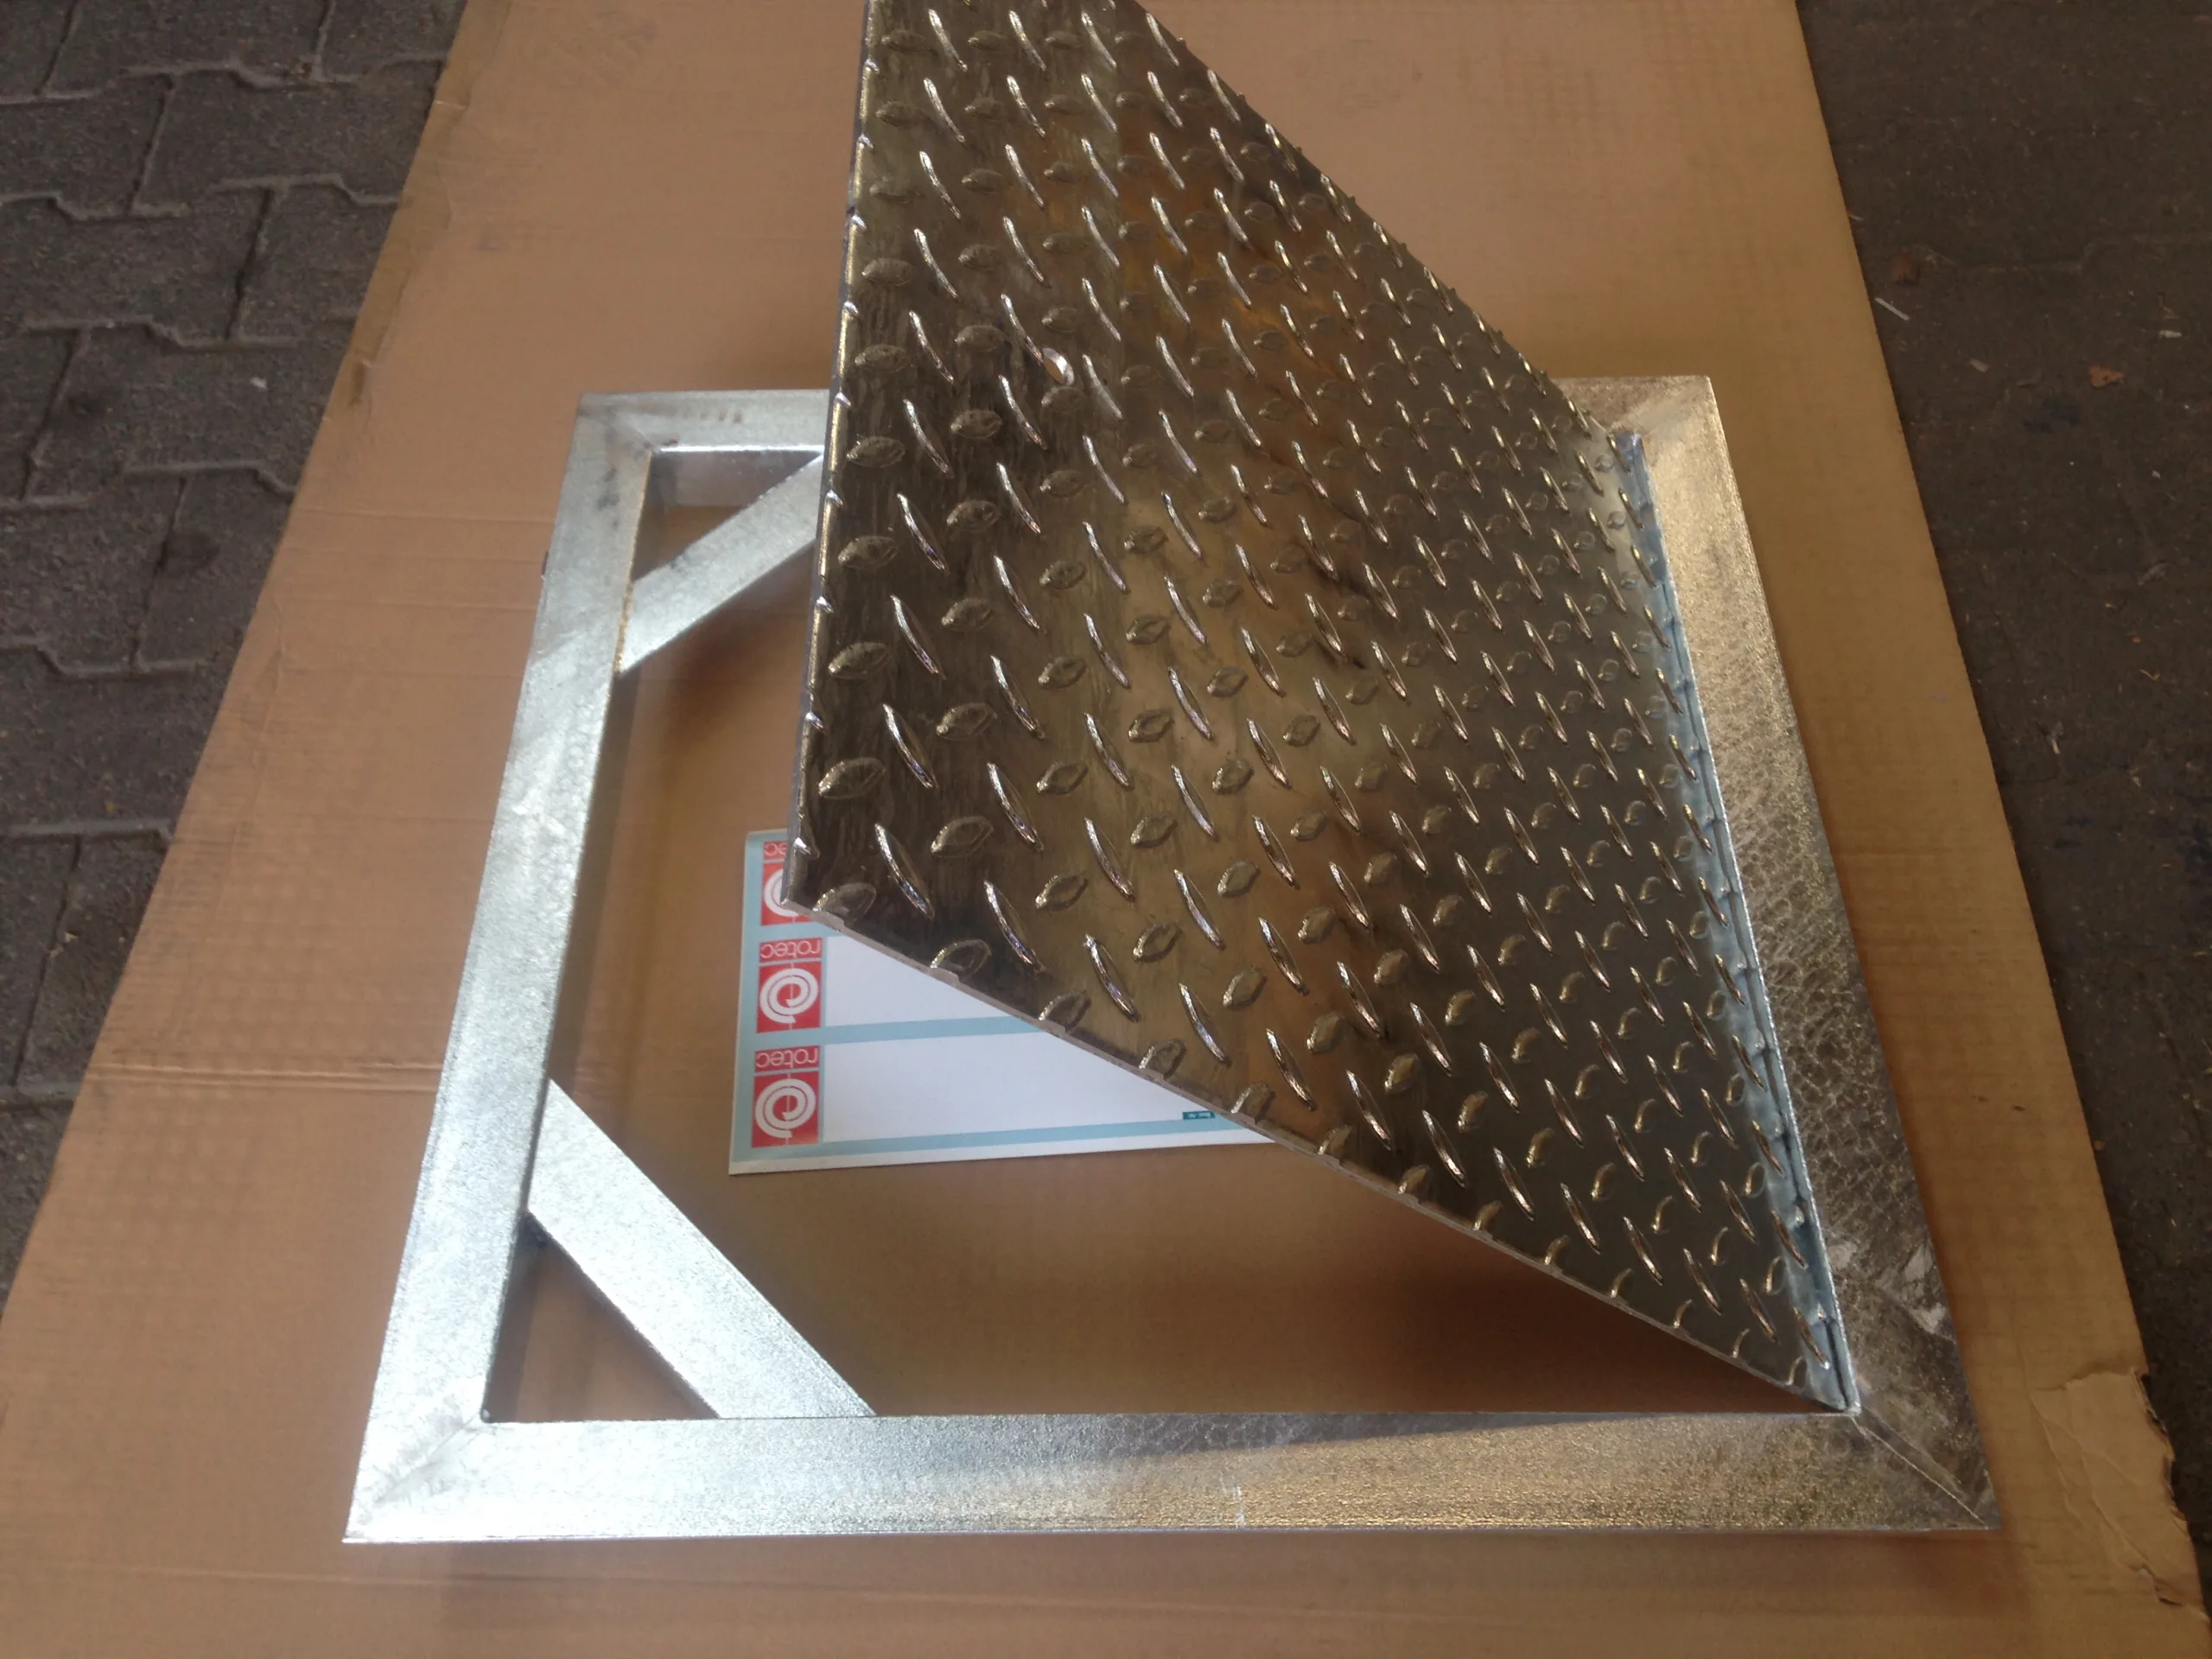
Les chemins de câbles présentés relient des gabarits de perçage aux bords pliés. Le couvercle du puisard de la pompe est constitué d’un volet en tôle larmée et d’un cadre. Dans ce cas, l’utilisation future influe déjà sur la conception. C’est pourquoi les cotes de montage, le sens d’ouverture et les raccordements doivent être définis avant la découpe.
Mise en page avec des découpes et des contours de caractères
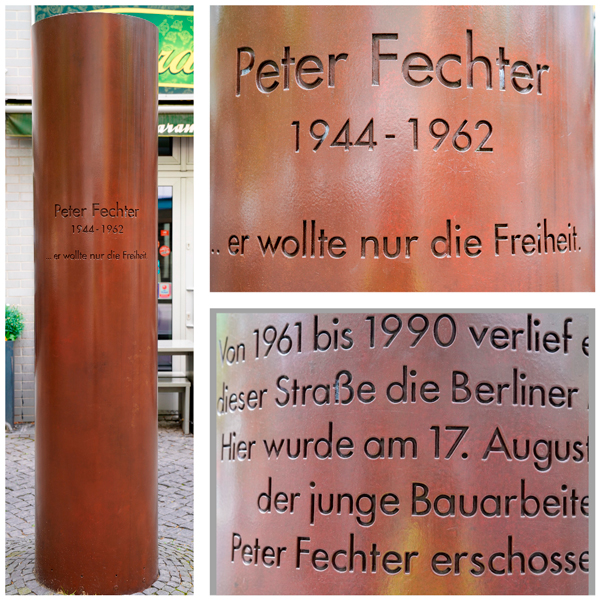
La découpe au laser permet également de réaliser des contours décoratifs et des inscriptions découpées. Le monument dédié à Peter Fechter illustre une application créative issue de la pratique de Rotec. Lors de la conception de nouveaux projets, il convient de tenir compte, d’un point de vue technique, des nervures étroites et des contours intérieurs. Un modèle bien lisible ne garantit pas à lui seul un fichier de découpe adapté.
Découpe au laser de panneaux latéraux pour des châssis en profilés de construction
Un cadre profilé nécessite souvent des parois latérales, des parois arrière ou des caches adaptés. rotec découpe au laser ces habillages en tôle dans ses propres locaux, selon les dimensions convenues. Les contours extérieurs, les découpes pour les câbles et les orifices de fixation peuvent être conçus en même temps que le châssis. Nous adaptons le matériau, l'épaisseur de la tôle, les bords et les fixations en fonction de l'utilisation prévue.
Notre guide vous explique comment préparer le cadre et ses éléments d'assemblage Sélectionner, découper et assembler des profilés de construction avec un modèle pédagogique 3D démontable. Si vous avez besoin d'une solution complète, nous pouvons Concevoir, fabriquer et monter sur site des structures à partir de profilés en aluminium. Vous trouverez les profilés et les accessoires nécessaires à la composition de votre propre ensemble dans le rotec Boutique de profilés.
Si des bords pliés, des filetages ou d'autres pièces rapportées sont nécessaires, nous relions les différentes étapes grâce à notre Usinage de la tôle et transformation des métaux à Berlin. Pour une première concertation, veuillez nous envoyer votre croquis d'ensemble et indiquer les surfaces de revêtement souhaitées.
Aperçu des opérations de transformation chez rotec
La vidéo suivante présente la fabrication de grilles d'aération et de grilles de protection contre les intempéries chez rotec. Elle complète les photos du projet en offrant un aperçu général de la production. Cette vidéo ne montre pas de démonstration de la découpe au laser.
Quels sont les facteurs qui influencent les coûts de la découpe au laser ?
Le prix dépend du matériau, de la géométrie des pièces, du nombre de pièces et de l'étendue des opérations d'usinage. Un prix au mètre de coupe ou au kilogramme ne permet donc pas de décrire une commande de manière exhaustive. Pour vous établir un devis fiable, nous avons besoin du contour réel et des opérations de finition souhaitées.
La quantité de matériau utilisée et le contour déterminent l'effort nécessaire
De nombreuses petites découpes nécessitent un travail différent de celui d'un simple contour extérieur. De plus, leur disposition sur la tôle influe sur l'utilisation du matériau. Pour une série, il est donc avantageux de nous adresser une demande groupée couvrant l'ensemble de vos besoins. Cela nous permet de planifier la fabrication de manière cohérente.
Comparez les offres proposant les mêmes prestations
Vérifiez si l'ébavurage, l'usinage mécanique, le traitement de surface et l'emballage sont inclus. Les justificatifs, les contrôles et la livraison doivent également faire partie d'une comparaison exhaustive. Un prix de découpe bas ne sert pas à grand-chose si les opérations complémentaires nécessaires ne sont pas prévues. Veuillez donc préciser ces exigences dès votre première demande.
Pour les projets de développement, il peut être utile de disposer d'un prototype avant le lancement de la production en série. Veuillez notamment vérifier le montage et le fonctionnement de celui-ci. Les modifications peuvent ensuite être consignées dans une version de plan clairement identifiée. La pertinence d'un prototype, tant sur le plan économique qu'en termes de délais, dépend de la commande concernée.
Demande de devis pour la découpe laser à Berlin : voici les informations dont nous avons besoin
Une demande complète permet un examen technique ciblé et l'établissement d'un devis adapté. Veuillez utiliser la liste suivante aussi bien pour les pièces individuelles en tôle que pour les sous-ensembles. Si certaines informations manquent, veuillez les mentionner expressément. Nous pourrons alors clarifier ensemble les points en suspens.
- Projet et application : où et comment ce composant est-il utilisé ?
- Matériau : désignation du matériau, le cas échéant numéro du matériau et état.
- Épaisseur de la tôle et finition : y compris la face visible et la protection souhaitée.
- Géométrie : DXF ou DWG, dessin PDF complémentaire et, si nécessaire, modèle STEP.
- Quantités : nombre d'unités par poste, série possible et besoins de réapprovisionnement.
- Qualité : cotes fonctionnelles, tolérances, exigences relatives aux arêtes et contrôles requis.
- Opérations complémentaires : pliage, filetage, fraisage, soudage et finition.
- Documents : nomenclature, version des plans et justificatifs requis.
- Logistique : adresse de livraison, déchargement, emballage et créneau horaire souhaité.
Voici comment se déroule le processus, de la concertation jusqu'à la fabrication
- Envoyer la demande : Vous envoyez des plans et vos spécifications.
- Clarifier les points techniques : rotec examine la faisabilité et aborde les points encore en suspens.
- Définir l'étendue des prestations : L'offre, le traitement, les justificatifs et la date constituent la base de la commande.
- Valider la production : La position de dessin définie détermine la géométrie à réaliser.
- Coordonner la livraison : Nous adaptons l'enlèvement ou le transport en fonction des modalités logistiques convenues.
Un cas typique de conception : un support découpé au laser et plié
Prenons comme exemple général de conception un support comportant deux trous de fixation et un pli. Pour commencer, la demande doit préciser le matériau, l'épaisseur et la quantité souhaitée. À cela s'ajoutent les dimensions extérieures, l'entraxe des trous et l'angle de pliage. Ce n'est qu'ensemble que ces informations permettent de décrire de manière suffisante la pièce requise.
Si un perçage se trouve à proximité de la ligne de pliage, la conception doit accorder une attention particulière à cette zone. En effet, le formage peut avoir une incidence sur le perçage. De même, il convient de préciser clairement si la cote d'un côté s'applique à l'intérieur ou à l'extérieur. Le fichier de découpe ne permet pas à lui seul de répondre à cette question dans le cas d'une pièce qui sera pliée ultérieurement.
Pour le service des achats, l'état de livraison est également un critère important. Rotec doit-il livrer uniquement le profilé à plat ou déjà la pièce pliée ? Faut-il prévoir un ébavurage, un filetage ou un traitement de surface ? Une spécification commune permet de comparer les offres et réduit les demandes de précisions entre les services de conception, des achats et de fabrication.
Vérifiez à nouveau ces trois points avant la validation
Vérifiez tout d'abord si la nomenclature et les plans mentionnent le même numéro de révision. Vérifiez ensuite si toutes les cotes fonctionnelles et les opérations consécutives sont bien incluses dans le périmètre convenu. Enfin, comparez l'adresse de livraison, la date de livraison et les exigences d'emballage avec votre processus de montage. Cette brève vérification permet d'éviter des malentendus inutiles.
Lors d'une nouvelle commande, il convient de veiller à ne pas confondre par inadvertance une quantité modifiée avec une nouvelle géométrie. Veuillez donc indiquer la référence existante et décrire explicitement chaque modification. rotec pourra ainsi déterminer précisément quels documents doivent être à nouveau validés.
Convenir du délai de livraison, de l'enlèvement et du transport vers Berlin
Le délai de livraison dépend de la disponibilité des matériaux, de l'ampleur du projet, des travaux consécutifs et du taux d'occupation. C'est pourquoi nous convenons d'une date ferme au cas par cas, en fonction du projet. Une demande bien préparée permet au moins de raccourcir le temps nécessaire à la clarification des aspects techniques. Veuillez indiquer, outre la date souhaitée, les plages horaires importantes pour le montage.
Un enlèvement à Berlin-Schöneberg est possible après accord. À l’intérieur du périphérique de Berlin, rotec dispose de son propre service de livraison. En dehors de celui-ci, la livraison s’effectue sur rendez-vous par l’intermédiaire d’un transporteur. Pour les composants volumineux ou fragiles, les modalités de déchargement et un emballage adapté doivent être définis avant l’expédition.
Conseil technique et qualité chez rotec
La société rotec Berlin Metalltechnik GmbH allie une expérience acquise depuis 1982 à sa propre production à Berlin. Le service de conseil technique à la clientèle s'appuie sur des techniciens diplômés d'État, des ingénieurs en génie civil et des spécialistes en ingénierie de conception. Cela permet d'aborder dès le début, de manière globale, le choix des matériaux, la géométrie et les étapes de transformation ultérieures.
Les travaux au laser et les cordons de soudure sont contrôlés par des techniciens qualifiés. Cela nécessite des connaissances spécialisées en ingénierie de fabrication et en techniques de soudage. L'étendue concrète des contrôles dépend du composant et de l'accord conclu. Si vous avez besoin de mesures documentées ou de critères de réception particuliers, ceux-ci doivent être précisés dès la demande initiale.
Convenir des justificatifs et des certificats correspondant à la commande
Pour certains ensembles, des justificatifs relatifs à la gestion de la qualité, aux techniques de soudage ou à la fabrication d'éléments porteurs sont requis. À cet égard, les normes DIN EN ISO 9001:2015, DIN EN ISO 3834-3 ou DIN EN 1090-1 et DIN EN 1090-2 peuvent jouer un rôle. Les exigences qui s'appliquent effectivement dépendent du produit et de son utilisation prévue.
Si vous avez besoin de certificats, d'attestations de matériaux ou de documents de contrôle liés au projet, veuillez nous en faire part avant de passer commande. Les justificatifs à jour, leur champ d’application et, le cas échéant, la classe d’exécution doivent être adaptés à la commande concernée. Un justificatif d’entreprise ne remplace ni la conception des éléments de construction ni un essai convenu.
Foire aux questions sur la découpe au laser à Berlin
Quelles tôles rotec peut-elle découper au laser ?
rotec découpe l'acier, l'acier inoxydable et l'aluminium. Selon le tableau des performances de rotec, il est possible de découper de l'acier et de l'acier inoxydable jusqu'à 15 mm d'épaisseur, ainsi que de l'aluminium jusqu'à 12 mm. Nous étudions les demandes concernant le cuivre et le laiton sur demande. L'autorisation dépend également du matériau, de la surface et du contour. Caractéristiques techniques de Rotec.
Quelle peut être la taille maximale des découpes au laser ?
En fonction du matériau et de la géométrie, des formats allant jusqu'à 1 500 × 3 000 mm sont envisageables. Nous confirmons le format utile de la pièce sur la base de votre plan. Les marges, les découpes et la disposition sur la tôle peuvent influencer la faisabilité.
Rotec fabrique-t-elle également des pièces individuelles et des petites séries ?
Oui, rotec fabrique des pièces unitaires, des petites séries et des séries récurrentes après concertation. Veuillez donc indiquer le nombre de pièces par référence ainsi que les besoins éventuels en commandes répétées. Cela nous permettra d'évaluer correctement les besoins en matériaux et le déroulement de la production.
De quels fichiers rotec a-t-il besoin pour les découpes au laser ?
Les formats DXF ou DWG sont adaptés aux contours de découpe plats. Veuillez joindre un dessin au format PDF indiquant les dimensions et les spécifications. Un modèle STEP peut s'avérer utile pour les pièces à arêtes et les assemblages. Nous déterminons, au cas par cas, la méthode de transfert de données la plus appropriée ainsi que les éventuelles adaptations nécessaires.
Puis-je également envoyer une demande accompagnée d'un croquis ?
Oui, veuillez nous envoyer un croquis aussi complet que possible, avec les cotes, le matériau, l'épaisseur et le nombre de pièces. Rotec déterminera ensuite quelles données supplémentaires sont nécessaires. Avant la fabrication, les deux parties doivent disposer d'une géométrie claire et harmonisée.
Quelles sont les tolérances applicables à la découpe au laser ?
Les exigences convenues pour la commande s'appliquent. Une indication forfaitaire de précision ne suffit pas pour les cotes fonctionnelles. La norme DIN EN ISO 9013:2025-04 traite de la qualité des découpes thermiques. Il convient de déterminer avant la fabrication si et dans quelle mesure cette référence à la norme s'applique à votre pièce. Publication des normes chez DIN Media.
Les pièces découpées au laser sont-elles ébavurées chez rotec ?
Chez rotec, la quasi-totalité des pièces découpées au laser sont ébavurées en standard. Toute dérogation à cette règle fait l'objet d'un accord au cas par cas, en fonction de la commande. Un rayon de bord spécifique ou une finition de surface particulière doit être défini(e) séparément. Le simple ébavurage ne suffit pas à répondre à ces exigences.
Rotec est-elle également en mesure de plier des tôles découpées au laser ?
Oui, la découpe au laser et le pliage peuvent être combinés après une vérification technique. Veuillez définir le sens de pliage, les longueurs des côtés et les rayons applicables. Si vous disposez d'un dépliage, il convient également de vérifier s'il est adapté à la fabrication prévue.
Les assemblages filetés et soudés sont-ils possibles ?
Oui, vous pouvez inclure ces travaux complémentaires dans votre demande, en fonction du projet. Veuillez indiquer séparément les filetages, les lamages, les raccords et les exigences relatives aux assemblages soudés. Ainsi, le devis tiendra compte de l'étendue des opérations d'usinage nécessaires et pas uniquement du contour découpé au laser.
Comment le prix des découpes au laser est-il calculé ?
Les éléments essentiels sont le matériau, l'épaisseur, le contour, le nombre de pièces et les opérations de finition. De nombreuses découpes nécessitent un travail différent de celui requis pour un simple contour extérieur. Pour vous proposer un devis fiable, rotec a donc besoin de votre dessin ainsi que d'informations concernant les arêtes, la surface, les contrôles et la livraison.
Dans quels délais rotec livre-t-elle ses pièces découpées au laser ?
Nous fixons le délai en fonction de la disponibilité des matériaux, du volume de la commande et de notre charge de travail. Les travaux consécutifs ont également une incidence sur la durée totale. Veuillez donc nous envoyer vos données en précisant la date de livraison souhaitée. Sans vérification préalable, il ne serait pas possible de vous donner une date de livraison ferme.
Est-il possible de venir chercher la commande à Berlin et de se faire livrer en dehors de Berlin ?
Oui, un enlèvement à Berlin-Schöneberg est possible après accord. À l'intérieur du périphérique de Berlin, rotec dispose de son propre service de livraison. En dehors de celui-ci, la livraison s'effectue par transporteur, selon les modalités convenues. Nous convenons de l'adresse de livraison, du déchargement et de l'emballage en fonction de la commande.
Quels justificatifs dois-je demander pour mon projet ?
Veuillez indiquer dès votre demande les attestations relatives aux matériaux, les certificats, les procès-verbaux de mesure et les critères de réception requis. Les documents requis dépendent de l'utilisation prévue du composant. Veuillez convenir avec rotec des justificatifs en vigueur et de leur champ d'application avant de passer commande.
Optimisation technique des découpes au laser avec rotec
Une découpe laser de qualité commence par un dessin précis et aboutit à une pièce qui remplit sa fonction. Le choix du matériau, les cotes fonctionnelles et les opérations de finition doivent donc être pris en compte de manière globale. rotec vous accompagne dans cette coordination et fabrique des pièces en tôle sur mesure à Berlin.
Veuillez nous envoyer votre dessin en précisant le matériau, l'épaisseur de la tôle, le nombre de pièces et la date de livraison souhaitée. Si vous avez besoin d'aide pour la conception, veuillez utiliser le Demande de renseignements techniques concernant un projet adressée à Rotec. Ensemble, nous déterminerons l'étendue des prestations adaptées à votre composant.
Vous recherchez plutôt une tôle perforée standard ? Dans le rotec Profishop, spécialiste des tôles perforées Vous y trouverez les modèles proposés ainsi que les prix et les disponibilités indiqués pour chacun d'entre eux.


 FR
 DE
 EN
 ES
 IT
 NL
 PL
 TR