Actualizado desde el punto de vista técnico el 12 de septiembre de 2026.
En rotec, el procesamiento de chapa en Berlín no comienza únicamente en la máquina. Más bien, una solución rentable y técnicamente sólida surge de la combinación adecuada entre el asesoramiento, la selección de materiales, el diseño, el corte, el conformado y el mecanizado posterior. Por ello, revisamos los planos y los datos del proyecto antes de que comience la fabricación. De este modo, se evitan pasos de trabajo innecesarios, al tiempo que se tienen en cuenta desde el principio las dimensiones funcionales, las superficies visibles y las condiciones de uso posteriores.
rotec se dedica al mecanizado de acero, acero inoxidable y aluminio para arquitectos, estudios de diseño, empresas de metalistería, constructores de fachadas, empresas constructoras, empresas industriales y diseñadores de tiendas. Fabricamos piezas individuales, prototipos, series pequeñas y series recurrentes. En función del proyecto, combinamos el corte por láser, el plegado CNC, el taladrado, el avellanado, el roscado, la soldadura, el rectificado, el pulido, el marcado y el montaje en un proceso de fabricación coordinado.
Otra ventaja es nuestro amplio almacén de chapas en nuestra sede de Berlín. Unas 1.200 variedades diferentes de chapas macizas, chapas perforadas y chapas expandidas permiten, en numerosos proyectos, acortar los trayectos entre el almacén de materiales, la preparación del trabajo y la fabricación. De este modo, nuestros clientes no solo reciben un componente aislado, sino una solución adaptada a sus necesidades reales.
Crédito de la imagen: Todas las fotografías de este artículo son imágenes originales tomadas en la planta de producción de rotec en Berlín. No han sido generadas mediante inteligencia artificial.
¿Por qué elegir Rotec para el mecanizado de chapa en Berlín?
Un buen procesamiento de chapa debe conciliar los requisitos técnicos, los costes y los plazos. Por ello, no nos limitamos a considerar cada paso del proceso de forma aislada. También analizamos cómo se influyen mutuamente el material, el contorno, la secuencia de pliegues, la técnica de unión y la superficie.
Para los clientes de Berlín y Brandeburgo, las cortas distancias permiten una coordinación directa. Al mismo tiempo, suministramos piezas de chapa y componentes metálicos fabricados a todo el territorio federal. Los gastos de transporte de nuestras empresas de transporte contratadas se indican y se calculan por separado en el presupuesto.
Nuestras principales ventajas son:
- Procesamiento propio de chapa en la sede de Berlín
- Asesoramiento técnico personalizado a cargo de una persona de contacto fija
- Corte por láser, plegado CNC y acabados en un solo proveedor
- Alrededor de 1.200 tipos diferentes de chapas macizas, chapas perforadas y chapas expandidas en stock
- Mecanizado de acero, acero inoxidable y aluminio
- Fabricación de piezas individuales, series pequeñas y series recurrentes
- Conjuntos soldados y componentes preparados para el montaje
- procesos de calidad documentados y certificaciones acreditadas
- Envíos a todo el país a través de empresas de transporte contratadas
Posibilidades técnicas del mecanizado de chapa en rotec
Los siguientes valores describen las posibilidades técnicas máximas de nuestras instalaciones. No constituyen una garantía general para cada pieza. El espesor real del material que se puede procesar depende, entre otros factores, del material, la aleación, la resistencia a la tracción, la geometría de la pieza, la longitud de plegado, el radio de plegado y la herramienta. Por lo tanto, solo es posible ofrecer una valoración fiable tras examinar el plano o el boceto.
| Rendimiento | Datos técnicos | Aviso importante |
|---|---|---|
| Fuerza de prensado de la prensa plegadora | hasta 200 t | en función de la herramienta, el material y la geometría de la pieza |
| Longitud máxima de plegado | 3.040 mm | en función de la geometría, el espesor del material y la resistencia |
| Curvado del acero | hasta 15 mm | La viabilidad se evalúa en función de cada proyecto |
| Curvado de acero inoxidable | hasta 15 mm | Se tienen en cuenta la calidad del material y la superficie |
| Curvado del aluminio | hasta 15 mm | La aleación y la dirección de flexión son especialmente importantes |
| Corte por láser de acero | hasta 15 mm | en función de la calidad del material y del contorno |
| Corte por láser de acero inoxidable | hasta 15 mm | Indique con antelación las superficies visibles y la lámina protectora |
| Corte por láser de aluminio | hasta 12 mm | en función de la aleación y la geometría de la pieza |
Tolerancias en el corte por láser
En función del material, el espesor, el contorno y la geometría de la pieza, en el corte por láser se pueden alcanzar tolerancias de hasta ±0,1 milímetros. La precisión alcanzable se evalúa en función de cada proyecto. Por lo tanto, las tolerancias especialmente estrictas deben indicarse claramente ya en la solicitud. En este sentido, conviene distinguir entre las dimensiones funcionales y las dimensiones menos críticas.
Corte por láser de acero, acero inoxidable y aluminio
El corte por láser CNC permite obtener contornos exteriores, recortes, orificios alargados y patrones de taladrado de gran precisión. Al mismo tiempo, permite agrupar de forma rentable piezas individuales y series a partir de planos digitales. De este modo, se aprovecha mejor el material disponible, al tiempo que se pueden fabricar de forma reproducible los componentes recurrentes.
rotec realiza cortes por láser en acero y acero inoxidable con un espesor máximo de 15 milímetros. El aluminio se puede procesar hasta un espesor máximo de 12 milímetros. La viabilidad real depende además del material, la aleación, el contorno, los recortes y la geometría de la pieza.
Para una revisión técnica rápida, los archivos DXF o DWG resultan especialmente adecuados para contornos bidimensionales. Además, se debe enviar un plano en formato PDF con cotas. Este sirve como referencia visual inequívoca para las dimensiones, el material, el número de piezas, las tolerancias y el estado de revisión.
Desde el corte por láser hasta la pieza acabada
Un corte preciso suele ser solo el primer paso. Por ello, ya durante la preparación del corte por láser tenemos en cuenta si la pieza se va a plegar, soldar o montar posteriormente. Los recortes y los orificios situados cerca de una línea de plegado pueden sufrir alteraciones durante el proceso de conformado. Un diseño bien adaptado ayuda a evitar tales deformaciones o a compensarlas de forma específica.
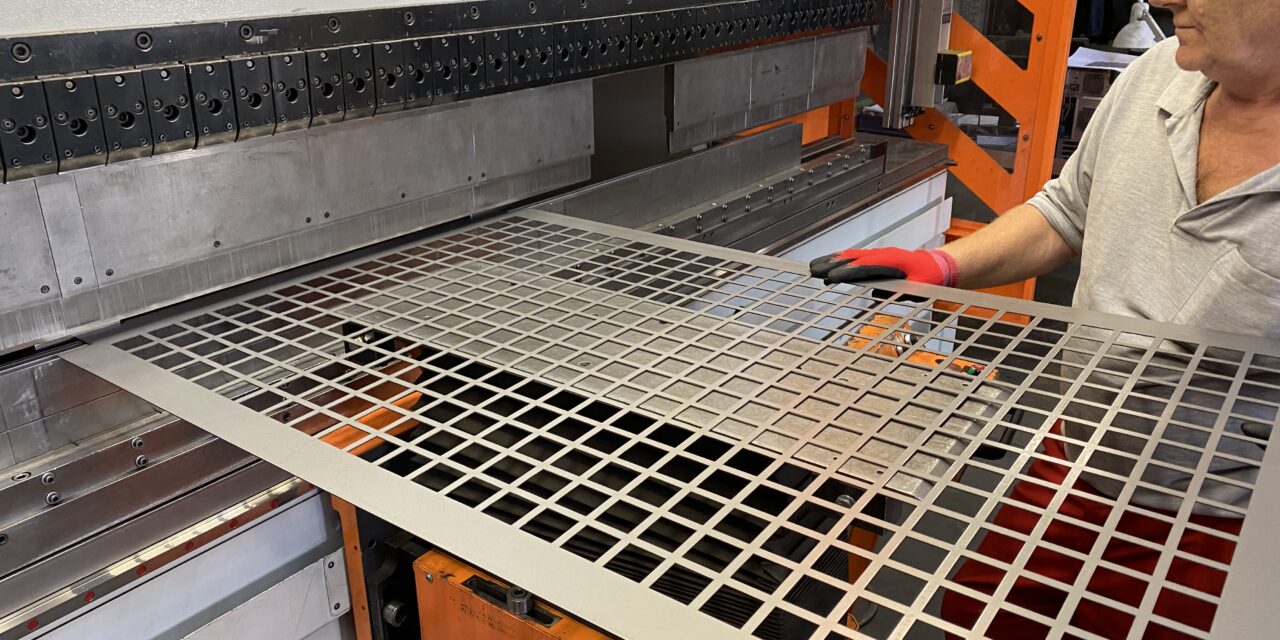
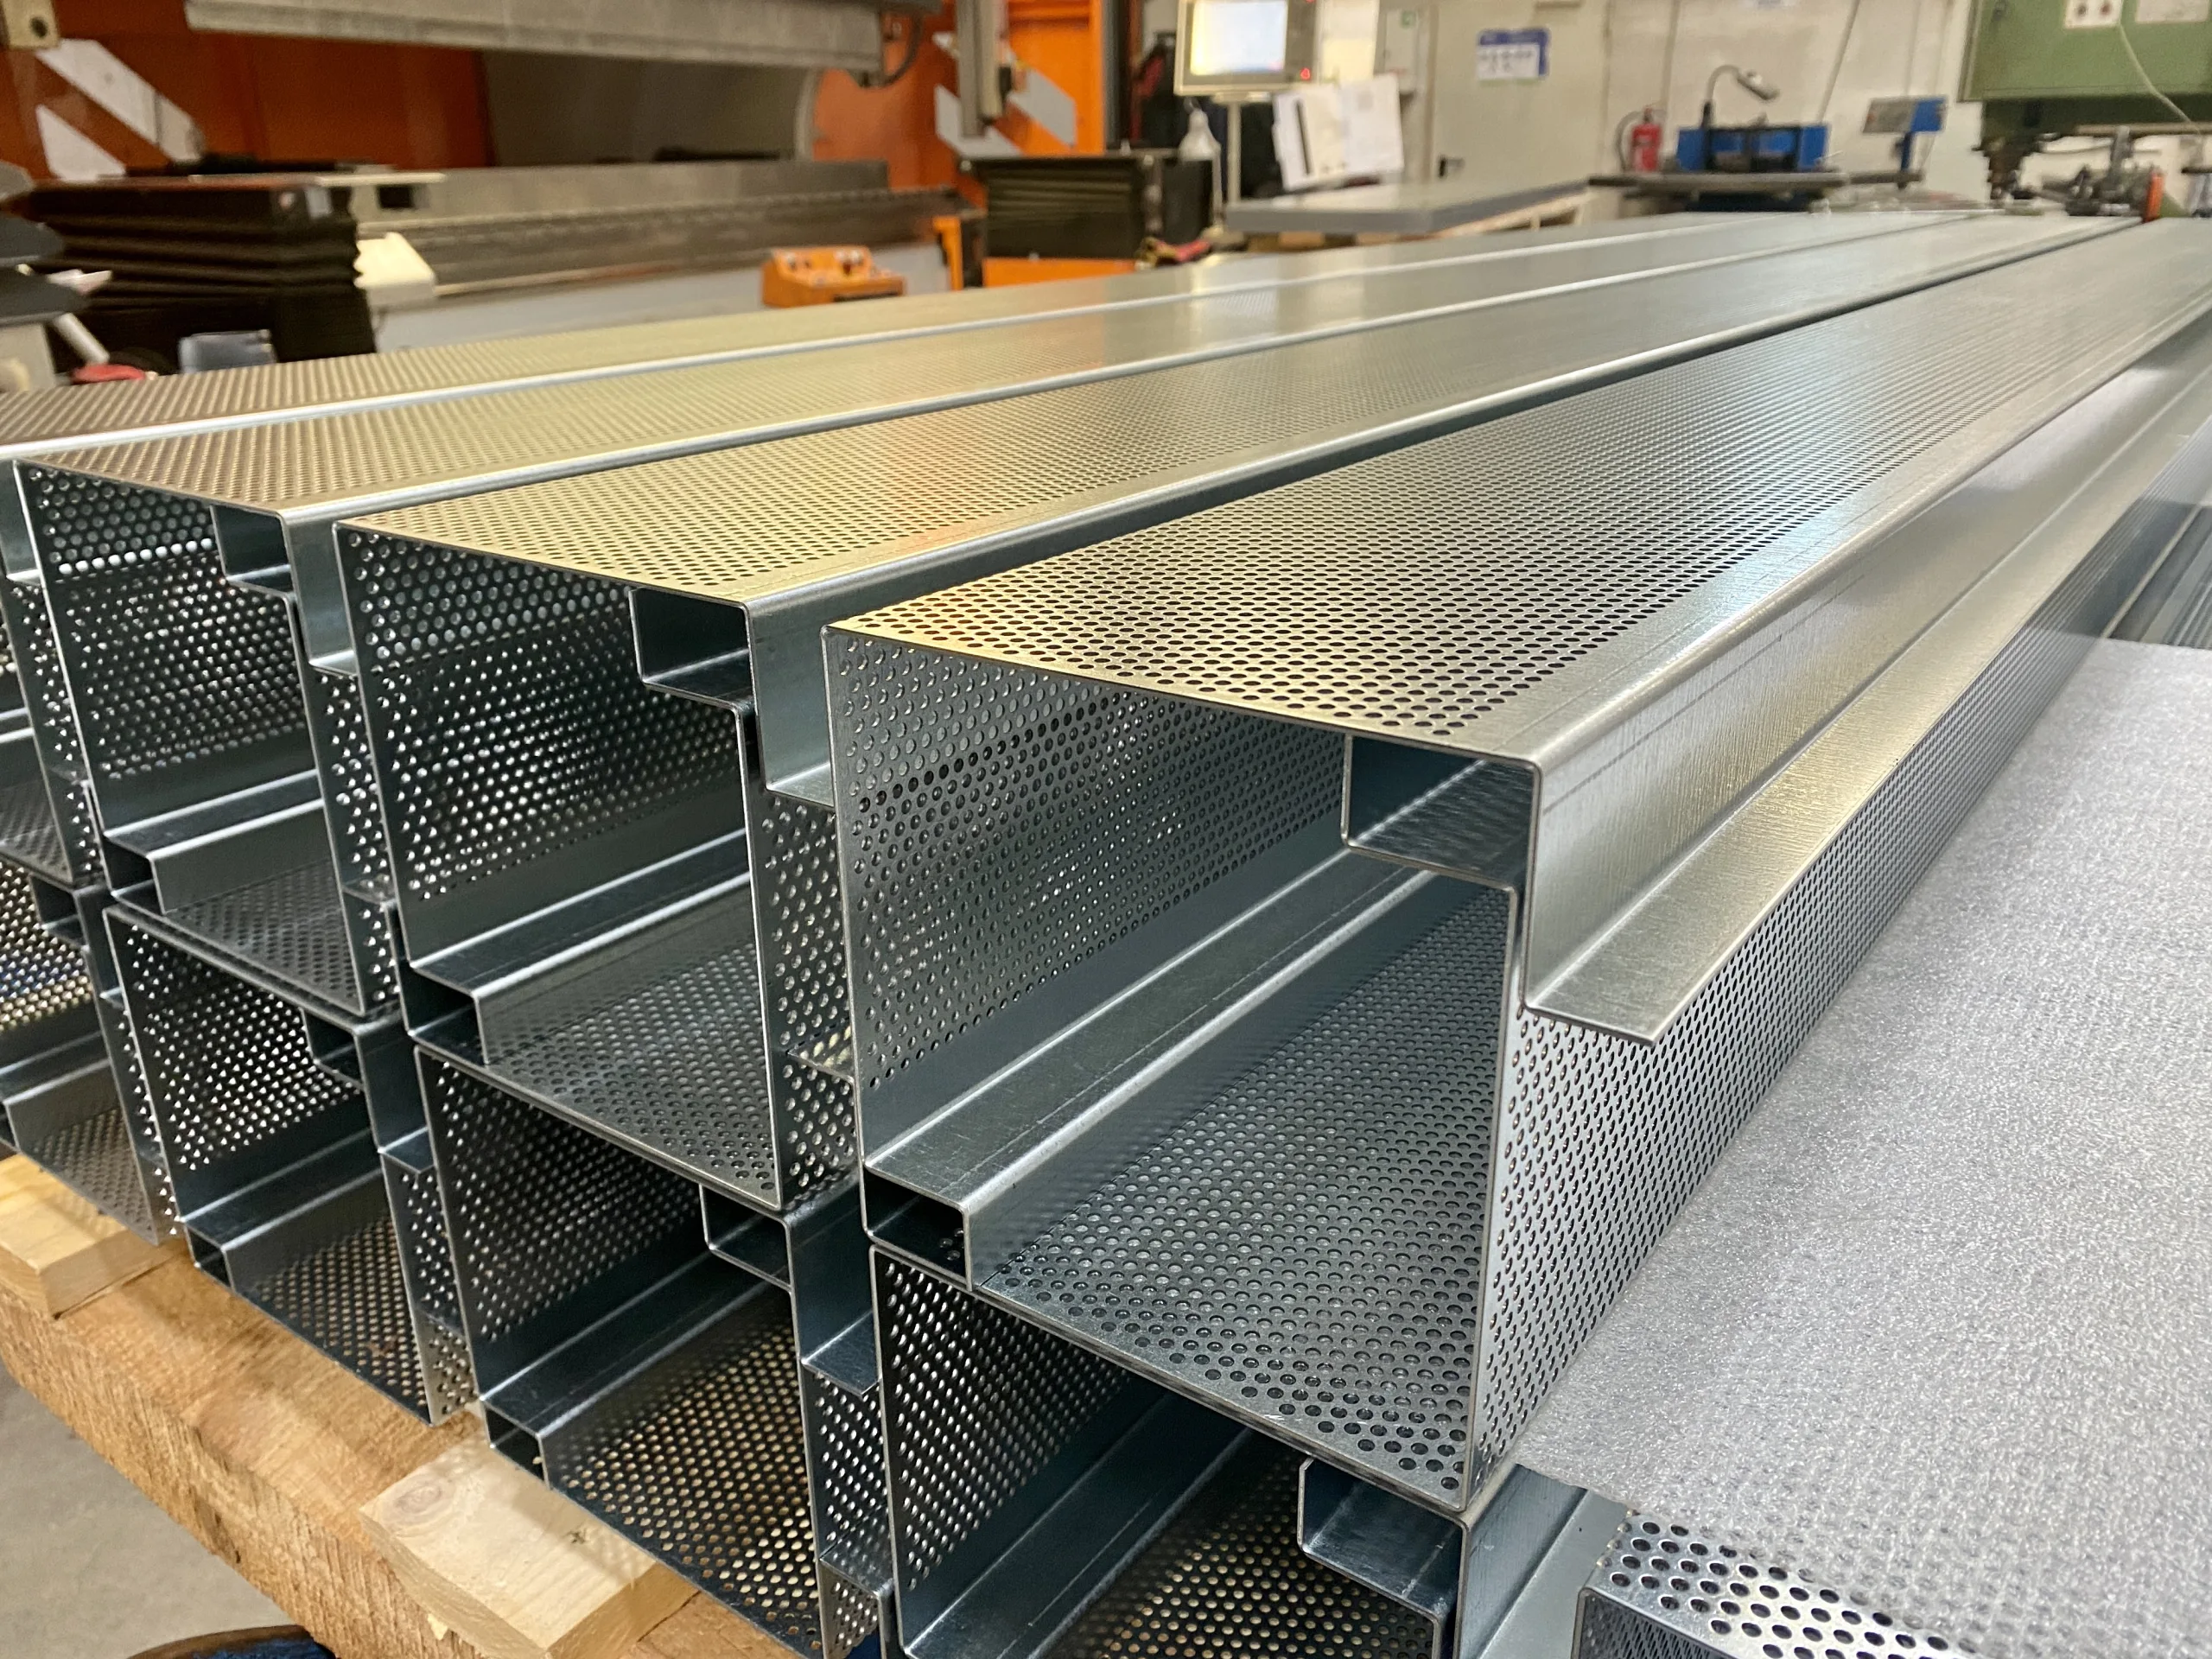
La imagen de portada de este artículo ilustra especialmente bien esta relación. La chapa perforada de gran formato se cortó primero en la máquina de corte por láser. A continuación, un empleado plegó la pieza en la prensa plegadora CNC. De este modo, la imagen muestra dos pasos fundamentales del proceso de fabricación dentro de un flujo de trabajo continuo en rotec.
Plegado y curvado CNC de chapas metálicas en Berlín
En el proceso de plegado, la prensa plegadora da forma a una pieza de chapa plana siguiendo unas líneas de plegado definidas. Para ello, una herramienta superior presiona la chapa de forma controlada contra una herramienta inferior. El material, el espesor, el radio de plegado, la longitud de plegado y el ángulo deseado determinan la elección de las herramientas y la fuerza de prensado necesaria.
Nuestra prensa plegadora alcanza una fuerza de prensado de hasta 200 toneladas y permite una longitud máxima de plegado de 3.040 milímetros. En función del proyecto, se pueden plegar acero, acero inoxidable y aluminio con un espesor de hasta 15 milímetros. No obstante, en el caso de líneas de plegado largas, radios estrechos o calidades especiales de material, puede ser necesario un espesor menor.
En nuestro artículo técnico encontrará información detallada sobre materiales, radios de curvatura y datos de diseño Plegado, biselado y curvado de chapas en Berlín.
Radio de curvatura, recuperación elástica y sentido de laminación
El radio interior adecuado depende del material, el espesor, la resistencia y la herramienta. Un radio demasiado pequeño puede provocar grietas o debilitar de forma permanente la pieza. Además, el material retrocede ligeramente tras el plegado. Este comportamiento varía entre el acero, el acero inoxidable y el aluminio, y se tiene en cuenta en la planificación de la fabricación.
La dirección de laminación también puede influir en el comportamiento a la flexión. En el caso de las piezas a la vista, además, deben determinarse de forma inequívoca la dirección de pulido, la lámina protectora y las marcas de utillaje admisibles. Cuanto antes se disponga de esta información, más seguro será poder combinar el aspecto estético y la funcionalidad.
Piezas con bordes típicas
rotec fabrica, entre otros productos, perfiles angulares, perfiles en U, perfiles en Z, perfiles de sombrero, casetes, cubiertas, consolas, soportes, revestimientos, perfiles trapezoidales, elementos de fachada y piezas perfiladas especiales a medida del cliente. Además, plegamos chapas perforadas y chapas expandidas adecuadas. Para ello, es necesario tener en cuenta en la planificación de la fabricación la perforación, los anchos de las nervaduras, las zonas de los bordes y la geometría de las mallas.
Otros pasos de mecanizado y fabricación de conjuntos
Muchos proyectos requieren algo más que un corte por láser o una pieza con cantos. Por ello, rotec se encarga de otros pasos de mecanizado en función del encargo. Entre ellos se incluyen el taladrado, el avellanado, el roscado, la soldadura, el esmerilado, el pulido, el marcado y el montaje de los elementos de unión adecuados.
De este modo, a partir de varias piezas individuales se obtienen conjuntos soldados, carcasas, revestimientos o componentes preparados para el montaje. Las transiciones entre las distintas fases de trabajo ya se tienen en cuenta en la preparación del trabajo. Esto reduce las interfaces innecesarias y facilita el control de calidad.
Fabricar conjuntamente marcos perfilados y revestimientos de chapa
En el caso de los bastidores para equipos, los puestos de trabajo y los cerramientos, la construcción con perfiles y el mecanizado de chapa se complementan entre sí. rotec puede Corte por láser a medida de los revestimientos laterales en nuestras propias instalaciones y adaptarlo al marco con los recortes, los orificios de fijación y los rebordes necesarios. Nuestra aportación a la Corte por láser y piezas cortadas a medida con láser explica cómo preparar los datos de dibujo y su posterior procesamiento.
En la guía se indica cuál es la estructura básica adecuada Seleccionar, cortar a medida y unir perfiles de construcción, cómo encajan entre sí las dimensiones de los perfiles, los conectores y la lista de piezas. Si desea llevar a cabo el proyecto de marcos y revestimientos en su conjunto, le acompañaremos en Planificación, fabricación y montaje de su estructura de aluminio. Puede consultar los perfiles y accesorios individuales en el Tienda de perfiles rotec Seleccionar.
De este modo, se pueden aclarar conjuntamente y con antelación las dimensiones de conexión, la elección de los materiales y la secuencia de montaje. Para empezar, basta con un boceto del conjunto, así como información sobre su uso y las superficies de revestimiento deseadas.
Soldadura y conjuntos soldados
En función del material y de los requisitos técnicos, unimos los componentes mediante los procesos de soldadura adecuados. La ubicación, el tipo y el acabado de las soldaduras deben especificarse de forma inequívoca en el plano. En el caso de los conjuntos visibles, además, debe aclararse si las soldaduras deben quedar sin tratar, pulirse o retocarse estéticamente.
Nuestros requisitos de calidad en materia de soldadura se rigen por la norma DIN EN ISO 3834-3. Para los componentes que entran en el ámbito de aplicación de la norma DIN EN 1090, se aplican además los requisitos confirmados según las normas DIN EN 1090-1 y DIN EN 1090-2 hasta el nivel EXC 2. Las normas, los certificados de ensayo y la documentación que sean realmente necesarios dependen del componente, del uso y de lo acordado contractualmente.
Tratamiento de superficies y recubrimiento
La superficie influye en la protección contra la corrosión, la facilidad de limpieza, la vida útil y el aspecto. En función del material y del ámbito de aplicación, se pueden considerar, entre otros, el galvanizado, el esmerilado, el pulido, el anodizado y el recubrimiento con pintura.
El anodizado y los recubrimientos de color los realizan empresas externas especializadas. Si así lo desean, rotec se encarga de coordinar estas fases de trabajo dentro del encargo de fabricación. De este modo, los clientes obtienen servicios coordinados entre sí y cuentan con un único interlocutor para su proyecto. Los requisitos relativos al color, el grado de brillo, la estructura de la capa, las superficies visibles y las marcas de mecanizado admisibles deben especificarse ya en la solicitud.
Unas 1.200 variedades de chapa en el almacén de rotec
Disponer de un amplio stock supone una ventaja práctica cuando los proyectos deben iniciarse con poca antelación o cuando es necesario comparar distintos materiales entre sí. rotec cuenta en su sede de Berlín con unas 1.200 referencias diferentes de chapas macizas, chapas perforadas y metales expandidos.
Entre los materiales que procesamos habitualmente se encuentran el acero, el acero inoxidable y el aluminio. En el caso de calidades, acabados o dimensiones especiales, comprobamos la disponibilidad y el suministro de forma individualizada. Dado que las existencias varían, se verifican el material, la cantidad y el formato de las chapas antes de confirmar la fecha.
Chapas perforadas para ingeniería, arquitectura y diseño de interiores
Las chapas perforadas combinan secciones transversales definidas con múltiples posibilidades de diseño. Son adecuadas, entre otras cosas, para aberturas de ventilación, carcasas de maquinaria, fachadas, techos, rellenos de barandillas, cerramientos técnicos y proyectos de diseño de tiendas.
Además de las perforaciones estándar, rotec fabrica chapas perforadas especiales a medida para cada proyecto. Posteriormente, estas pueden cortarse a medida, plegarse, soldarse o someterse a procesos de transformación para formar conjuntos. El siguiente documento ofrece una visión general de las formas de perforación, las distancias entre agujeros, las zonas de borde y los términos técnicos más importantes: Glosario de chapas perforadas de rotec.
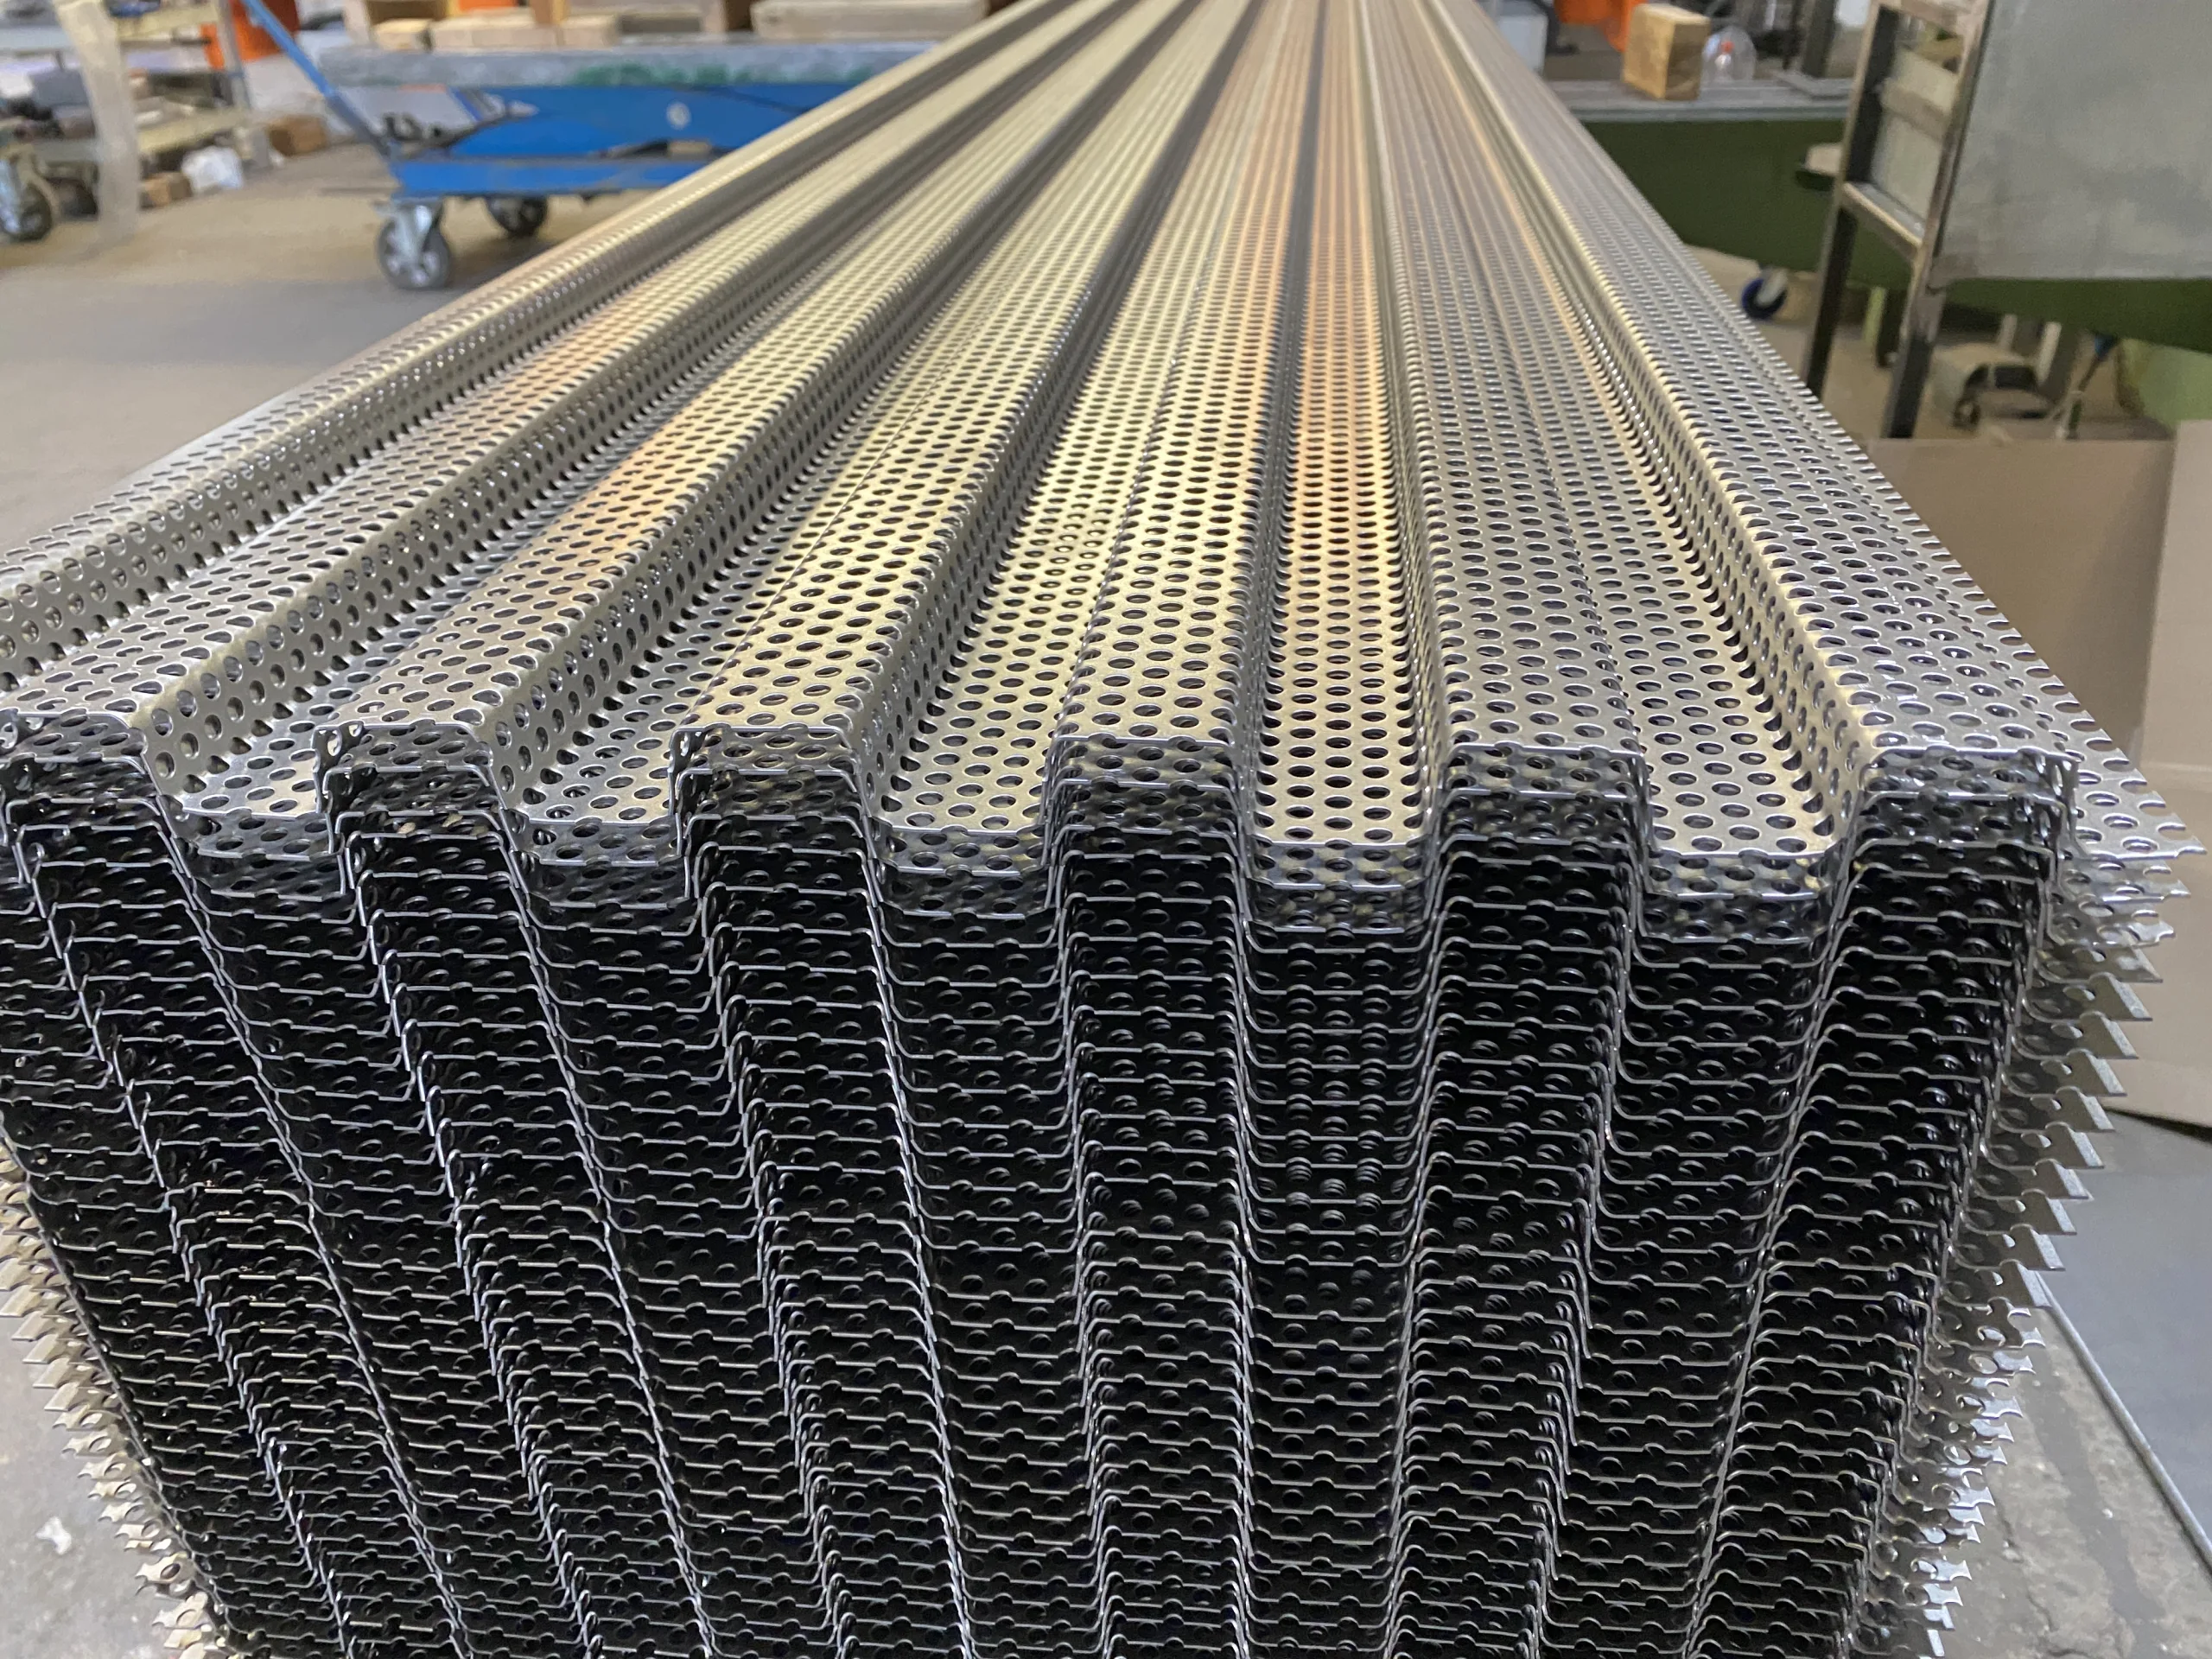
Los perfiles plegados de chapa perforada se utilizan, por ejemplo, como perfiles de junta de dilatación para losas de hormigón. En nuestro artículo sobre... se muestra un ejemplo de aplicación. Perfiles trapezoidales de chapa perforada.
Metal expandido y rejillas expandidas
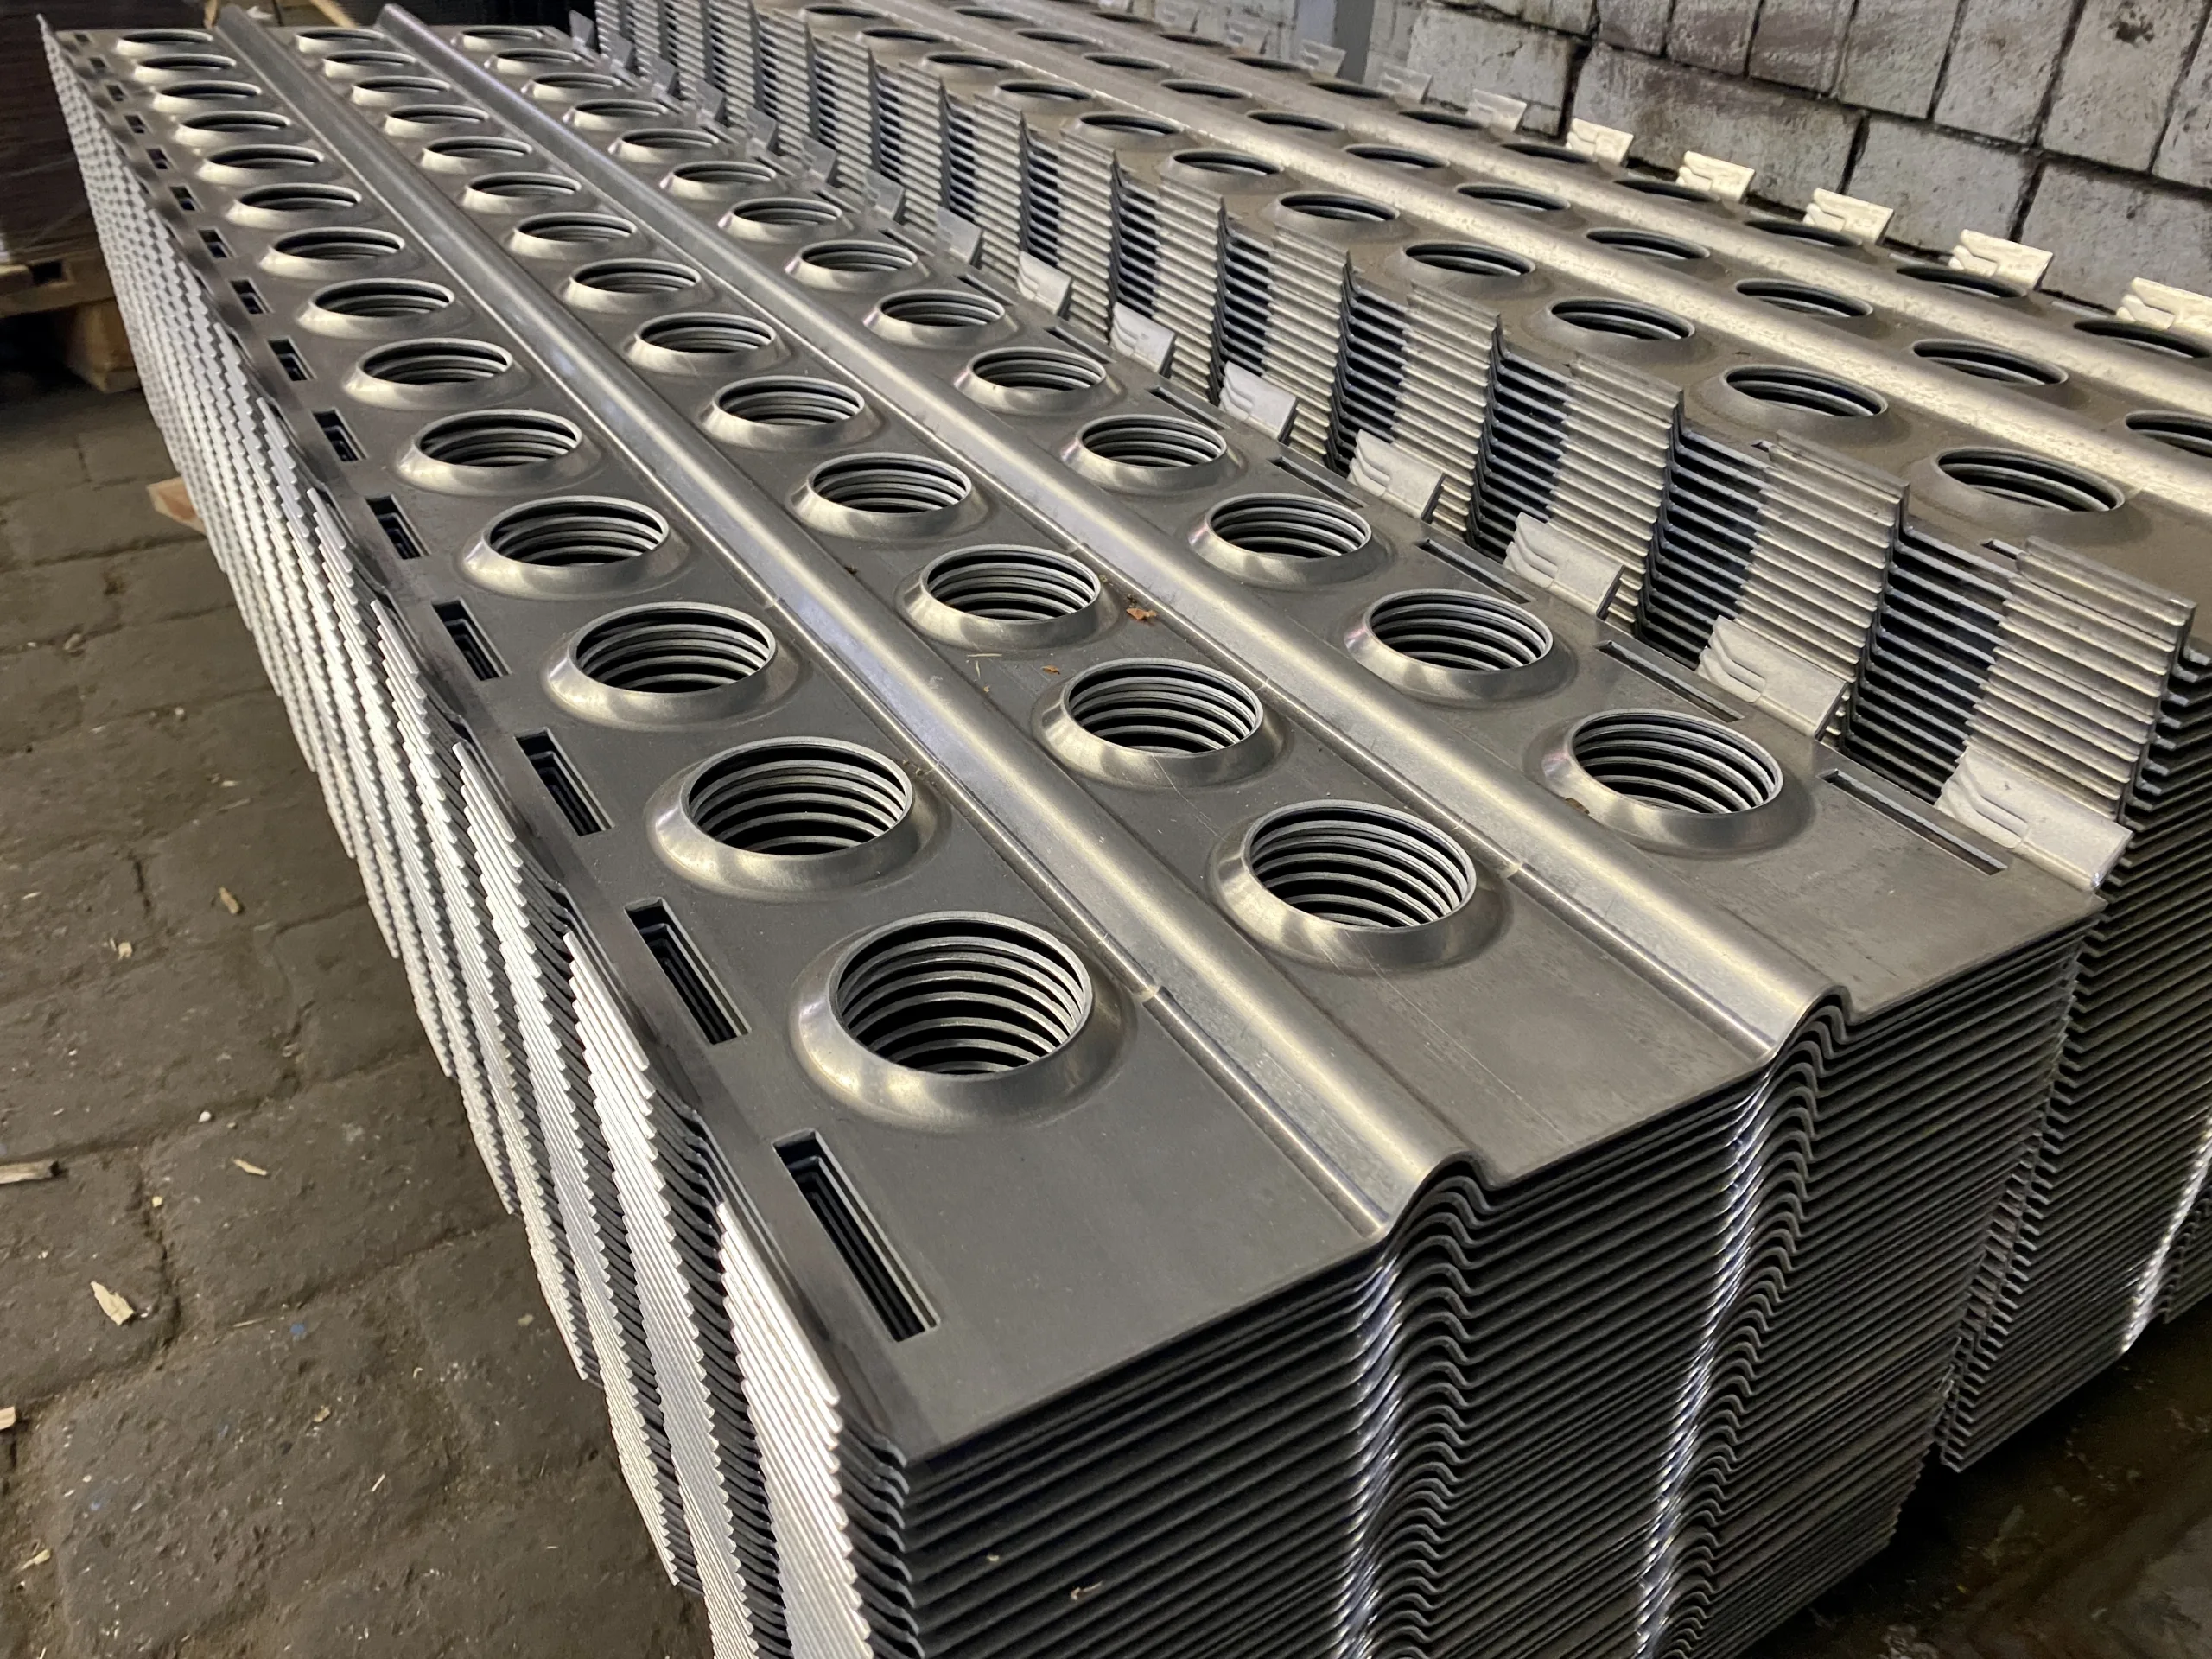
La malla expandida ofrece una estructura abierta, un aspecto llamativo y múltiples aplicaciones técnicas. rotec dispone de un amplio surtido de formas de malla, materiales y dimensiones. Además, cortamos y plegamos las mallas expandidas adecuadas para cada proyecto. El laminado en redondo ya no forma parte de nuestra gama de servicios.
En nuestro artículo especializado encontrará más información Corte y doblado de chapa perforada y rejillas metálicas. Además, encontrará productos en stock en el rotec Profishop.
Placas de lágrima y placas de chapa
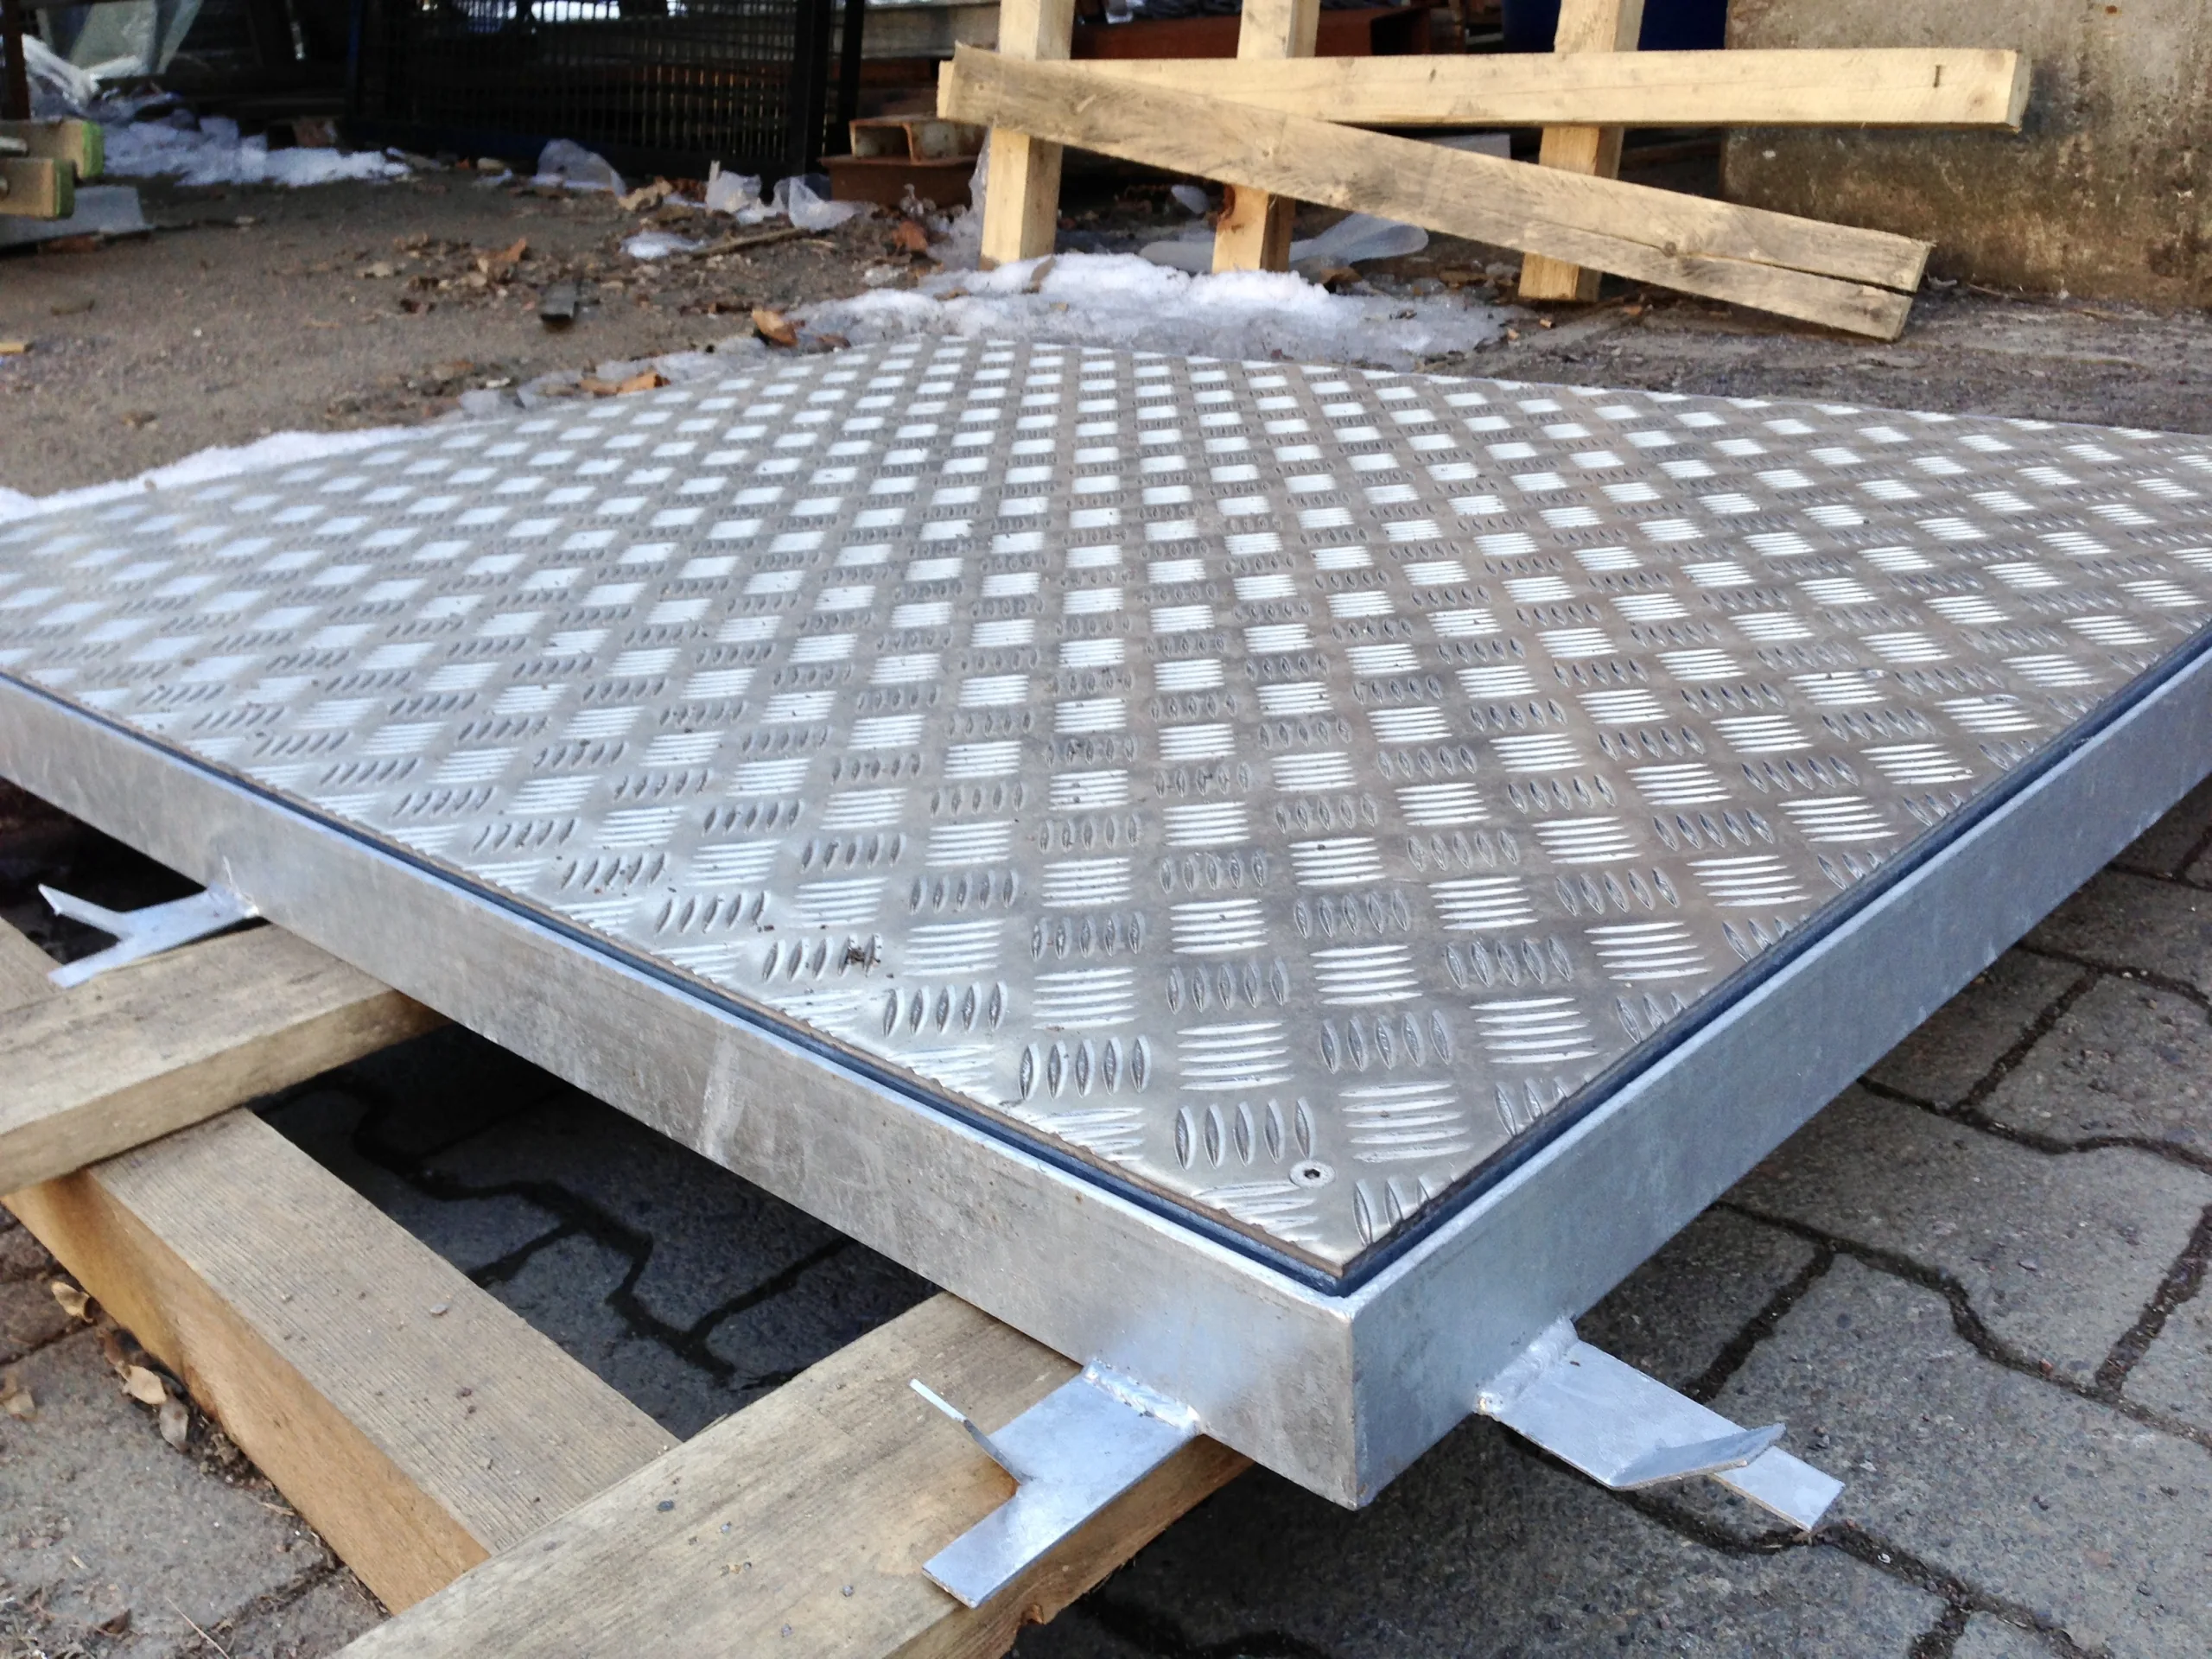
Las chapas antideslizantes y las chapas estriadas se utilizan cuando se requieren superficies resistentes y una mayor seguridad antideslizante. Entre sus aplicaciones típicas se encuentran los peldaños de escaleras, las plataformas, las cubiertas, las rampas, las trampillas, los equipamientos para vehículos y los componentes de maquinaria.
rotec procesa chapas estriadas de acero, acero inoxidable y aluminio. Para ello, tenemos en cuenta, además del espesor del material base, el estampado, la altura del perfil, la orientación, el radio de curvatura y la superficie visible. De este modo, es posible coordinar de forma adecuada el corte, la secuencia de plegado y el uso posterior.
Ejemplo práctico: peldaños de chapa estriada fabricados por rotec
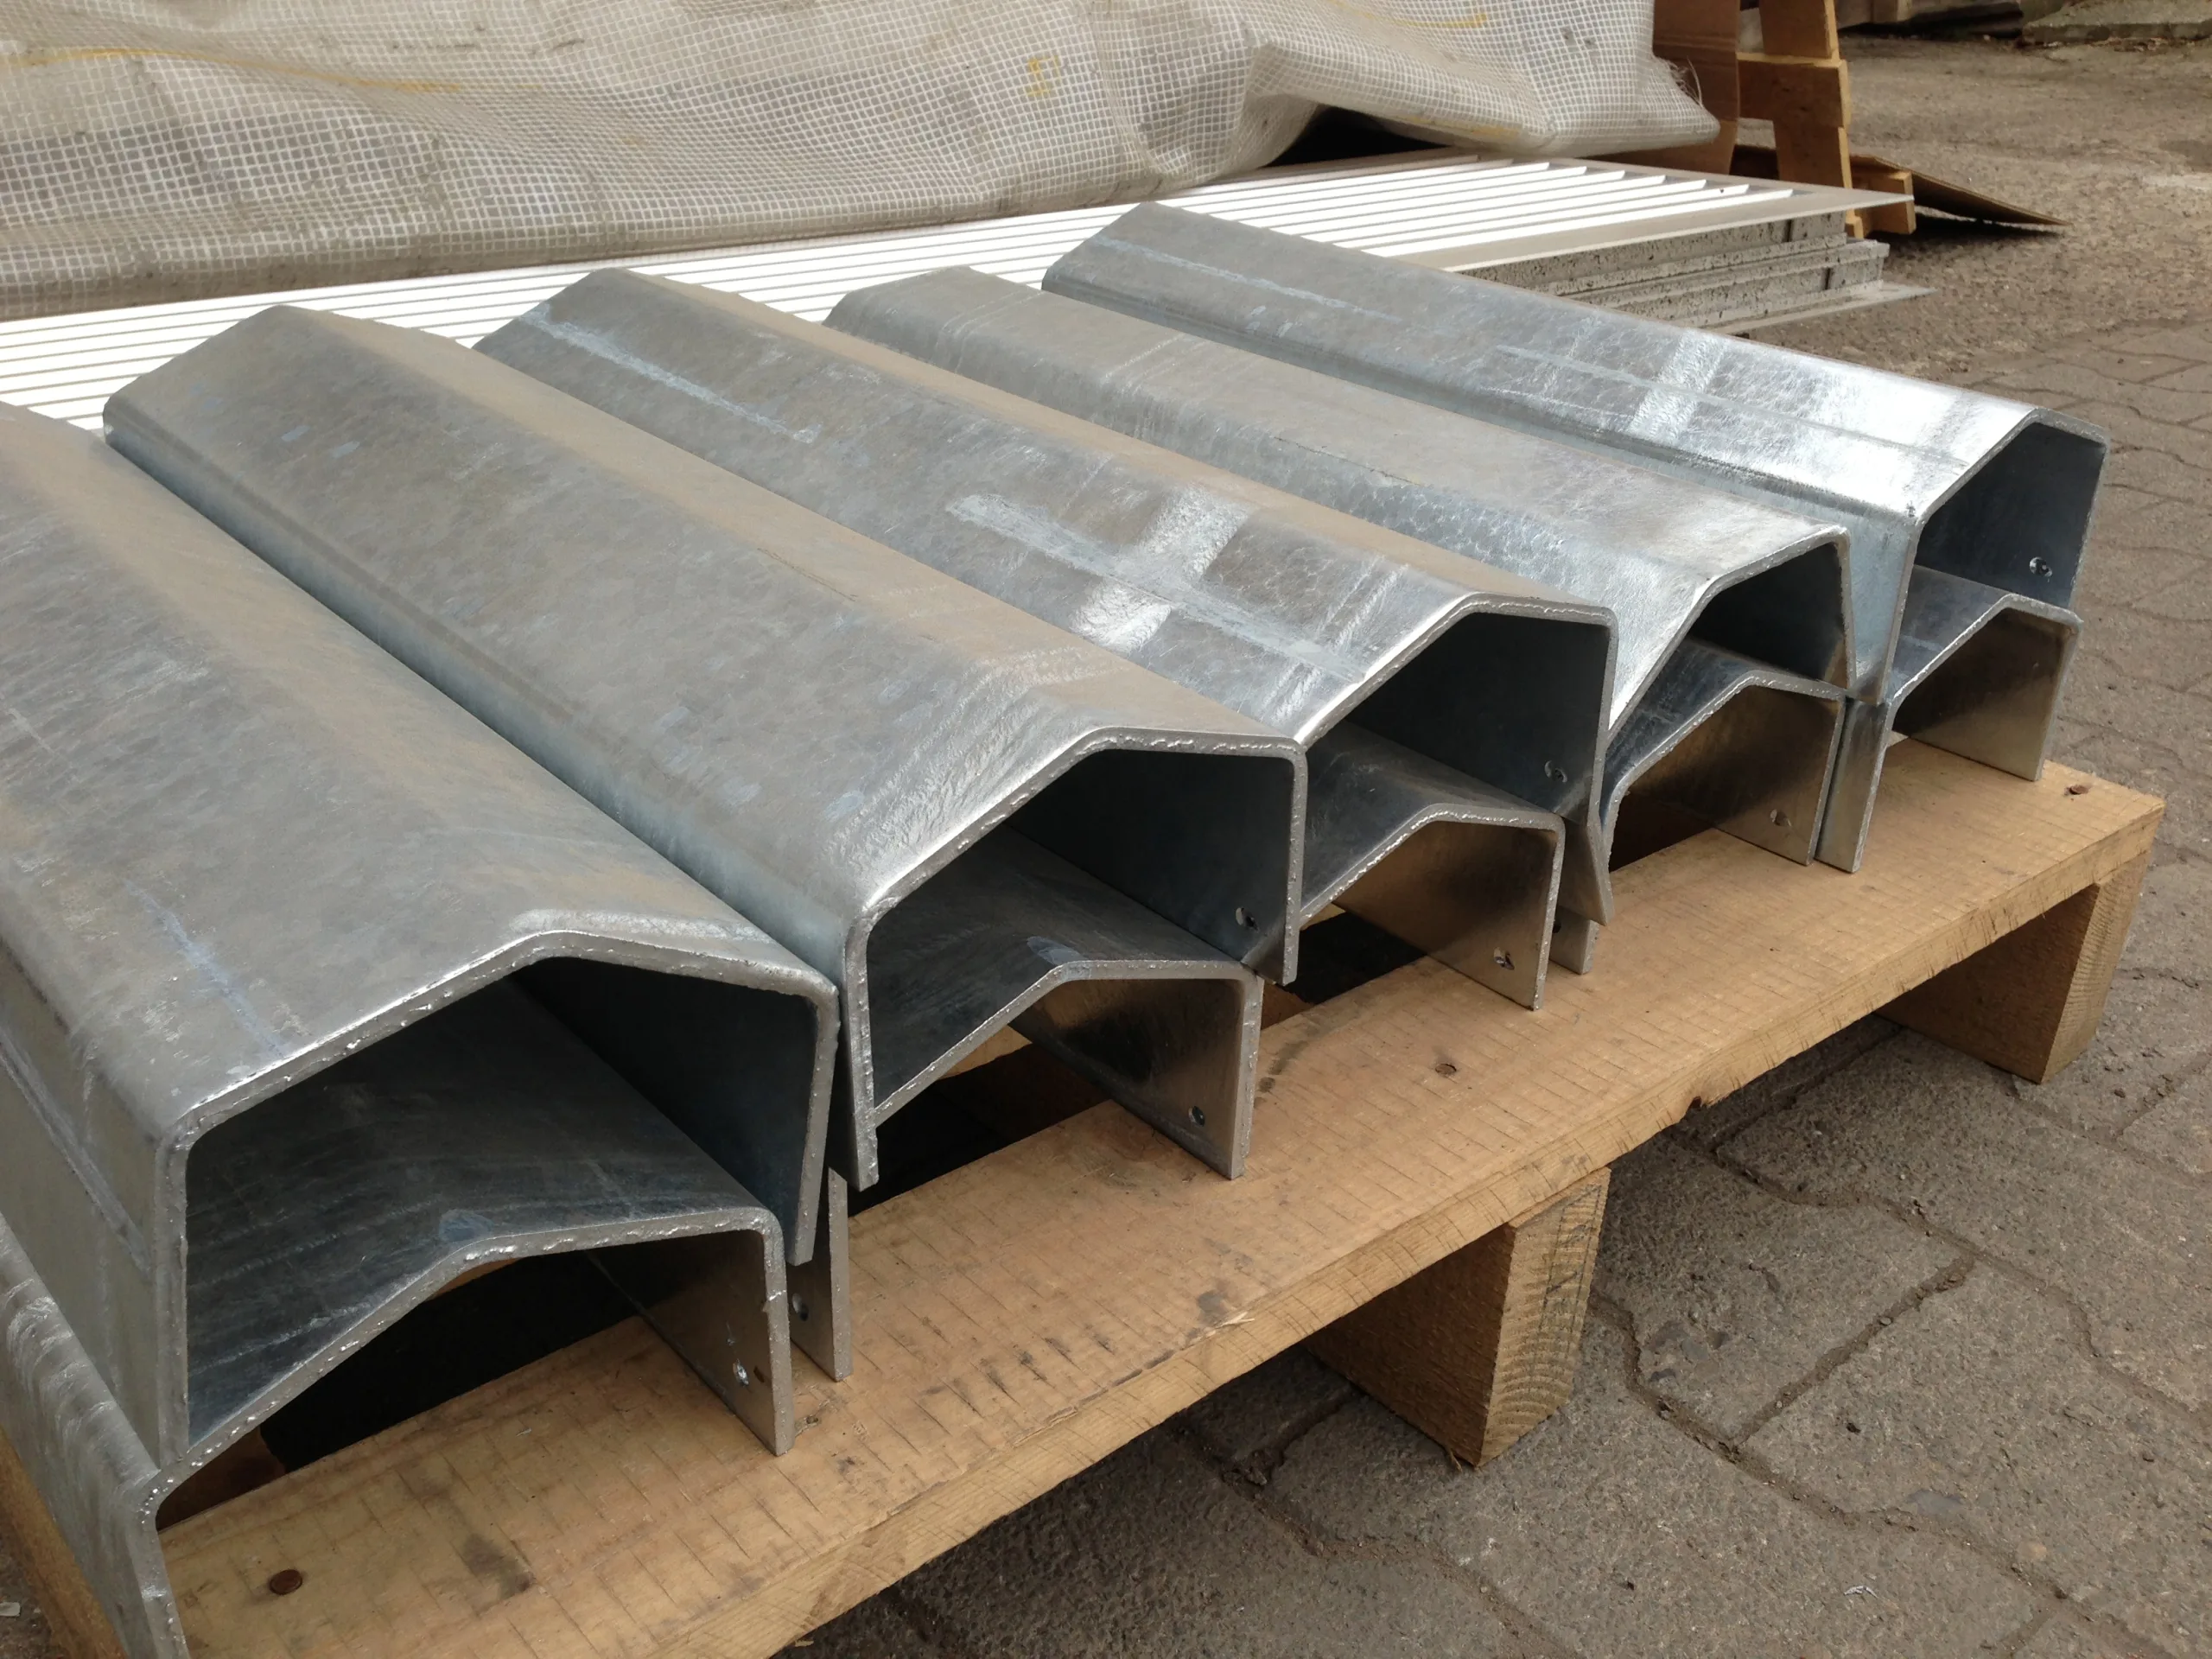
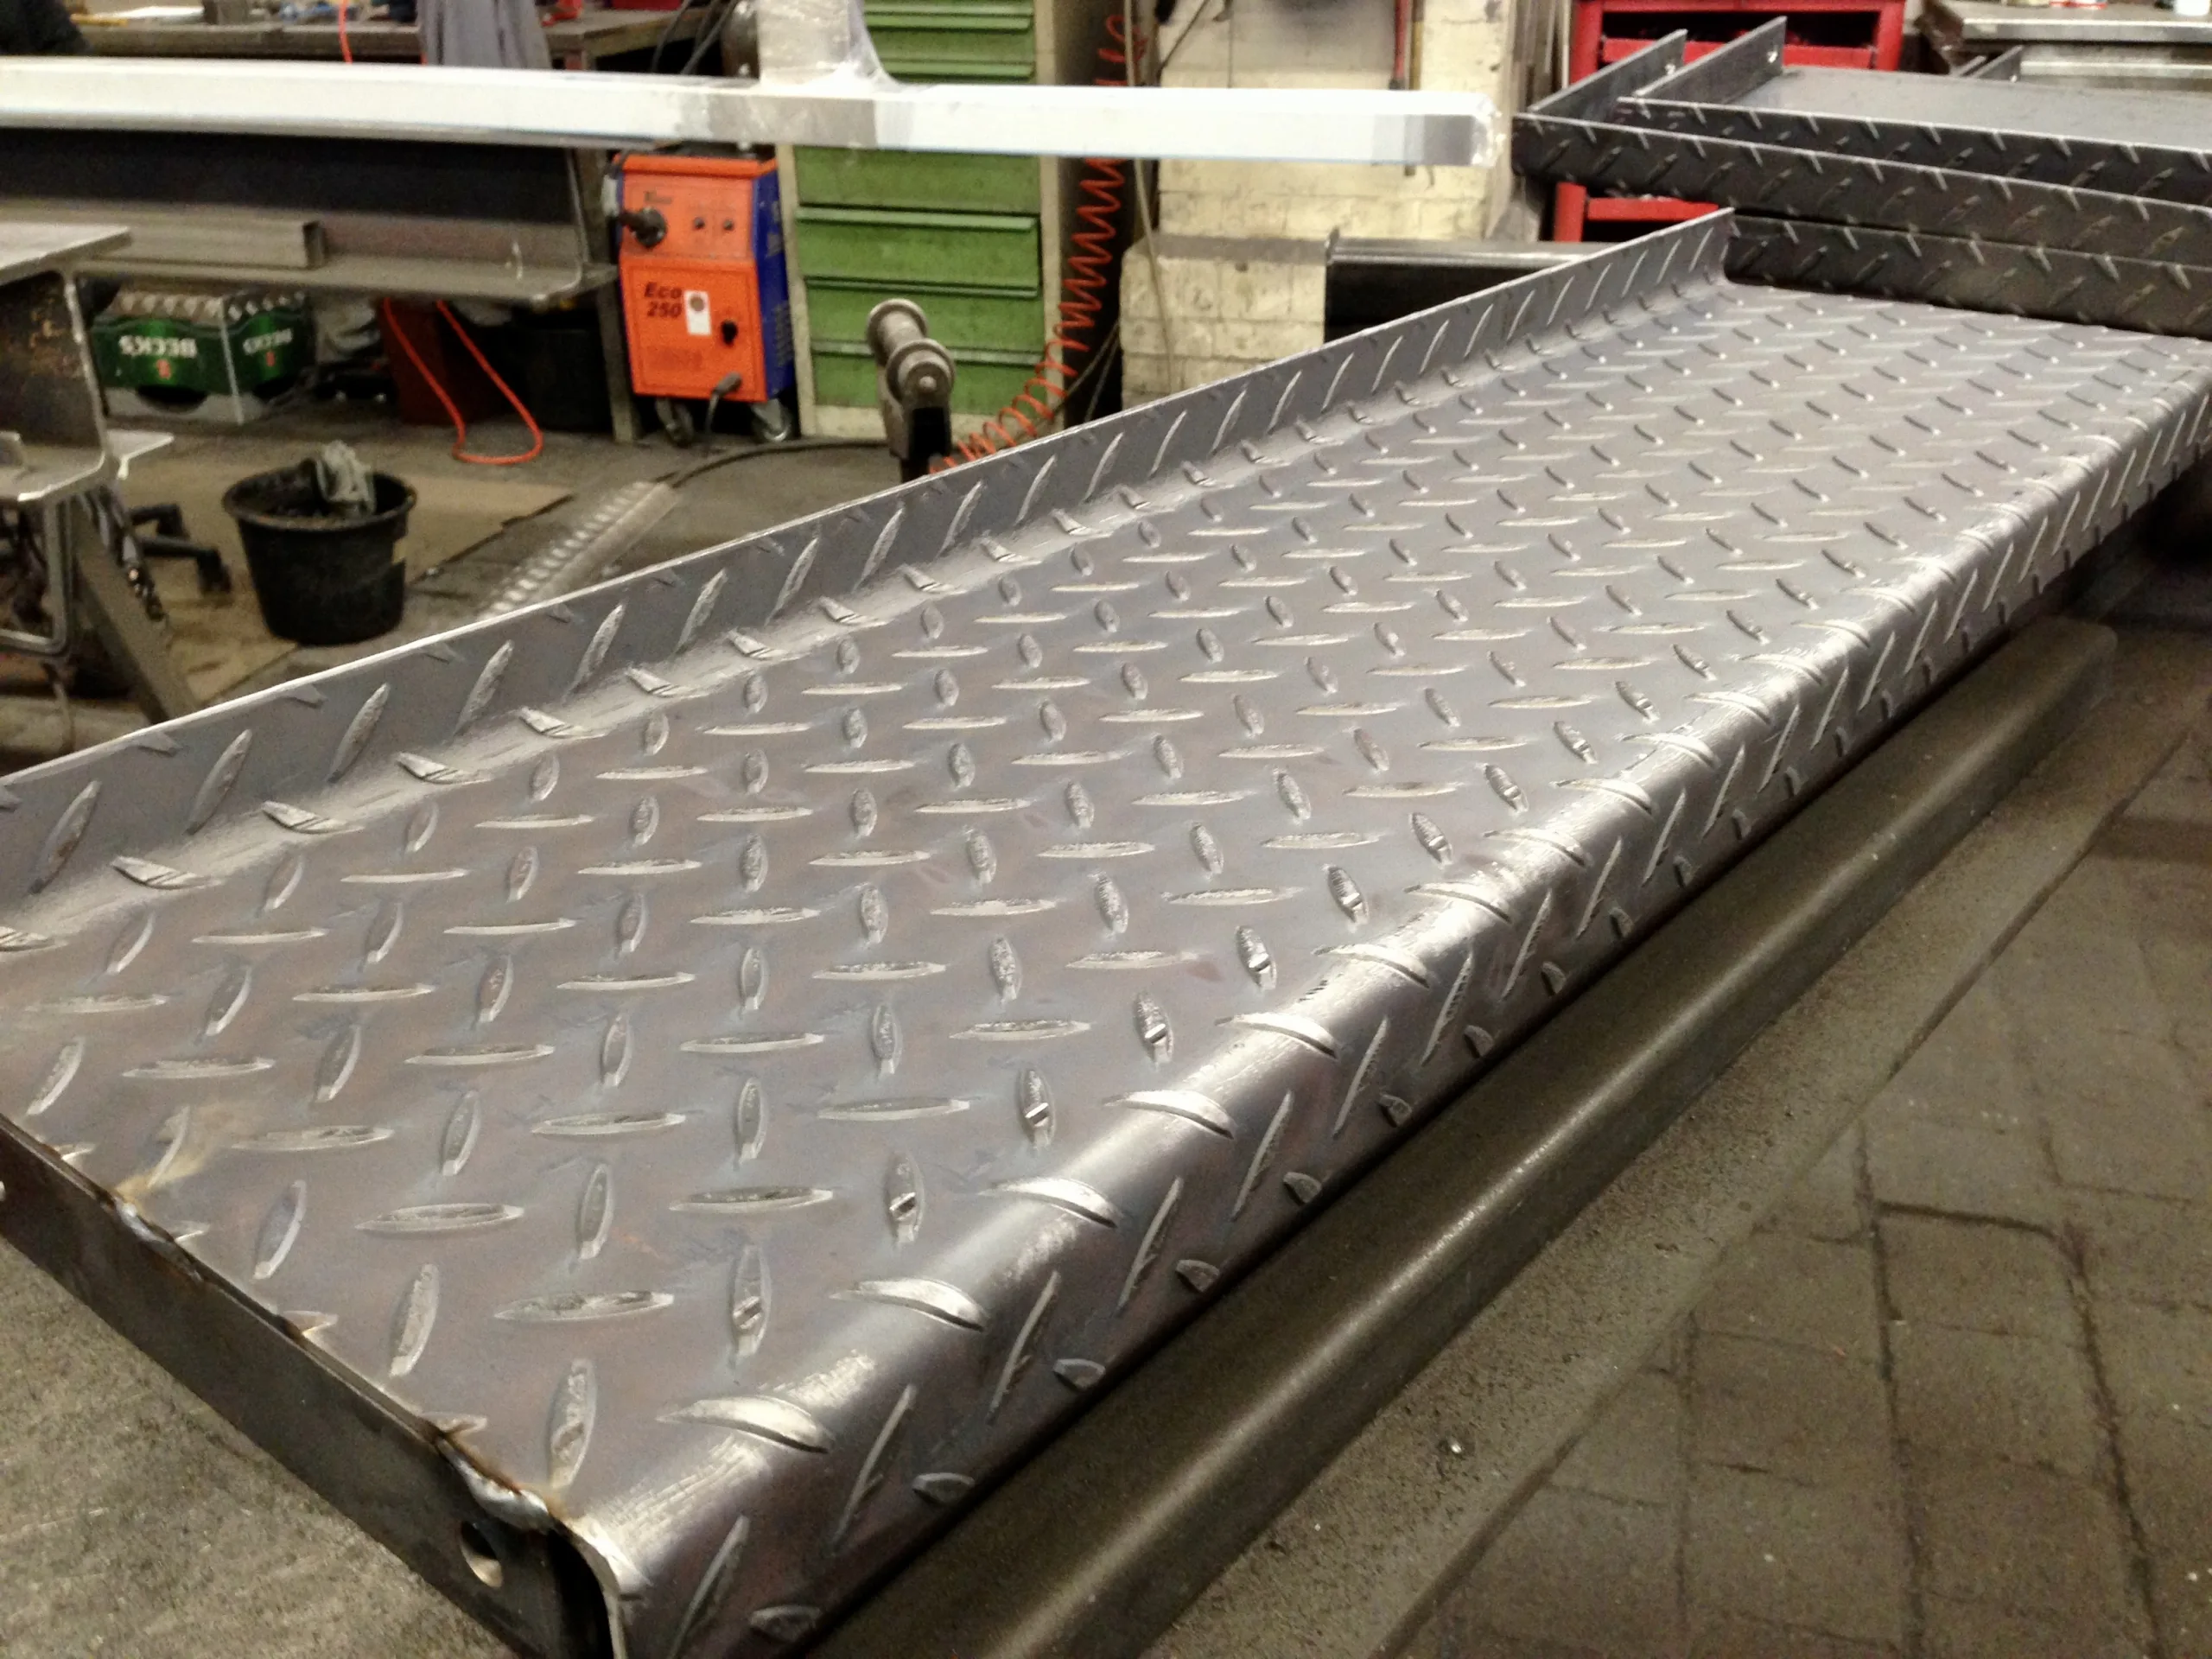
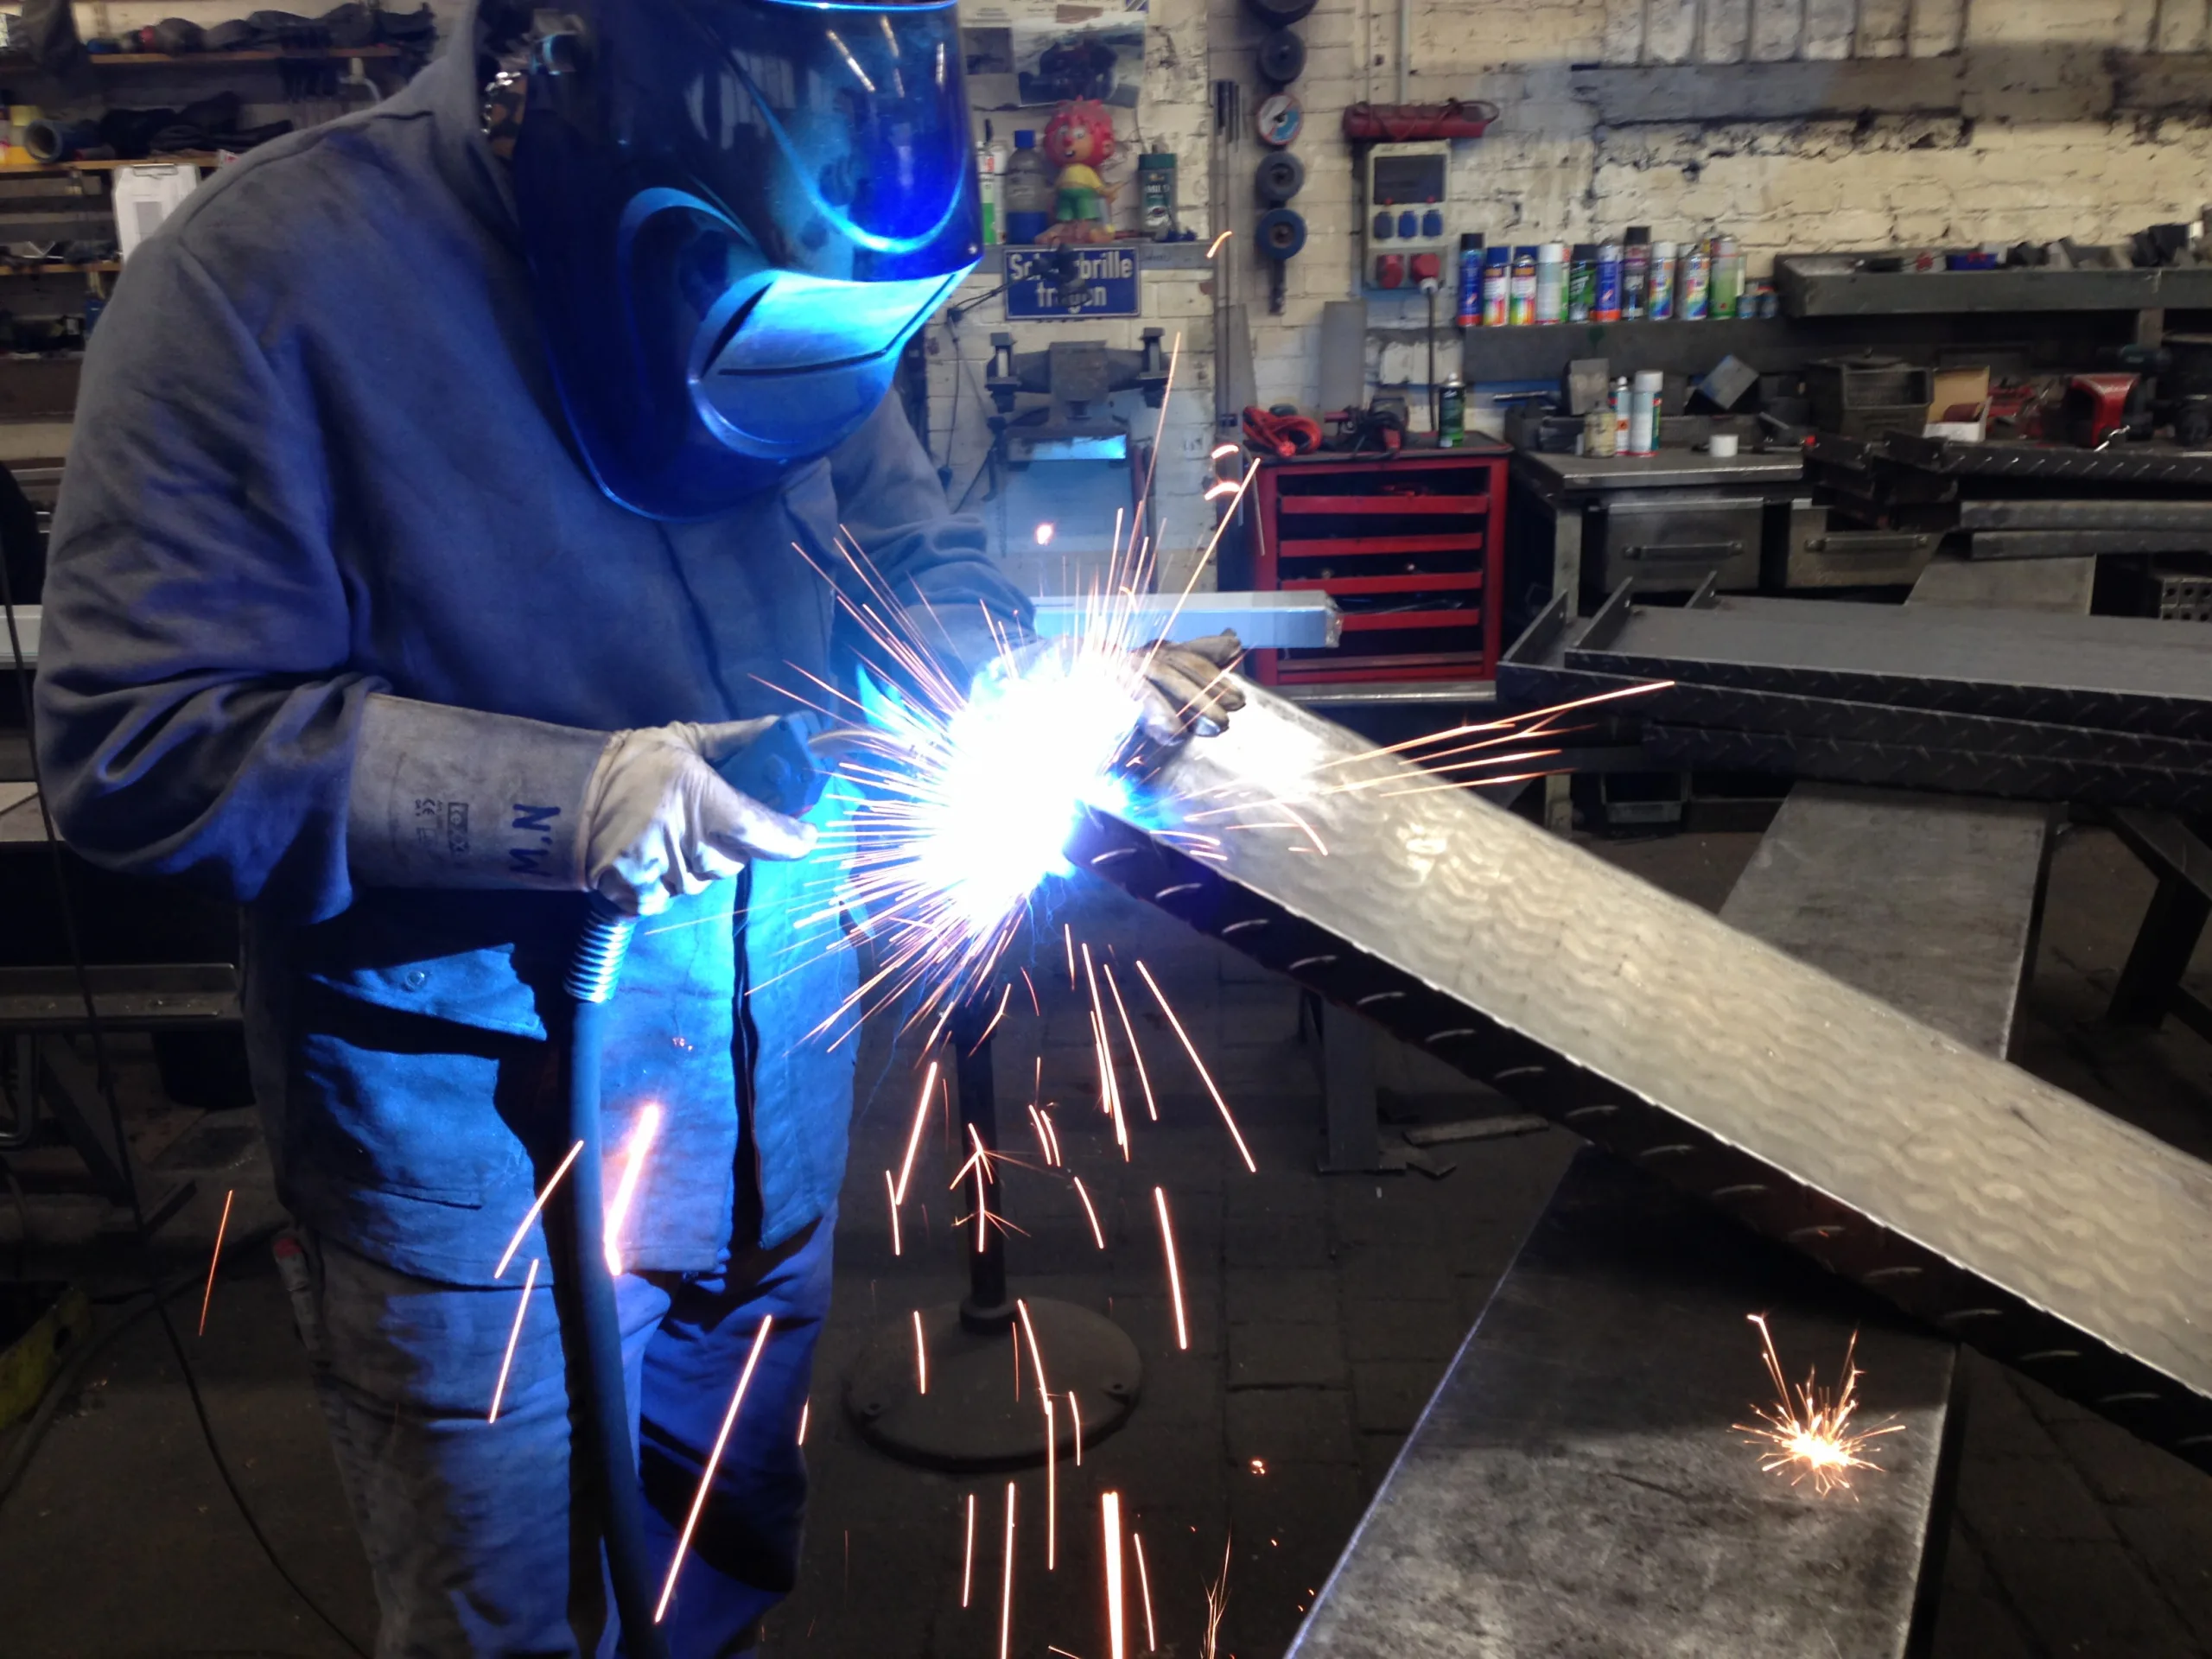
Los peldaños de chapa ondulada ilustran claramente cómo se combinan varias fases de trabajo para obtener un componente listo para el montaje. En primer lugar, se corta la chapa ondulada según el plano. A continuación, se realizan los pliegues necesarios. Posteriormente, rotec suelda los componentes preparados para formar peldaños completos.
En función del proyecto, se pueden prever lengüetas laterales, orificios y otros elementos de fijación. El galvanizado en caliente también puede formar parte del diseño acordado. Un ejemplo concreto muestra peldaños de chapa perforada con unas dimensiones de 1.200 × 305 milímetros. No obstante, las dimensiones, la carga, la fijación y la protección contra la corrosión se determinan siempre en función de cada proyecto.
En el caso de los productos de construcción, también es necesario comprobar qué requisitos legales y normativos se aplican a su uso concreto. El marcado CE no es obligatorio de forma generalizada para cada uno de los peldaños de chapa perforada. Son determinantes la finalidad de uso, el tipo de producto, la declaración de prestaciones, las normas pertinentes y la ubicación dentro de la obra. Las clases de ejecución EXC 1 y EXC 2 describen los requisitos de ejecución, pero no establecen valores de carga generales.
 Ver el vídeo
El vídeo muestra el proceso de transformación de la chapa estriada en peldaños acabados. De este modo, se puede observar cómo interactúan el corte, el plegado y la soldadura dentro de un proceso de fabricación coordinado.
Tras la revisión técnica, se hace referencia adicionalmente en este punto al artículo Marcado CE para peldaños de chapa estriada enlazado.
Calidad y certificaciones en rotec
Los arquitectos, los proyectistas y los clientes necesitan procesos transparentes y unas competencias claramente definidas. Por ello, rotec trabaja basándose en un sistema de gestión de la calidad conforme a la norma DIN EN ISO 9001:2015.
A ello se suman las normas DIN EN 1090-1 y DIN EN 1090-2 hasta el nivel EXC 2, así como la norma DIN EN ISO 3834-3, relativa a los requisitos de calidad en materia de soldadura. Estas certificaciones no sustituyen a los ensayos específicos de cada proyecto. No obstante, establecen procesos documentados y condiciones fiables para la fabricación de componentes metálicos de alta complejidad.
Los certificados de ensayo necesarios, los requisitos de documentación, los criterios de aceptación y el marcado deben indicarse ya en la solicitud. De este modo, se podrán tener en cuenta de forma realista el esfuerzo, los costes y los plazos desde el principio.
Desde la solicitud hasta la pieza terminada
Un procedimiento claro facilita la comprobación técnica y reduce las consultas. Por ello, tramitamos las solicitudes en varios pasos coordinados entre sí.
- Solicitud y documentación: Envíen el plano, el material, el número de unidades, el acabado y la fecha de entrega deseada.
- Inspección técnica: Comprobamos la viabilidad de la fabricación, la disponibilidad de materiales, las tolerancias, los radios de curvatura y los pasos de trabajo necesarios.
- Oferta: En el caso de solicitudes completas y técnicamente claras, rotec elabora el presupuesto, por regla general, en un plazo de 48 horas. En el caso de componentes complejos, conjuntos de gran envergadura o cuestiones técnicas pendientes, puede ser necesario un plazo de tramitación más prolongado.
- Preparación del trabajo: Una vez recibido el encargo, se planifican el material, el corte, la secuencia de cantos, las herramientas, los trabajos de soldadura y el resto de fases de procesamiento.
- Fabricación y control: Los componentes se fabrican y se someten a ensayo de acuerdo con los requisitos acordados.
- Embalaje y envío: La mercancía se embala según las necesidades del proyecto y puede enviarse a cualquier punto de Alemania a través de nuestras empresas de transporte asociadas.
¿Qué datos necesita rotec para elaborar un presupuesto?
Cuanto más completa sea la solicitud, más rápido podremos comprobar la viabilidad, el precio y la fecha de entrega. Resultan especialmente útiles:
- Dibujo en PDF con cotas y número de revisión único
- Archivo DXF o DWG para contornos bidimensionales
- Material, número de material y espesor del material
- Cantidad de unidades y posibles pedidos posteriores
- Tolerancias y cotas funcionales de especial importancia
- Ángulos, radios interiores y secuencias de cantos deseados
- Identificación de las caras visibles y de las direcciones de pulido
- Información sobre soldaduras, elementos de fijación y premontaje
- Superficie, color, grado de brillo y lámina protectora
- certificados de ensayo y documentación necesarios
- Lugar de entrega y fecha de finalización deseada
A menudo basta con un boceto para una primera coordinación. Sin embargo, para la fabricación definitiva necesitamos medidas precisas y datos técnicos.
Productos en stock y componentes fabricados a medida
Los productos disponibles en almacén suelen estar listos para su envío en un plazo de 48 horas. La disponibilidad real y el plazo de envío dependen del stock disponible, la cantidad pedida y el embalaje necesario.
El envío a domicilio se aplica exclusivamente a los pedidos debidamente indicados en el rotec Profishop y de acuerdo con las condiciones de envío allí indicadas. Las piezas de chapa y los componentes metálicos fabricados a medida pueden enviarse a cualquier punto del territorio nacional. Los gastos de transporte correspondientes de nuestras empresas de transporte contratadas se indican y se facturan por separado en el presupuesto.
Procesamiento de chapa rentable y sostenible
La rentabilidad comienza con un diseño adaptado a la fabricación. Un espesor de material adecuado, unas tolerancias realistas y unos recortes bien situados pueden reducir el tiempo de mecanizado y el consumo de material. Igualmente importante es un tamaño de lote adecuado. En el caso de componentes recurrentes, los programas y los procesos pueden reutilizarse, siempre que el estado de los planos y los requisitos no cambien.
Asimismo, una buena disposición de los componentes láser mejora el aprovechamiento del material. Al mismo tiempo, los materiales de larga duración, una protección adecuada contra la corrosión y los componentes individuales intercambiables pueden prolongar la vida útil de un componente. Por lo tanto, la sostenibilidad no se consigue mediante una única medida, sino a través de la combinación armonizada del diseño, el material, la fabricación y el uso.
Solicite información sobre el mecanizado de chapa y la transformación de metales en Berlín
¿Necesita piezas cortadas con láser, piezas plegadas, conjuntos soldados o un componente metálico totalmente mecanizado? En ese caso, envíenos su plano o boceto junto con los datos más importantes del proyecto. Comprobaremos la viabilidad técnica y acordaremos con usted la forma de fabricación más rentable.
Su persona de contacto para el mecanizado de chapa y la transformación de metales:
Sr. Hardy Pusch
Teléfono: 030 789039-0
Correo electrónico: h.pusch@rotec-berlin.de
Solicitar información sobre el proyecto a rotec
Preguntas frecuentes sobre el mecanizado de chapa en Berlín
¿Qué materiales procesa rotec?
rotec mecaniza habitualmente acero, acero inoxidable y aluminio. En cuanto a otros materiales y calidades especiales, los evaluamos en función del plano, la cantidad y el proceso solicitado.
¿Qué espesores de chapa puede cortar rotec con láser?
El acero y el acero inoxidable pueden cortarse hasta un máximo de 15 milímetros. En el caso del aluminio, el espesor máximo del material es de 12 milímetros. La calidad del material, la aleación, el contorno, los recortes y la geometría de la pieza influyen en la viabilidad real.
¿Cuál es la longitud máxima de las chapas que se pueden plegar en rotec?
La longitud máxima de plegado es de 3.040 milímetros. La prensa plegadora cuenta con una fuerza de prensado de hasta 200 toneladas. Se comprobará, en función de cada proyecto, si es posible alcanzar la longitud máxima con el espesor y la geometría del material deseados.
¿Es posible plegar acero, acero inoxidable y aluminio de hasta 15 milímetros?
En función del proyecto, se pueden mecanizar acero, acero inoxidable y aluminio hasta un espesor de 15 milímetros en cada caso. La longitud de plegado, el radio de curvatura, la resistencia a la tracción, la herramienta y la geometría de la pieza pueden limitar el espesor real del material que se puede trabajar.
¿Qué tolerancias son posibles en el corte por láser?
En función del material, el espesor, el contorno y la geometría de la pieza, es posible alcanzar tolerancias de hasta ±0,1 milímetros. La precisión alcanzable se comprueba para cada pieza concreta.
¿Fabrica rotec piezas únicas y en serie?
Sí. Rotec fabrica piezas únicas, prototipos, series pequeñas y series recurrentes. La ejecución económica se planifica en función del número de unidades y de los pasos de mecanizado necesarios.
¿Qué formatos de dibujo son los más adecuados para una solicitud?
Los archivos DXF o DWG son adecuados para contornos bidimensionales. Se debe adjuntar además un plano en formato PDF con cotas, a fin de que se puedan comprobar de forma inequívoca las cotas, el material, las tolerancias y la revisión.
¿Puede rotec soldar y premontar piezas de chapa?
Sí. Dependiendo del proyecto, las piezas individuales se sueldan, se atornillan o se unen mediante elementos de fijación adecuados para formar conjuntos soldados y componentes preparados para su montaje.
¿Rotec también procesa chapas perforadas?
Sí. Rotec dispone de un amplio stock de chapas perforadas y las transforma en piezas cortadas a medida, perfiles, revestimientos y componentes técnicos. También se pueden fabricar perforaciones especiales a medida para proyectos concretos.
¿Puede «rotec» cortar y plegar la chapa expandida?
Sí. Las chapas y rejillas de metal expandido adecuadas se cortan a medida y se pliegan. El laminado en redondo ya no forma parte de nuestra gama de servicios.
¿Procesa Rotec chapas estriadas?
Sí. Rotec fabrica, entre otros productos, peldaños de escalera, plataformas, cubiertas, rampas y trampillas de suelo de chapa estriada y chapa de aluminio Quintett.
¿Qué acabados hay disponibles?
En función del material y del ámbito de aplicación, se pueden considerar, entre otros, el galvanizado, el esmerilado, el pulido, el anodizado y el recubrimiento con pintura. El anodizado y los recubrimientos con pintura los realizan empresas externas especializadas y pueden ser coordinados por rotec.
¿De qué certificaciones dispone rotec?
rotec cuenta con la certificación DIN EN ISO 9001:2015. A ello se suman las normas DIN EN 1090-1 y DIN EN 1090-2 hasta el nivel EXC 2, así como la norma DIN EN ISO 3834-3.
¿En cuánto tiempo elabora rotec un presupuesto?
En el caso de solicitudes completas y técnicamente claras, rotec elabora el presupuesto, por regla general, en un plazo de 48 horas. Los conjuntos complejos o las cuestiones técnicas aún pendientes pueden requerir un plazo de tramitación más largo.
¿En qué plazo se envían los productos en stock?
Por lo general, los productos disponibles en stock pueden estar listos para su envío en un plazo de 48 horas. Antes de la confirmación, se comprueban el stock disponible, la cantidad pedida y los gastos de embalaje.
¿Realiza rotec envíos de piezas de chapa a todo el territorio nacional?
Sí. Las piezas de chapa y los componentes metálicos fabricados a medida pueden enviarse a todo el territorio federal a través de nuestras empresas de transporte asociadas. Los gastos de envío se indican y se calculan por separado en el presupuesto. El envío a domicilio solo se aplica a los pedidos debidamente señalados en la tienda rotec Profishop, de acuerdo con las condiciones allí especificadas.
¿Quién es la persona de contacto para el mecanizado de chapa en rotec?
El señor Hardy Pusch ofrece asesoramiento sobre el mecanizado de chapa y la transformación de metales. Puede ponerse en contacto con él llamando al 030 789039-0 o enviándole un correo electrónico a h.pusch@rotec-berlin.de.
Conclusión: mecanizado de chapa con recorridos cortos y procesos coordinados
rotec combina un amplio almacén de chapa con producción propia, asesoramiento técnico y procesos de calidad documentados. De este modo, los clientes no solo reciben un corte a medida, sino una solución adaptada al proyecto. Desde el corte por láser, pasando por el plegado CNC y la soldadura, hasta el conjunto preparado para el montaje, rotec coordina los pasos de trabajo necesarios.
Si tiene previsto fabricar una pieza de chapa a medida, una pequeña serie o una producción periódica, envíenos su plano o boceto. El señor Hardy Pusch analizará, junto con nuestro departamento de producción, qué diseño resulta más adecuado desde el punto de vista técnico y económico.


 ES
 DE
 EN
 FR
 IT
 NL
 PL
 TR