İçerik, 12 Eylül 2026 tarihinde güncellenmiştir.
Berlin’de rotec’te sac işleme, sadece makine başında başlamaz. Ekonomik ve teknik açıdan sağlam bir çözüm, daha çok danışmanlık, malzeme seçimi, tasarım, kesim, şekillendirme ve son işlemlerin doğru bir şekilde bir araya getirilmesiyle ortaya çıkar. Bu nedenle, üretim başlamadan önce çizimleri ve proje verilerini inceleriz. Böylelikle gereksiz iş adımları önlenirken, işlevsel boyutlar, görünür yüzeyler ve sonraki kullanım koşulları erken aşamada dikkate alınır.
rotec, mimarlar, tasarım ofisleri, metal imalatçıları, cephe imalatçıları, inşaat şirketleri, sanayi işletmeleri ve mağaza tasarımcıları için çelik, paslanmaz çelik ve alüminyum işleme hizmetleri sunmaktadır. Tek parça ürünler, prototipler, küçük seriler ve tekrarlanan seriler üretiyoruz. Projeye göre lazer kesim, CNC kenar bükme, delme, havşa açma, diş açma, kaynak, taşlama, parlatma, işaretleme ve montaj işlemlerini uyumlu bir üretim sürecinde birleştiriyoruz.
Bir diğer avantajımız ise Berlin’deki tesisimizde bulunan geniş sac stoğumuzdur. Yaklaşık 1.200 farklı çeşit düz sac, delikli sac ve gerilmiş metal, birçok projede malzeme deposu, iş hazırlığı ve üretim arasında mesafeleri kısaltmaktadır. Bu sayede müşterilerimiz sadece tek bir parça değil, gerçek ihtiyaçlarına uygun bir çözüm elde etmektedir.
Görsel kaynağı: Bu yazıda yer alan tüm fotoğraflar, Berlin’deki rotec üretim tesisinde çekilmiş orijinal fotoğraflardır. Yapay zeka kullanılarak oluşturulmamışlardır.
Berlin’de sac işleme için neden rotec?
İyi bir sac işleme süreci, teknik gereklilikleri, maliyetleri ve teslim tarihlerini birbiriyle uyumlu hale getirmelidir. Bu nedenle, sadece tek bir işleme aşamasını dikkate almıyoruz. Malzeme, kontur, kenar dizisi, birleştirme tekniği ve yüzeyin birbirlerini nasıl etkilediğini de inceliyoruz.
Berlin ve Brandenburg’daki müşterilerimiz için mesafelerin kısa olması, doğrudan koordinasyonu mümkün kılıyor. Aynı zamanda, imal edilmiş sac parçaları ve metal bileşenleri Almanya genelinde teslim ediyoruz. Anlaşmalı nakliye firmalarımızın nakliye masrafları, teklifte ayrı olarak belirtilir ve hesaplanır.
En önemli avantajlarımız şunlardır:
- Berlin tesisimizde kendi sac işleme faaliyetlerimiz
- sabit bir irtibat kişisi tarafından sunulan kişisel teknik danışmanlık
- Lazer kesim, CNC kenar bükme ve son işlem hizmetleri tek elden
- Stokta yaklaşık 1.200 farklı çeşit düz sac, delikli sac ve gerilmiş metal bulunmaktadır
- Çelik, paslanmaz çelik ve alüminyum işleme
- Tek parça üretim, küçük seri üretim ve tekrarlanan seri üretim
- Kaynaklı montaj grupları ve montaja hazır bileşenler
- belgelenmiş kalite süreçleri ve onaylanmış sertifikalar
- Anlaşmalı nakliye firmaları aracılığıyla ülke çapında gönderim
rotec’te sac işleme alanındaki teknik imkânlar
Aşağıdaki değerler, tesislerimizin sunduğu maksimum teknik imkânları ifade etmektedir. Bunlar, her bir parça için genel bir taahhüt niteliğinde değildir. Gerçekte işlenebilen malzeme kalınlığı, diğer faktörlerin yanı sıra malzeme türüne, alaşımına, çekme mukavemetine, parça geometrisine, bükme uzunluğuna, bükme yarıçapına ve kalıba bağlıdır. Bu nedenle, kesin bir açıklama ancak çizim veya eskiz incelendikten sonra yapılabilir.
| Performans | Teknik Bilgiler | Önemli uyarı |
|---|---|---|
| Pres makinesinin presleme kuvveti | 200 t'a kadar | kullanılan alet, malzeme ve parça geometrisine bağlı olarak |
| Maksimum bükme uzunluğu | 3.040 mm | geometriye, malzeme kalınlığına ve mukavemete bağlı olarak |
| Çeliğin bükülmesi | 15 mm'ye kadar | Uygulanabilirlik, proje bazında değerlendirilir |
| Paslanmaz çeliğin bükülmesi | 15 mm'ye kadar | Malzeme kalitesi ve yüzey özellikleri dikkate alınır |
| Alüminyum bükme | 15 mm'ye kadar | Alaşım ve bükülme yönü özellikle önemlidir |
| Çeliğin lazerle kesilmesi | 15 mm'ye kadar | malzeme kalitesine ve kontura bağlı olarak |
| Paslanmaz çeliğin lazerle kesilmesi | 15 mm'ye kadar | Görünür yüzeyleri ve koruyucu filmi erkenden belirtin |
| Alüminyum lazer kesimi | 12 mm'ye kadar | alaşım ve parça geometrisine bağlı olarak |
Lazer kesiminde toleranslar
Malzeme türüne, malzeme kalınlığına, kontura ve parça geometrisine bağlı olarak, lazer kesimde ±0,1 milimetreye kadar toleranslar mümkündür. Ulaşılabilir hassasiyet, proje bazında değerlendirilir. Bu nedenle, özellikle dar toleranslar, talep aşamasında açıkça belirtilmelidir. Bu bağlamda, işlevsel boyutlar ile daha az kritik olan boyutlar arasında ayrım yapmak mantıklıdır.
Çelik, paslanmaz çelik ve alüminyumun lazerle kesilmesi
CNC lazer kesim, hassas dış konturlar, kesikler, uzun delikler ve delik düzenleri elde edilmesini sağlar. Aynı zamanda, dijital çizim verilerinden tekli parçalar ve seri üretim parçaları ekonomik bir şekilde iç içe yerleştirilebilir. Böylelikle mevcut malzeme daha verimli kullanılırken, tekrarlanan bileşenler tekrarlanabilir bir şekilde üretilebilir.
rotec, maksimum 15 milimetre kalınlığa kadar çelik ve paslanmaz çeliği lazerle keser. Alüminyum ise maksimum 12 milimetre kalınlığa kadar işlenebilir. Gerçekte bunun mümkün olup olmadığı, ayrıca malzemeye, alaşıma, kontura, kesiklere ve parça geometrisine bağlıdır.
Hızlı bir teknik inceleme için, iki boyutlu konturlar için DXF veya DWG dosyaları özellikle uygundur. Ayrıca, boyutları belirtilmiş bir PDF çizimi de gönderilmelidir. Bu çizim, boyutlar, malzeme, adet sayısı, toleranslar ve revizyon durumu açısından net bir görsel kontrol işlevi görür.
Lazer kesimden bitmiş parçaya
Hassas bir kesim genellikle sadece ilk adımdır. Bu nedenle, lazer kesim hazırlığı aşamasında bile, parçanın daha sonra katlanıp katlanmayacağını, kaynaklanıp kaynaklanmayacağını veya monte edilip edilmeyeceğini dikkate alırız. Bükülme çizgisinin yakınındaki kesikler ve delikler, şekillendirme sırasında değişebilir. Uygun bir tasarım, bu tür deformasyonları önlemeye veya hedefli bir şekilde telafi etmeye yardımcı olur.
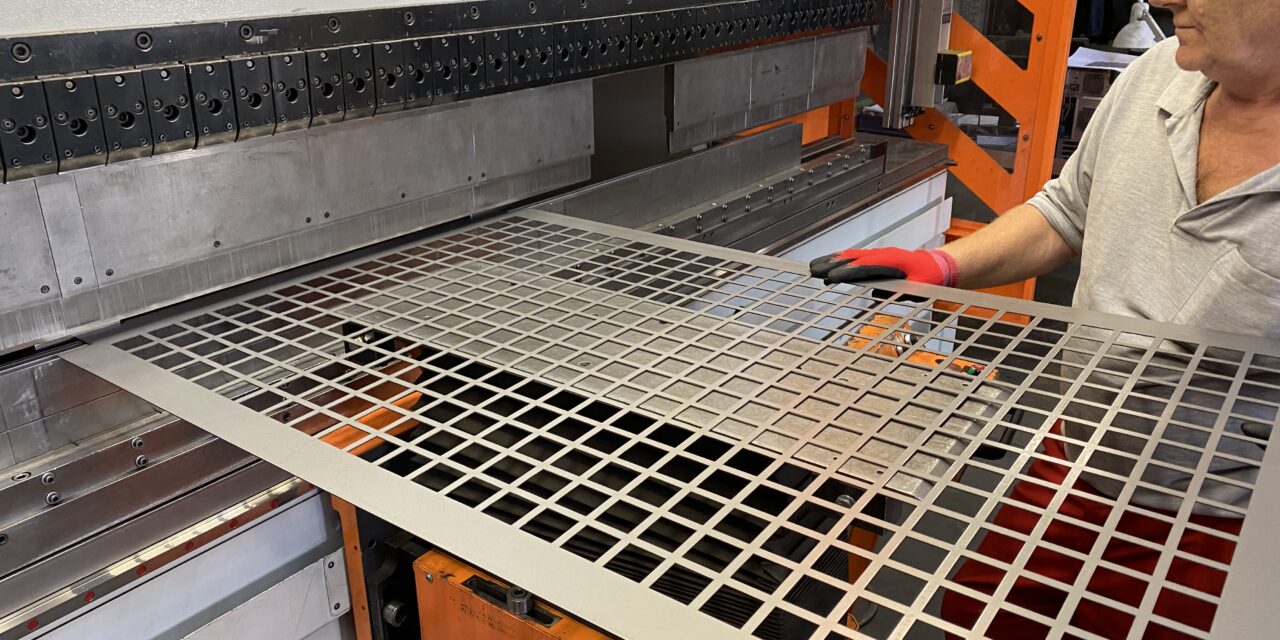
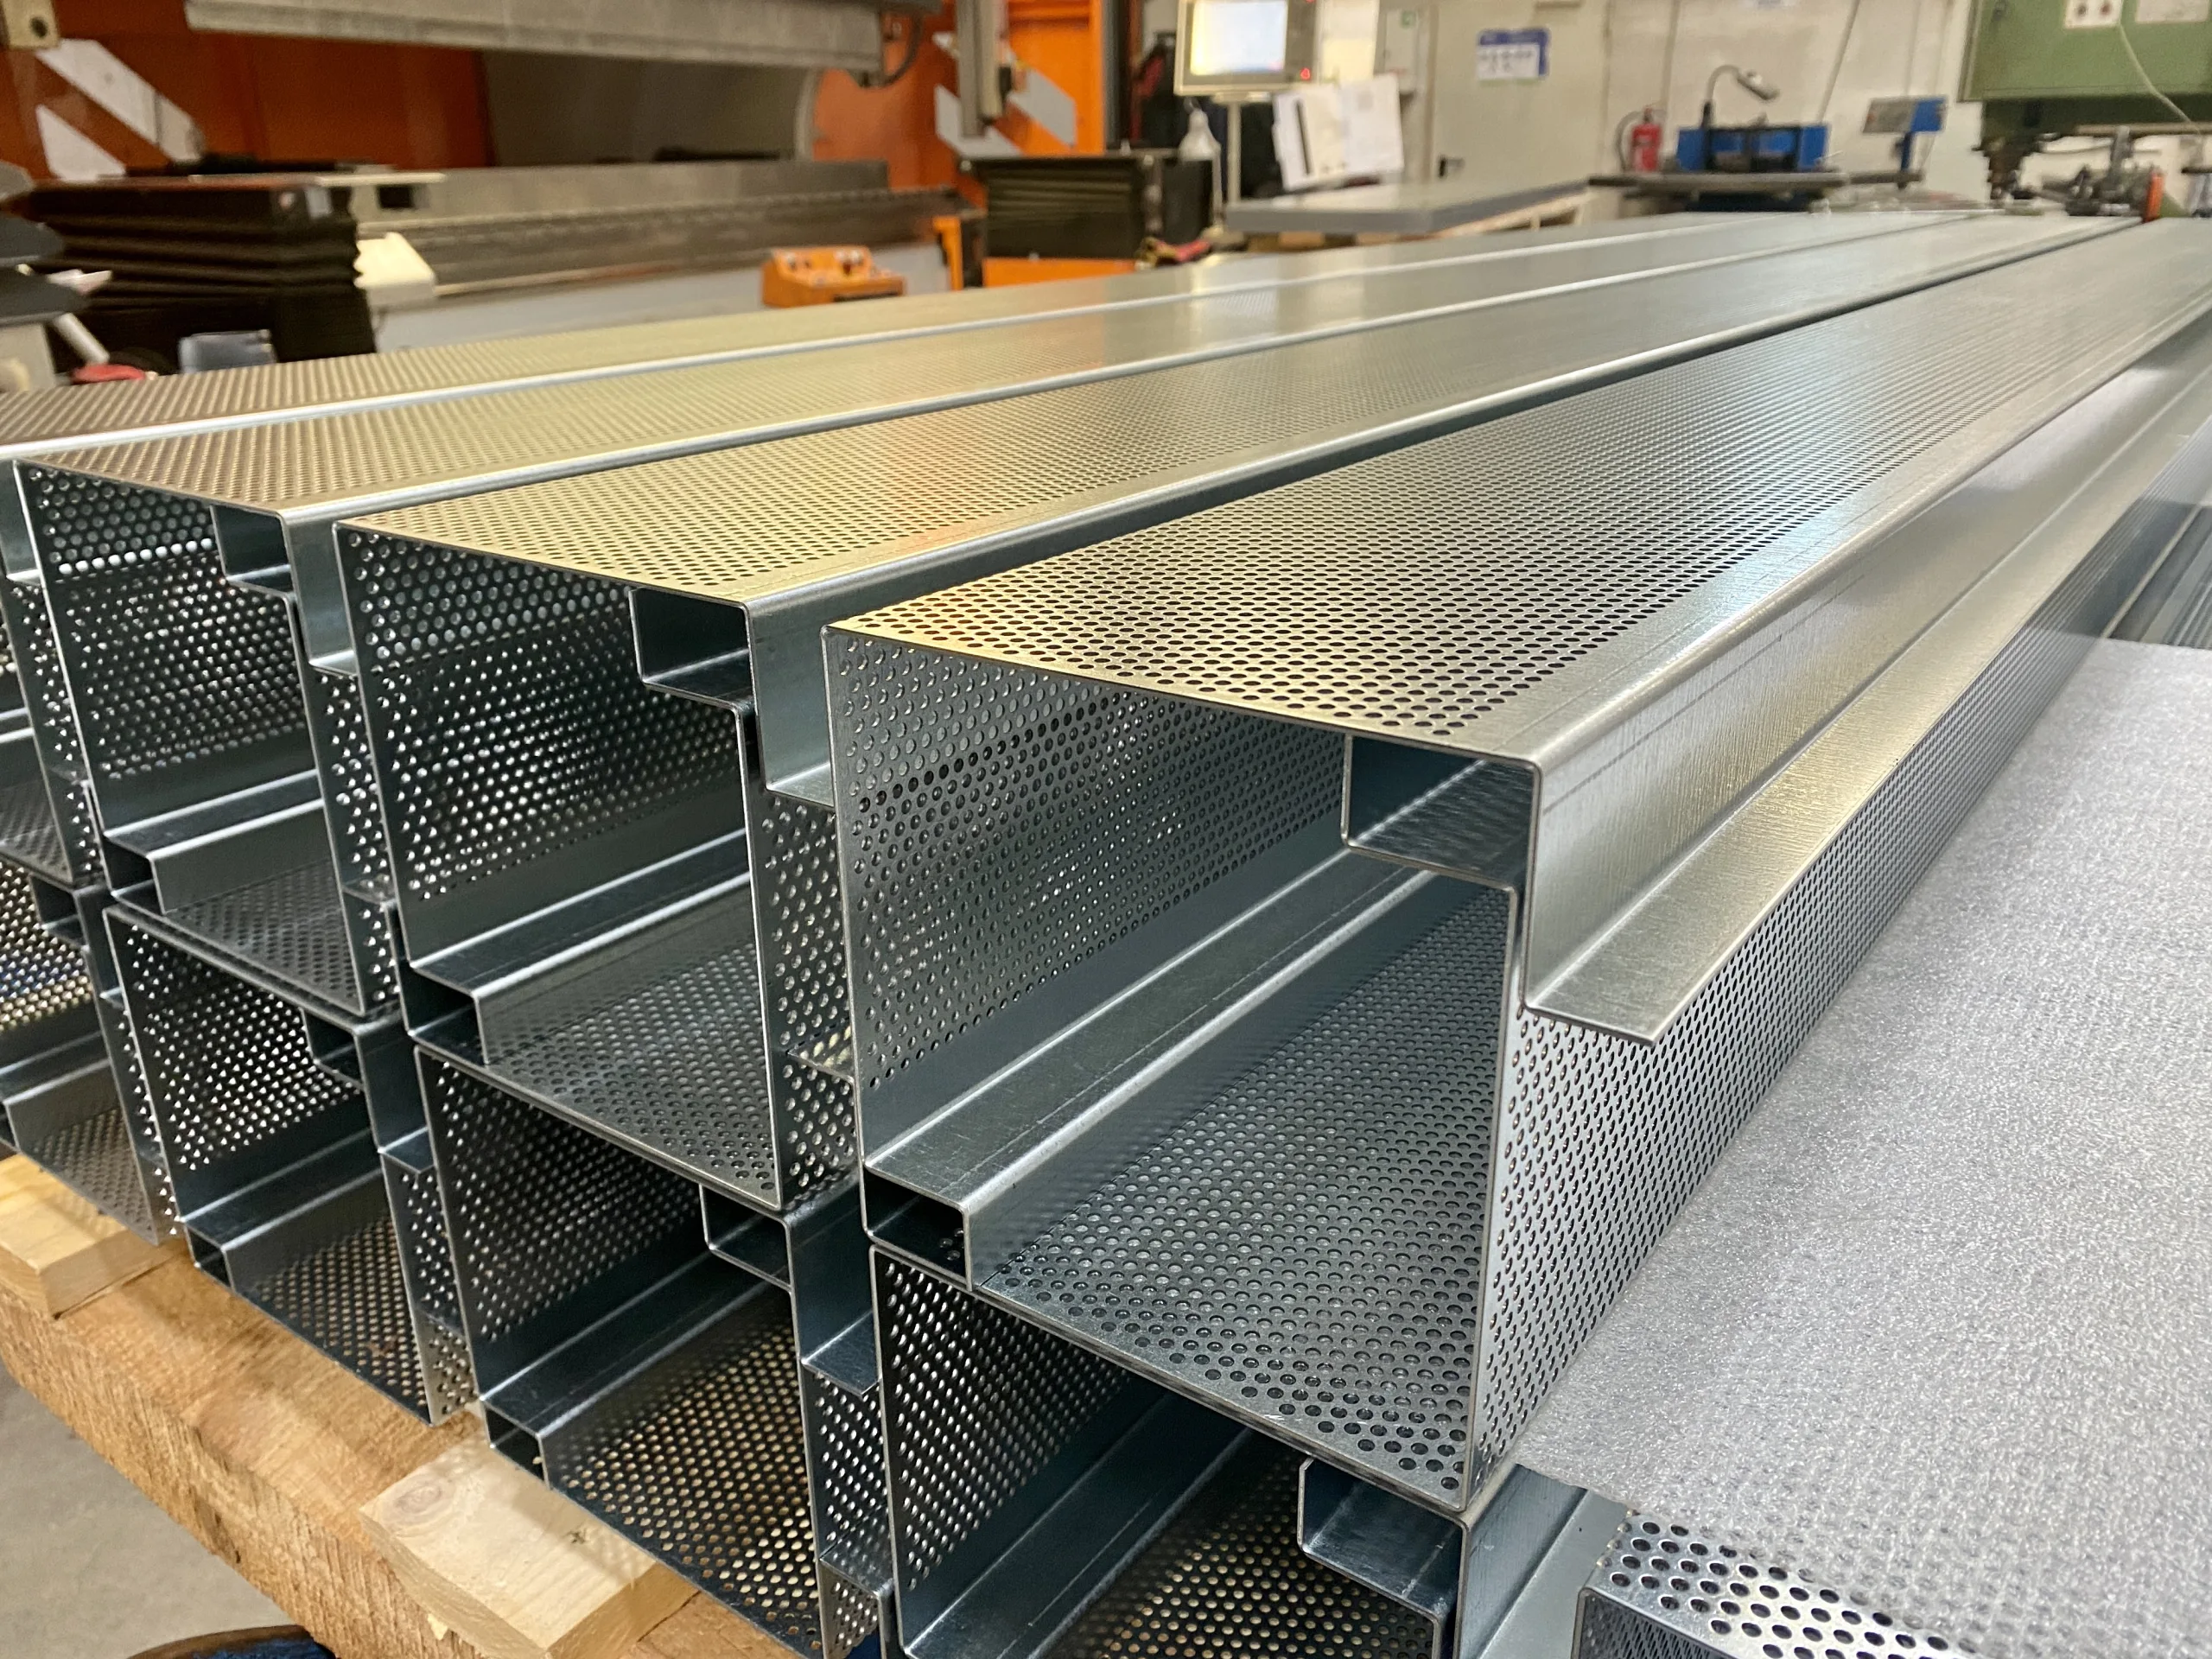
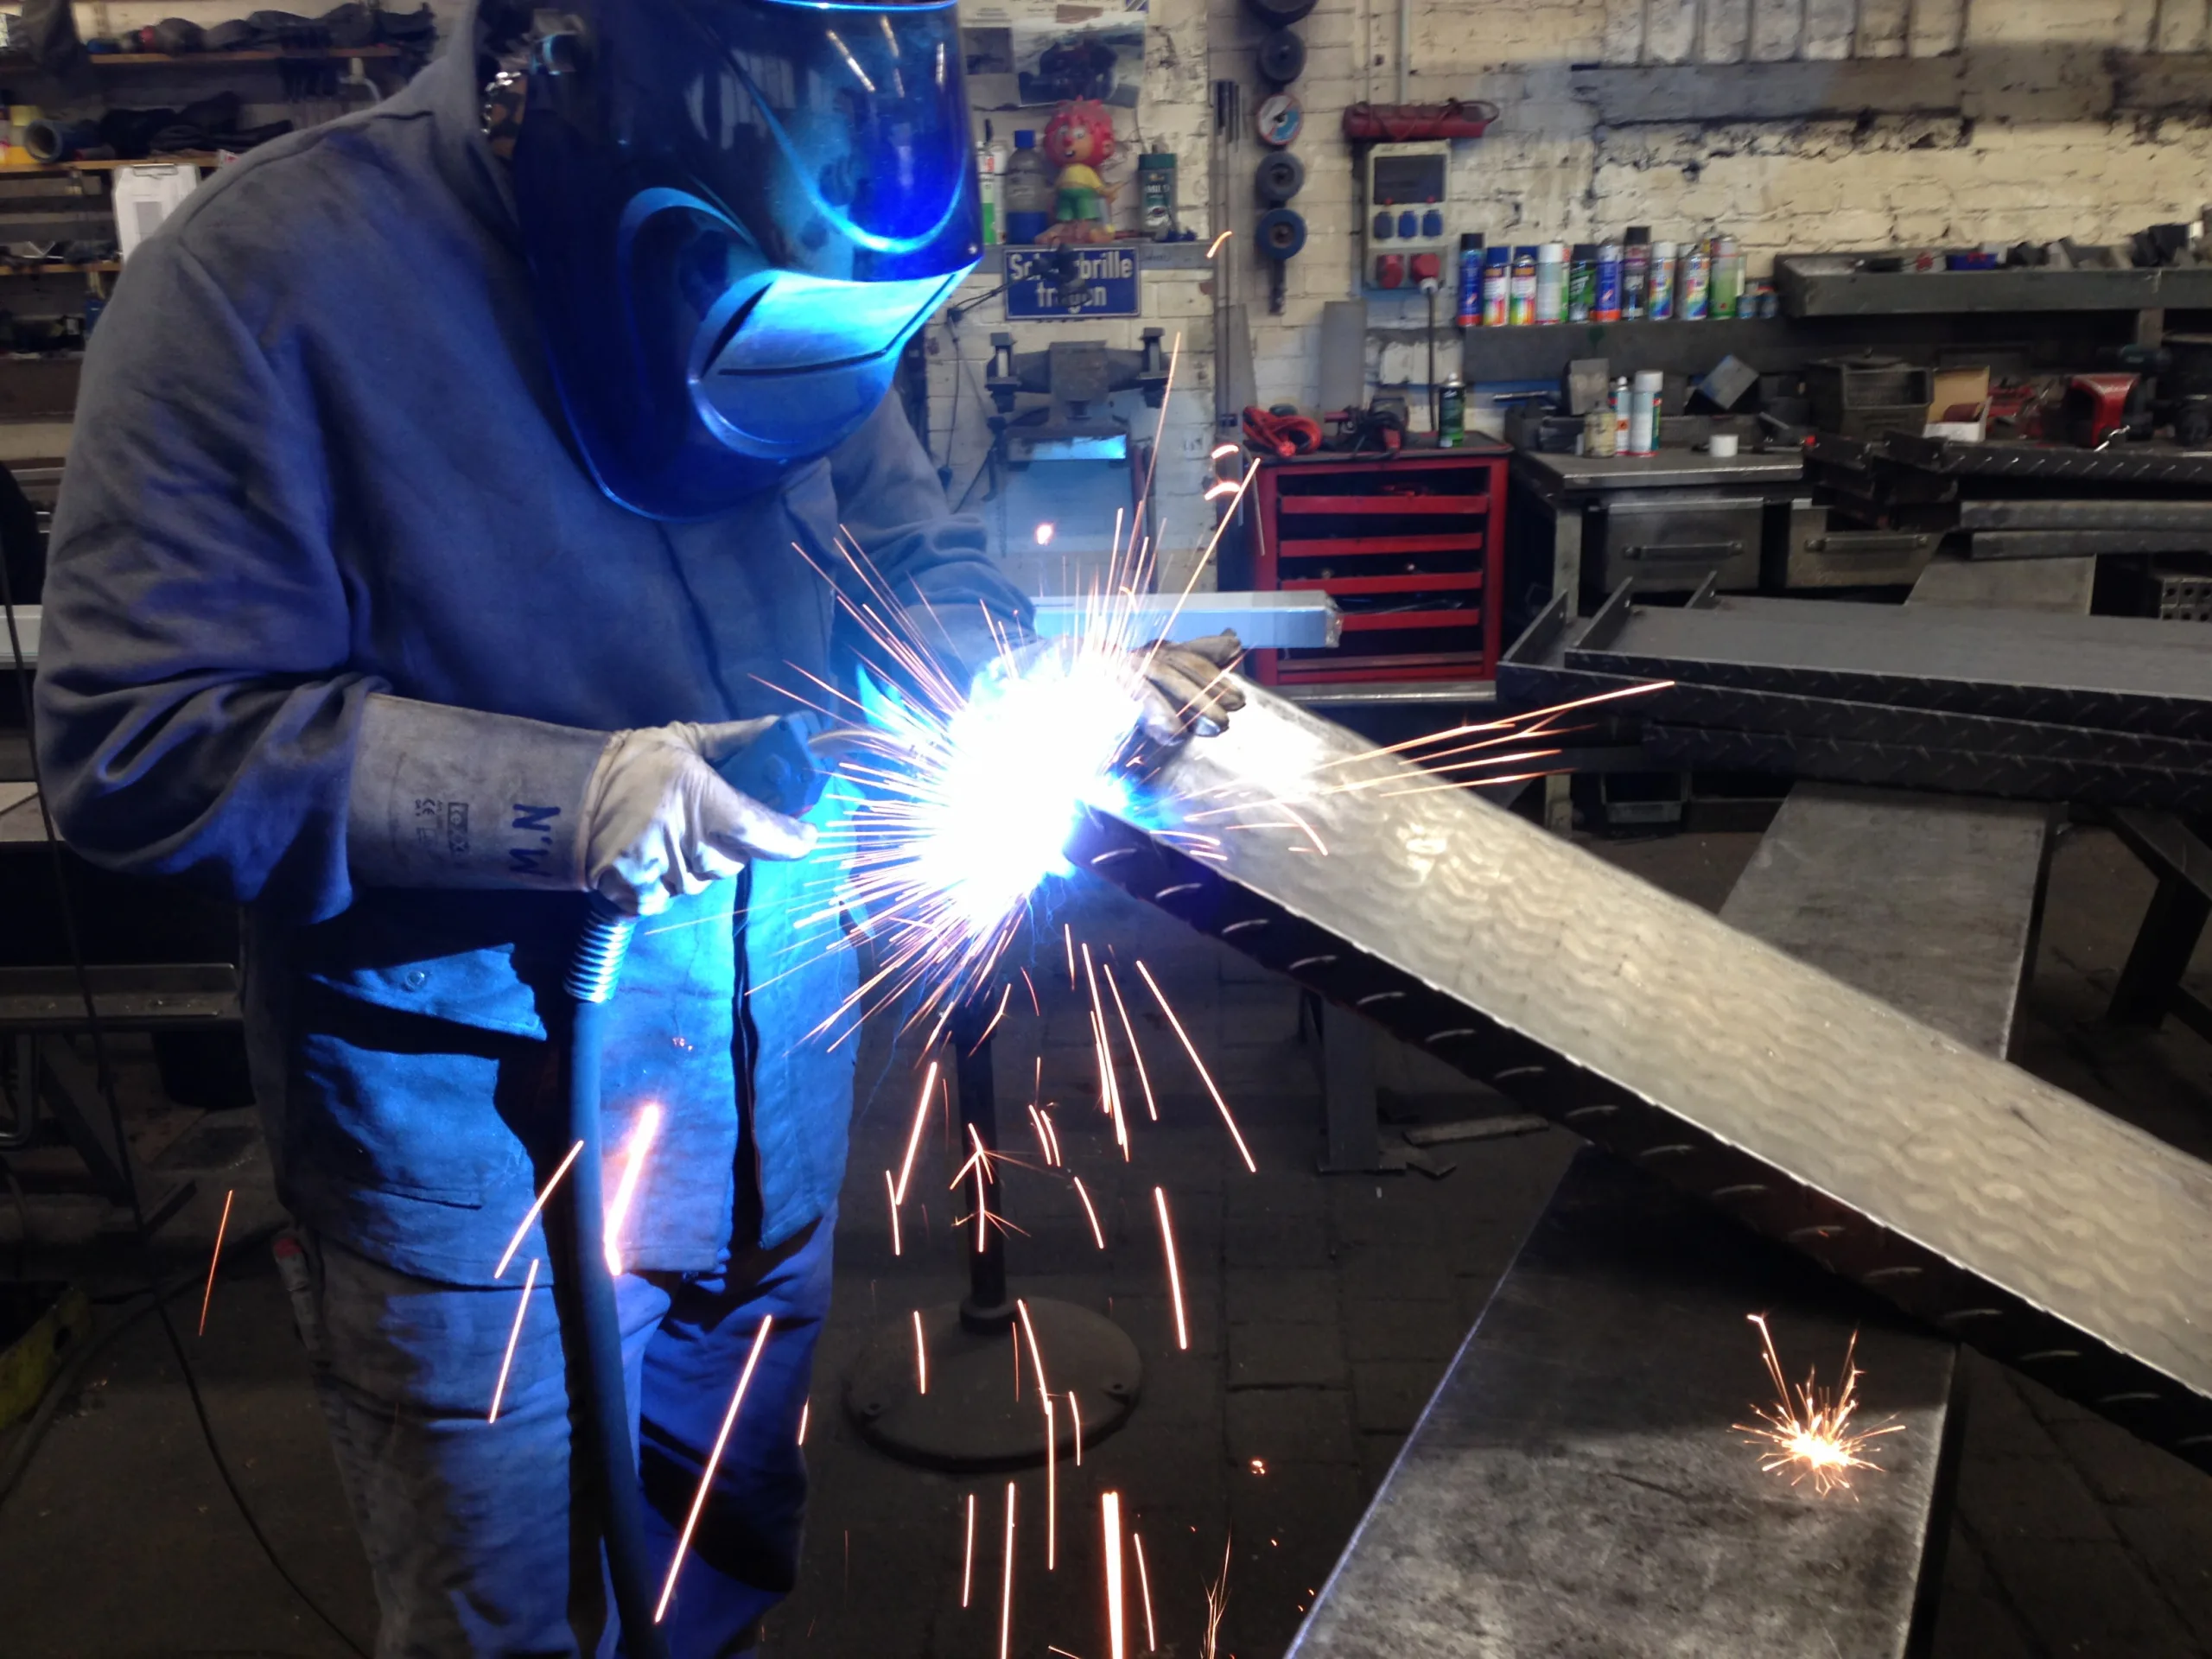
Bu yazının başlık resmi, bu ilişkiyi özellikle iyi bir şekilde göstermektedir. Büyük boyutlu delikli sac, öncelikle lazer kesim makinesinde kesilmiştir. Ardından bir çalışan, parçayı CNC kant presinde bükmüştür. Böylece bu fotoğraf, rotec’teki kesintisiz bir iş akışı içindeki iki temel üretim aşamasını göstermektedir.
Berlin’de sacların CNC ile kenar kıvrımı ve bükülmesi
Kenar kıvırma işleminde, kenar kıvırma presi, düz bir sac kesiti tanımlanmış bükme çizgileri boyunca şekillendirir. Bu işlemde, bir üst kalıp, sacı kontrollü bir şekilde bir alt kalıba bastırır. Malzeme, malzeme kalınlığı, bükme yarıçapı, kenar kıvırma uzunluğu ve istenen açı, kalıp seçimini ve gerekli pres kuvvetini belirler.
Pres makinemiz 200 tona kadar pres gücüyle çalışır ve maksimum 3.040 milimetrelik bükme uzunluğu sağlar. Projeye bağlı olarak, 15 milimetreye kadar kalınlıktaki çelik, paslanmaz çelik ve alüminyum malzemeler bükülebilir. Ancak uzun büküm hatları, dar yarıçaplar veya özel malzeme kaliteleri söz konusu olduğunda daha düşük bir malzeme kalınlığı gerekebilir.
Malzemeler, bükülme yarıçapları ve tasarım verileriyle ilgili ayrıntılı bilgiler, teknik makalemizde yer almaktadır Berlin’de sac kenar işleme, kenar kıvırma ve bükme işlemleri.
Bükülme yarıçapı, geri esneme ve haddeleme yönü
Uygun iç yarıçap, malzemeye, kalınlığa, mukavemete ve kalıba bağlıdır. Yarıçapın çok küçük olması çatlaklara neden olabilir veya parçayı kalıcı olarak zayıflatabilir. Ayrıca, malzeme büküldükten sonra hafifçe geri esner. Bu davranış çelik, paslanmaz çelik ve alüminyumda farklılık gösterir ve üretim planlamasında dikkate alınır.
Haddeleme yönü de bükülme davranışını etkileyebilir. Görünür parçalarda ayrıca taşlama yönü, koruyucu film ve izin verilen kalıp izleri kesin olarak belirlenmelidir. Bu bilgiler ne kadar erken elde edilirse, görünüm ve işlev o kadar güvenilir bir şekilde bir araya getirilebilir.
Tipik kenar parçaları
rotec, diğerlerinin yanı sıra köşe profilleri, U profilleri, Z profilleri, şapka profilleri, kasetler, kapaklar, konsollar, tutucular, kaplamalar, trapez profiller, cephe elemanları ve müşteriye özel profiller üretmektedir. Ayrıca, uygun delikli sacları ve gerilmiş metalleri kenar işleme işlemine tabi tutuyoruz. Bu süreçte delik açma, çubuk genişlikleri, kenar bölgeleri ve göz geometrisi üretim planlamasına dahil edilmelidir.
Diğer işleme aşamaları ve montaj parçalarının üretimi
Birçok proje, tek bir lazer kesim veya kenar parçası ile yetinmez. Bu nedenle rotec, siparişe göre diğer işleme aşamalarını da üstlenir. Bunlar arasında delme, havşa açma, diş açma, kaynak, taşlama, parlatma, işaretleme ve uygun bağlantı elemanlarının montajı yer alır.
Bu sayede, çeşitli tek tek parçalardan kaynaklı montaj grupları, gövdeler, kaplamalar veya montaja hazır bileşenler ortaya çıkar. İş adımları arasındaki geçişler, iş hazırlığı aşamasında zaten dikkate alınır. Bu, gereksiz arayüzleri azaltır ve kalite kontrolünü kolaylaştırır.
Profil çerçeveleri ve sac kaplamaları birlikte üretmek
Ekipman rafları, çalışma istasyonları ve muhafazalarda profil imalatı ile sac işleme birbiriyle iç içe geçmektedir. rotec, Yan kaplamaları kendi tesisimizde lazerle ölçüye göre kesmek ve gerekli kesiklere, sabitleme deliklerine ve kenar kıvrımlarına göre çerçeveye uyarlayın. Bizim katkımız: Lazer kesim ve ölçüye göre lazerle kesilmiş parçalar abone kayıt verilerinin hazırlanmasını ve ardından yapılacak işlemleri açıklamaktadır.
Uygun ana şasi seçimi için kılavuzda bilgi yer almaktadır Yapı profillerini seçmek, kesmek ve birleştirmek, profil ölçülerinin, bağlantı elemanlarının ve parça listesinin birbiriyle nasıl uyumlu olduğu. Çerçeve ve kaplamayı tek bir proje olarak hayata geçirmek istiyorsanız, size şu konularda destek oluruz: Alüminyum konstrüksiyonunuzun tasarımı, üretimi ve montajı. Tek tek profilleri ve aksesuarları rotec Profil Mağazası seçmek.
Böylelikle bağlantı ölçüleri, malzeme seçimi ve montaj sırası erken bir aşamada birlikte netleştirilebilir. Başlangıç için, montaj grubunun bir taslağı ile kullanım bilgisi ve istenen kaplama yüzeylerine ilişkin bilgiler yeterlidir.
Kaynak ve kaynaklı montaj grupları
Malzemeye ve teknik gerekliliklere bağlı olarak, bileşenleri uygun kaynak yöntemleriyle birleştiriyoruz. Kaynak dikişlerinin konumu, şekli ve işlenmesi, çizimde açıkça belirtilmelidir. Görünür montaj gruplarında ayrıca, dikişlerin işlenmeden kalması, zımparalanması veya görsel olarak düzeltilmesi gerektiği de netleştirilmelidir.
Kaynak tekniğine ilişkin kalite gerekliliklerimiz, DIN EN ISO 3834-3 standardı ile desteklenmektedir. DIN EN 1090 standardının uygulama alanına giren bileşenler için ayrıca, DIN EN 1090-1 ve DIN EN 1090-2’ye göre EXC 2 seviyesine kadar onaylanmış şartlar da mevcuttur. Hangi standartların, test sertifikalarının ve belgelerin gerçekten gerekli olduğu, bileşene, kullanım amacına ve sözleşme hükümlerine göre belirlenir.
Yüzey işleme ve kaplama
Yüzey, korozyon koruması, temizlenebilirlik, kullanım ömrü ve görünümü etkiler. Malzemeye ve kullanım alanına bağlı olarak, galvanizleme, taşlama, parlatma, eloksal kaplama ve boya kaplama gibi yöntemler söz konusu olabilir.
Elektrooksitleme ve renkli kaplama işlemleri, bu alanda uzmanlaşmış dış firmalar tarafından gerçekleştirilir. İstenirse, rotec bu iş adımlarını üretim siparişi kapsamında koordine eder. Böylelikle müşteriler, birbiriyle uyumlu hizmetler alır ve projeleri için tek bir irtibat kişisine sahip olurlar. Renk, parlaklık derecesi, kaplama yapısı, görünür yüzeyler ve izin verilen işleme izleri ile ilgili gereksinimler, teklif talebinde belirtilmelidir.
rotec deposunda yaklaşık 1.200 çeşit sac
Geniş bir stok, projelerin kısa sürede başlaması veya farklı malzemelerin birbiriyle karşılaştırılması gerektiğinde pratik bir avantaj sağlar. rotec, Berlin’deki tesisinde yaklaşık 1.200 farklı çeşit düz sac, delikli sac ve gerilmiş metal stoklamaktadır.
Düzenli olarak işlediğimiz malzeme yelpazesi arasında çelik, paslanmaz çelik ve alüminyum yer almaktadır. Özel kaliteler, yüzeyler veya boyutlar söz konusu olduğunda, stok durumunu ve tedarik imkânlarını her bir talep için ayrı ayrı değerlendiririz. Stok durumları değişiklik gösterebileceğinden, teslim tarihi onaylanmadan önce malzeme türü, miktar ve levha boyutu kontrol edilir.
Teknik, mimari ve iç mimari için delikli saclar
Delikli saclar, belirli serbest kesitleri çok çeşitli tasarım olanaklarıyla birleştirir. Bunlar, diğerlerinin yanı sıra havalandırma delikleri, makine kaportaları, cepheler, tavanlar, korkuluk dolguları, teknik muhafazalar ve mağaza tasarım projeleri için uygundur.
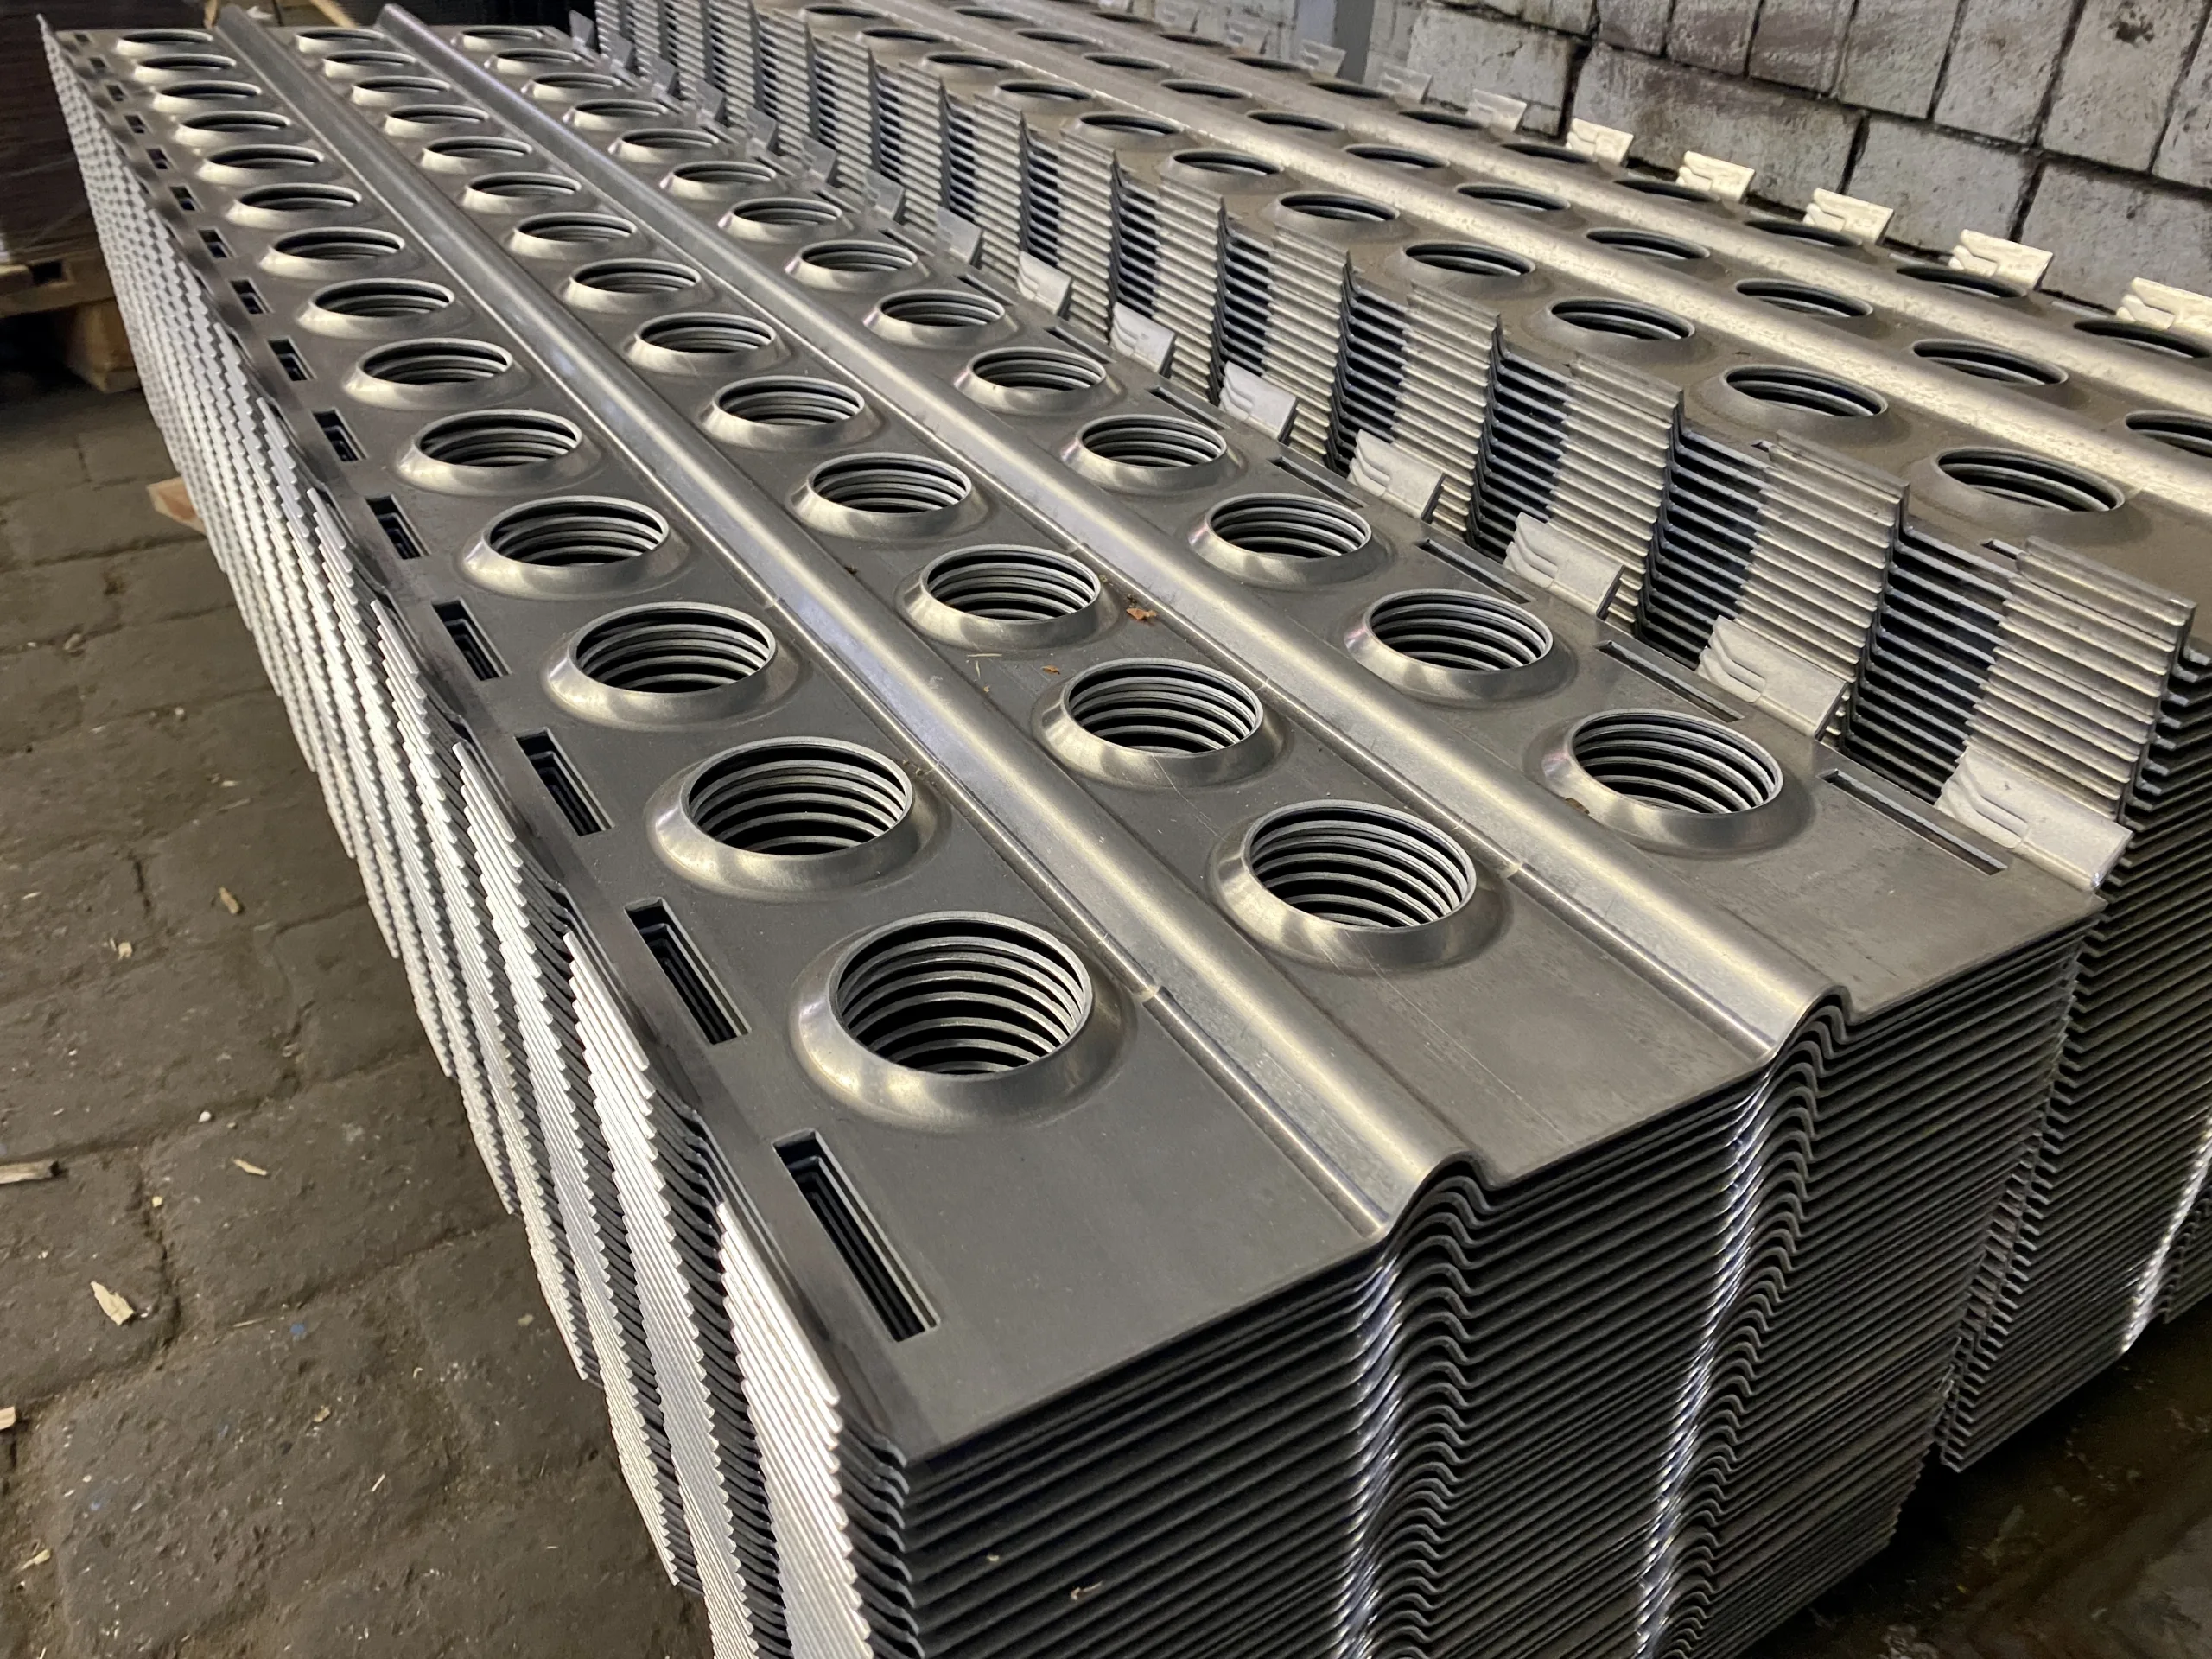
rotec, standart delikli sacların yanı sıra projeye özel delikli saclar da üretmektedir. Bu saclar daha sonra kesilebilir, kenarları bükülebilir, kaynaklanabilir veya montaj grupları haline getirilebilir. Delik şekilleri, aralıklar, kenar bölgeleri ve önemli teknik terimler hakkında genel bir bakış için rotec Delikli Sac Terimleri Sözlüğü.
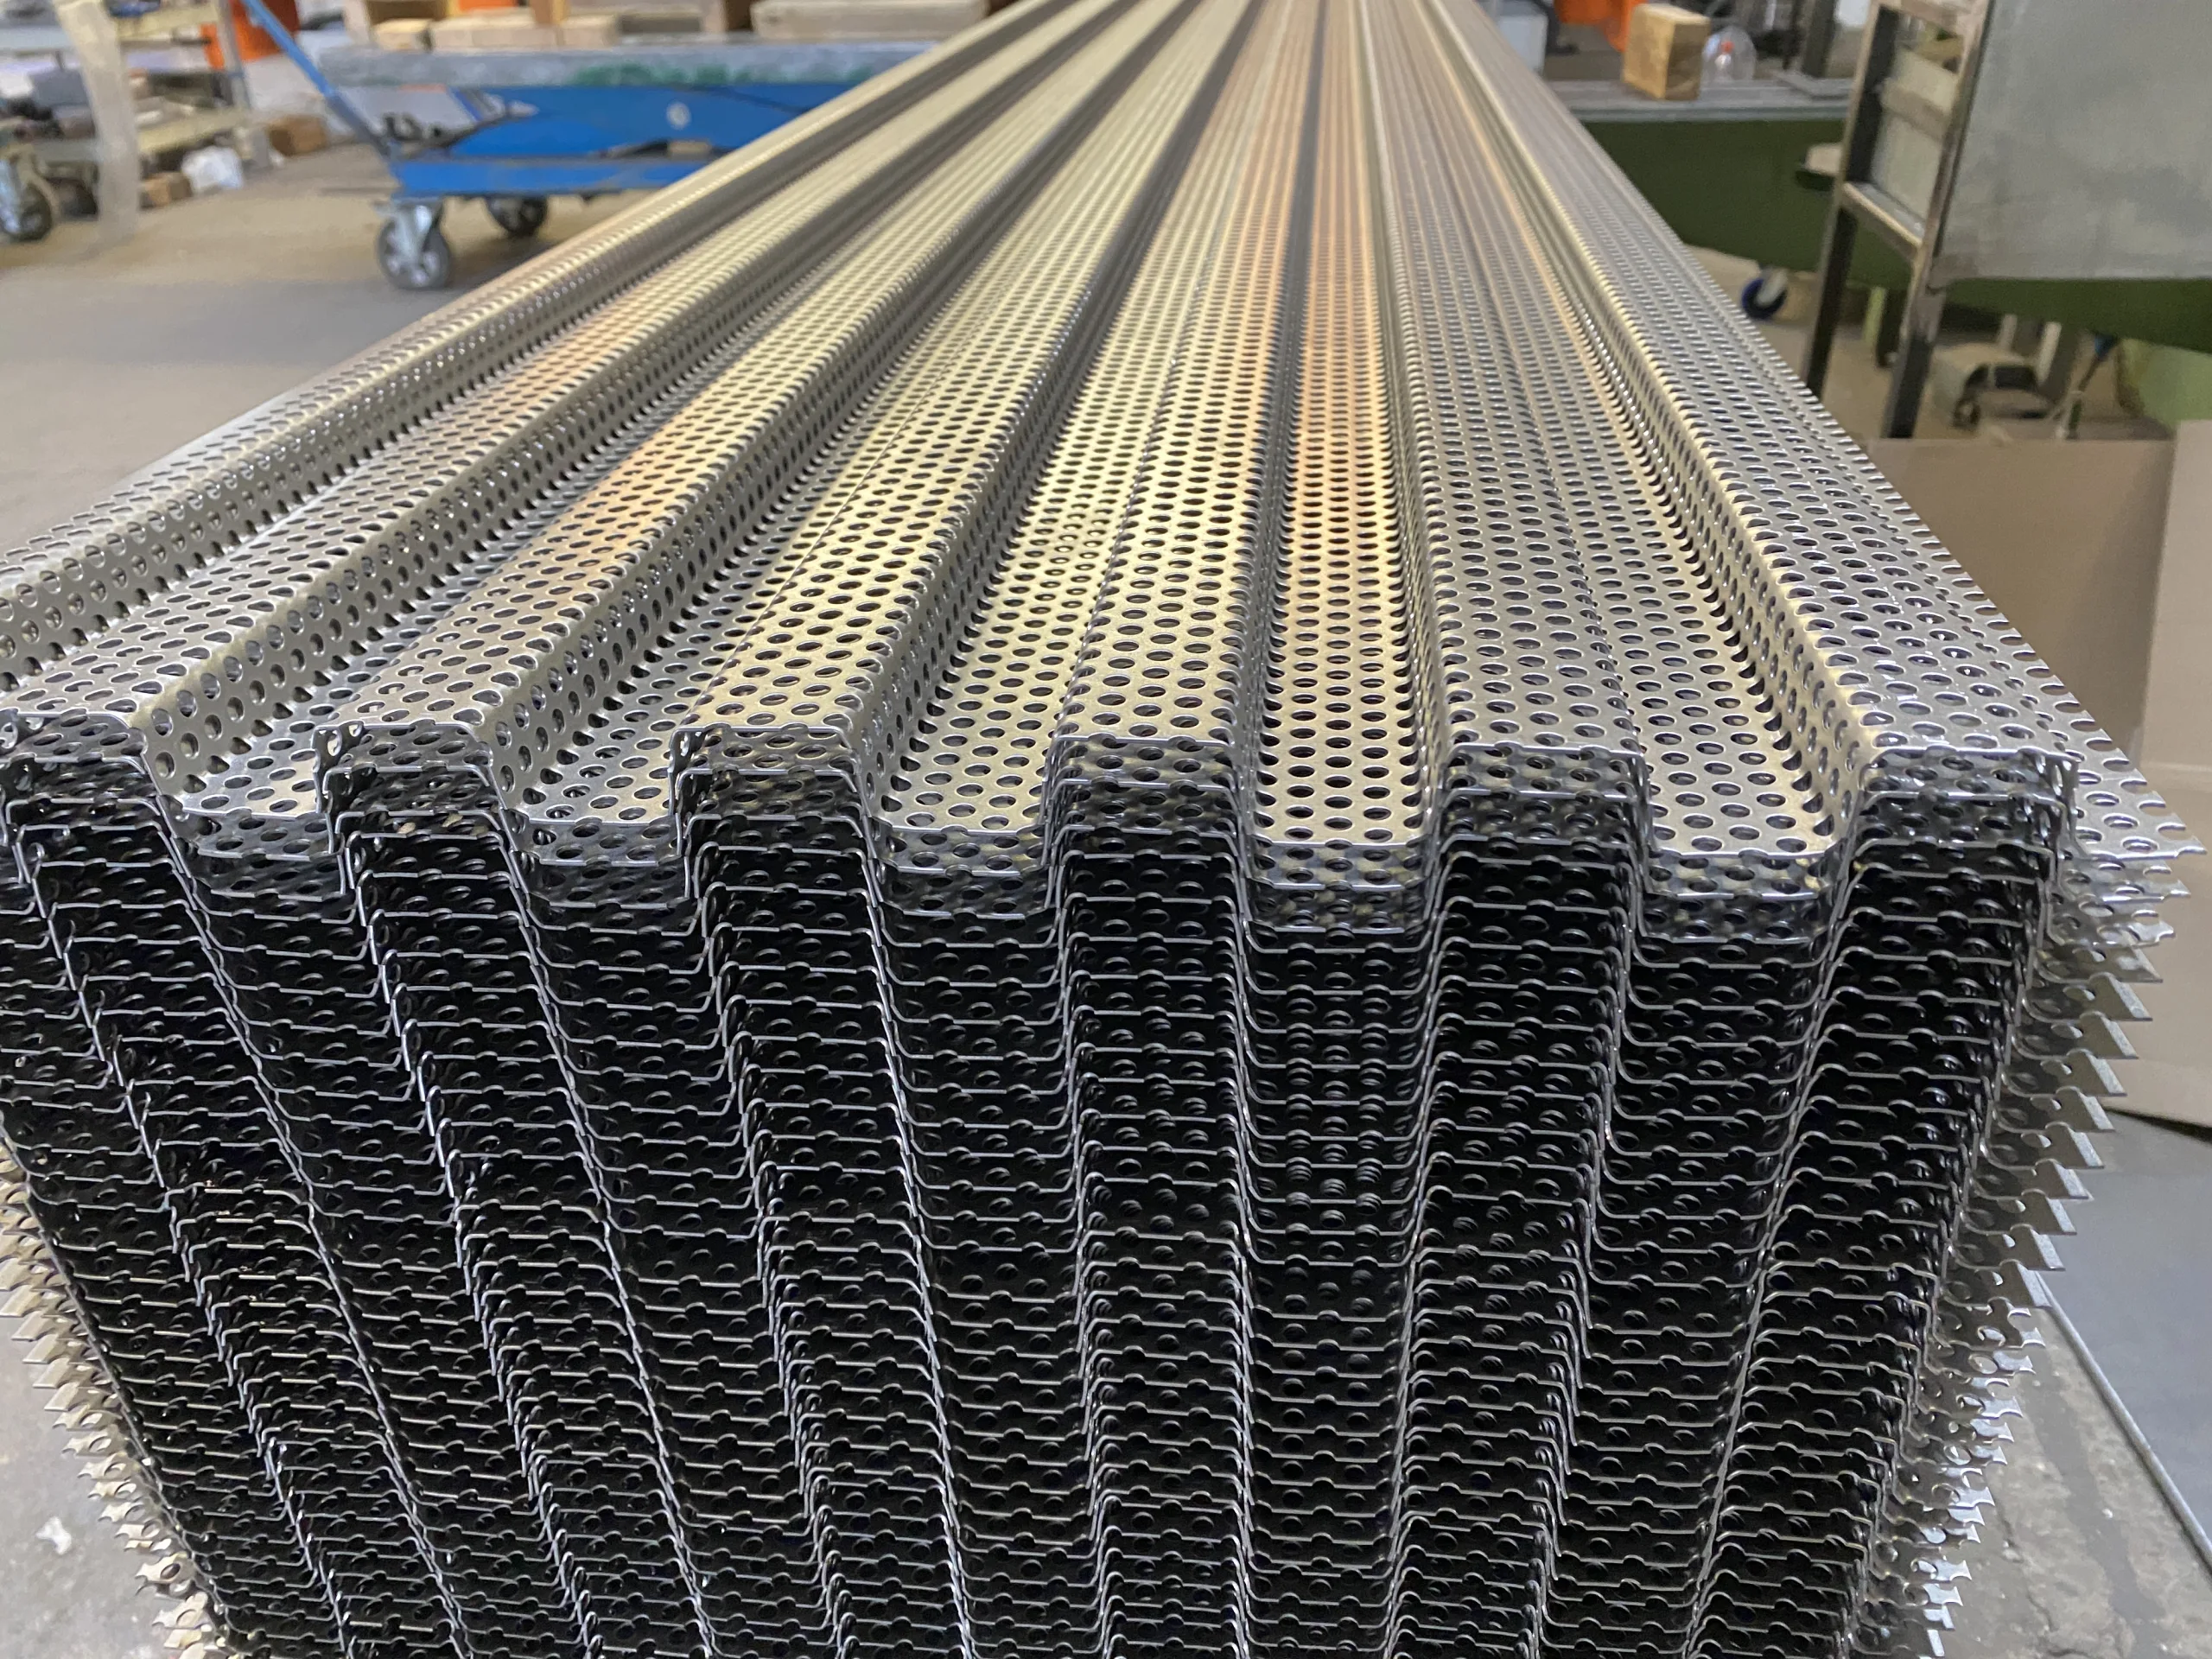
Delikli sacdan üretilen katlanmış profiller, örneğin beton zemin plakaları için planlı çatlak profilleri olarak da kullanılır. Bir uygulama örneği, şu yazımızda yer almaktadır: Delikli sacdan yapılmış trapez profiller.
Düz metal ve tel örgü
Deliğli sac, açık bir yapı, çarpıcı bir görünüm ve çok çeşitli teknik kullanım olanakları sunar. rotec, çok sayıda göz şekli, malzeme ve boyutta ürün stoklamaktadır. Ayrıca, projeye uygun deliğli sacları kesip kenarlarını kıvırıyoruz. Yuvarlama işlemi artık hizmet yelpazemizde yer almamaktadır.
Daha fazla bilgi için uzman makalemize göz atabilirsiniz Deliğe sahip sac ve tel örgülerin kesilmesi ve bükülmesi. Stokta bulunan ürünleri ayrıca şu adreste bulabilirsiniz: rotec Profishop.
Deliğli saclar ve oluklu saclar
Döküm saclar ve oluklu saclar, sağlam yüzeyler ve daha yüksek kaymazlık gerektiğinde kullanılır. Tipik uygulama alanları arasında merdiven basamakları, platformlar, kapaklar, rampalar, zemin kapakları, araç iç donanımları ve makine parçaları sayılabilir.
rotec, çelik, paslanmaz çelik ve alüminyumdan üretilmiş damla desenli sacları işler. Bu süreçte, ana malzeme kalınlığının yanı sıra kabartma, profil yüksekliği, hizalama, bükülme yarıçapı ve görünür yüzeyi de dikkate alırız. Böylelikle kesim, kenar dizisi ve sonraki kullanım birbiriyle uyumlu bir şekilde ayarlanabilir.
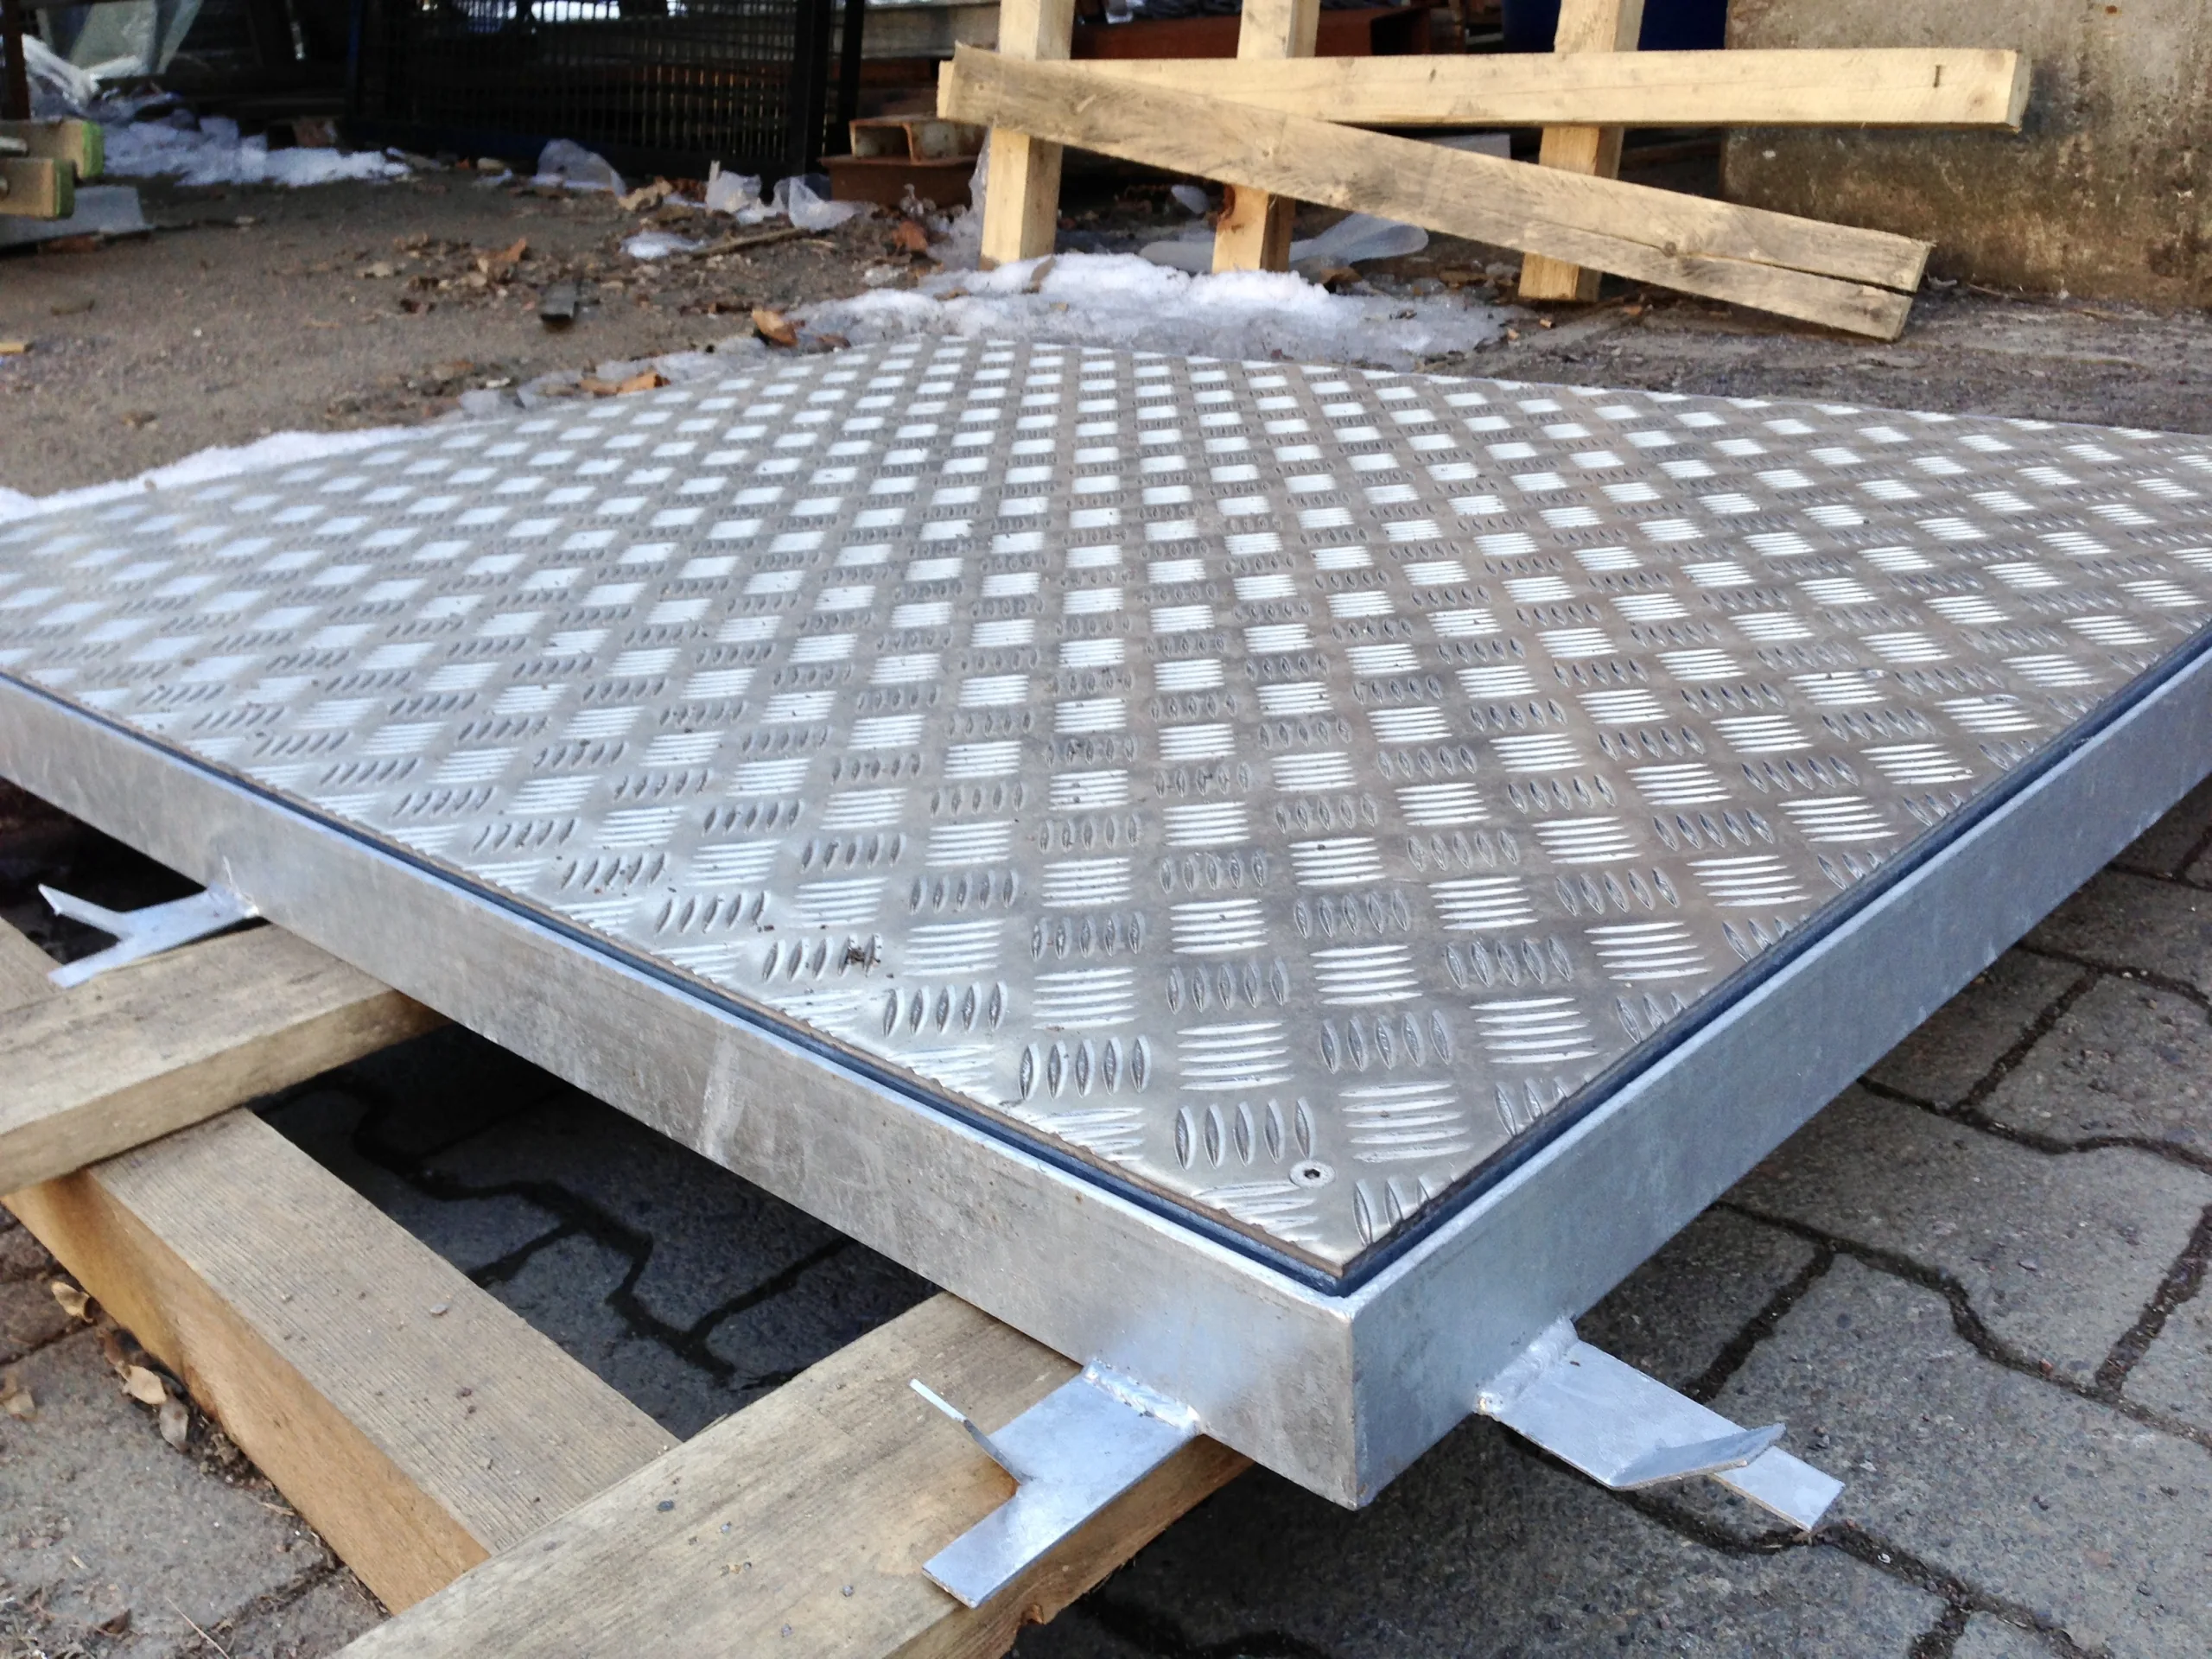
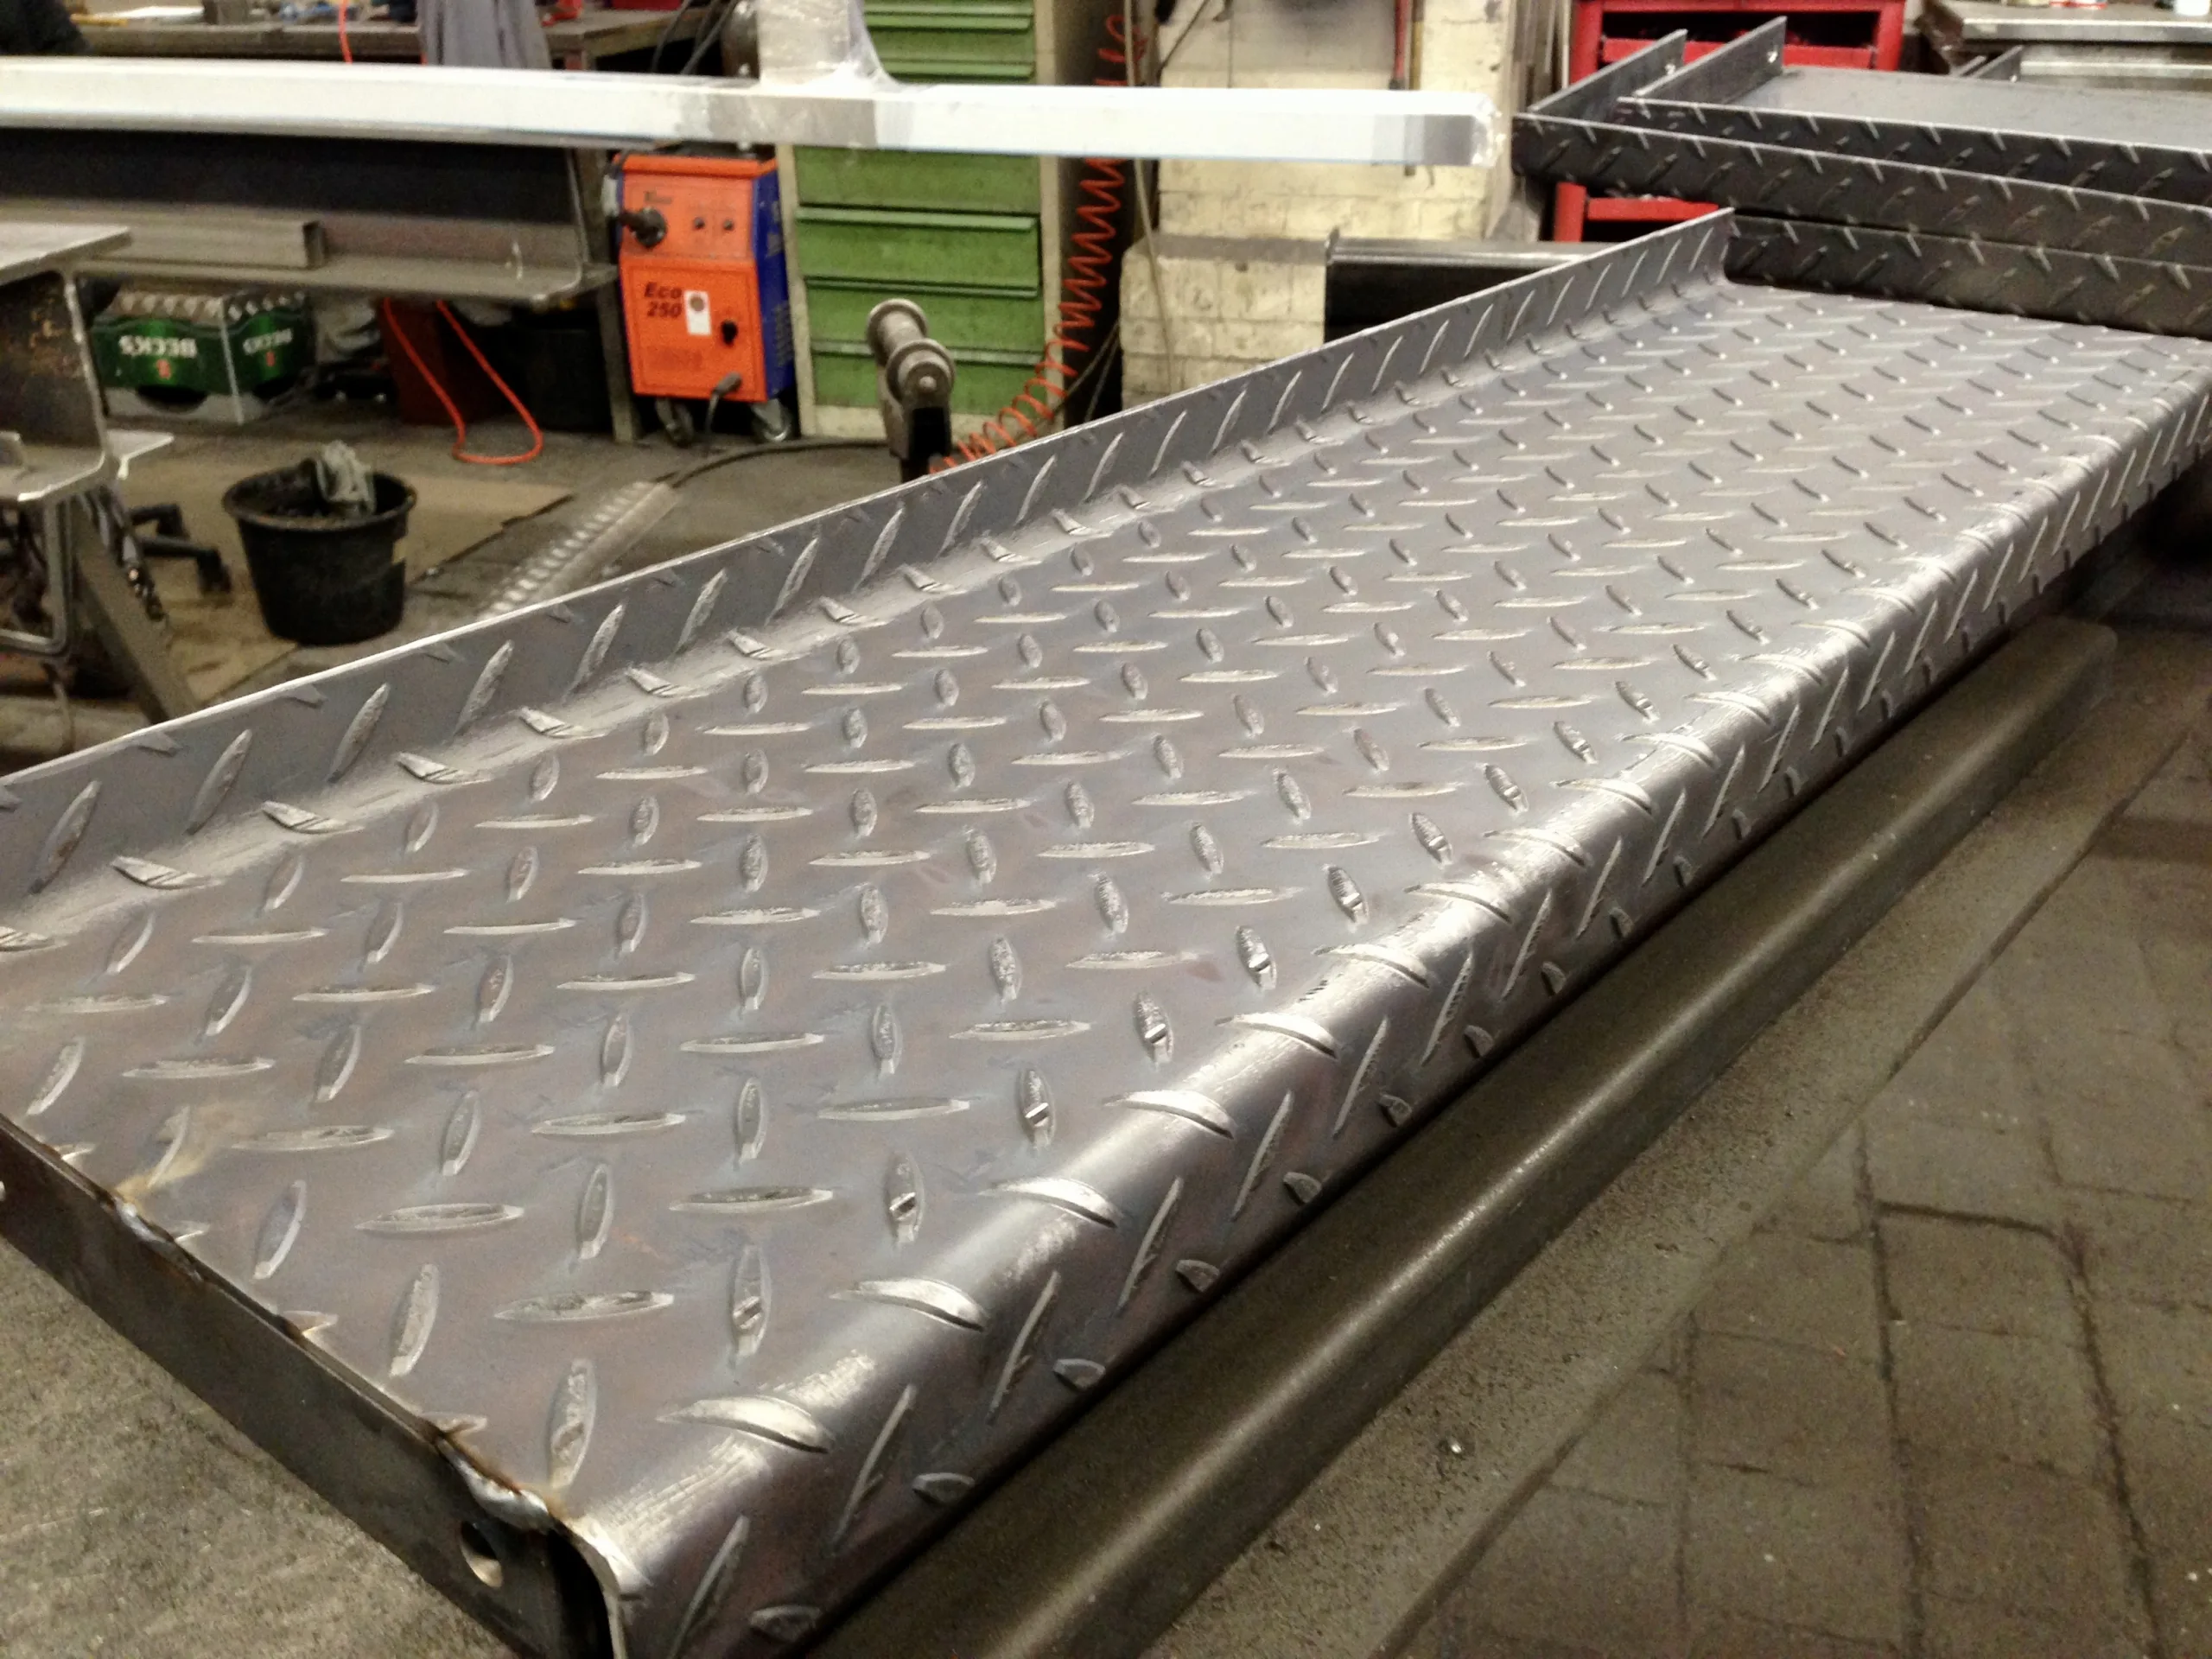
Uygulama örneği: rotec üretiminden gözyaşı sac basamaklar
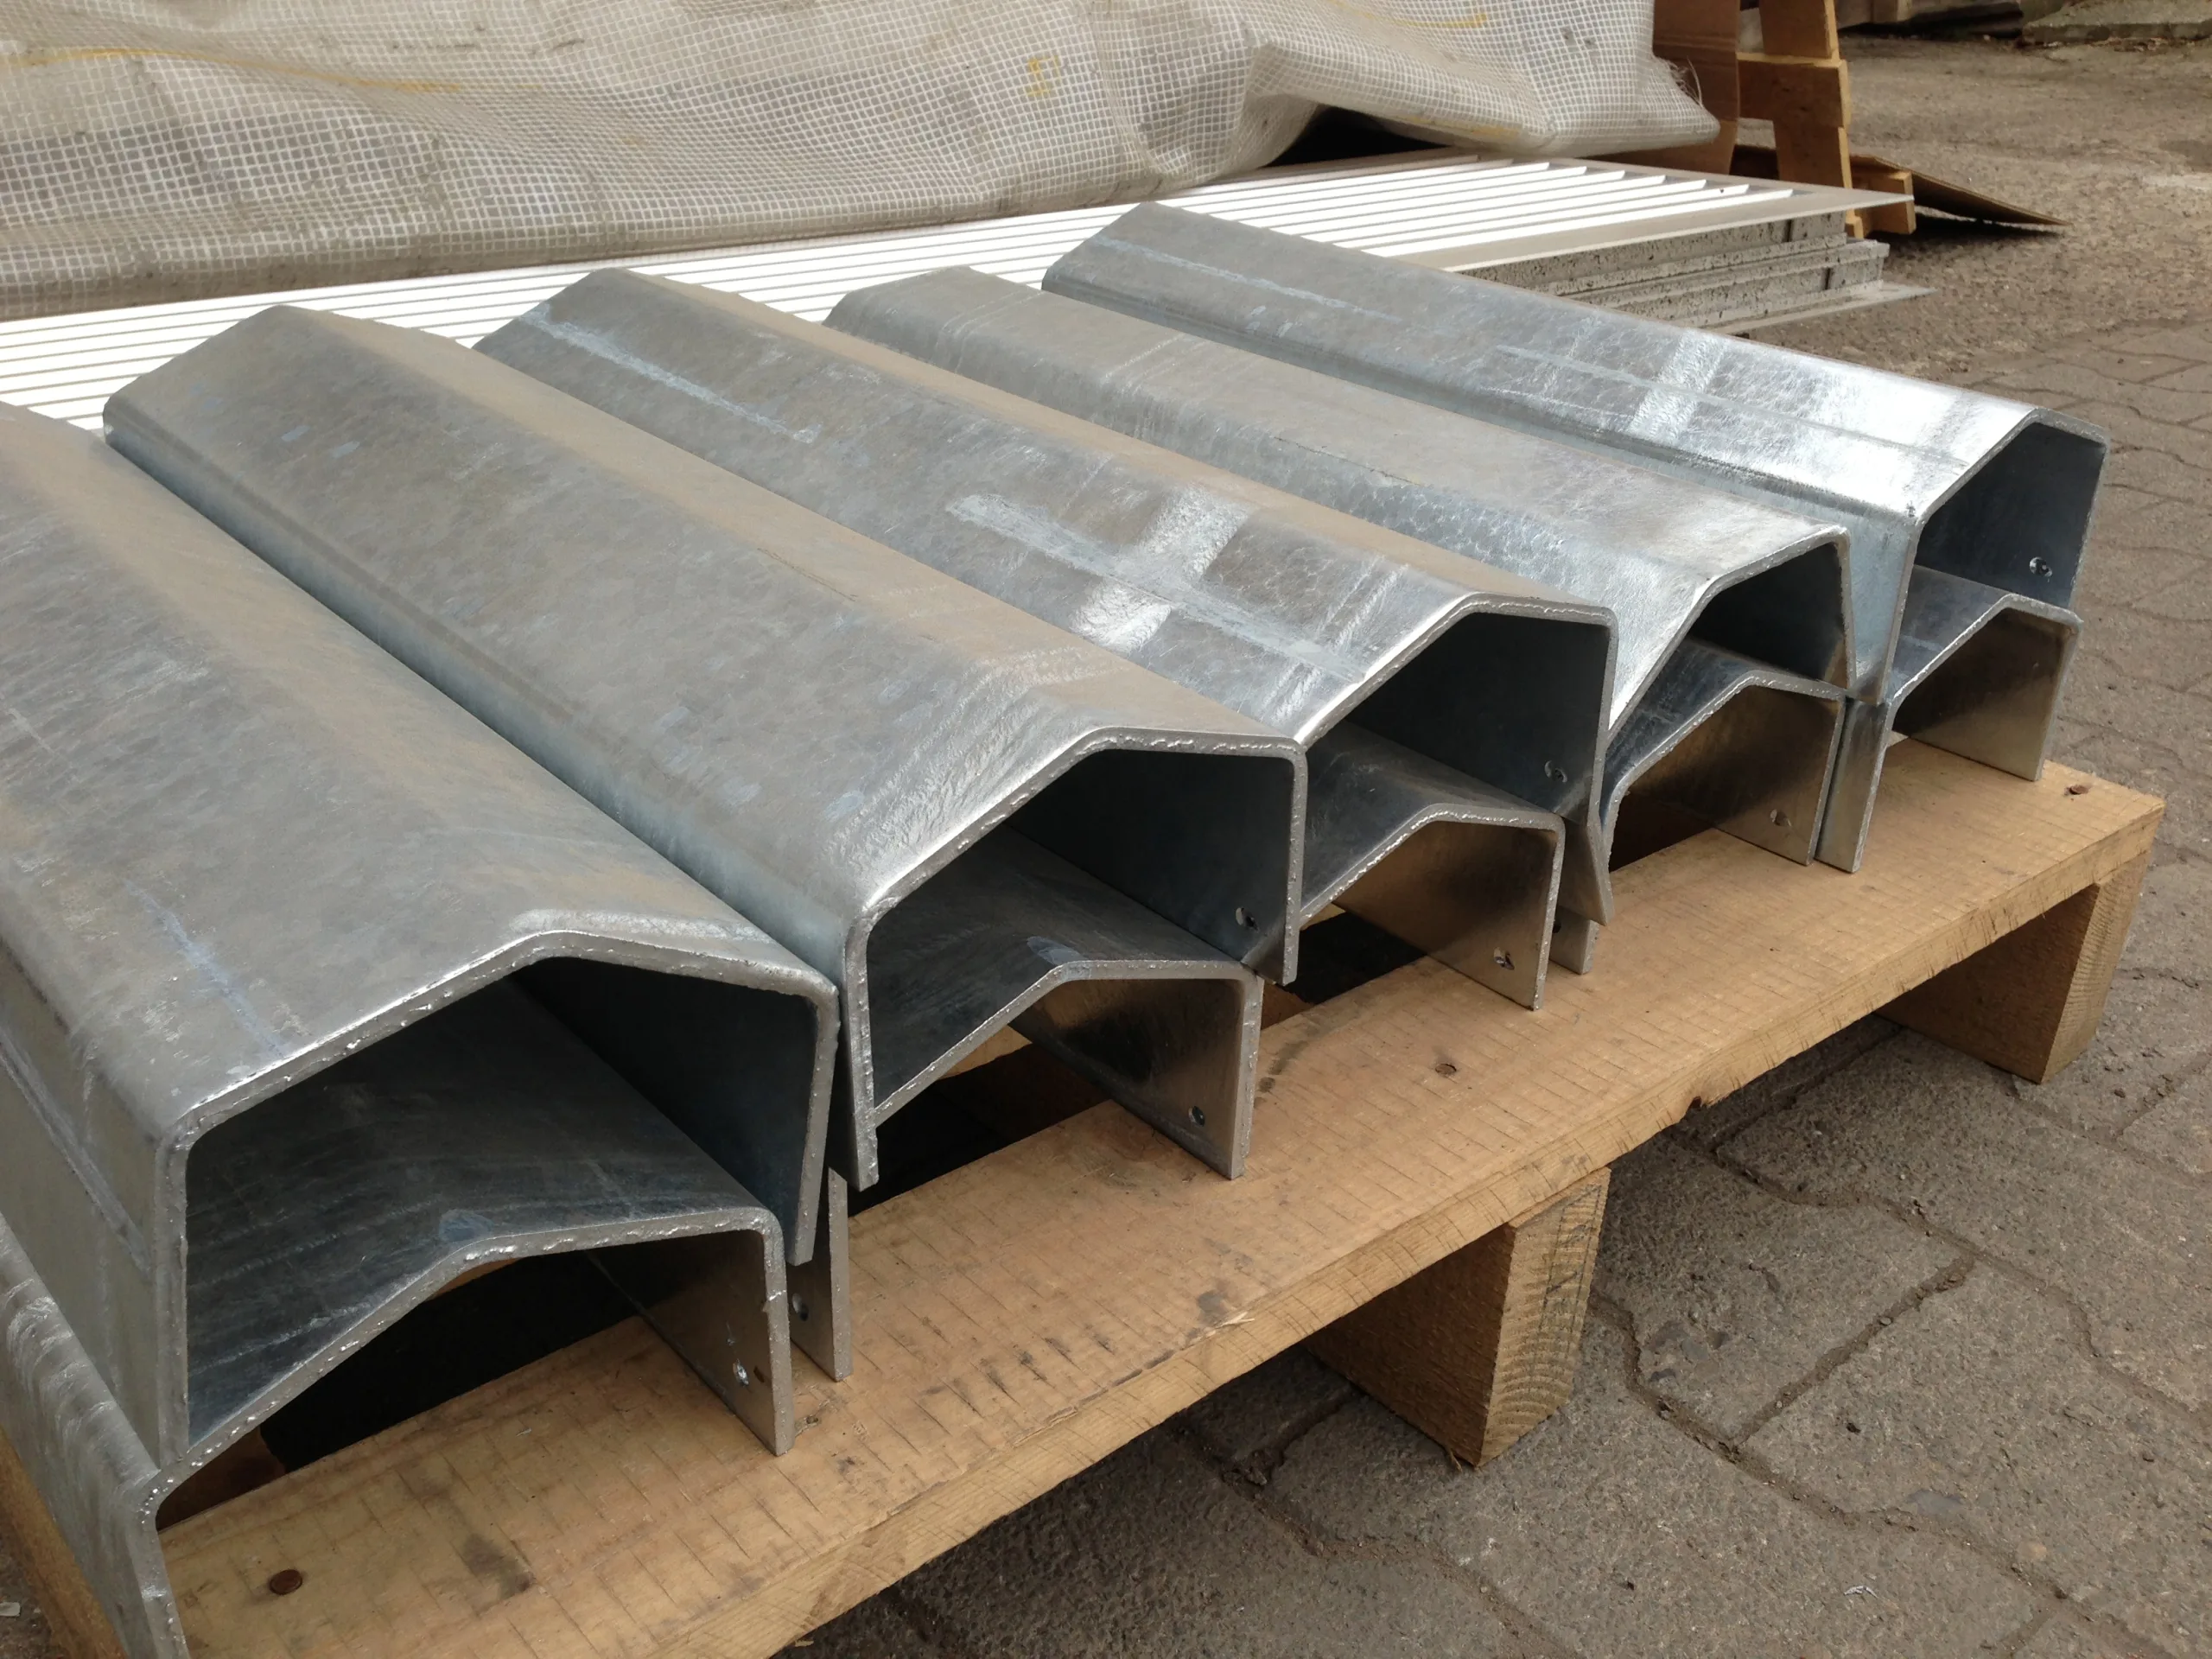
Damla desenli sac basamaklar, birkaç iş adımının nasıl birleştirilerek montaja hazır bir parça haline getirildiğini açıkça gösterir. Öncelikle damla desenli sac, çizime göre kesilir. Ardından gerekli kıvrımlar yapılır. Son olarak rotec, hazırlanan parçaları kaynaklayarak tam basamaklar oluşturur.
Projeye bağlı olarak, yan kanatlar, delikler ve diğer sabitleme elemanları öngörülebilir. Ateşle çinko kaplama da uyumlu tasarımın bir parçası olabilir. Gerçekleştirilmiş bir örnekte, 1.200 × 305 milimetre boyutlarında damla desenli sac basamaklar gösterilmektedir. Ancak boyutlar, yük kapasitesi, sabitleme ve korozyon koruması her zaman projeye göre belirlenir.
İnşaat ürünlerinde ayrıca, söz konusu kullanım için hangi yasal ve normatif gerekliliklerin geçerli olduğu da kontrol edilmelidir. CE işareti, her bir delikli sac basamak için genel olarak zorunlu değildir. Belirleyici faktörler arasında kullanım amacı, ürün türü, performans beyanı, ilgili standartlar ve yapı içindeki konumu yer alır. EXC 1 ve EXC 2 uygulama sınıfları, uygulama ile ilgili gereklilikleri tanımlar; ancak genel yük değerlerini belirtmez.
 Videoyu izle
Videoda, oluklu sacın işlenerek bitmiş basamaklara dönüştürülme süreci gösterilmektedir. Bu sayede, kesme, kenar kıvırma ve kaynak işlemlerinin uyumlu bir üretim süreci kapsamında nasıl birbiriyle etkileşim halinde olduğu görülebilir.
Teknik düzeltmenin ardından, bu noktada ayrıca şu makaleye de değinilecektir: Deliğli sac basamaklar için CE işareti bağlantı verilmiştir.
rotec’te kalite ve sertifikalar
Mimarlar, planlamacılar ve işverenler, şeffaf süreçlere ve açıkça belirlenmiş sorumluluklara ihtiyaç duyar. Bu nedenle rotec, DIN EN ISO 9001:2015 standardına uygun bir kalite yönetim sistemi temelinde çalışır.
Buna ek olarak, kaynak kalitesi gereklilikleri için DIN EN 1090-1 ve DIN EN 1090-2 (EXC 2’ye kadar) ile DIN EN ISO 3834-3 standartları da geçerlidir. Bu sertifikalar, projeye özgü denetimlerin yerini almaz. Ancak, zorlu metal parçaların imalatı için belgelenmiş süreçler ve güvenilir koşullar sağlarlar.
Gerekli test sertifikaları, belgeleme yükümlülükleri, kabul kriterleri ve işaretlemeler, teklif talebinde belirtilmelidir. Böylelikle, iş yükü, maliyetler ve teslim tarihi en başından itibaren gerçekçi bir şekilde değerlendirilebilir.
Talep aşamasından bitmiş parçaya kadar
Net bir süreç, teknik incelemeyi kolaylaştırır ve ek soruları azaltır. Bu nedenle, talepleri birbiriyle uyumlu birkaç aşamada işliyoruz.
- Talep ve belgeler: Çizim, malzeme, adet, yüzey ve istenen teslim tarihini bize gönderin.
- Teknik inceleme: Üretilebilirliği, malzeme bulunabilirliğini, toleransları, bükülme yarıçaplarını ve gerekli iş adımlarını inceliyoruz.
- Teklif: Talep tam ve teknik açıdan net ise, rotec genellikle 48 saat içinde teklif hazırlar. Karmaşık parçalar, kapsamlı montaj grupları veya açıklığa kavuşturulması gereken teknik sorular söz konusu olduğunda, işlem süresi daha uzun sürebilir.
- İş Hazırlığı: Sipariş verildikten sonra malzeme, kesim, kenar dizisi, kalıplar, kaynak işleri ve diğer işleme aşamaları planlanır.
- Üretim ve kontrol: Parçalar, kararlaştırılan gerekliliklere uygun olarak üretilir ve denetlenir.
- Paketleme ve gönderim: Ürünler projeye uygun şekilde paketlenir ve anlaşmalı nakliye firmalarımız aracılığıyla Almanya genelinde teslim edilebilir.
rotec’in bir teklif hazırlaması için hangi bilgilere ihtiyacı var?
Talep ne kadar eksiksiz olursa, uygulanabilirliği, fiyatı ve teslim tarihini o kadar hızlı kontrol edebiliriz. Özellikle aşağıdakiler çok yardımcı olur:
- belirgin revizyon numarası içeren, ölçüleri belirtilmiş PDF çizimi
- İki boyutlu konturlar için DXF veya DWG dosyası
- Malzeme, malzeme numarası ve malzeme kalınlığı
- Adet sayısı ve olası tekrar siparişleri
- Toleranslar ve özellikle önemli işlevsel boyutlar
- istenen açılar, iç yarıçaplar ve kenar dizileri
- Görünür yüzeylerin ve zımparalama yönlerinin işaretlenmesi
- Kaynak dikişleri, bağlantı elemanları ve ön montajla ilgili bilgiler
- Yüzey, renk, parlaklık derecesi ve koruyucu film
- Gerekli test sertifikaları ve belgeler
- Teslimat yeri ve istenen tamamlanma tarihi
İlk koordinasyon için genellikle bir taslak yeterlidir. Ancak kesin üretim için kesin ölçülere ve teknik bilgilere ihtiyacımız vardır.
Stokta bulunan ürünler ve özel üretim parçalar
Stokta bulunan ürünler genellikle 48 saat içinde sevkiyata hazır hale getirilebilir. Gerçek stok durumu ve sevkiyat süresi, stok seviyesine, sipariş miktarına ve gerekli ambalajlamaya bağlıdır.
Ev teslimatı, yalnızca ilgili şekilde işaretlenmiş siparişler için geçerlidir. rotec Profishop ve orada belirtilen sevkiyat koşullarına göre. Özel olarak üretilen sac parçalar ve metal bileşenler, Almanya genelinde teslim edilebilir. Sözleşmeli nakliye firmalarımızın uyguladığı nakliye masrafları, teklifte ayrı olarak belirtilir ve hesaplanır.
Ekonomik ve sürdürülebilir sac işleme
Maliyet etkinliği, üretime uygun tasarımla başlar. Uygun şekilde seçilmiş malzeme kalınlığı, gerçekçi toleranslar ve doğru konumlandırılmış kesikler, işleme süresini ve malzeme tüketimini azaltabilir. Uygun bir parti büyüklüğü de aynı derecede önemlidir. Tekrarlanan parçalarda, çizim durumu ve gereksinimler değişmediği sürece programlar ve süreçler yeniden kullanılabilir.
Lazer bileşenlerinin iyi bir şekilde yerleştirilmesi de malzeme verimliliğini artırır. Aynı zamanda, dayanıklı malzemeler, uygun korozyon koruması ve değiştirilebilir tek tek bileşenler, bir bileşenin kullanım ömrünü uzatabilir. Bu nedenle sürdürülebilirlik, tek bir önlemle değil, tasarım, malzeme, üretim ve kullanımın uyumlu bir şekilde bir araya gelmesiyle sağlanır.
Berlin’de sac işleme ve metal işleme hizmetleri hakkında bilgi alın
Lazer kesim parçalarına, kenar işlenmiş parçalara, kaynaklı montaj gruplarına veya tamamen işlenmiş bir metal parçaya mı ihtiyacınız var? Öyleyse, en önemli proje verilerini içeren çiziminizi veya taslağınızı bize gönderin. Teknik olarak uygulanabilirliğini inceleyip, ekonomik açıdan uygun üretim yöntemini sizinle birlikte belirleyeceğiz.
Sac işleme ve metal işleme konusunda irtibat kişiniz:
Sayın Hardy Pusch
Telefon: 030 789039-0
E-posta: h.pusch@rotec-berlin.de
rotec’e proje talebinde bulunmak
Berlin’de sac işlemeyle ilgili sık sorulan sorular
rotec hangi malzemeleri işliyor?
rotec, düzenli olarak çelik, paslanmaz çelik ve alüminyum işlemektedir. Diğer malzemeler ve özel kaliteler konusunda ise çizim, miktar ve istenen işleme yöntemine bağlı olarak değerlendirme yapıyoruz.
rotec, lazerle hangi kalınlıktaki sacları kesebilir?
Çelik ve paslanmaz çelik, en fazla 15 milimetreye kadar kesilebilir. Alüminyumda ise maksimum malzeme kalınlığı 12 milimetredir. Malzeme kalitesi, alaşım, kontur, kesikler ve parça geometrisi, fiili uygulanabilirliği etkiler.
rotec’te saclar ne kadar uzunlukta kenar kıvrımı yapılabilir?
Maksimum bükme uzunluğu 3.040 milimetredir. Pres makinesi, 200 tona kadar pres gücüne sahiptir. İstenen malzeme kalınlığı ve geometrisinde maksimum uzunluğun mümkün olup olmadığı, proje bazında değerlendirilir.
Çelik, paslanmaz çelik ve alüminyum 15 milimetreye kadar kenar kıvrımı yapılabilir mi?
Projeye bağlı olarak çelik, paslanmaz çelik ve alüminyum, her biri için 15 milimetreye kadar işlenebilir. Katlama uzunluğu, bükülme yarıçapı, çekme mukavemeti, kalıp ve parça geometrisi, fiilen mümkün olan malzeme kalınlığını sınırlayabilir.
Lazer kesimde hangi toleranslar mümkündür?
Malzeme, malzeme kalınlığı, kontur ve parça geometrisine bağlı olarak ±0,1 milimetreye kadar toleranslar mümkündür. Ulaşılabilir hassasiyet, ilgili parça için kontrol edilir.
rotec tek parça ve seri üretim yapıyor mu?
Evet. rotec, tek parça ürünler, prototipler, küçük seriler ve tekrarlanan seriler üretmektedir. Ekonomik üretim, üretim adedine ve gerekli işleme aşamalarına uygun olarak planlanır.
Bir talep için hangi çizim formatları uygun olur?
DXF veya DWG dosyaları, iki boyutlu konturlar için uygundur. Ölçüleri, malzemeyi, toleransları ve revizyonu net bir şekilde kontrol edebilmek için, boyutlandırılmış bir PDF çizimi de ek olarak gönderilmelidir.
rotec, sac parçaları kaynaklayıp ön montajını yapabilir mi?
Evet. Projeye bağlı olarak, tek tek parçalar kaynaklanarak, vidalanarak veya uygun bağlantı elemanları kullanılarak kaynaklı montaj grupları ve montaja hazır bileşenler halinde birleştirilir.
rotec delikli sacları da işliyor mu?
Evet. rotec, çok sayıda delikli sac stoklamakta ve bunları kesim parçaları, kenar parçaları, kaplamalar ve teknik bileşenlere dönüştürmektedir. Projeye özel delik açma işlemleri de gerçekleştirilebilmektedir.
Rotec, tel örgüleri kesip kenarlarını kıvırabilir mi?
Evet. Uygun tel örgüler ve tel ızgaralar kesilip kenarları kıvrılmaktadır. Yuvarlama işlemi artık hizmet yelpazemize dahil değildir.
Rotec, damla sacları işliyor mu?
Evet. rotec, diğer ürünlerin yanı sıra, damla desenli sac ve Quintett alüminyum sacdan merdiven basamakları, platformlar, kapaklar, rampalar ve zemin kapakları üretmektedir.
Hangi yüzey seçenekleri mevcuttur?
Malzemeye ve kullanım alanına bağlı olarak, galvanizleme, taşlama, parlatma, eloksal kaplama ve boya kaplama gibi işlemler söz konusu olabilir. Eloksal kaplama ve boya kaplama işlemleri, bu alanda uzmanlaşmış dış firmalar tarafından gerçekleştirilir ve rotec tarafından koordine edilebilir.
rotec hangi sertifikalara sahiptir?
rotec, DIN EN ISO 9001:2015 standardına göre sertifikalandırılmıştır. Buna ek olarak, DIN EN 1090-1 ve DIN EN 1090-2 (EXC 2'ye kadar) ile DIN EN ISO 3834-3 standartlarına da uygundur.
rotec bir teklif hazırlamayı ne kadar sürede tamamlar?
Talep tam ve teknik açıdan net ise, rotec genellikle 48 saat içinde teklif hazırlar. Karmaşık montaj grupları veya henüz çözülmemiş teknik sorular, daha uzun bir işlem süresi gerektirebilir.
Stokta bulunan ürünler ne kadar sürede gönderilir?
Stokta bulunan ürünler genellikle 48 saat içinde sevkiyata hazır hale getirilebilir. Stok durumu, sipariş miktarı ve paketleme masrafları, siparişin onaylanmasından önce kontrol edilir.
Rotec, sac parçalarını Almanya genelinde teslim ediyor mu?
Evet. Özel olarak üretilen sac parçalar ve metal bileşenler, anlaşmalı nakliye firmalarımız aracılığıyla ülke genelinde teslim edilebilir. Nakliye masrafları teklifte ayrı olarak belirtilir ve hesaplanır. Ev teslimatı, rotec Profishop’ta bu şekilde işaretlenmiş siparişler için, orada belirtilen koşullara göre geçerlidir.
rotec’te sac işleme konusunda kime başvurulur?
Hardy Pusch, sac işleme ve metal işleme konularında danışmanlık hizmeti vermektedir. Kendisine 030 789039-0 numaralı telefondan veya e-posta yoluyla ulaşabilirsiniz: h.pusch@rotec-berlin.de.
Sonuç: Kısa hareket mesafeleri ve uyumlu süreçlerle sac işleme
rotec, geniş bir sac deposunu kendi üretim tesisleri, teknik danışmanlık hizmetleri ve belgelenmiş kalite süreçleriyle bir araya getirir. Böylelikle müşteriler sadece bir kesim parçası değil, projeye özel olarak uyarlanmış bir çözüm elde ederler. Lazer kesimden CNC kenar bükme ve kaynak işlemlerine, montaj için hazırlanmış montaj grubuna kadar rotec gerekli tüm iş aşamalarını koordine eder.
Özel bir sac parça, küçük seri üretim veya tekrarlanan üretim planlıyorsanız, çiziminizi veya taslağınızı bize gönderin. Bay Hardy Pusch, üretim departmanımızla birlikte hangi tasarımın teknik ve ekonomik açıdan uygun olduğunu değerlendirecektir.



 TR
 DE
 EN
 ES
 FR
 IT
 NL
 PL