Mise à jour technique le 12 septembre 2026.
Pliage de tôles à Berlin : rotec fabrique des pièces pliées en acier, en inox et en aluminium selon vos plans. Nous adaptons le matériau, le rayon de pliage et la séquence de fabrication à votre pièce. Qu'il s'agisse d'une pièce unique, d'une petite série ou d'une production récurrente, ce sont les exigences de votre projet qui sont déterminantes.
Chez rotec, il est possible de combiner la découpe au laser, le pliage et d’autres étapes d’usinage. Cela vous permet de coordonner dès le début les découpes, les lignes de pliage et l’assemblage ultérieur. Vous bénéficiez d’un accompagnement pour la clarification technique et pouvez demander simultanément les étapes de travail associées.
Vous avez besoin d'une cornière en tôle, d'un cache ou d'un profilé à plis multiples ? Envoyez-nous votre plan en précisant l'épaisseur du matériau, la quantité et la date de livraison souhaitée. Nous pourrons ainsi vérifier la faisabilité technique et convenir avec vous de l'étendue des prestations.
Envoyer un dessin et demander des pièces pliées
Quelle est la différence entre le cintrage et le pliage ?
Le pliage désigne la déformation permanente d'une tôle. Le pliage à la presse permet d'obtenir des courbures rectilignes, par exemple pour des cornières, des profilés en U ou des capots. Sur une presse plieuse, l'outil supérieur et l'outil inférieur agissent conjointement afin que la tôle prenne l'angle souhaité.
Une commande numérique (CNC) facilite le réglage et la répétition des étapes de fabrication. Toutefois, le résultat dépend également du matériau, de l'outil et de la géométrie de la pièce. C'est pourquoi un contrôle technique fait partie intégrante de la préparation de chaque commande.
Pour obtenir une pièce pliée adaptée, le rayon de pliage, le développement et les tolérances requises doivent correspondre. Le développement décrit la forme de la tôle à plat avant le pliage. Lorsque ces informations sont connues suffisamment tôt, cela permet de réduire les demandes de précisions et les retouches inutiles.
Pliage de tôles à Berlin : les possibilités techniques chez rotec
Notre presse plieuse offre une force de pression pouvant atteindre 200 t et une longueur de pliage maximale de 3 040 mm. L'épaisseur de tôle admissible dépend toutefois du matériau et de la pièce concernée. C'est pourquoi nous prenons en compte conjointement la longueur de pliage, la nuance du matériau, le rayon intérieur et l'outil.
| Caractéristique de la machine | Données techniques | Conséquences pour votre composant |
|---|---|---|
| force de compression | Jusqu'à 200 t | La force nécessaire dépend, entre autres, du matériau, de la longueur de cintrage et de l'outil. |
| Longueur maximale de pliage | 3 040 mm | L'épaisseur possible du matériau pour cette longueur doit faire l'objet d'une vérification distincte. |
| Épaisseur du matériau lors du pliage | Jusqu'à 15 mm, selon le projet | Cette limite maximale ne s'applique pas de manière générale à tous les matériaux et à toutes les géométries de composants. |
Les valeurs maximales mentionnées ne peuvent pas être combinées à volonté. En particulier, la limite maximale de 15 mm ne signifie pas que toute tôle de cette épaisseur puisse être pliée au-delà de 3 040 mm. Vous recevrez des informations définitives après examen de votre plan.
Planifier conjointement la découpe au laser et le pliage
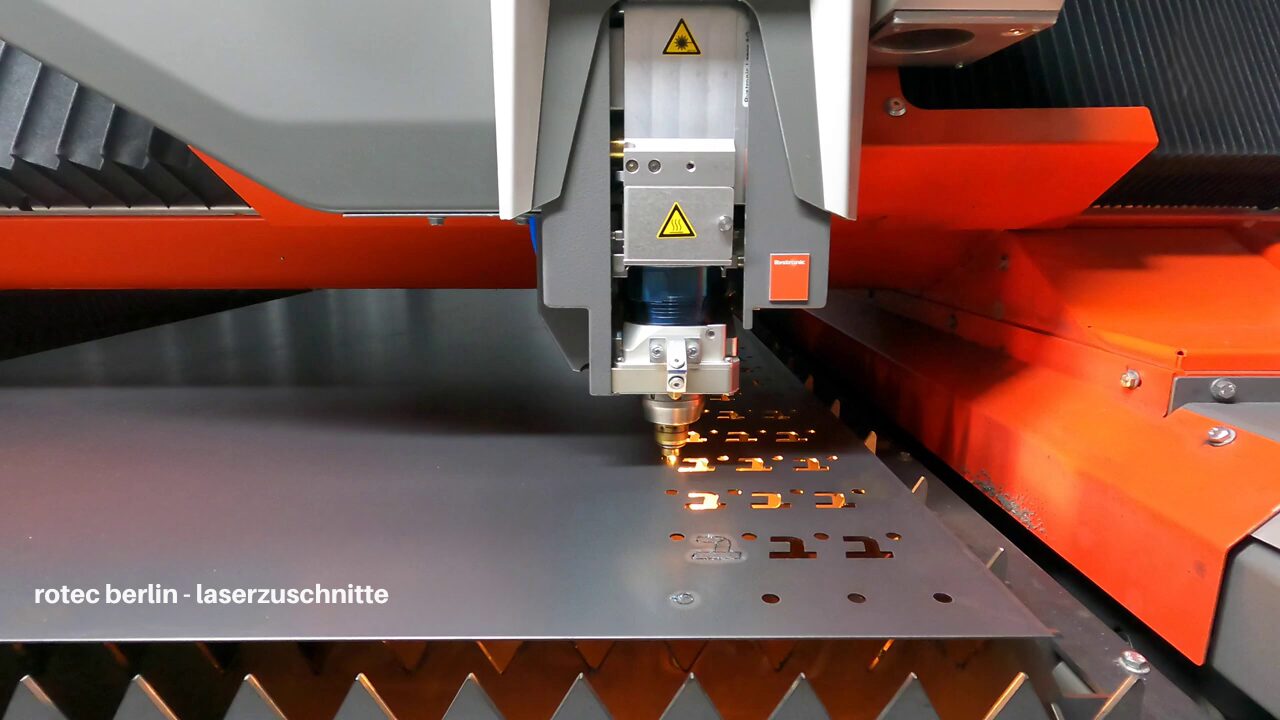
Si votre pièce nécessite des découpes, des perçages ou des contours extérieurs particuliers, la découpe au laser peut être combinée avec le pliage qui s'ensuit. Cela nous permet d'adapter dès le départ la position des contours aux pliages ultérieurs.
En ce qui concerne la découpe au laser, notre gamme de prestations prévoit les épaisseurs de matériaux suivantes :
| Matériau | Épaisseur du matériau lors de la découpe au laser |
|---|---|
| Acier | Jusqu'à 15 mm |
| Acier inoxydable | Jusqu'à 15 mm |
| Aluminium | Jusqu'à 12 mm |
Lors de la découpe au laser également, nous vérifions la qualité du matériau et les exigences relatives aux pièces. Ces valeurs décrivent la découpe et ne constituent pas des validations supplémentaires pour le pliage.
Vous trouverez de plus amples informations sur notre page consacrée aux prestations relatives à Découpe au laser à Berlin.
Pliage dans les règles de l'art de l'acier, de l'acier inoxydable et de l'aluminium
Le choix du matériau influe sur le poids, la résistance à la corrosion, la finition de surface et l'aptitude au formage. C'est pourquoi le matériau doit être adapté à la fois à l'application et à la géométrie prévue.
Pliage de tôles d'acier
La tôle d'acier convient à de nombreux composants techniques, tels que les cornières, les supports, les caches et les pièces de boîtier. La nuance et l'épaisseur du matériau déterminent en grande partie les rayons de courbure appropriés.
Le sens de laminage et le retour élastique jouent également un rôle. C'est pourquoi la mention „ tôle d'acier “ ne suffit souvent pas pour les composants complexes. Si une qualité spécifique est prescrite, celle-ci doit être clairement indiquée sur votre plan.
Pour les applications en extérieur, la protection anticorrosion et le revêtement ultérieur doivent en outre être adaptés à l'usage prévu. Veuillez coordonner ces exigences si possible avant la fabrication.
Pliage de tôles en acier inoxydable
L'acier inoxydable est notamment utilisé pour les composants exposés à la corrosion et les surfaces apparentes haut de gamme. Le choix de la nuance d'acier inoxydable appropriée dépend toutefois de l'environnement et de l'utilisation prévue.
Dans le cas de tôles poncées ou recouvertes d'un film, la surface mérite une attention particulière. C'est pourquoi vous devez indiquer dès le plan les faces apparentes, le sens de ponçage et les traces d'usinage autorisées.
Un choix et une utilisation adaptés des outils permettent de réduire les marques indésirables. Nous déterminons la qualité de surface pouvant être obtenue en fonction de la pièce concernée.
Pliage de tôles d'aluminium
L'aluminium présente des avantages lorsqu'il est important que les pièces soient légères. Cependant, tous les alliages d'aluminium ne se prêtent pas aussi bien au cintrage.
Outre l'alliage, l'état du matériau, l'épaisseur de la tôle et le sens de pliage influencent la formabilité. Un rayon intérieur trop petit peut donc entraîner l'apparition de fissures.
Veuillez indiquer les informations disponibles concernant les matériaux de manière aussi complète que possible. Cela nous permettra de vérifier si le matériau et la géométrie de chant souhaitée sont compatibles.
Pliage et usinage de tôles larmées et de tôles striées
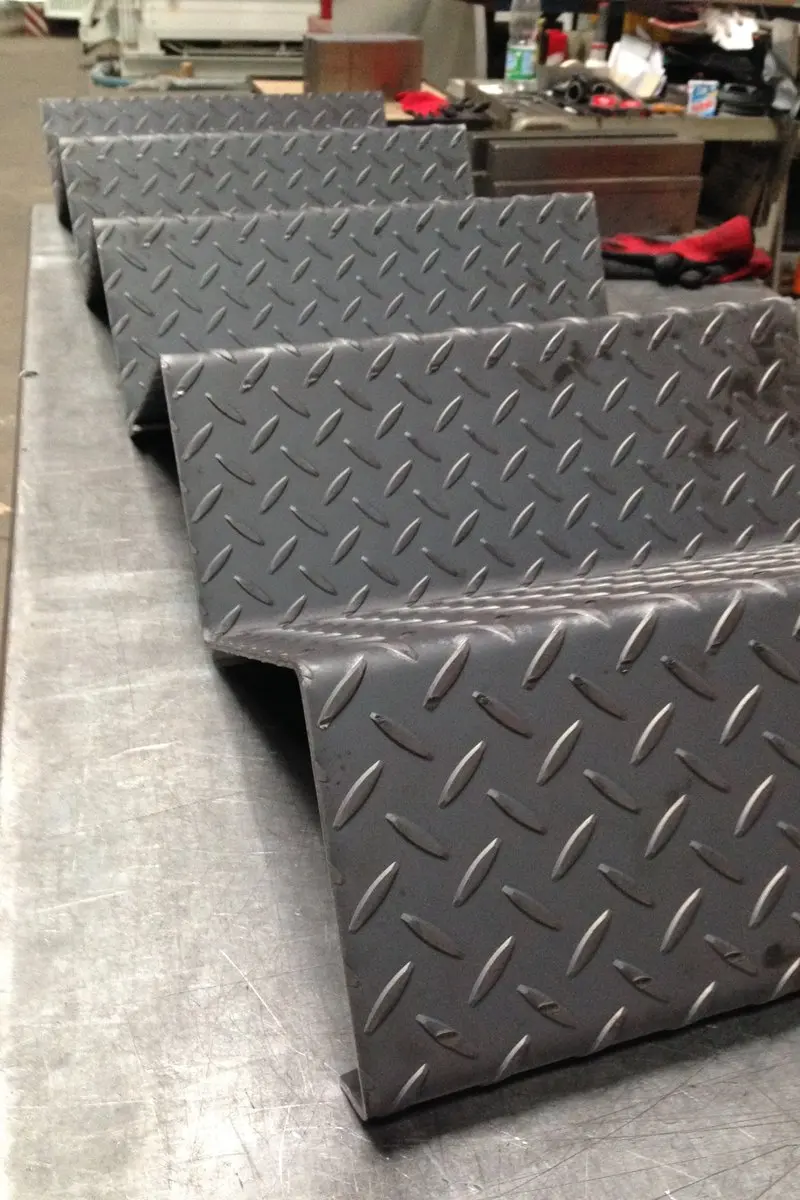
rotec transforme des tôles larmées et des tôles striées en acier, en acier inoxydable et en aluminium. Parmi les applications typiques, on peut citer les capots, les marchepieds, les éléments d'escalier ainsi que les composants destinés aux véhicules et aux machines.
La structure en relief de la surface doit être prise en compte lors de l'usinage. En effet, outre l'épaisseur du matériau de base, le gaufrage et le sens du gaufrage influencent la pression exercée sur l'outil.
Selon le modèle, on peut par exemple envisager des motifs « Quintett », « Duett » ou « Mandorla ». Les exigences en matière de fonctionnalité, d'esthétique et de finition sont déterminantes.
Que faut-il prendre en compte concernant les tôles praticables ?
Une surface gaufrée ne garantit pas à elle seule une résistance au glissement spécifique. La pertinence d'un modèle pour votre surface de circulation dépend de son utilisation et de vos exigences.
Veuillez donc préciser dès votre demande les justificatifs requis concernant la résistance au glissement. Dans le cas de marches porteuses, la charge, l'appui et la fixation doivent en outre être adaptés à la structure.
Pour le pliage, nous vérifions notamment la ligne de pliage, le rayon intérieur et les surfaces visibles souhaitées. Cela permet d'adapter l'usinage à la tôle gaufrée.
Vous trouverez de plus amples informations sur les matériaux et les modèles sur notre page dédiée à Tôles larmées et tôles striées.
De la découpe au laser à la pièce pliée finie
Pour obtenir une pièce de bordure adaptée, il faut commencer par définir des données de fabrication cohérentes. C'est pourquoi nous considérons la découpe, le pliage et les opérations de finition comme un processus d'ensemble.
Les découpes situées à proximité d'une ligne de pliage peuvent subir des modifications lors du formage. De même, une séquence de pliage inappropriée peut limiter l'accessibilité au niveau de l'outil. Ces points doivent être clarifiés avant la découpe.
Le processus de fabrication type comprend six étapes :
- Demande et vérification technique : Nous vérifions le plan, le matériau, l'épaisseur, le nombre de pièces et la finition souhaitée.
- Découpe : La tôle est découpée au laser ou selon un autre procédé approprié afin d'obtenir son contour extérieur et les découpes prévues.
- Préparation : Nous adaptons ensuite la séquence de pliage, les outils, les rayons et les butées à la géométrie.
- Pliage : Les différents pliages permettent de donner à la tôle préparée la forme prévue.
- Examen : Les dimensions, les angles et la surface sont contrôlés conformément aux exigences convenues.
- Traitement ultérieur : En fonction de la commande, les étapes suivantes peuvent inclure, par exemple, le soudage, le meulage, le revêtement ou la préparation en vue du montage.
Exemple pratique : de la découpe au laser au chemin de câbles
La vidéo montre la fabrication d'un chemin de câbles à partir d'une tôle d'acier galvanisé de 2,0 mm d'épaisseur, préalablement découpée au laser. Dans un premier temps, les deux bords longitudinaux sont rabattus. Ensuite, la pièce prend sa forme profilée grâce à d'autres opérations de pliage.
Les bords repliés renforcent la rigidité du profilé et adoucissent les arêtes de la tôle concernées. Cela permet de comprendre pourquoi la découpe et l'ordre de pliage sont planifiés conjointement.
Cet exemple illustre les pratiques de fabrication de rotec à partir d'un composant concret. Nous adaptons les dimensions des autres chemins de câbles en fonction des plans.
Regarder la vidéo originale : Fabrication d'un chemin de câbles chez rotec
Quels sont les éléments essentiels à prendre en compte lors de la conception de pièces à arêtes ?
Pour qu'une pièce pliée soit fonctionnelle, le dessin, le matériau et le procédé de fabrication doivent être adaptés les uns aux autres. Les rayons de pliage, les cotes finies, les tolérances et l'emplacement des découpes revêtent une importance particulière.
Adapter le rayon de courbure à l'épaisseur du matériau
Le rayon intérieur influe sur les contraintes subies par le matériau lors du cintrage. Un rayon trop petit peut provoquer des fissures ou nuire à la qualité de la pièce.
Le choix du rayon approprié dépend, entre autres, de la qualité du matériau, de son épaisseur et du sens de laminage. De plus, l'outil disponible doit permettre d'obtenir le résultat souhaité.
Veuillez donc définir clairement les rayons nécessaires d'un point de vue fonctionnel. S'il existe une marge de manœuvre, une concertation en amont peut faciliter la fabrication.
Tenir compte du retour élastique
Une fois la pression relâchée, une tôle pliée reprend partiellement sa forme initiale. Cela signifie que l'angle continue de varier après l'opération de pliage.
L'ampleur de cet effet dépend du matériau et de l'usinage. C'est pourquoi le choix de l'outil et les réglages de fabrication doivent tenir compte de la reprise élastique.
Un réglage adapté à l'acier ne peut donc pas être appliqué tel quel à toutes les tôles en acier inoxydable ou en aluminium.
Vérifiez les découpes à proximité de la ligne de pliage
Les perçages, les trous oblongs et autres découpes peuvent se déformer s'ils sont situés trop près d'une ligne de pliage. Cela peut compliquer le montage ultérieur.
Des espacements suffisants permettent de limiter ces variations. Si la conception ne le permet pas, il convient d'envisager d'autres séquences d'usinage ou des adaptations de conception.
Veuillez donc indiquer clairement dans vos documents les schémas de perçage et les cotes de raccordement particulièrement importants.
Veuillez tenir compte du sens de laminage et de la surface
Le sens de laminage peut influencer la formabilité d'une tôle. Parallèlement, pour les pièces apparentes, c'est souvent le sens de polissage qui détermine l'aspect souhaité.
Veuillez donc indiquer les faces visibles, le sens de la surface et les films de protection présents. Cela permettra de tenir compte de ces exigences lors de la découpe et de la séquence de pliage.
Coordonner les cotes de fabrication, le développement et les tolérances
Veuillez indiquer dans votre dessin les dimensions de la pièce de bordure finie. Précisez également s'il s'agit de dimensions intérieures ou extérieures.
Les cotes fonctionnelles et les arêtes de référence revêtent une importance particulière pour garantir que la pièce s'adapte ultérieurement à la configuration de montage prévue. Le développement doit en outre être adapté au matériau, au rayon de courbure et au procédé de fabrication.
Le dessin, le modèle CAO et le dépliage existant doivent donc refléter le même état d'avancement. Cela permettra à rotec de clarifier avec vous, en amont, les éventuels écarts.
Veuillez indiquer explicitement les tolérances dimensionnelles et angulaires requises. Cela nous permettra de prendre en compte les exigences essentielles au bon fonctionnement lors du contrôle technique. Une valeur de tolérance forfaitaire ne convient pas à toutes les pièces pliées.
Vérifier les côtés courts et les profils complexes
Des côtés très courts peuvent limiter le choix des outils. De plus, la pièce doit rester accessible pendant chacune des opérations de pliage.
Sinon, les zones déjà pliées risquent d'entrer en collision avec des outils ou des pièces de machine. C'est pourquoi il est recommandé de se concerter dès le début dans le cas de profilés en U étroits et de tôles pliées à plusieurs reprises.
En fonction du composant, il peut être nécessaire d'adapter la longueur des côtés, de modifier les rayons ou de changer l'ordre de fabrication. Veuillez donc indiquer les cotes qui doivent rester inchangées pour garantir le montage et le bon fonctionnement.
Quels types de pièces pliées rotec fabrique-t-elle ?
rotec fabrique des pièces pliées destinées à la construction métallique, à la construction mécanique, à l'architecture, aux techniques du bâtiment et aux applications industrielles. La gamme s'étend des simples cornières aux pièces comportant plusieurs plis.
Les modèles courants sont les suivants :
- Cornières ainsi que profilés en U, en Z et en H
- Couvercles, habillages et pièces de boîtier
- Cassettes et éléments pour façades
- Supports et plaques de montage
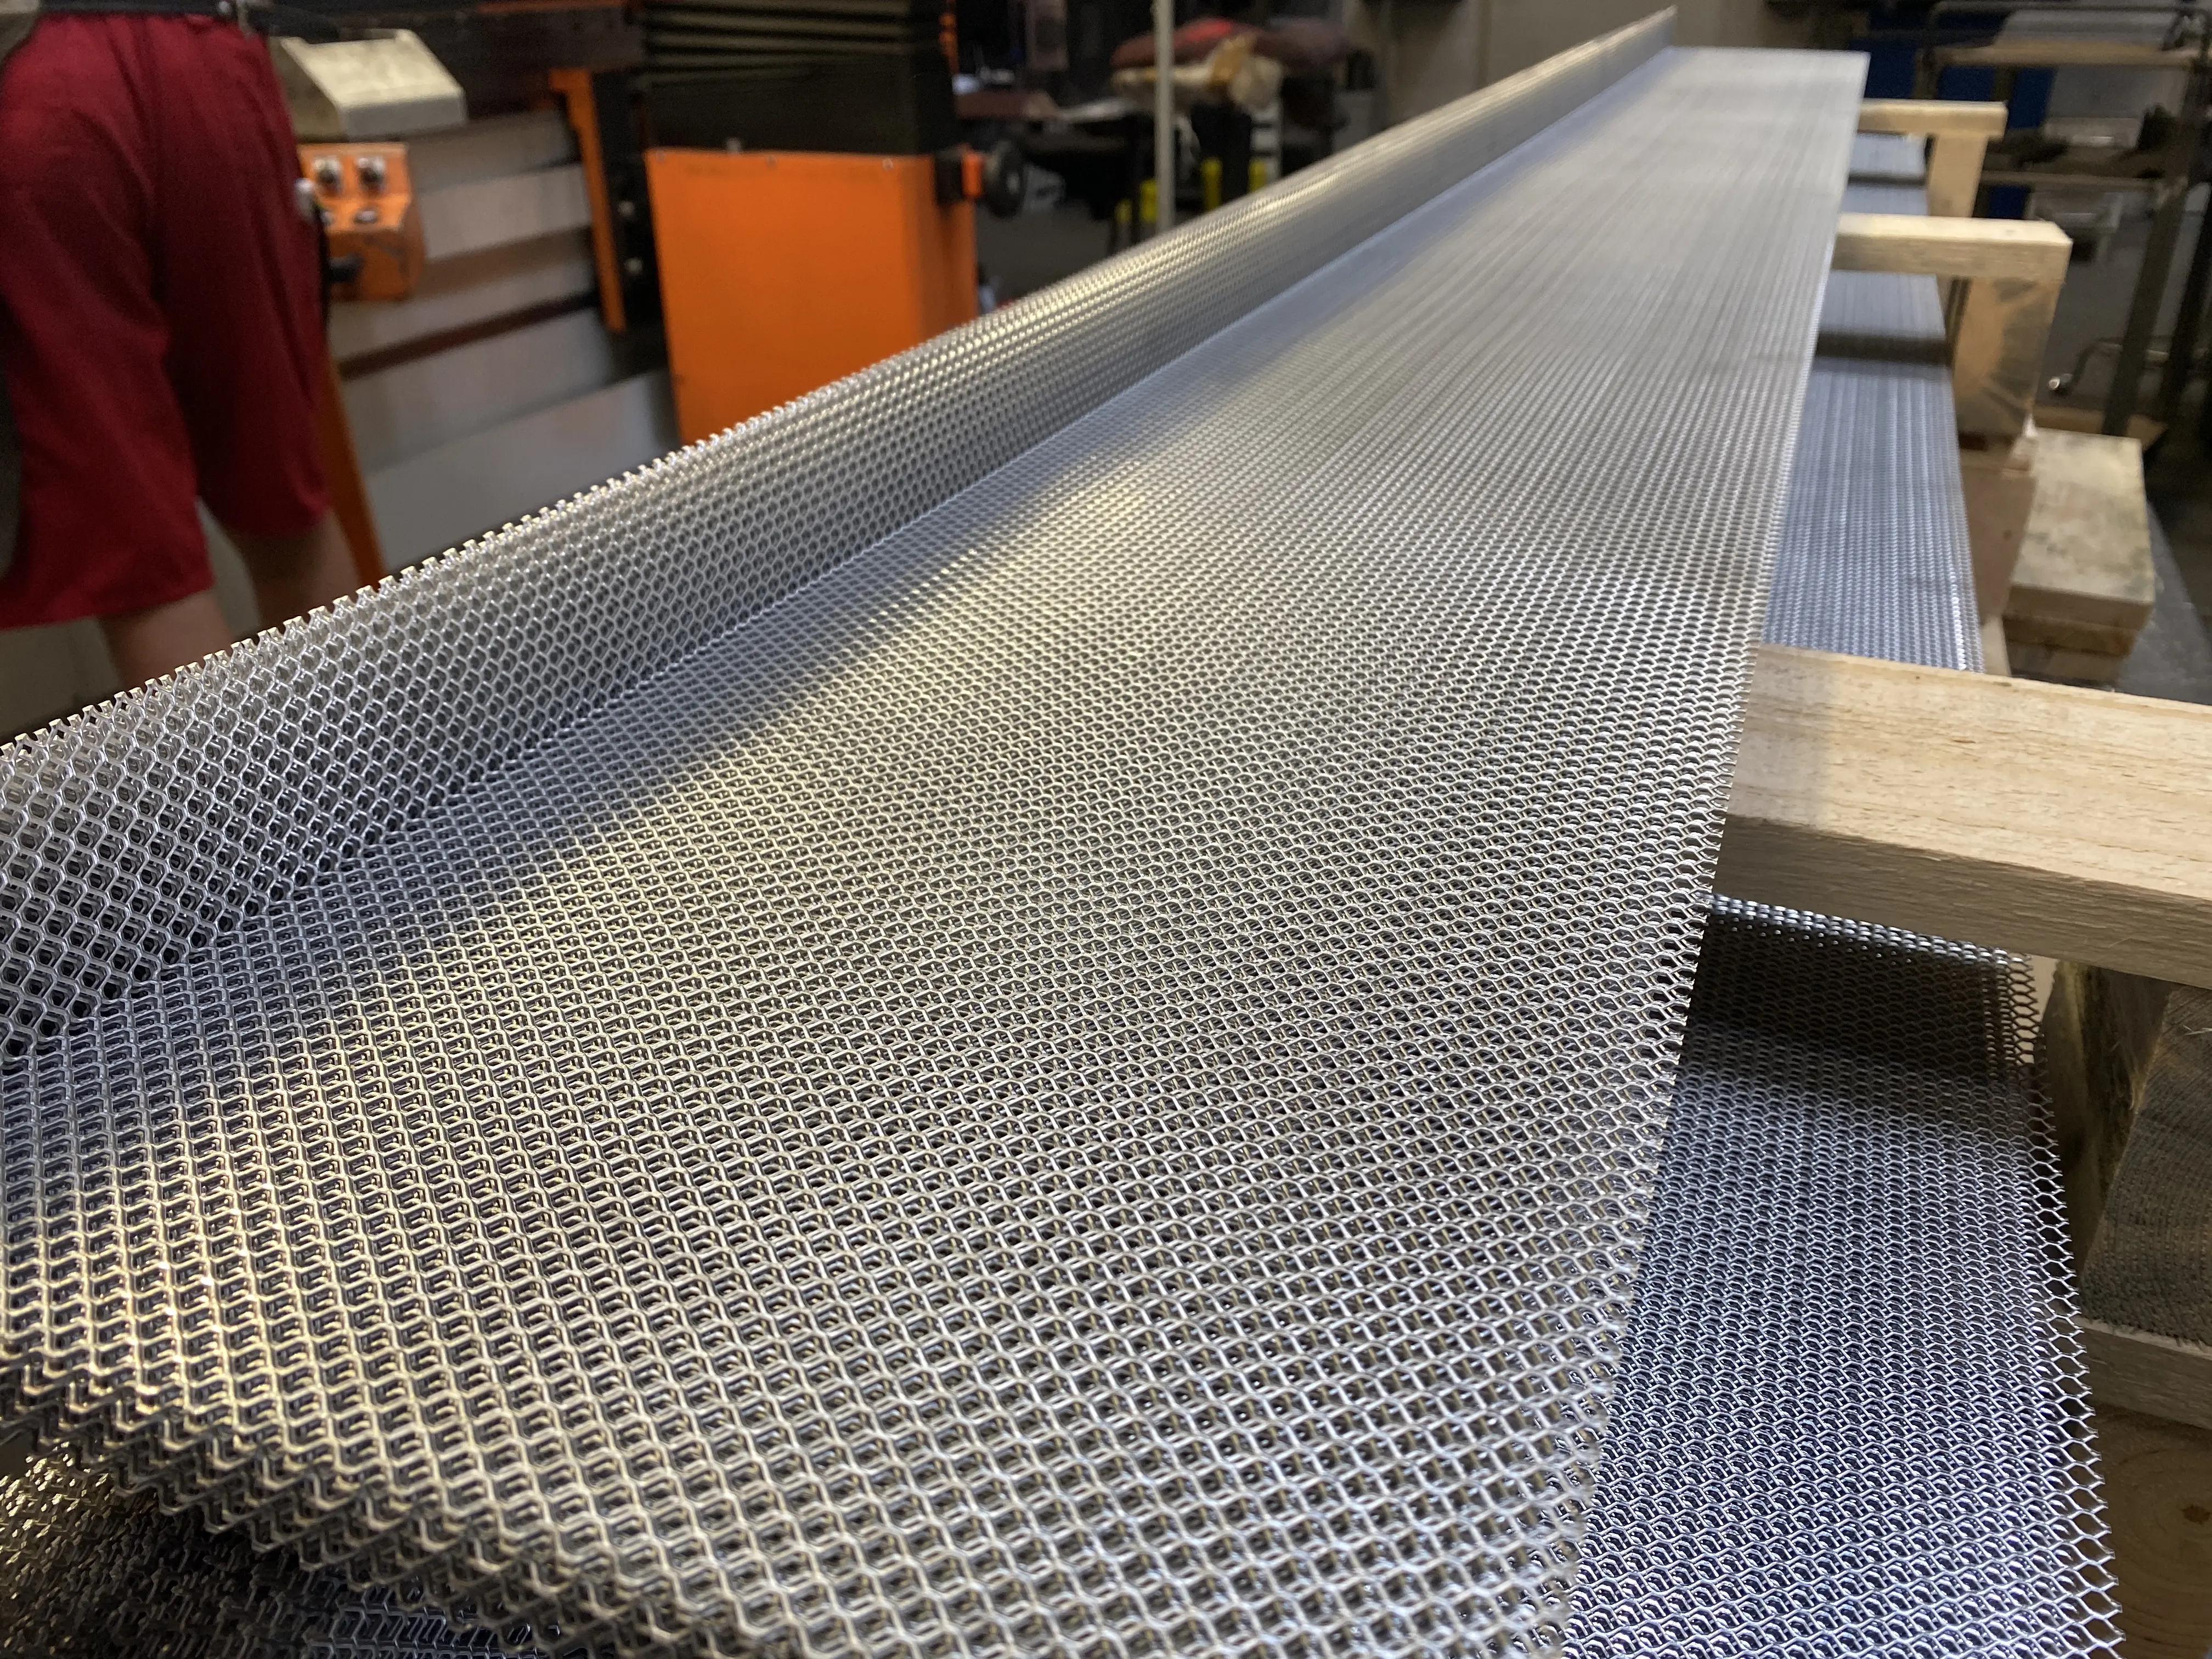
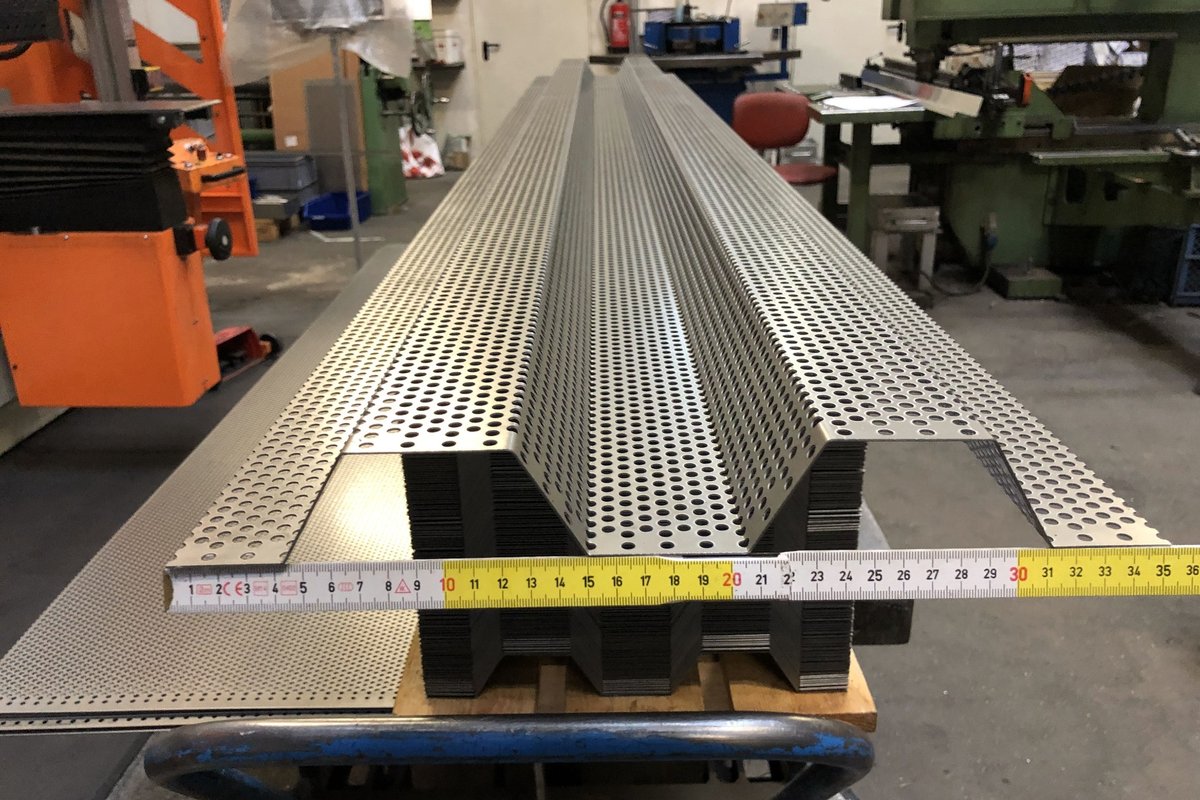
- tôles perforées et tôles étirées pliées
- Profilés trapézoïdaux et profilés spéciaux sur mesure
- Éléments en tôle larmée pour les marches et les escaliers
- pièces en tôle découpées au laser, suivies d'un pliage
Pliage de tôles perforées et de métaux déployés
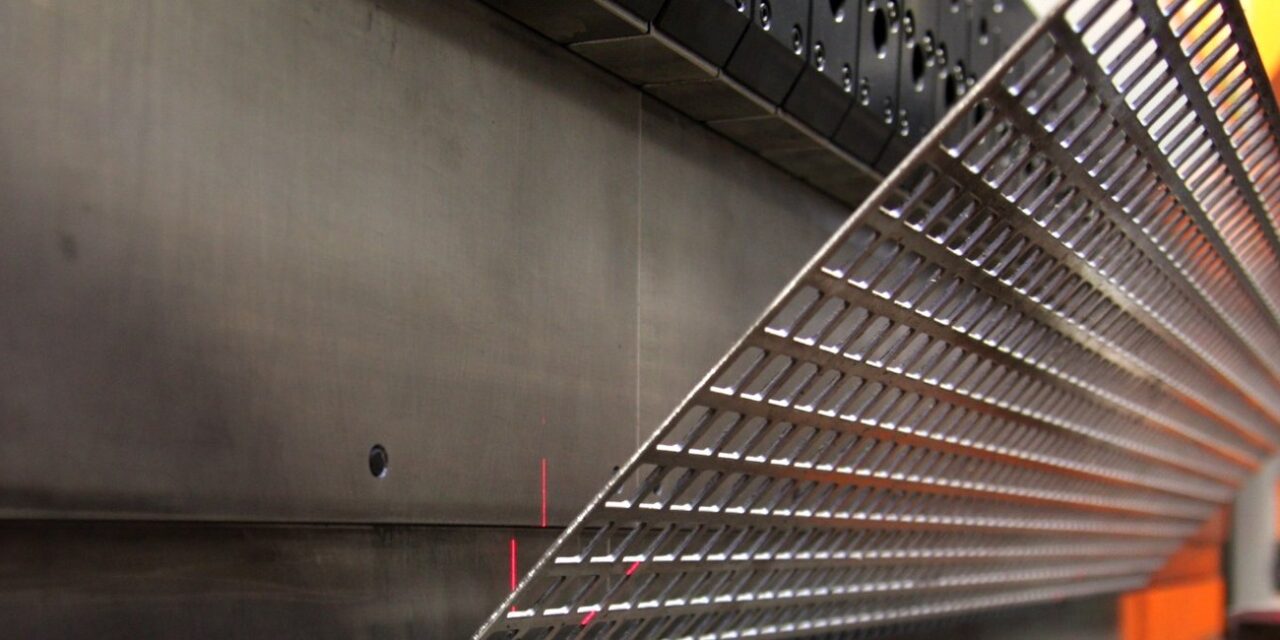
Dans le cas des tôles perforées et des métaux déployés, les ouvertures, la largeur des nervures et les zones périphériques influencent le comportement au formage. C'est pourquoi leur usinage ne peut pas être assimilé de manière générale à celui d'une tôle pleine et fermée.
La position de la ligne de pliage doit correspondre à la perforation ou à la structure maillée. Parallèlement, les arêtes visibles et les surfaces de raccordement souhaitées doivent être déterminées dès le début.
Pour en savoir plus, consultez l'article consacré à Découpe et pliage de métal déployé et de treillis métalliques.
Voici un autre exemple d'application : Profilés trapézoïdaux en tôle perforée pour joints de dilatation et dalles de sol en béton.
Revêtements latéraux pliés pour cadres constitués de profilés de construction
Un châssis constitué de profilés en aluminium peut être complété par des parois latérales, des parois arrière et des capots en tôle fabriqués sur mesure. rotec peut réaliser ces habillages dans ses propres ateliers découpe au laser sur mesure puis le plier en y ajoutant les rebords ou les pattes de fixation nécessaires. Ce faisant, nous adaptons les lignes de pliage, les découpes et les cotes de raccordement au cadre profilé.
En ce qui concerne le cadre, notre guide vous explique Sélectionner, découper et assembler des profilés de construction la sélection et la planification de la découpe à l'aide d'un exemple pédagogique en 3D. Si vous avez besoin d'un ensemble complet, nous vous accompagnons dans Conception, fabrication et montage de châssis en profilés d'aluminium. Vous trouverez les profilés et accessoires adaptés dans le rotec Boutique de profilés.
Prévoyez l'épaisseur du matériau, les distances par rapport aux bords et les fixations de manière coordonnée, afin que le revêtement et le châssis s'adaptent parfaitement l'un à l'autre. Les travaux complémentaires nécessaires peuvent être réalisés via notre Usinage de la tôle et transformation des métaux en fonction de la découpe et du pliage.
Pourquoi faire plier vos tôles chez rotec à Berlin ?
Lorsque vous confiez un travail de pliage de tôles à Berlin, la coordination technique et la traçabilité des données de fabrication sont essentielles. rotec allie un accompagnement personnalisé à ses propres services d'usinage de tôles.
Pour les entreprises de Berlin et du Brandebourg, la proximité géographique facilite la coordination des plans, des échantillons et des détails des composants. Par ailleurs, vous pouvez regrouper les étapes d'usinage associées au sein d'une même demande.
Cela vous offre des avantages concrets :
- Fabrication coordonnée : La découpe, le cintrage et les opérations de finition peuvent être planifiés conjointement.
- Contact personnel : Vous pouvez clarifier vos questions techniques directement auprès d'un interlocuteur.
- Différents matériaux : L'acier, l'acier inoxydable et l'aluminium permettent de proposer des solutions adaptées à chaque application.
- Composants individuels : Les pièces individuelles et les séries sont fabriquées conformément aux spécifications convenues.
- Expérience depuis 1982 : rotec allie une connaissance approfondie des matériaux à une expérience pratique dans le domaine de la transformation des métaux.
Vous trouverez un aperçu des procédures complémentaires sur notre page consacrée à la Travail de la tôle à Berlin.
Clarifier dès le début les exigences en matière de justificatifs
Les justificatifs requis dépendent de l'utilisation de votre composant. Veuillez donc préciser dès votre demande les exigences particulières concernant les éléments porteurs ou les assemblages soudés.
Cela nous permet de clarifier l'étendue des prestations et les documents requis avant la fabrication. Les Certificats publiés par rotec vous donnent une première idée.
Quels sont les facteurs qui influencent les coûts liés au pliage des tôles ?
Les coûts dépendent du matériau, de la découpe et des pliages nécessaires. À cela s'ajoutent le nombre de pièces, les frais d'outillage et les exigences en matière de dimensions ou de finition.
C'est pourquoi une indication de prix forfaitaire sans données sur les composants n'est guère significative. Un simple cache ne répond pas aux mêmes exigences qu'une pièce de boîtier comportant plusieurs plis et dont les cotes de raccordement sont serrées.
Dans le cas des séries, la préparation et la mise en place s'étalent sur plusieurs pièces. Parallèlement, des tolérances serrées ou des surfaces visibles particulières peuvent nécessiter un travail supplémentaire.
Un plan complet facilite donc l'établissement d'un devis qui reflète l'étendue des prestations souhaitées. Veuillez également préciser si vous avez besoin uniquement du pliage ou si vous souhaitez également la fourniture des matériaux, la découpe et les opérations de finition.
rotec peut ainsi coordonner les différentes étapes de travail avec vous.
De quelles informations avons-nous besoin pour établir un devis ?
Pour pouvoir traiter votre demande de manière fiable, nous avons besoin d'informations précises sur les composants. Un dessin au format PDF coté, ainsi que des fichiers DXF ou STEP complémentaires, nous sont particulièrement utiles.
Veuillez nous communiquer, dans la mesure du possible, les informations suivantes :
- Matériau et, si elle est connue, référence exacte du matériau
- Épaisseur du matériau et dimensions de la pièce finie
- angles de pliage et rayons intérieurs souhaités
- Nombre d'unités et commandes éventuelles supplémentaires
- tolérances dimensionnelles et angulaires requises
- Faces apparentes, finitions et sens de ponçage
- Découpes, perçages et assemblages soudés
- traitement souhaité
- utilisation prévue du composant
- date d'achèvement souhaitée et lieu de livraison
Veillez à ce que le dessin et les données CAO correspondent au même état d'avancement. Vous éviterez ainsi tout malentendu lors de la coordination technique.
Si vous ne disposez pas encore d'un dessin complet, un croquis coté peut s'avérer utile lors du premier entretien. Avant la fabrication, les cotes et les exigences essentielles doivent toutefois être clairement définies.
Questions fréquentes sur le pliage et le cintrage des tôles
Où puis-je faire plier de la tôle à Berlin ?
rotec fabrique à Berlin des pièces pliées en acier, en acier inoxydable et en aluminium. Il est ainsi possible de combiner la découpe au laser, le pliage et d'autres étapes d'usinage. Veuillez nous envoyer votre plan afin que nous puissions vérifier la faisabilité de votre projet.
Quelle est la longueur maximale des tôles pouvant être pliées chez rotec ?
La longueur maximale de pliage de notre machine est de 3 040 mm. La possibilité d'utiliser cette longueur pour votre pièce dépend également du matériau, de l'épaisseur et de la géométrie de celle-ci. C'est pourquoi nous vérifions la conception concrète à partir de vos documents.
Quelle est la force de pression de la cintreuse ?
Notre presse plieuse dispose d'une force de pression pouvant atteindre 200 t. Toutefois, ce chiffre ne permet pas à lui seul de déterminer l'épaisseur de tôle admissible. En effet, le matériau, la longueur de pliage et l'outil ont une incidence sur la force requise.
Quelles épaisseurs de matériau peuvent être cintrées ?
L'épaisseur maximale du matériau dépend du projet et peut atteindre 15 mm, conformément à notre cahier des charges publié. La qualité du matériau, la longueur de pliage, le rayon et l'outil doivent être adaptés les uns aux autres. Cette limite maximale ne s'applique donc pas de manière générale à tous les modèles ni à la longueur totale de pliage de 3 040 mm.
Rotec peut-il découper au laser des tôles avant leur pliage ?
Oui. La liste des prestations publiée mentionne, pour la découpe au laser, l'acier et l'acier inoxydable jusqu'à 15 mm d'épaisseur, ainsi que l'aluminium jusqu'à 12 mm d'épaisseur. Nous vérifions à cet égard la qualité du matériau et les exigences relatives aux pièces. Les limites de la découpe au laser n'impliquent pas d'autorisations supplémentaires pour le pliage.
Quelle est la différence entre le pliage et le cintrage ?
Le pliage est le terme générique désignant la déformation permanente. Le pliage ou le pliage en angle désigne le pliage en ligne droite d'une tôle. Cela permet notamment de fabriquer des cornières, des profilés et des capots.
Rotec traite-t-il également les tôles larmées ?
Oui. Rotec transforme des tôles larmées et des tôles striées en acier, en acier inoxydable et en aluminium. Nous tenons compte du matériau de base, du gaufrage, du rayon de cintrage et de la finition souhaitée. Pour les éléments destinés à être piétinés, il convient en outre de respecter les exigences en matière de résistance au glissement.
Les tôles perforées et les métaux déployés peuvent-ils être pliés ?
Oui, à condition que la perforation ou la structure maillée, la largeur des nervures, les zones périphériques et la géométrie des pièces se prêtent au formage. C'est pourquoi nous vérifions la ligne de pliage et la conception souhaitée avant la fabrication.
La société rotec fabrique-t-elle des pièces individuelles et des petites séries ?
Oui. Rotec fabrique des pièces uniques, des petites séries et des séries récurrentes après concertation technique. Veuillez donc indiquer dès votre demande le nombre de pièces souhaité ainsi que les éventuelles commandes récurrentes.
Quels formats de dessin sont utiles ?
Un dessin PDF coté est utile pour la coordination. De plus, les fichiers DXF ou STEP facilitent le transfert des données. Veillez donc à ce que la version soit la même et à ce que les informations relatives au matériau, aux dimensions finales, aux angles et aux tolérances soient claires.
Rotec peut-il assurer le traitement ultérieur des tôles pliées ?
Oui. En fonction de la commande, il est possible de coordonner les opérations de soudage, de meulage, de revêtement ou de préparation au montage. Veuillez donc indiquer l'étendue totale souhaitée dès votre demande.
Qui est votre interlocuteur pour les pièces en tôle pliée ?
Votre interlocuteur est Hardy Pusch. Vous pouvez le joindre au 030 789039-0 ou par e-mail à l'adresse h.pusch@rotec-berlin.de. Veuillez également nous envoyer votre schéma et les principales caractéristiques des composants afin que nous puissions évaluer votre projet.
Pliage de tôles à Berlin : demandez votre pièce pliée auprès de rotec
La conception d'une pièce pliée adaptée commence par un dessin précis et des spécifications bien définies. Le matériau, le rayon de courbure, les dimensions finales et la finition déterminent ensemble la conception appropriée.
Si vous souhaitez faire réaliser des travaux de pliage de tôles à Berlin, rotec assure la coordination technique en s'appuyant sur son propre service d'usinage de tôles. Vous pouvez ainsi demander simultanément une découpe au laser, un pliage et d'autres étapes d'usinage.
Veuillez nous envoyer votre dessin en précisant l'épaisseur du matériau, le nombre de pièces et la date de livraison souhaitée. Veuillez également indiquer les tolérances importantes et les surfaces visibles. Cela nous permettra de déterminer la conception et les étapes d'usinage adaptées à votre projet.
Votre interlocuteur est Hardy Pusch. Vous pouvez le joindre à l'adresse suivante : h.pusch@rotec-berlin.de ou par téléphone au 030 789039-0.
Envoyer un dessin et demander des pièces pliées
Crédits photos : toutes les images figurant dans cet article représentent des pièces originales issues de la production de rotec et n’ont pas été générées ni retouchées à l’aide de l’intelligence artificielle. Pour le motif „ Laser one “, seul le lettrage a été ajouté à l’aide de Photoshop.



 FR
 DE
 EN
 ES
 IT
 NL
 PL
 TR