Aggiornato dal punto di vista tecnico il 12 settembre 2026.
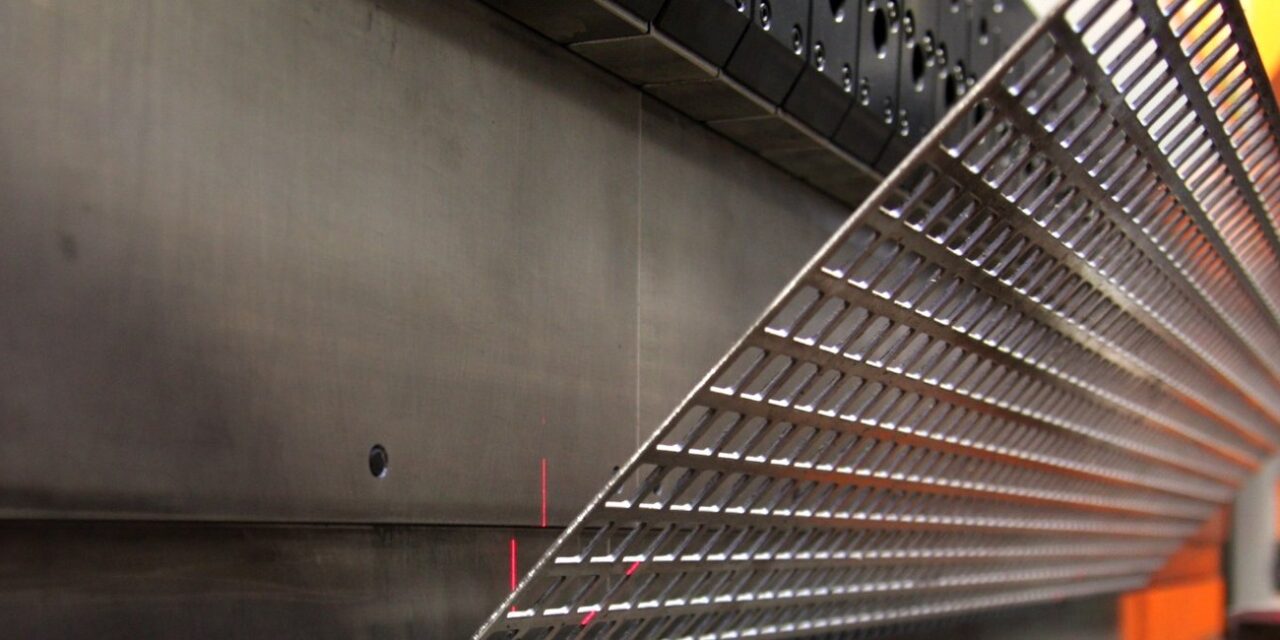
Piegatura della lamiera a Berlino: rotec realizza profili piegati in acciaio, acciaio inossidabile e alluminio su disegno. A tal fine, adattiamo il materiale, il raggio di piegatura e la sequenza di lavorazione in base al Vostro componente. Che si tratti di un singolo pezzo, di una piccola serie o di una produzione ricorrente, sono le esigenze del Vostro progetto a essere determinanti.
Presso rotec è possibile combinare tra loro il taglio laser, la piegatura e ulteriori fasi di lavorazione. Ciò Le consente di coordinare tempestivamente i ritagli, le linee di piegatura e il successivo montaggio. Riceverà assistenza per i chiarimenti tecnici e potrà richiedere contemporaneamente le fasi di lavorazione correlate.
Avete bisogno di un angolare in lamiera, di una copertura o di un profilo con pieghe multiple? Inviateci il vostro disegno indicando lo spessore del materiale, il numero di pezzi e la data di consegna desiderata. In questo modo potremo verificare la fattibilità tecnica e concordare con voi l’entità dei servizi da fornire.
Inviare il disegno e richiedere i pezzi sagomati
Qual è la differenza tra piegatura e smussatura?
La piegatura indica la deformazione permanente di una lamiera. La piegatura con pressa piegatrice produce pieghe rettilinee, ad esempio per angolari, profili a U o coperture. In una pressa piegatrice, l’utensile superiore e quello inferiore agiscono in sinergia, in modo che la lamiera assuma l’angolo desiderato.
Un sistema di controllo CNC facilita la regolazione e la ripetibilità delle fasi di lavorazione. Tuttavia, il risultato dipende anche dal materiale, dall’utensile e dalla geometria del componente. Per questo motivo, il controllo tecnico fa parte della preparazione di ogni commessa.
Affinché un profilo angolare risulti adeguato, il raggio di piegatura, lo sviluppo e le tolleranze richieste devono corrispondere tra loro. Lo sviluppo descrive la forma della lamiera piana prima della piegatura. Se tali dati vengono definiti tempestivamente, è possibile ridurre le richieste di chiarimenti e le rilavorazioni evitabili.
Piegatura della lamiera a Berlino: le possibilità tecniche offerte da rotec
La nostra pressa piegatrice dispone di una forza di pressatura fino a 200 t e di una lunghezza massima di piegatura di 3040 mm. Lo spessore massimo della lamiera dipende tuttavia dal materiale e dal componente specifico. Per questo motivo valutiamo congiuntamente la lunghezza di piegatura, la qualità del materiale, il raggio interno e l’utensile.
| Caratteristica della macchina | Dati relativi alle prestazioni | Significato per il Suo componente |
|---|---|---|
| Forza di compressione | Fino a 200 t | La forza necessaria dipende, tra l’altro, dal materiale, dalla lunghezza di piegatura e dall’utensile. |
| Lunghezza massima di piegatura | 3040 mm | Lo spessore del materiale ammesso per questa lunghezza deve essere verificato separatamente. |
| Spessore del materiale durante la piegatura | A seconda del progetto, fino a 15 mm | Il limite massimo non si applica in modo generalizzato a tutti i materiali e a tutte le geometrie dei componenti. |
I valori massimi indicati non possono essere combinati tra loro a piacimento. In particolare, il limite massimo di 15 mm non implica che ogni lamiera di tale spessore possa essere piegata oltre i 3040 mm. Riceverete indicazioni vincolanti dopo la verifica del vostro disegno.
Pianificare congiuntamente il taglio laser e la piegatura
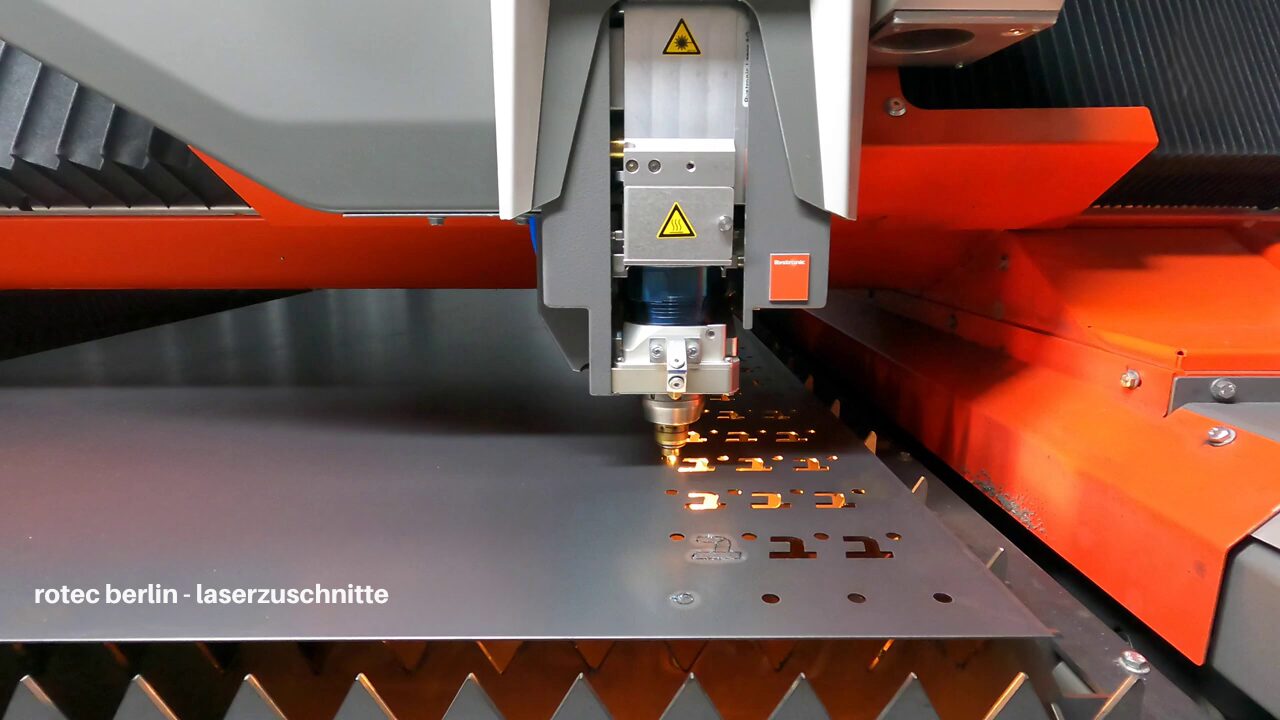
Se il Vostro componente richiede ritagli, fori o contorni esterni particolari, è possibile combinare il taglio laser con la successiva piegatura. In questo modo possiamo già adattare la posizione dei contorni alle successive piegature.
Per il taglio laser, la nostra gamma di servizi prevede i seguenti spessori dei materiali:
| Materiale | Spessore del materiale nel taglio laser |
|---|---|
| Acciaio | Fino a 15 mm |
| Acciaio inossidabile | Fino a 15 mm |
| Alluminio | Fino a 12 mm |
Anche nel taglio laser verifichiamo la qualità del materiale e i requisiti dei componenti. I valori descrivono il taglio e non costituiscono ulteriori approvazioni per la piegatura.
Per ulteriori informazioni, consultate la nostra pagina dedicata ai servizi relativi a Taglio laser a Berlino.
Piegatura a regola d’arte di acciaio, acciaio inossidabile e alluminio
La scelta del materiale influisce sul peso, sulla resistenza alla corrosione, sulla superficie e sulla formabilità. Pertanto, il materiale dovrebbe essere adeguato sia all’applicazione che alla geometria prevista.
Piegatura della lamiera d’acciaio
La lamiera d’acciaio è adatta alla realizzazione di numerosi componenti tecnici, quali ad esempio angolari, supporti, coperture e parti di alloggiamenti. In questo contesto, la qualità e lo spessore del materiale determinano in modo determinante quali raggi di curvatura siano opportuni.
Anche la direzione di laminazione e la resilienza rivestono un ruolo importante. Per questo motivo, l’indicazione „lamiera d’acciaio“ spesso non è sufficiente nel caso di componenti complessi. Qualora sia prescritta una determinata qualità, questa dovrebbe essere indicata in modo univoco nel Suo disegno.
Per le applicazioni in ambiente esterno, inoltre, la protezione anticorrosiva e il successivo rivestimento devono essere adeguati all’uso previsto. Si raccomanda di concordare tali requisiti, se possibile, prima della produzione.
Piegatura di lamiere in acciaio inossidabile
L'acciaio inossidabile viene impiegato, tra l'altro, per componenti soggetti a corrosione e per superfici a vista di alta qualità. La scelta del tipo di acciaio inossidabile più adatto dipende tuttavia dall'ambiente e dall'utilizzo.
Nel caso di lamiere levigate o rivestite con pellicola, la superficie richiede particolare attenzione. Pertanto, è opportuno indicare già nel disegno le facce a vista, la direzione di levigatura e i segni di lavorazione ammessi.
Una scelta e un utilizzo adeguati degli utensili contribuiscono a ridurre le impronte indesiderate. Valutiamo quale qualità superficiale sia possibile ottenere in base al componente specifico.
Piegatura della lamiera di alluminio
L’alluminio offre dei vantaggi quando è importante che il peso dei componenti sia ridotto. Tuttavia, non tutte le leghe di alluminio si prestano allo stesso modo alla piegatura.
Oltre alla lega, anche lo stato del materiale, lo spessore della lamiera e la direzione di piegatura influenzano la formabilità. Un raggio interno troppo piccolo può quindi causare la formazione di crepe.
La preghiamo di fornire le specifiche relative al materiale di cui dispone nel modo più completo possibile. In questo modo potremo verificare se il materiale e la geometria del bordo desiderata siano compatibili.
Piegatura e lavorazione di lamiere striate e lamiere goffrate
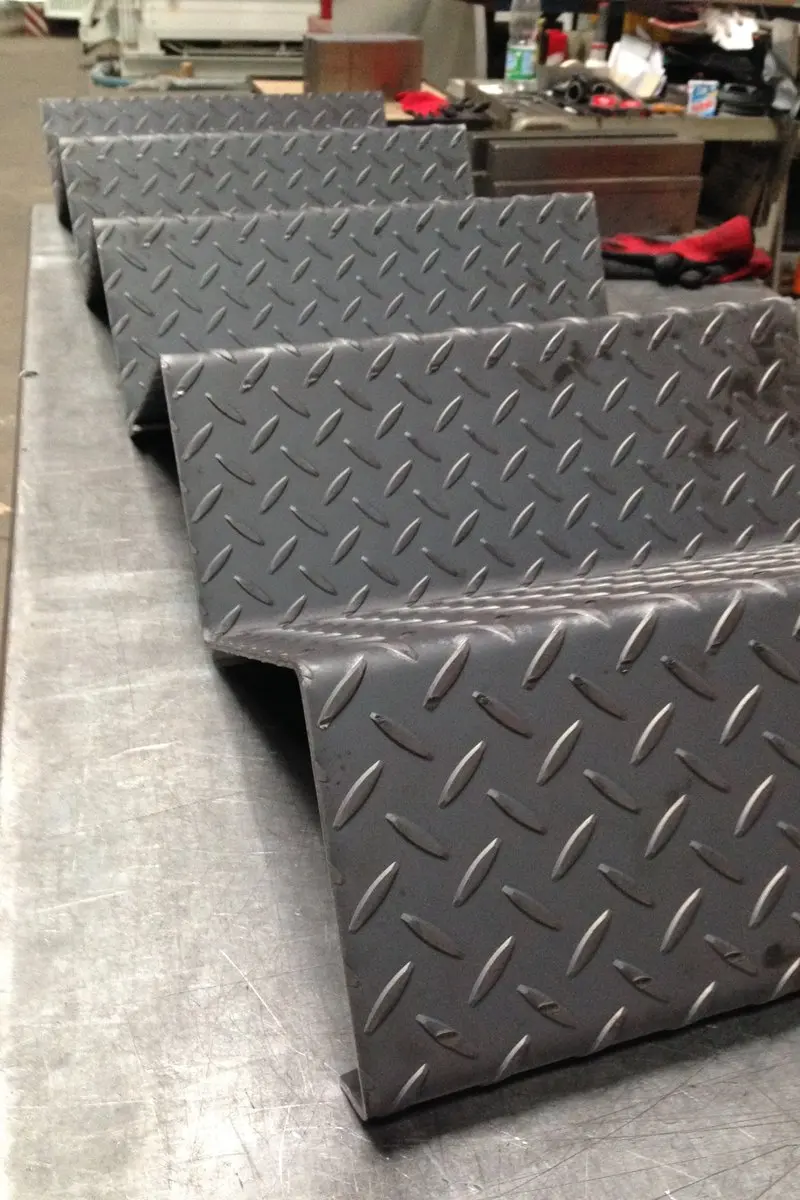
rotec lavora lamiere striate e lamiere a scaglie in acciaio, acciaio inossidabile e alluminio. Le applicazioni tipiche comprendono coperture, pedane, elementi per scale e componenti per veicoli e macchinari.
Durante la lavorazione occorre tenere conto della struttura in rilievo della superficie. Infatti, oltre allo spessore del materiale di base, anche la goffratura e la direzione della goffratura influenzano la pressione esercitata sull’utensile.
A seconda della versione, si possono prendere in considerazione, ad esempio, motivi a quintetto, a duetto o a mandorla. Sono determinanti i requisiti relativi alla funzionalità, all’aspetto estetico e alla lavorazione successiva.
A cosa occorre prestare attenzione nel caso delle lamiere calpestabili?
Una superficie goffrata di per sé non garantisce ancora una specifica resistenza allo scivolamento. L’idoneità di una determinata versione alla vostra superficie calpestabile dipende dall’uso e dai requisiti.
Vi preghiamo pertanto di concordare già al momento della richiesta la documentazione necessaria relativa alla resistenza allo scivolamento. Nel caso di gradini portanti, inoltre, il carico, l’appoggio e il fissaggio devono essere adeguati alla struttura.
Per la piegatura, verifichiamo, tra l’altro, la linea di piegatura, il raggio interno e le superfici a vista desiderate. In questo modo è possibile adattare la lavorazione alla lamiera goffrata.
Per ulteriori informazioni sui materiali e sulle versioni, consultate la nostra pagina dedicata a Piastre a strappo e piastre a scacchiera.
Dal taglio laser al profilo finito
La realizzazione di un profilo su misura inizia con dati di produzione coordinati. Per questo motivo consideriamo il taglio, la piegatura e le lavorazioni successive come un processo integrato.
I ritagli in prossimità di una linea di piegatura possono subire variazioni durante la formatura. Allo stesso modo, una sequenza di piegatura non ottimale può limitare l’accessibilità allo stampo. Tali aspetti dovrebbero essere chiariti già prima del taglio.
Il ciclo di produzione tipico comprende sei fasi:
- Richiesta e verifica tecnica: Verifichiamo il disegno, il materiale, lo spessore, il numero di pezzi e la finitura desiderata.
- Taglio: La lamiera acquisisce il proprio profilo esterno e i fori previsti tramite taglio laser o un altro procedimento idoneo.
- Preparazione: Successivamente, adattiamo la sequenza di piegatura, gli utensili, i raggi e i fermi alla geometria.
- Piegatura: Le singole piegature conferiscono alla lamiera preparata la forma prevista.
- Esame: Le dimensioni, gli angoli e la superficie vengono controllati in base ai requisiti concordati.
- Ulteriore elaborazione: A seconda dell’incarico, seguono, ad esempio, la saldatura, la levigatura, il rivestimento o la preparazione per il montaggio.
Esempio pratico: dal taglio laser alla guida cavi
Il video mostra la produzione di una guida per cavi realizzata con lamiera di acciaio zincato dello spessore di 2,0 mm, precedentemente tagliata al laser. Innanzitutto, i due bordi longitudinali vengono ripiegati. Successivamente, il componente assume la sua forma profilata grazie a ulteriori operazioni di piegatura.
I bordi ripiegati contribuiscono alla rigidità del profilo e smussano i bordi della lamiera in questione. Ciò spiega perché il taglio e la sequenza di piegatura vengano pianificati congiuntamente.
L'esempio illustra la prassi produttiva di rotec sulla base di un componente concreto. Le dimensioni di altri percorsi cavi vengono adattate in base al disegno.
Guardi il video originale: Produzione di un sistema di guida cavi presso rotec
Quali sono gli aspetti fondamentali nella progettazione di elementi profilati?
Affinché un elemento angolare sia funzionale, il disegno, il materiale e il processo di produzione devono essere perfettamente coordinati. Particolarmente importanti sono i raggi di curvatura, le quote finali, le tolleranze e la posizione dei fori.
Adeguare il raggio di curvatura allo spessore del materiale
Il raggio interno influisce sulle sollecitazioni a cui è sottoposto il materiale durante la piegatura. Un raggio troppo piccolo può causare crepe o compromettere la qualità del componente.
La scelta del raggio adeguato dipende, tra l’altro, dalla qualità del materiale, dallo spessore e dalla direzione di laminazione. Inoltre, l’utensile a disposizione deve consentire la realizzazione della forma desiderata.
Si raccomanda pertanto di definire in modo univoco i raggi necessari dal punto di vista funzionale. Qualora vi sia un margine di manovra, un coordinamento tempestivo può facilitare la produzione.
Tenere conto del ritorno elastico
Una volta rimossa la pressione, una lamiera piegata torna parzialmente nella posizione iniziale. Ciò significa che l’angolo continua a variare anche dopo il processo di piegatura.
L'entità di tale effetto dipende dal materiale e dalla lavorazione. Pertanto, nella scelta degli utensili e nella regolazione dei parametri di lavorazione è necessario tenere conto del ritorno elastico.
Di conseguenza, un’impostazione adeguata per l’acciaio non può essere applicata tal quale a qualsiasi lamiera di acciaio inossidabile o di alluminio.
Controllare i tagli in prossimità della linea di piegatura
I fori, i fori oblunghi e altri intagli possono deformarsi se si trovano troppo vicini a una linea di piegatura. Ciò può rendere più difficile il successivo montaggio.
Mantenere distanze adeguate contribuisce a limitare tali variazioni. Qualora la struttura non lo consenta, è necessario valutare altre sequenze di lavorazione o adeguamenti progettuali.
Si raccomanda pertanto di indicare in modo univoco nei Suoi documenti gli schemi di foratura e le quote di collegamento particolarmente importanti.
Si prega di prestare attenzione alla direzione di laminazione e alla superficie
La direzione di laminazione può influire sulla formabilità di una lamiera. Allo stesso tempo, nel caso di componenti a vista, è spesso la direzione di levigatura a determinare l’aspetto desiderato.
Si prega pertanto di specificare i lati a vista, la direzione delle venature e le pellicole protettive presenti. In questo modo sarà possibile tenere conto di tali requisiti durante il taglio e la sequenza di piegatura.
Concordare le dimensioni finali, lo sviluppo e le tolleranze
Indichi nel Suo disegno le dimensioni del profilo finito. Indichi inoltre se si tratta di dimensioni interne o esterne.
Le quote funzionali e gli spigoli di riferimento sono particolarmente importanti affinché il componente si adatti successivamente alla situazione di montaggio prevista. Il disegno in sviluppo deve inoltre essere adeguato al materiale, al raggio di curvatura e al processo di produzione.
Il disegno, il modello CAD e lo sviluppo esistente dovrebbero pertanto riflettere lo stesso stato di modifica. In questo modo, rotec potrà chiarire tempestivamente con voi eventuali discrepanze.
Indichi espressamente le tolleranze dimensionali e angolari richieste. Ciò ci consentirà di tenere conto dei requisiti fondamentali per il funzionamento durante la verifica tecnica. Un valore di tolleranza forfettario non è adatto a ogni pezzo piegato.
Verifica di bracci corti e profili complessi
Le gambe molto corte possono limitare la scelta degli utensili. Inoltre, il pezzo deve rimanere accessibile durante le singole operazioni di piegatura.
In caso contrario, le aree già piegate potrebbero entrare in collisione con utensili o componenti della macchina. Per questo motivo, in presenza di profili a U stretti e lamiere sottoposte a piegature multiple, è opportuno procedere a un coordinamento tempestivo.
A seconda del componente, possono essere necessarie lunghezze dei lati adeguate, raggi diversi o una sequenza di lavorazione diversa. La preghiamo pertanto di indicare le quote che devono rimanere invariate per garantire il montaggio e il corretto funzionamento.
Quali profili produce rotec?
rotec produce profili piegati per l’edilizia metallica, l’ingegneria meccanica, l’architettura, l’impiantistica edile e le applicazioni industriali. La gamma spazia dai semplici angolari ai componenti con piegature multiple.
Le versioni tipiche sono:
- Angolari e profili a U, a Z e a cappello
- Coperture, rivestimenti e parti di alloggiamento
- Cassette e componenti per facciate
- Supporti e piastre di montaggio
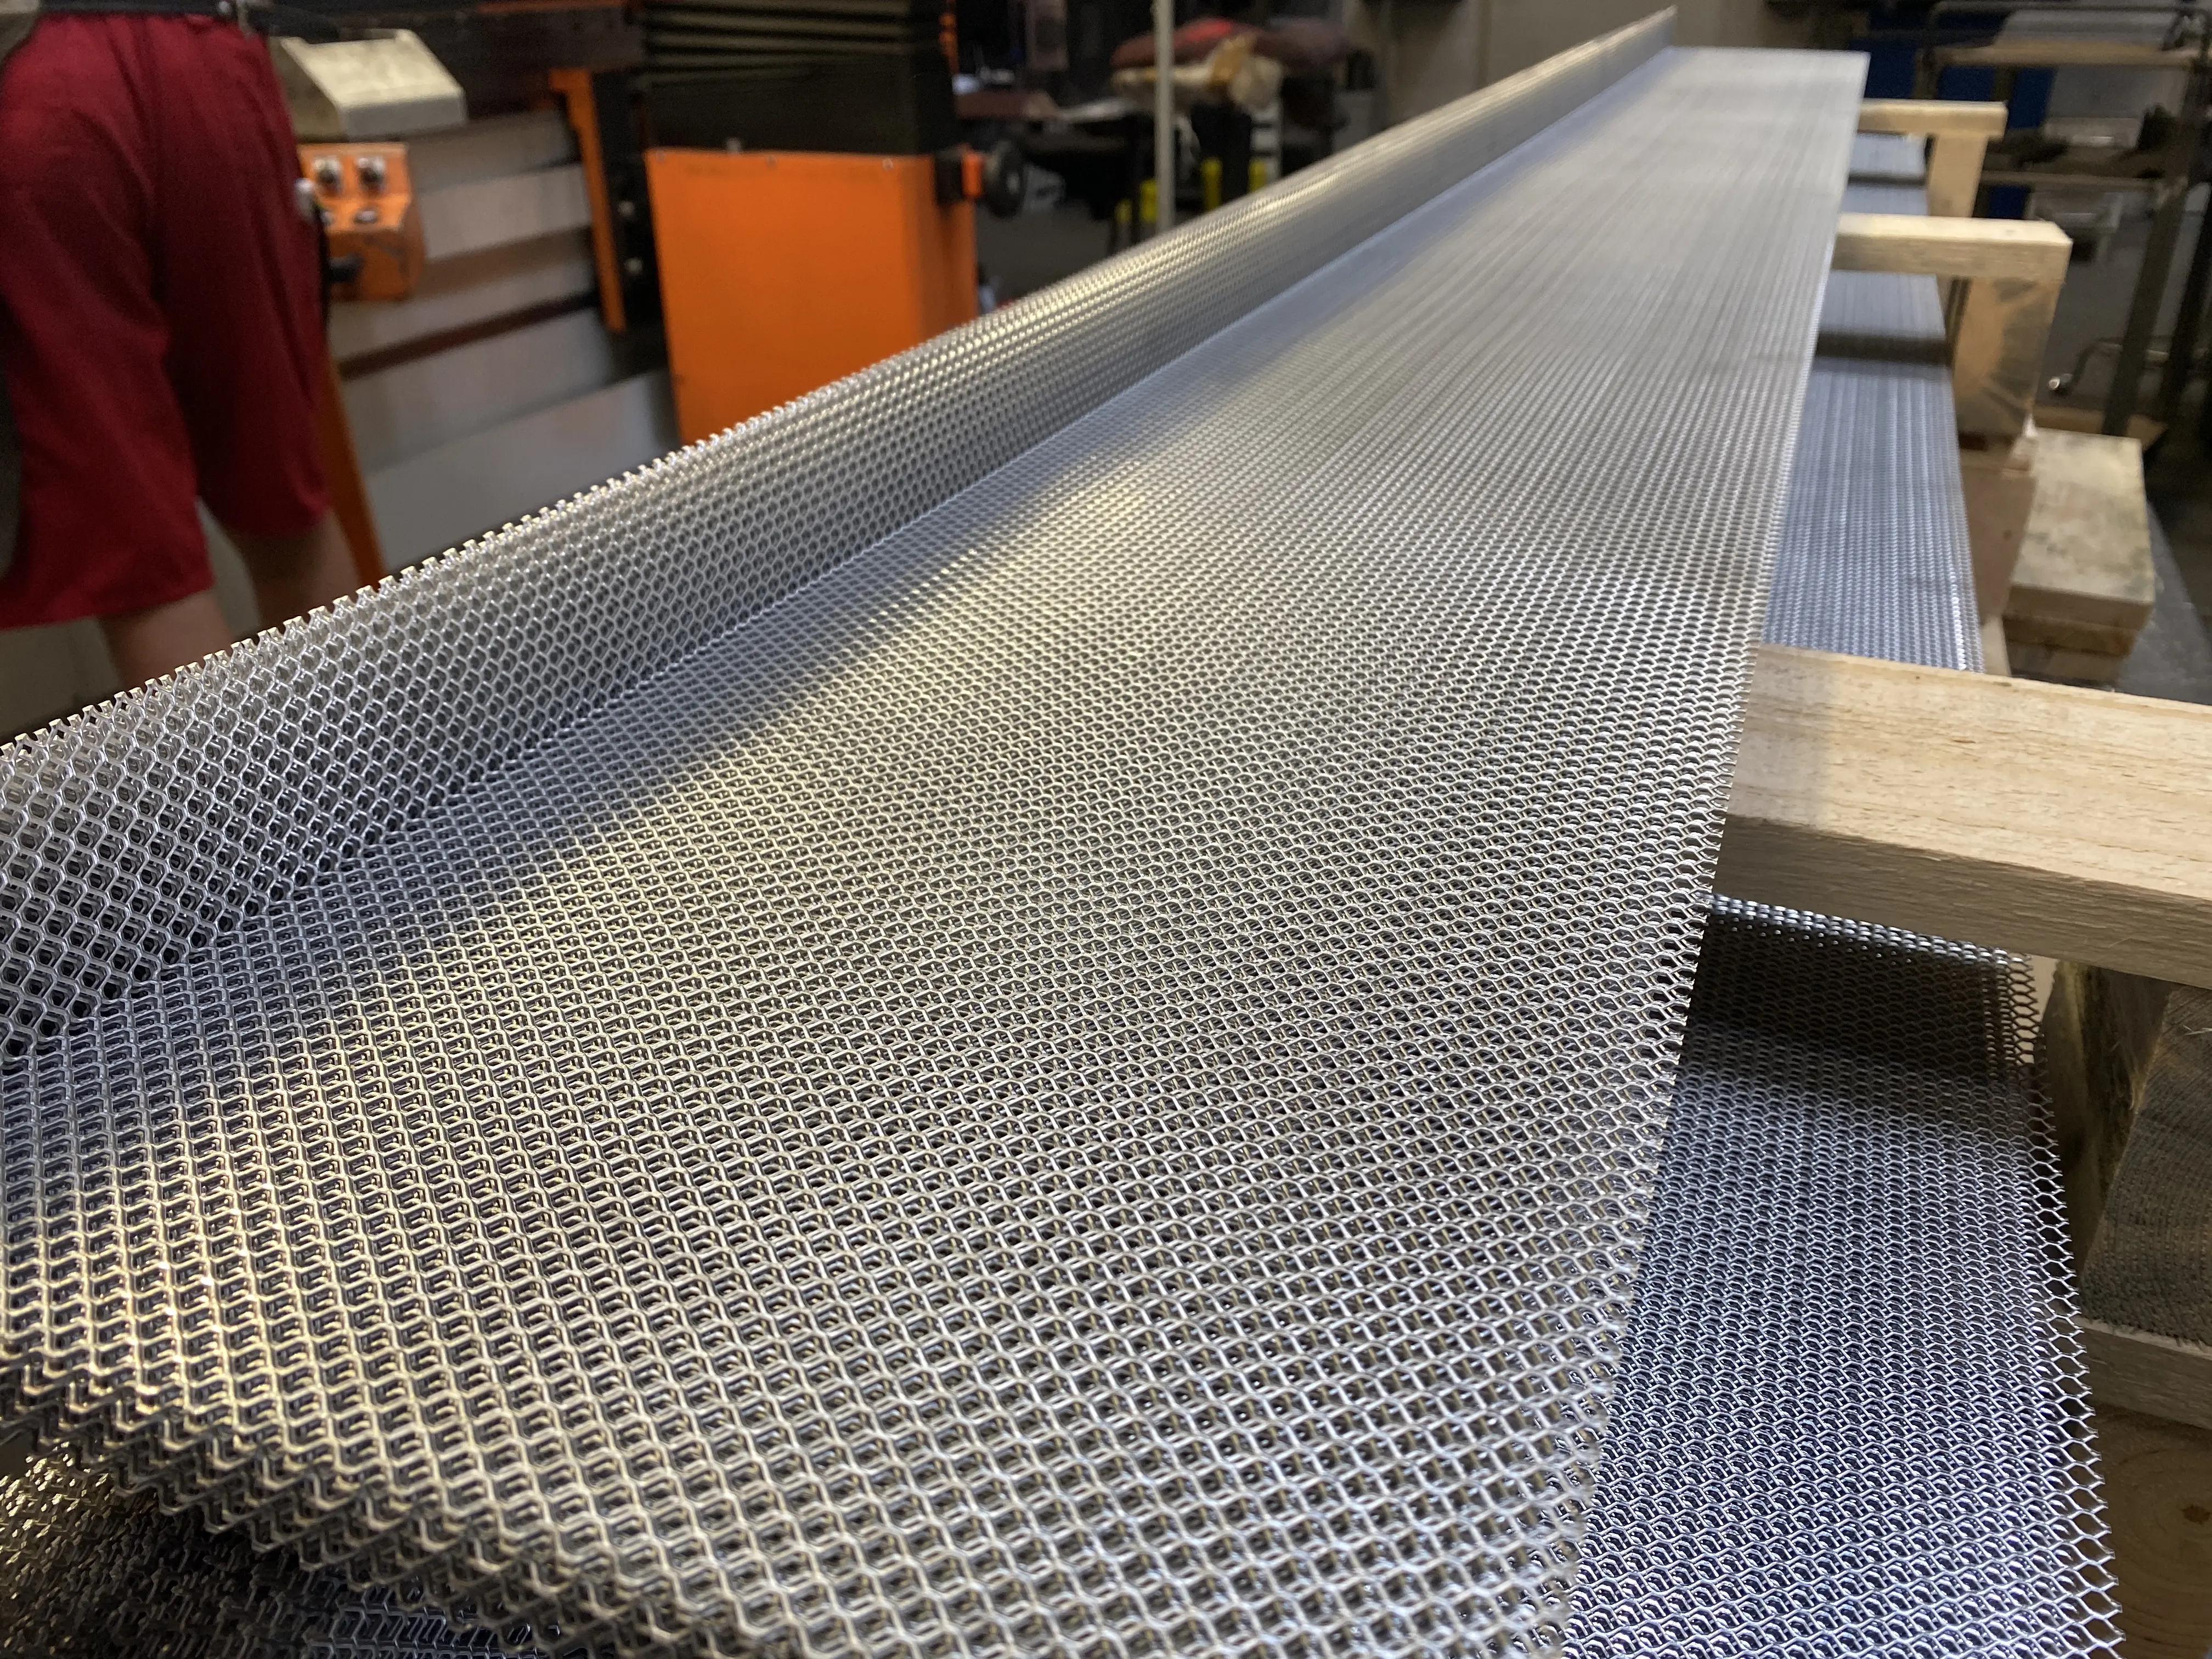
- lamiere forate piegate e lamiere stirate
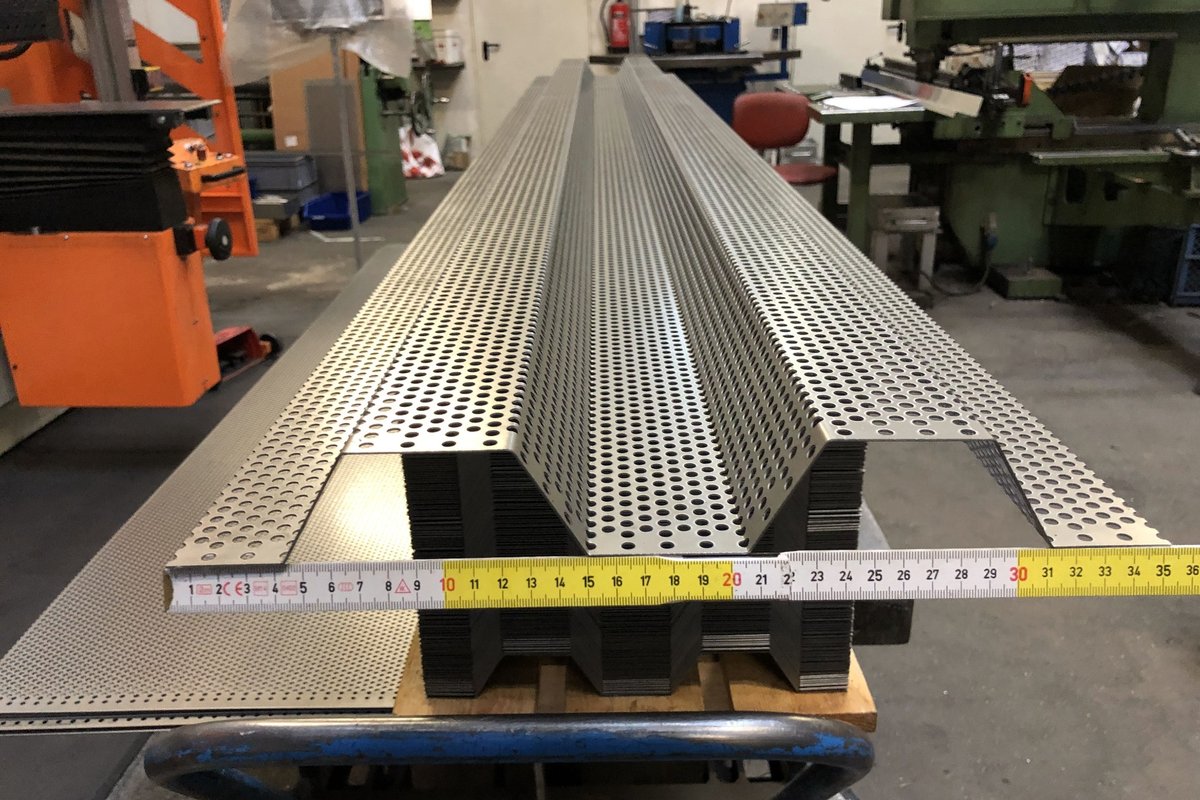
- Profili trapezoidali e profili speciali su misura
- Componenti in lamiera striata per pedate e scale
- Parti in lamiera tagliate al laser con successiva piegatura dei bordi
Piegatura di lamiere forate e lamiere stirate
Nel caso delle lamiere forate e delle lamiere stirate, le aperture, la larghezza delle nervature e le zone perimetrali influenzano il comportamento di formatura. Pertanto, la loro lavorazione non può essere equiparata in modo generalizzato a quella di una lamiera piena chiusa.
La posizione della linea di piegatura deve corrispondere alla perforazione o alla struttura a maglie. Allo stesso tempo, è opportuno definire tempestivamente i bordi visibili e le superfici di raccordo desiderate.
Per saperne di più, consultate l'articolo su Taglio e piegatura di lamiera stirata e reti metalliche.
Un altro esempio di applicazione è rappresentato da Profili trapezoidali in lamiera forata per giunti di dilatazione e solai in calcestruzzo.
Rivestimenti laterali piegati per telai realizzati con profili strutturali
Una struttura realizzata con profili in alluminio può essere completata con fianchi, pareti posteriori e coperture in lamiera realizzati su misura. rotec è in grado di realizzare tali rivestimenti presso il proprio stabilimento taglio laser su misura e successivamente piegare i bordi o le linguette di fissaggio necessari. In tale fase, adattiamo le linee di piegatura, i fori e le quote di raccordo al telaio profilato.
Per quanto riguarda la struttura, la nostra guida fornisce le seguenti spiegazioni Selezionare, tagliare su misura e unire i profili strutturali la selezione e la pianificazione del taglio sulla base di un esempio didattico in 3D. Se avete bisogno di un assieme completo, vi forniremo assistenza nella Progettazione, produzione e montaggio di telai in profili di alluminio. Troverete i profili e gli accessori adatti nel rotec Profilshop.
Progettate insieme lo spessore del materiale, le distanze dai bordi e i sistemi di fissaggio, in modo che il rivestimento e la struttura siano perfettamente compatibili. Le operazioni successive necessarie possono essere gestite tramite il nostro Lavorazione della lamiera e lavorazione dei metalli coordinare con il taglio e la piegatura.
Perché affidare la piegatura delle lamiere alla rotec di Berlino?
Quando commissionate la piegatura di lamiere a Berlino, il coordinamento tecnico e la tracciabilità dei dati di produzione sono fondamentali. rotec coniuga la consulenza personalizzata con la propria lavorazione delle lamiere.
Per le aziende di Berlino e del Brandeburgo, la vicinanza geografica facilita il coordinamento di disegni, campioni e dettagli dei componenti. Allo stesso tempo, è possibile raggruppare le fasi di lavorazione correlate in un’unica richiesta.
Ciò vi offre vantaggi concreti:
- Produzione coordinata: È possibile pianificare congiuntamente il taglio, le piegature e le lavorazioni successive.
- Contatto personale: Potrete chiarire eventuali questioni tecniche direttamente con un referente.
- Materiali diversi: L'acciaio, l'acciaio inossidabile e l'alluminio consentono di realizzare soluzioni su misura per ogni applicazione.
- Componenti personalizzati: I singoli componenti e le serie vengono realizzati in base ai requisiti concordati.
- Esperienza dal 1982: rotec coniuga la conoscenza dei materiali con l’esperienza pratica nella lavorazione dei metalli.
Potrete trovare una panoramica delle procedure complementari sulla nostra pagina dedicata a Lavorazione della lamiera a Berlino.
Chiarire tempestivamente i requisiti relativi alla documentazione
I documenti giustificativi richiesti dipendono dall’utilizzo del Suo componente. La preghiamo pertanto di indicare già nella richiesta eventuali requisiti specifici relativi ai componenti portanti o ai gruppi saldati.
In questo modo potremo definire l'ambito dei servizi e la documentazione necessaria prima della produzione. Il Certificati pubblicati da rotec forniscono un primo orientamento.
Quali sono i fattori che influenzano i costi della piegatura delle lamiere?
I costi dipendono dal materiale, dal taglio e dalle piegature richieste. A ciò si aggiungono il numero di pezzi, i costi relativi agli stampi e i requisiti relativi alle dimensioni o alla finitura superficiale.
Pertanto, un’indicazione di prezzo forfettaria senza i dati relativi ai componenti è poco significativa. Una semplice copertura presenta requisiti diversi rispetto a un elemento di alloggiamento con pieghe multiple e quote di accoppiamento ristrette.
Nel caso delle produzioni in serie, la preparazione e l’allestimento si articolano in più fasi. Allo stesso tempo, tolleranze ristrette o superfici a vista particolari possono richiedere un lavoro aggiuntivo.
Un disegno completo facilita quindi la preparazione di un’offerta che rifletta l’entità dei servizi richiesti. Vi preghiamo inoltre di specificare se avete bisogno solo della piegatura o anche del materiale, del taglio e della lavorazione successiva.
In questo modo, rotec può concordare con voi le singole fasi di lavoro.
Di quali informazioni abbiamo bisogno per prepararvi un preventivo?
Per poter elaborare una richiesta attendibile, abbiamo bisogno di dati precisi relativi ai componenti. Sono particolarmente utili un disegno in formato PDF con quote e file DXF o STEP integrativi.
La preghiamo di fornirci, se possibile, le seguenti informazioni:
- Materiale e, se noto, codice esatto del materiale
- Spessore del materiale e dimensioni del componente finito
- Angoli di piegatura e raggi interni desiderati
- Quantità e possibili ordini successivi
- tolleranze dimensionali e angolari richieste
- Lati a vista, superfici e direzione di levigatura
- Tagli, fori e giunti saldati
- ulteriore elaborazione richiesta
- destinazione d'uso del componente
- Data di completamento desiderata e luogo di consegna
Si assicuri che il disegno e i dati CAD riflettano lo stesso stato di modifica. In questo modo eviterà malintesi durante la coordinazione tecnica.
Se non è ancora disponibile un disegno completo, uno schizzo quotato può essere d’aiuto in occasione del primo colloquio. Prima della produzione, tuttavia, le misure e i requisiti fondamentali devono essere definiti in modo univoco.
Domande frequenti sulla piegatura e la piegatura angolare delle lamiere
Dove posso far piegare delle lamiere a Berlino?
rotec produce profili in acciaio, acciaio inossidabile e alluminio a Berlino. È possibile combinare tra loro il taglio laser, la piegatura e ulteriori fasi di lavorazione. Vi preghiamo di inviarci il vostro disegno, in modo da poter verificare la soluzione più adatta.
Qual è la lunghezza massima delle lamiere che possono essere piegate presso rotec?
La lunghezza massima di piegatura della nostra macchina è di 3040 mm. La possibilità di sfruttare tale lunghezza per il Suo componente dipende inoltre dal materiale, dallo spessore e dalla geometria. Per questo motivo verifichiamo la configurazione specifica sulla base della documentazione da Lei fornita.
Qual è la forza di pressione della piegatrice?
La nostra pressa piegatrice dispone di una forza di pressatura fino a 200 t. Tuttavia, questo dato da solo non è sufficiente a determinare lo spessore ammissibile della lamiera. Infatti, il materiale, la lunghezza di piegatura e l’utensile influenzano la forza necessaria.
Quali spessori di materiale è possibile piegare?
Lo spessore massimo del materiale dipende dal progetto e, in base al nostro elenco dei servizi pubblicato, può arrivare fino a 15 mm. A tal fine, la qualità del materiale, la lunghezza di piegatura, il raggio e l’utensile devono essere compatibili tra loro. Il limite massimo non si applica quindi in modo generalizzato a ogni versione o all’intera lunghezza di piegatura di 3040 mm.
Rotec è in grado di eseguire il taglio laser delle lamiere prima della piegatura?
Sì. L’elenco dei servizi pubblicato indica, per il taglio laser, acciaio e acciaio inossidabile fino a 15 mm, nonché alluminio fino a 12 mm. A tal proposito, verifichiamo la qualità del materiale e i requisiti dei componenti. I limiti del taglio laser non comportano ulteriori autorizzazioni per la piegatura.
Qual è la differenza tra smussatura e piegatura?
La piegatura è il termine generico che indica la deformazione permanente. I termini “piegatura” o “piegatura a bordo” indicano la piegatura rettilinea di una lamiera. In questo modo si ottengono, ad esempio, angolari, profili e coperture.
La rotec lavora anche lamiere forate?
Sì. Rotec lavora lamiere striate e lamiere a scanalature in acciaio, acciaio inossidabile e alluminio. A tal fine teniamo conto del materiale di base, della goffratura, del raggio di curvatura e della finitura richiesta. Per gli elementi su cui si cammina, occorre inoltre verificare la conformità ai requisiti antiscivolo.
È possibile piegare le lamiere forate e le lamiere stirate?
Sì, a condizione che la foratura o la struttura a maglie, le larghezze delle nervature, le zone perimetrali e la geometria dei componenti siano idonee alla formatura. Per questo motivo verifichiamo la linea di piegatura e la versione desiderata prima della produzione.
Rotec produce singoli componenti e piccole serie?
Sì. Rotec produce singoli pezzi su misura, piccole serie e serie ricorrenti previo accordo tecnico. La preghiamo pertanto di indicare già nella Sua richiesta il numero di pezzi desiderato ed eventuali ordini successivi.
Quali formati di disegno sono utili?
Un disegno in formato PDF con quote è utile ai fini del coordinamento. Inoltre, i file DXF o STEP facilitano il trasferimento dei dati. Si raccomanda pertanto di assicurarsi che le versioni siano allineate e che le indicazioni relative a materiale, dimensioni finali, angoli e tolleranze siano chiare e univoche.
Rotec è in grado di lavorare ulteriormente le lamiere piegate?
Sì. A seconda dell’incarico, è possibile coordinare operazioni quali saldatura, levigatura, rivestimento o preparazione al montaggio. La preghiamo pertanto di specificare l’entità complessiva richiesta già al momento della richiesta.
Chi è il referente per i componenti in lamiera piegata?
Il Suo referente è Hardy Pusch. Può contattarlo al numero 030 789039-0 o via e-mail all’indirizzo h.pusch@rotec-berlin.de. La preghiamo inoltre di inviarci il Suo disegno e le specifiche principali dei componenti, in modo da poter valutare il Suo progetto.
Piegatura della lamiera a Berlino: richieda il Suo pezzo piegato a rotec
La realizzazione di un profilo angolare adeguato inizia con un disegno chiaro e con requisiti ben definiti. Il materiale, il raggio di curvatura, le dimensioni finali e la finitura determinano congiuntamente la versione più adatta.
Se desiderate commissionare lavori di piegatura della lamiera a Berlino, rotec integra il coordinamento tecnico con la propria lavorazione della lamiera. In questo modo potrete richiedere contemporaneamente il taglio laser, la piegatura e ulteriori fasi di lavorazione.
Ci invii il Suo disegno indicando lo spessore del materiale, il numero di pezzi e la data di consegna desiderata. Indichi inoltre le tolleranze importanti e le superfici a vista. In questo modo potremo valutare quale versione e quali fasi di lavorazione siano più adatte al Suo progetto.
Il Suo referente è Hardy Pusch. Potete contattarlo all’indirizzo h.pusch@rotec-berlin.de oppure telefonicamente al numero 030 789039-0.
Inviare il disegno e richiedere i pezzi sagomati
Crediti fotografici: tutte le immagini presenti in questo articolo mostrano prodotti originali realizzati da rotec e non sono state generate né elaborate tramite intelligenza artificiale. Nell’immagine „Laser one“, solo la scritta è stata aggiunta con Photoshop.



 IT
 DE
 EN
 ES
 FR
 NL
 PL
 TR