Inhoudelijk bijgewerkt op 12 september 2026.
Plaatwerk buigen in Berlijn: rotec vervaardigt gebogen onderdelen van staal, roestvrij staal en aluminium volgens tekening. Daarbij stemmen wij het materiaal, de buigradius en de productievolgorde af op uw onderdeel. Of het nu gaat om een enkel stuk, een kleine serie of terugkerende productie: de eisen van uw project zijn doorslaggevend.
Bij rotec kunnen lasersnijden, kantbuigen en andere bewerkingsstappen met elkaar worden gecombineerd. Hierdoor kunt u uitsparingen, buiglijnen en de latere montage in een vroeg stadium op elkaar afstemmen. U krijgt ondersteuning bij het uitwerken van technische details en kunt voor bij elkaar horende werkstappen gezamenlijk een offerte aanvragen.
Heeft u een plaathoek, een afdekking of een meervoudig gekanteld profiel nodig? Stuur ons dan uw tekening met vermelding van de materiaaldikte, het aantal stuks en de gewenste leverdatum. Zo kunnen wij de technische haalbaarheid beoordelen en de omvang van de dienstverlening met u afstemmen.
Tekeningen verzenden en hoekprofielen aanvragen
Wat is het verschil tussen buigen en afkanten?
Buigen is het proces waarbij een plaat blijvend wordt vervormd. Bij het kantbuigen ontstaan rechte buigingen, bijvoorbeeld voor hoekprofielen, U-profielen of afdekkingen. Bij een kantpers werken het boven- en ondergereedschap samen, zodat de plaat de gewenste hoek krijgt.
Een CNC-besturing ondersteunt daarbij het instellen en herhalen van de productiestappen. Het resultaat hangt echter ook af van het materiaal, het gereedschap en de geometrie van het onderdeel. Daarom maakt de technische controle deel uit van de voorbereiding van elke opdracht.
Voor een geschikt profiel moeten de buigradius, de ontvouwing en de vereiste toleranties op elkaar zijn afgestemd. De ontvouwing beschrijft daarbij de vorm van de vlakke plaat vóór het buigen. Wanneer deze gegevens in een vroeg stadium vaststaan, kunnen vragen en vermijdbare nabewerkingen worden beperkt.
Plaatwerk afkanten in Berlijn: technische mogelijkheden bij rotec
Onze kantpers heeft een perskracht tot 200 t en een maximale kantlengte van 3040 mm. De mogelijke plaatdikte is echter afhankelijk van het materiaal en het specifieke onderdeel. Daarom bekijken wij de kantlengte, de materiaalkwaliteit, de binnenradius en het gereedschap in onderlinge samenhang.
| Machinekenmerk | Vermogensgegevens | Betekenis voor uw onderdeel |
|---|---|---|
| Perskracht | Tot 200 t | De benodigde kracht is onder andere afhankelijk van het materiaal, de buiglengte en het gereedschap. |
| Maximale buiglengte | 3040 mm | De mogelijke materiaaldikte bij deze lengte dient afzonderlijk te worden gecontroleerd. |
| Materiaaldikte bij het afkanten | Afhankelijk van het project tot 15 mm | De bovengrens geldt niet zonder meer voor alle materialen en componentgeometrieën. |
De genoemde maximumwaarden kunnen niet willekeurig met elkaar worden gecombineerd. De bovengrens van 15 mm betekent met name niet dat elke plaat met deze dikte over een lengte van meer dan 3040 mm kan worden gekant. Bindende gegevens ontvangt u na beoordeling van uw tekening.
Lasersnijden en kantbuigen gezamenlijk plannen
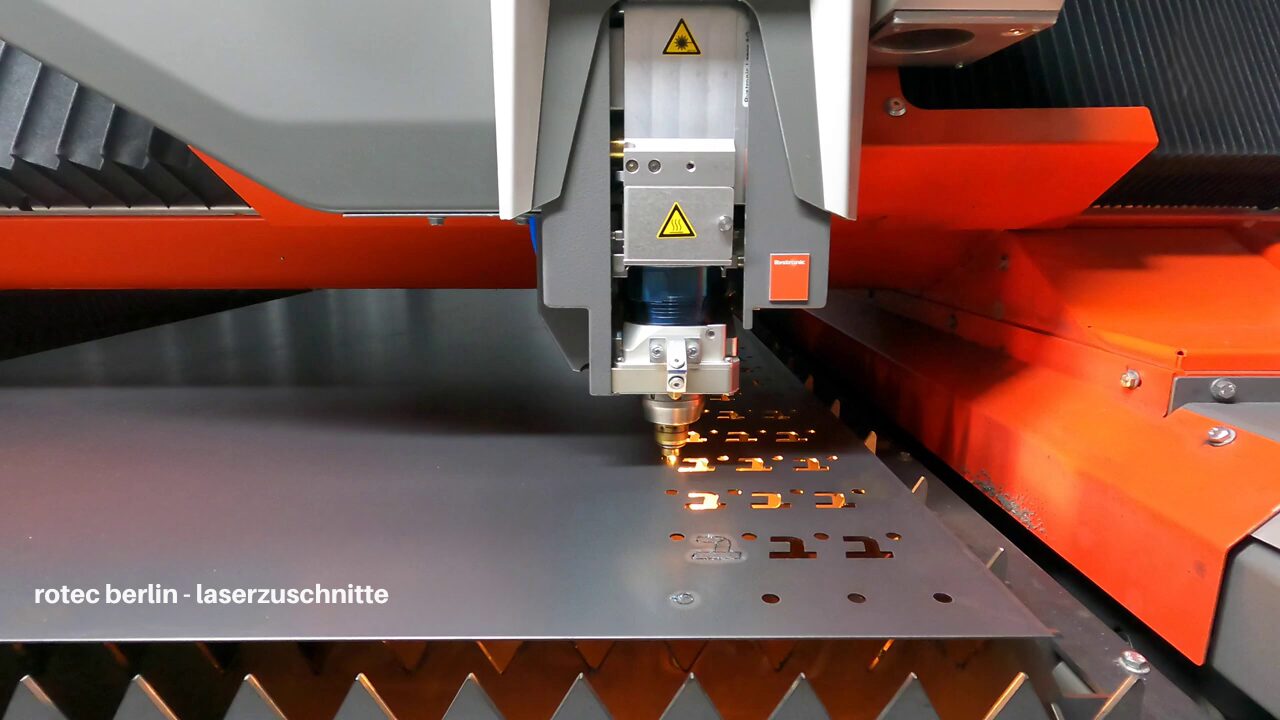
Indien uw onderdeel uitsparingen, gaten of bijzondere buitencontouren vereist, kan het lasersnijden worden gecombineerd met het daaropvolgende kantbuigen. Hierdoor kunnen wij de positie van de contouren al afstemmen op de latere buigingen.
Voor het lasersnijden omvat ons dienstenaanbod de volgende materiaaldiktes:
| Materiaal | Materiaaldikte bij lasersnijden |
|---|---|
| Staal | Tot 15 mm |
| Roestvrij staal | Tot 15 mm |
| Aluminium | Tot 12 mm |
Ook bij het lasersnijden controleren wij de materiaalkwaliteit en de eisen die aan de onderdelen worden gesteld. De waarden hebben betrekking op het snijwerk en vormen geen aanvullende goedkeuringen voor het kantbuigen.
Meer informatie vindt u op onze pagina over onze diensten met betrekking tot de Lasersnijden in Berlijn.
Staal, roestvrij staal en aluminium op vakkundige wijze buigen
De materiaalkeuze is van invloed op het gewicht, de corrosiebestendigheid, het oppervlak en de vervormbaarheid. Daarom dient het materiaal zowel bij de toepassing als bij de beoogde geometrie te passen.
Staalplaat afkanten
Staalplaat is geschikt voor talrijke technische onderdelen, zoals hoekprofielen, bevestigingen, afdekkingen en behuizingsonderdelen. Daarbij zijn de materiaalkwaliteit en de materiaaldikte bepalend voor de buigradii die zinvol zijn.
Ook de walsrichting en de terugvering spelen een rol. Daarom volstaat de aanduiding „staalplaat“ bij veeleisende onderdelen vaak niet. Indien een bepaalde kwaliteit is voorgeschreven, dient deze duidelijk in uw tekening te worden vermeld.
Voor toepassingen buitenshuis moeten bovendien de corrosiebescherming en de latere coating zijn afgestemd op het beoogde gebruik. Stem deze eisen indien mogelijk voorafgaand aan de productie af.
Roestvrijstalen plaat buigen
Roestvrij staal wordt onder andere toegepast in onderdelen die aan corrosie worden blootgesteld en in hoogwaardige zichtbare oppervlakken. Welke roestvrijstaalkwaliteit geschikt is, hangt echter af van de omgeving en het gebruik.
Bij geslepen of gefoliëerde platen verdient het oppervlak bijzondere aandacht. Daarom dient u de zichtzijden, de slijprichting en de toegestane bewerkingssporen reeds in de tekening aan te geven.
Een zorgvuldige keuze van het gereedschap en een juiste hantering helpen om ongewenste afdrukken te verminderen. Welke oppervlaktekwaliteit haalbaar is, bepalen wij aan de hand van het specifieke onderdeel.
Aluminiumplaat afkanten
Aluminium biedt voordelen wanneer een laag gewicht van het onderdeel van belang is. Niet alle aluminiumlegeringen laten zich echter even goed buigen.
Naast de legering zijn ook de toestand van het materiaal, de plaatdikte en de buigrichting van invloed op de vervormbaarheid. Een te kleine binnenradius kan daarom tot scheuren leiden.
Geef de beschikbare materiaalgegevens zo volledig mogelijk door. Zo kunnen wij nagaan of het materiaal en de gewenste randgeometrie op elkaar aansluiten.
Tranplekken en geribbelde platen afkanten en bewerken
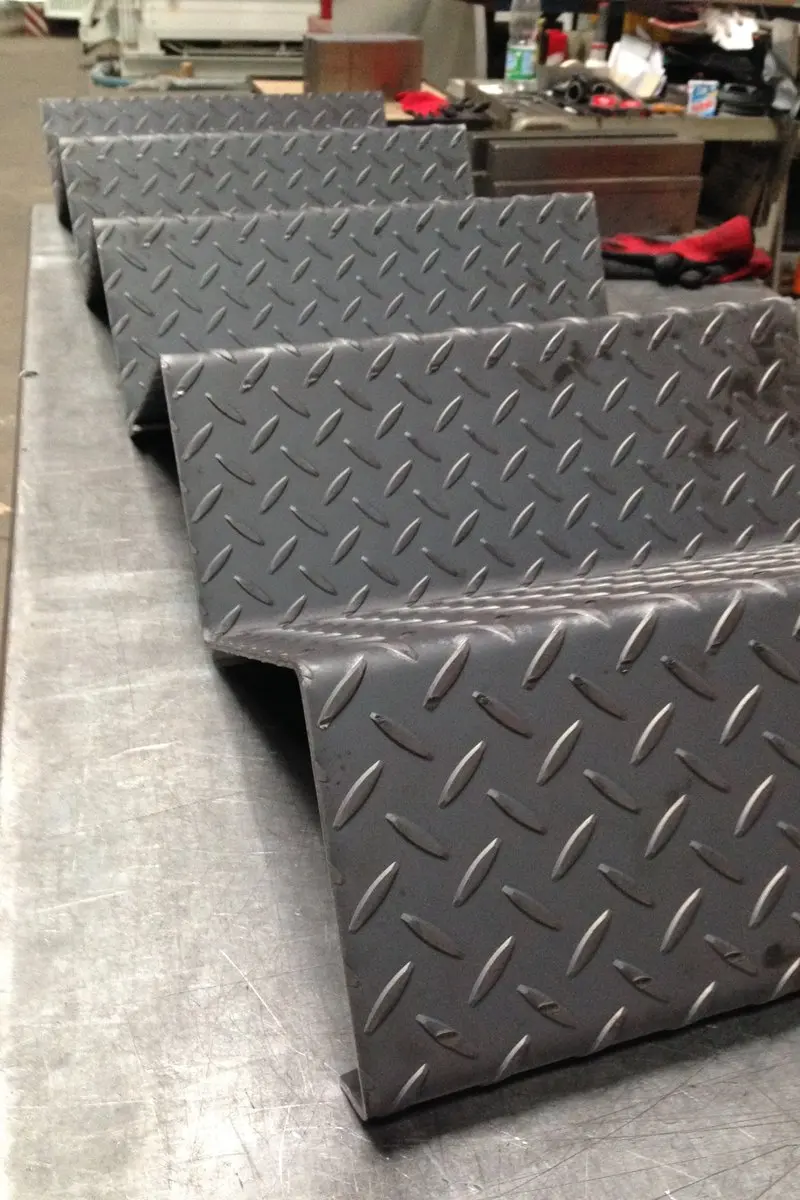
rotec verwerkt traanplaten en ribbelplaten van staal, roestvrij staal en aluminium. Typische toepassingen zijn afdekkingen, loopvlakken, traponderdelen en onderdelen voor voertuigen en machines.
Bij de bewerking moet rekening worden gehouden met de reliëfstructuur van het oppervlak. Naast de dikte van het basismateriaal beïnvloeden namelijk ook het reliëfpatroon en de reliëfrichting de druk op het gereedschap.
Afhankelijk van de uitvoering komen bijvoorbeeld kwintet-, duet- of mandorla-patronen in aanmerking. Doorslaggevend zijn de eisen op het gebied van functionaliteit, uiterlijk en verdere verwerking.
Waar moet u op letten bij beloopbare platen?
Een reliëfoppervlak op zich is nog geen garantie voor een bepaalde slipweerstand. Of een bepaalde uitvoering geschikt is voor uw loopvlak, hangt af van het gebruik en de eisen.
Overleg daarom al bij de aanvraag welke bewijsstukken met betrekking tot de slipweerstand vereist zijn. Bij dragende treden moeten bovendien de belasting, de ondersteuning en de bevestiging aansluiten bij de constructie.
Voor het afkanten controleren wij onder andere de buiglijn, de binnenradius en de gewenste zichtvlakken. Zo kan de bewerking worden afgestemd op de geperste plaat.
Meer informatie over materialen en uitvoeringen vindt u op onze speciale pagina voor Scheurplaten en traanplaten.
Van lasersnijden tot het afgewerkte kantdeel
Een passend profiel begint met op elkaar afgestemde productiegegevens. Daarom beschouwen wij het snijden, buigen en de verdere bewerking als een samenhangend proces.
Uitsnijdingen in de buurt van een buiglijn kunnen tijdens het vervormen veranderen. Ook kan een ongunstige buigvolgorde de toegankelijkheid bij de matrijs beperken. Dergelijke punten dienen reeds vóór het uitsnijden te worden verduidelijkt.
Het typische productieproces bestaat uit zes stappen:
- Aanvraag en technische beoordeling: Wij controleren de tekening, het materiaal, de materiaaldikte, het aantal stuks en de gewenste afwerking.
- Afmetingen: De plaat krijgt zijn buitencontour en de beoogde uitsparingen door middel van lasersnijden of een ander geschikt proces.
- Voorbereiding: Vervolgens stemmen wij de buigvolgorde, het gereedschap, de radii en de aanslagen af op de geometrie.
- Afkanten: Door de afzonderlijke buigingen krijgt de voorbereide plaat haar beoogde vorm.
- Examen: Afmetingen, hoeken en oppervlakken worden gecontroleerd aan de hand van de overeengekomen eisen.
- Verdere verwerking: Afhankelijk van de opdracht volgen bijvoorbeeld laswerkzaamheden, slijpen, coaten of de voorbereiding voor de montage.
Praktijkvoorbeeld: van lasersnijden tot kabelgoot
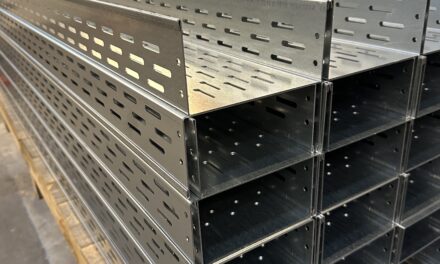
De video toont de productie van een kabelgoot uit vooraf met een laser gesneden, 2,0 mm dik verzinkt staalplaat. Eerst worden de beide langskanten omgezet. Vervolgens krijgt het onderdeel door verdere kantbewerkingen zijn profielvorm.
De omgevouwen randen dragen bij aan de stijfheid van het profiel en maken de betreffende plaatranden minder scherp. Hierdoor wordt duidelijk waarom de snij- en buigvolgorde gezamenlijk worden gepland.
Dit voorbeeld illustreert de productiepraktijk van rotec aan de hand van een concreet onderdeel. De afmetingen van andere kabelgoten stemmen wij af op basis van de tekening.
Bekijk de originele video: De productie van een kabelgoot bij rotec
Waarop moet bij het ontwerpen van kantdelen worden gelet?
Om een functioneel randprofiel te verkrijgen, moeten de tekening, het materiaal en het productieproces op elkaar zijn afgestemd. Van bijzonder belang zijn de buigradii, de afmetingen van het eindproduct, de toleranties en de ligging van de uitsparingen.
De buigradius en de materiaaldikte op elkaar afstemmen
De binnenradius beïnvloedt de belasting van het materiaal tijdens het buigen. Een te kleine radius kan scheuren veroorzaken of de kwaliteit van het onderdeel aantasten.
Welke straal geschikt is, hangt onder andere af van de materiaalkwaliteit, de materiaaldikte en de walsrichting. Bovendien moet het beschikbare gereedschap de gewenste uitvoering mogelijk maken.
Leg daarom de functioneel noodzakelijke radii eenduidig vast. Indien er speelruimte is, kan een vroegtijdige afstemming de productie vergemakkelijken.
Houd rekening met de terugvering
Nadat de druk is weggenomen, veert een gebogen plaat gedeeltelijk terug. Dit betekent dat de hoek na het buigproces nog verandert.
Hoe sterk dit effect is, hangt af van het materiaal en de bewerking. Daarom moet bij de keuze van het gereedschap en de instelling van het productieproces rekening worden gehouden met de terugvering.
Een geschikte instelling voor staal kan derhalve niet zonder meer worden toegepast op elke plaat van roestvrij staal of aluminium.
Controleer de uitsnijdingen in de buurt van de buiglijn
Gaten, sleuven en andere uitsparingen kunnen vervormen wanneer ze te dicht bij een buiglijn liggen. Dit kan de latere montage bemoeilijken.
Voldoende afstanden helpen dergelijke veranderingen te beperken. Indien de constructie hiervoor geen ruimte biedt, moeten andere bewerkingsvolgordes of constructieve aanpassingen worden overwogen.
Geef daarom bijzonder belangrijke gatenpatronen en aansluitmaten duidelijk aan in uw documentatie.
Let op de walsrichting en het oppervlak
De walsrichting kan de vervormbaarheid van een plaat beïnvloeden. Tegelijkertijd is bij zichtbare onderdelen de slijprichting vaak bepalend voor het gewenste uiterlijk.
Geef daarom de zichtzijden, de richting van het oppervlak en eventuele beschermfolies aan. Zo kan bij het op maat snijden en de buigvolgorde rekening worden gehouden met deze vereisten.
Afmetingen, afwerking en toleranties afstemmen
Geef in uw tekening de afmetingen van het voltooide kantdeel aan. Geef tevens aan of u binnenafmetingen of buitenafmetingen gebruikt.
Functionele afmetingen en referentieranden zijn van bijzonder belang om ervoor te zorgen dat het onderdeel later past in de beoogde inbouwsituatie. Het ontwerp moet tevens worden afgestemd op het materiaal, de buigradius en het productieproces.
De tekening, het CAD-model en de bestaande ontvouwing dienen daarom dezelfde wijzigingsstatus te vertonen. Op die manier kan rotec eventuele afwijkingen in een vroeg stadium met u bespreken.
Geef de vereiste maat- en hoektoleranties uitdrukkelijk aan. Zo kunnen wij bij de technische keuring rekening houden met de eisen die bepalend zijn voor de werking. Eén algemene tolerantiewaarde is niet voor elk kantdeel geschikt.
Korte zijvlakken en complexe profielen controleren
Zeer korte zijden kunnen de keuze van het gereedschap beperken. Bovendien moet het werkstuk tijdens de afzonderlijke buigbewerkingen toegankelijk blijven.
Anders kunnen reeds gekantte delen in aanraking komen met gereedschap of machineonderdelen. Daarom is het raadzaam om bij smalle U-profielen en meervoudig gekantte platen in een vroeg stadium afstemming te zoeken.
Afhankelijk van het onderdeel kunnen aangepaste zijlengtes, andere radii of een andere productievolgorde van toepassing zijn. Geef daarom aan welke afmetingen ongewijzigd moeten blijven voor de montage en de werking.
Welke kantdelen produceert rotec?
rotec produceert gevouwen onderdelen voor de metaalbouw, machinebouw, architectuur, gebouwentechniek en industriële toepassingen. Het assortiment reikt daarbij van eenvoudige hoekprofielen tot onderdelen met meerdere vouwen.
Typische uitvoeringen zijn:
- Hoekprofielen en U-, Z- en hoedprofielen
- Afdekkingen, bekledingen en behuizingsonderdelen
- Cassettes en onderdelen voor gevels
- Bevestigingsbeugels en montageplaten
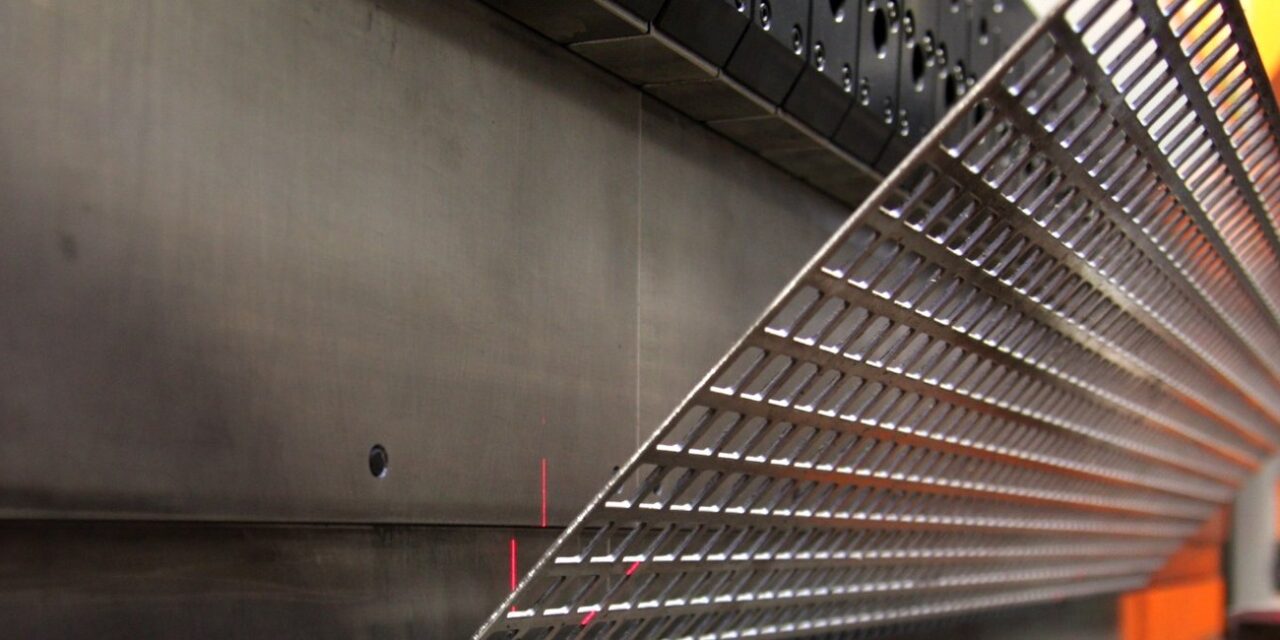
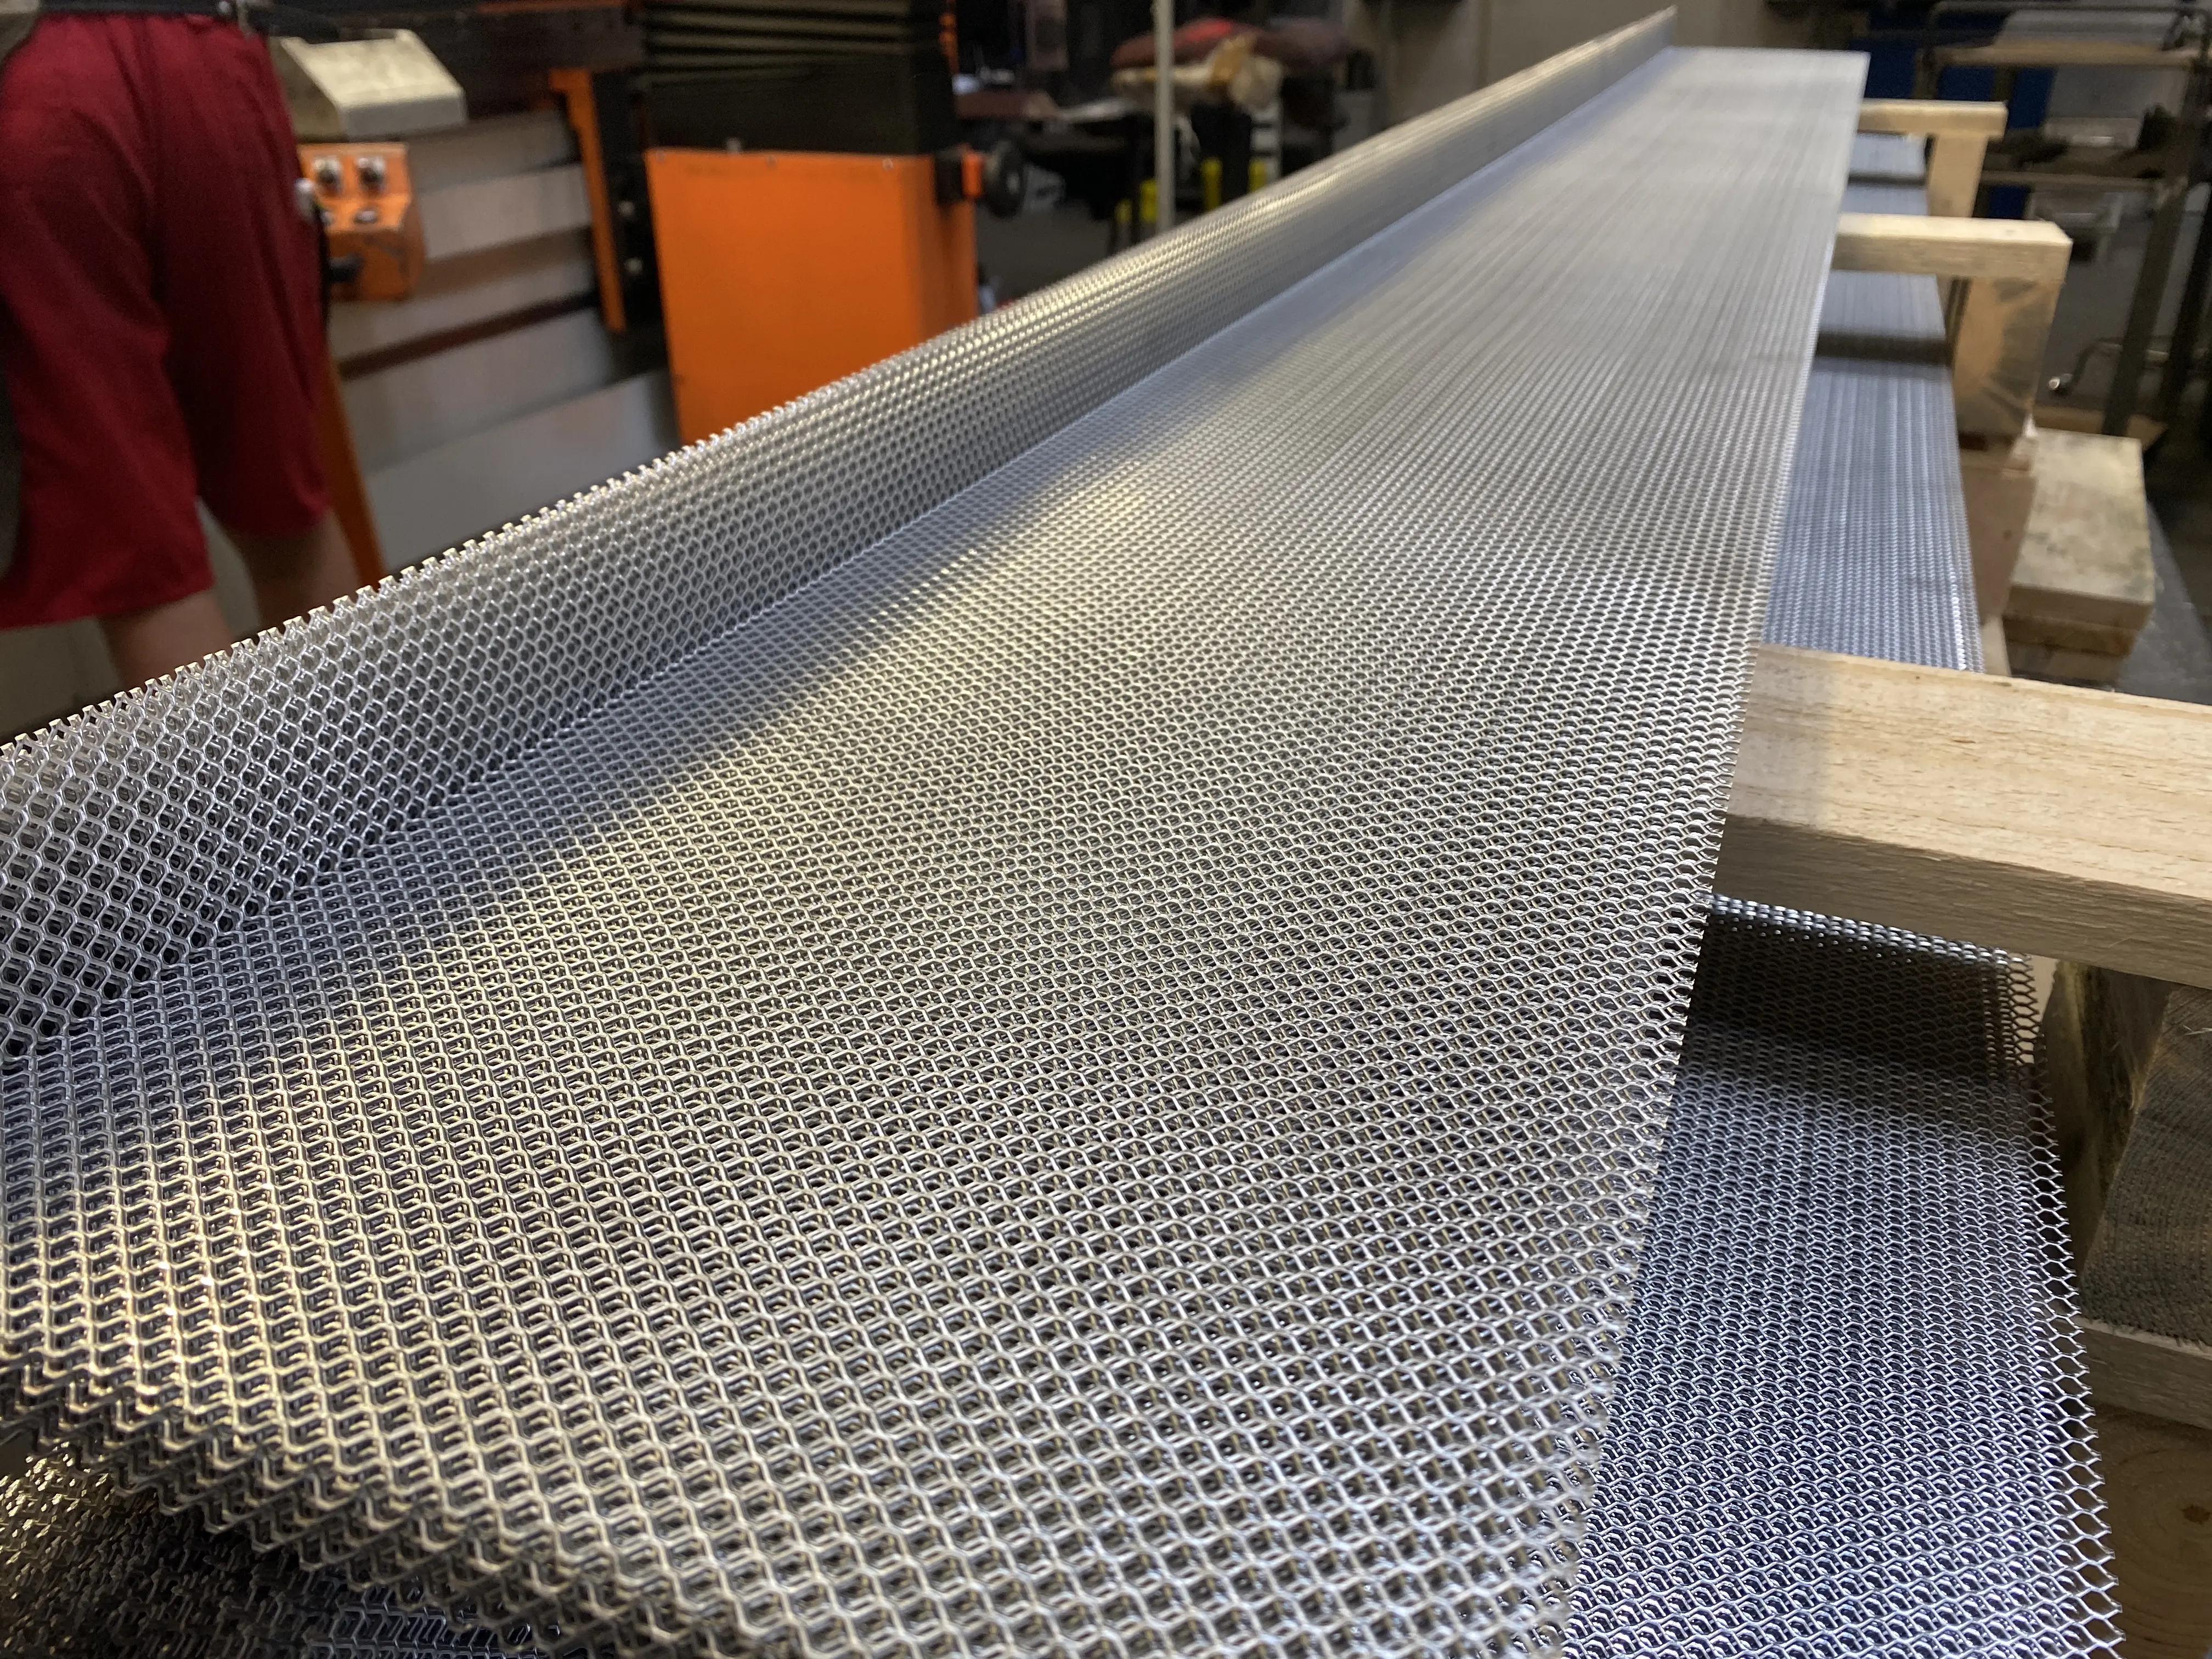
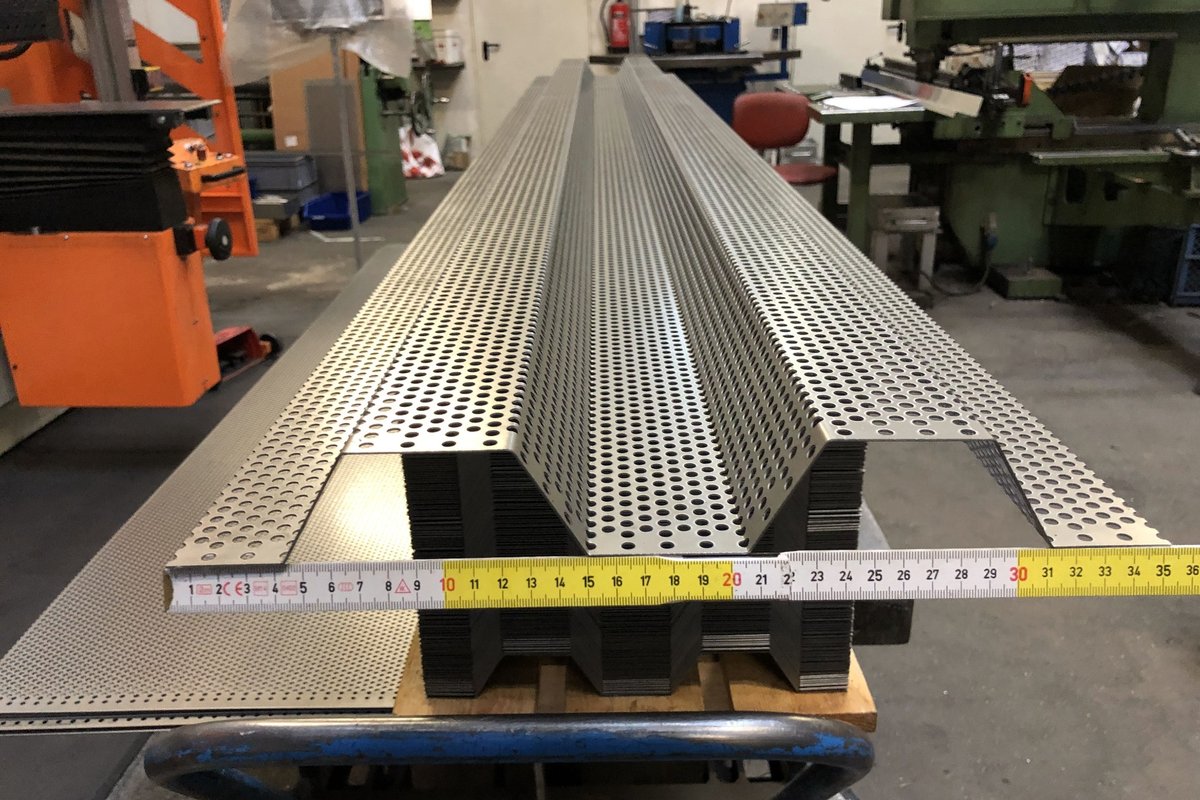
- gekantelde geperforeerde platen en strekmetaal
- Trapeziumprofielen en op maat gemaakte speciale profielen
- Onderdelen van traanplaat voor treden en trappen
- lasergesneden plaatwerkonderdelen met aansluitende kantbewerking
Het afkanten van geperforeerde platen en strekmetaal
Bij geperforeerde platen en strekmetaal beïnvloeden openingen, ribbreedtes en randzones het vervormingsgedrag. Daarom kan de bewerking ervan niet zonder meer worden gelijkgesteld aan die van een gesloten, massieve plaat.
De ligging van de buiglijn moet aansluiten bij de perforatie of de maasstructuur. Tegelijkertijd dienen zichtbare randen en de gewenste aansluitvlakken in een vroeg stadium vast te staan.
Meer hierover leest u in het artikel over Het op maat snijden en buigen van strekmetaal en strekgaas.
Een ander toepassingsvoorbeeld is Trapeziumprofielen van geperforeerd plaatstaal voor voegen met een voorgeschreven scheurbreedte en betonnen vloerplaten.
Afgekantte zijpanelen voor frames van constructieprofielen
Een frame van aluminiumprofielen kan worden aangevuld met op maat gemaakte zijpanelen, achterwanden en afdekkingen van plaatstaal. rotec kan deze bekledingen in eigen beheer vervaardigen op maat laseren en vervolgens af te kanten met de benodigde randen of bevestigingslipjes. Daarbij stemmen wij de buiglijnen, uitsparingen en aansluitmaten af op de profielframes.
In onze gids wordt het volgende toegelicht Constructieprofielen selecteren, op maat zagen en verbinden de selectie en de snijplanning aan de hand van een 3D-leervoorbeeld. Indien u een complete assemblage nodig heeft, ondersteunen wij u bij Ontwerp, productie en montage van frames van aluminiumprofielen. De juiste profielen en accessoires vindt u in de rotec Profielwinkel.
Plan de materiaaldikte, de randafstanden en de bevestiging gezamenlijk, zodat de bekleding en het frame op elkaar aansluiten. De benodigde vervolgwerkzaamheden kunt u via onze Plaatbewerking en metaalbewerking afstemmen met het op maat snijden en het afkanten.
Waarom zou u plaatwerk bij rotec in Berlijn laten buigen?
Wanneer u in Berlijn opdracht geeft voor het buigen van plaatwerk, zijn technische afstemming en traceerbare productiegegevens van cruciaal belang. rotec combineert persoonlijk advies met eigen plaatbewerking.
Voor bedrijven uit Berlijn en Brandenburg vergemakkelijkt de geografische nabijheid de afstemming van tekeningen, monsters en onderdeeldetails. Tegelijkertijd kunt u bijbehorende bewerkingsstappen in één aanvraag bundelen.
Dit biedt u concrete voordelen:
- Afgestemde productie: Het op maat snijden, het buigen en de verdere bewerking kunnen gezamenlijk worden gepland.
- Persoonlijk contact: Technische vragen kunt u rechtstreeks met een contactpersoon bespreken.
- Verschillende materialen: Staal, roestvrij staal en aluminium maken oplossingen mogelijk die zijn afgestemd op de specifieke toepassing.
- Individuele onderdelen: Onderdelen en series worden vervaardigd volgens de overeengekomen specificaties.
- Ervaring sinds 1982: rotec combineert materiaalkennis met praktische ervaring op het gebied van metaalbewerking.
Een overzicht van aanvullende behandelingen vindt u op onze pagina over de Plaatbewerking in Berlijn.
De vereisten met betrekking tot bewijsstukken tijdig verduidelijken
Welke bewijsstukken vereist zijn, hangt af van het gebruik van uw onderdeel. Geef daarom al in uw aanvraag aan of er specifieke eisen gelden voor dragende onderdelen of gelaste assemblages.
Op die manier kunnen wij vóór de productie duidelijkheid scheppen over de omvang van de dienstverlening en de benodigde documenten. De door rotec gepubliceerde certificaten geven een eerste indruk.
Welke factoren beïnvloeden de kosten bij het kantelen van plaatwerk?
De kosten zijn afhankelijk van het materiaal, de snijvorm en de vereiste buigingen. Daarnaast spelen het aantal stuks, de gereedschapskosten en de eisen ten aanzien van afmetingen of oppervlakte een rol.
Daarom is een algemene prijsopgave zonder gegevens over de onderdelen weinig zeggingskrachtig. Aan een eenvoudige afdekking worden andere eisen gesteld dan aan een behuizingsdeel met meerdere vouwlijnen en nauwe aansluitmaten.
Bij serieproductie zijn de voorbereiding en de instelling verdeeld over meerdere onderdelen. Tegelijkertijd kunnen nauwe toleranties of bijzondere zichtvlakken extra werk vereisen.
Een volledige tekening maakt het daarom gemakkelijker om een offerte op te stellen die de gewenste omvang van de werkzaamheden weergeeft. Geef bovendien aan of u alleen het kantbuigen nodig hebt, of ook materiaal, het op maat snijden en de verdere bewerking.
Op die manier kan rotec de afzonderlijke werkstappen samen met u afstemmen.
Welke gegevens hebben wij nodig voor een offerte?
Voor een gedegen aanvraag hebben wij duidelijke specificaties van de onderdelen nodig. Een PDF-tekening met afmetingen en aanvullende DXF- of STEP-bestanden zijn daarbij bijzonder nuttig.
Gelieve indien mogelijk de volgende informatie door te geven:
- Materiaal en, voor zover bekend, het exacte materiaalnummer
- Materiaaldikte en afmetingen van het voltooide onderdeel
- gewenste buighoeken en binnenradii
- Aantal stuks en mogelijke vervolgopdrachten
- vereiste maat- en hoektoleranties
- Zichtzijden, oppervlakken en slijprichting
- Uitsnijdingen, boorgaten en lasverbindingen
- gewenste verdere afhandeling
- beoogd gebruik van het onderdeel
- gewenste opleveringsdatum en leveringsplaats
Zorg ervoor dat de tekening en de CAD-gegevens dezelfde revisieversie hebben. Zo voorkomt u misverstanden bij de technische afstemming.
Indien er nog geen volledige tekening beschikbaar is, kan een schets met afmetingen nuttig zijn voor het eerste gesprek. Vóór de productie moeten de cruciale afmetingen en eisen echter ondubbelzinnig vaststaan.
Veelgestelde vragen over het buigen en kantelen van plaatwerk
Waar kan ik in Berlijn plaatwerk laten buigen?
rotec produceert kantdelen van staal, roestvrij staal en aluminium in Berlijn. Daarbij kunnen lasersnijden, kantbuigen en andere bewerkingsstappen met elkaar worden gecombineerd. Stuur ons uw tekening, zodat wij kunnen nagaan of de uitvoering haalbaar is.
Tot welke lengte kunnen plaatmaterialen bij rotec worden gekant?
De maximale buiglengte van onze machine bedraagt 3040 mm. Of uw onderdeel deze lengte kan benutten, hangt bovendien af van het materiaal, de materiaaldikte en de geometrie. Daarom beoordelen wij de concrete uitvoering aan de hand van uw documentatie.
Hoeveel perskracht heeft de buigmachine?
Onze kantpers heeft een perskracht van maximaal 200 ton. Dit alleen is echter geen maatstaf voor de toegestane plaatdikte. Het materiaal, de buiglengte en het gereedschap zijn namelijk van invloed op de benodigde kracht.
Welke materiaaldiktes kunnen worden gebogen?
De mogelijke materiaaldikte is afhankelijk van het project en bedraagt volgens onze gepubliceerde prestatieomvang maximaal 15 mm. Daarbij moeten de materiaalkwaliteit, de buiglengte, de radius en het gereedschap op elkaar zijn afgestemd. De bovengrens geldt daarom niet algemeen voor elke uitvoering of voor de volledige afkantlengte van 3040 mm.
Kan Rotec plaatmateriaal vóór het kantelen met een laser snijden?
Ja. In de gepubliceerde dienstomschrijving wordt voor lasersnijden staal en roestvrij staal tot 15 mm en aluminium tot 12 mm vermeld. Daarbij controleren wij de materiaalkwaliteit en de eisen die aan de onderdelen worden gesteld. De grenzen van het lasersnijden houden geen aanvullende goedkeuringen voor het kantelen in.
Wat is het verschil tussen kanten en buigen?
Buigen is de overkoepelende term voor permanente vervorming. Kanten of afkanten verwijst naar het rechtlijnig buigen van een plaat. Hierdoor ontstaan bijvoorbeeld hoeken, profielen en afdekkingen.
Verwerkt Rotec ook traanplaat?
Ja. Rotec verwerkt traanplaten en ribbelplaten van staal, roestvrij staal en aluminium. Daarbij houden wij rekening met het basismateriaal, de reliëfstructuur, de buigradius en het gewenste oppervlak. Voor onderdelen die bestemd zijn om erop te lopen, moeten bovendien de eisen inzake slipweerstand worden afgestemd.
Kunnen geperforeerde platen en strekmetaal worden gekant?
Ja, mits de perforatie of maasstructuur, de breedte van de ribben, de randzones en de geometrie van het onderdeel geschikt zijn voor het vervormingsproces. Daarom controleren wij de buiglijn en de gewenste uitvoering vóór de productie.
Produceert rotec losse onderdelen en kleine series?
Ja. Rotec vervaardigt op maat gemaakte onderdelen, kleine series en terugkerende series na technisch overleg. Geef daarom al in uw aanvraag het gewenste aantal stuks en eventuele herhaalopdrachten aan.
Welke tekenformaten zijn nuttig?
Een PDF-tekening met maatvoering is nuttig voor de afstemming. Daarnaast vergemakkelijken DXF- of STEP-bestanden de gegevensoverdracht. Zorg er daarom voor dat de wijzigingsstatus overal hetzelfde is en dat er duidelijke specificaties zijn met betrekking tot materiaal, afmetingen van het eindproduct, hoeken en toleranties.
Kan Rotec gekantelde platen verder bewerken?
Ja. Afhankelijk van de opdracht kunnen laswerkzaamheden, slijpwerkzaamheden, coatingwerkzaamheden of de voorbereiding van de montage worden gecoördineerd. Geef daarom al bij uw aanvraag de gewenste totale omvang aan.
Wie is de contactpersoon voor gebogen plaatwerkonderdelen?
Uw contactpersoon is Hardy Pusch. U kunt hem bereiken op 030 789039-0 of per e-mail via h.pusch@rotec-berlin.de. Stuur tevens uw tekening en de belangrijkste gegevens over de onderdelen mee, zodat wij uw project kunnen beoordelen.
Plaatwerk buigen in Berlijn: vraag uw gebogen onderdeel aan bij rotec
Een geschikt profiel begint met een duidelijke tekening en afgestemde eisen. Het materiaal, de buigradius, de uiteindelijke afmetingen en het oppervlak bepalen samen de geschikte uitvoering.
Indien u in Berlijn opdracht wilt geven voor het buigen van plaatwerk, combineert rotec de technische afstemming met eigen plaatbewerking. U kunt daarbij lasersnijden, kantbuigen en andere bewerkingsstappen in één aanvraag opnemen.
Stuur ons uw tekening met de materiaaldikte, het aantal stuks en de gewenste leverdatum. Geef bovendien belangrijke toleranties en zichtbare oppervlakken aan. Zo kunnen wij nagaan welke uitvoering en bewerkingsstappen bij uw project passen.
Uw contactpersoon is Hardy Pusch. U kunt hem bereiken via h.pusch@rotec-berlin.de of telefonisch via 030 789039-0.
Tekeningen verzenden en hoekprofielen aanvragen
Bronvermelding: Alle foto’s in dit artikel tonen originele producten uit de rotec-productie en zijn niet met kunstmatige intelligentie gegenereerd of bewerkt. Bij de afbeelding „Laser one“ is uitsluitend het opschrift met Photoshop toegevoegd.

 NL
 DE
 EN
 ES
 FR
 IT
 PL
 TR