İçerik, 12 Eylül 2026 tarihinde güncellenmiştir.
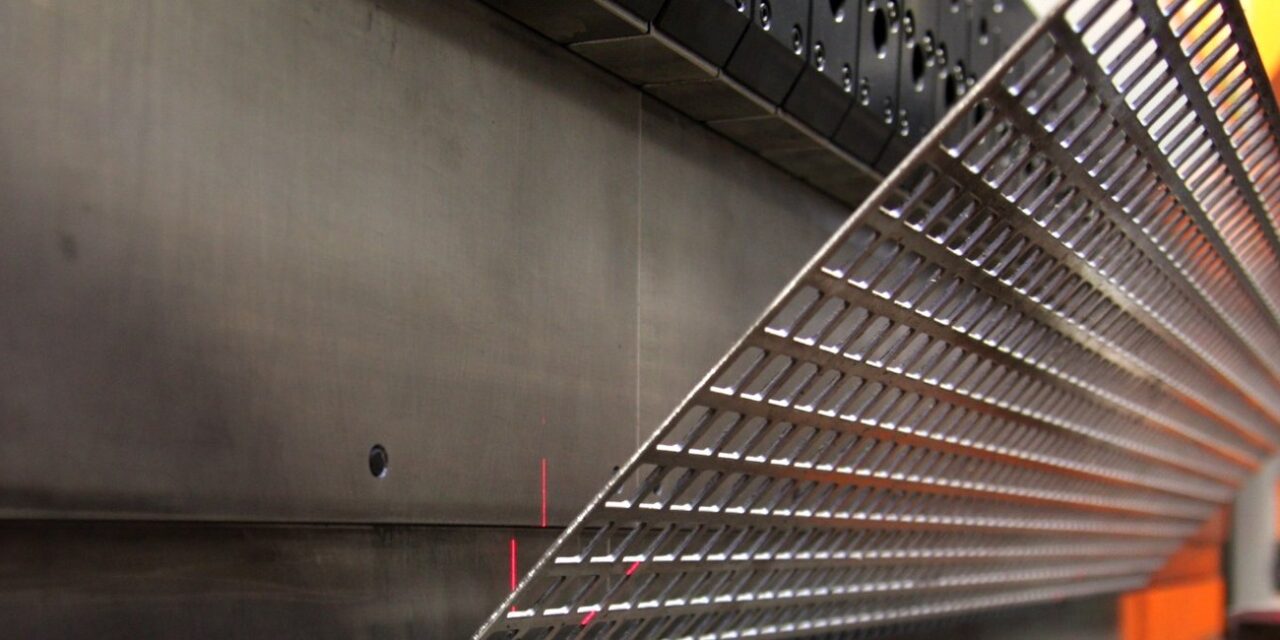
Berlin'de sac bükme: rotec, çizimlere göre çelik, paslanmaz çelik ve alüminyumdan bükülmüş parçalar üretir. Bu süreçte malzemeyi, bükülme yarıçapını ve üretim sırasını parçanıza göre uyarlarız. İster tek parça, ister küçük seri ister tekrarlanan üretim olsun, belirleyici olan projenizin gereksinimleridir.
rotec’te lazer kesim, kenar bükme ve diğer işleme aşamaları birbiriyle birleştirilebilir. Böylelikle kesik yerlerini, bükme çizgilerini ve sonraki montajı erken aşamada birbiriyle uyumlu hale getirebilirsiniz. Teknik konularda destek alırsınız ve birbiriyle ilişkili iş aşamaları için tek bir talepte bulunabilirsiniz.
Bir sac köşebentine, bir kapağa veya çok katlı katlanmış bir profile mi ihtiyacınız var? Malzeme kalınlığı, adet sayısı ve istenen teslim tarihini içeren çiziminizi bize gönderin. Böylece teknik uygulanabilirliği kontrol edebilir ve hizmet kapsamını sizinle birlikte belirleyebiliriz.
Çizimi gönderin ve kenar parçaları hakkında bilgi alın
Bükme ile kenar bükme arasındaki fark nedir?
Bükme, bir sacın kalıcı olarak şekillendirilmesi anlamına gelir. Kenar bükme işleminde, örneğin köşebentler, U profilleri veya kapaklar için düz çizgisel bükülmeler elde edilir. Kenar bükme presinde üst kalıp ve alt kalıp birlikte çalışarak sacın istenen açıyı almasını sağlar.
Bir CNC kontrol sistemi, üretim aşamalarının ayarlanmasını ve tekrarlanmasını destekler. Bununla birlikte, sonuç aynı zamanda malzemeye, takıma ve parça geometrisine de bağlıdır. Bu nedenle, her siparişin hazırlık aşaması kapsamında teknik kontrol de yer alır.
Uygun bir kenar parçası elde etmek için bükülme yarıçapı, açılım ve istenen toleransların birbiriyle uyumlu olması gerekir. Açılım, bükülmeden önce düz sacın şeklini tanımlar. Bu bilgiler erken aşamada belirlenirse, soruların ortaya çıkması ve önlenebilir ek iş yükü azaltılabilir.
Berlin’de sac kenar kıvırma: rotec’te sunulan teknik olanaklar
Kenar bükme presimiz, 200 t’ye kadar pres kuvveti ve 3040 mm’lik maksimum bükme uzunluğuna sahiptir. Ancak işlenebilecek sac kalınlığı, malzemeye ve söz konusu parçaya bağlıdır. Bu nedenle bükme uzunluğu, malzeme kalitesi, iç yarıçap ve kalıbı bir arada değerlendiriyoruz.
| Makine özelliği | Performans Bilgisi | Parçanız için önemi |
|---|---|---|
| Sıkma kuvveti | 200 t'a kadar | Gerekli kuvvet, diğer faktörlerin yanı sıra malzemeye, bükülme uzunluğuna ve kalıba bağlıdır. |
| Maksimum bükme uzunluğu | 3040 mm | Bu uzunlukta malzemenin olası kalınlığı ayrı olarak kontrol edilmelidir. |
| Kıvrılma sırasında malzeme kalınlığı | Projeye bağlı olarak 15 mm’ye kadar | Bu üst sınır, tüm malzemeler ve parça geometrileri için genel olarak geçerli değildir. |
Bahsedilen üst sınırlar birbirleriyle keyfi bir şekilde birleştirilemez. Özellikle, 15 mm’lik üst sınır, bu kalınlıktaki her sacın 3040 mm’den fazla katlanabileceği anlamına gelmez. Kesin bilgiler, çiziminizin incelenmesinden sonra size verilecektir.
Lazer kesim ve kenar bükme işlemlerini birlikte planlamak
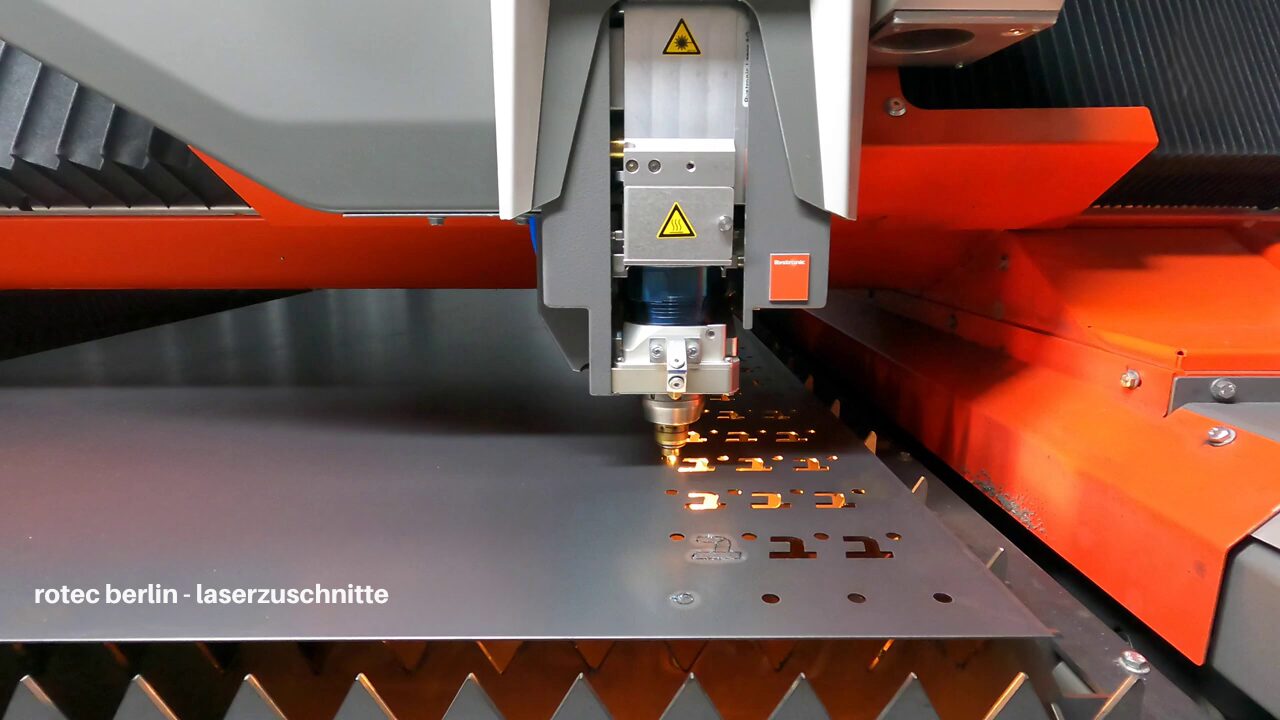
Parçanızda kesikler, delikler veya özel dış konturlar gerekiyorsa, lazer kesim işlemi daha sonra yapılacak kenar kıvırma işlemiyle birleştirilebilir. Böylelikle konturların konumunu, daha sonra yapılacak kıvrımlara göre ayarlayabiliriz.
Lazer kesim hizmeti kapsamında, hizmet yelpazemizde aşağıdaki malzeme kalınlıkları belirtilmiştir:
| Malzeme | Lazer kesiminde malzeme kalınlığı |
|---|---|
| Çelik | 15 mm'ye kadar |
| Paslanmaz çelik | 15 mm'ye kadar |
| Alüminyum | 12 mm'ye kadar |
Lazer kesiminde de malzeme kalitesini ve parça gereksinimlerini kontrol ediyoruz. Bu değerler kesimi tanımlamaktadır ve kenar bükme işlemi için ek onaylar değildir.
Daha fazla bilgiyi, şu konuyla ilgili hizmetler sayfamızda bulabilirsiniz: Berlin'de lazer kesim.
Çelik, paslanmaz çelik ve alüminyumu doğru şekilde bükmek
Malzeme seçimi, ağırlığı, korozyon direncini, yüzeyi ve şekillendirilebilirliği etkiler. Bu nedenle malzeme, hem uygulamaya hem de öngörülen geometriye uygun olmalıdır.
Çelik sacın kenarlarının bükülmesi
Çelik sac, köşebentler, tutucular, kapaklar ve gövde parçaları gibi birçok teknik bileşenin imalatında kullanılmaya uygundur. Bu durumda, hangi bükülme yarıçaplarının uygun olacağı, malzeme kalitesi ve kalınlığına bağlı olarak büyük ölçüde belirlenir.
Haddeleme yönü ve geri esneme de önemli bir rol oynar. Bu nedenle, zorlu bileşenler söz konusu olduğunda „çelik sac“ ifadesi genellikle yeterli olmaz. Belirli bir kalite sınıfı zorunluysa, bunun çiziminizde açıkça belirtilmesi gerekir.
Dış mekan uygulamaları için ayrıca korozyon koruması ve sonradan uygulanacak kaplamanın kullanım amacına uygun olması gerekir. Bu gereksinimleri mümkünse üretimden önce netleştirin.
Paslanmaz çelik sacın bükülmesi
Paslanmaz çelik, diğerlerinin yanı sıra korozyona maruz kalan bileşenlerde ve yüksek kaliteli görünür yüzeylerde kullanılır. Ancak hangi paslanmaz çelik kalitesinin uygun olduğu, ortama ve kullanım amacına bağlıdır.
Zımparalanmış veya folyo kaplı saclarda yüzeye özel dikkat gösterilmelidir. Bu nedenle, görünür yüzeyleri, zımpara yönünü ve izin verilen işleme izlerini çizimde önceden belirtmelisiniz.
Uygun alet seçimi ve kullanımı, istenmeyen izlerin azaltılmasına yardımcı olur. Hangi yüzey kalitesinin elde edilebileceğini, söz konusu parçaya göre belirliyoruz.
Alüminyum sacın kenarlarını kıvırma
Alüminyum, bileşenlerin hafif olması önemli olduğunda avantajlar sunar. Ancak tüm alüminyum alaşımları aynı derecede iyi bükülemez.
Alaşımın yanı sıra, malzemenin durumu, sac kalınlığı ve bükülme yönü de şekillendirilebilirliği etkiler. Bu nedenle, iç yarıçapın çok küçük olması çatlaklara yol açabilir.
Mevcut malzeme bilgilerini mümkün olduğunca eksiksiz bir şekilde belirtin. Böylece, malzeme ile istenen kenar geometrisinin birbirine uygun olup olmadığını kontrol edebiliriz.
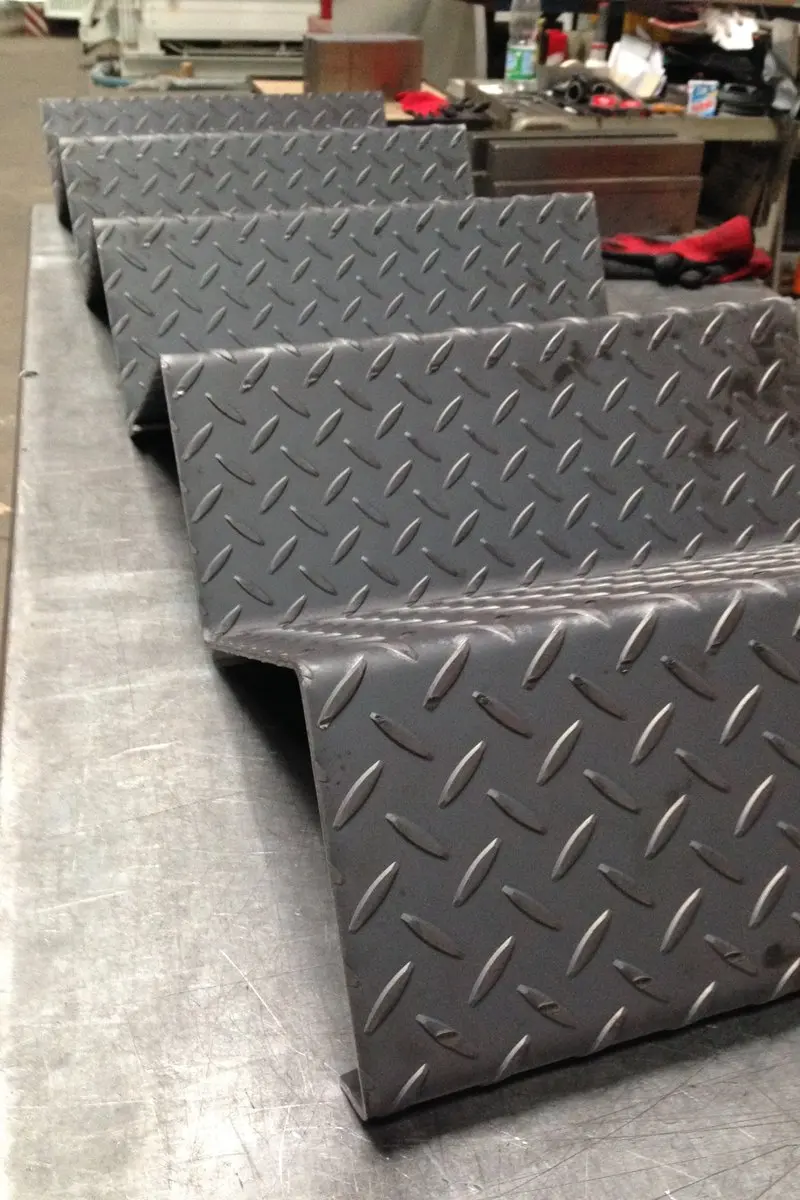
Deliğli sacların ve oluklu sacların kenarlarının kıvrılması ve işlenmesi
rotec, çelik, paslanmaz çelik ve alüminyumdan üretilmiş damla desenli saclar ve oluklu saclar işler. Tipik uygulama alanları arasında kapaklar, basamaklar, merdiven parçaları ile araç ve makineler için bileşenler yer alır.
İşleme sırasında yüzeydeki kabartma yapısı dikkate alınmalıdır. Zira, ana malzeme kalınlığının yanı sıra, kabartma deseni ve kabartma yönü de kalıba uygulanan baskı kuvvetini etkiler.
Modele bağlı olarak, örneğin Quintett, Duett veya Mandorla desenleri tercih edilebilir. İşlevsellik, görünüm ve son işlemle ilgili gereksinimler belirleyici faktördür.
Üzerinden geçilebilen saclarda nelere dikkat edilmelidir?
Kabartmalı bir yüzey tek başına belirli bir kayma direnci sağladığını göstermez. Bir modelin yürüme alanınız için uygun olup olmadığı, kullanım amacına ve gereksinimlere bağlıdır.
Bu nedenle, kayma direnci ile ilgili gerekli belgeleri teklif talebinde bulunurken önceden belirleyin. Taşıyıcı basamak yüzeylerinde ayrıca yük, dayanak ve sabitleme, yapıya uygun olmalıdır.
Kıvrım işlemi için, diğer unsurların yanı sıra büküm çizgisini, iç yarıçapı ve istenen görünür yüzeyleri kontrol ediyoruz. Böylelikle işleme, damgalı sacın özelliklerine göre ayarlanabilir.
Malzemeler ve modeller hakkında daha fazla bilgiyi, şu konuya özel sayfamızda bulabilirsiniz: Deliğli saclar ve oluklu saclar.
Lazer kesimden bitmiş kenar parçasına
Uygun bir kenar profili, uyumlu üretim verileriyle başlar. Bu nedenle kesim, bükme ve son işlem aşamalarını birbiriyle bağlantılı bir süreç olarak değerlendiriyoruz.
Bükme çizgisinin yakınındaki kesikler, şekillendirme sırasında değişebilir. Aynı şekilde, uygun olmayan bir bükme sırası da kalıba erişimi kısıtlayabilir. Bu tür hususlar, kesim işleminden önce netleştirilmelidir.
Tipik üretim süreci altı adımdan oluşur:
- Talep ve teknik inceleme: Çizimi, malzemeyi, malzeme kalınlığını, adet sayısını ve istenen yüzey işlemeyi inceliyoruz.
- Kesim: Sac, lazer kesim veya başka bir uygun yöntemle dış hatlarını ve öngörülen kesik yerlerini alır.
- Hazırlık: Ardından, bükme sırasını, kalıpları, yarıçapları ve dayanakları geometriye göre ayarlıyoruz.
- Kenar kıvırma: Her bir bükme işlemi, hazırlanan sacı öngörülen şekline getirir.
- Sınav: Boyutlar, açılar ve yüzeyler, kararlaştırılan gerekliliklere uygun olarak kontrol edilir.
- Sonraki işlemler: İşin niteliğine göre, örneğin kaynak, taşlama, kaplama veya montaj hazırlığı gibi işlemler gerçekleştirilir.
Uygulama örneği: Lazer kesimden kablo kanallarına
Videoda, önceden lazerle kesilmiş 2,0 mm kalınlığındaki galvanizli çelik sacdan bir kablo kanalı üretimi gösterilmektedir. İlk olarak, iki uzun kenar kıvrılmaktadır. Ardından, parça diğer kenar işleme işlemleri ile profil şeklini almaktadır.
Katlanmış kenarlar, profilin rijitliğini artırır ve ilgili sac kenarlarının keskinliğini azaltır. Bu sayede, kesim ve bükme sırasının neden birlikte planlandığı anlaşılabilir.
Bu örnek, somut bir parça üzerinden rotec’in üretim uygulamalarını göstermektedir. Diğer kablo kanallarının ölçülerini ise çizime göre ayarlıyoruz.
Orijinal videoyu izleyin: rotec’te bir kablo kanalı üretimi
Kenar parçalarının tasarımında nelere dikkat edilmelidir?
Bir kenar parçasının işlevsel olması için çizim, malzeme ve üretim yönteminin birbiriyle uyumlu olması gerekir. Bükülme yarıçapları, nihai boyutlar, toleranslar ve kesiklerin konumu özellikle önemlidir.
Bükülme yarıçapı ile malzeme kalınlığını birbirine uyumlu hale getirmek
İç yarıçap, bükme işlemi sırasında malzemeye binen yükü etkiler. Yarıçapın çok küçük olması, çatlaklara neden olabilir veya parça kalitesini olumsuz etkileyebilir.
Hangi yarıçapın uygun olduğu, diğer faktörlerin yanı sıra malzeme kalitesine, malzeme kalınlığına ve haddeleme yönüne bağlıdır. Ayrıca, mevcut takımın istenen tasarımı gerçekleştirmesine olanak sağlaması gerekir.
Bu nedenle, işlevsel açıdan gerekli yarıçapları net bir şekilde belirleyin. Esneklik payı varsa, erken aşamada yapılan koordinasyon, üretimi kolaylaştırabilir.
Geri esnemeyi hesaba katmak
Yük kaldırıldıktan sonra, bükülmüş sac kısmen geri esner. Bu, bükme işleminden sonra açının hâlâ değiştiği anlamına gelir.
Bu etkinin ne kadar güçlü olacağı, malzemeye ve işleme yöntemine bağlıdır. Bu nedenle, takım seçimi ve üretim ayarlarında geri esneme dikkate alınmalıdır.
Dolayısıyla, çelik için uygun bir ayar, her paslanmaz çelik veya alüminyum sac için olduğu gibi aynen uygulanamaz.
Büküm çizgisinin yakınındaki kesitleri kontrol edin
Delikler, uzun delikler ve diğer kesikler, bir bükülme çizgisine çok yakın konumlandıklarında deforme olabilir. Bu durum, daha sonraki montajı zorlaştırabilir.
Yeterli mesafeler, bu tür değişiklikleri sınırlamaya yardımcı olur. Tasarımda buna yer yoksa, farklı işleme sıraları veya tasarım değişiklikleri değerlendirilmelidir.
Bu nedenle, özellikle önemli delik şemalarını ve bağlantı ölçülerini belgelerinizde açıkça belirtin.
Haddeleme yönüne ve yüzeye dikkat edin
Haddeleme yönü, bir sacın şekillendirilebilirliğini etkileyebilir. Aynı zamanda, görünür parçalarda istenen görünümü genellikle taşlama yönü belirler.
Bu nedenle, görünür yüzleri, yüzey yönünü ve mevcut koruyucu filmleri belirtiniz. Böylelikle kesim ve bükme sırası sırasında bu gereksinimler dikkate alınabilir.
Üretim ölçüleri, açılım ve toleransları uyumlu hale getirmek
Çiziminizde bitmiş kenar parçasının boyutlarını belirtin. Ayrıca, iç boyutları mı yoksa dış boyutları mı kullandığınızı da belirtin.
Parçanın daha sonra öngörülen montaj konumuna uyması için işlevsel boyutlar ve referans kenarlar özellikle önemlidir. Aynı zamanda, açılım, malzeme, bükülme yarıçapı ve üretim yöntemine uygun olmalıdır.
Bu nedenle çizim, CAD modeli ve mevcut açılım aynı değişiklik durumunu göstermelidir. Böylelikle rotec, olası sapmaları sizinle erkenden netleştirebilir.
Gerekli boyut ve açı toleranslarını açıkça belirtiniz. Böylelikle teknik kontrol sırasında işlevsellik açısından kritik gereklilikleri dikkate alabiliriz. Genel bir tolerans değeri her kenarlı parçaya uymayabilir.
Kısa bacakları ve karmaşık profilleri kontrol etmek
Çok kısa kenarlar, takım seçimini kısıtlayabilir. Ayrıca, iş parçası her bir bükme işlemi sırasında erişilebilir durumda kalmalıdır.
Aksi takdirde, önceden katlanmış alanlar aletlerle veya makine parçalarıyla çarpışabilir. Bu nedenle, dar U profiller ve birden fazla kez katlanmış saclarda erken aşamada koordinasyon sağlanması önemlidir.
Parçaya bağlı olarak, uyarlanmış kenar uzunlukları, farklı yarıçaplar veya farklı bir üretim sırası söz konusu olabilir. Bu nedenle, montaj ve işlev açısından değişmemesi gereken ölçüleri işaretleyin.
rotec hangi kenar parçalarını üretiyor?
rotec, metal konstrüksiyon, makine mühendisliği, mimari, bina teknik sistemleri ve endüstriyel uygulamalar için büküm parçaları üretmektedir. Ürün yelpazesi, basit köşebentlerden çok katlı bükümlü parçalara kadar uzanmaktadır.
Tipik örnekler şunlardır:
- Açılı profiller ile U, Z ve şapka profilleri
- Kapaklar, kaplamalar ve gövde parçaları
- Cephe kasetleri ve bileşenleri
- Tespit aparatları ve montaj levhaları
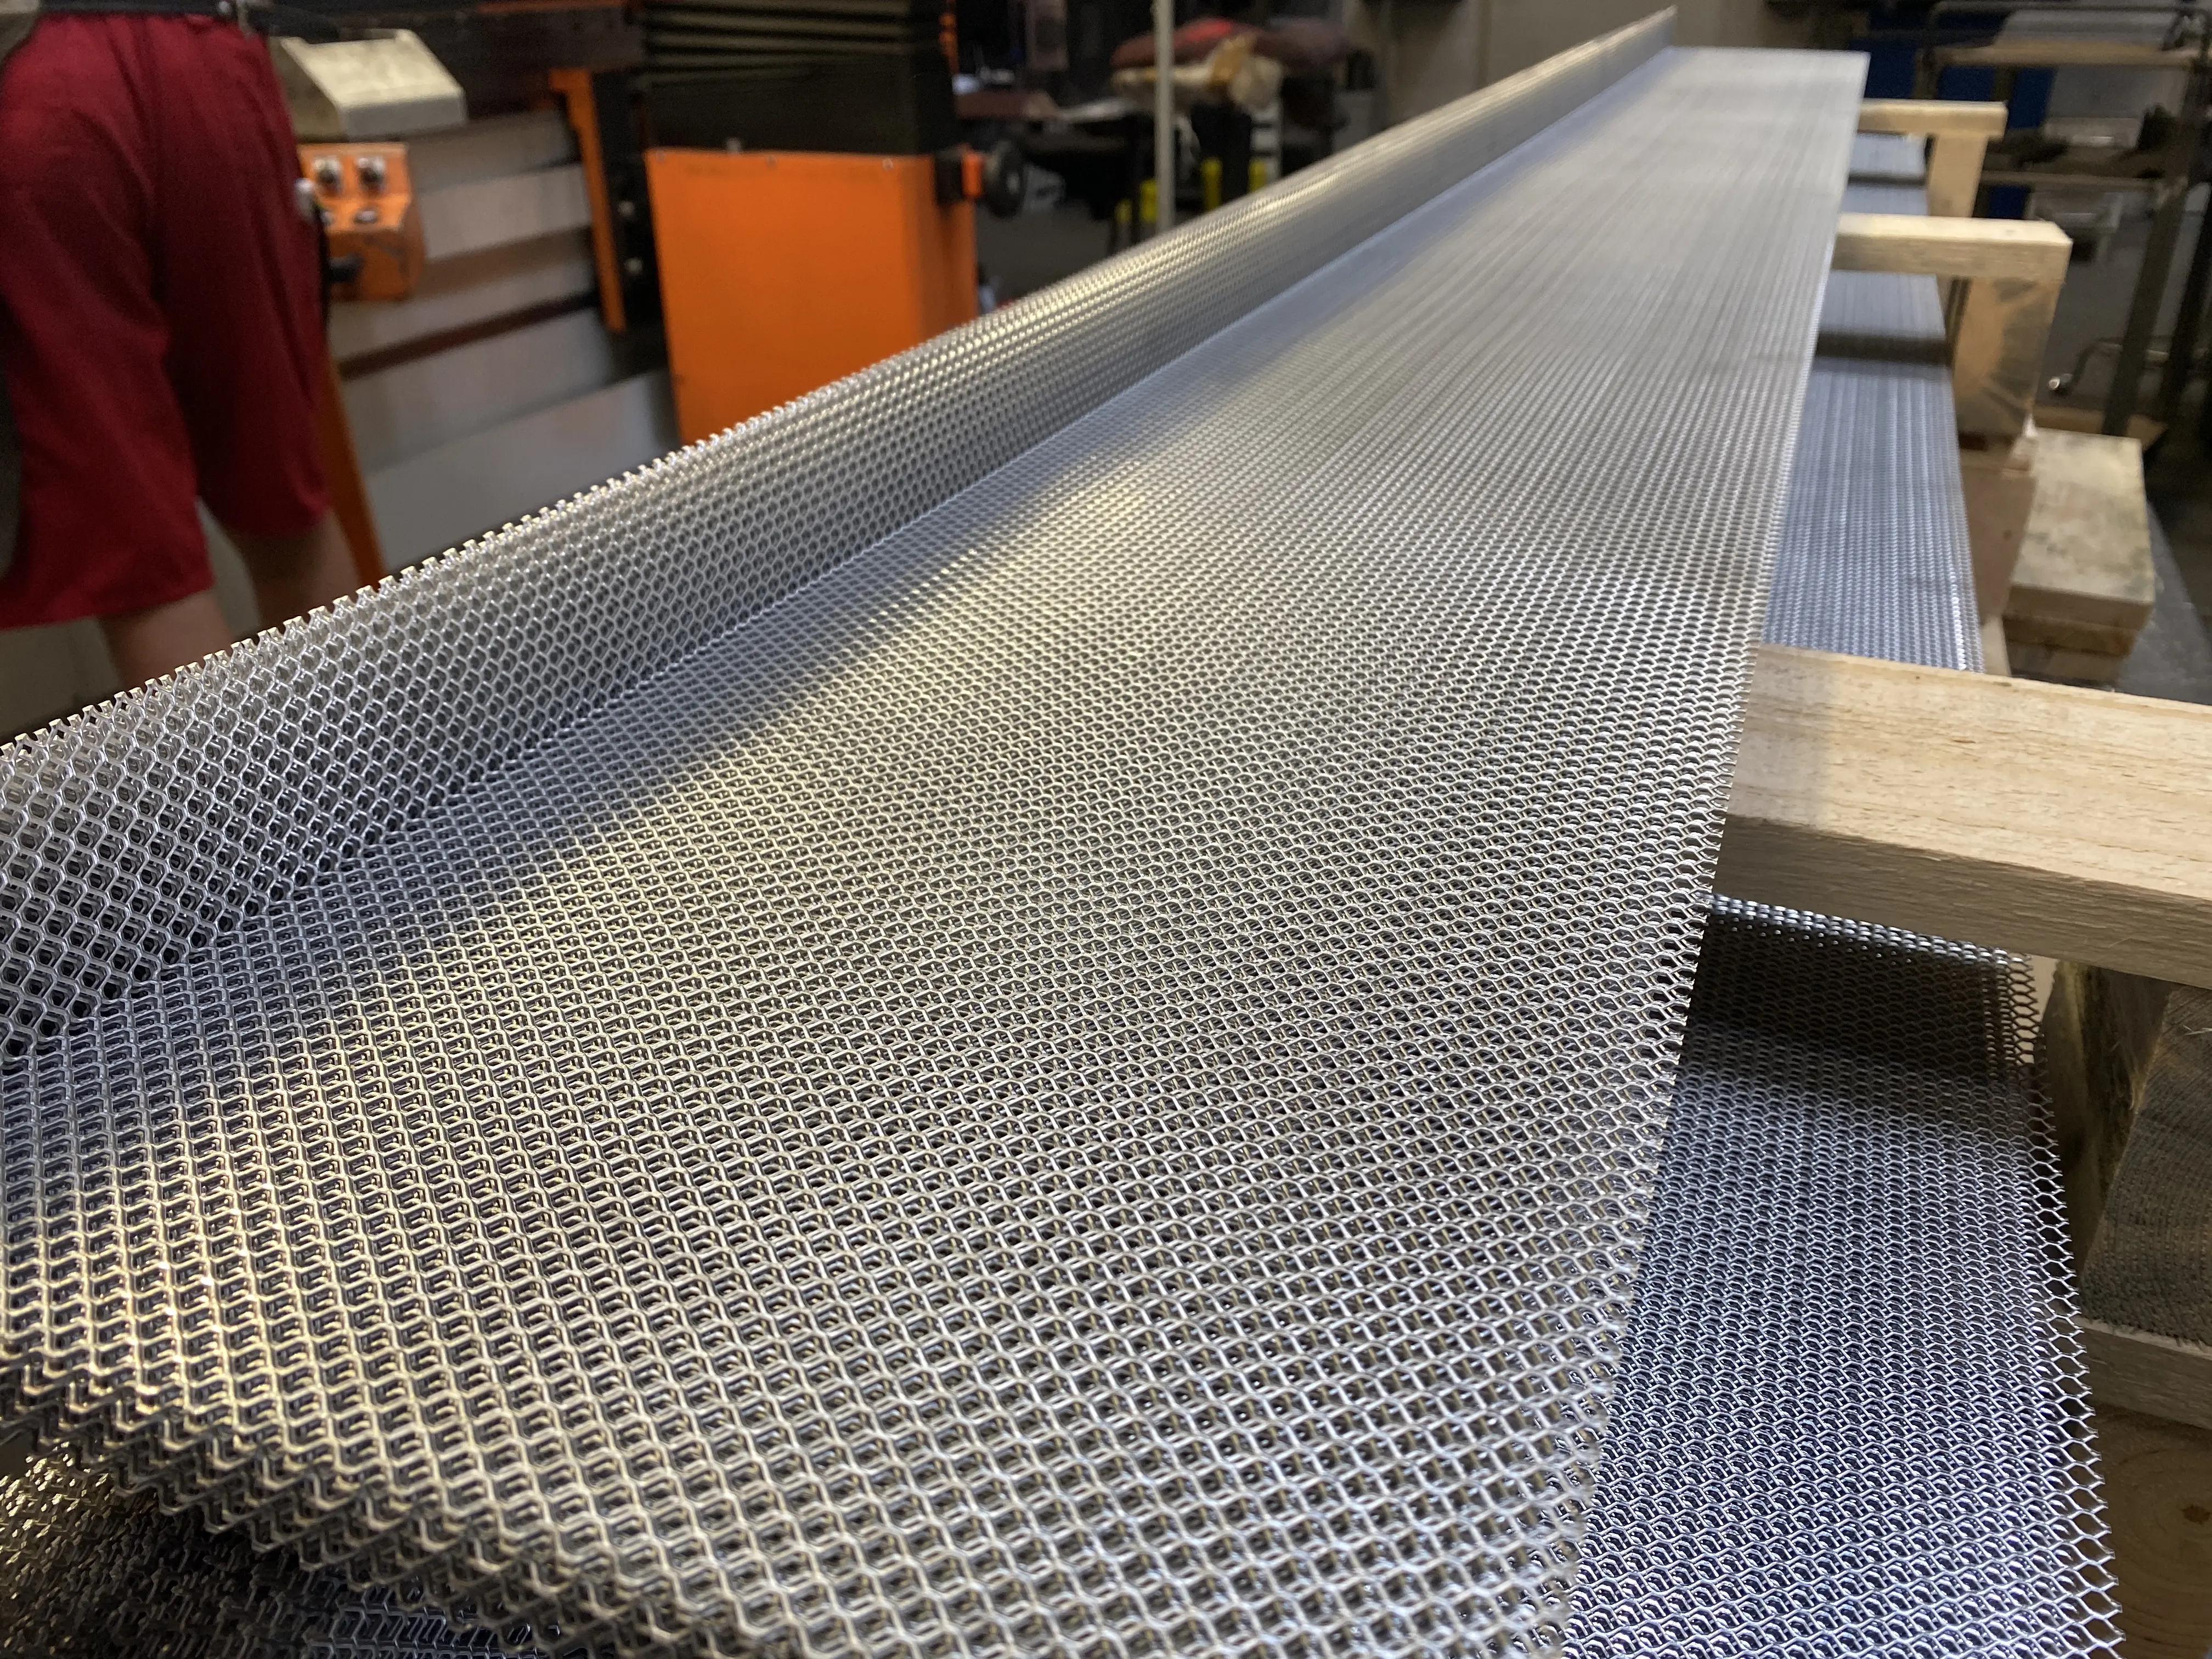
- kenarları kıvrılmış delikli saclar ve gerilmiş saclar
- Trapez profiller ve özel profiller
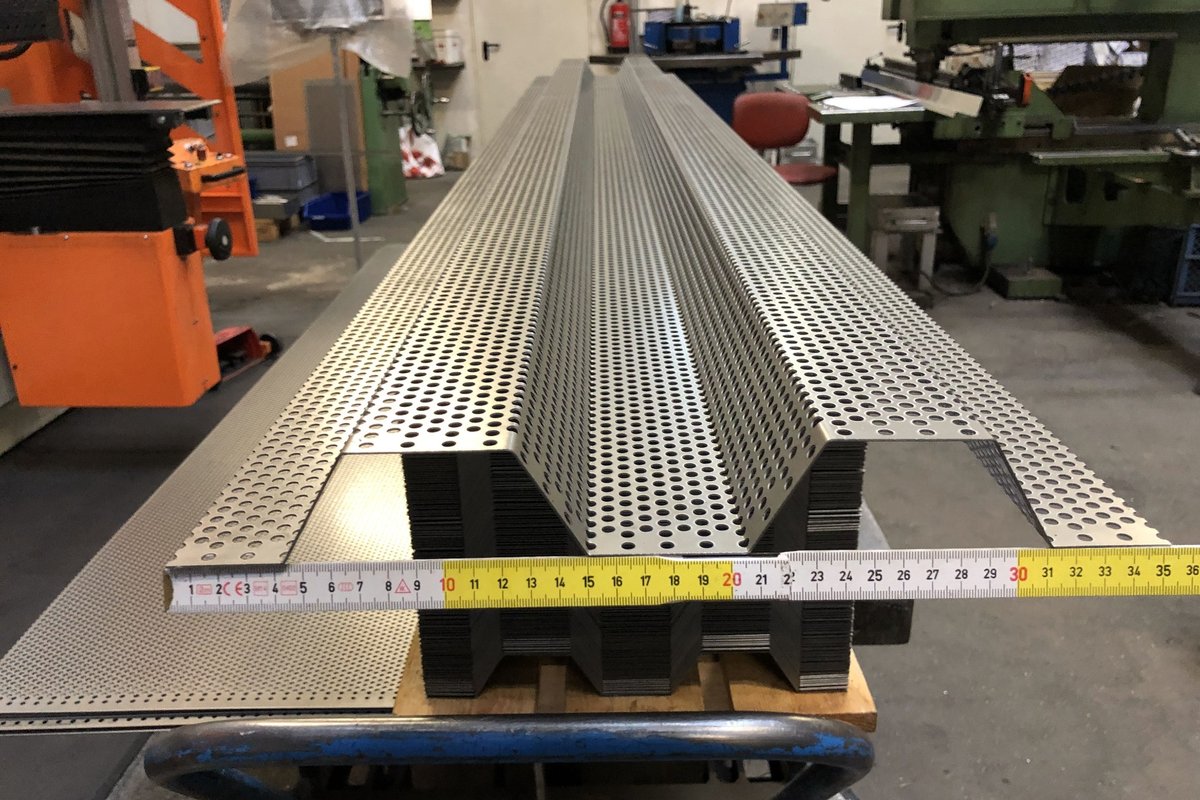
- Basamaklar ve merdivenler için delikli sacdan imal edilmiş parçalar
- lazerle kesilmiş sac parçalar ve ardından kenar işleme
Delikli sacların ve gerilmiş sacların kenarlarının bükülmesi
Delikli saclarda ve gerilmiş metallerde, delikler, çubuk genişlikleri ve kenar bölgeleri şekillendirme davranışını etkiler. Bu nedenle, bu malzemelerin işlenmesi, kapalı bir tam sac ile genel olarak aynı kabul edilemez.
Büküm çizgisinin konumu, delik düzenine veya örgü yapısına uygun olmalıdır. Aynı zamanda, görünür kenarlar ve istenen birleşme yüzeyleri de erkenden belirlenmelidir.
Bu konuyla ilgili daha fazla bilgiyi şu yazıda bulabilirsiniz: Deliğe sahip sac ve tel örgülerin kesilmesi ve bükülmesi.
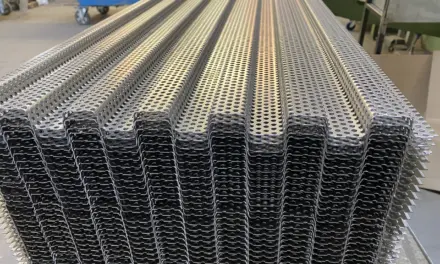
Bir başka uygulama örneği ise şunlardır: Delikli sacdan imal edilmiş trapez profiller, planlı derzler ve beton zemin plakaları için.
İnşaat profillerinden yapılmış çerçeveler için katlanmış yan kaplamalar
Alüminyum profillerden oluşan bir iskelet, özel ölçülerde üretilmiş sac yan paneller, arka duvarlar ve kapaklarla tamamlanabilir. rotec, bu kaplamaları kendi tesisinde üretebilir ölçüye göre lazerle kesim ve ardından gerekli kenarları veya sabitleme kanatlarını bükerek şekillendiririz. Bu işlem sırasında büküm çizgilerini, kesikleri ve bağlantı ölçülerini profil çerçeveye göre ayarlarız.
Çerçeve konusunda rehberimiz şu açıklamaları sunuyor: Yapı profillerini seçmek, kesmek ve birleştirmek 3D öğrenme örneği üzerinden malzeme seçimi ve kesim planlaması. Tam bir montaj grubuna ihtiyacınız varsa, size şu konularda destek oluruz: Alüminyum profilden yapılmış iskeletlerin tasarımı, imalatı ve montajı. Uygun profilleri ve aksesuarları şurada bulabilirsiniz: rotec Profil Mağazası.
Kaplama ve iskeletin birbirine uyması için malzeme kalınlığını, kenar mesafelerini ve sabitleme yöntemlerini birlikte planlayın. Gerekli sonradan yapılacak işler, bizim Sac işleme ve metal işleme kesim ve kenar kıvrımıyla uyumlu hale getirin.
Neden Berlin’deki rotec’te sac büküm işlemi yaptırmalısınız?
Berlin’de sac bükme işi yaptırırken, teknik koordinasyon ve izlenebilir üretim verileri hayati önem taşır. rotec, kişisel danışmanlığı kendi sac işleme hizmetleriyle birleştirir.
Berlin ve Brandenburg’daki şirketler için coğrafi yakınlık, çizimlerin, numunelerin ve parça detaylarının koordinasyonunu kolaylaştırmaktadır. Aynı zamanda, birbiriyle ilişkili işleme adımlarını tek bir talepte bir araya getirebilirsiniz.
Bu size somut avantajlar sunar:
- Koordineli üretim: Kesim, bükme ve son işlemler birlikte planlanabilir.
- Kişisel iletişim: Teknik sorularınızı doğrudan bir irtibat kişisiyle görüşebilirsiniz.
- Farklı malzemeler: Çelik, paslanmaz çelik ve alüminyum, uygulamaya uygun çözümler sunar.
- Özel bileşenler: Tek tek parçalar ve seri üretim ürünleri, üzerinde mutabık kalınan gereksinimlere göre üretilir.
- 1982'den beri edindiğimiz deneyim: rotec, malzeme bilgisini metal işleme alanındaki pratik deneyimle birleştirir.
Tamamlayıcı yöntemlere ilişkin genel bir bakış için lütfen şu sayfamıza göz atın: Berlin’de sac işleme.
Belgelerle ilgili gereklilikleri erkenden netleştirmek
Hangi belgelerin gerekli olduğu, parçanızın kullanım amacına bağlıdır. Bu nedenle, talebinizde taşıyıcı parçalar veya kaynaklı montaj gruplarına ilişkin özel gereksinimleri önceden belirtiniz.
Böylelikle üretimden önce hizmet kapsamını ve gerekli belgeleri netleştirebiliriz. Bu rotec tarafından yayınlanan sertifikalar ilk bir yönlendirme sağlar.
Sac kenar kıvırma işleminde maliyetleri ne etkiler?
Maliyetler, malzemeye, kesim şekline ve gerekli bükümlere bağlıdır. Buna ek olarak, üretim adedi, kalıp maliyetleri ve boyut veya yüzey ile ilgili gereksinimler de dikkate alınır.
Bu nedenle, parça verileri olmadan verilen genel bir fiyat bilgisi pek anlamlı değildir. Basit bir kapak, dar bağlantı ölçülerine sahip, çok sayıda katlanmış bir gövde parçasıyla aynı gereksinimleri karşılamaz.
Seri üretimde hazırlık ve kurulum işlemleri birkaç parçaya yayılır. Aynı zamanda, dar toleranslar veya özel görünür yüzeyler ek iş gerektirebilir.
Bu nedenle, eksiksiz bir çizim, istenen hizmet kapsamını yansıtan bir teklifin hazırlanmasını kolaylaştırır. Ayrıca, sadece kenar kıvırma işlemini mi, yoksa malzeme, kesim ve son işlemlerini de mi istediğinizi belirtin.
Böylelikle rotec, her bir çalışma aşamasını sizinle birlikte koordine edebilir.
Teklif hazırlamak için hangi bilgilere ihtiyacımız var?
Güvenilir bir talep için net parça bilgilerine ihtiyacımız var. Ölçüleri belirtilmiş bir PDF çizimi ve ek DXF veya STEP dosyaları özellikle yararlıdır.
Lütfen mümkünse aşağıdaki bilgileri bize iletiniz:
- Malzeme ve, biliniyorsa, kesin malzeme numarası
- Malzeme kalınlığı ve bitmiş parçanın boyutları
- İstenen bükülme açıları ve iç yarıçaplar
- Adet sayısı ve olası tekrar siparişleri
- Gerekli boyut ve açı toleransları
- Görünür yüzler, yüzeyler ve zımparalama yönü
- Kesikler, delikler ve kaynak bağlantıları
- istenen sonraki işlemler
- parçanın öngörülen kullanım amacı
- İstenen tamamlanma tarihi ve teslimat yeri
Çizim ve CAD verilerinin aynı revizyon durumunu yansıttığından emin olun. Böylelikle teknik koordinasyon sürecinde yanlış anlaşılmaları önlersiniz.
Henüz tam bir çizim yoksa, ilk görüşme için boyutları belirtilmiş bir taslak yardımcı olabilir. Ancak üretimden önce, önemli ölçüler ve gereksinimler kesin olarak belirlenmiş olmalıdır.
Sacların bükülmesi ve kenarlarının kıvrılmasıyla ilgili sık sorulan sorular
Berlin’de sacları nerede bükteştirebilirim?
rotec, Berlin’de çelik, paslanmaz çelik ve alüminyumdan profiller üretmektedir. Bu süreçte lazer kesim, kenar bükme ve diğer işleme aşamaları bir arada uygulanabilmektedir. Uygun bir çözümün mümkün olup olmadığını değerlendirebilmemiz için lütfen çiziminizi bize gönderin.
rotec’te saclar ne kadar uzunlukta kenar kıvrımı yapılabilir?
Makinemizin maksimum bükme uzunluğu 3040 mm’dir. Parçanızın bu uzunluğu kullanıp kullanamayacağı, ayrıca malzeme türüne, kalınlığına ve geometrisine de bağlıdır. Bu nedenle, belgeleriniz temelinde somut tasarımı inceliyoruz.
Bükme makinesinin pres kuvveti ne kadardır?
Prasa makinemiz 200 t'a kadar pres gücüne sahiptir. Ancak bu değer tek başına izin verilen sac kalınlığını belirlemez. Zira malzeme, bükme uzunluğu ve kalıp, gerekli gücü etkiler.
Hangi kalınlıktaki malzemeler bükülebilir?
Olası malzeme kalınlığı projeye bağlıdır ve yayınladığımız hizmet kapsamına göre 15 mm’ye kadar çıkabilir. Bu durumda malzeme kalitesi, bükme uzunluğu, yarıçap ve kalıp birbiriyle uyumlu olmalıdır. Dolayısıyla bu üst sınır, her model için veya 3040 mm’lik tam bükme uzunluğu için genel olarak geçerli değildir.
Rotec, sacları bükme işleminden önce lazerle kesebilir mi?
Evet. Yayınlanan hizmet kapsamında, lazer kesim için 15 mm’ye kadar çelik ve paslanmaz çelik ile 12 mm’ye kadar alüminyum belirtilmiştir. Bu süreçte malzeme kalitesini ve parça gereksinimlerini kontrol ediyoruz. Lazer kesimin sınırları, kenar bükme için ek onay gerektirmez.
Kenar işleme ile bükme arasındaki fark nedir?
Bükme, kalıcı şekillendirme işleminin genel terimidir. Kenar bükme veya kenar kıvırma, bir sacın düz bir çizgi boyunca bükülmesini ifade eder. Bu işlemle örneğin köşebentler, profiller ve kapaklar üretilir.
Rotec, damlalı levhaları da işliyor mu?
Evet. rotec, çelik, paslanmaz çelik ve alüminyumdan üretilmiş damla desenli saclar ve oluklu saclar işler. Bu süreçte ana malzemeyi, damgalama şeklini, bükülme yarıçapını ve istenen yüzey kalitesini dikkate alırız. Üzerinde yürünebilen yapı elemanları için ayrıca kayma direnci gerekliliklerinin de karşılanması gerekir.
Delikli saclar ve gerilmiş saclar kenar kıvrımı yapılabilir mi?
Evet, delik düzeni veya örgü yapısı, çubuk genişlikleri, kenar bölgeleri ve parça geometrisi şekillendirme işlemine uygun olduğu sürece. Bu nedenle, üretimden önce büküm çizgisini ve istenen tasarımı kontrol ediyoruz.
rotec, tek parça ürünler ve küçük seri üretim yapıyor mu?
Evet. rotec, teknik görüşmelerin ardından özel tekli parçalar, küçük seriler ve tekrarlanan seriler üretmektedir. Bu nedenle, talebinizde istediğiniz adet sayısını ve olası tekrar siparişlerini belirtiniz.
Hangi çizim formatları yararlıdır?
Ölçüleri belirtilmiş bir PDF çizimi, koordinasyon açısından faydalıdır. Ayrıca, DXF veya STEP dosyaları veri aktarımını kolaylaştırır. Bu nedenle, değişiklik durumunun aynı olmasına ve malzeme, nihai boyutlar, açılar ve toleranslar konusunda net bilgilerin verilmesine dikkat edin.
Rotec, kenarları kıvrılmış sacları işleyebilir mi?
Evet. İşin niteliğine göre kaynak, taşlama, kaplama veya montaj hazırlığı işlemleri koordine edilebilir. Bu nedenle, talebinizi iletirken istenen toplam iş kapsamını belirtiniz.
Sac bükme parçaları konusunda kiminle iletişime geçmeliyim?
İrtibat kişiniz Hardy Pusch’tur. Kendisine 030 789039-0 numaralı telefondan veya h.pusch@rotec-berlin.de adresine e-posta göndererek ulaşabilirsiniz. Ayrıca, projenizi değerlendirebilmemiz için çiziminizi ve en önemli parça bilgilerini de gönderin.
Berlin’de sac bükme: Rotec’ten kenar işinizi talep edin
Uygun bir kenar profili, net bir çizim ve uyumlu gereksinimlerle başlar. Malzeme, bükülme yarıçapı, nihai boyutlar ve yüzey, birlikte uygun tasarımı belirler.
Berlin’de sac bükme işi yaptırmak istiyorsanız, rotec teknik koordinasyonu kendi sac işleme hizmetleriyle birleştirir. Bu sayede lazer kesim, kenar kıvırma ve diğer işleme aşamaları için tek bir talepte bulunabilirsiniz.
Çiziminizi, malzeme kalınlığı, adet sayısı ve istenen teslim tarihi ile birlikte bize gönderin. Ayrıca önemli toleransları ve görünür yüzeyleri de işaretleyin. Böylece projenize en uygun tasarım ve işleme aşamalarını değerlendirebiliriz.
İrtibat kişiniz şudur: Hardy Pusch. Ona şu numaradan ulaşabilirsiniz: h.pusch@rotec-berlin.de ya da telefonla 030 789039-0.
Çizimi gönderin ve kenar parçaları hakkında bilgi alın
Fotoğraf kaynağı: Bu yazıda yer alan tüm fotoğraflar, rotec üretiminden alınan orijinallerdir ve yapay zeka kullanılarak oluşturulmamış veya düzenlenmemiştir. „Laser one“ adlı fotoğrafta ise yalnızca yazı Photoshop ile eklenmiştir.

 TR
 DE
 EN
 ES
 FR
 IT
 NL
 PL