Actualizado desde el punto de vista técnico el 12 de septiembre de 2026.
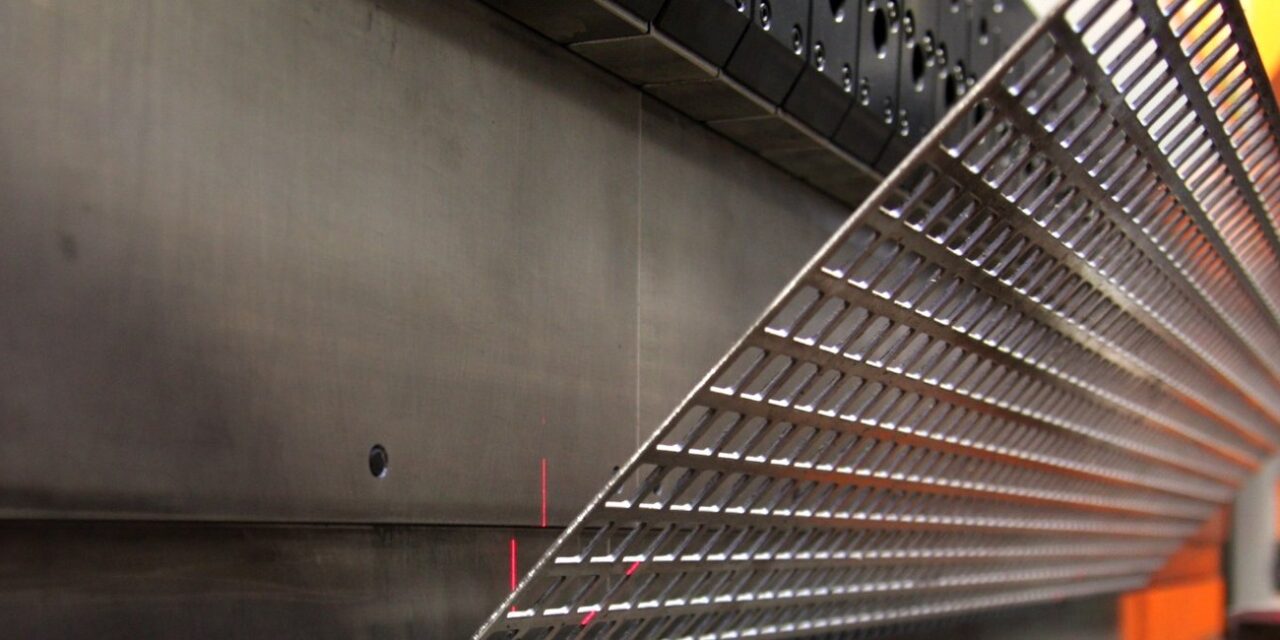
Plegado de chapas en Berlín: rotec fabrica piezas plegadas de acero, acero inoxidable y aluminio según planos. Para ello, adaptamos el material, el radio de plegado y la secuencia de fabricación a su pieza. Ya se trate de una pieza única, una pequeña serie o una producción recurrente, lo decisivo son los requisitos de su proyecto.
En rotec es posible combinar el corte por láser, el plegado y otros procesos de mecanizado. De este modo, podrá coordinar con antelación los recortes, las líneas de plegado y el montaje posterior. Recibirá asistencia para la resolución de cuestiones técnicas y podrá solicitar de forma conjunta los procesos de trabajo relacionados.
¿Necesita un ángulo de chapa, una cubierta o un perfil con varios pliegues? Envíenos su plano indicando el espesor del material, la cantidad y la fecha de entrega deseada. De este modo, podremos comprobar la viabilidad técnica y acordar con usted el alcance del servicio.
Enviar plano y solicitar piezas perfiladas
¿Cuál es la diferencia entre el doblado y el plegado?
El plegado consiste en la deformación permanente de una chapa. Mediante el plegado se obtienen curvaturas rectilíneas, por ejemplo, para ángulos, perfiles en U o cubiertas. En una prensa plegadora, la herramienta superior y la herramienta inferior actúan conjuntamente para que la chapa adquiera el ángulo deseado.
Un sistema de control CNC facilita el ajuste y la repetición de las fases de fabricación. No obstante, el resultado depende también del material, la herramienta y la geometría de la pieza. Por ello, la comprobación técnica forma parte de la preparación de cada encargo.
Para obtener una pieza perfilada adecuada, deben coincidir el radio de curvatura, el desarrollo y las tolerancias requeridas. El desarrollo describe la forma de la chapa plana antes del plegado. Si estos datos se determinan con antelación, se pueden reducir las consultas y los retoques innecesarios.
Plegado de chapas en Berlín: posibilidades técnicas en rotec
Nuestra prensa plegadora cuenta con una fuerza de prensado de hasta 200 t y una longitud máxima de plegado de 3040 mm. No obstante, el espesor de chapa admisible depende del material y de la pieza concreta. Por ello, analizamos conjuntamente la longitud de plegado, la calidad del material, el radio interior y la herramienta.
| Característica de la máquina | Datos de rendimiento | Importancia para su componente |
|---|---|---|
| Fuerza de compresión | Hasta 200 t | La fuerza necesaria depende, entre otras cosas, del material, la longitud de doblado y la herramienta. |
| Longitud máxima de plegado | 3040 mm | Es necesario comprobar por separado el espesor posible del material para esta longitud. |
| Espesor del material en el plegado | Dependiendo del proyecto, hasta 15 mm | El límite máximo no se aplica de manera general a todos los materiales y geometrías de componentes. |
Los valores máximos mencionados no pueden combinarse entre sí de forma arbitraria. En particular, el límite máximo de 15 mm no significa que todas las chapas de este espesor puedan plegarse a más de 3040 mm. Recibirá información vinculante tras la revisión de su plano.
Planificar conjuntamente el corte por láser y el plegado
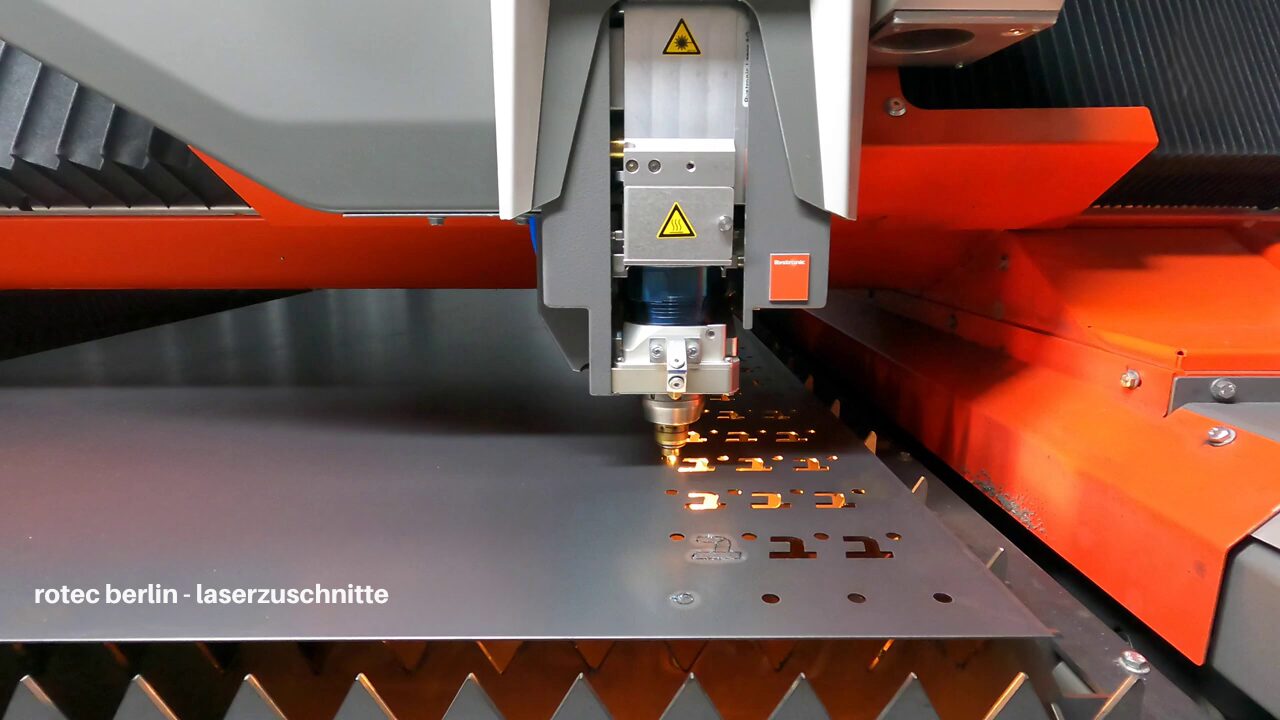
Si su pieza requiere recortes, orificios o contornos exteriores especiales, es posible combinar el corte por láser con el plegado posterior. De este modo, podemos adaptar la posición de los contornos a los plegados que se realizarán posteriormente.
En lo que respecta al corte por láser, nuestro catálogo de servicios especifica los siguientes espesores de material:
| Material | Espesor del material en el corte por láser |
|---|---|
| Acero | Hasta 15 mm |
| Acero inoxidable | Hasta 15 mm |
| Aluminio | Hasta 12 mm |
También en el corte por láser comprobamos la calidad del material y los requisitos de las piezas. Estos valores describen el corte y no constituyen autorizaciones adicionales para el plegado.
Encontrará más información en nuestra página de servicios dedicada a Corte por láser en Berlín.
Cómo doblar correctamente el acero, el acero inoxidable y el aluminio
La elección del material influye en el peso, la resistencia a la corrosión, la superficie y la capacidad de conformado. Por ello, el material debe ser adecuado tanto para la aplicación como para la geometría prevista.
Plegado de chapa de acero
La chapa de acero resulta adecuada para numerosos componentes técnicos, como, por ejemplo, escuadras, soportes, cubiertas y piezas de carcasas. En este sentido, la calidad y el espesor del material determinan en gran medida cuáles son los radios de curvatura adecuados.
La dirección de laminación y la recuperación elástica también son factores importantes. Por ello, la indicación „chapa de acero“ no suele ser suficiente en el caso de componentes exigentes. Si se prescribe una calidad concreta, esta debe figurar de forma inequívoca en su plano.
En el caso de las aplicaciones en exteriores, la protección contra la corrosión y el recubrimiento posterior deben adaptarse al uso previsto. Le recomendamos que concilie estos requisitos, a ser posible, antes de la fabricación.
Curvado de chapas de acero inoxidable
El acero inoxidable se utiliza, entre otras cosas, en componentes expuestos a la corrosión y en superficies visibles de alta calidad. No obstante, la calidad de acero inoxidable más adecuada depende del entorno y del uso que se le vaya a dar.
En el caso de las chapas pulidas o laminadas, la superficie requiere una atención especial. Por ello, debe indicar en el plano las caras visibles, la dirección del pulido y las marcas de mecanizado permitidas.
Una selección y un manejo adecuados de las herramientas contribuyen a reducir las marcas indeseadas. La calidad de superficie que se puede alcanzar la determinamos en función de la pieza concreta.
Plegado de chapas de aluminio
El aluminio ofrece ventajas cuando es importante que el peso de los componentes sea reducido. Sin embargo, no todas las aleaciones de aluminio se pueden doblar con la misma facilidad.
Además de la aleación, el estado del material, el espesor de la chapa y la dirección de plegado influyen en la conformabilidad. Por lo tanto, un radio interior demasiado pequeño puede provocar grietas.
Indique los datos sobre los materiales de que disponga de la forma más completa posible. De este modo, podremos comprobar si el material y la geometría de los cantos deseada son compatibles.
Plegado y mecanizado de chapas antideslizantes y chapas estriadas
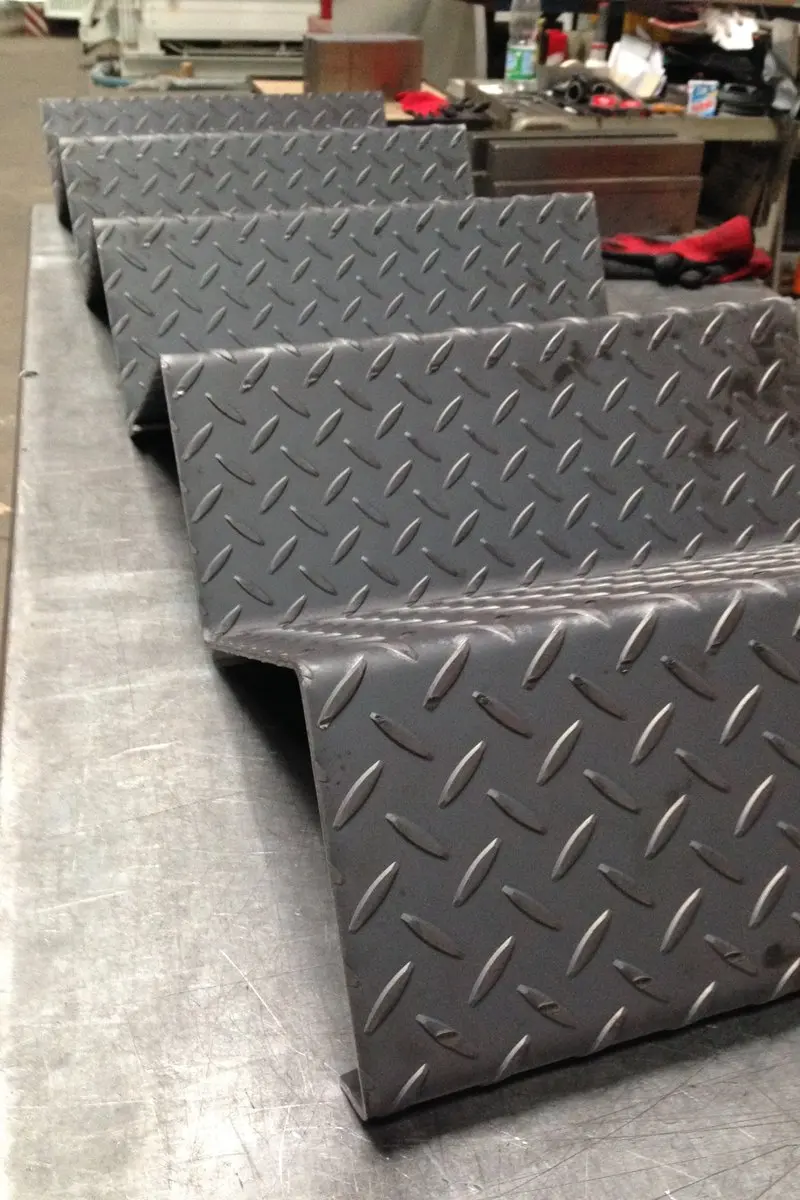
rotec procesa chapas estriadas y chapas onduladas de acero, acero inoxidable y aluminio. Entre sus aplicaciones más habituales se encuentran cubiertas, superficies de pisada, elementos para escaleras, así como componentes para vehículos y maquinaria.
A la hora del mecanizado, debe tenerse en cuenta la estructura en relieve de la superficie. Y es que, además del espesor del material base, el relieve y la dirección del mismo influyen en el contacto con la herramienta.
En función del modelo, se pueden considerar, por ejemplo, los diseños «Quintett», «Duett» o «Mandorla». Los requisitos en cuanto a funcionalidad, aspecto y acabado son determinantes.
¿Qué hay que tener en cuenta en el caso de las chapas transitables?
El mero hecho de que una superficie tenga relieve no garantiza por sí solo una resistencia determinada al deslizamiento. La idoneidad de un modelo para su superficie de paso depende del uso y de los requisitos.
Por lo tanto, aclare ya en la solicitud los certificados necesarios relativos a la resistencia al deslizamiento. En el caso de las superficies de pisada que soportan carga, la carga, el apoyo y la fijación deben ajustarse a la estructura.
Para el plegado, comprobamos, entre otros aspectos, la línea de plegado, el radio interior y las superficies visibles deseadas. De este modo, el mecanizado puede adaptarse a la chapa estampada.
Encontrará más información sobre materiales y modelos en nuestra página especializada sobre Placas de lágrima y placas de chapa.
Desde el corte por láser hasta la pieza perfilada terminada
Una pieza perfilada adecuada comienza con unos datos de fabricación bien coordinados. Por ello, consideramos que el corte, el plegado y el procesamiento posterior forman un proceso integrado.
Los recortes situados cerca de una línea de plegado pueden sufrir alteraciones durante el proceso de conformado. Del mismo modo, una secuencia de plegado inadecuada puede limitar el acceso al troquel. Estos aspectos deben aclararse antes del corte.
El proceso de fabricación habitual consta de seis pasos:
- Solicitud y análisis técnico: Comprobamos el plano, el material, el espesor, el número de unidades y el acabado deseado.
- Corte: La chapa adquiere su contorno exterior y los recortes previstos mediante corte por láser u otro procedimiento adecuado.
- Preparación: A continuación, adaptamos la secuencia de plegado, las herramientas, los radios y los topes a la geometría.
- Plegado: Cada uno de los pliegues da a la chapa preparada la forma prevista.
- Examen: Las dimensiones, los ángulos y la superficie se comprueban de acuerdo con los requisitos acordados.
- Tratamiento posterior: En función del encargo, pueden realizarse, por ejemplo, operaciones de soldadura, esmerilado, recubrimiento o preparación para el montaje.
Ejemplo práctico: del corte por láser a la guía de cables
El vídeo muestra la fabricación de un canal para cables a partir de una chapa de acero galvanizado de 2,0 mm de espesor, previamente cortada con láser. En primer lugar, se rebordan los dos bordes longitudinales. A continuación, la pieza adquiere su forma perfilada mediante otros procesos de plegado.
Los bordes replegados refuerzan la rigidez del perfil y suavizan los bordes correspondientes de la chapa. Esto explica por qué el corte y la secuencia de plegado se planifican conjuntamente.
El ejemplo muestra la práctica de fabricación de rotec en un componente concreto. Las dimensiones de otros conductos para cables las ajustamos según el plano.
Ver el vídeo original: Fabricación de un canal para cables en rotec
¿Qué aspectos son fundamentales en el diseño de piezas con bordes?
Para que una pieza con bordes cumpla su función, es necesario que el plano, el material y el proceso de fabricación estén en consonancia. Son especialmente importantes los radios de curvatura, las dimensiones finales, las tolerancias y la ubicación de los recortes.
Adaptar el radio de curvatura al espesor del material
El radio interior influye en la tensión a la que se ve sometido el material durante el doblado. Un radio demasiado pequeño puede provocar grietas o afectar a la calidad de la pieza.
El radio adecuado depende, entre otras cosas, de la calidad del material, el espesor y la dirección de laminación. Además, la herramienta disponible debe permitir obtener el acabado deseado.
Por lo tanto, defina de forma inequívoca los radios necesarios desde el punto de vista funcional. Si existe cierto margen de maniobra, una coordinación temprana puede facilitar la fabricación.
Tenga en cuenta la recuperación elástica
Una vez que se retira la presión, una chapa doblada recupera parcialmente su forma original. Esto significa que el ángulo sigue variando tras el proceso de doblado.
La intensidad de este efecto depende del material y del proceso de mecanizado. Por ello, tanto la elección de la herramienta como los ajustes de fabricación deben tener en cuenta la recuperación elástica.
Por lo tanto, un ajuste adecuado para el acero no puede aplicarse tal cual a cualquier chapa de acero inoxidable o de aluminio.
Compruebe los cortes cerca de la línea de plegado
Los orificios, los agujeros oblongos y otros recortes pueden deformarse si se encuentran demasiado cerca de una línea de plegado. Esto puede dificultar el montaje posterior.
Unas distancias suficientes ayudan a limitar dichos cambios. Si el diseño no deja margen para ello, deben estudiarse otras secuencias de mecanizado o adaptaciones constructivas.
Por lo tanto, indique de forma inequívoca en su documentación los esquemas de taladrado y las cotas de conexión especialmente importantes.
Tenga en cuenta la dirección de laminación y la superficie
La dirección de laminación puede influir en la conformabilidad de una chapa. Al mismo tiempo, en el caso de los componentes visibles, la dirección de pulido suele determinar el aspecto deseado.
Por lo tanto, indique las caras visibles, la orientación de la superficie y las láminas protectoras existentes. De este modo, se podrán tener en cuenta estos requisitos a la hora del corte y la secuencia de plegado.
Coordinar las dimensiones de fabricación, el desarrollo y las tolerancias
Indique en su dibujo las dimensiones de la pieza perfilada terminada. Indique, además, si utiliza dimensiones interiores o exteriores.
Las dimensiones funcionales y los bordes de referencia son especialmente importantes para que la pieza se adapte posteriormente a la situación de montaje prevista. El desarrollo debe ajustarse, al mismo tiempo, al material, al radio de curvatura y al proceso de fabricación.
Por lo tanto, el dibujo, el modelo CAD y el desarrollo existente deben reflejar el mismo estado de modificación. De este modo, rotec podrá aclarar con usted cualquier posible discrepancia con la debida antelación.
Indique expresamente las tolerancias dimensionales y angulares necesarias. De este modo, podremos tener en cuenta los requisitos fundamentales para el funcionamiento durante la inspección técnica. Un valor de tolerancia genérico no es adecuado para todas las piezas de canto.
Comprobación de brazos cortos y perfiles complejos
Los lados muy cortos pueden limitar la elección de la herramienta. Además, la pieza debe permanecer accesible durante cada una de las operaciones de doblado.
De lo contrario, las zonas ya plegadas podrían chocar con herramientas o piezas de la máquina. Por ello, conviene realizar una coordinación temprana en el caso de perfiles en U estrechos y chapas con múltiples pliegues.
En función del componente, pueden ser necesarias longitudes de lado adaptadas, radios diferentes o una secuencia de fabricación distinta. Por lo tanto, indique las dimensiones que deben permanecer inalteradas para el montaje y el funcionamiento.
¿Qué piezas de canto fabrica rotec?
rotec fabrica perfiles plegados para la construcción metálica, la ingeniería mecánica, la arquitectura, la ingeniería de edificios y aplicaciones industriales. Su gama abarca desde simples ángulos hasta componentes con múltiples pliegues.
Entre los modelos más habituales se encuentran:
- Ángulos, así como perfiles en U, en Z y en forma de sombrero
- Cubiertas, revestimientos y piezas de la carcasa
- Casetes y componentes para fachadas
- Soportes y placas de montaje
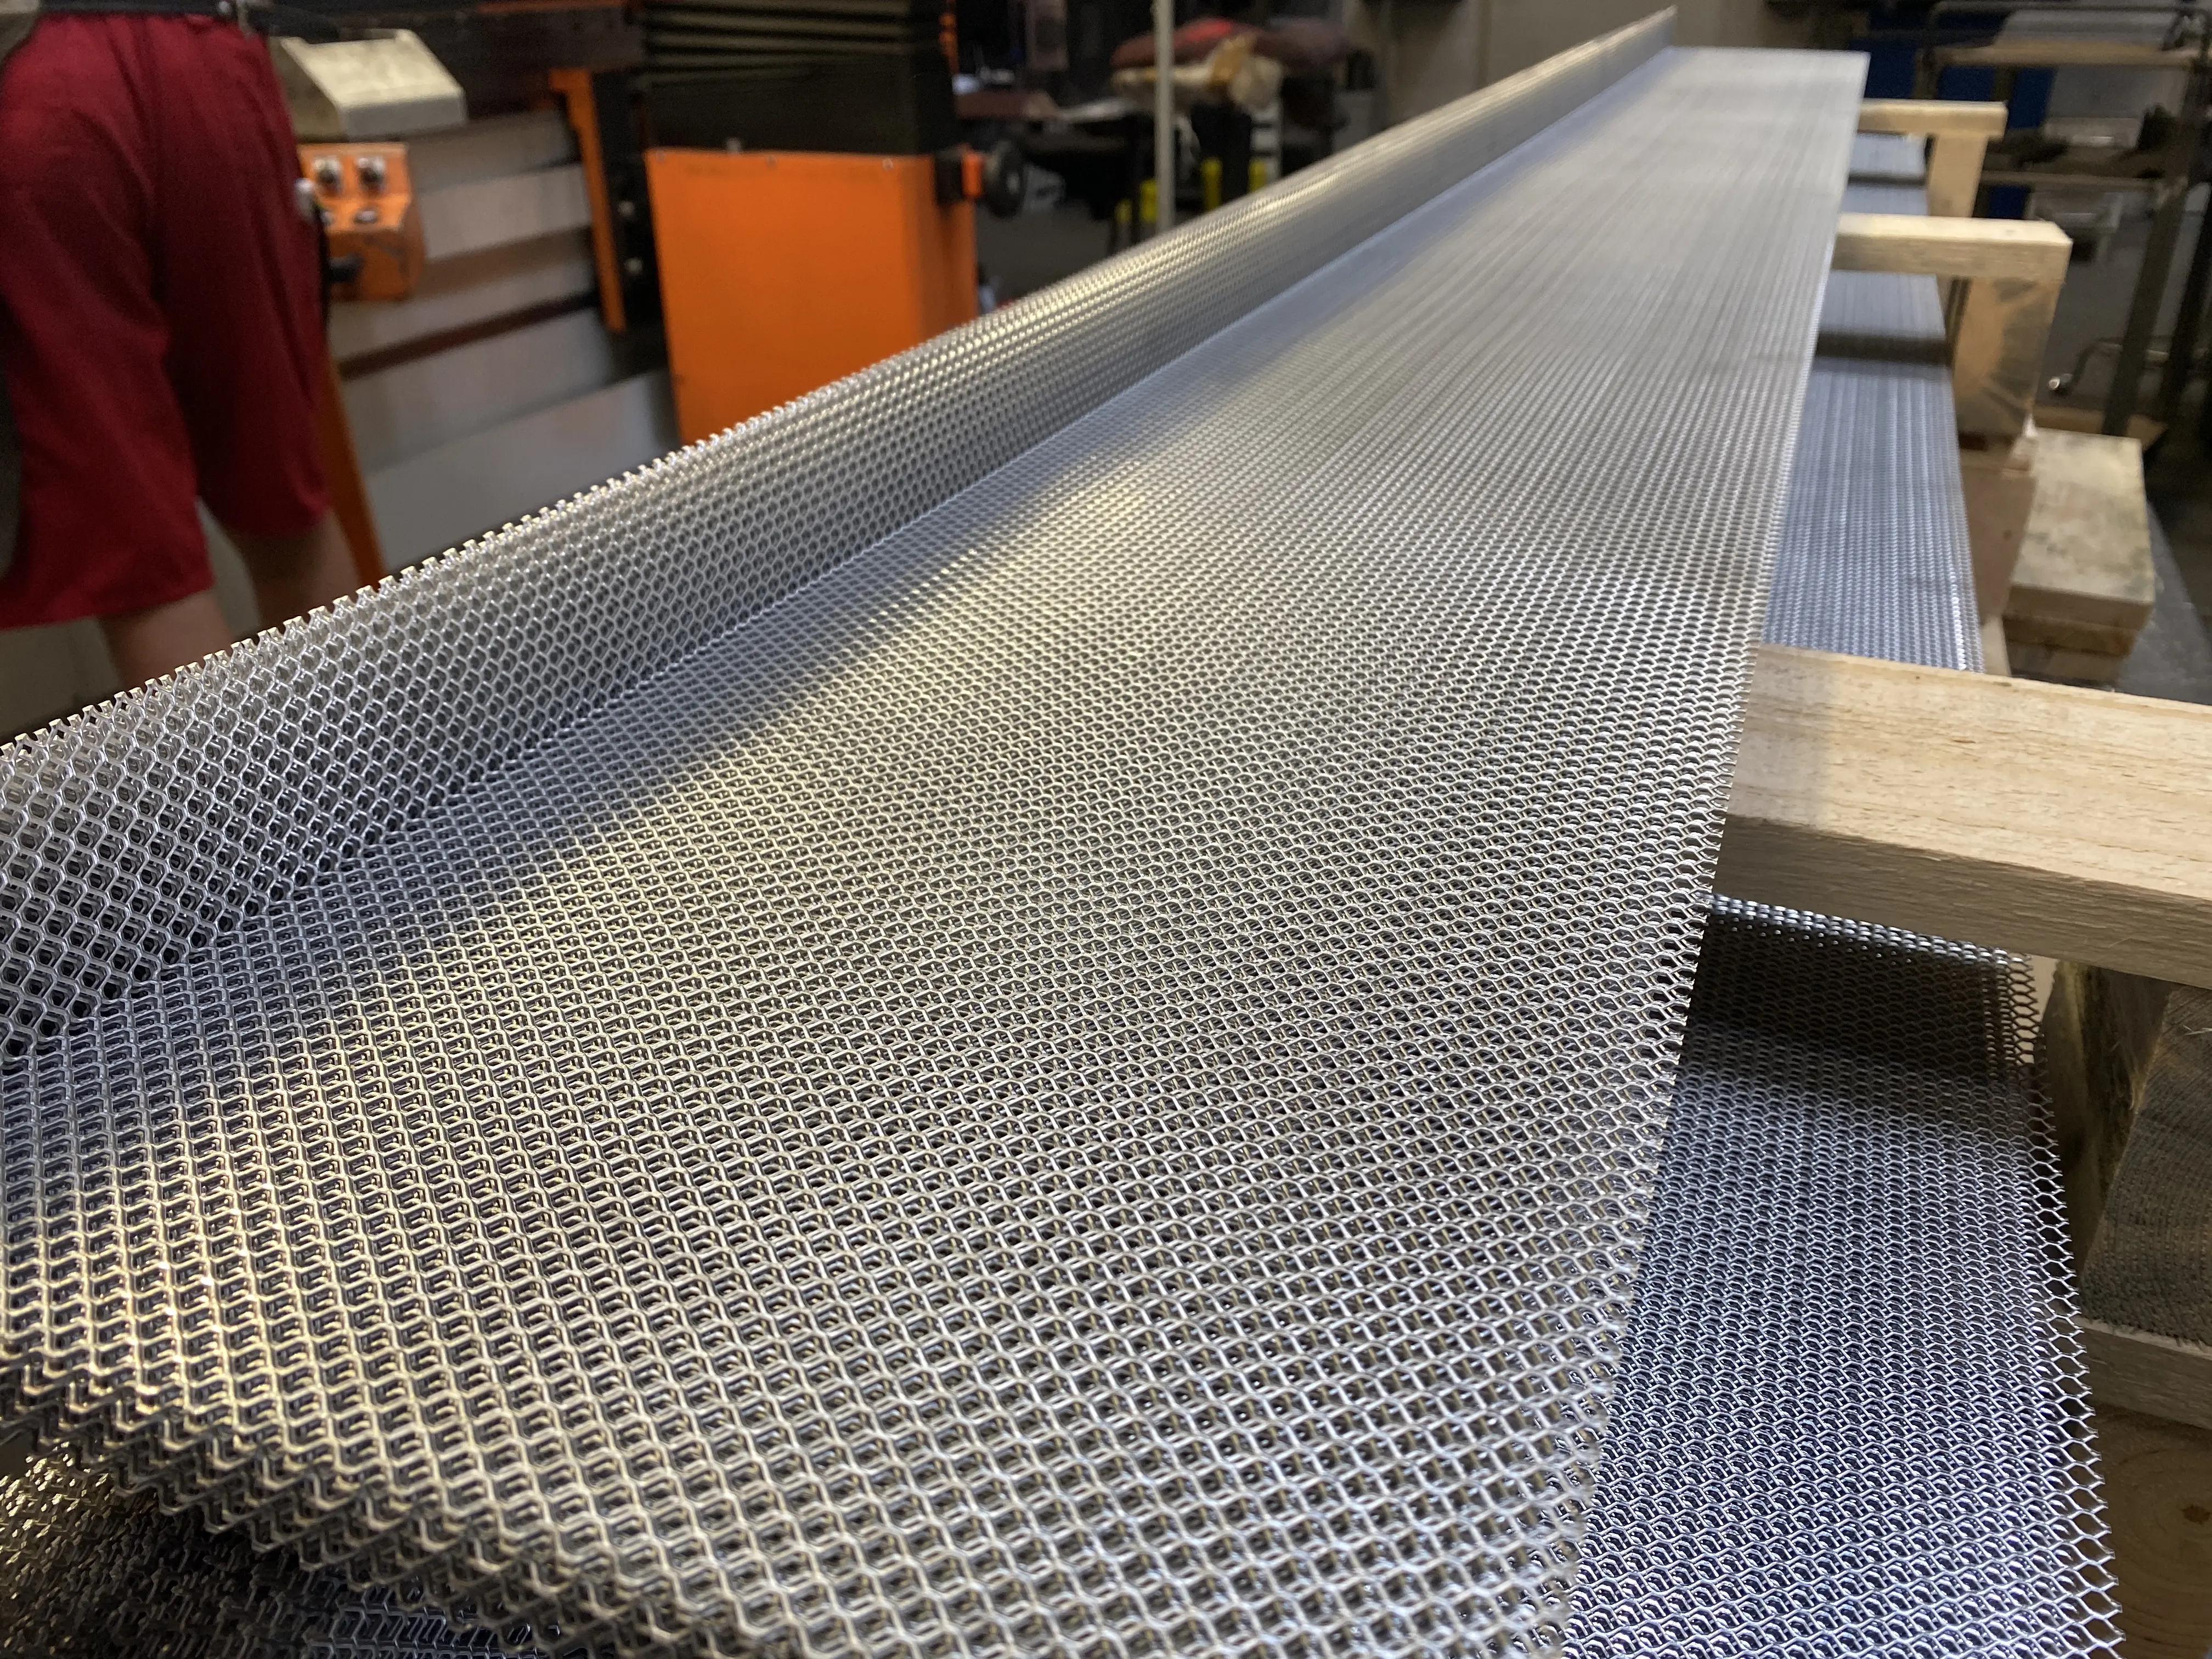
- chapas perforadas plegadas y metales expandidos
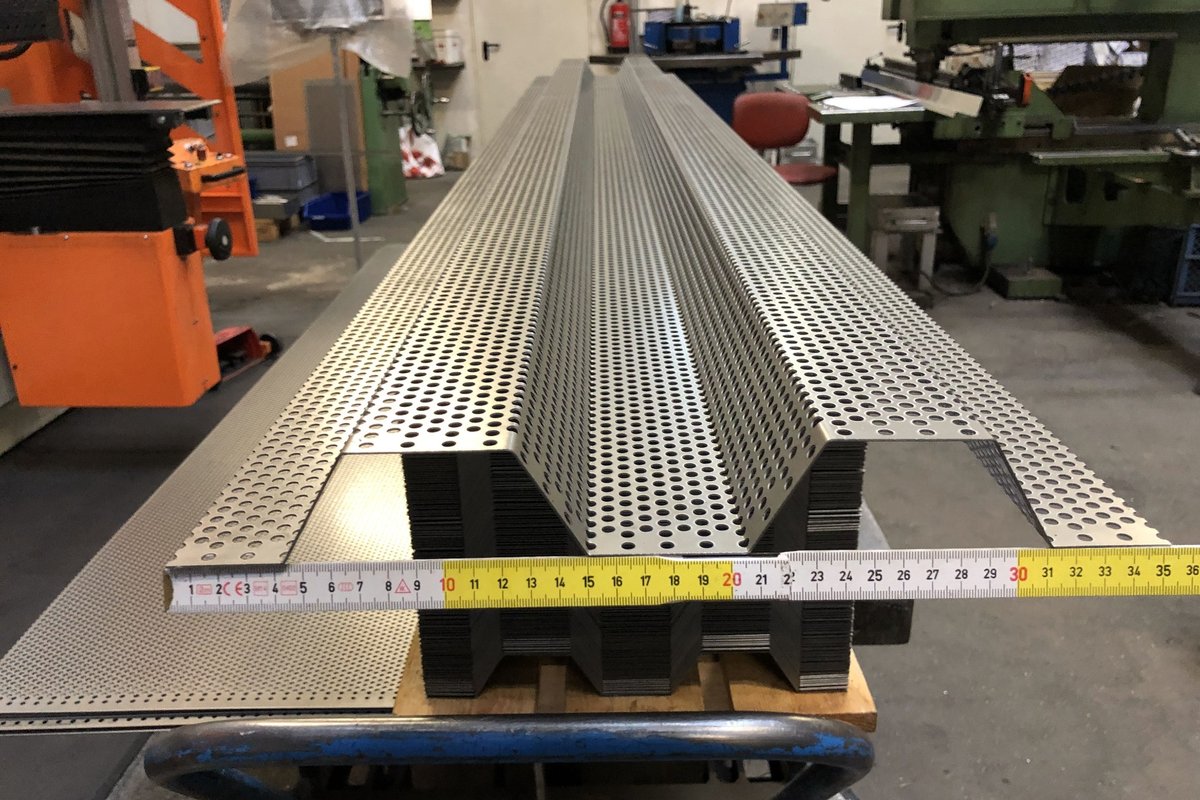
- Perfiles trapezoidales y perfiles especiales a medida
- Componentes de chapa antideslizante para peldaños y escaleras
- Piezas de chapa cortadas con láser con posterior procesamiento de los bordes
Plegado de chapas perforadas y chapas expandidas
En el caso de las chapas perforadas y las chapas expandidas, las aberturas, los anchos de los travesaños y las zonas de los bordes influyen en el comportamiento de conformado. Por ello, su mecanizado no puede equipararse de manera general al de una chapa maciza cerrada.
La ubicación de la línea de plegado debe ajustarse a la perforación o a la estructura de malla. Al mismo tiempo, es necesario determinar con antelación los bordes visibles y las superficies de unión deseadas.
Para obtener más información al respecto, consulte el artículo sobre Corte y doblado de chapa perforada y rejillas metálicas.
Otro ejemplo de aplicación son Perfiles trapezoidales de chapa perforada para juntas de dilatación y losas de hormigón.
Revestimientos laterales con bordes plegados para bastidores fabricados con perfiles estructurales
Una estructura fabricada con perfiles de aluminio puede completarse con laterales, paneles traseros y cubiertas de chapa a medida. rotec puede fabricar estos revestimientos en sus propias instalaciones corte por láser a medida y, a continuación, plegarlo con los bordes o las lengüetas de fijación necesarios. Para ello, ajustamos las líneas de plegado, los recortes y las medidas de unión al marco perfilado.
En cuanto al marco, nuestra guía explica lo siguiente: Seleccionar, cortar a medida y unir perfiles de construcción La selección y la planificación del corte a partir de un ejemplo didáctico en 3D. Si necesita un conjunto completo, le ayudaremos con Diseño, fabricación y montaje de estructuras de perfiles de aluminio. Encontrará los perfiles y accesorios adecuados en el Tienda de perfiles rotec.
Planifique conjuntamente el grosor del material, las distancias entre los bordes y la fijación, para que el revestimiento y el bastidor encajen entre sí. Los trabajos posteriores necesarios se pueden gestionar a través de nuestro Conformado de chapa y procesamiento de metales Coordinar con el corte y el plegado.
¿Por qué encargar el plegado de chapas a rotec en Berlín?
Si encarga el plegado de chapas en Berlín, la coordinación técnica y la disponibilidad de datos de fabricación verificables son fundamentales. rotec combina el asesoramiento personalizado con su propio servicio de mecanizado de chapas.
Para las empresas de Berlín y Brandeburgo, la proximidad geográfica facilita la coordinación de planos, muestras y detalles de componentes. Al mismo tiempo, pueden agrupar en una sola solicitud los pasos de procesamiento relacionados entre sí.
Esto le ofrece ventajas concretas:
- Fabricación coordinada: El corte, los pliegues y el procesamiento posterior pueden planificarse de forma conjunta.
- Contacto personal: Puede aclarar cualquier duda técnica directamente con una persona de contacto.
- Diferentes materiales: El acero, el acero inoxidable y el aluminio permiten ofrecer soluciones adaptadas a cada aplicación.
- Componentes individuales: Las piezas individuales y las series se fabrican de acuerdo con los requisitos acordados.
- Experiencia desde 1982: rotec combina el conocimiento de los materiales con la experiencia práctica en el procesamiento de metales.
En nuestra página dedicada a... encontrará una visión general de los procedimientos complementarios. Chapistería en Berlín.
Aclarar con antelación los requisitos relativos a la documentación acreditativa
Los documentos justificativos necesarios dependen del uso que se le vaya a dar a su componente. Por lo tanto, le rogamos que indique ya en la solicitud cualquier requisito especial relativo a los componentes estructurales o a los conjuntos soldados.
De este modo, podremos aclarar el alcance de los servicios y la documentación necesaria antes de iniciar la fabricación. La Certificados publicados por rotec ofrecen una primera orientación.
¿Qué factores influyen en los costes del plegado de chapas?
Los costes dependen del material, del corte y de los pliegues necesarios. A ello hay que añadir el número de unidades, los gastos de utillaje y los requisitos en cuanto a dimensiones o acabado.
Por ello, una indicación de precio general sin datos sobre los componentes no resulta muy significativa. Una cubierta sencilla plantea requisitos distintos a los de una pieza de carcasa con múltiples pliegues y unas dimensiones de unión muy ajustadas.
En el caso de las series, la preparación y la configuración se reparten en varias partes. Al mismo tiempo, las tolerancias estrictas o las superficies visibles especiales pueden requerir trabajo adicional.
Por lo tanto, un plano completo facilita la elaboración de un presupuesto que refleje el alcance de los servicios deseados. Indique, además, si necesita únicamente el plegado o también el material, el corte a medida y el procesamiento posterior.
De este modo, rotec puede coordinar cada una de las fases del trabajo junto con usted.
¿Qué datos necesitamos para elaborar un presupuesto?
Para poder tramitar su solicitud de forma adecuada, necesitamos datos precisos sobre los componentes. Resulta especialmente útil disponer de un plano en formato PDF con cotas, así como de archivos DXF o STEP complementarios.
Le rogamos que, en la medida de lo posible, nos facilite la siguiente información:
- Material y, en caso de que se conozca, el número exacto del material
- Espesor del material y dimensiones de la pieza acabada
- Ángulos de curvatura y radios interiores deseados
- Cantidad de unidades y posibles pedidos posteriores
- tolerancias dimensionales y angulares requeridas
- Lados visibles, superficies y sentido de pulido
- Recortes, perforaciones y uniones soldadas
- tratamiento posterior deseado
- uso previsto del componente
- Fecha de finalización deseada y lugar de entrega
Asegúrese de que el plano y los datos CAD reflejen la misma versión. De este modo, evitará malentendidos durante la coordinación técnica.
Si aún no se dispone de un plano completo, un boceto acotado puede resultar útil para la primera reunión. No obstante, antes de la fabricación, deben quedar claramente establecidas las medidas y los requisitos fundamentales.
Preguntas frecuentes sobre el plegado y el curvado de chapas metálicas
¿Dónde puedo encargar el plegado de chapas en Berlín?
rotec fabrica piezas plegadas de acero, acero inoxidable y aluminio en Berlín. Para ello, es posible combinar el corte por láser, el plegado y otros procesos de mecanizado. Envíenos su plano para que podamos comprobar cuál es la solución más adecuada.
¿Cuál es la longitud máxima de las chapas que se pueden plegar en rotec?
La longitud máxima de plegado de nuestra máquina es de 3040 mm. Que su pieza pueda aprovechar esta longitud depende, además, del material, del espesor y de la geometría. Por ello, comprobamos el diseño concreto basándonos en su documentación.
¿Cuál es la fuerza de presión de la máquina dobladora?
Nuestra prensa plegadora cuenta con una fuerza de prensado de hasta 200 t. Sin embargo, este dato por sí solo no determina el espesor admisible de la chapa, ya que el material, la longitud de plegado y la herramienta influyen en la fuerza necesaria.
¿Qué espesores de material se pueden curvar?
El espesor máximo del material depende del proyecto y, según nuestro catálogo de prestaciones publicado, puede alcanzar los 15 mm. Para ello, la calidad del material, la longitud de plegado, el radio y la herramienta deben ser compatibles entre sí. Por lo tanto, el límite máximo no se aplica de forma generalizada a todos los modelos ni a la longitud total de plegado de 3040 mm.
¿Puede Rotec cortar con láser las chapas antes de plegarlas?
Sí. En la descripción de los servicios publicada se indican, en lo que respecta al corte por láser, acero y acero inoxidable de hasta 15 mm, así como aluminio de hasta 12 mm. Para ello, comprobamos la calidad del material y los requisitos de las piezas. Los límites del corte por láser no suponen autorizaciones adicionales para el plegado.
¿Cuál es la diferencia entre el canteado y el curvado?
El plegado es el término genérico que designa la deformación permanente. El plegado o el acanalado se refiere al plegado en línea recta de una chapa. De este modo se obtienen, por ejemplo, ángulos, perfiles y cubiertas.
¿Procesa rotec también chapas antideslizantes?
Sí. Rotec procesa chapas estriadas y chapas onduladas de acero, acero inoxidable y aluminio. Para ello, tenemos en cuenta el material base, el estampado, el radio de curvatura y el acabado deseado. En el caso de los elementos sobre los que se puede caminar, también deben tenerse en cuenta los requisitos relativos a la resistencia al deslizamiento.
¿Se pueden plegar las chapas perforadas y las chapas expandidas?
Sí, siempre que la perforación o la estructura de malla, los anchos de los travesaños, las zonas periféricas y la geometría de la pieza sean adecuados para el conformado. Por ello, comprobamos la línea de plegado y el diseño deseado antes de la fabricación.
¿Fabrica rotec piezas individuales y series pequeñas?
Sí. Rotec fabrica piezas individuales a medida, series pequeñas y series recurrentes tras una coordinación técnica. Por ello, le rogamos que indique en su solicitud el número de unidades deseado y los posibles pedidos posteriores.
¿Qué formatos de dibujo resultan útiles?
Un plano en formato PDF con cotas resulta útil para la coordinación. Además, los archivos DXF o STEP facilitan la transferencia de datos. Por lo tanto, asegúrese de que todos los archivos reflejen la misma versión y de que incluyan datos claros sobre el material, las dimensiones finales, los ángulos y las tolerancias.
¿Puede Rotec realizar un procesamiento posterior de las chapas plegadas?
Sí. En función del encargo, es posible coordinar trabajos de soldadura, esmerilado, recubrimiento o preparación para el montaje. Por lo tanto, le rogamos que indique el alcance total deseado ya en la solicitud.
¿Quién es la persona de contacto para las piezas de chapa plegada?
Su persona de contacto es Hardy Pusch. Puede ponerse en contacto con él llamando al 030 789039-0 o enviándole un correo electrónico a h.pusch@rotec-berlin.de. Le rogamos que nos envíe también su plano y los datos más importantes de los componentes, para que podamos evaluar su proyecto.
Plegado de chapas en Berlín: solicite su pieza plegada a rotec
Para obtener una pieza perfilada adecuada, es necesario partir de un plano claro y de unos requisitos bien definidos. El material, el radio de curvatura, las dimensiones finales y el acabado determinan conjuntamente el diseño adecuado.
Si desea encargar trabajos de plegado de chapa en Berlín, rotec combina la coordinación técnica con su propio servicio de mecanizado de chapa. De este modo, puede solicitar de forma conjunta el corte por láser, el plegado y otros pasos de mecanizado.
Envíenos su plano indicando el espesor del material, el número de unidades y la fecha de entrega deseada. Indique, además, las tolerancias importantes y las superficies visibles. De este modo, podremos evaluar qué diseño y qué pasos de mecanizado se adaptan mejor a su proyecto.
Su persona de contacto es Hardy Pusch. Puede ponerse en contacto con él en h.pusch@rotec-berlin.de o por teléfono en el número 030 789039-0.
Enviar plano y solicitar piezas perfiladas
Créditos de las imágenes: Todas las fotografías de este artículo muestran productos originales de la fábrica de rotec y no han sido generadas ni retocadas mediante inteligencia artificial. En el caso de la imagen „Laser one“, únicamente se ha añadido el texto con Photoshop.


 ES
 DE
 EN
 FR
 IT
 NL
 PL
 TR