Actualizado desde el punto de vista técnico el 12 de septiembre de 2026.
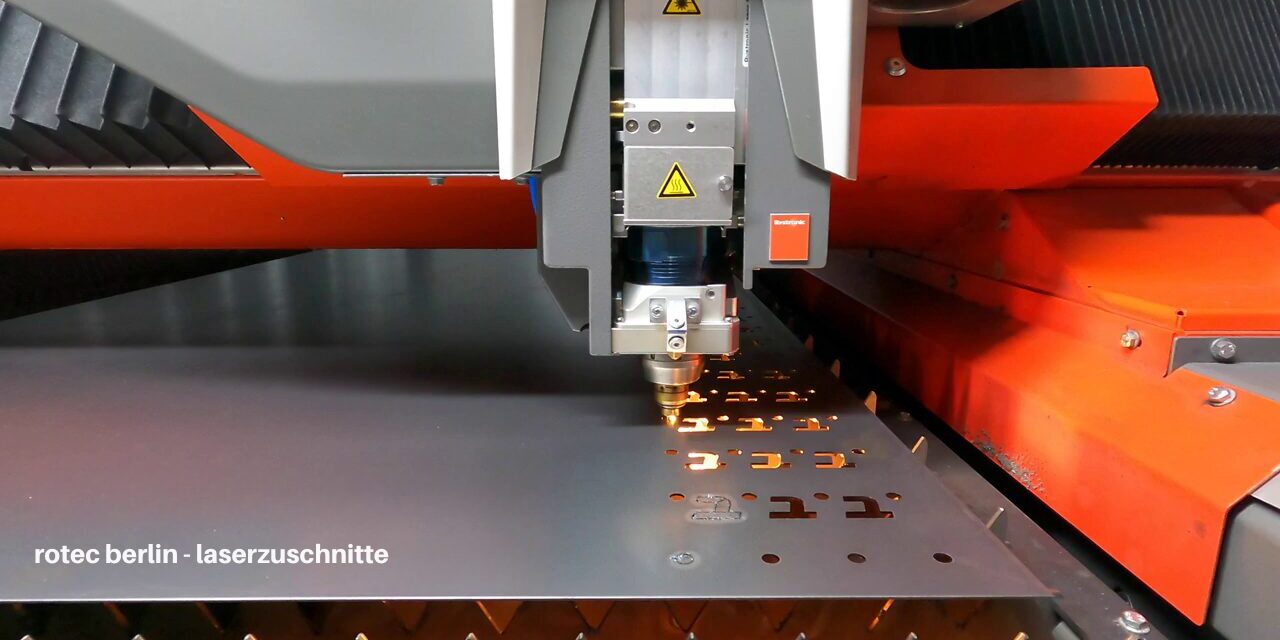
Corte por láser en Berlín: rotec fabrica piezas cortadas con láser en acero, acero inoxidable y aluminio según planos. Se pueden fabricar piezas individuales, series pequeñas y series recurrentes. Si lo desea, combinamos el corte con el plegado, el mecanizado y la fabricación de conjuntos. De este modo, podrá coordinar con antelación las fases de trabajo relacionadas con un único interlocutor.
Para poder ofrecerle un presupuesto adecuado, necesitamos conocer el material, el espesor de la chapa, el número de unidades y los datos de su plano. Igualmente importantes son las dimensiones funcionales, los requisitos de los bordes y la fecha de entrega deseada. De este modo, se puede determinar si el componente, una vez cortado con láser, es suficiente o si requiere un mecanizado adicional.
Envíe el plano y solicite cortes por láser
Corte por láser en Berlín: materiales, espesores de chapa y formatos
En rotec es posible realizar cortes por láser en acero y acero inoxidable de hasta 15 mm, así como en aluminio de hasta 12 mm. Estos valores describen los límites máximos de capacidad. La viabilidad concreta depende además de la aleación, la superficie y la geometría de la pieza.
| Material | Espesor máximo de la chapa | Aclarar antes de la fabricación |
|---|---|---|
| Acero | 15 mm | Calidad del material, contorno y acabado posterior |
| Acero inoxidable | 15 mm | Número de material, cara visible y estado de la superficie |
| Aluminio | 12 mm | Aleación, estado del material y curvaturas previstas |
| Cobre y latón | Previa solicitud | Comprobar el material, el espesor y la geometría en función del proyecto |
Fuente de los espesores correspondientes a cada material: Resumen de prestaciones de rotec en materia de corte por láser. En función del material y del contorno, se pueden considerar formatos de hasta 1.500 × 3.000 mm. Confirmaremos el formato máximo utilizable de la pieza basándonos en su plano. En este sentido, pueden influir las distancias a los bordes y la disposición sobre la chapa.
Corte por láser de acero para soportes, cubiertas y piezas estructurales
El acero es adecuado para numerosos componentes funcionales en la ingeniería mecánica y la construcción metálica. Sin embargo, son determinantes la calidad concreta del material y el lugar de uso. Si la pieza requiere protección contra la corrosión, el recubrimiento posterior debe indicarse ya en la solicitud. Además, los bordes de corte y las uniones deben ser adecuados para el mecanizado posterior.
Corte por láser de acero inoxidable para componentes funcionales y visibles
En el caso del acero inoxidable, debe indicar el número de material y el estado de la superficie. Y es que la denominación „acero inoxidable“ no describe por sí sola una resistencia concreta a la corrosión ni un aspecto específico. Indique las caras visibles y la dirección de pulido deseada. De este modo, podremos adaptar la protección, el acabado y el embalaje a las superficies más delicadas.
Corte por láser de aluminio y preparación para el doblado posterior
El aluminio permite fabricar piezas de chapa ligeras. Sin embargo, para su procesamiento posterior, la aleación y el estado del material son fundamentales. Por ello, si se pretende obtener una pieza plegada a partir del corte, adaptamos el material a la geometría de plegado. Un simple valor de espesor no basta para tomar esta decisión.
¿Cómo funciona el corte por láser de chapa?
En el corte por láser, un rayo láser concentrado recorta el contorno especificado de una chapa. El rayo calienta el material de forma localizada, mientras que un gas de proceso facilita el corte. El plano digital determina los contornos exteriores, las aberturas y los patrones de perforación. De este modo, es posible fabricar diferentes piezas sin necesidad de disponer de una herramienta de punzonado específica para cada una de ellas.
El proceso es adecuado para formas individuales y contornos recurrentes. No obstante, la calidad del corte depende de la interacción de varios factores. Entre ellos se incluyen el material, el espesor, el contorno, los parámetros de corte y el gas de proceso. Por ello, las aberturas muy pequeñas, los puentes estrechos y los recortes muy próximos entre sí requieren un análisis de viabilidad.
El gas de proceso y el borde de corte influyen en el procesamiento posterior
En el corte por fusión, un gas inerte favorece la evacuación del material fundido. Por el contrario, en el corte por oxicorte, el oxígeno puede aportar energía de reacción adicional. Esto también determina que los requisitos para el posterior acabado de los bordes sean distintos. A continuación se explican los fundamentos del proceso TRUMPF sobre el corte por fusión con rayo láser. Sin embargo, esto no implica una garantía general de que el borde de corte no requiera retoques.
¿En qué casos resulta conveniente utilizar un patrón de orificios realizado con láser?
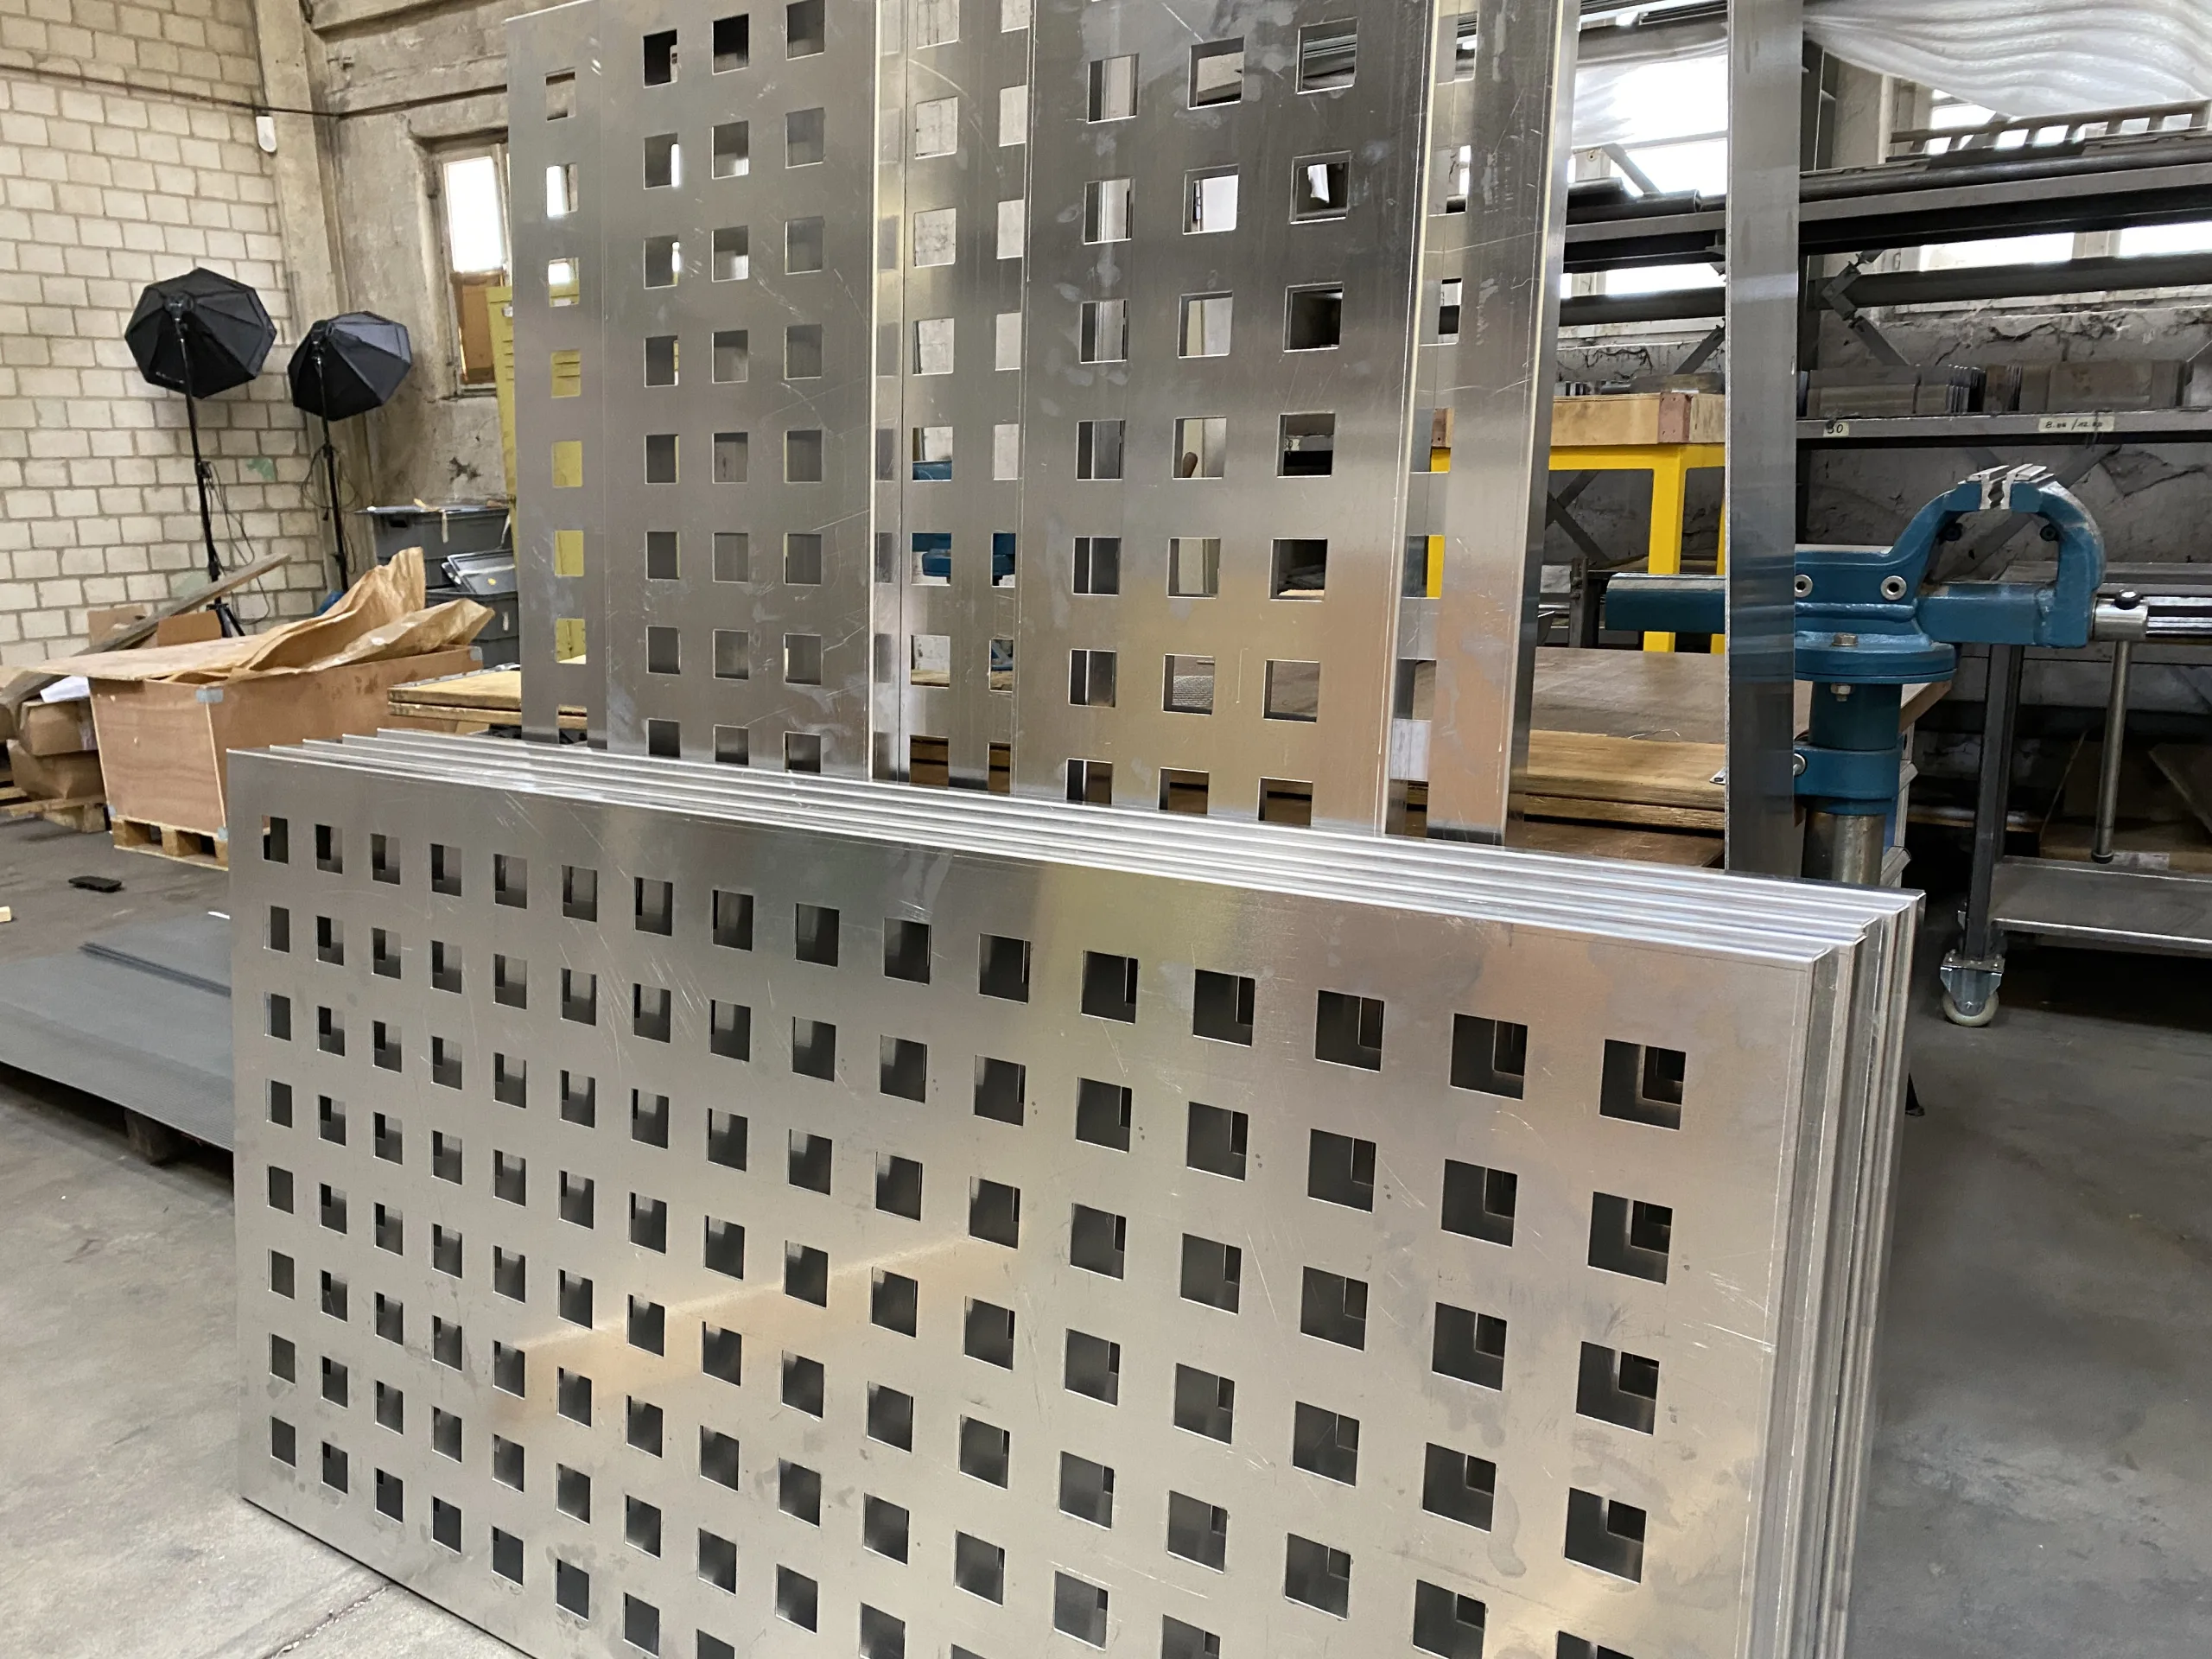
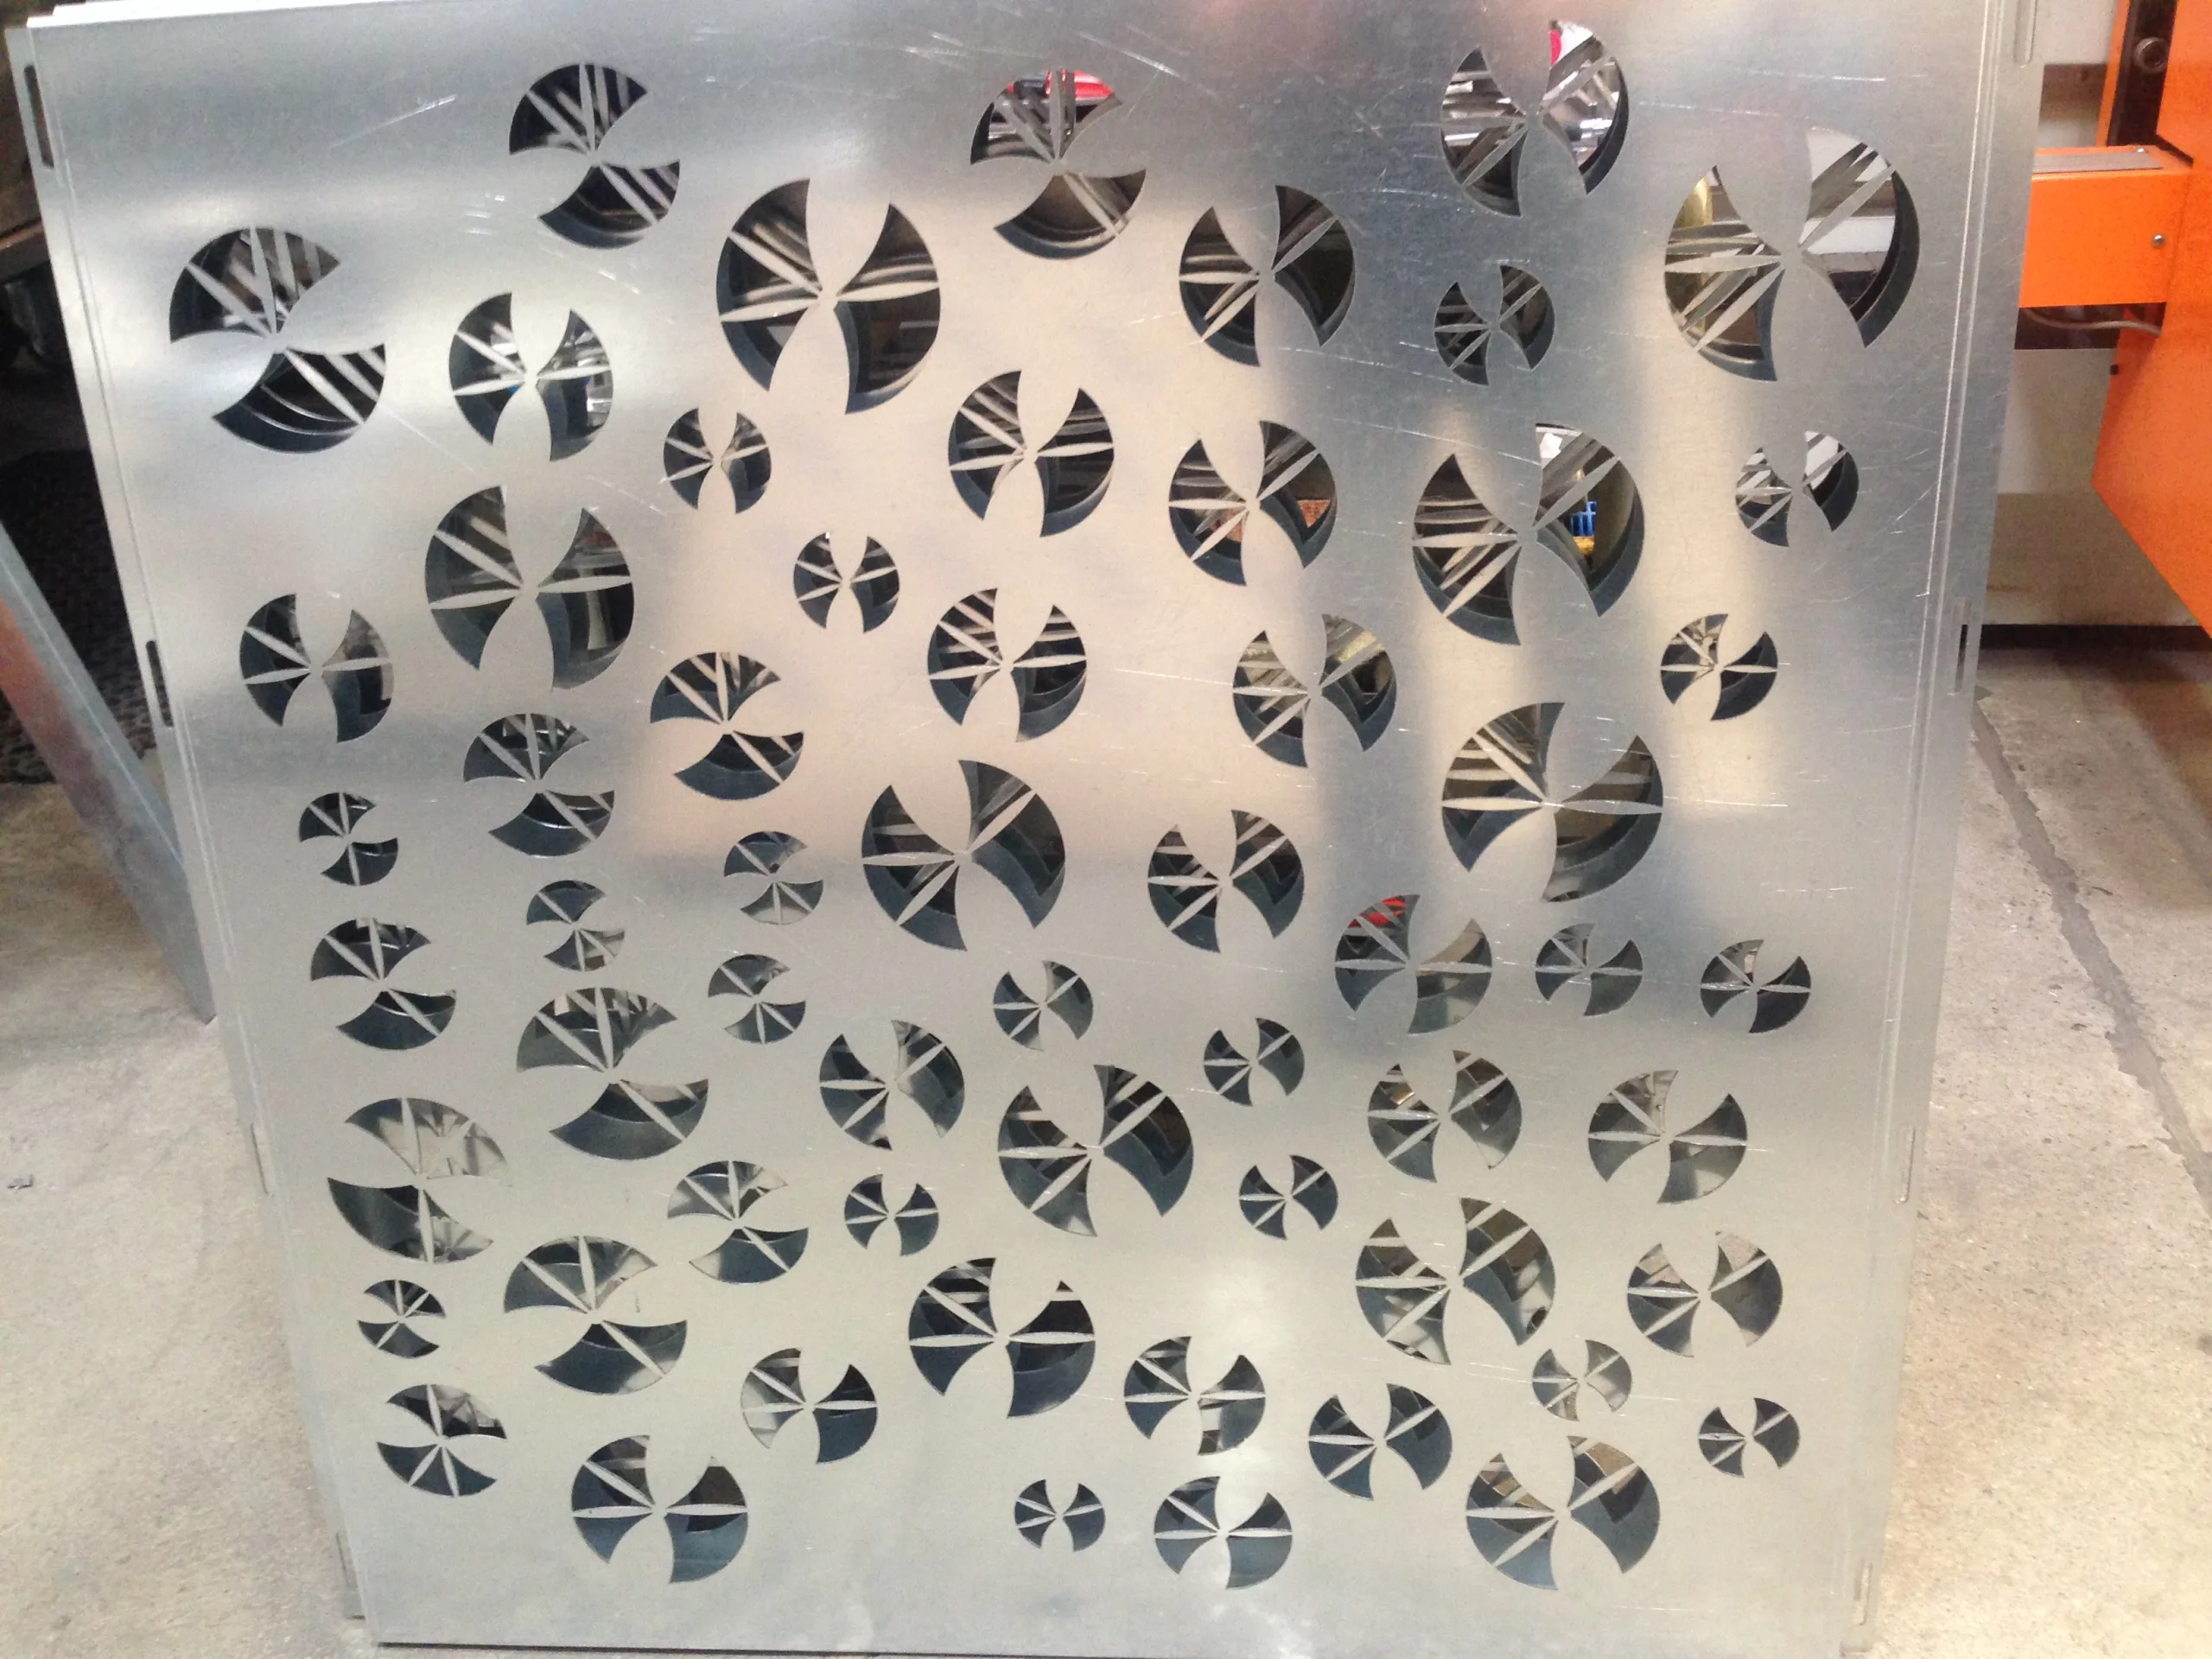
Los patrones de perforación personalizados resultan convenientes cuando la ubicación, la forma o las distancias a los bordes difieren de las perforaciones estándar. En cambio, en el caso de superficies perforadas de manera uniforme, puede resultar más económico utilizar chapa perforada ya disponible. Los factores decisivos son el número de unidades, la proporción de perforaciones y el mecanizado posterior. Nuestro Artículo técnico sobre chapas perforadas y la norma DIN 24041 explica los conceptos más importantes relacionados con la selección.
Cómo preparar correctamente los datos CAD para el corte por láser
Para los contornos de corte bidimensionales, lo más adecuado son los formatos DXF o DWG. Un dibujo en PDF complementario proporciona las dimensiones y los requisitos. En el caso de piezas plegadas o conjuntos, también puede resultar útil un modelo STEP. Aclararemos qué datos necesitamos y podemos aceptar en función de su proyecto.
El contorno de corte y el plano deben coincidir
Proporcione contornos cerrados y elimine las líneas duplicadas. Las líneas de cota, los marcos y las notas no deben formar parte del contorno que se va a cortar. Además, la unidad de medida, la escala y la versión del dibujo deben quedar claramente especificadas. Si el archivo CAD y el PDF no coinciden, la fabricación no podrá autorizarse hasta que se haya aclarado la discrepancia.
Asigne a cada posición un nombre claro y utilice la misma identificación en la lista de piezas, el archivo y la solicitud. Esto también facilitará los pedidos posteriores. En caso de que se produzca un cambio, el nuevo estado de revisión debe ser claramente reconocible. De lo contrario, las geometrías antiguas y las actuales podrían mezclarse en un mismo pedido.
STEP describe el componente; la gestión requiere coordinación
Un modelo tridimensional muestra las curvaturas, las uniones y la posición de montaje prevista. Sin embargo, para el corte plano es necesario un desarrollo adecuado. Este depende, entre otras cosas, del material, del radio de curvatura y del proceso de fabricación. Por lo tanto, aclare si su desarrollo es vinculante o si rotec debe adaptarlo a la fabricación prevista.
Indique expresamente las dimensiones funcionales y las superficies visibles
Un esquema de taladrado para el montaje puede ser más importante que un borde exterior no crítico. Por ello, marque las cotas funcionales, los bordes de referencia y los ajustes necesarios. Indique, además, las caras visibles, las láminas protectoras y los requisitos relativos a los bordes. De este modo, la revisión técnica se centrará en las características que su componente debe cumplir realmente.
Si solo dispone de un boceto, envíelo en primer lugar junto con las medidas disponibles. A continuación, determinaremos el trabajo adicional que supone la preparación de los datos. No obstante, un dibujo incompleto no debe servir como autorización vinculante para la fabricación.
Establecer las tolerancias y la calidad de corte para el corte por láser
Una especificación general de precisión no sustituye a las tolerancias acordadas para las piezas. Lo determinante es la función y el estado en el que se va a inspeccionar la pieza. Una pieza cortada con láser en plano puede requerir criterios de inspección distintos a los de un conjunto que posteriormente se pliega o se suelda.
¿Qué regula la norma DIN EN ISO 9013?
El DIN EN ISO 9013:2025-04 trata la clasificación de los cortes térmicos, así como las especificaciones geométricas de los productos y la calidad. El título es „Corte térmico, clasificación de cortes térmicos, especificación geométrica del producto y calidad“. Se basa en la norma ISO 9013:2017 con la enmienda Amd 1:2024.
Sin embargo, la referencia a la norma no establece automáticamente todos los requisitos de su pedido. Especifique las características de calidad necesarias y acuerde su aplicación antes de la fabricación. En el caso de ajustes o esquemas de taladrado críticos para el montaje, pueden ser necesarias especificaciones adicionales.
Los ajustes ajustados pueden requerir un repaso mecánico
No todos los orificios funcionales deben realizarse exclusivamente mediante corte por láser. Cuando una unión exige una precisión dimensional especial, puede resultar conveniente realizar un taladrado posterior u otro tipo de mecanizado. Por ello, analizamos estas características junto con todo el proceso de fabricación. De este modo se evita una solución de corte económica que acabe generando costes adicionales durante el montaje.
Analizar conjuntamente los bordes, el recubrimiento y el estado de la prueba
Los recubrimientos modifican las superficies y pueden afectar a las dimensiones de unión. Del mismo modo, el doblado y la soldadura pueden influir en la geometría. Por lo tanto, especifique qué dimensiones son las válidas para la pieza acabada. Si se requieren mediciones especiales o protocolos de ensayo, estos deben figurar ya en la oferta.
Desde el corte por láser hasta el componente listo para el montaje
rotec combina el corte por láser con otros procesos de mecanizado de chapa según los requisitos del proyecto. Entre otras cosas, es posible realizar el plegado, el mecanizado mecánico y la fabricación de conjuntos. Si solicita estos pasos de forma conjunta, podremos coordinar los contornos, las uniones y la secuencia de fabricación.
El desbarbado debe figurar en las especificaciones técnicas
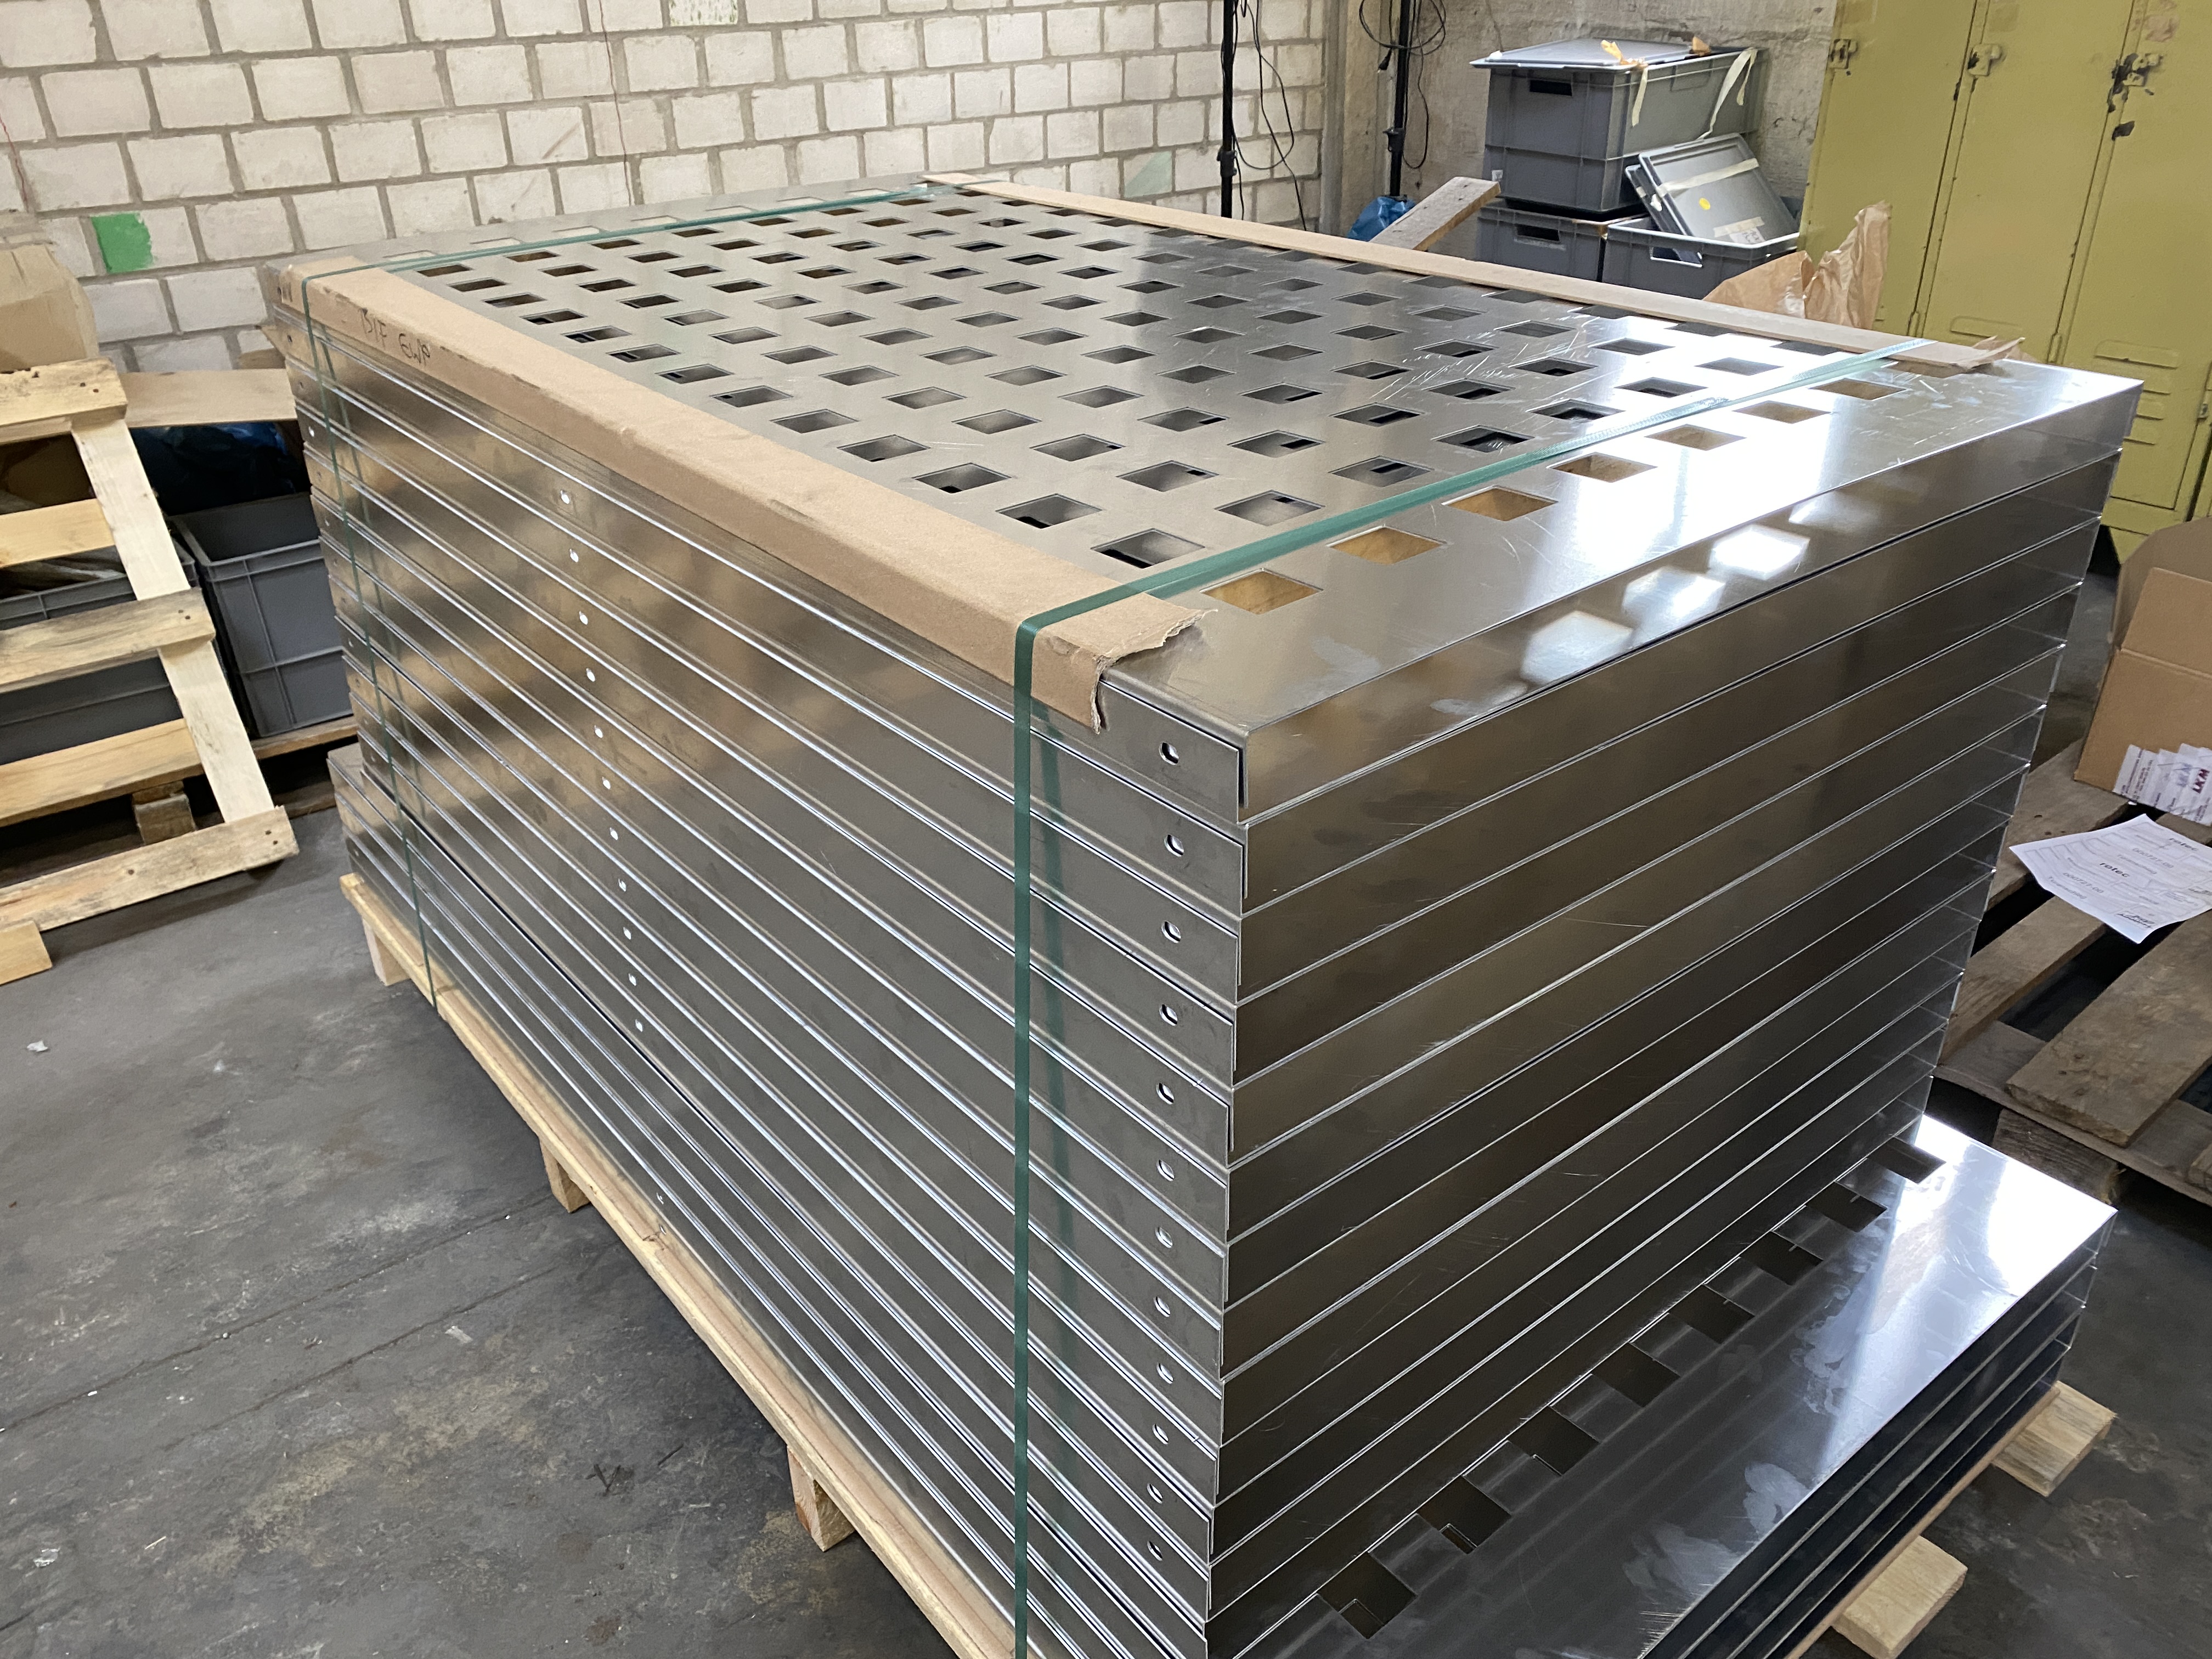
En rotec, prácticamente todas las piezas cortadas con láser se desbarban de serie. Las excepciones se acuerdan en función de cada encargo. De este modo, se reducen los bordes afilados y las rebabas molestas. Sin embargo, el desbarbado no implica automáticamente un radio de arista definido ni una superficie visible acabada. Deberá especificar expresamente dichos requisitos.
Combinar desde el principio el corte por láser y el plegado
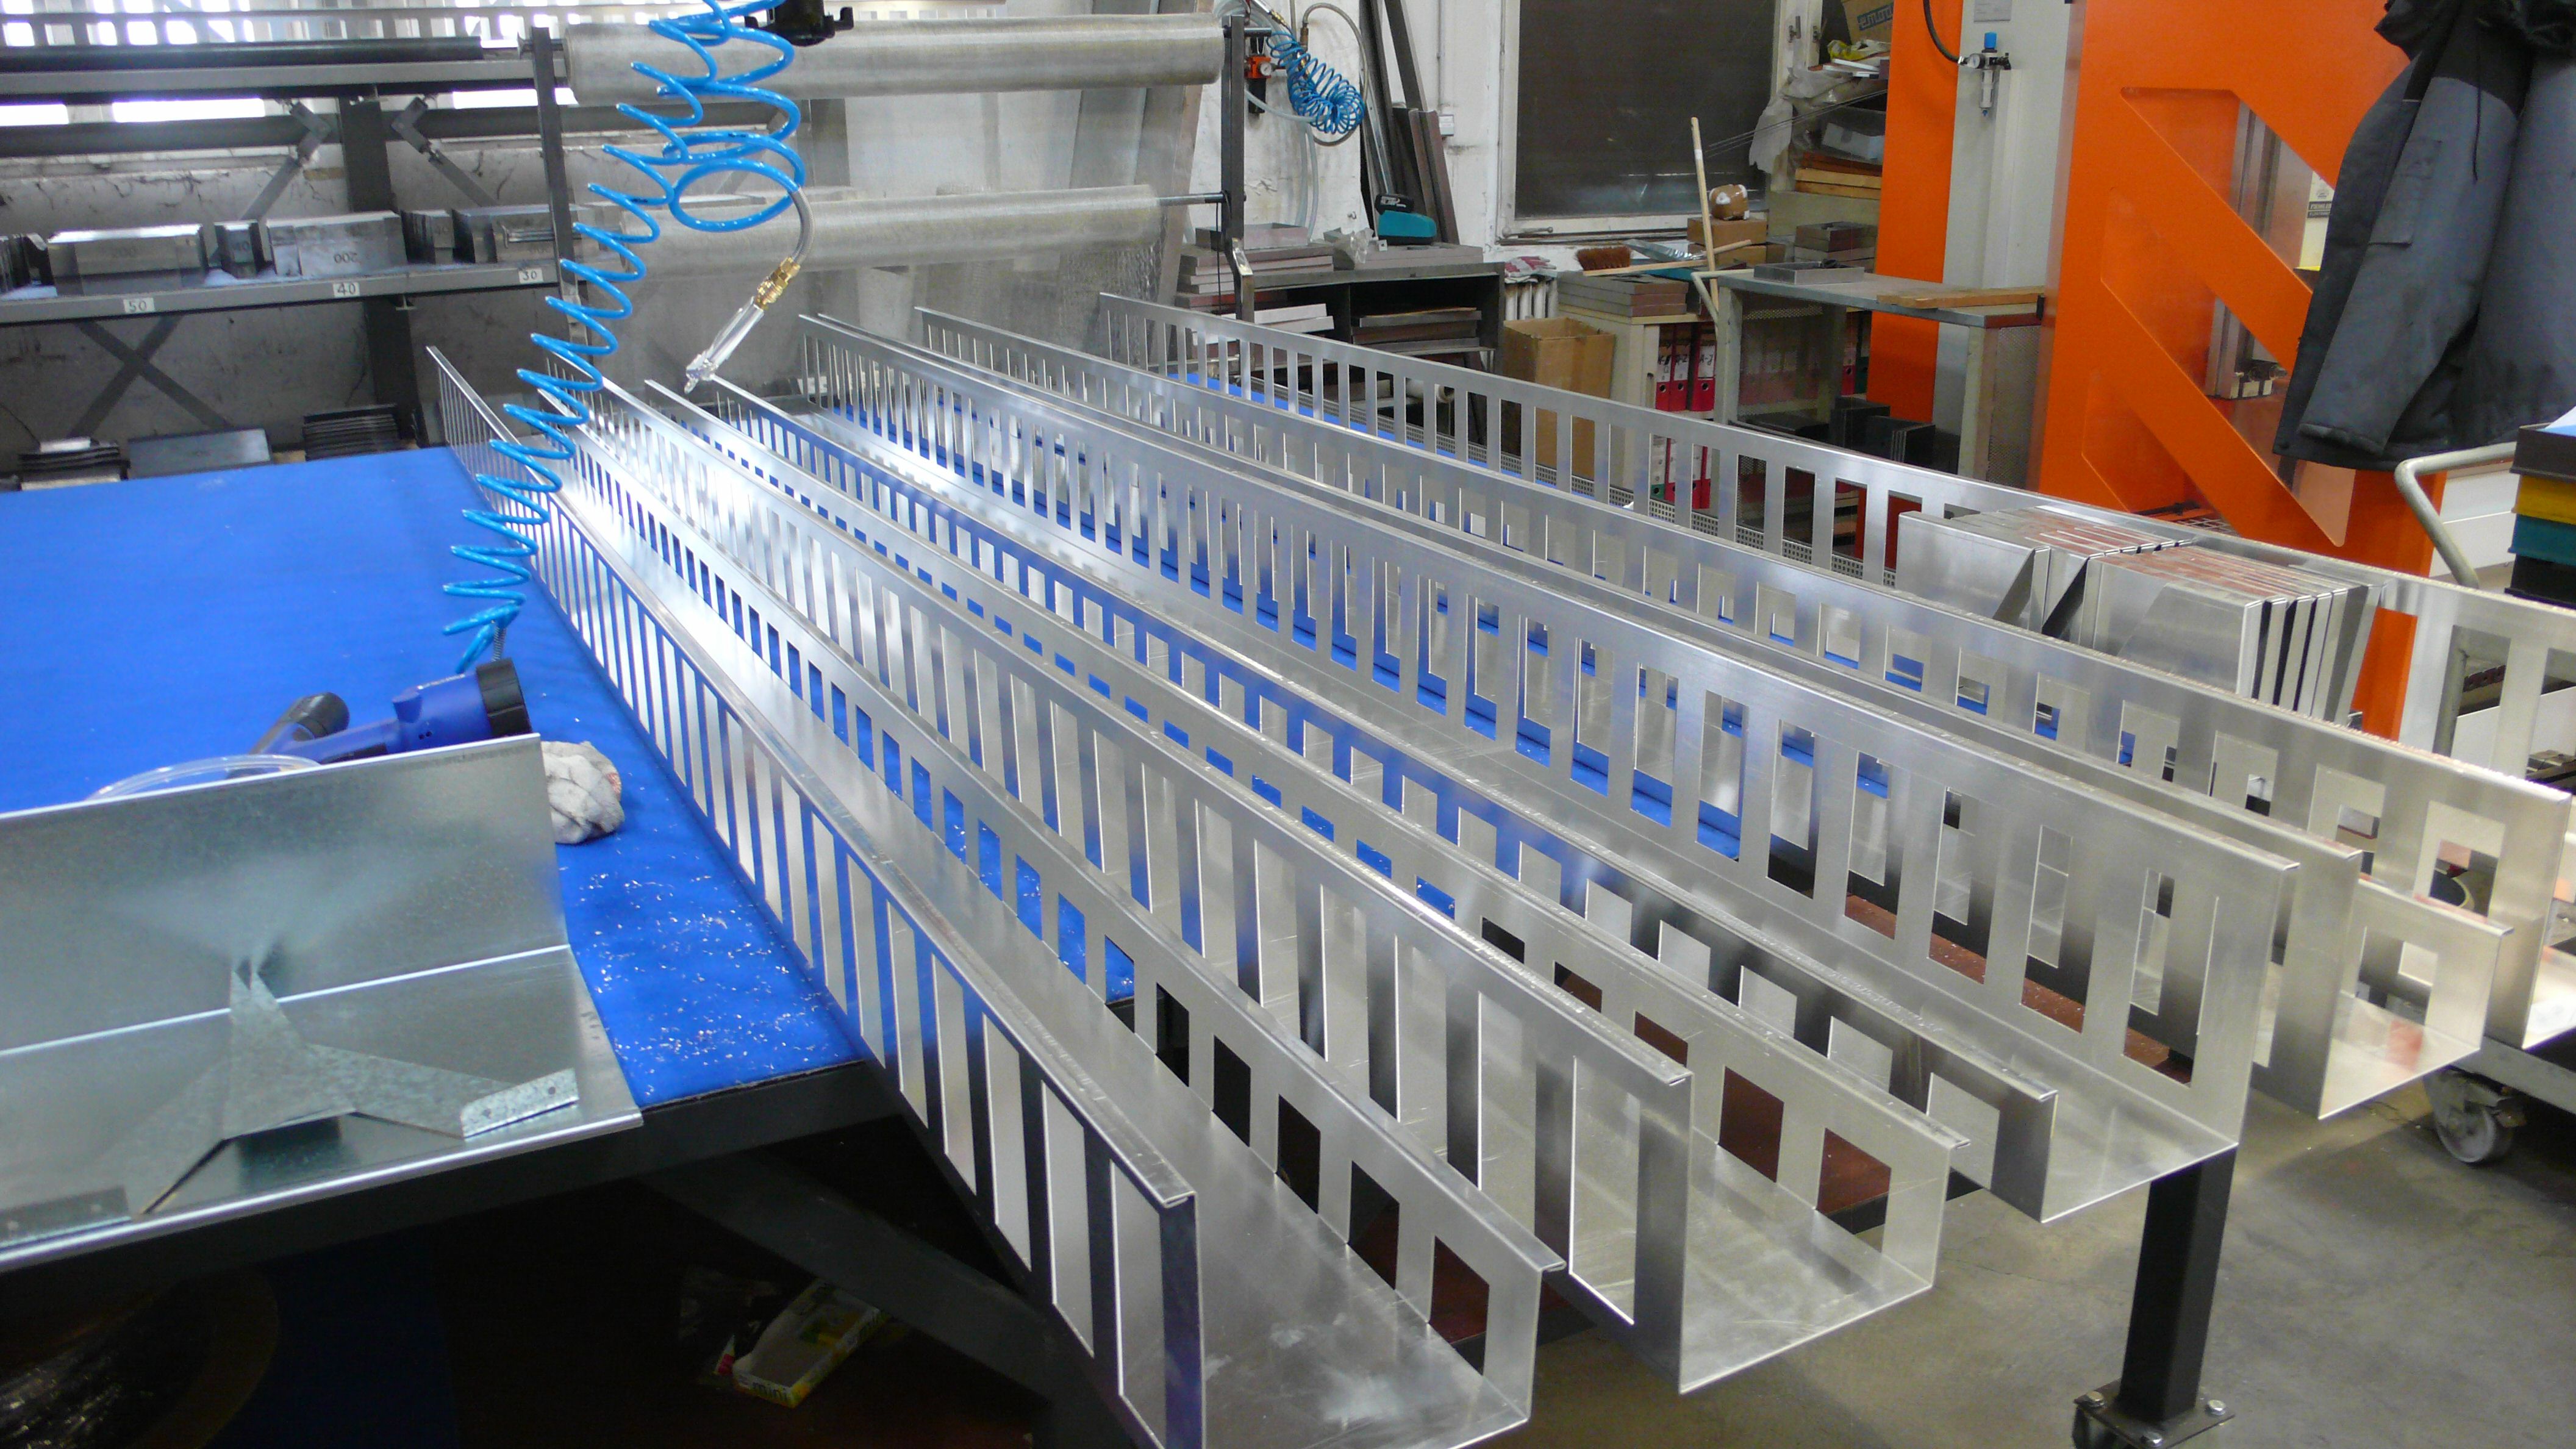
Las distancias entre los orificios y la línea de plegado, las longitudes de los lados y los radios influyen en la conformabilidad. Por ello, analizamos el corte junto con la pieza plegada resultante. En nuestro artículo se explica cómo preparar las especificaciones de plegado. Curvado y plegado de chapas en Berlín. Allí encontrará también indicaciones sobre la recuperación elástica y los datos de diseño pertinentes.
Incorporar en el diseño roscas, avellanados y conjuntos soldados
Un orificio realizado con láser no equivale a una rosca. Por lo tanto, indique por separado los tamaños de rosca, los avellanados y otras características de mecanizado. En el caso de los conjuntos soldados, necesitamos además información sobre las conexiones y los requisitos de unión. El resumen sobre la El mecanizado de chapa en rotec muestra los servicios relacionados.
El acabado también forma parte de la planificación de la fabricación. Si necesita un recubrimiento, superficies visibles especiales o protección para el transporte, comuníquenoslo con antelación. De este modo, podremos delimitar el alcance en el presupuesto y llevar a cabo las coordinaciones adicionales antes de iniciar la producción.
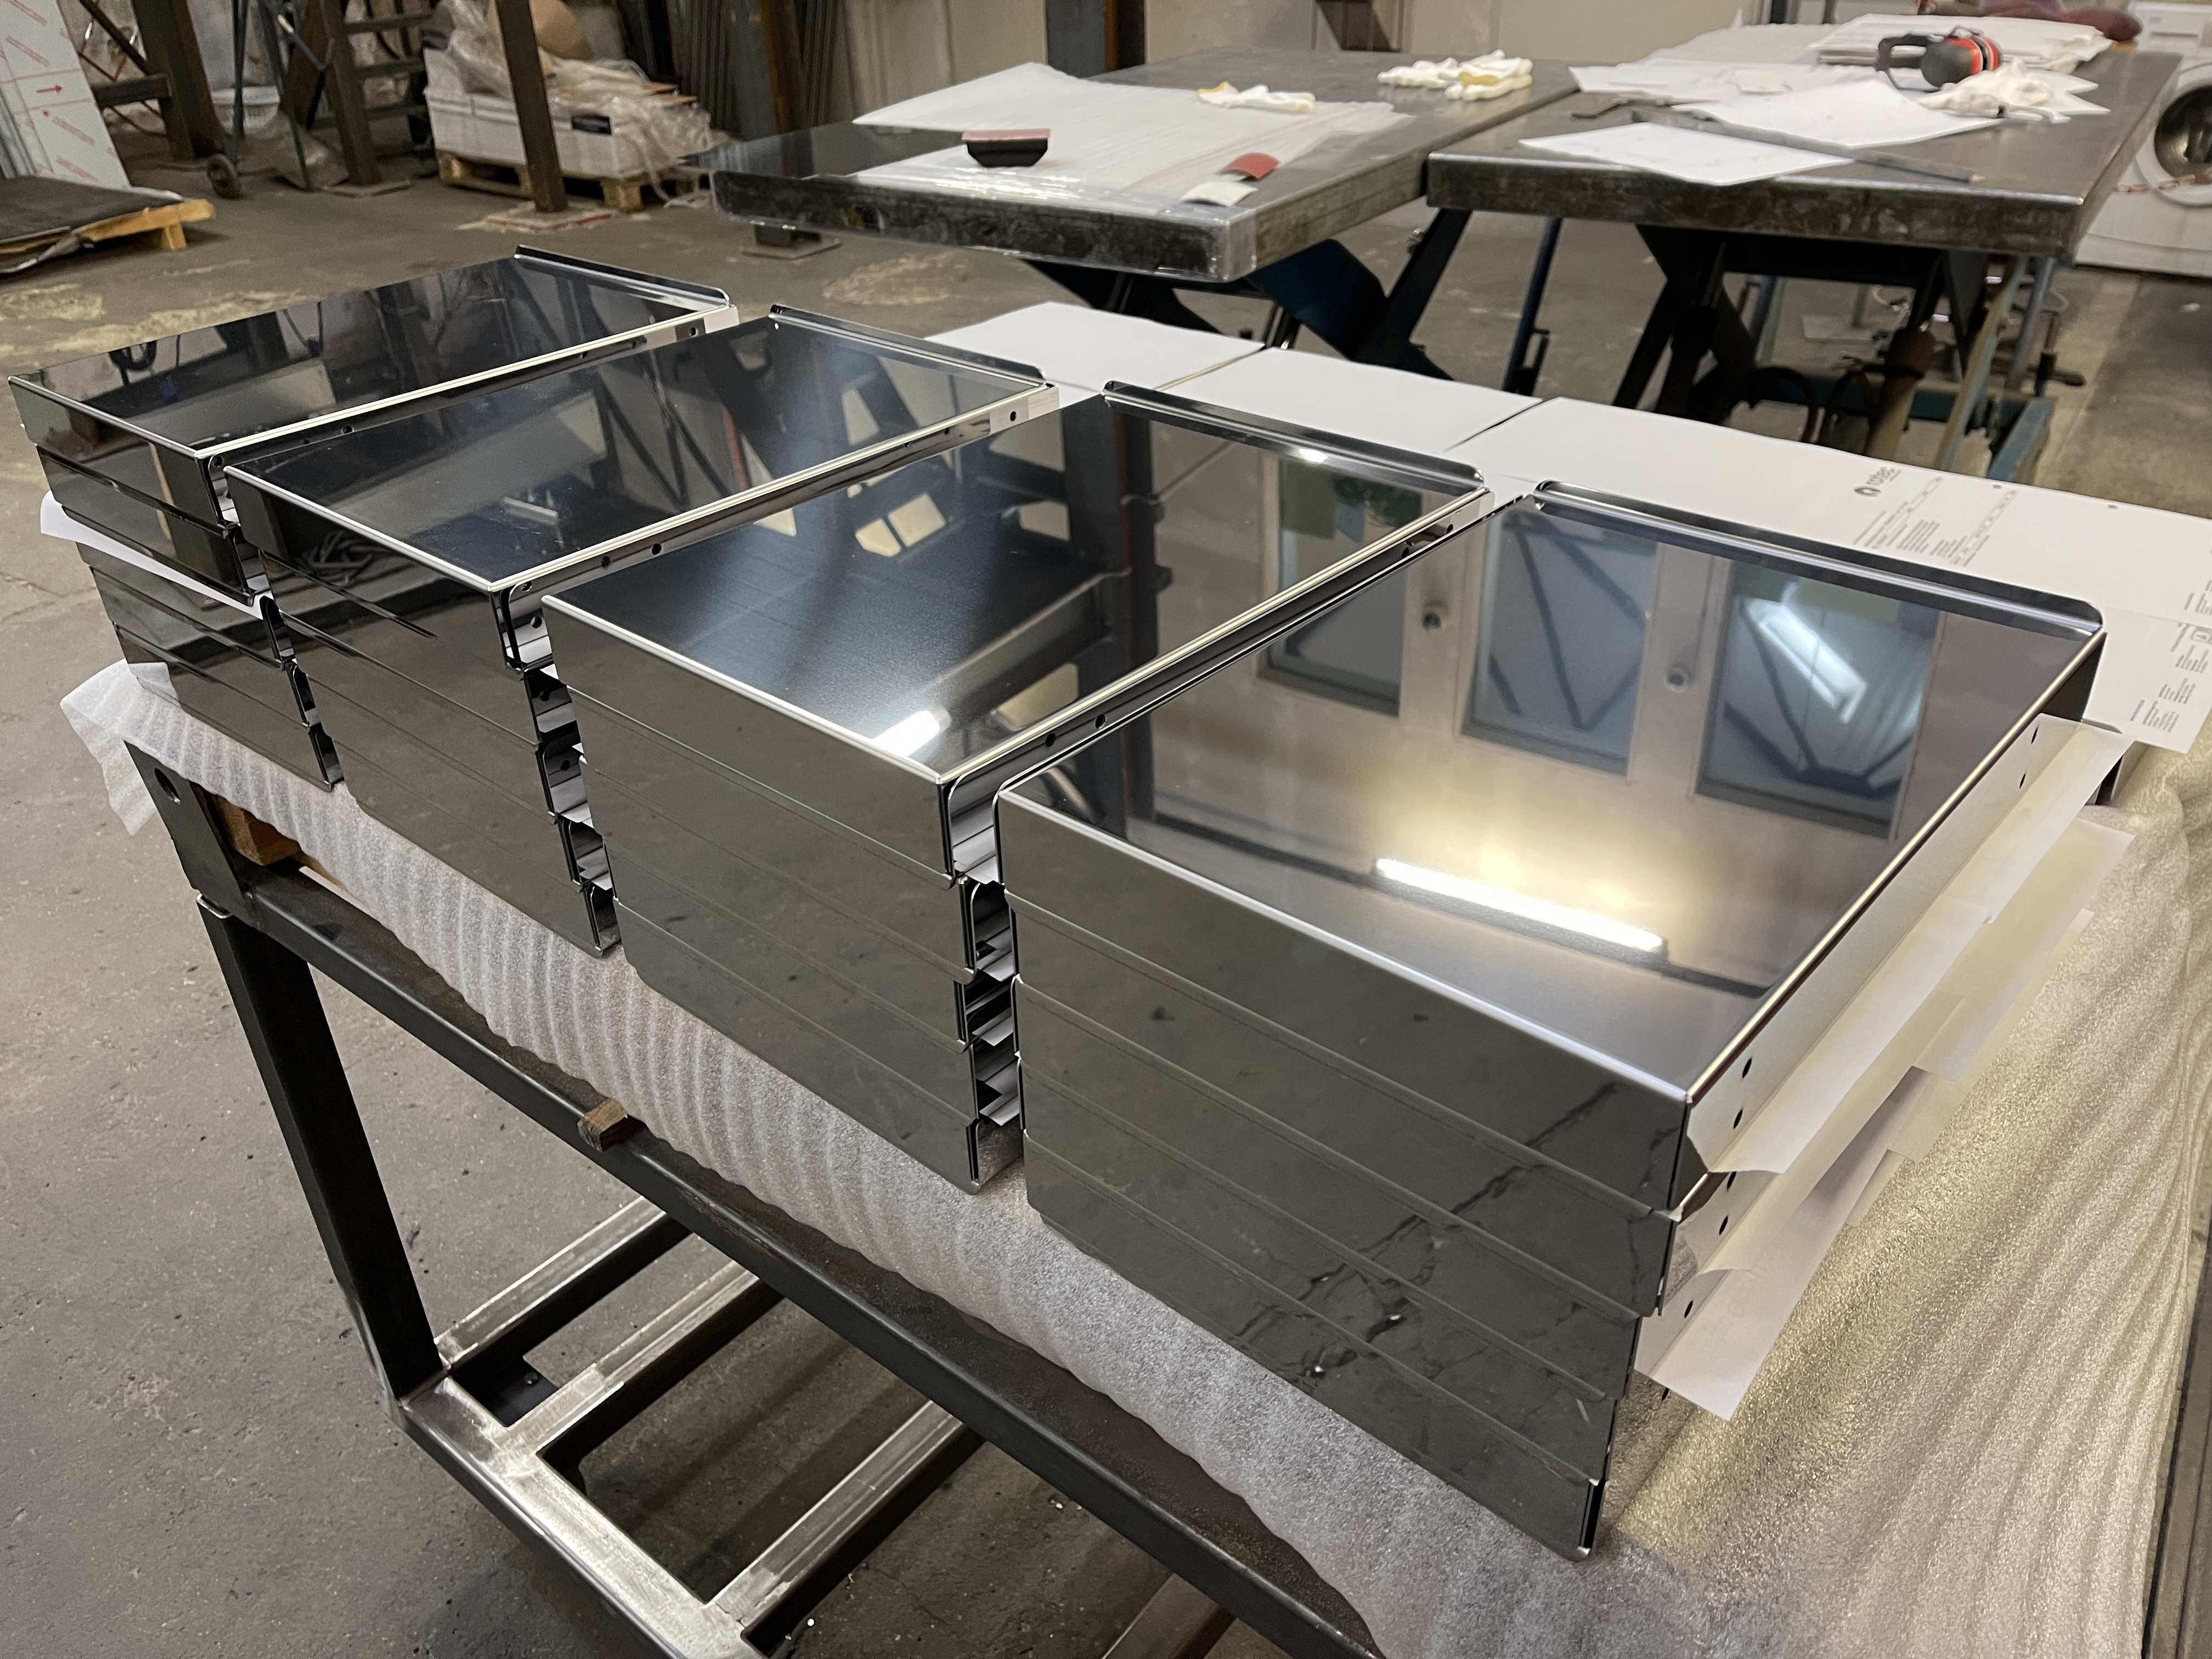
Cortes por láser en la consulta de rotec
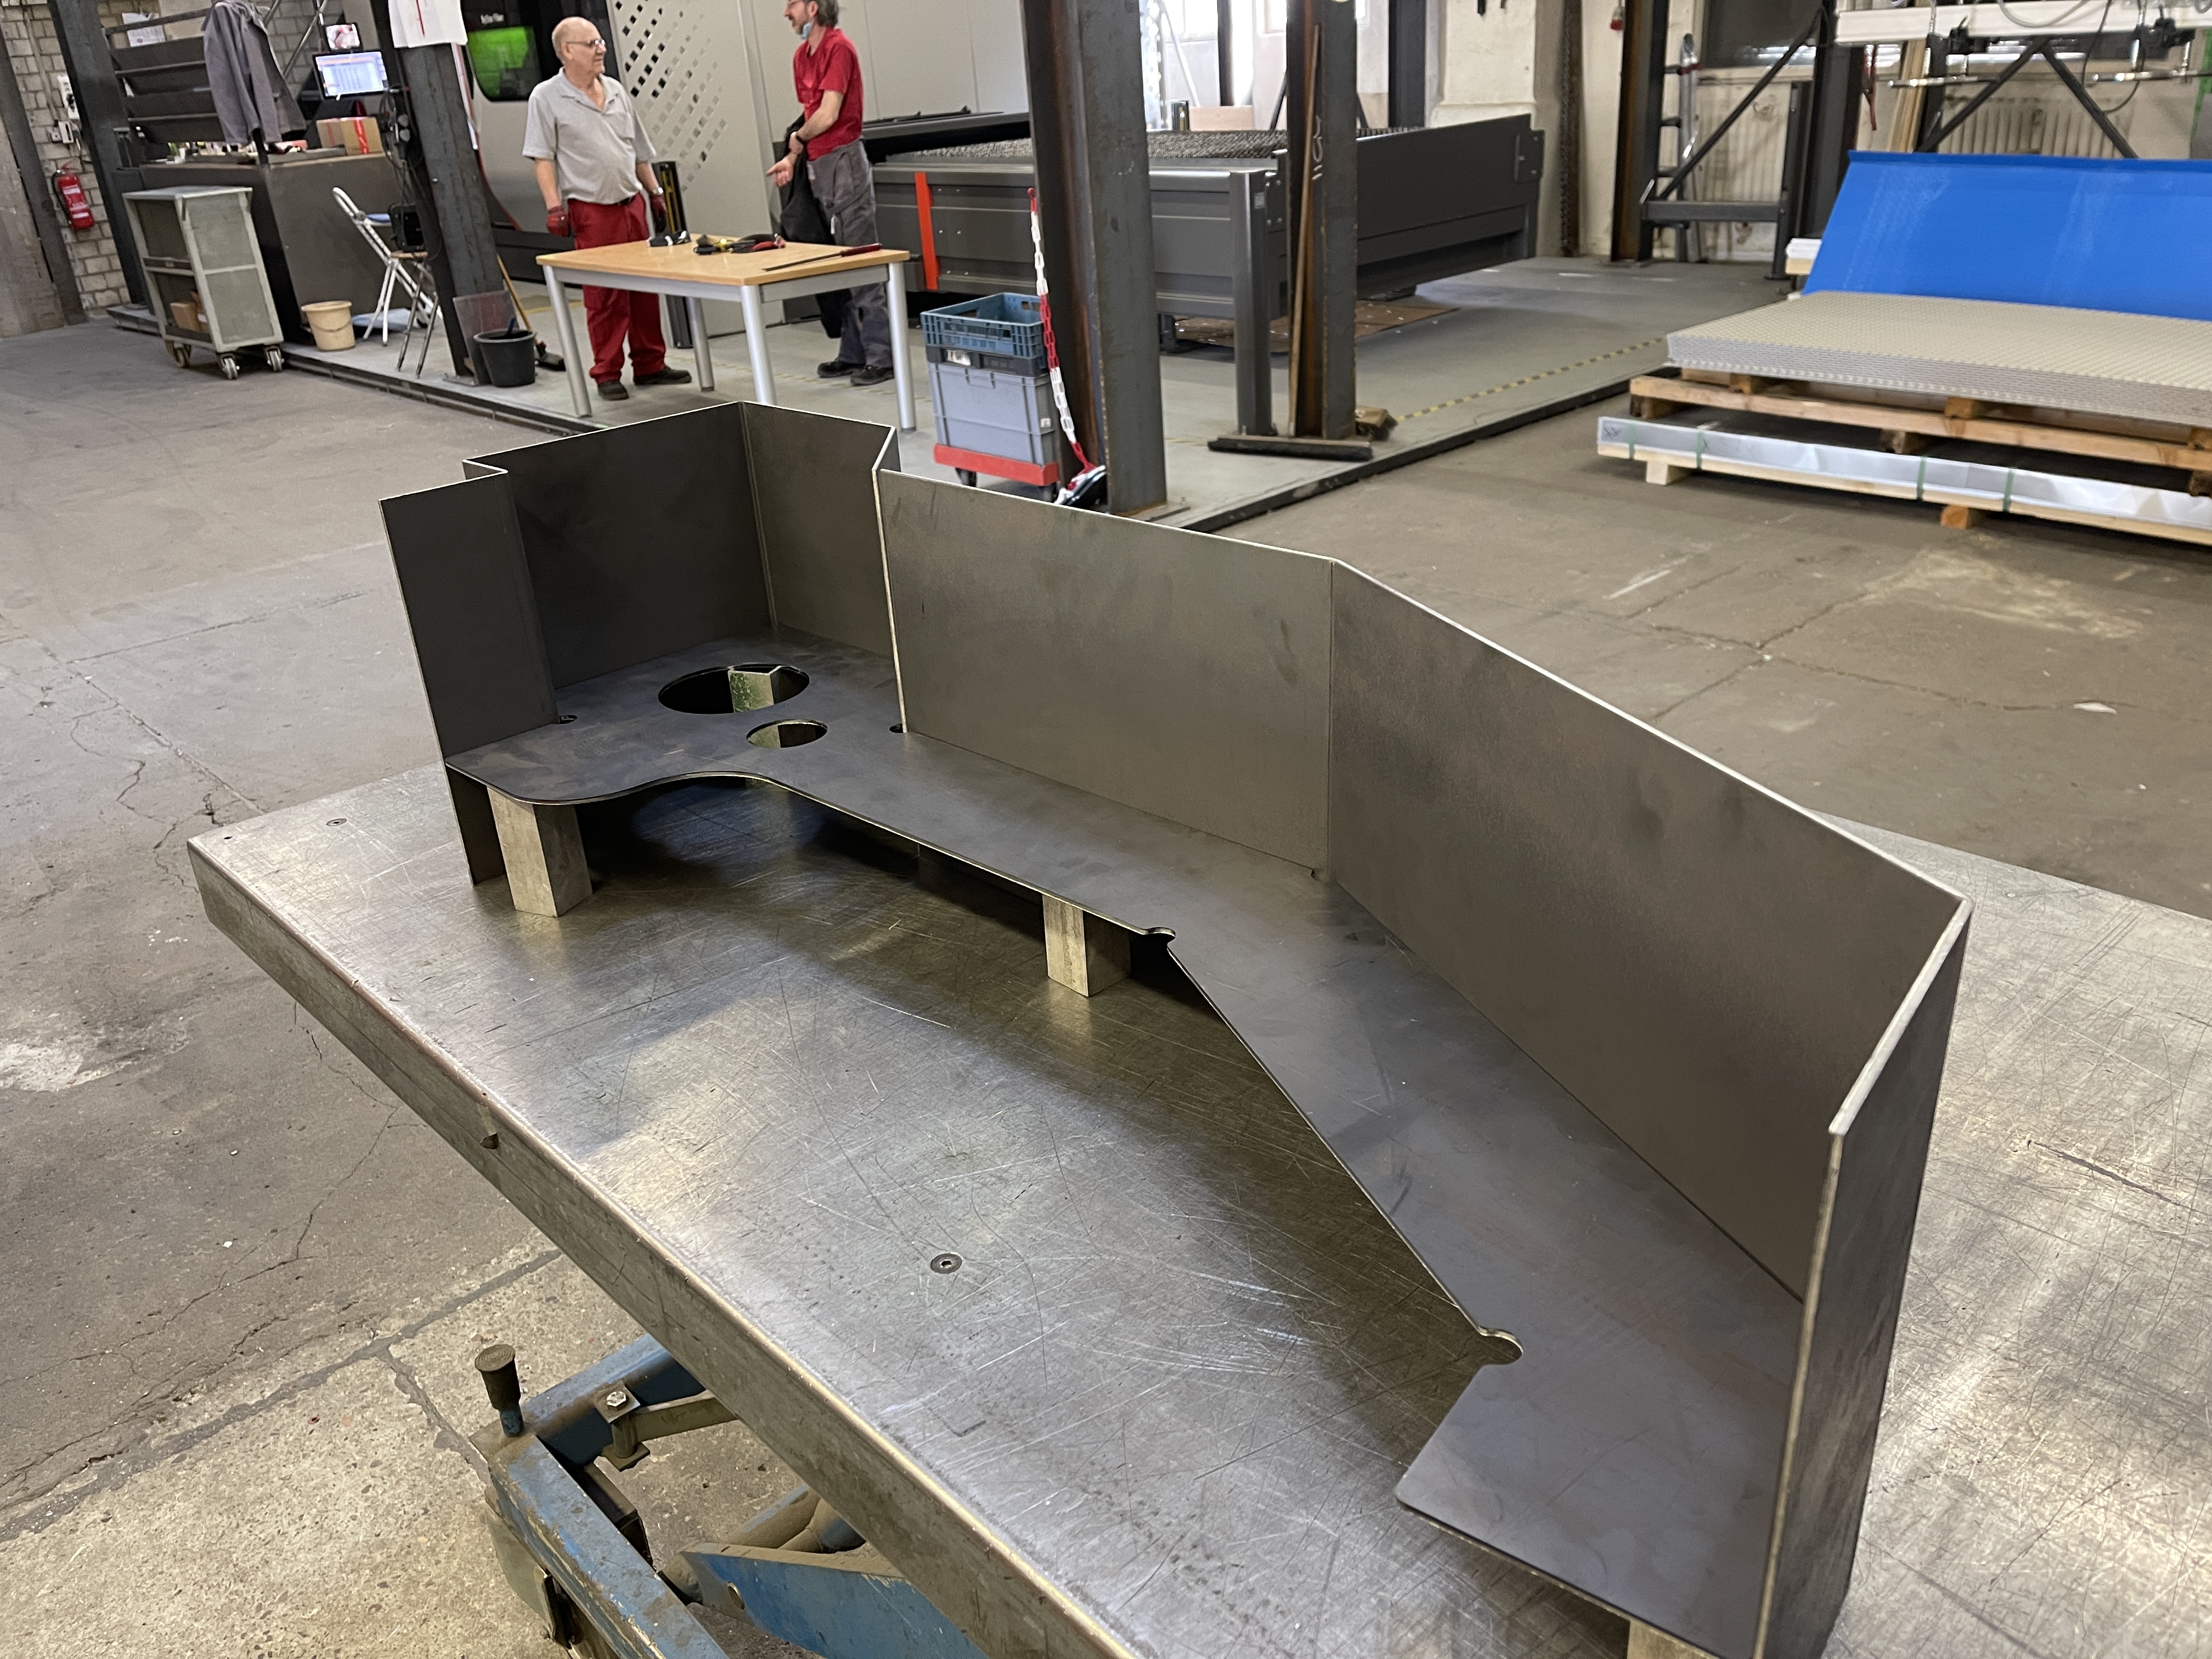
Las siguientes imágenes originales muestran la gran variedad de aplicaciones de las piezas fabricadas con láser. Abarcan desde soportes y elementos de chapa perforada hasta cubiertas y aplicaciones arquitectónicas. Estas referencias ilustran las posibilidades de fabricación. No obstante, para determinar el diseño adecuado para su proyecto es necesario realizar una evaluación técnica específica.
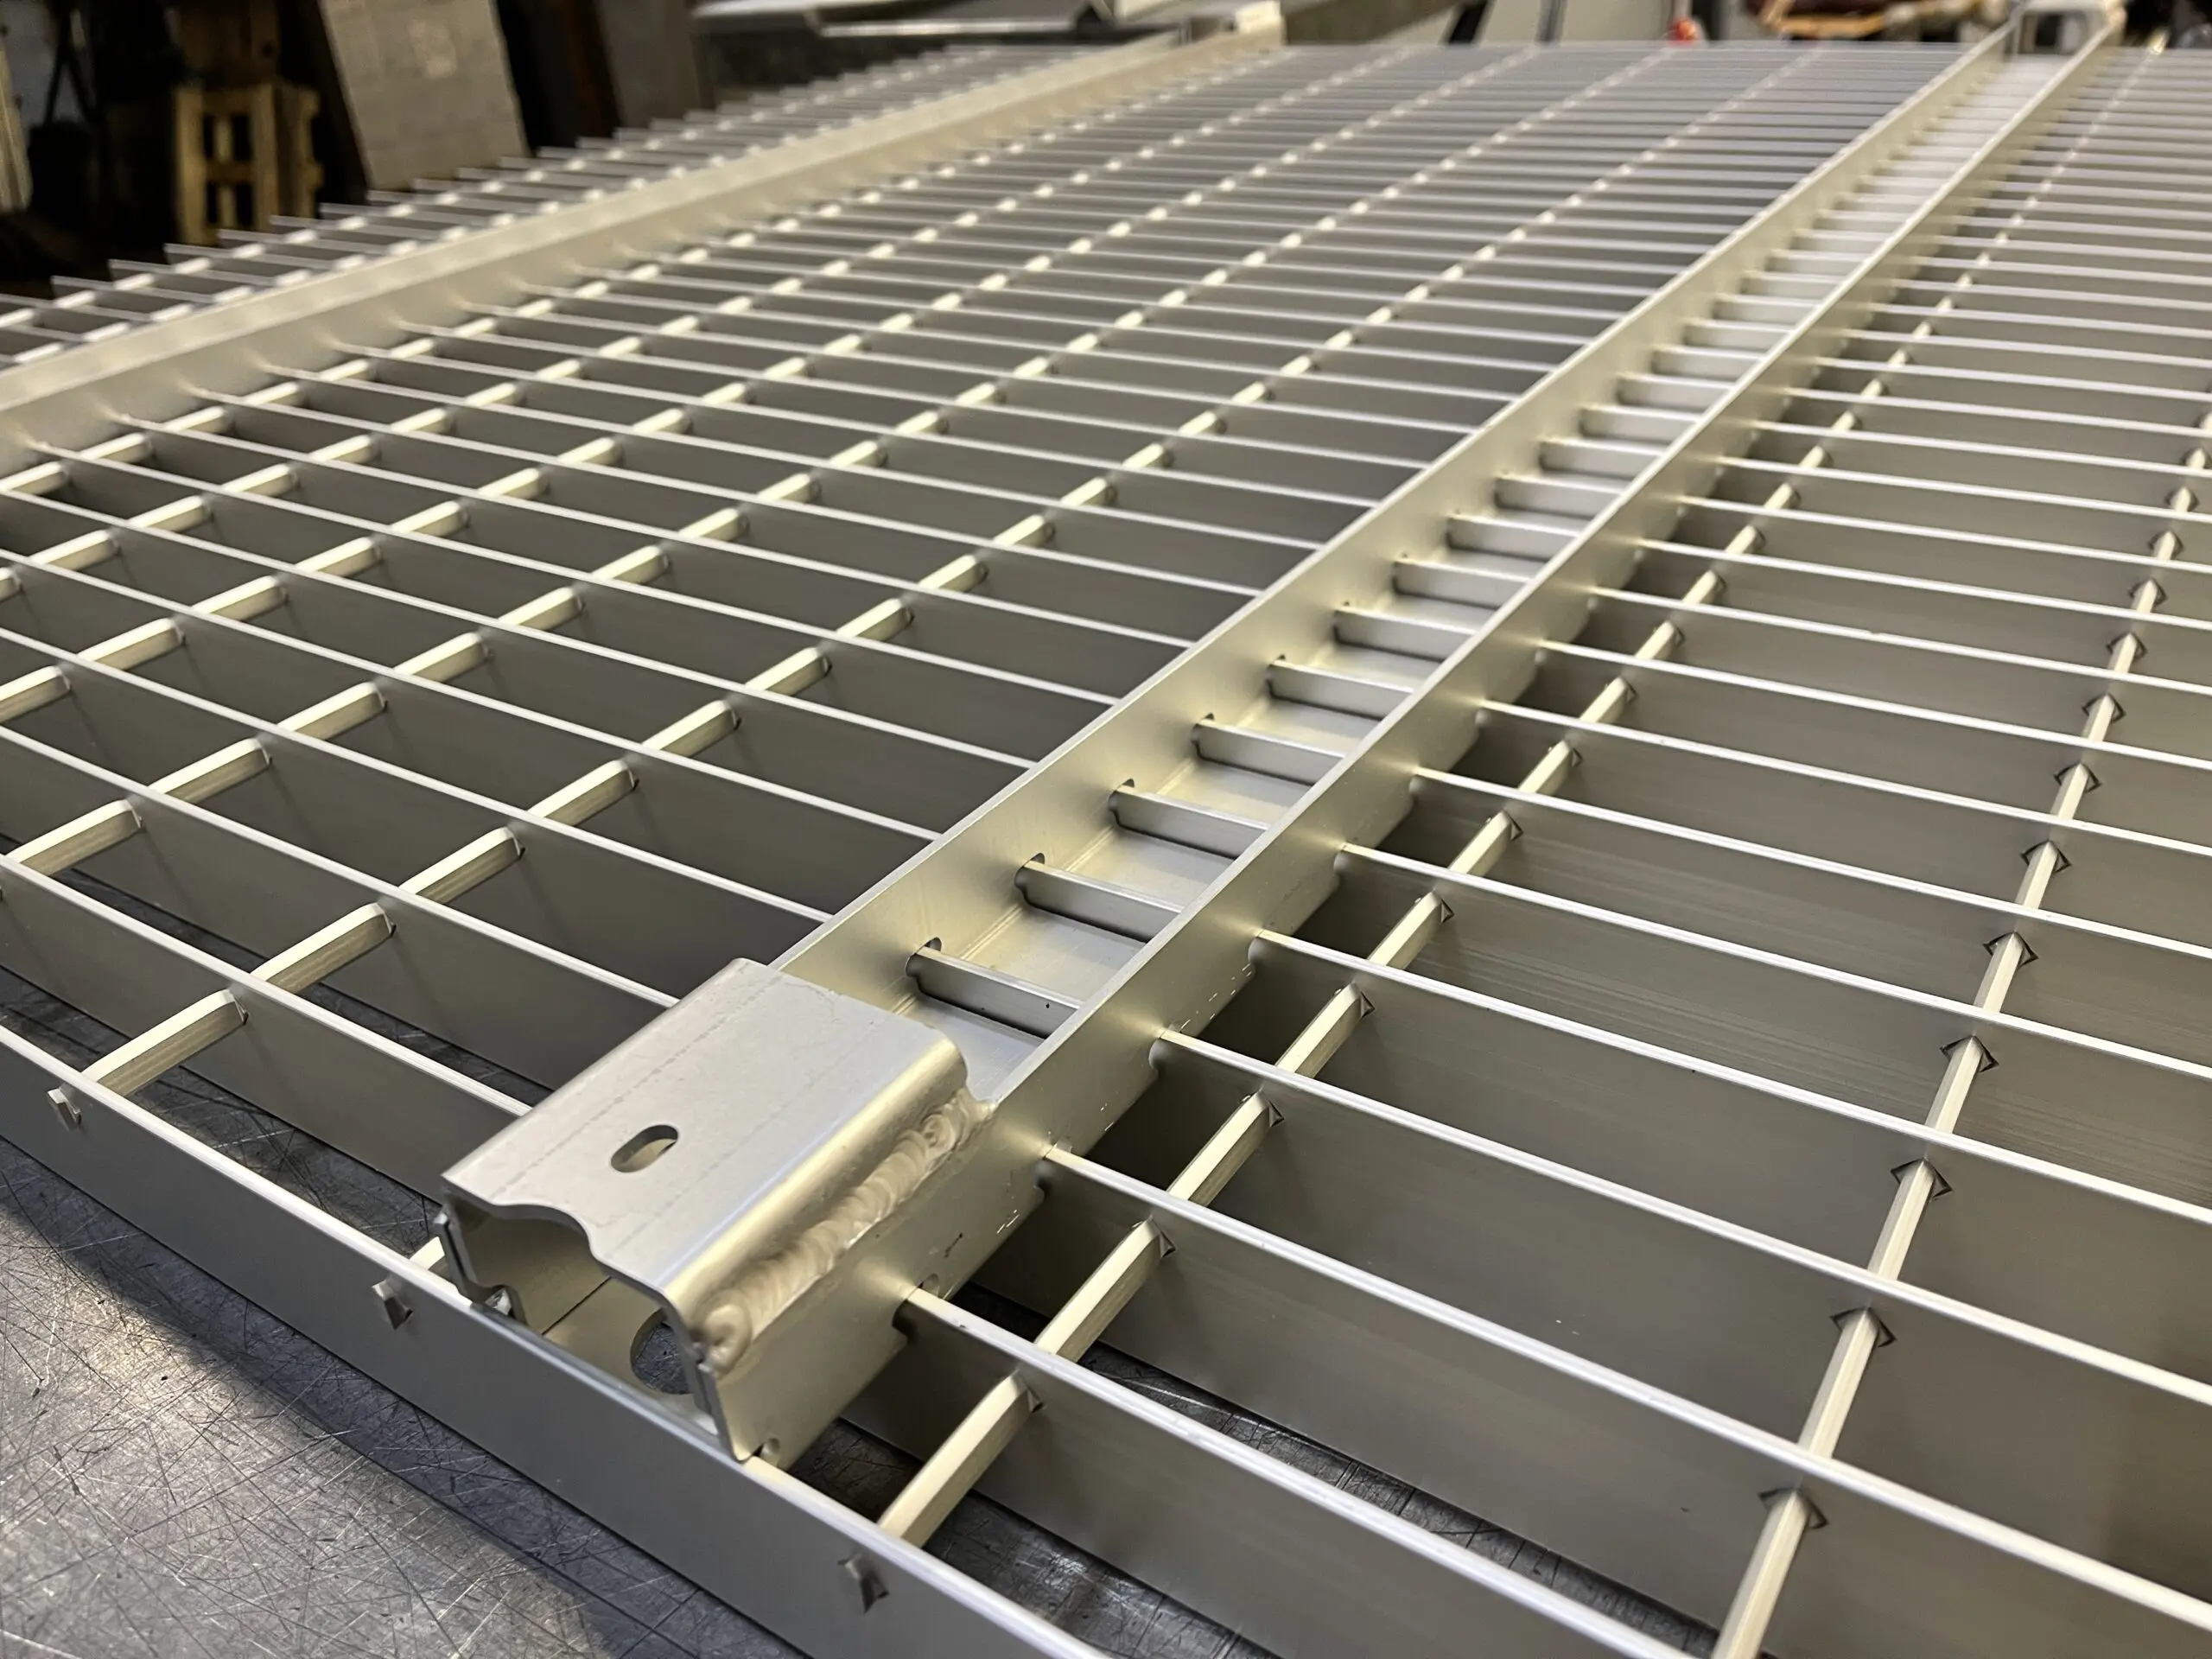
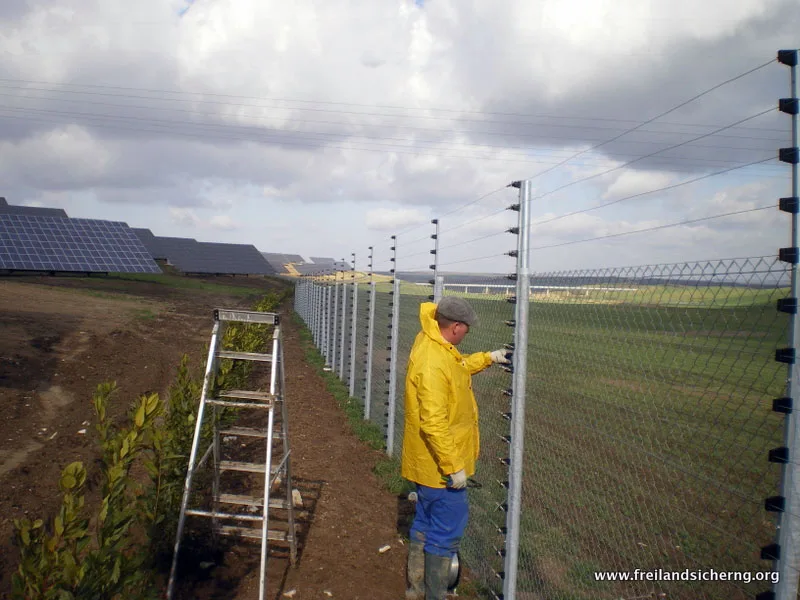
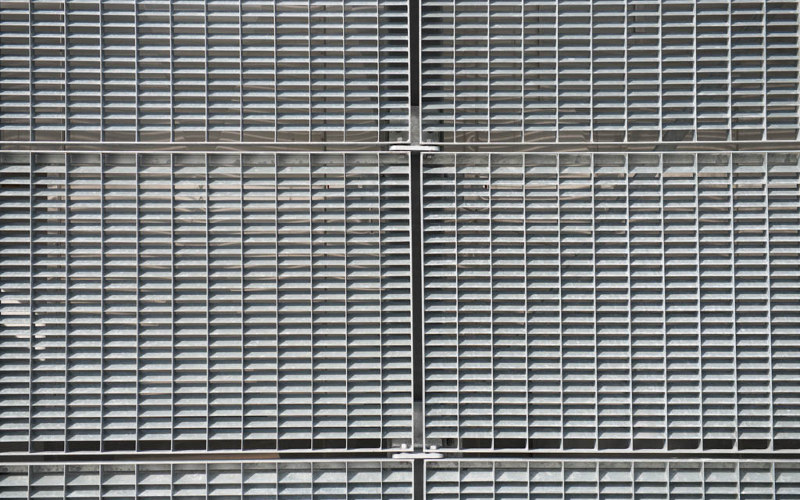
Soportes para rejillas, fachadas y vallas
En el caso de un soporte, lo importante es el contorno, la disposición de los orificios y las superficies de unión. Así lo demuestran los ejemplos de rejillas para techos, postes de valla y fachadas de rejilla. Un corte a medida adecuado facilita el montaje posterior. No obstante, la capacidad de carga, los elementos de fijación y las condiciones de instalación deben ajustarse al caso concreto de aplicación.
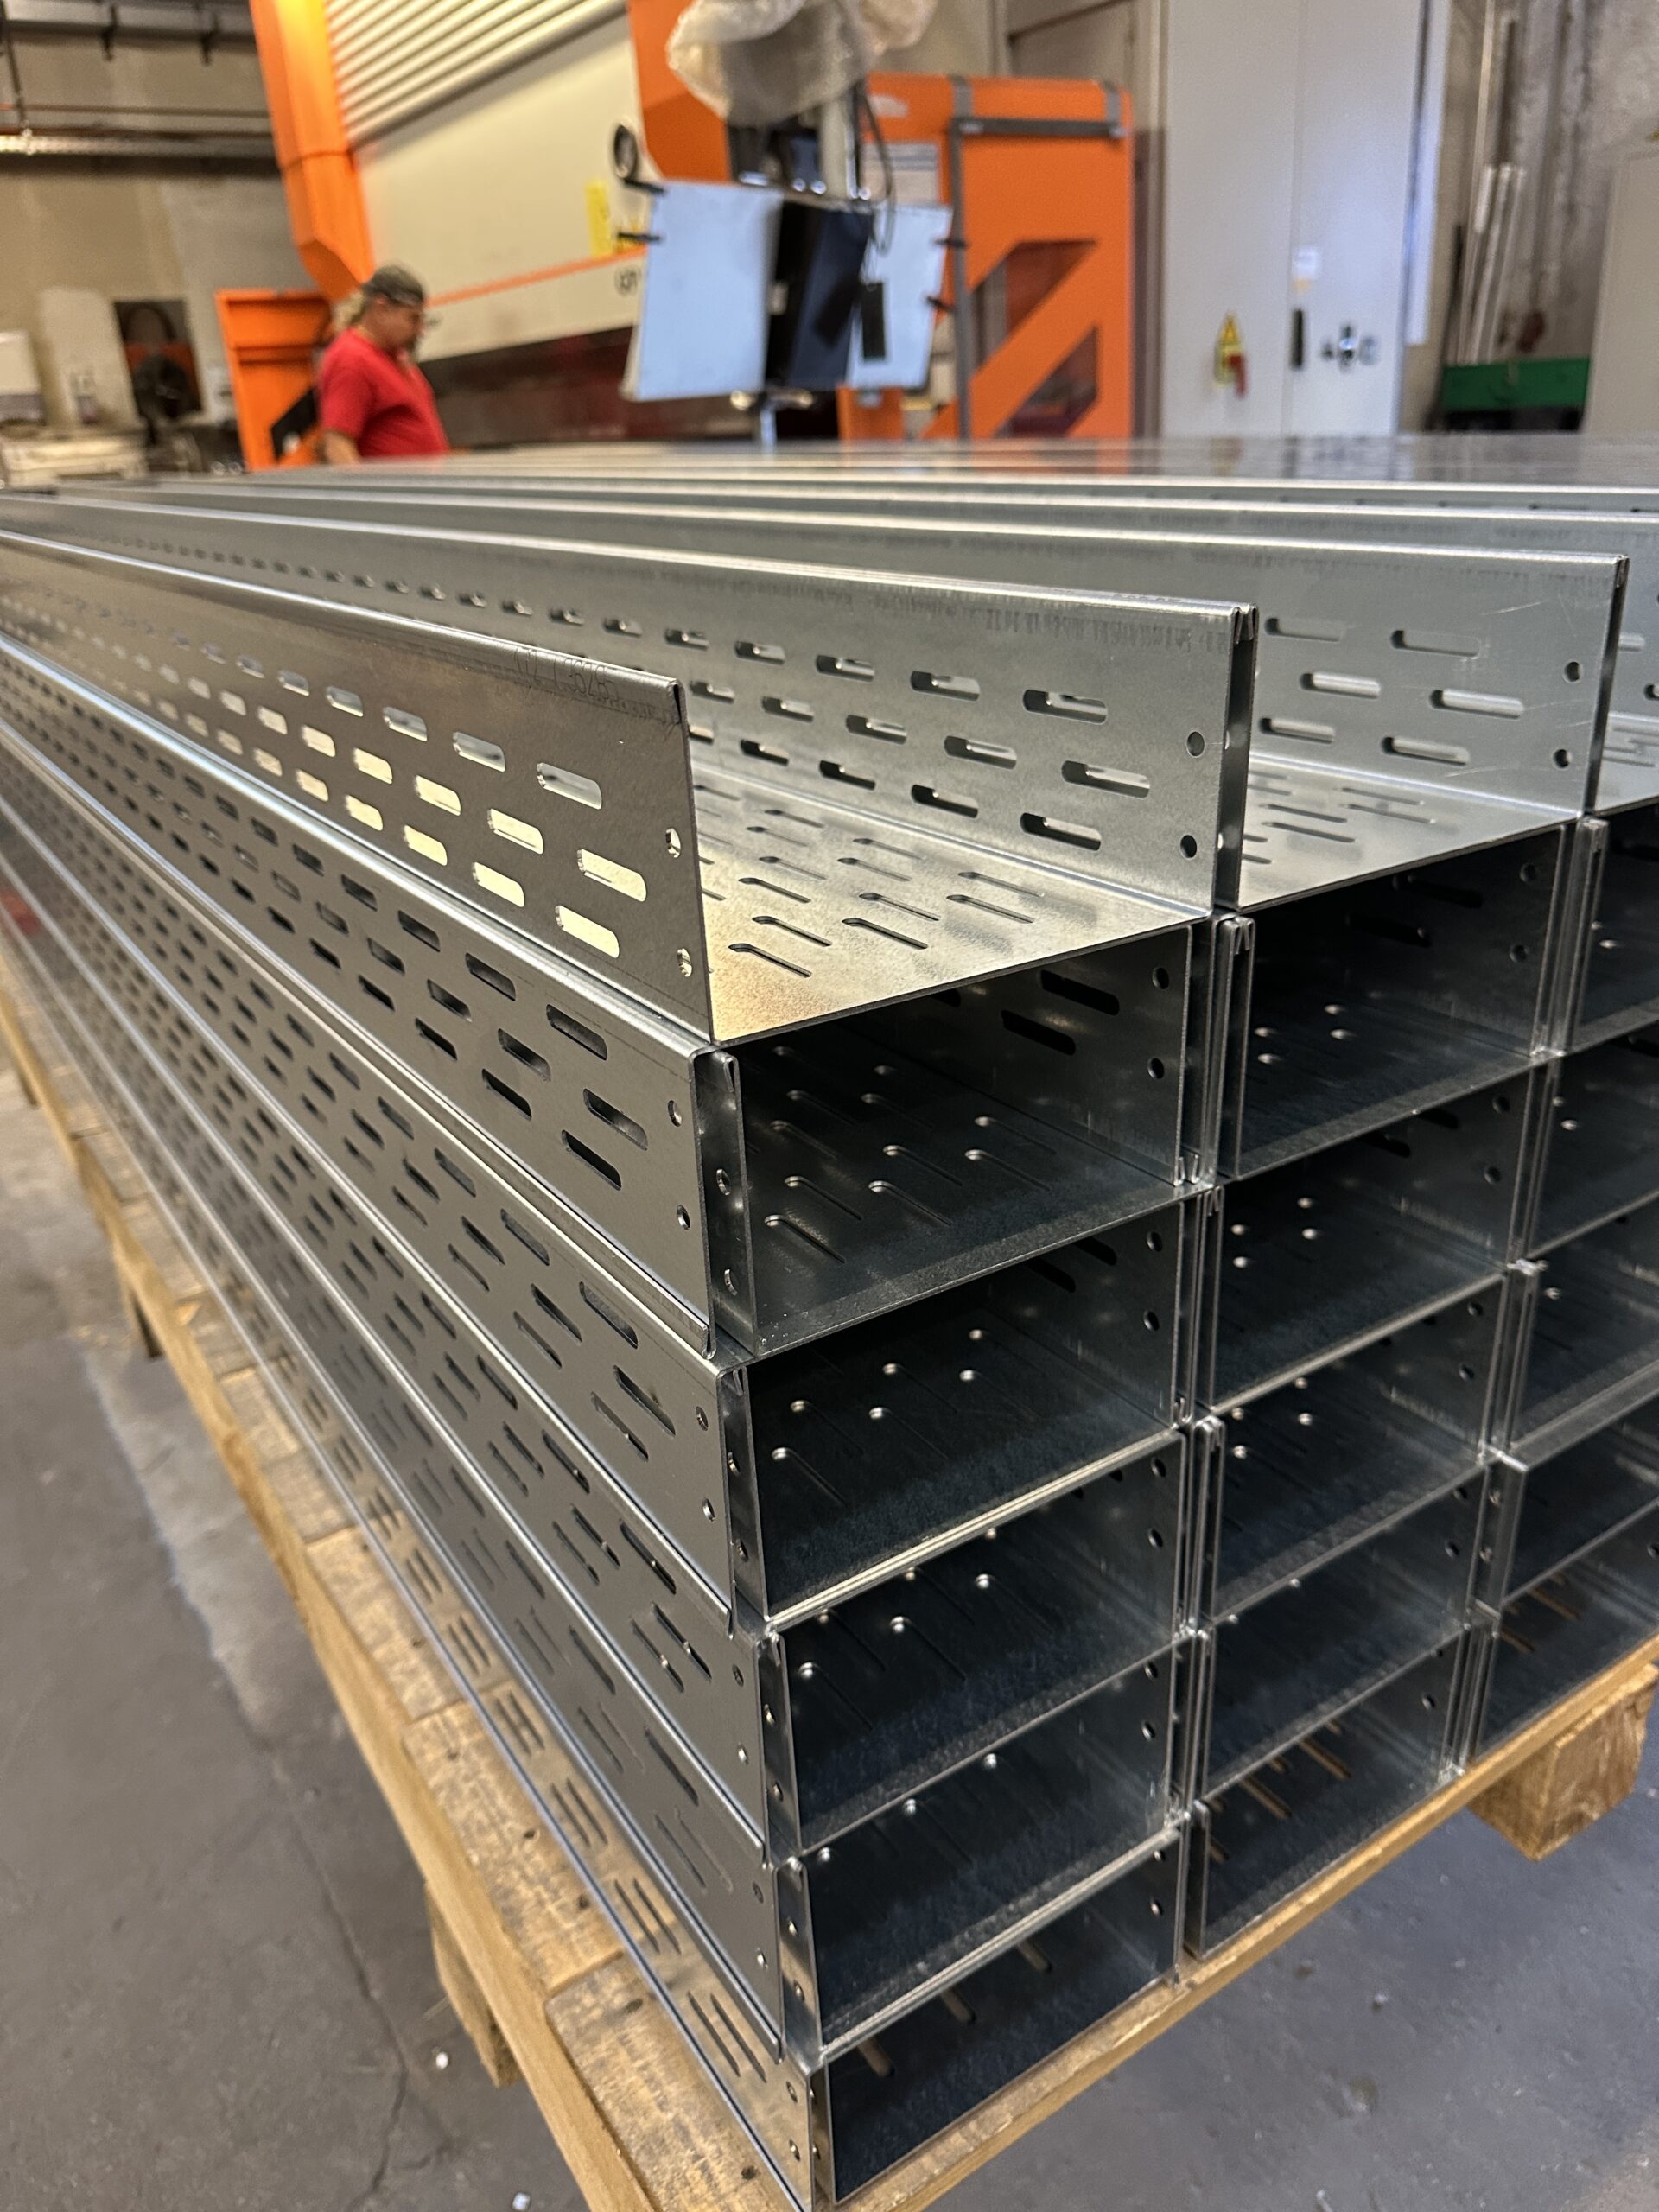
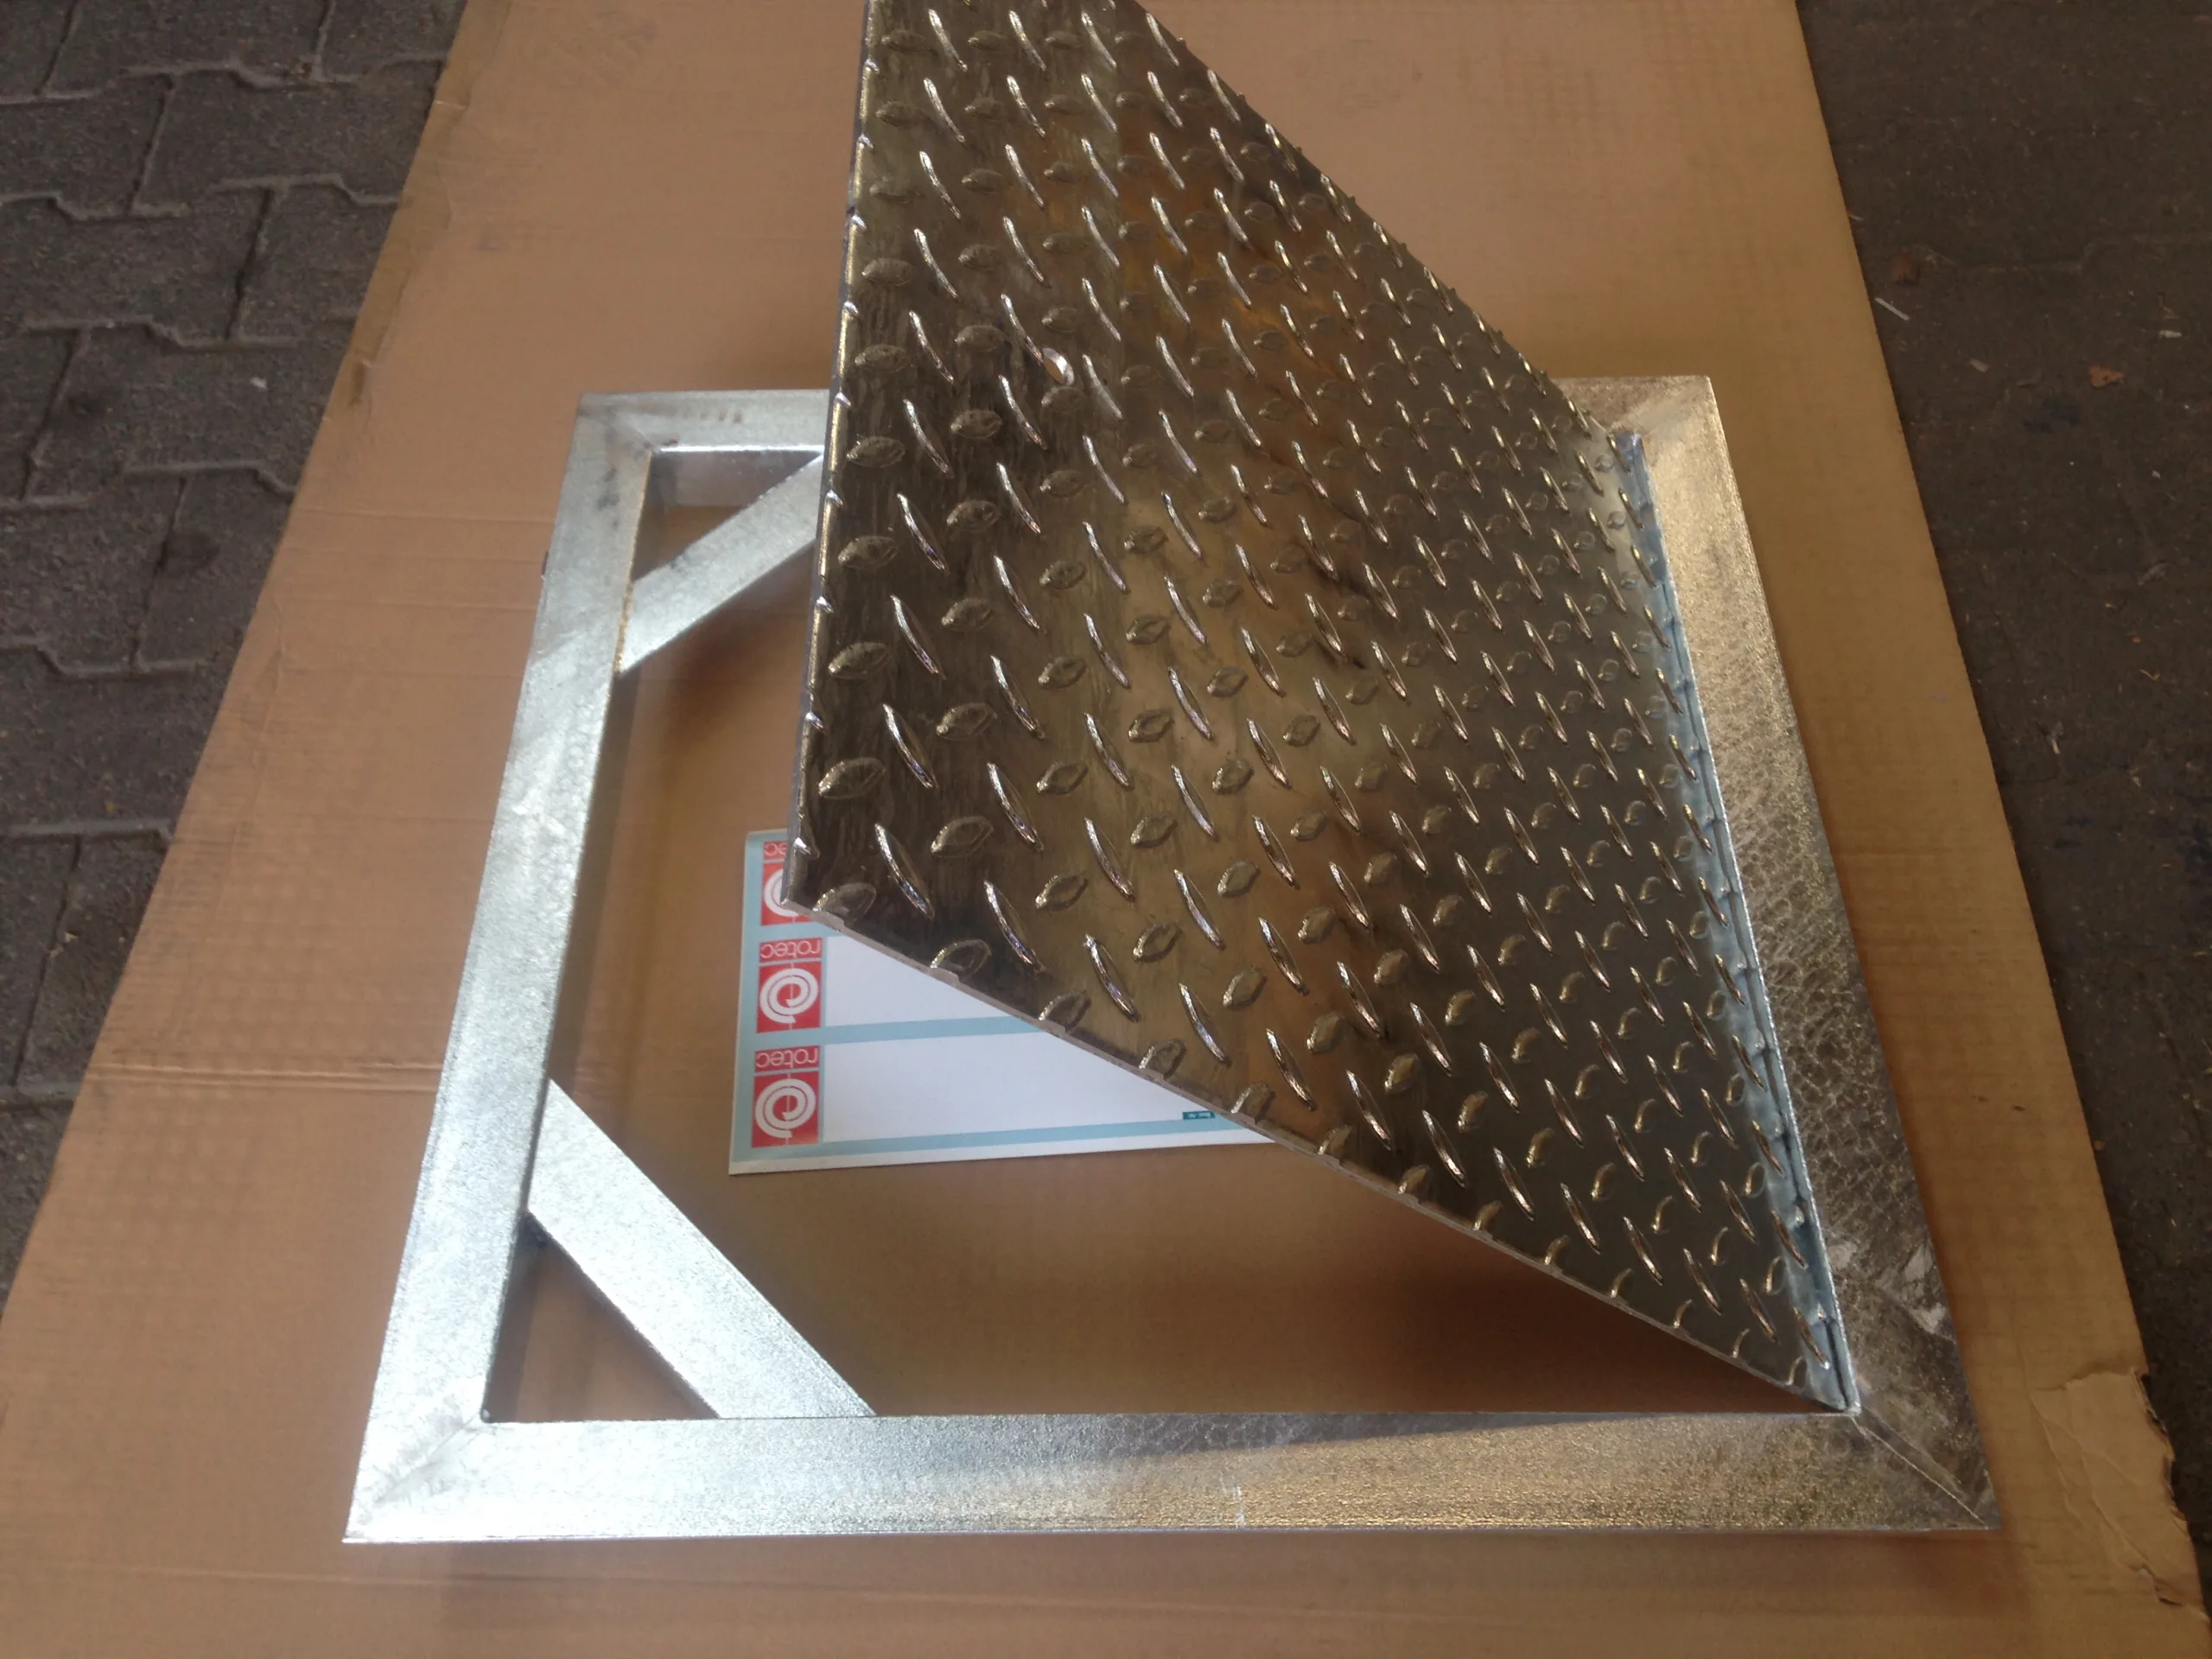
Los conductos para cables y las cubiertas permiten integrar varias fases de trabajo
Las rutas de cableado que se muestran conectan patrones de orificios con bordes plegados. En la cubierta del pozo de la bomba se combinan una compuerta de chapa perforada y un marco. En este caso, el uso posterior ya influye en el diseño. Por ello, las dimensiones de montaje, la dirección de apertura y las conexiones deben estar definidas antes del corte.
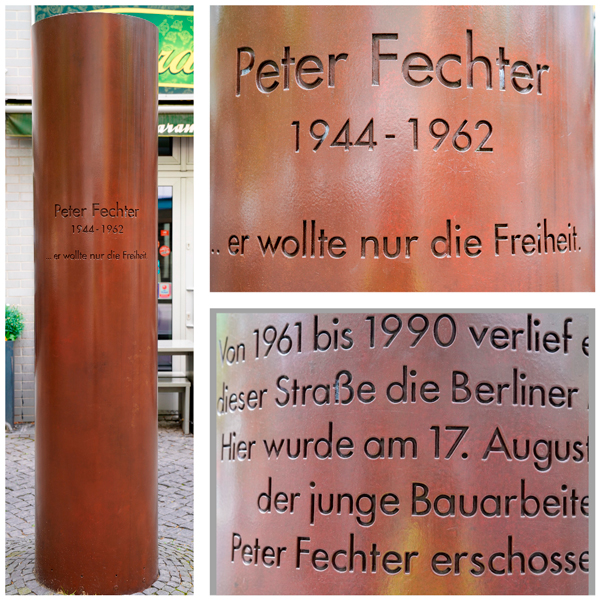
Diseño con aberturas y contornos tipográficos
El corte por láser también permite crear contornos decorativos y letras recortadas. El monumento a Peter Fechter es un ejemplo de aplicación creativa de la práctica de rotec. En los nuevos diseños, deben tenerse en cuenta desde el punto de vista constructivo los puentes estrechos y los contornos interiores. Una plantilla bien legible por sí sola no garantiza que el archivo de corte sea adecuado.
Corte por láser de paneles laterales para bastidores fabricados con perfiles estructurales
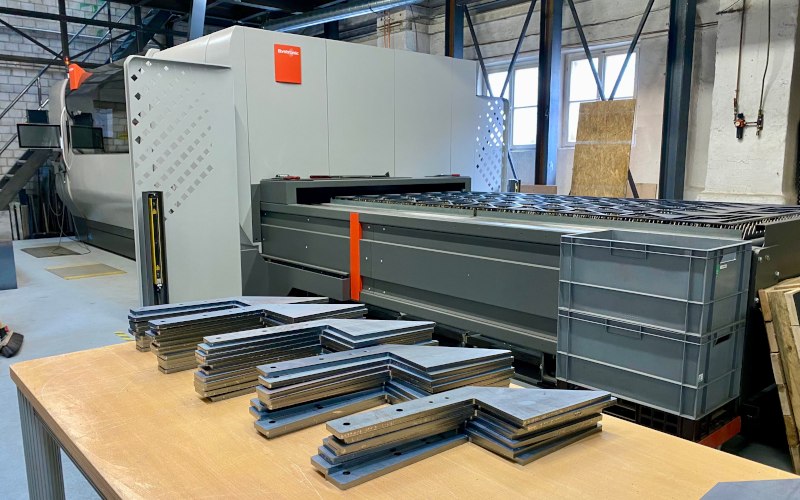
Un marco perfilado suele necesitar paredes laterales, paredes traseras o tapas a juego. rotec corta con láser este tipo de revestimientos de chapa en sus propias instalaciones, según las medidas acordadas. Los contornos exteriores, los huecos para los conductos y los orificios de fijación pueden planificarse junto con el marco. Adaptamos el material, el espesor de la chapa, los bordes y la fijación al uso previsto.
En nuestra guía le mostramos cómo preparar el marco y sus piezas de unión Seleccionar, cortar a medida y unir perfiles de construcción con un modelo didáctico 3D desmontable. Si necesita una solución completa, podemos Planificar, fabricar y montar in situ estructuras a partir de perfiles de aluminio. Encontrará perfiles y accesorios para crear su propia combinación en el Tienda de perfiles rotec.
Si se necesitan, además, bordes plegados, roscas u otros componentes adicionales, unimos los pasos mediante nuestro Conformado de chapa y procesamiento de metales en Berlín. Para una primera consulta, envíenos su boceto general y marquen las superficies de revestimiento que deseen.
Una visión general del proceso de transformación en rotec
El siguiente vídeo muestra la fabricación de rejillas de ventilación y rejillas de protección contra la intemperie en rotec. Complementa las imágenes del proyecto con una visión general de la producción. La grabación no documenta ninguna demostración propia del corte por láser.
¿Qué factores influyen en los costes del corte por láser?
El precio depende del material, la geometría de las piezas, el número de unidades y el alcance del mecanizado. Por lo tanto, un precio por metro de corte o por kilogramo no describe el encargo de forma completa. Para poder ofrecerle un presupuesto fiable, necesitamos conocer el contorno real y los trabajos posteriores deseados.
El consumo de material y el contorno determinan el esfuerzo necesario
Los numerosos orificios pequeños suponen un esfuerzo diferente al de un simple contorno exterior. Además, la disposición sobre la chapa influye en el aprovechamiento del material. Por ello, en el caso de una serie, conviene solicitar conjuntamente todas las necesidades. De este modo, podremos planificar la fabricación de forma coherente.
Compare ofertas con el mismo alcance de prestaciones
Compruebe si se incluyen el desbarbado, el mecanizado, el acabado superficial y el embalaje. Los certificados, las pruebas y la entrega también deben formar parte de una comparación completa. Un precio de corte bajo no sirve de mucho si faltan los trabajos posteriores necesarios. Por lo tanto, indique estos requisitos ya en la primera solicitud.
En los proyectos de desarrollo, puede resultar útil disponer de una pieza de prueba antes de iniciar la producción en serie. Compruebe con ella, sobre todo, el montaje y el funcionamiento. Posteriormente, los cambios se pueden registrar en una versión de plano bien definida. Que una pieza de prueba resulte viable desde el punto de vista económico y de plazos depende de cada encargo concreto.
Solicitar un presupuesto de corte por láser en Berlín: estos son los datos que necesitamos
Una solicitud completa nos permite realizar un análisis técnico específico y elaborar un presupuesto adecuado. Utilice la siguiente lista tanto para piezas individuales de chapa como para conjuntos. Si falta algún dato, indíquelo expresamente. De este modo, podremos aclarar juntos los puntos pendientes.
- Proyecto y aplicación: ¿Dónde y cómo se utiliza este componente?
- Material: denominación del material, número de material (si procede) y estado.
- Espesor de la chapa y superficie: incluyendo la cara visible y la protección deseada.
- Geometría: DXF o DWG, plano complementario en formato PDF y, si fuera necesario, modelo STEP.
- Cantidades: número de unidades por partida, posible serie y necesidad de repetición.
- Calidad: dimensiones funcionales, tolerancias, requisitos relativos a los bordes y ensayos necesarios.
- Trabajos posteriores: plegado, roscado, avellanado, soldadura y acabado superficial.
- Documentación: lista de piezas, versión de los planos y justificantes necesarios.
- Logística: dirección de entrega, descarga, embalaje y franja horaria deseada.
Así es como se desarrolla el proceso de coordinación hasta la fabricación
- Enviar la solicitud: Ustedes envían planos y especificaciones.
- Aclarar las cuestiones técnicas: rotec evalúa la viabilidad y analiza los datos pendientes.
- Acordar el alcance de los servicios: La oferta, la tramitación, la documentación y la fecha de entrega constituyen la base del encargo.
- Autorizar la fabricación: La cota de dibujo acordada determina la geometría que se debe ejecutar.
- Coordinar la entrega: Adaptamos la recogida o el transporte a la logística acordada.
Un caso típico de diseño: soporte cortado con láser y plegado
A modo de ejemplo general de planificación, tomemos como referencia un soporte con dos orificios de fijación y un pliegue. En primer lugar, la solicitud debe incluir el material, el espesor y la cantidad deseada. A ello hay que añadir las dimensiones exteriores, las distancias entre orificios y el ángulo de pliegue. Solo en conjunto, estos datos describen de forma adecuada la pieza necesaria.
Si hay un orificio cerca de la línea de plegado, el diseño debe prestar especial atención a esa zona. Y es que el proceso de conformado puede afectar al orificio. Asimismo, debe quedar claro si la medida de un lado se refiere al interior o al exterior. El archivo de corte por sí solo no responde a esta pregunta en el caso de una pieza que se vaya a plegar posteriormente.
Para el departamento de compras, también es importante el estado de entrega. ¿Debe rotec suministrar únicamente el contorno plano o ya la pieza plegada? ¿Se requiere desbarbado, roscado o un acabado superficial? Una especificación común permite comparar las ofertas y reduce las consultas entre los departamentos de diseño, compras y fabricación.
Revise de nuevo estos tres puntos antes de dar el visto bueno
Compruebe en primer lugar si la lista de piezas y los planos indican el mismo número de revisión. A continuación, compruebe si se incluyen todas las cotas funcionales y los trabajos posteriores en la medida acordada. Por último, compare la dirección de entrega, la fecha de entrega y los requisitos de embalaje con su proceso de montaje. Esta breve comprobación evita malentendidos que podrían evitarse.
En el caso de un pedido de reposición, no debe confundirse por error una cantidad modificada con una nueva geometría. Por lo tanto, indique la referencia existente y describa expresamente cada modificación. De este modo, rotec podrá aclarar de forma específica qué documentación debe volver a aprobarse.
Acordar el plazo de entrega, la recogida y el transporte a Berlín
El plazo de entrega depende de la disponibilidad de materiales, el volumen del proyecto, los trabajos posteriores y la carga de trabajo. Por ello, acordamos una fecha vinculante en función de cada proyecto. Una solicitud bien preparada acorta, al menos, el proceso de aclaración técnica. Indique, además de la fecha deseada, los periodos de montaje importantes.
La recogida en Berlín-Schöneberg es posible previa consulta. Dentro del anillo de Berlín, rotec utiliza su propio servicio de logística de reparto. Fuera de este, la entrega se realiza mediante una empresa de transportes, según lo acordado. En el caso de componentes de gran tamaño o delicados, es necesario acordar previamente la descarga y el embalaje adecuado antes del envío.
Asesoramiento técnico y calidad en rotec
La empresa rotec Berlin Metalltechnik GmbH combina su experiencia, que se remonta a 1982, con su propia producción en Berlín. En el servicio de asesoramiento técnico al cliente participan técnicos titulados por el Estado, ingenieros de obras y especialistas en ingeniería de diseño. De este modo, es posible analizar de forma conjunta y desde el principio la elección de los materiales, la geometría y el procesamiento posterior.
Los trabajos con láser y las soldaduras son inspeccionados por técnicos cualificados. Para ello se requieren conocimientos especializados en ingeniería de construcción y técnicas de soldadura. El alcance concreto de la inspección depende del componente y de lo acordado. Si necesita mediciones documentadas o criterios de aceptación especiales, estos deben figurar ya en la solicitud.
Acordar los documentos acreditativos y certificados correspondientes al encargo
Para algunos conjuntos, resultan relevantes las certificaciones relativas a la gestión de la calidad, la técnica de soldadura o la fabricación de elementos estructurales. En este sentido, pueden ser de aplicación las normas DIN EN ISO 9001:2015, DIN EN ISO 3834-3 o DIN EN 1090-1 y DIN EN 1090-2. Los requisitos que se aplican realmente dependen del producto y de su finalidad de uso.
Si necesita certificados, certificados de materiales o documentación de ensayo relacionada con el proyecto, indíquelo antes de formalizar el encargo. Los certificados vigentes, su ámbito de aplicación y, en su caso, la clase de ejecución deben acordarse para el encargo concreto. Un certificado de la empresa no sustituye ni al diseño de los componentes ni a un ensayo acordado.
Preguntas frecuentes sobre el corte por láser en Berlín
¿Qué tipos de chapas puede cortar con láser rotec?
rotec corta acero, acero inoxidable y aluminio. Según la tabla de prestaciones de rotec, es posible cortar acero y acero inoxidable de hasta 15 mm, así como aluminio de hasta 12 mm. En cuanto al cobre y al latón, lo comprobamos previa solicitud. La autorización depende además del material, la superficie y el contorno. Datos sobre el rendimiento de rotec.
¿Qué dimensiones pueden tener los cortes por láser?
En función del material y la geometría, se pueden considerar formatos de hasta 1.500 × 3.000 mm. Confirmaremos el formato útil de la pieza basándonos en su plano. Las distancias a los bordes, los recortes y la disposición sobre la chapa pueden influir en la viabilidad.
¿Fabrica rotec también piezas sueltas y series pequeñas?
Sí, rotec fabrica piezas individuales, series pequeñas y series recurrentes previo acuerdo. Por ello, le rogamos que nos indique el número de unidades por referencia y una posible necesidad de repetición. De este modo, podremos evaluar adecuadamente las necesidades de material y el proceso de fabricación.
¿Qué archivos necesita rotec para los cortes por láser?
Para contornos de corte planos, son adecuados los formatos DXF o DWG. Adjunte un dibujo en PDF con las medidas y los requisitos. Un modelo STEP puede resultar útil en el caso de piezas con bordes y conjuntos. La transferencia de datos adecuada y, en su caso, el desarrollo necesario, los coordinaremos en función de cada proyecto.
¿Puedo realizar una consulta incluso con un boceto?
Sí, envíenos un boceto con las cotas lo más completas posible, indicando el material, el espesor y el número de piezas. A continuación, rotec determinará qué preparación adicional de los datos es necesaria. Antes de la fabricación, ambas partes deben disponer de una geometría clara y consensuada.
¿Qué tolerancias se aplican en el corte por láser?
Se aplicarán los requisitos acordados para el encargo. Una especificación de precisión genérica no es suficiente para las cotas funcionales. La norma DIN EN ISO 9013:2025-04 regula la calidad de los cortes térmicos. Antes de la fabricación, deberá determinarse si esta referencia normativa es aplicable a su componente y de qué manera. Publicación de normas en DIN Media.
¿Se desbarban las piezas cortadas con láser en rotec?
En rotec, prácticamente todas las piezas cortadas con láser se desbarban de serie. Las excepciones se acuerdan en función de cada encargo. Es necesario especificar además un radio de borde concreto o una superficie visible especial. El simple hecho de desbarbar no basta para describir estos requisitos.
¿Puede Rotec también plegar chapas cortadas con láser?
Sí, el corte por láser y el plegado pueden combinarse tras una evaluación técnica. Especifique la dirección de plegado, las longitudes de los lados y los radios pertinentes. Si se dispone de un desarrollo, también debe aclararse si este se ajusta a la fabricación prevista.
¿Son posibles los ensamblajes roscados y soldados?
Sí, puede solicitar dichos trabajos complementarios junto con su proyecto. Indique por separado las roscas, los avellanados, las conexiones y los requisitos de las uniones soldadas. De este modo, el presupuesto tendrá en cuenta el alcance del mecanizado necesario y no solo el contorno cortado con láser.
¿Cómo se calcula el precio de los cortes por láser?
Son fundamentales el material, el grosor, el contorno, el número de piezas y los trabajos posteriores. Muchas perforaciones suponen un esfuerzo diferente al de un simple contorno exterior. Por ello, para poder ofrecerle un presupuesto fiable, rotec necesita su plano, así como información sobre los bordes, la superficie, los controles y la entrega.
¿En qué plazo entrega rotec los cortes por láser?
Fijaremos la fecha en función de la disponibilidad de material, el volumen del encargo y la carga de trabajo. Los trabajos posteriores también influyen en la duración total. Por ello, le rogamos que nos envíe sus datos junto con la fecha de entrega deseada. Sin una comprobación previa, no podríamos ofrecerle una fecha de entrega definitiva.
¿Es posible recoger el pedido en Berlín y que se entregue fuera de Berlín?
Sí, es posible recoger el pedido en Berlín-Schöneberg previa consulta. Dentro del anillo de Berlín, rotec utiliza su propio servicio de logística de reparto. Fuera de este, la entrega se realiza, previa consulta, a través de una empresa de transporte. La dirección de entrega, la descarga y el embalaje se acordarán en función de cada pedido.
¿Qué documentación debería solicitar para mi proyecto?
Indique en la solicitud los certificados de materiales, los certificados de conformidad, los protocolos de medición y los criterios de aceptación necesarios. La documentación requerida depende del uso que se le vaya a dar al componente. Antes de formalizar el encargo, consulte con rotec los documentos de acreditación vigentes y su ámbito de aplicación.
Coordinar técnicamente los cortes por láser con rotec
Un buen corte por láser comienza con un plano claro y culmina en una pieza que cumple su función. Por ello, el material, las dimensiones funcionales y los trabajos posteriores deben ir de la mano. rotec le ayuda en esta coordinación y fabrica piezas de chapa a medida en Berlín.
Envíenos su plano indicando el material, el espesor de la chapa, el número de unidades y la fecha de entrega deseada. Si necesita ayuda con el diseño, utilice el Solicitud técnica de proyecto a Rotec. Juntos determinaremos el alcance de los servicios más adecuado para su componente.
¿Busca, por el contrario, una chapa perforada estándar? En el rotec Profishop para chapas perforadas Allí encontrará los modelos disponibles, así como los precios y la disponibilidad correspondientes.



 ES
 DE
 EN
 FR
 IT
 NL
 PL
 TR