Informacje merytoryczne zaktualizowano 12 września 2026 r.
Cięcie laserowe w Berlinie: firma rotec wykonuje elementy wycinane laserowo ze stali, stali nierdzewnej i aluminium zgodnie z rysunkami technicznymi. Oferujemy produkcję pojedynczych elementów, małych serii oraz serii powtarzalnych. Na życzenie klienta łączymy cięcie z gięciem, obróbką mechaniczną oraz montażem podzespołów. Dzięki temu mogą Państwo na wczesnym etapie uzgodnić powiązane etapy pracy z jednym partnerem kontaktowym.
Aby przygotować odpowiednią ofertę, potrzebujemy informacji o materiale, grubości blachy, liczbie sztuk oraz danych z rysunku technicznego. Równie ważne są wymiary funkcjonalne, wymagania dotyczące krawędzi oraz pożądany termin dostawy. Dzięki temu można ustalić, czy element gotowy po obróbce laserowej jest wystarczający, czy też wymaga dodatkowej obróbki.
Wyślij rysunek i poproś o wyceny cięcia laserowego
Cięcie laserowe w Berlinie: materiały, grubości blach i formaty
W firmie rotec możliwe jest cięcie laserowe stali i stali nierdzewnej o grubości do 15 mm oraz aluminium o grubości do 12 mm. Wartości te określają maksymalne parametry techniczne. Konkretna wykonalność zależy dodatkowo od stopu, powierzchni i geometrii elementu.
| Materiał | Maksymalna grubość blachy | Przed rozpoczęciem produkcji należy wyjaśnić |
|---|---|---|
| Stal | 15 mm | Jakość materiału, kształt i późniejszy wygląd powierzchni |
| Stal nierdzewna | 15 mm | Numer materiału, strona widoczna i stan powierzchni |
| Aluminium | 12 mm | Stop, stan materiału i planowane zagięcia |
| Miedź i mosiądz | Na życzenie | Sprawdzić materiał, grubość i geometrię pod kątem konkretnego projektu |
Źródło danych dotyczących grubości poszczególnych materiałów: Przegląd usług firmy rotec w zakresie cięcia laserowego. W zależności od materiału i kształtu możliwe są formaty do 1 500 × 3 000 mm. Maksymalny format elementu, jaki można wykorzystać, potwierdzamy na podstawie Państwa rysunku. Istotne znaczenie mogą mieć przy tym odległości od krawędzi oraz rozmieszczenie elementów na blachie.
Cięcie laserowe stali na potrzeby uchwytów, osłon i elementów konstrukcyjnych
Stal nadaje się do wielu elementów funkcjonalnych w budowie maszyn i konstrukcjach metalowych. Decydujące znaczenie mają jednak konkretna klasa materiału oraz miejsce zastosowania. Jeśli element wymaga ochrony przed korozją, w zapytaniu ofertowym należy już uwzględnić przyszłą powłokę. Ponadto krawędzie cięcia i połączenia muszą być dostosowane do dalszej obróbki.
Cięcie laserowe stali nierdzewnej do produkcji elementów funkcjonalnych i widocznych
W przypadku stali nierdzewnej należy podać numer materiału oraz stan powierzchni. Określenie „stal nierdzewna“ nie określa bowiem konkretnej odporności na korozję ani wyglądu. Należy zaznaczyć strony widoczne oraz pożądany kierunek szlifowania. Dzięki temu będziemy mogli dostosować zabezpieczenie, obróbkę i opakowanie do wrażliwych powierzchni.
Cięcie laserowe aluminium i przygotowanie do gięcia
Aluminium pozwala na wytwarzanie lekkich elementów blaszanych. Jednak dla dalszej obróbki kluczowe znaczenie mają stop i stan materiału. Jeśli z wyciętego elementu ma powstać element gięty, dostosowujemy materiał do geometrii gięcia. Sama wartość grubości nie wystarcza do podjęcia tej decyzji.
Jak działa cięcie blachy laserem?
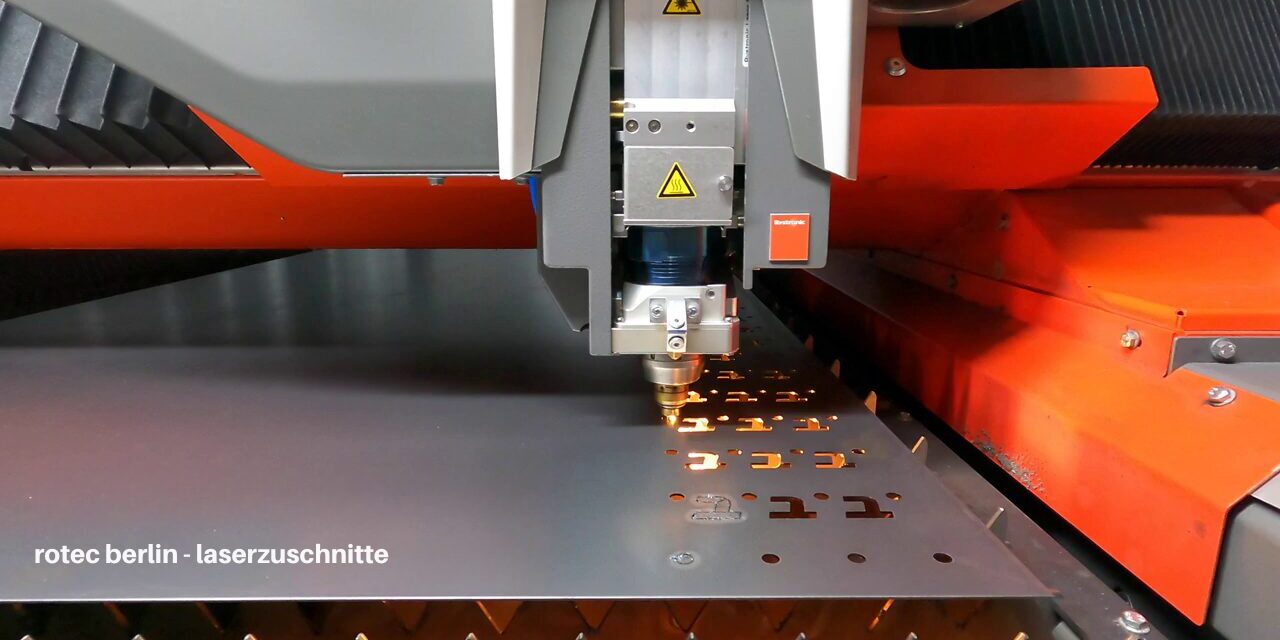
Podczas cięcia laserowego skupiona wiązka laserowa wycina określony kontur z blachy. Promień ogrzewa materiał w określonym miejscu, a gaz procesowy wspomaga cięcie. Cyfrowy rysunek określa kontury zewnętrzne, wycięcia i rozmieszczenie otworów. Dzięki temu można wytwarzać różne części bez konieczności stosowania osobnego narzędzia do wykrawania dla każdej z nich.
Proces ten nadaje się do indywidualnych kształtów i powtarzających się konturów. Jakość cięcia zależy jednak od współdziałania kilku czynników. Należą do nich materiał, grubość, kontur, parametry cięcia oraz gaz procesowy. Bardzo małe otwory, wąskie mostki i blisko położone wycięcia wymagają zatem sprawdzenia wykonalności.
Gaz procesowy i krawędź cięcia mają wpływ na dalszą obróbkę
W przypadku cięcia stopowego gaz obojętny wspomaga odprowadzanie stopu. Natomiast w przypadku cięcia palnikowego tlen może dostarczać dodatkową energię reakcji. To właśnie powoduje różnice w wymaganiach dotyczących późniejszej obróbki krawędzi. Omówienie podstaw tej metody TRUMPF – cięcie laserowe metodą topienia. Nie oznacza to jednak ogólnej gwarancji, że krawędź cięcia będzie wolna od niedoskonałości.
Kiedy warto zastosować otwory wykonane metodą laserową?
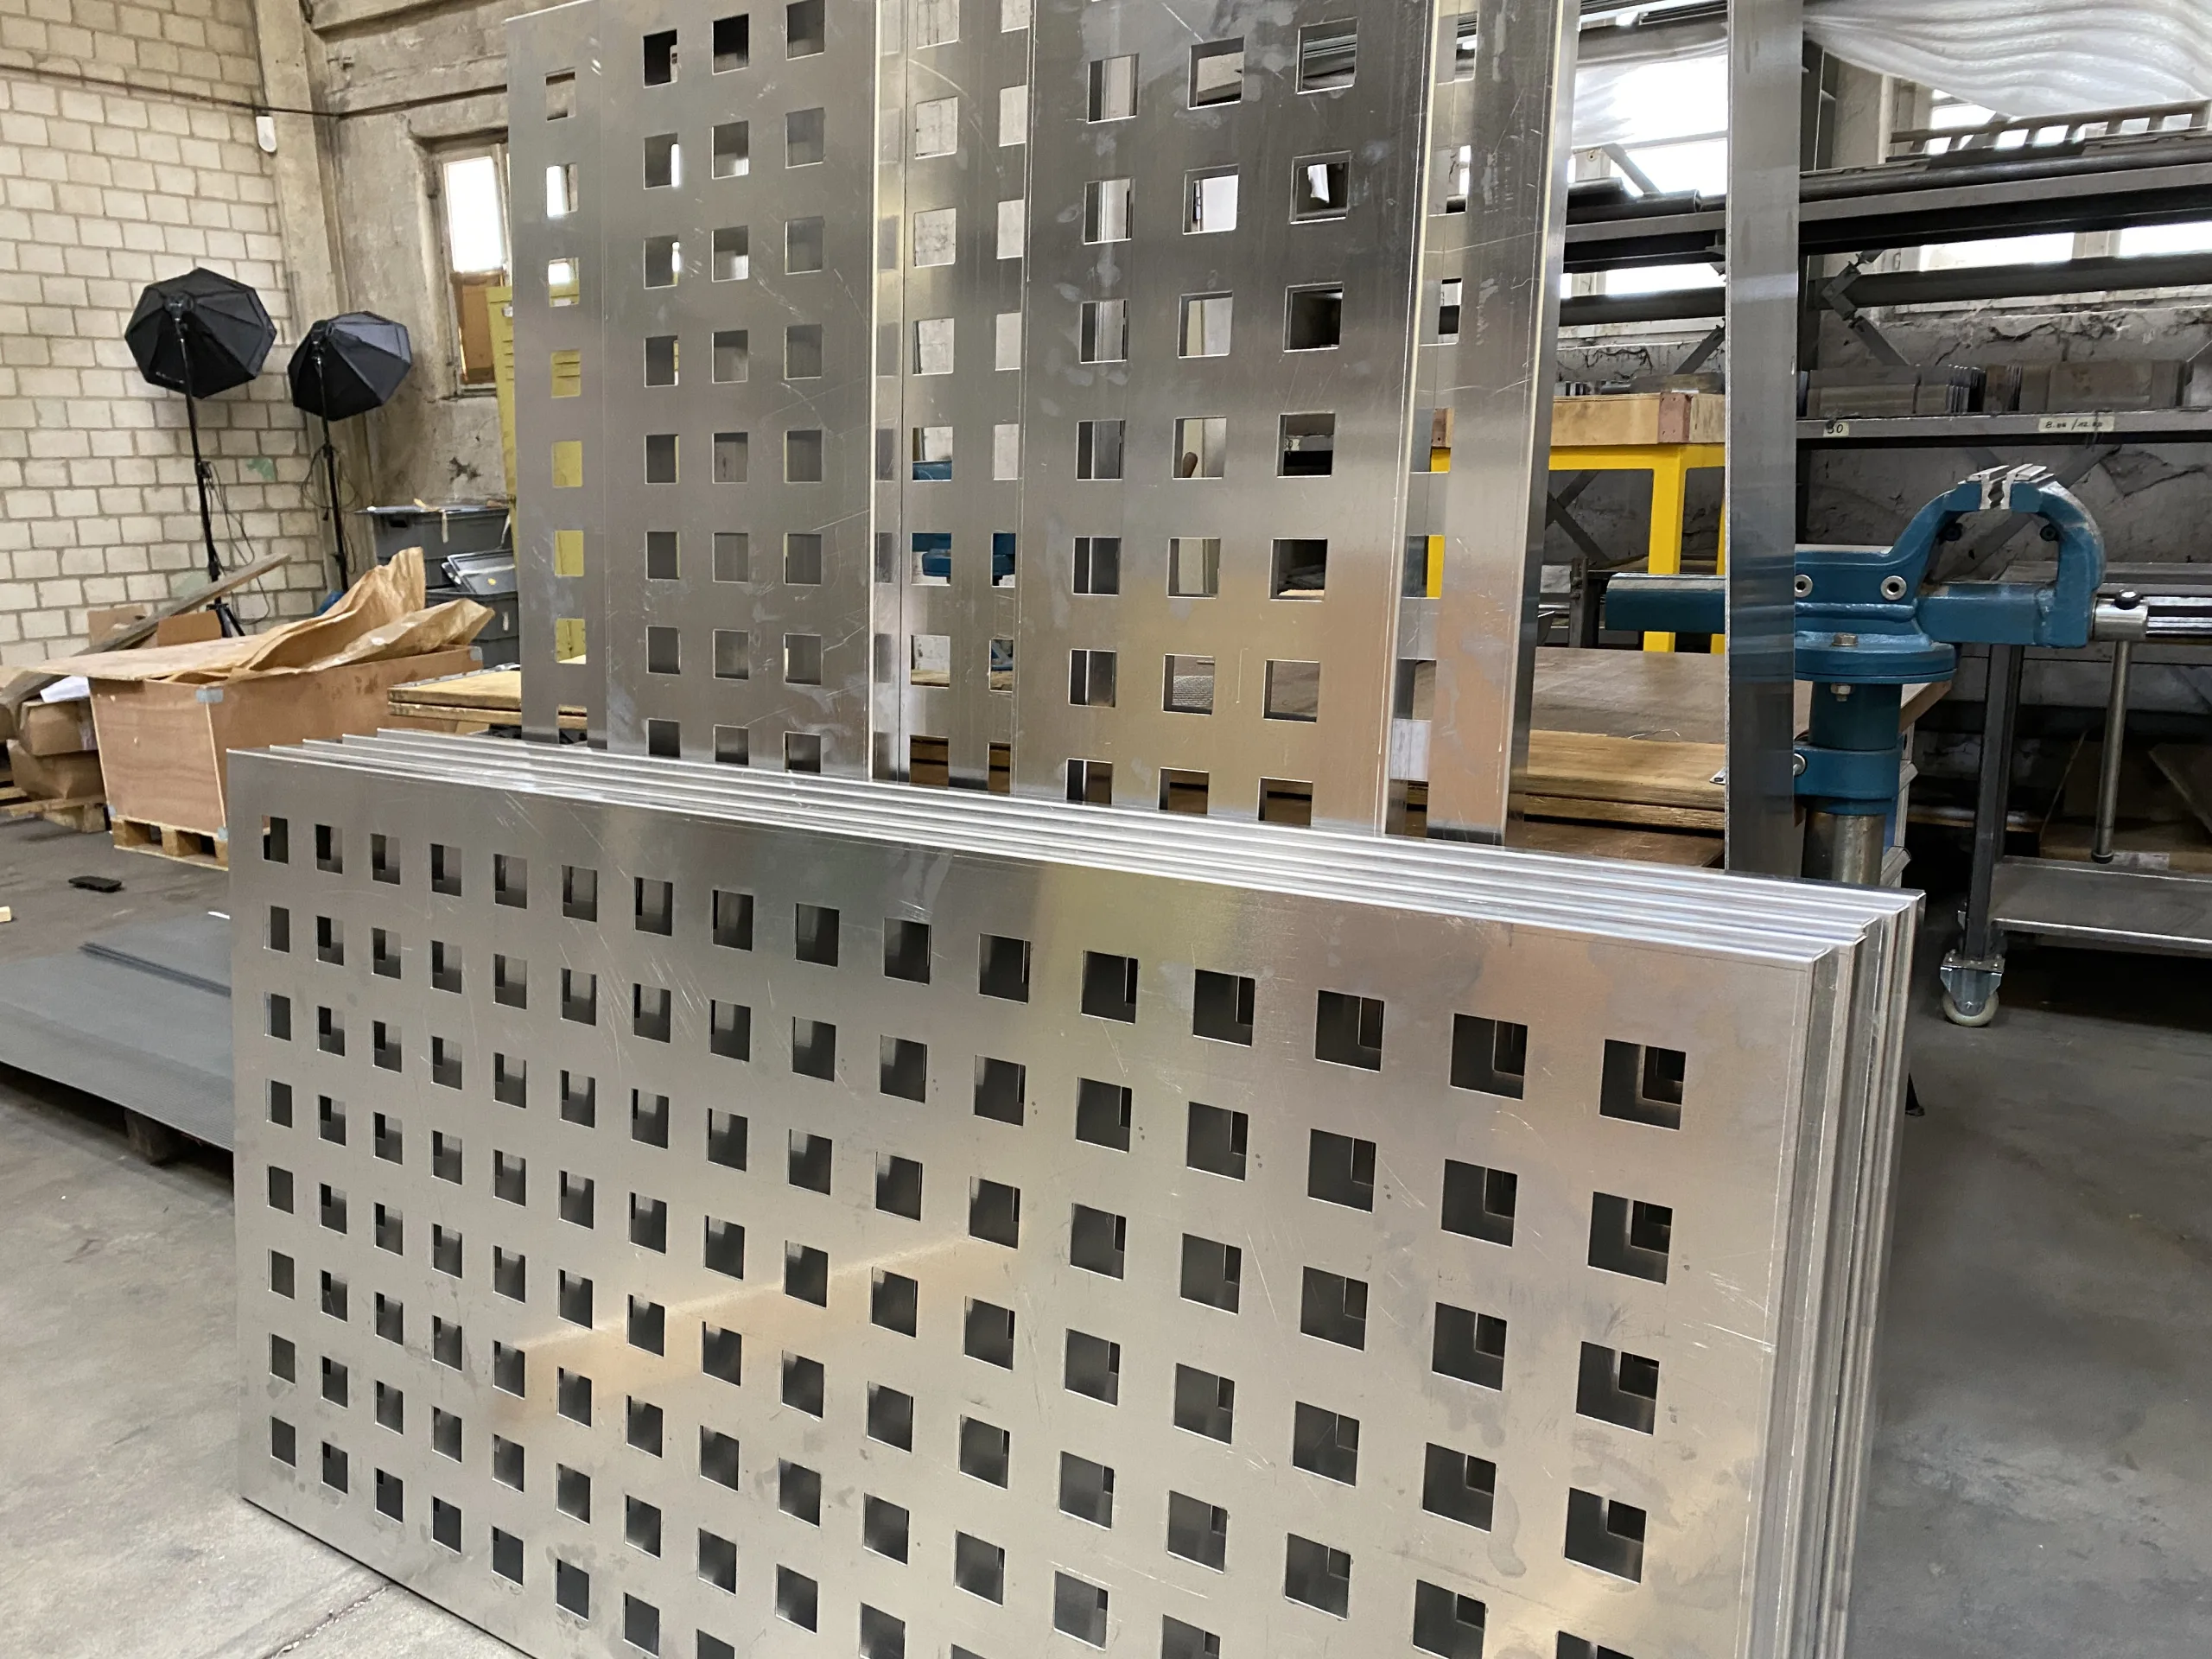
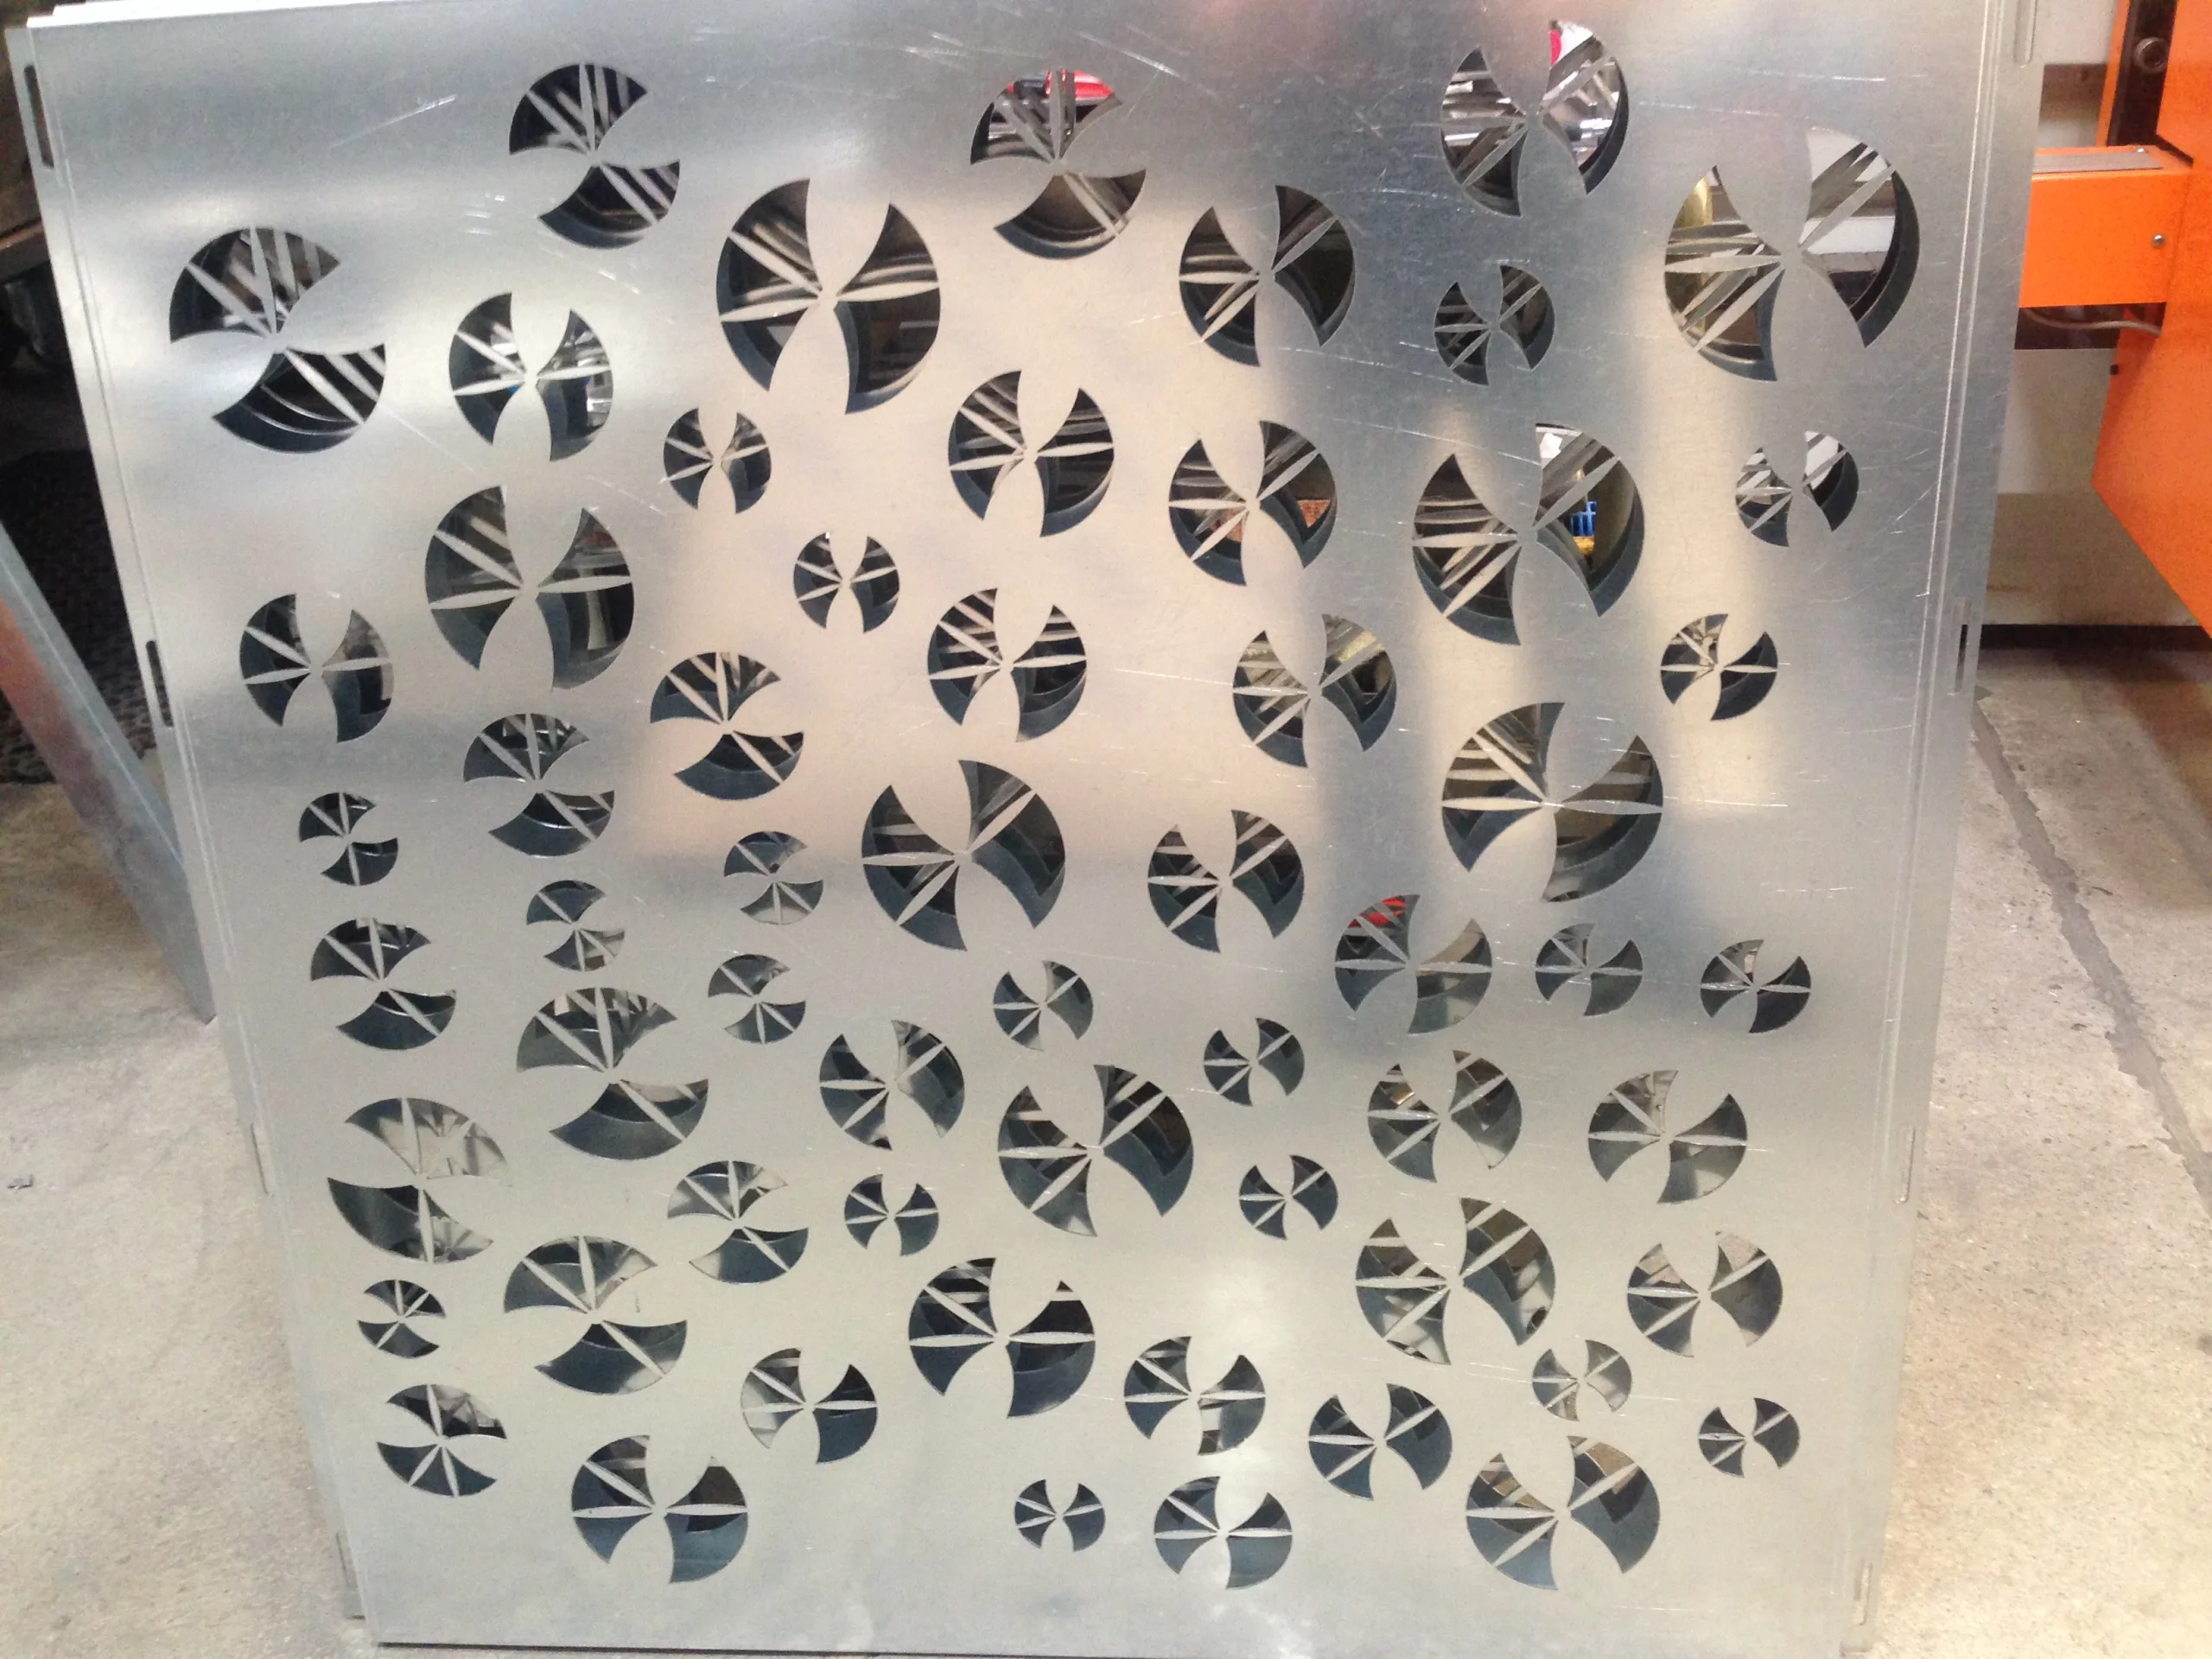
Indywidualne schematy otworów mają sens, gdy położenie, kształt lub odległości od krawędzi odbiegają od standardowych otworów. Natomiast w przypadku powierzchni z równomiernym rozmieszczeniem otworów bardziej opłacalne może być wykorzystanie gotowej blachy perforowanej. Decydujące znaczenie mają liczba sztuk, udział otworów oraz późniejsza obróbka. Nasza Artykuł specjalistyczny na temat blach perforowanych i normy DIN 24041 wyjaśnia najważniejsze pojęcia związane z wyborem.
Jak prawidłowo przygotować dane CAD do cięcia laserowego
W przypadku dwuwymiarowych konturów cięcia zalecane są pliki DXF lub DWG. Dodatkowy rysunek w formacie PDF zawiera wymiary i wymagania. W przypadku elementów zagiętych lub podzespołów pomocny może być również model STEP. Jakie dane są nam potrzebne i jakie możemy przyjąć, ustalimy indywidualnie w zależności od Państwa projektu.
Kontur cięcia i rysunek muszą być zgodne
Należy dostarczyć zamknięte kontury i usunąć z podwójne linie. Linie wymiarowe, ramki i adnotacje nie powinny znajdować się w konturze przeznaczonym do cięcia. Ponadto jednostka miary, skala i wersja rysunku muszą być jednoznacznie określone. Jeśli plik CAD i plik PDF nie są ze sobą zgodne, produkcję można zatwierdzić dopiero po wyjaśnieniu rozbieżności.
Proszę nadać każdej pozycji zrozumiałą nazwę i stosować tę samą nazwę w zestawieniu części, pliku oraz zapytaniu ofertowym. Ułatwi to również późniejsze ponowne zamówienia. W przypadku wprowadzenia zmian nowy stan rewizji powinien być wyraźnie rozpoznawalny. W przeciwnym razie starsze i aktualne geometrie mogą się pomieszać w tym samym zleceniu.
STEP opisuje element konstrukcyjny, a realizacja wymaga uzgodnień
Model przestrzenny przedstawia zagięcia, połączenia oraz planowane położenie montażowe. W przypadku płaskiego wykroju konieczny jest jednak odpowiedni rozkład. Zależy on między innymi od materiału, promienia gięcia i procesu produkcyjnego. Należy zatem ustalić, czy Państwa rozkład ma charakter wiążący, czy też firma rotec ma go dostosować do planowanej produkcji.
Wyraźnie oznaczyć wymiary funkcjonalne i powierzchnie widoczne
Schemat otworów montażowych może być ważniejszy niż nieistotna krawędź zewnętrzna. Dlatego należy zaznaczyć wymiary funkcjonalne, krawędzie odniesienia i wymagane dopasowania. Należy również wskazać strony widoczne, folie ochronne oraz wymagania dotyczące krawędzi. Dzięki temu kontrola techniczna skupi się na właściwościach, które element faktycznie musi spełniać.
Jeśli dysponują Państwo jedynie szkicem, prosimy o przesłanie go w pierwszej kolejności wraz z dostępnymi wymiarami. Następnie ustalimy dodatkowy nakład pracy związany z przygotowaniem danych. Niekompletny rysunek nie powinien jednak służyć jako wiążące zatwierdzenie do produkcji.
Określanie tolerancji i jakości cięcia w przypadku cięcia laserowego
Ogólne określenie dokładności nie zastępuje uzgodnionych tolerancji elementów. Decydujące znaczenie mają funkcja oraz stan, w jakim element ma zostać poddany kontroli. Płaski element wycięty laserowo może wymagać innych kryteriów kontroli niż podzespół, który zostanie następnie zagięty lub zespawany.
Co reguluje norma DIN EN ISO 9013?
The DIN EN ISO 9013:2025-04 dotyczy klasyfikacji cięć termicznych, a także specyfikacji geometrycznej produktów i jakości. Tytuł normy brzmi: „Cięcie termiczne, klasyfikacja cięć termicznych, specyfikacja geometryczna produktów i jakość“. Podstawą normy jest ISO 9013:2017 wraz z poprawką Amd 1:2024.
Odwołanie się do normy nie określa jednak automatycznie wszystkich wymagań dotyczących Państwa zlecenia. Prosimy o wskazanie wymaganych cech jakościowych i uzgodnienie ich zastosowania przed rozpoczęciem produkcji. W przypadku dopasowań lub układów otworów mających kluczowe znaczenie dla montażu mogą być konieczne dodatkowe ustalenia.
Ciasne dopasowania mogą wymagać mechanicznej obróbki wykończeniowej
Nie każdy otwór funkcjonalny powinien być wykonywany wyłącznie metodą cięcia laserowego. Jeśli połączenie wymaga szczególnej dokładności wymiarowej, sensowne może być późniejsze wiercenie lub inna obróbka. Dlatego analizujemy takie elementy w kontekście całego procesu produkcyjnego. Pozwala to uniknąć wyboru korzystnego pod względem kosztów rozwiązania w zakresie cięcia, które podczas montażu generuje dodatkowe koszty.
Należy rozpatrywać krawędzie, powłokę i stan kontroli łącznie
Powłoki zmieniają właściwości powierzchni i mogą wpływać na wymiary połączeń. Również gięcie i spawanie mogą wpływać na geometrię. Należy zatem określić, jakie wymiary mają obowiązywać dla gotowego elementu. Jeśli wymagane są specjalne pomiary lub protokoły kontroli, powinny one być już uwzględnione w ofercie.
Od cięcia laserowego do elementu gotowego do montażu
Firma rotec łączy cięcie laserowe z innymi procesami obróbki blachy zgodnie z wymaganiami projektu. Możliwe są między innymi gięcie, obróbka mechaniczna oraz produkcja podzespołów. Jeśli złożą Państwo wspólne zapytanie dotyczące tych etapów, będziemy mogli odpowiednio dopasować kontury, połączenia i kolejność produkcji.
Usuwanie zadziorów powinno być uwzględnione w specyfikacji technicznej
W firmie rotec niemal wszystkie elementy wycinane laserowo są standardowo poddawane procesowi gratowania. Ewentualne odstępstwa uzgadniamy indywidualnie dla każdego zlecenia. Pozwala to ograniczyć ostre krawędzie i uciążliwe zadziory. Obróbka wygładzająca nie oznacza jednak automatycznie określonego promienia krawędzi ani gotowej powierzchni widocznej. Takie wymagania należy wyraźnie zaznaczyć.
Wczesne połączenie cięcia laserowego i gięcia
Odległości otworów od linii gięcia, długości ramion oraz promienie mają wpływ na plastyczność materiału. Dlatego analizujemy wykrojnik wraz z przyszłym elementem giętym. Jak przygotować dane dotyczące gięcia, wyjaśnia nasz artykuł Gięcie i zaginanie blach w Berlinie. Znajdą tam Państwo również informacje dotyczące sprężystości powrotnej oraz istotnych danych technicznych.
Włączenie do projektu gwintów, pogłębień i zespołów spawanych
Otwór wycięty laserowo nie jest jeszcze gwintem. Dlatego prosimy o osobne podanie rozmiarów gwintów, pogłębień i innych cech obróbki. W przypadku zespołów spawanych potrzebujemy ponadto informacji dotyczących przyłączy i wymagań dotyczących połączeń. Przegląd dotyczący Obróbka blachy w firmie rotec przedstawia powiązane usługi.
Również wykończenie powierzchni stanowi część planowania produkcji. Jeśli potrzebują Państwo powłoki, specjalnych powierzchni widocznych lub zabezpieczenia na czas transportu, prosimy o poinformowanie nas o tym z odpowiednim wyprzedzeniem. Dzięki temu będziemy mogli określić zakres usługi w ofercie i przeprowadzić dodatkowe uzgodnienia przed rozpoczęciem produkcji.
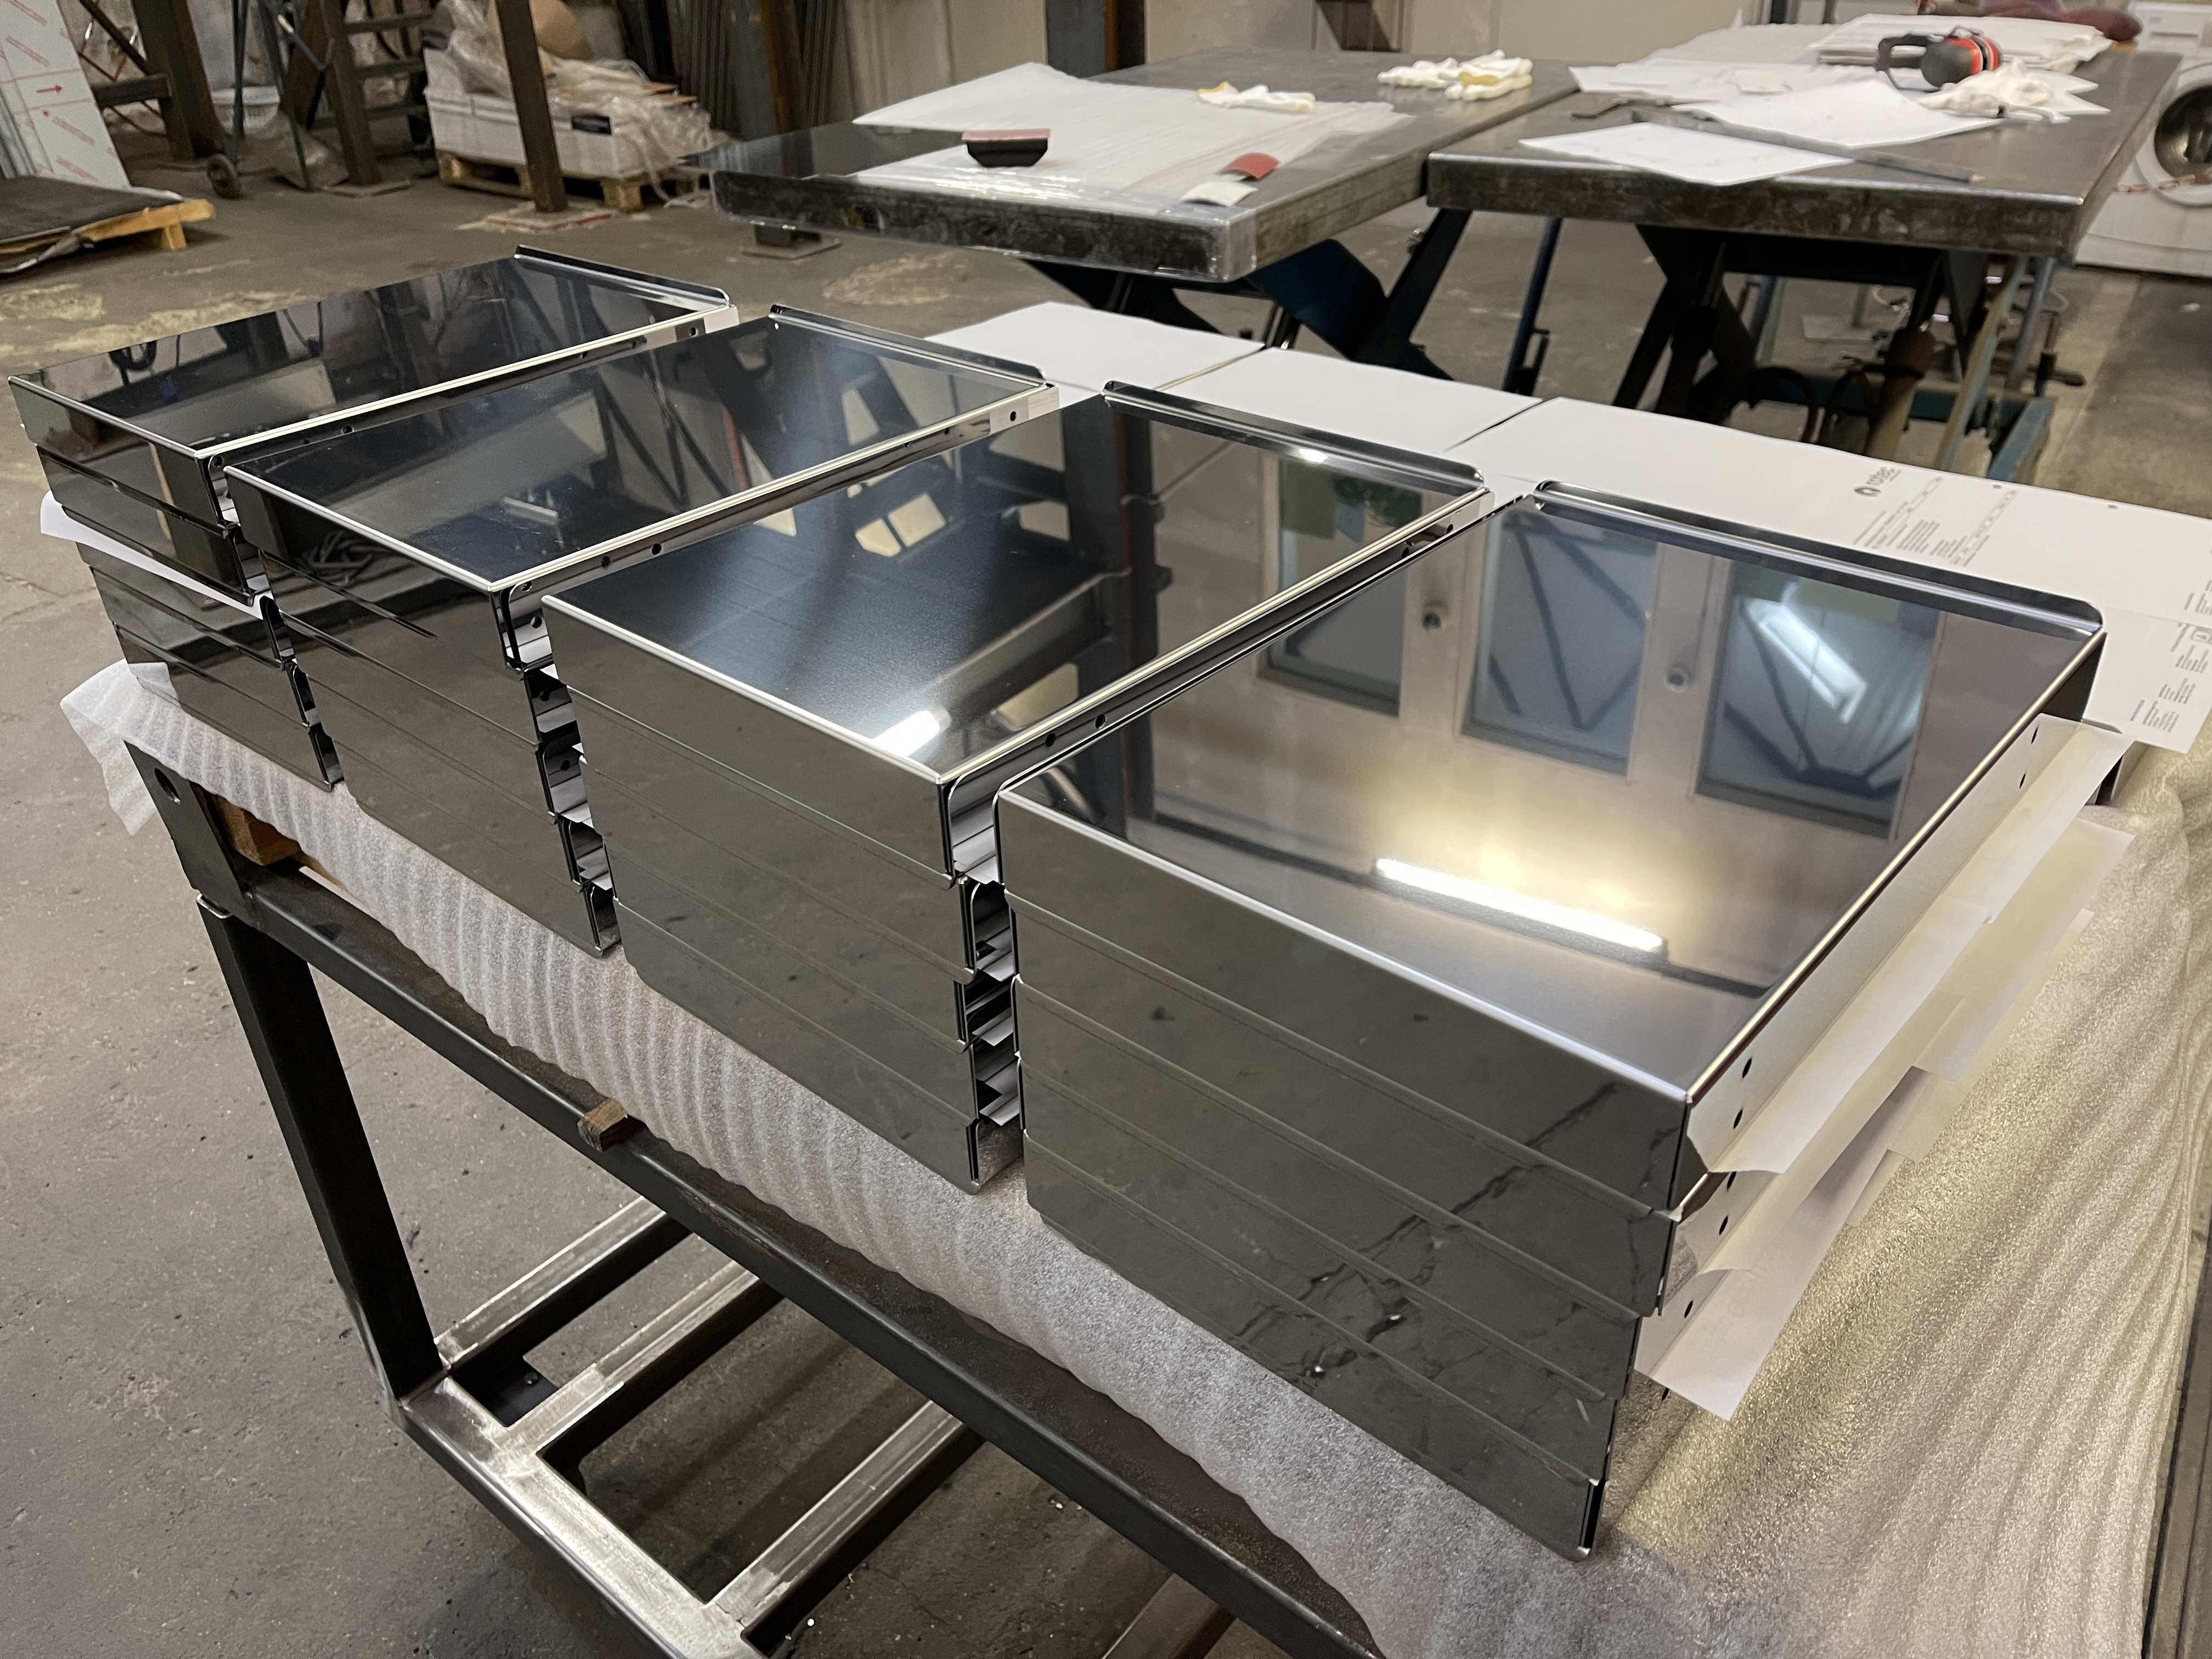
Cięcie laserowe w praktyce firmy rotec
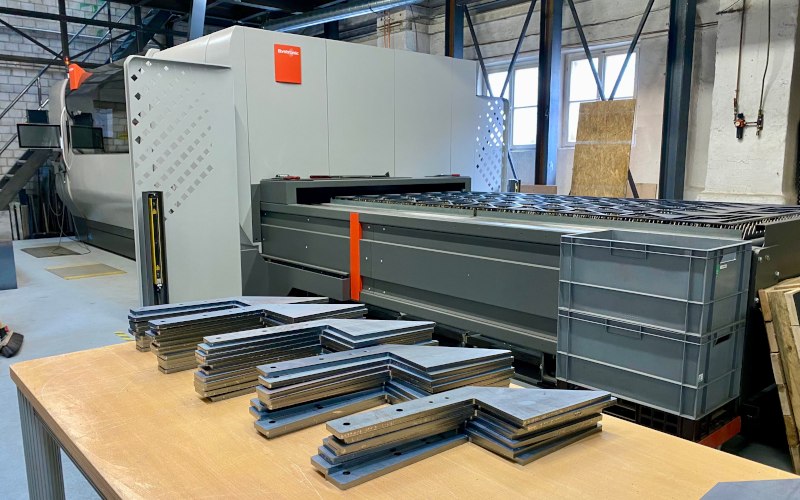
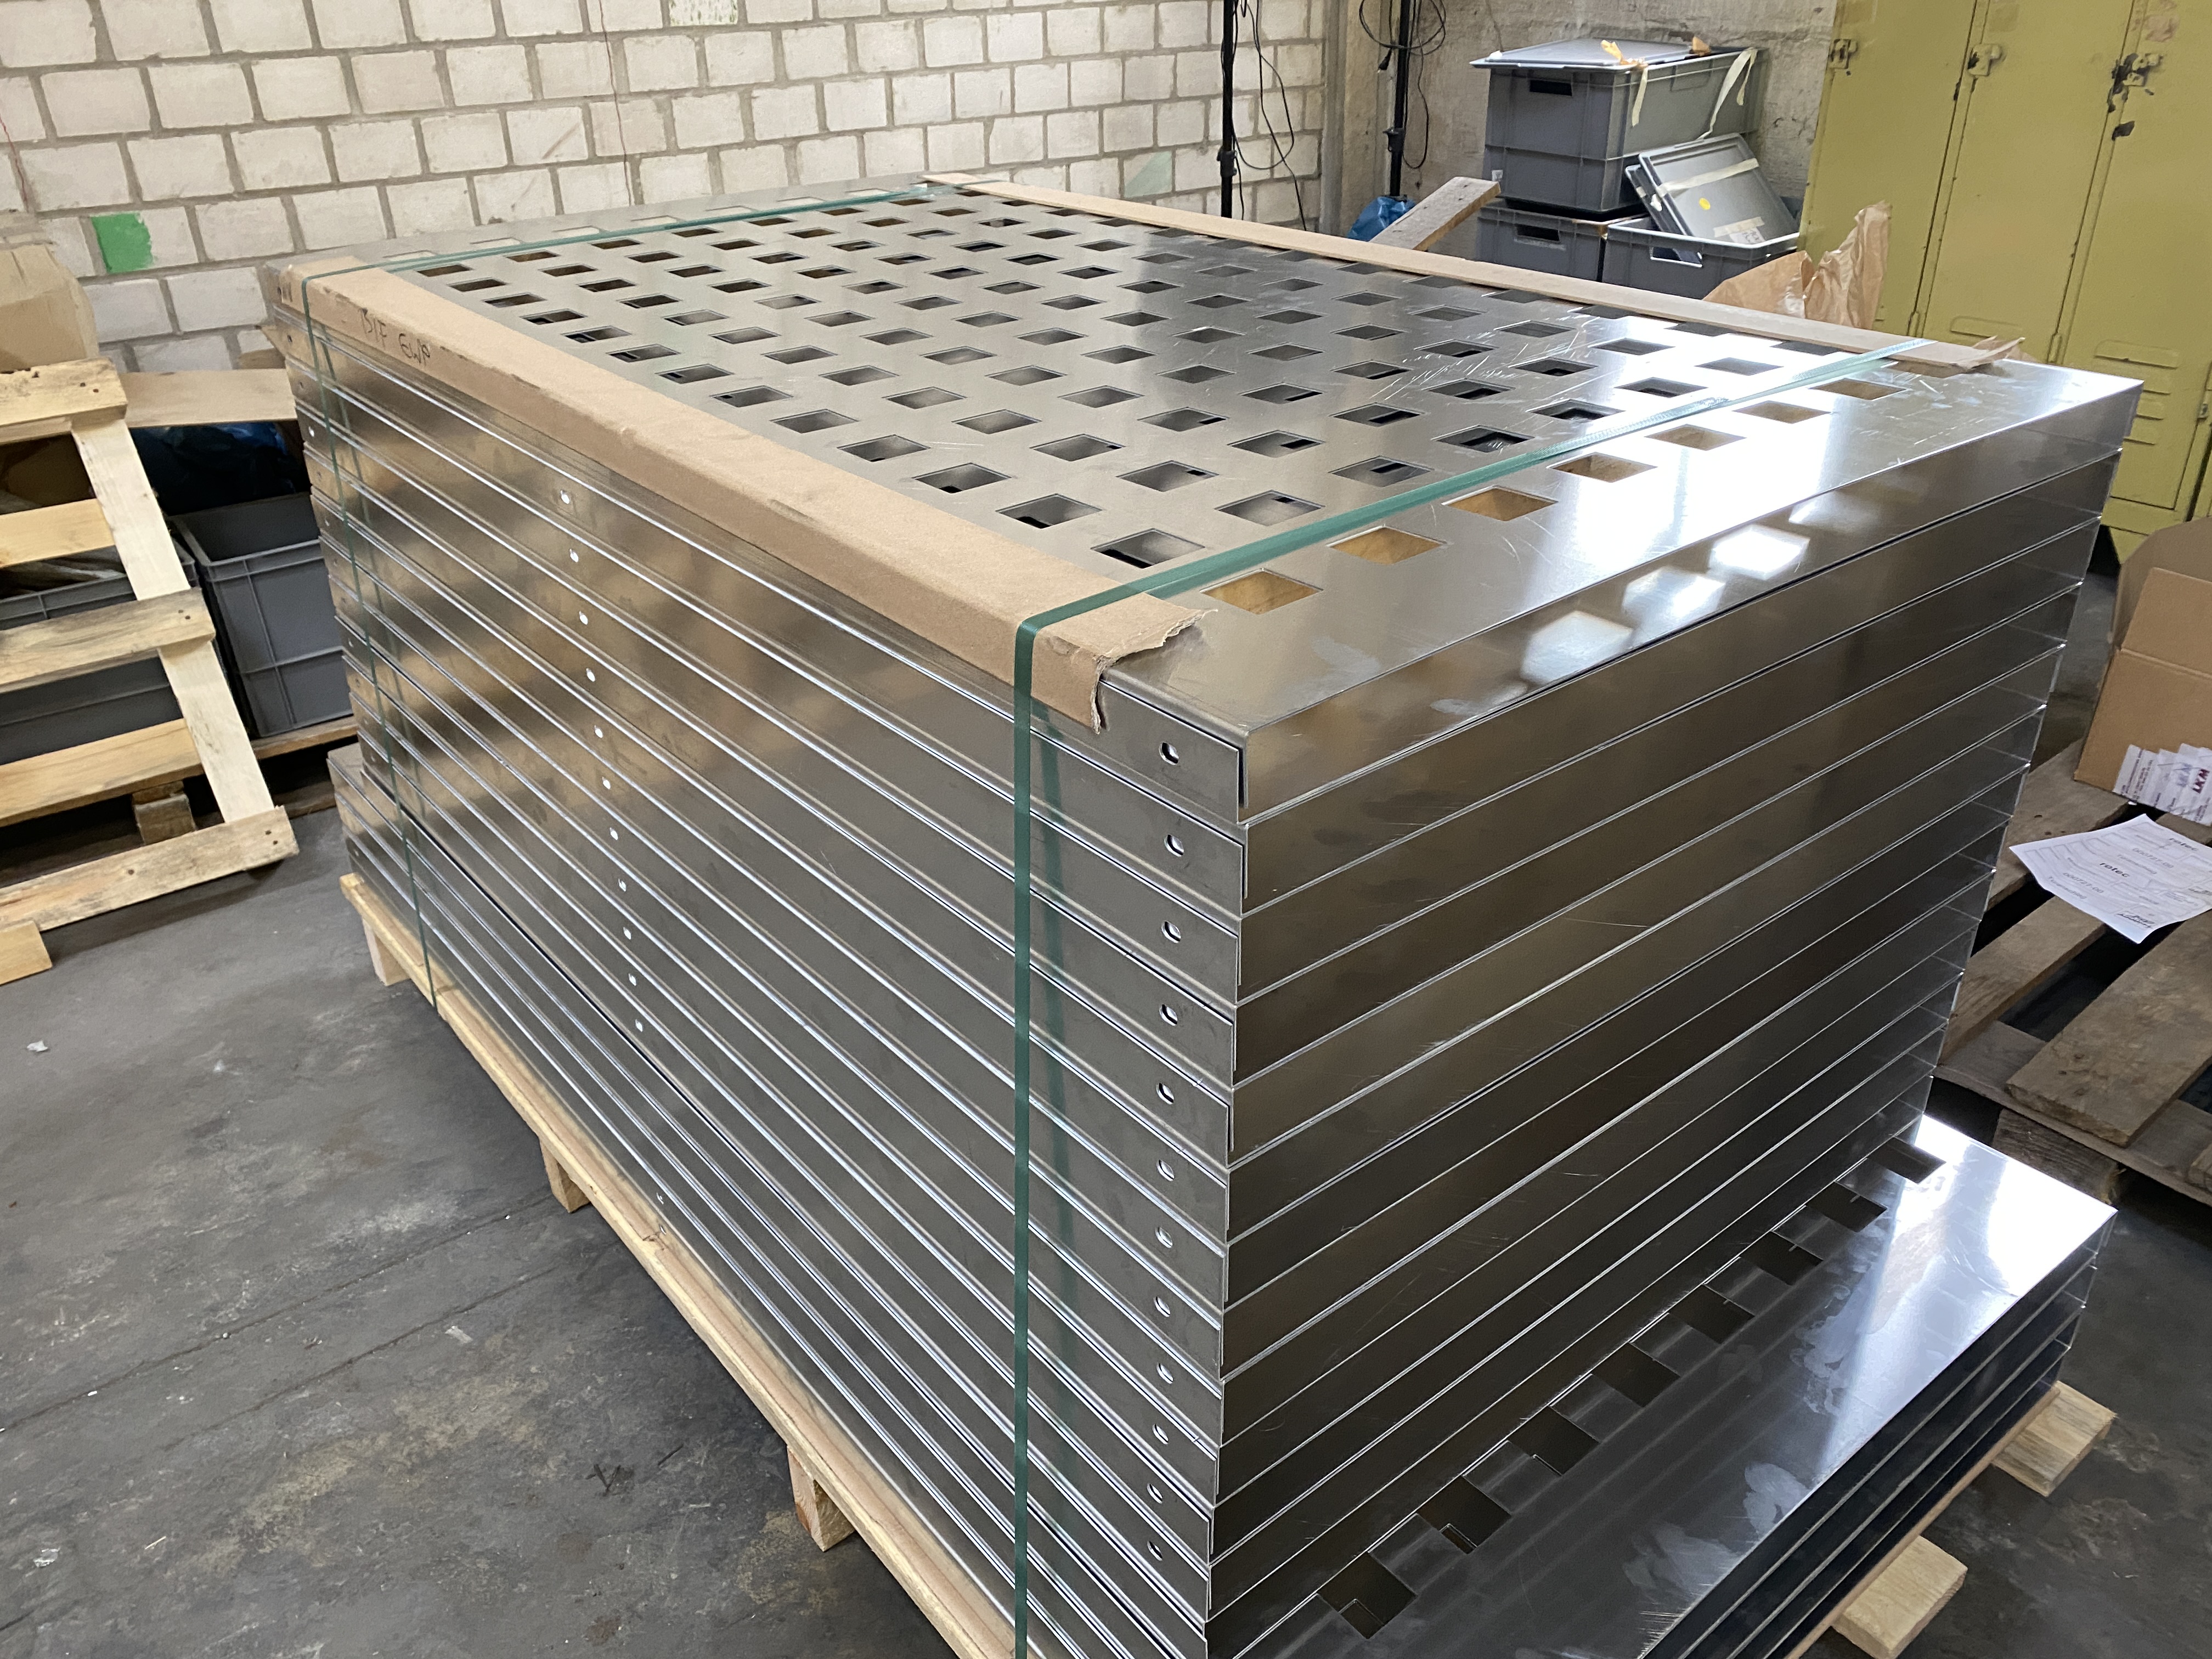
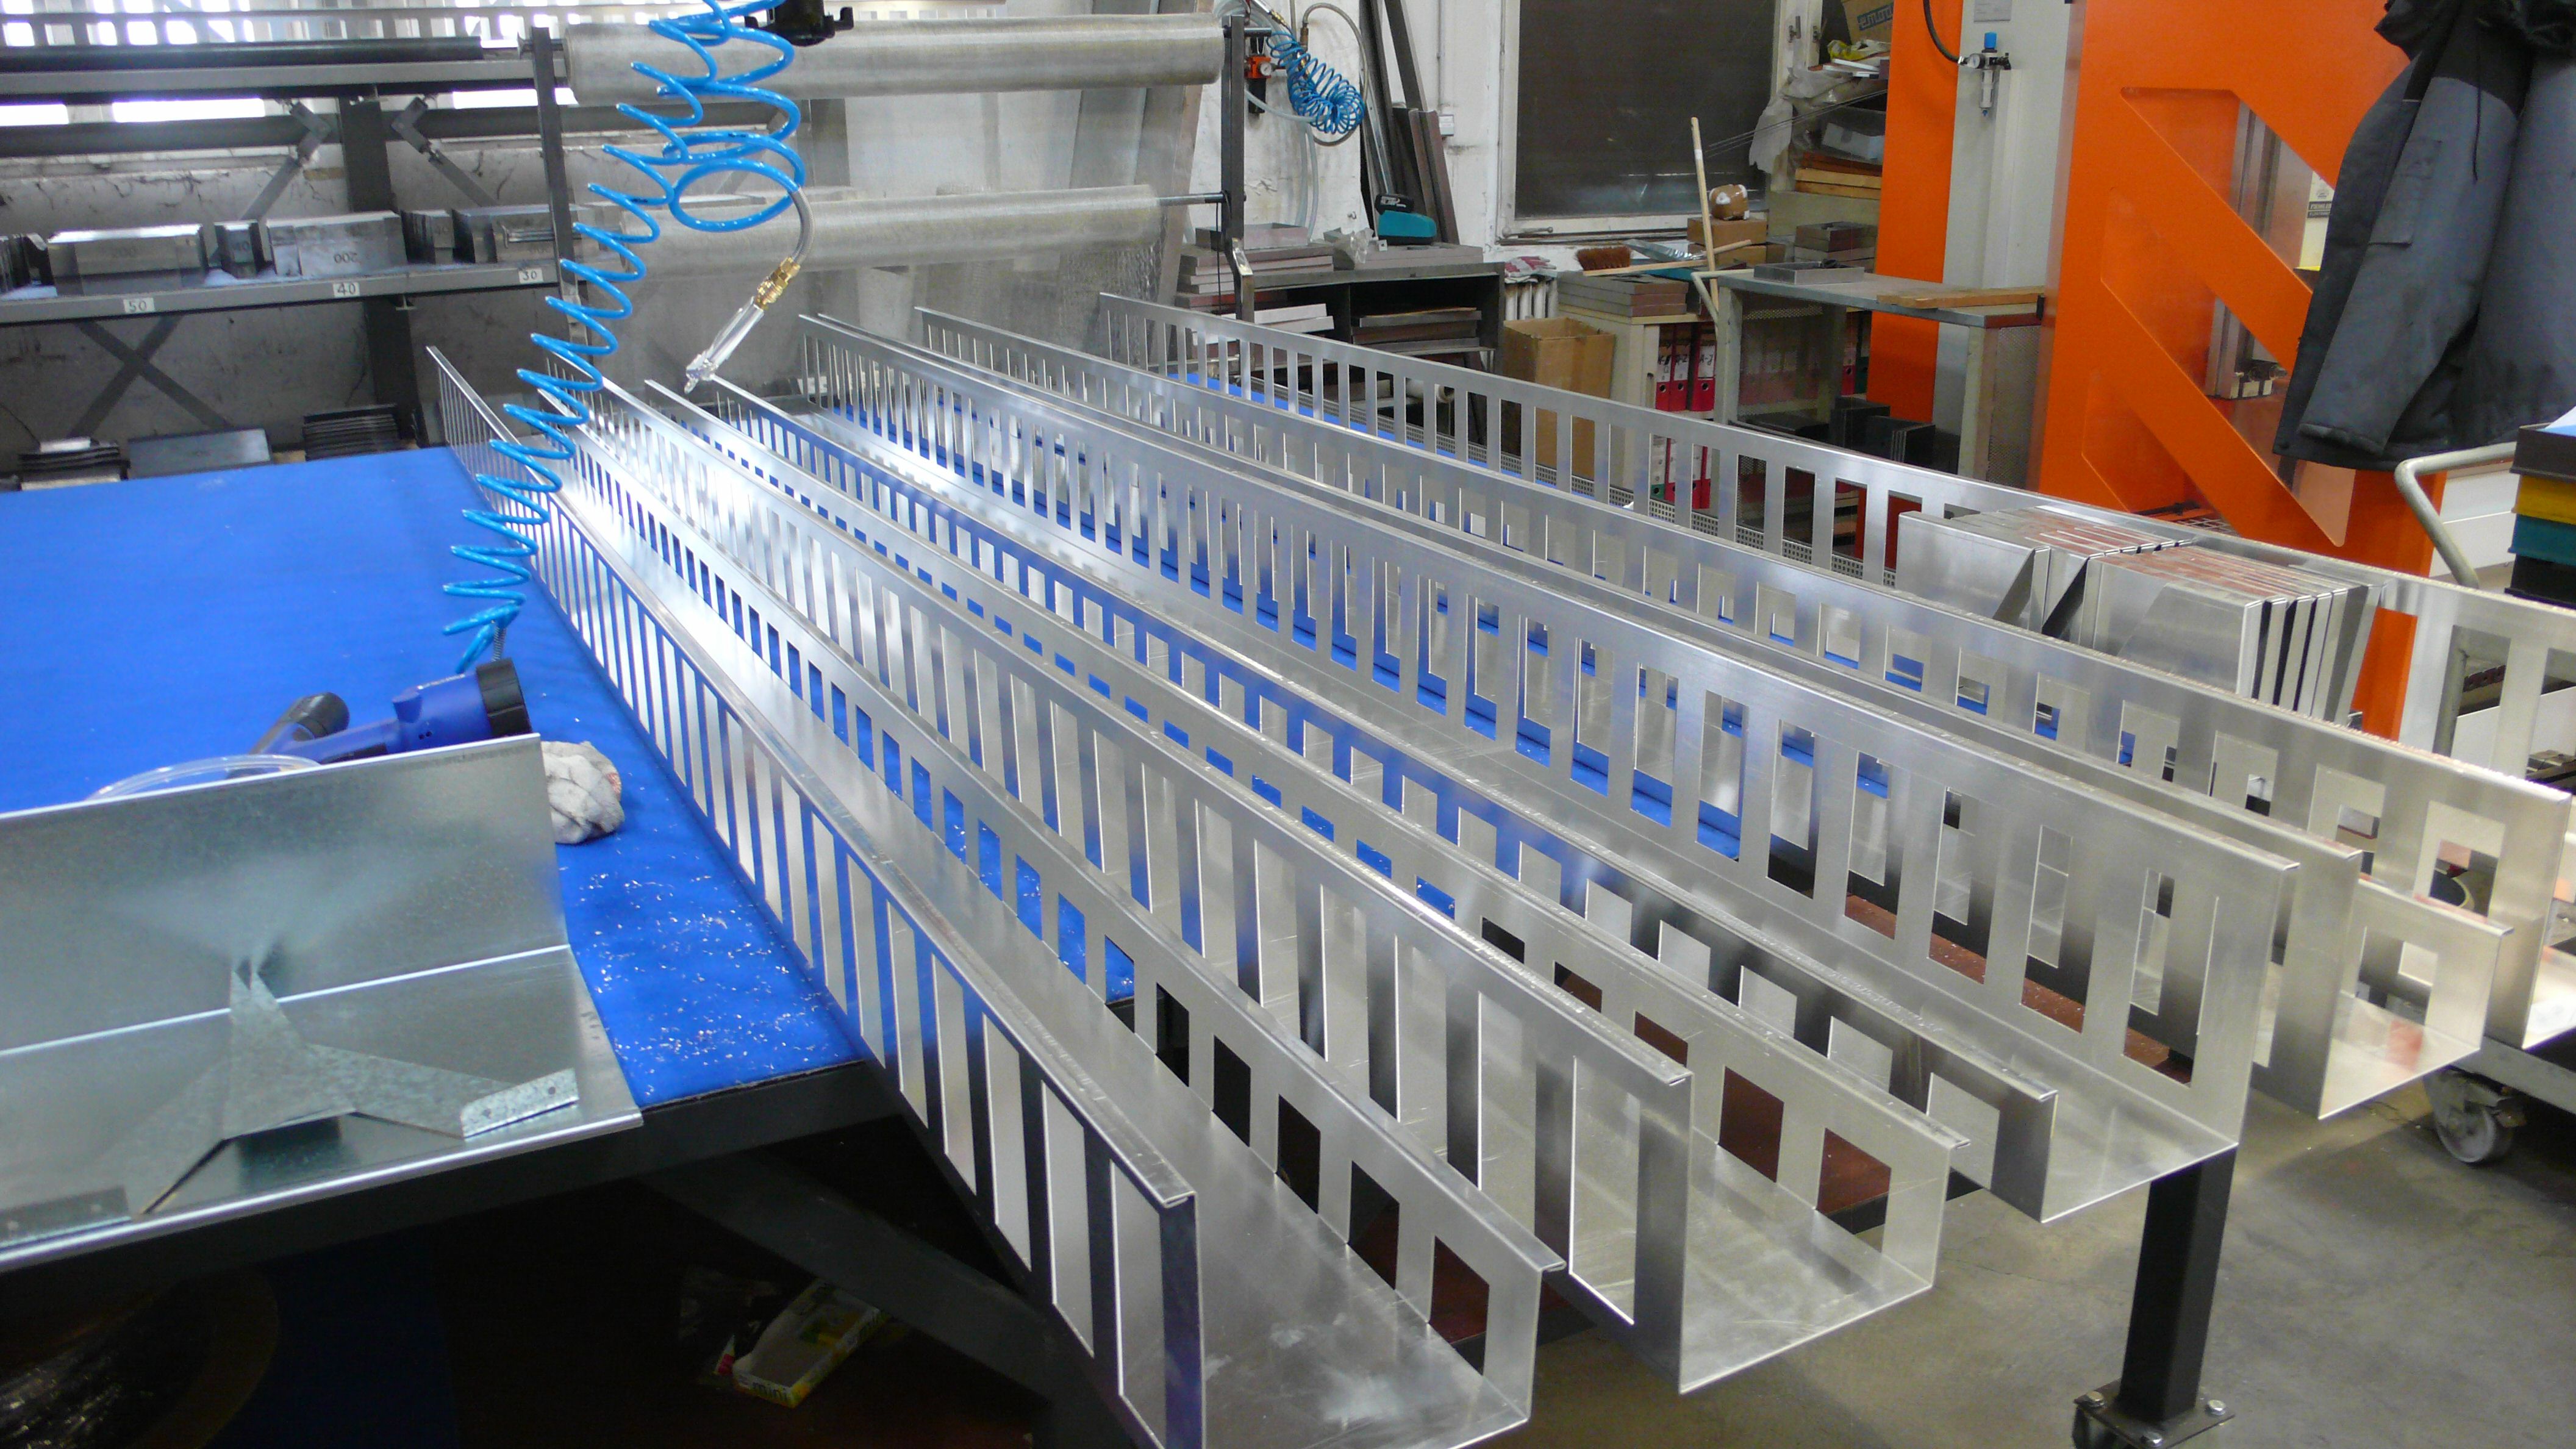
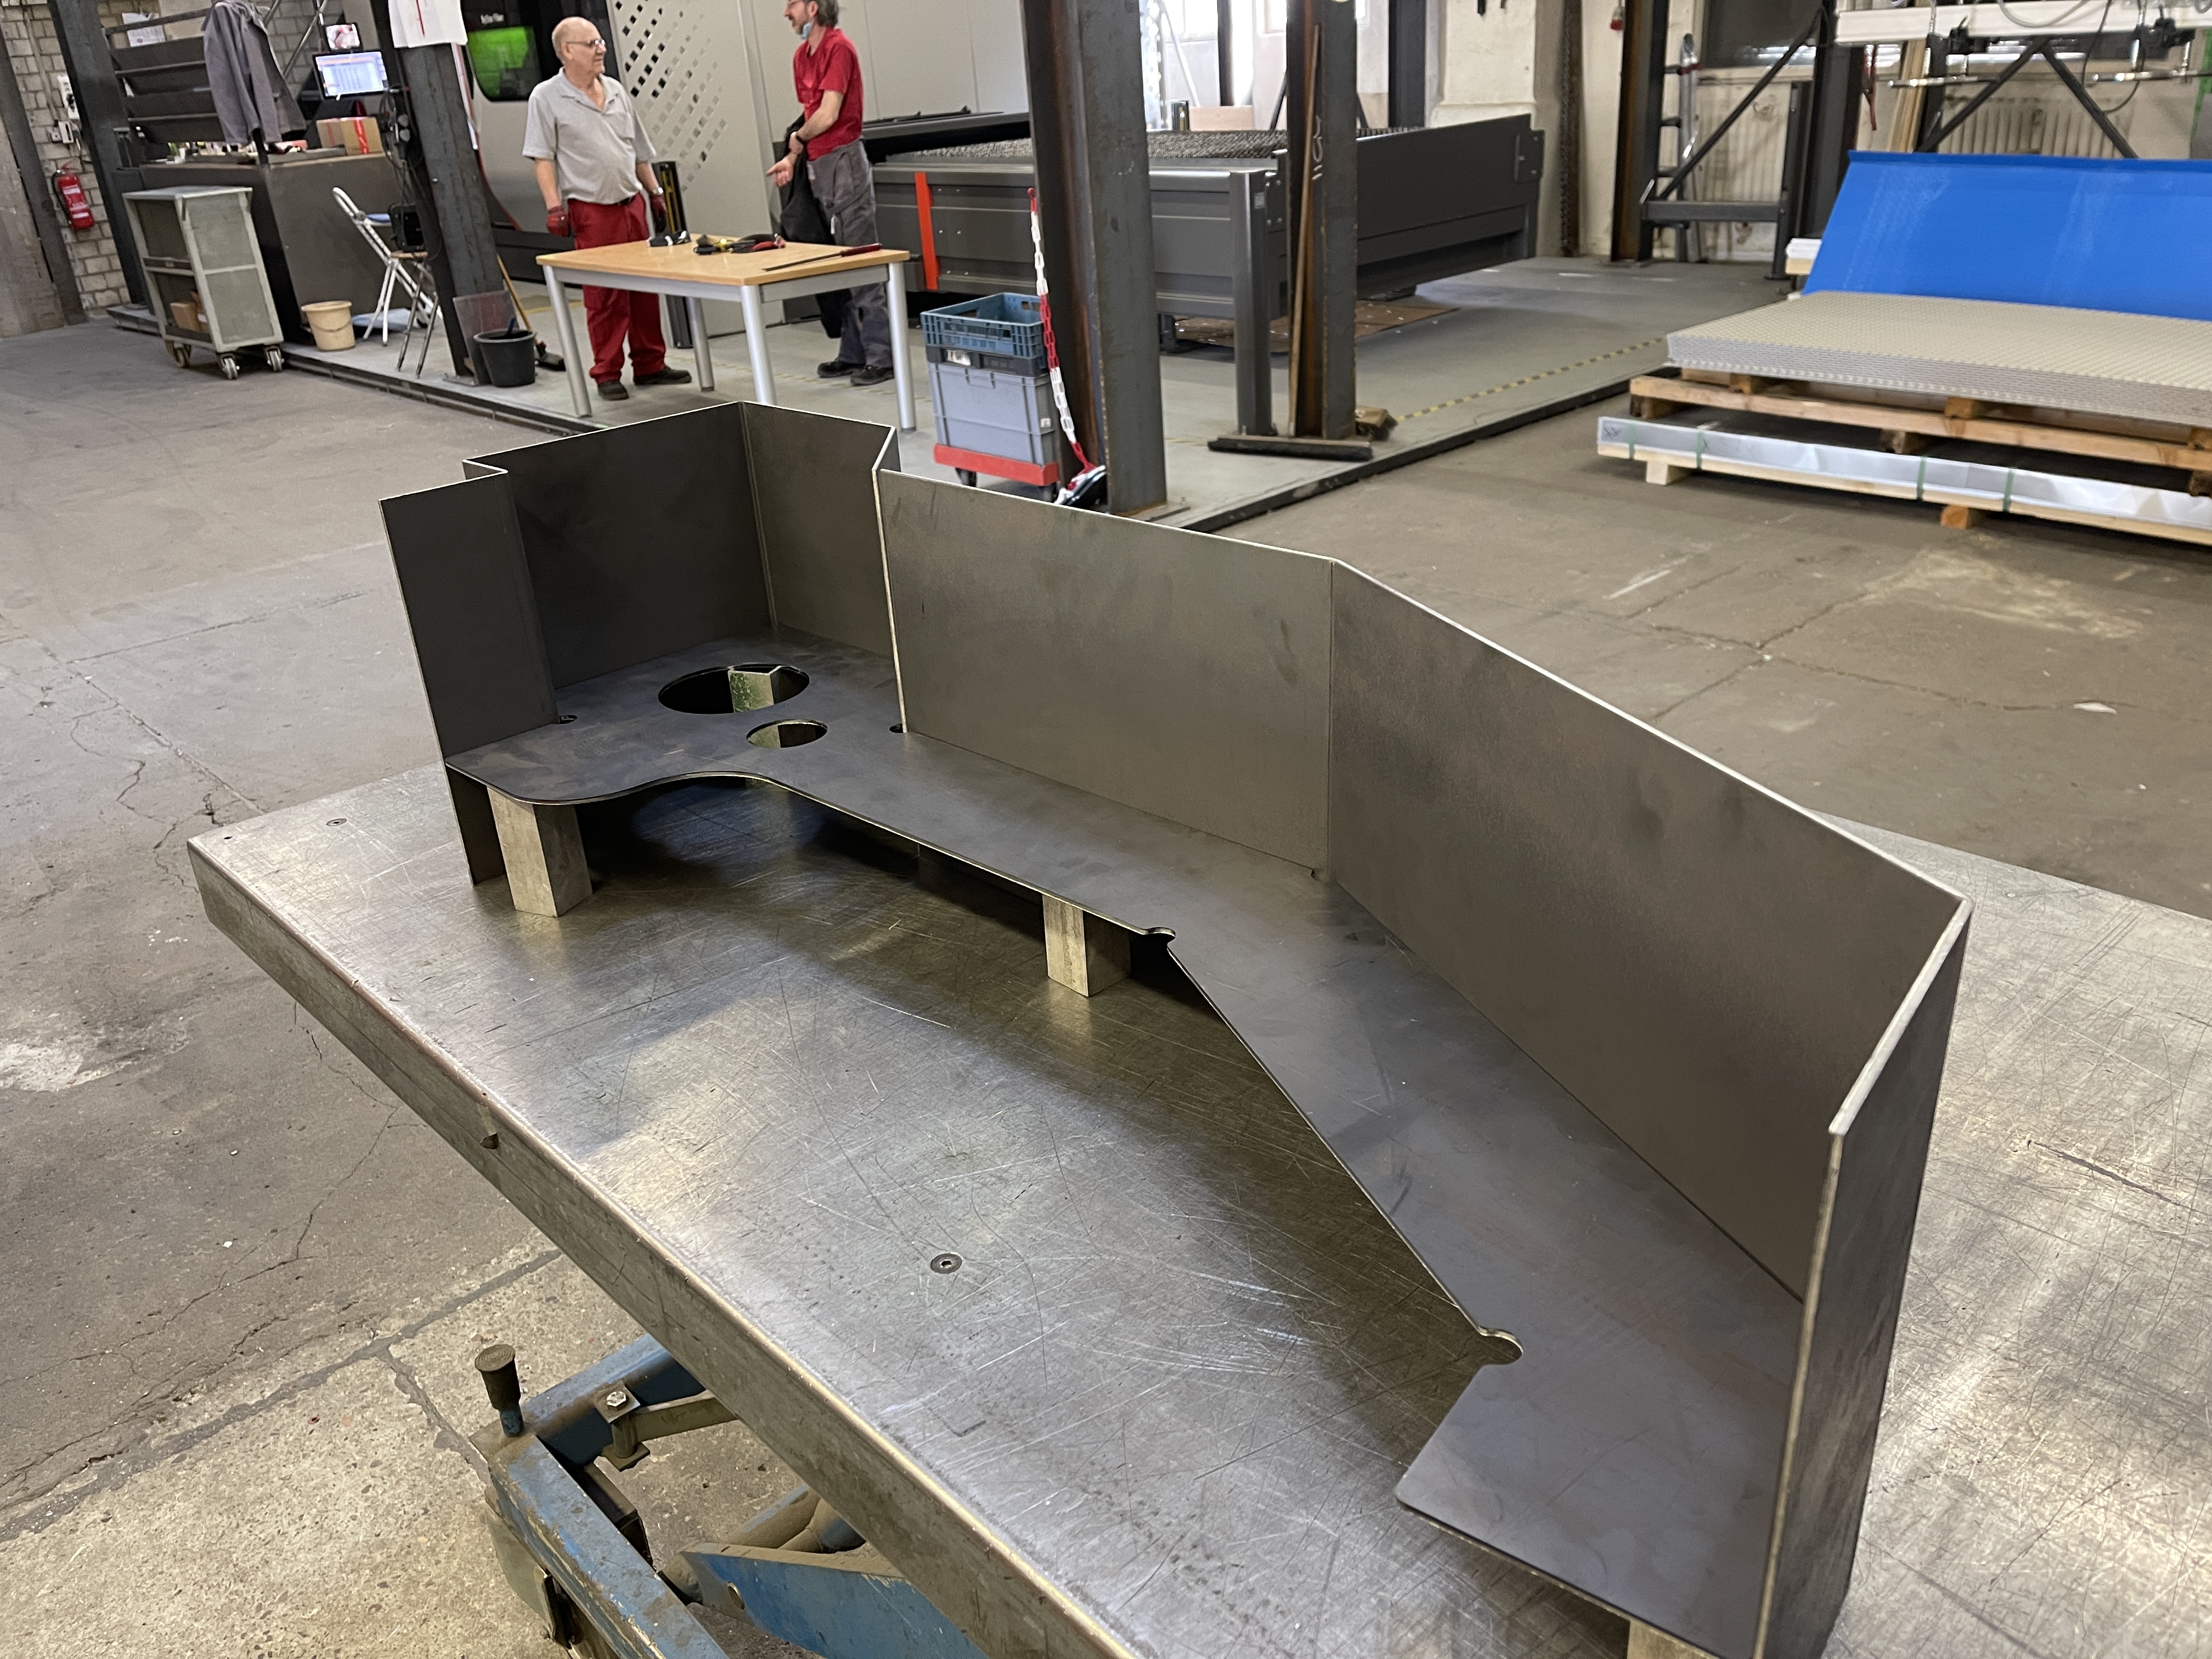
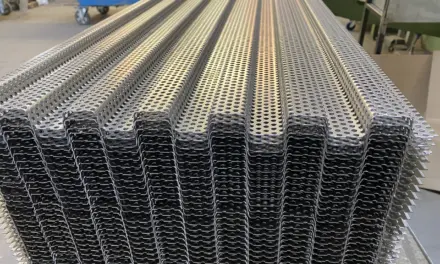
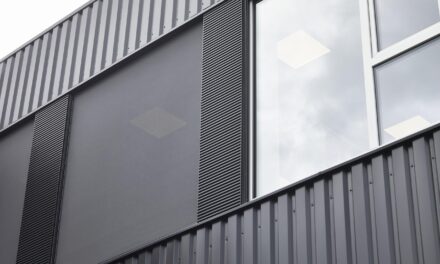
Poniższe oryginalne zdjęcia pokazują, jak różnorodne są zastosowania elementów wycinanych laserowo. Obejmują one zarówno uchwyty i elementy z blachy perforowanej, jak i osłony oraz zastosowania architektoniczne. Takie przykłady pokazują możliwości produkcyjne. Wybór odpowiedniego rozwiązania dla Państwa projektu wymaga jednak indywidualnej oceny technicznej.
Uchwyty do krat, fasad i ogrodzeń
W przypadku uchwytu istotne znaczenie mają kontur, rozmieszczenie otworów oraz powierzchnie mocujące. Pokazują to przykłady krat sufitowych, słupków ogrodzeniowych i fasad z krat. Odpowiednio dopasowany rozcięcie ułatwia późniejszy montaż. Nośność, elementy mocujące oraz warunki montażu muszą jednak być dostosowane do konkretnego zastosowania.
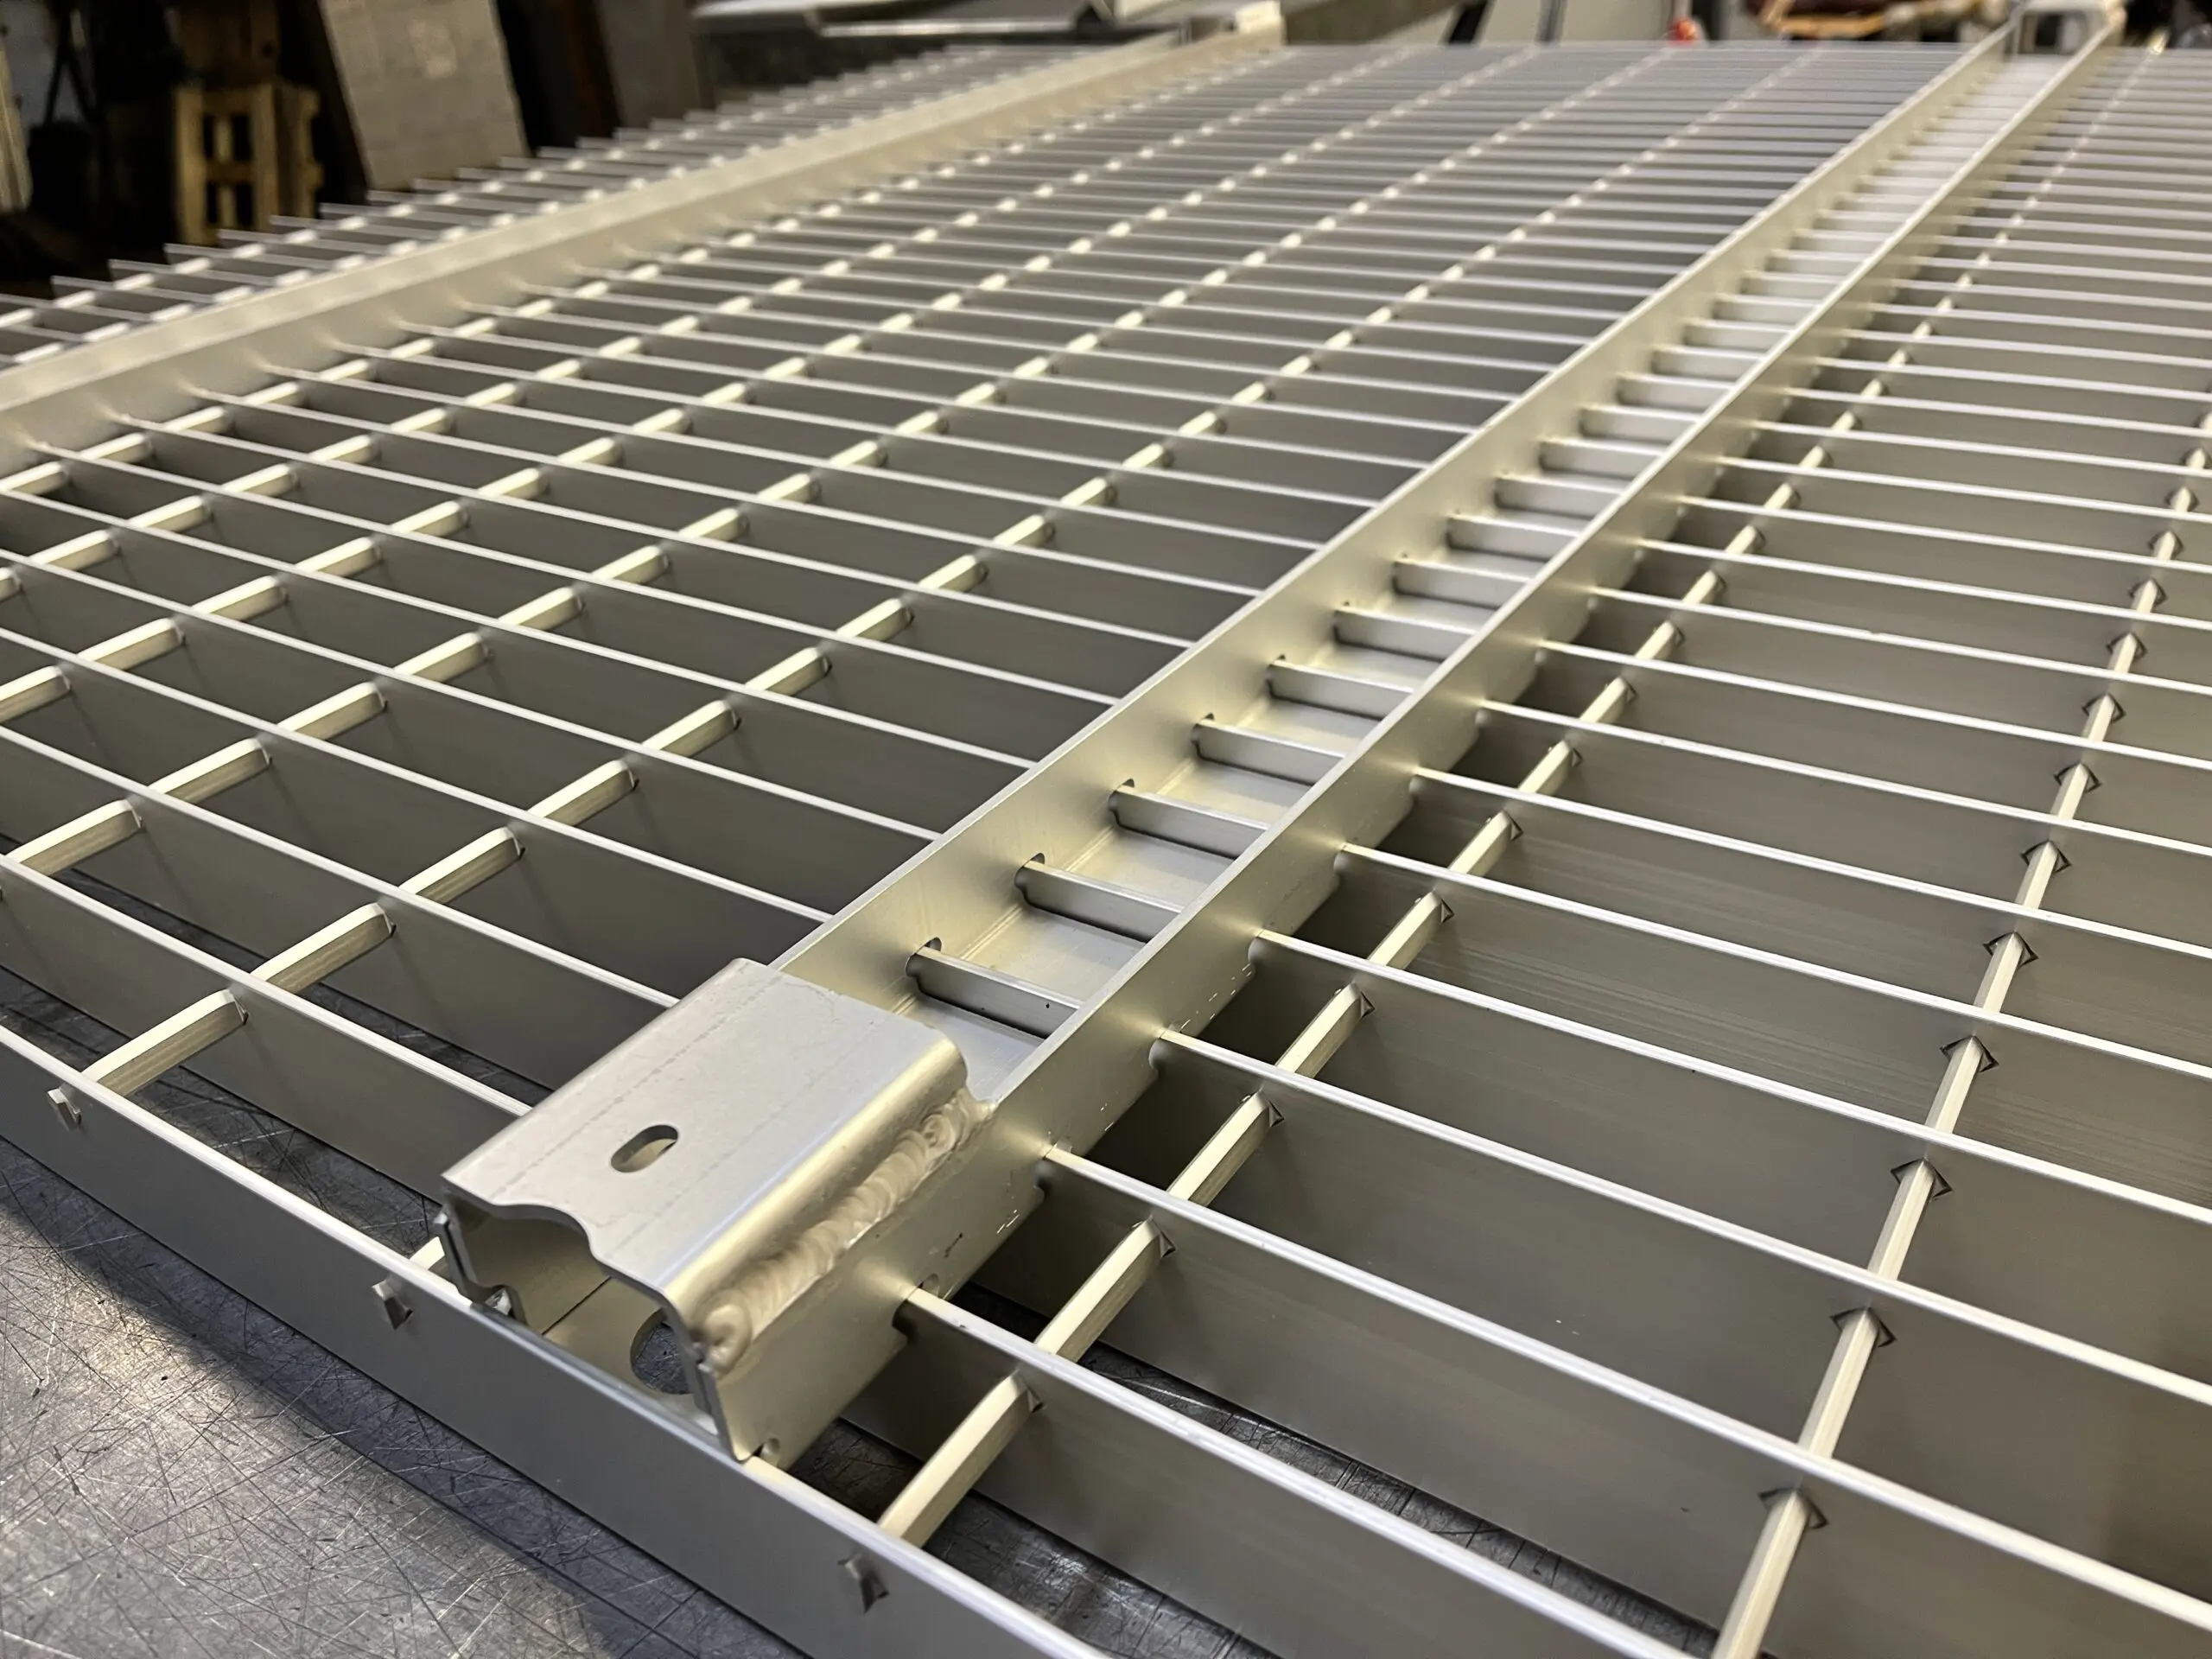
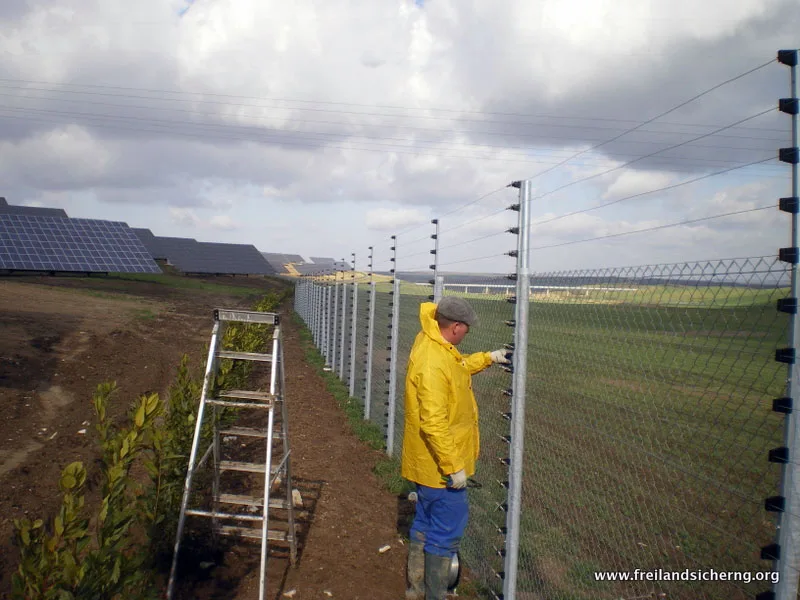
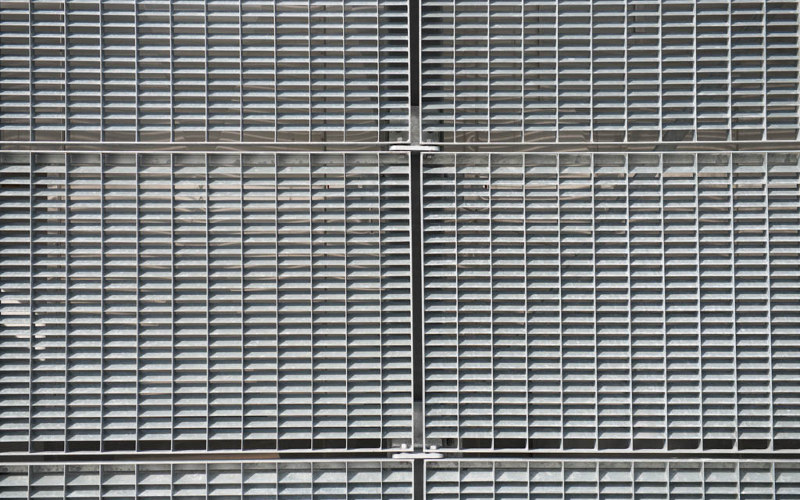
Kanały kablowe i osłony łączą kilka etapów pracy
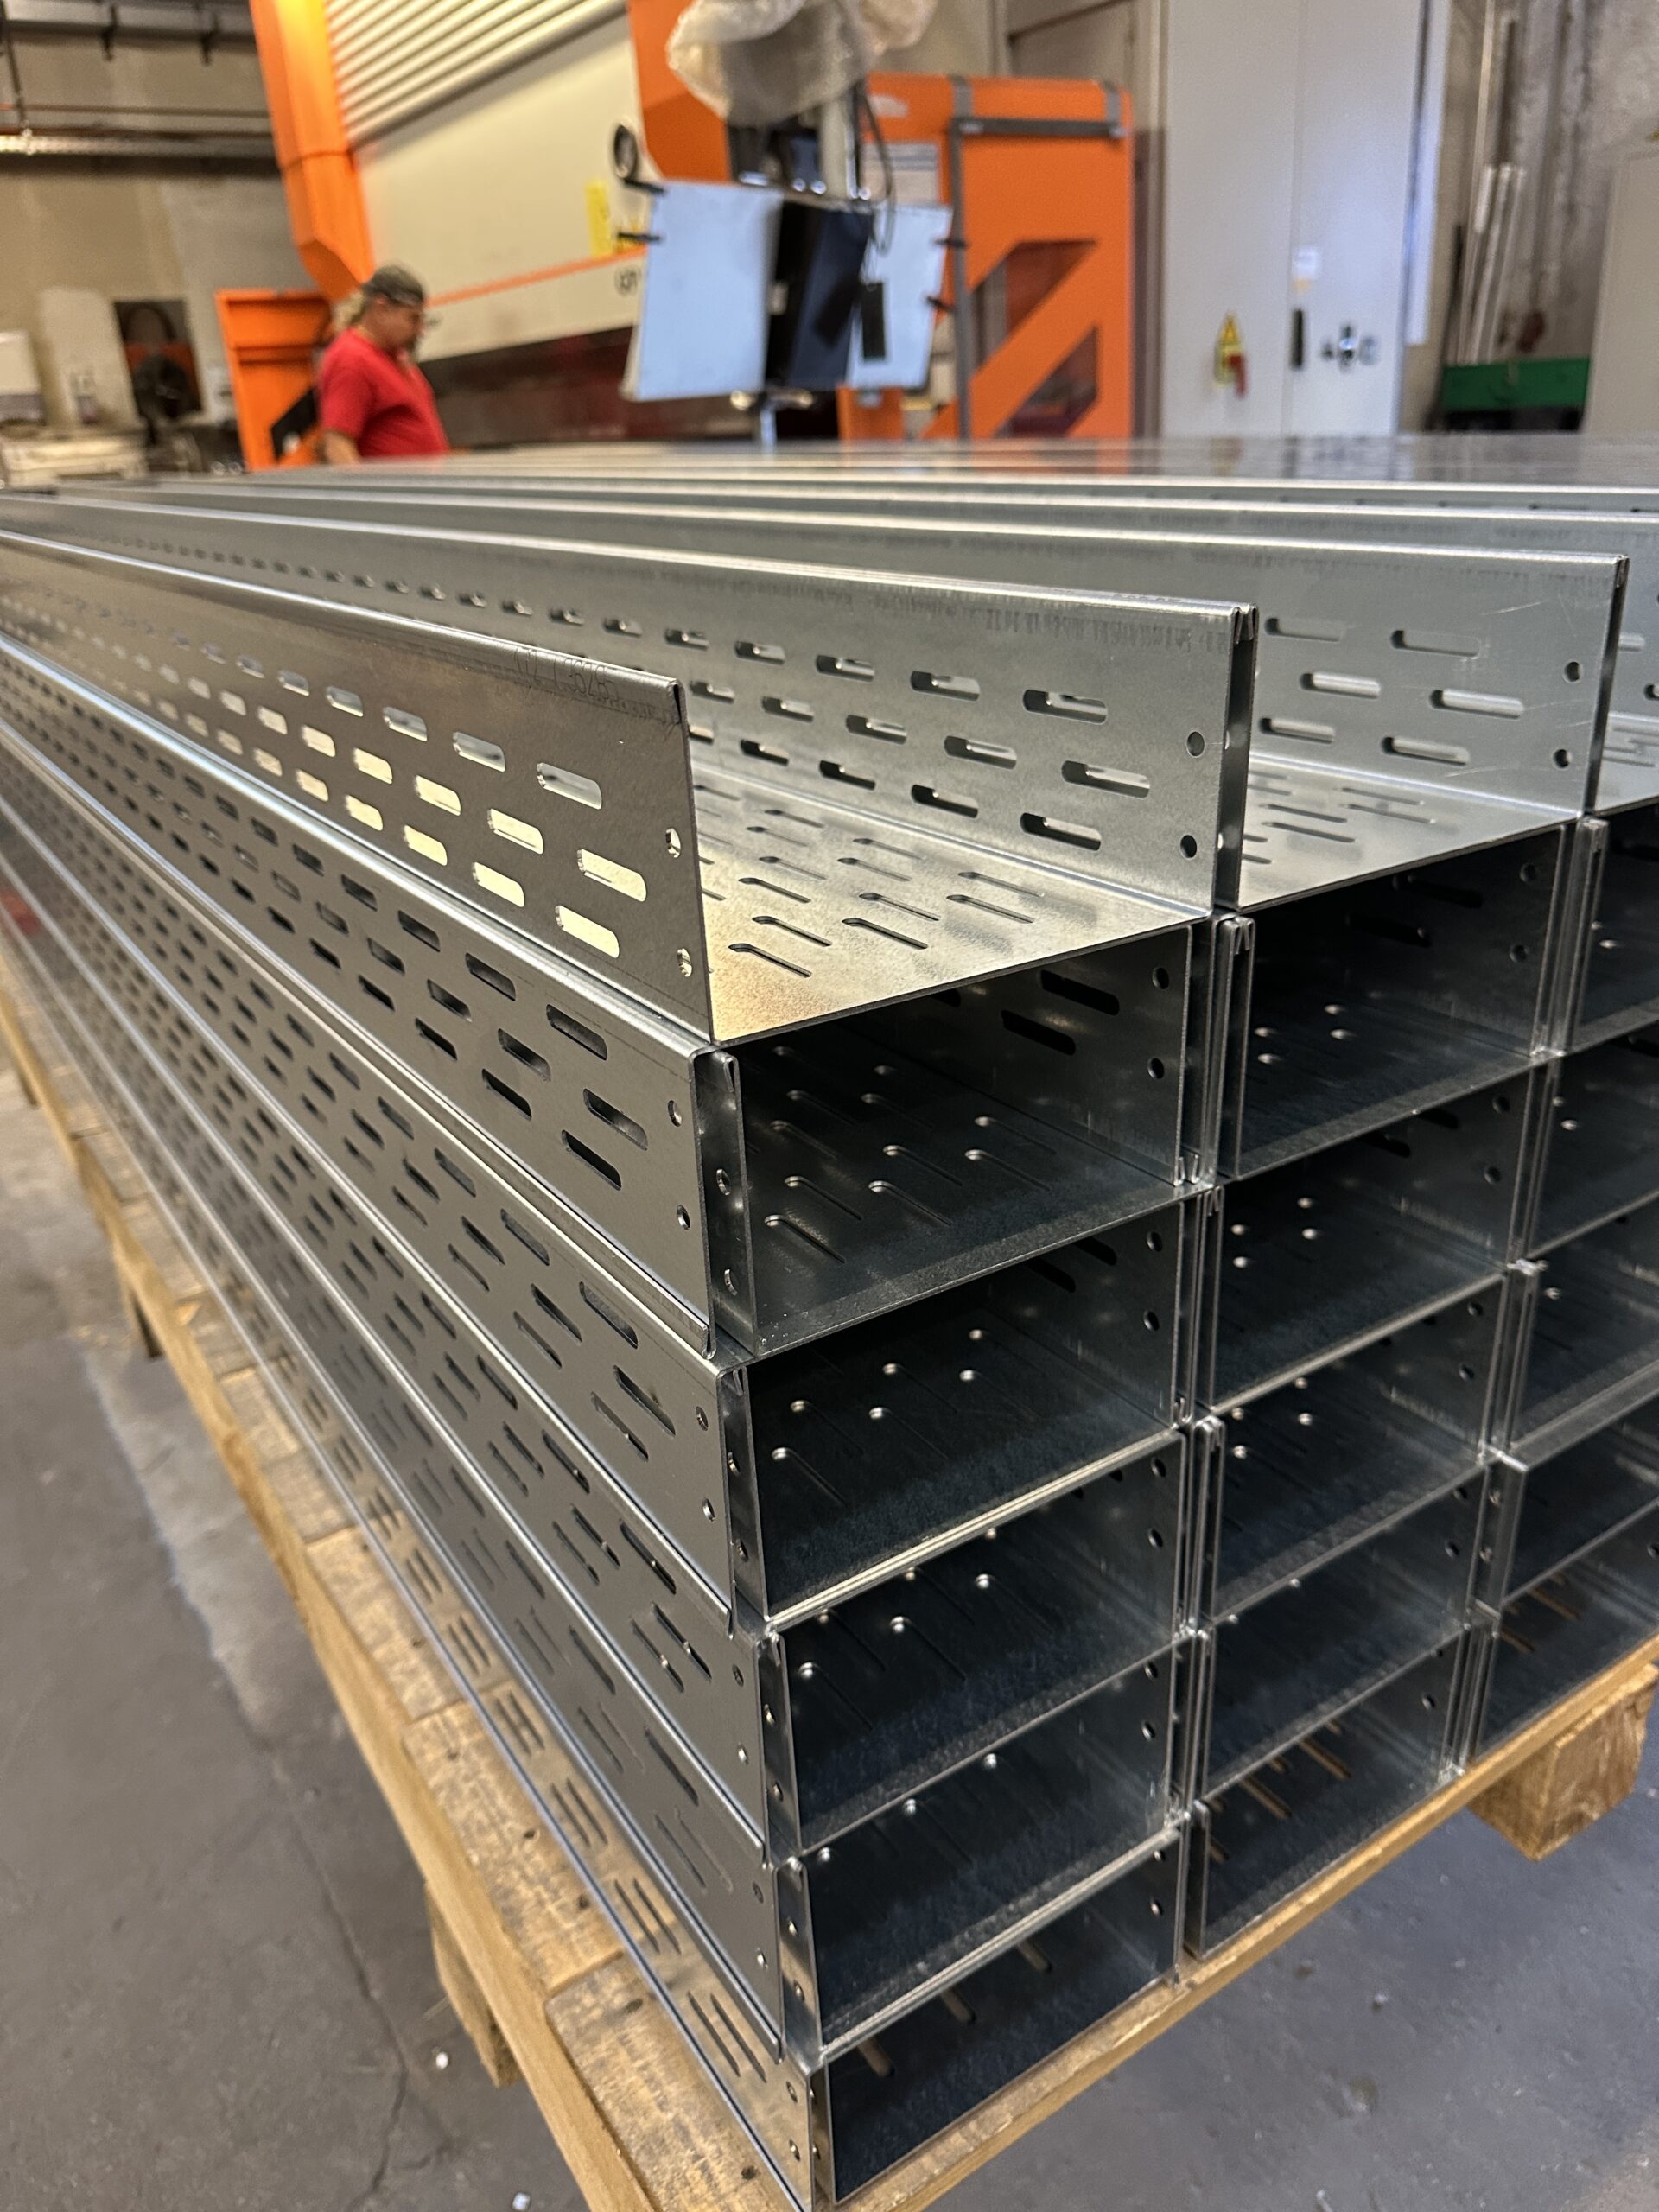
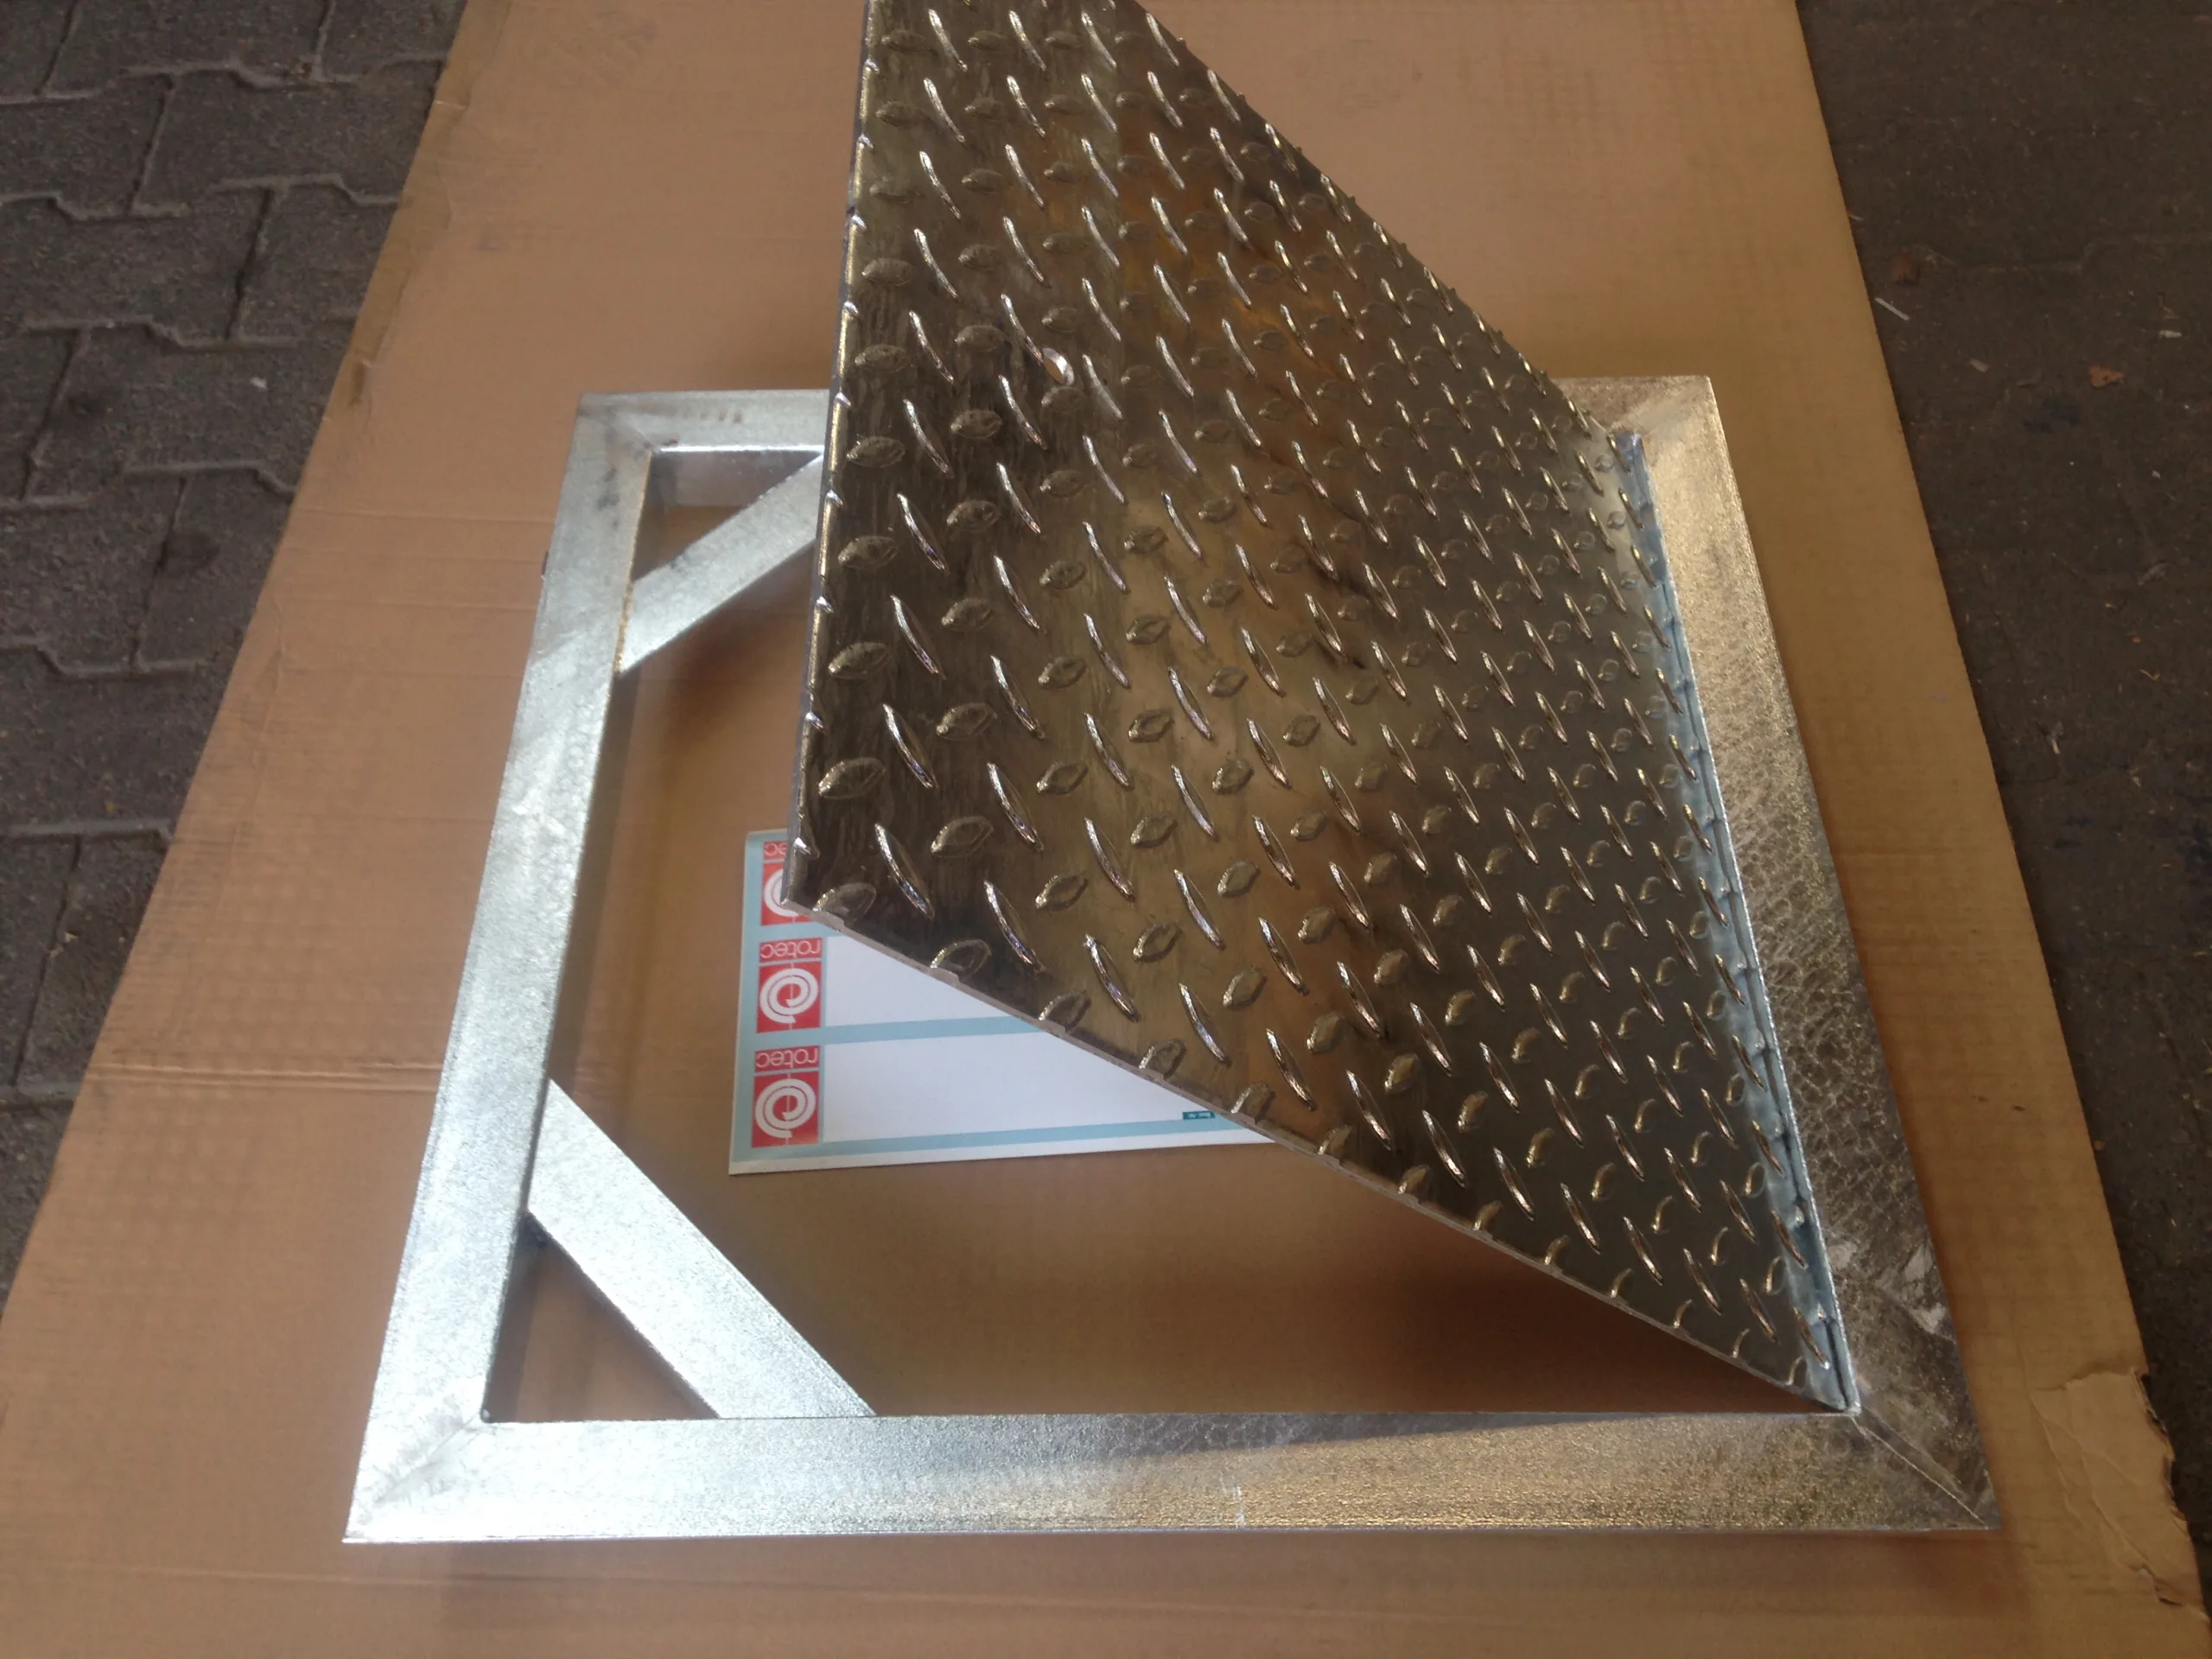
Przedstawione trasy kablowe łączą układy otworów z załamaniami krawędzi. W przypadku pokrywy studzienki pompowej łączą się ze sobą klapa z blachy perforowanej i rama. W tym przypadku przyszłe zastosowanie ma już wpływ na konstrukcję. Dlatego przed cięciem należy ustalić wymiary montażowe, kierunek otwierania oraz przyłącza.
Projektowanie z wykorzystaniem wycięć i konturów czcionek
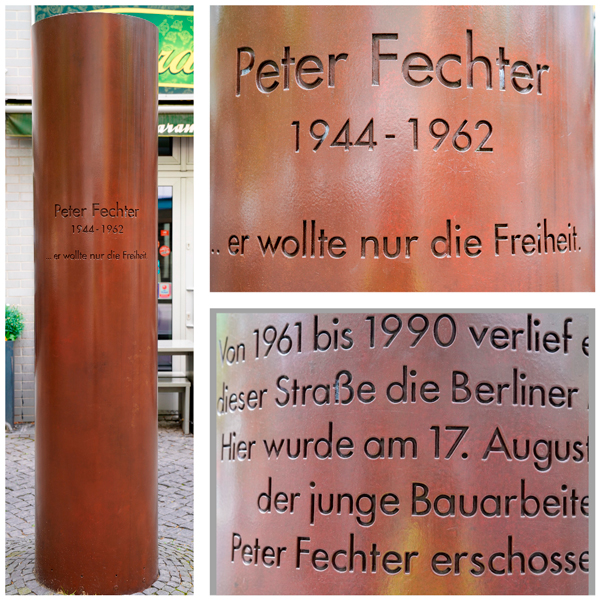
Cięcie laserowe pozwala również na tworzenie ozdobnych konturów i wycinanych napisów. Pomnik Petera Fechtera stanowi przykład zastosowania tej techniki w praktyce firmy rotec. Przy nowych projektach należy uwzględnić w konstrukcji wąskie mostki i kontury wewnętrzne. Sam dobrze czytelny szablon nie gwarantuje jeszcze odpowiedniego pliku do cięcia.
Cięcie laserowe okładzin bocznych do stelaży z profili konstrukcyjnych
Rama profilowa często wymaga odpowiednich ścianek bocznych, tylnych lub osłon. Firma rotec wycina laserowo takie okładziny blaszane we własnym zakładzie zgodnie z uzgodnionymi wymiarami. Kontury zewnętrzne, wycięcia na przewody oraz otwory mocujące można zaprojektować razem z ramą. Dobieramy materiał, grubość blachy, krawędzie i sposób mocowania w zależności od przeznaczenia.
W naszym poradniku dowiesz się, jak przygotować ramę i jej elementy łączące Wybór profili konstrukcyjnych, ich przycinanie i łączenie z rozkładanym modelem edukacyjnym 3D. Jeśli potrzebują Państwo kompleksowego rozwiązania, możemy Wspólne projektowanie, produkcja i montaż na miejscu konstrukcji z profili aluminiowych. Profile i akcesoria do samodzielnego zestawiania znajdą Państwo w Sklep z profilami rotec.
Jeśli potrzebne są dodatkowo zagięte krawędzie, gwinty lub inne elementy montażowe, łączymy te etapy za pomocą naszego Obróbka blachy i obróbka metali w Berlinie. W celu wstępnego uzgodnienia prosimy o przesłanie szkicu ogólnego i zaznaczenie pożądanych powierzchni okładzinowych.
Wgląd w proces dalszej obróbki w firmie rotec
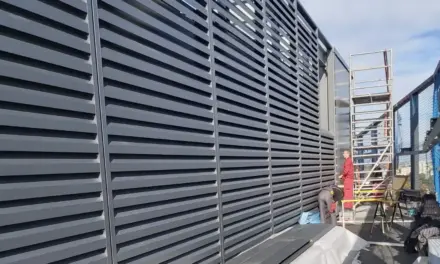
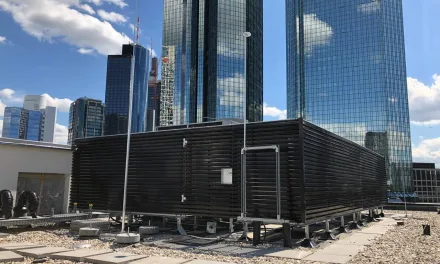
Poniższy film przedstawia proces produkcji kratek wentylacyjnych i kratek ochronnych przed warunkami atmosferycznymi w firmie rotec. Stanowi on uzupełnienie zdjęć z realizacji projektów, dając ogólny wgląd w proces produkcji. Nagranie nie dokumentuje własnej demonstracji cięcia laserowego.
Co wpływa na koszty cięcia laserowego?
Cena zależy od materiału, geometrii elementu, liczby sztuk oraz zakresu obróbki. Cena za metr długości cięcia lub za kilogram nie oddaje zatem w pełni charakteru zlecenia. Aby sporządzić rzetelną ofertę, potrzebujemy rzeczywistego konturu oraz informacji o pożądanych pracach dodatkowych.
Zużycie materiału i kontur decydują o nakładzie pracy
Wiele małych wycięć wymaga innego nakładu pracy niż zwykły kontur zewnętrzny. Ponadto rozmieszczenie wycięć na arkuszu blachy wpływa na wykorzystanie materiału. W przypadku produkcji seryjnej warto zatem złożyć wspólne zapytanie dotyczące całego zapotrzebowania. Dzięki temu możemy zaplanować produkcję w sposób spójny.
Porównaj oferty o takim samym zakresie usług
Proszę sprawdzić, czy oferta obejmuje gratowanie, obróbkę mechaniczną, wykończenie powierzchni i pakowanie. Pełne porównanie powinno uwzględniać również certyfikaty, badania i warunki dostawy. Niska cena za wycinanie niewiele pomaga, jeśli brakuje niezbędnych prac końcowych. Dlatego prosimy o podanie tych wymagań już w pierwszym zapytaniu ofertowym.
W przypadku projektów rozwojowych warto wykonać prototyp przed rozpoczęciem produkcji seryjnej. Należy w szczególności sprawdzić na nim montaż i działanie. Ewentualne zmiany można następnie odnotować w jednoznacznej wersji rysunku technicznego. To, czy wykonanie prototypu jest opłacalne i czy mieści się w harmonogramie, zależy od konkretnego zlecenia.
Zapytanie o cięcie laserowe w Berlinie: potrzebujemy następujących informacji
Kompletne zapytanie umożliwia przeprowadzenie szczegółowej analizy technicznej i przygotowanie odpowiedniej oferty. Prosimy skorzystać z poniższej listy zarówno w przypadku pojedynczych elementów blaszanych, jak i podzespołów. Jeśli brakuje jakichś informacji, prosimy o wyraźne ich wskazanie. Wówczas będziemy mogli wspólnie wyjaśnić wszystkie nierozstrzygnięte kwestie.
- Projekt i zastosowanie: Gdzie i w jaki sposób wykorzystywany jest ten element?
- Materiał: nazwa materiału, w razie potrzeby numer materiału i stan.
- Grubość blachy i powierzchnia: w tym strona widoczna oraz wymagana ochrona.
- Geometria: pliki DXF lub DWG, uzupełniający rysunek w formacie PDF oraz, w razie potrzeby, model w formacie STEP.
- Ilości: liczba sztuk na pozycję, możliwa seria i zapotrzebowanie na powtórkę.
- Jakość: wymiary funkcjonalne, tolerancje, wymagania dotyczące krawędzi oraz niezbędne kontrole.
- Dalsze prace: gięcie, gwintowanie, pogłębianie, spawanie i obróbka powierzchni.
- Dokumentacja: lista części, aktualna wersja rysunków oraz wymagane zaświadczenia.
- Logistyka: adres dostawy, rozładunek, opakowanie oraz preferowany przedział czasowy.
Tak przebiega proces od etapu projektowania aż po produkcję
- Prześlij zapytanie: Przesyłają Państwo rysunki i wymagania.
- Wyjaśnienie kwestii technicznych: Firma rotec sprawdza wykonalność i omawia brakujące informacje.
- Uzgodnienie zakresu usług: Oferta, realizacja, dokumentacja i termin stanowią podstawę zlecenia.
- Zatwierdź produkcję: Zgodny stan rysunku określa geometrię, która ma zostać wykonana.
- Koordynacja dostawy: Odbiór lub transport dostosowujemy do uzgodnionych warunków logistycznych.
Typowy przykład projektu: uchwyt wycinany laserowo i gięty
Jako ogólny przykład projektowania posłuży uchwyt z dwoma otworami mocującymi i jednym zagięciem. W zapytaniu należy najpierw podać materiał, grubość oraz pożądaną liczbę sztuk. Do tego dochodzą wymiary zewnętrzne, rozstaw otworów oraz kąt zagięcia. Dopiero łącznie dane te wystarczająco opisują wymagany element.
Jeśli otwór znajduje się blisko linii gięcia, w projekcie należy zwrócić szczególną uwagę na ten obszar. Deformacja może bowiem wpłynąć na otwór. Należy również jasno określić, czy wymiar ramienia odnosi się do strony wewnętrznej, czy zewnętrznej. Sam plik przekroju nie daje odpowiedzi na to pytanie w przypadku elementu, który ma zostać później zagięty.
W przypadku zakupów istotny jest również stan dostawy. Czy firma rotec ma dostarczyć jedynie płaski kontur, czy już zaginiony element? Czy wymagane jest usunięcie zadziorów, wykonanie gwintu lub obróbka powierzchni? Wspólna specyfikacja umożliwia porównanie ofert i ogranicza liczbę zapytań między działami projektowania, zakupów i produkcji.
Trzy punkty, które należy jeszcze raz sprawdzić przed zatwierdzeniem
Najpierw należy sprawdzić, czy lista części i rysunki techniczne podają ten sam numer wersji. Następnie należy upewnić się, czy wszystkie wymiary funkcjonalne i prace następcze są uwzględnione w uzgodnionym zakresie. Na koniec należy porównać adres dostawy, termin oraz wymagania dotyczące opakowania z harmonogramem montażu. Ta krótka kontrola pozwala uniknąć niepotrzebnych nieporozumień.
W przypadku ponownego zamówienia nie należy przypadkowo łączyć zmienionej ilości z nową geometrią. Dlatego prosimy o podanie istniejącej pozycji i wyraźne opisanie każdej zmiany. Dzięki temu firma rotec będzie mogła precyzyjnie ustalić, które dokumenty wymagają ponownego zatwierdzenia.
Uzgodnienie terminu dostawy, odbioru i transportu do Berlina
Czas dostawy zależy od dostępności materiałów, zakresu zlecenia, dalszych prac oraz obłożenia produkcyjnego. Dlatego też wiążący termin ustalamy indywidualnie dla każdego projektu. Dobrze przygotowane zapytanie skraca przynajmniej czas potrzebny na wyjaśnienie kwestii technicznych. Oprócz preferowanej daty prosimy o podanie również ważnych terminów montażu.
Odbiór w dzielnicy Berlin-Schöneberg jest możliwy po uzgodnieniu. W obrębie pierścienia berlińskiego firma rotec korzysta z własnej logistyki dostawczej. Poza tym obszarem dostawa odbywa się zgodnie z ustaleniami za pośrednictwem firmy spedycyjnej. W przypadku dużych lub delikatnych elementów należy przed wysyłką uzgodnić sposób rozładunku oraz odpowiednie opakowanie.
Doradztwo techniczne i jakość w firmie rotec
Firma rotec Berlin Metalltechnik GmbH łączy doświadczenie zdobyte od 1982 roku z własną produkcją w Berlinie. W ramach doradztwa technicznego dla klientów współpracują z nami dyplomowani technicy, inżynierowie budownictwa oraz specjaliści w dziedzinie inżynierii konstrukcyjnej. Dzięki temu już na wczesnym etapie można wspólnie rozważyć dobór materiałów, geometrię oraz dalszą obróbkę.
Prace laserowe i spoiny są sprawdzane przez wykwalifikowanych specjalistów technicznych. Wymaga to wiedzy z zakresu inżynierii konstrukcyjnej i technologii spawania. Konkretny zakres kontroli zależy od elementu konstrukcyjnego i ustaleń. Jeśli potrzebują Państwo udokumentowanych pomiarów lub szczególnych kryteriów odbioru, należy je uwzględnić już w zapytaniu ofertowym.
Uzgodnić dokumenty i certyfikaty odpowiednie dla danego zlecenia
W przypadku niektórych podzespołów istotne znaczenie mają certyfikaty dotyczące zarządzania jakością, techniki spawania lub produkcji elementów nośnych. W tym kontekście rolę mogą odgrywać normy DIN EN ISO 9001:2015, DIN EN ISO 3834-3 lub DIN EN 1090-1 i DIN EN 1090-2. To, jakie wymagania faktycznie mają zastosowanie, zależy od produktu i przeznaczenia.
Jeśli potrzebują Państwo certyfikatów, świadectw materiałowych lub dokumentacji badawczej związanej z projektem, prosimy o podanie tego przed złożeniem zamówienia. Aktualne zaświadczenia, ich zakres obowiązywania oraz, w razie potrzeby, klasa wykonania muszą zostać uzgodnione dla konkretnego zlecenia. Zaświadczenie o działalności przedsiębiorstwa nie zastępuje ani projektu elementu konstrukcyjnego, ani uzgodnionego badania.
Najczęściej zadawane pytania dotyczące cięcia laserowego w Berlinie
Jakie blachy może ciąć laserowo firma rotec?
Firma rotec tnie stal, stal nierdzewną i aluminium. Zgodnie z zestawieniem możliwości technicznych firmy rotec możliwe jest cięcie stali i stali nierdzewnej o grubości do 15 mm oraz aluminium o grubości do 12 mm. Możliwość cięcia miedzi i mosiądzu sprawdzamy na zapytanie. Zatwierdzenie zlecenia zależy dodatkowo od rodzaju materiału, powierzchni i kształtu. Dane dotyczące wydajności firmy rotec.
Jak duże mogą być elementy wycinane laserowo?
W zależności od materiału i geometrii możliwe są formaty o wymiarach do 1 500 × 3 000 mm. Format użytkowy elementu potwierdzamy na podstawie Państwa rysunku. Odległości od krawędzi, wycięcia oraz rozmieszczenie na arkuszu blachy mogą mieć wpływ na wykonalność.
Czy firma rotec produkuje również pojedyncze elementy i małe serie?
Tak, firma rotec produkuje pojedyncze elementy, małe serie oraz serie powtarzalne po uzgodnieniu. Prosimy zatem o podanie liczby sztuk dla każdej pozycji oraz ewentualnego zapotrzebowania na kolejne partie. Dzięki temu będziemy mogli odpowiednio oszacować zapotrzebowanie na materiały i przebieg procesu produkcji.
Jakie pliki są potrzebne firmie rotec do cięcia laserowego?
Do tworzenia płaskich konturów cięcia nadają się pliki DXF lub DWG. Prosimy o dołączenie rysunku w formacie PDF wraz z wymiarami i wymaganiami. Model STEP może okazać się pomocny w przypadku elementów krawędziowych i podzespołów. Odpowiedni sposób przeniesienia danych oraz ewentualne niezbędne dostosowania uzgadniamy indywidualnie dla każdego projektu.
Czy mogę złożyć zapytanie, przesyłając szkic?
Tak, prosimy o przesłanie szkicu z jak najdokładniejszymi wymiarami, wraz z informacją o materiale, grubości i liczbie sztuk. Firma rotec ustali następnie, jakie dodatkowe przygotowanie danych jest konieczne. Przed rozpoczęciem produkcji obie strony muszą dysponować jednoznaczną i uzgodnioną geometrią.
Jakie tolerancje obowiązują przy cięciu laserowym?
Obowiązują wymagania uzgodnione dla danego zlecenia. Ogólne określenie dokładności nie jest wystarczające w przypadku wymiarów funkcjonalnych. Norma DIN EN ISO 9013:2025-04 dotyczy jakości cięć termicznych. Przed rozpoczęciem produkcji należy ustalić, czy i w jakim zakresie odniesienie do tej normy ma zastosowanie w przypadku danego elementu. Wydanie normy w wydawnictwie DIN Media.
Czy elementy wycinane laserowo w firmie rotec są poddawane procesowi gratowania?
W firmie rotec niemal wszystkie elementy wycinane laserowo są standardowo poddawane procesowi gratowania. Ewentualne odstępstwa uzgadniamy indywidualnie dla każdego zlecenia. Należy dodatkowo określić konkretny promień krawędzi lub specjalną powierzchnię widoczną. Samo gratowanie nie wystarcza do opisania tych wymagań.
Czy firma rotec może również giąć blachy wycinane laserowo?
Tak, po przeprowadzeniu analizy technicznej można połączyć cięcie laserowe z gięciem. Należy określić kierunek gięcia, długości ramion oraz odpowiednie promienie. W przypadku istniejącego rozwinięcia należy ponadto sprawdzić, czy jest ono zgodne z planowaną produkcją.
Czy możliwe jest stosowanie elementów gwintowanych i zespołów spawanych?
Tak, o takie prace dodatkowe można poprosić w ramach konkretnego projektu. Prosimy o osobne podanie gwintów, pogłębień, przyłączy oraz wymagań dotyczących połączeń spawanych. Dzięki temu oferta uwzględni wymagany zakres obróbki, a nie tylko kontur wycięty laserowo.
Jak oblicza się cenę cięcia laserowego?
Istotne znaczenie mają materiał, grubość, kontur, liczba sztuk oraz dalsze prace. Wiele wycięć wymaga innego nakładu pracy niż zwykły kontur zewnętrzny. Aby sporządzić rzetelną ofertę, firma rotec potrzebuje zatem Państwa rysunku oraz informacji dotyczących krawędzi, powierzchni, badań i dostawy.
Jak szybko firma rotec realizuje zamówienia na wycinanie laserowe?
Termin ustalamy w oparciu o dostępność materiałów, zakres zlecenia oraz obłożenie produkcyjne. Na całkowity czas realizacji wpływają również prace następcze. Prosimy zatem o przesłanie danych wraz z żądanym terminem dostawy. Ogólne zobowiązanie dotyczące dostawy nie byłoby wiarygodne bez uprzedniej weryfikacji.
Czy możliwy jest odbiór w Berlinie i dostawa poza Berlin?
Tak, odbiór w dzielnicy Berlin-Schöneberg jest możliwy po uzgodnieniu. W obrębie pierścienia berlińskiego firma rotec korzysta z własnej logistyki dostawczej. Poza tym obszarem dostawa odbywa się zgodnie z ustaleniami za pośrednictwem firmy spedycyjnej. Adres dostawy, rozładunek i opakowanie uzgadniamy odpowiednio do zlecenia.
O jakie dokumenty powinienem poprosić w związku z moim projektem?
Już w zapytaniu ofertowym prosimy o podanie wymaganych świadectw materiałowych, certyfikatów, protokołów pomiarowych oraz kryteriów odbioru. To, jakie dokumenty są wymagane, zależy od przeznaczenia elementu konstrukcyjnego. Przed złożeniem zamówienia należy uzgodnić z firmą rotec aktualne dokumenty potwierdzające oraz ich zakres obowiązywania.
Dostosowanie techniczne cięć laserowych z firmą rotec
Dobre cięcie laserowe zaczyna się od precyzyjnego rysunku, a kończy na elemencie, który spełnia swoje przeznaczenie. Dlatego materiał, wymiary funkcjonalne i dalsze prace muszą być ze sobą skoordynowane. Firma rotec wspiera Państwa w tym procesie i produkuje odpowiednie elementy blaszane w Berlinie.
Prosimy o przesłanie rysunku wraz z informacją o materiale, grubości blachy, liczbie sztuk i preferowanym terminie. Jeśli potrzebują Państwo pomocy przy wykonaniu, prosimy skorzystać z Zapytanie techniczne dotyczące projektu skierowane do firmy rotec. Wspólnie ustalimy odpowiedni zakres usług dla Państwa elementu konstrukcyjnego.
A może szukają Państwo standardowej blachy perforowanej? W rotec Profishop – blachy perforowane Znajdą Państwo tam dostępne modele wraz z podanymi cenami i informacjami o dostępności.

 PL
 DE
 EN
 ES
 FR
 IT
 NL
 TR