Informacje merytoryczne zaktualizowano 12 września 2026 r.
W firmie rotec w Berlinie obróbka blachy nie zaczyna się dopiero przy maszynie. Ekonomiczne i niezawodne pod względem technicznym rozwiązanie powstaje raczej dzięki odpowiedniemu połączeniu doradztwa, doboru materiałów, projektowania, cięcia, formowania i dalszej obróbki. Dlatego przed rozpoczęciem produkcji sprawdzamy rysunki i dane projektowe. Pozwala to uniknąć zbędnych etapów pracy, a jednocześnie z wyprzedzeniem uwzględnić wymiary funkcjonalne, powierzchnie widoczne oraz przyszłe warunki eksploatacji.
Firma rotec zajmuje się obróbką stali, stali nierdzewnej i aluminium dla architektów, biur projektowych, konstruktorów metalowych, wykonawców fasad, firm budowlanych, zakładów przemysłowych oraz wykonawców wnętrz sklepowych. Produkujemy pojedyncze elementy, prototypy, małe serie oraz serie powtarzalne. W zależności od projektu łączymy cięcie laserowe, gięcie CNC, wiercenie, pogłębianie, gwintowanie, spawanie, szlifowanie, polerowanie, znakowanie i montaż w spójny proces produkcyjny.
Kolejną zaletą jest nasz bogaty asortyment blach w oddziale w Berlinie. Około 1 200 różnych rodzajów blach pełnych, blach perforowanych i siatek cięto-ciągnionych pozwala w wielu projektach na skrócenie drogi między magazynem materiałów, działem przygotowania produkcji a samą produkcją. Dzięki temu nasi klienci otrzymują nie tylko pojedynczy element, ale rozwiązanie dostosowane do rzeczywistych potrzeb.
Źródło zdjęcia: Wszystkie zdjęcia w tym artykule to oryginalne ujęcia z zakładu produkcyjnego firmy rotec w Berlinie. Nie zostały one wygenerowane przy użyciu sztucznej inteligencji.
Dlaczego warto wybrać firmę rotec do obróbki blachy w Berlinie?
Dobra obróbka blachy musi łączyć w sobie wymagania techniczne, koszty i terminy. Dlatego nie skupiamy się wyłącznie na poszczególnych etapach obróbki. Sprawdzamy również, w jaki sposób materiał, kontur, sekwencja krawędzi, technika łączenia i powierzchnia wzajemnie na siebie oddziałują.
Dla klientów z Berlina i Brandenburgii krótkie odległości umożliwiają bezpośrednią koordynację. Jednocześnie dostarczamy gotowe elementy blaszane i elementy metalowe na terenie całych Niemiec. Koszty transportu naszych stałych przewoźników są wykazane i naliczane oddzielnie w ofercie.
Nasze najważniejsze atuty to:
- własna obróbka blachy w zakładzie w Berlinie
- indywidualne doradztwo techniczne zapewniane przez stałą osobę kontaktową
- Cięcie laserowe, gięcie CNC i dalsza obróbka – wszystko z jednej ręki
- około 1 200 różnych rodzajów blach pełnych, blach perforowanych i siatek cięto-ciągnionych w magazynie
- Obróbka stali, stali nierdzewnej i aluminium
- Produkcja pojedynczych elementów, małych serii i serii powtarzalnych
- Zespoły spawane i elementy przygotowane do montażu
- udokumentowane procesy zapewnienia jakości i potwierdzone certyfikaty
- Wysyłka na terenie całego kraju za pośrednictwem firm spedycyjnych, z którymi mamy podpisane umowy
Możliwości techniczne obróbki blachy w firmie rotec
Poniższe wartości opisują maksymalne możliwości techniczne naszych urządzeń. Nie stanowią one ogólnej gwarancji dla każdego elementu. Rzeczywista grubość materiału, który można obrabiać, zależy między innymi od rodzaju materiału, stopu, wytrzymałości na rozciąganie, geometrii elementu, długości gięcia, promienia gięcia oraz narzędzia. Dlatego też wiarygodną ocenę można sformułować dopiero po przeanalizowaniu rysunku lub szkicu.
| Wydajność | Dane techniczne | Ważna informacja |
|---|---|---|
| Siła nacisku prasy krawędziowej | do 200 t | w zależności od narzędzia, materiału i geometrii elementu |
| Maksymalna długość gięcia | 3 040 mm | w zależności od geometrii, grubości materiału i wytrzymałości |
| Gięcie stali | do 15 mm | Wykonalność jest sprawdzana w odniesieniu do konkretnego projektu |
| Gięcie stali nierdzewnej | do 15 mm | Uwzględnia się klasę materiału i powierzchnię |
| Gięcie aluminium | do 15 mm | Szczególne znaczenie mają stop i kierunek gięcia |
| Cięcie stali laserem | do 15 mm | w zależności od klasy materiału i kształtu |
| Cięcie laserowe stali nierdzewnej | do 15 mm | Należy wcześnie określić powierzchnie widoczne i folię ochronną |
| Cięcie laserowe aluminium | do 12 mm | w zależności od stopu i geometrii elementu |
Tolerancje przy cięciu laserowym
W zależności od rodzaju materiału, grubości, konturu i geometrii elementu, podczas cięcia laserowego możliwe są tolerancje do ±0,1 milimetra. Osiągalna dokładność jest sprawdzana indywidualnie dla każdego projektu. Dlatego też szczególnie wąskie tolerancje należy jednoznacznie zaznaczyć już w zapytaniu ofertowym. W tym kontekście warto rozróżnić wymiary funkcjonalne od wymiarów mniej krytycznych.
Cięcie laserowe stali, stali nierdzewnej i aluminium
Cięcie laserowe CNC pozwala na uzyskanie precyzyjnych konturów zewnętrznych, wycięć, otworów podłużnych i układów otworów. Jednocześnie na podstawie cyfrowych danych rysunkowych można w ekonomiczny sposób zagnieżdżać pojedyncze elementy i serie. Dzięki temu lepiej wykorzystuje się dostępny materiał, a powtarzające się elementy można wytwarzać w sposób powtarzalny.
Firma rotec wykonuje cięcie laserowe stali i stali nierdzewnej o maksymalnej grubości materiału wynoszącej 15 milimetrów. Aluminium można obrabiać do maksymalnej grubości 12 milimetrów. Rzeczywista wykonalność zależy dodatkowo od rodzaju materiału, stopu, konturu, wycięć oraz geometrii elementu.
Do szybkiej weryfikacji technicznej szczególnie dobrze nadają się pliki DXF lub DWG zawierające kontury dwuwymiarowe. Dodatkowo należy przesłać rysunek w formacie PDF z wymiarami. Służy on jako jednoznaczna kontrola wizualna wymiarów, materiału, liczby sztuk, tolerancji i wersji.
Od cięcia laserowego do gotowego elementu
Precyzyjne cięcie jest często tylko pierwszym krokiem. Dlatego już na etapie przygotowania cięcia laserowego bierzemy pod uwagę, czy element będzie następnie gięty, spawany czy montowany. Wycięcia i otwory w pobliżu linii gięcia mogą ulec zmianie podczas formowania. Odpowiednio zaprojektowana konstrukcja pomaga uniknąć takich odkształceń lub celowo je skompensować.
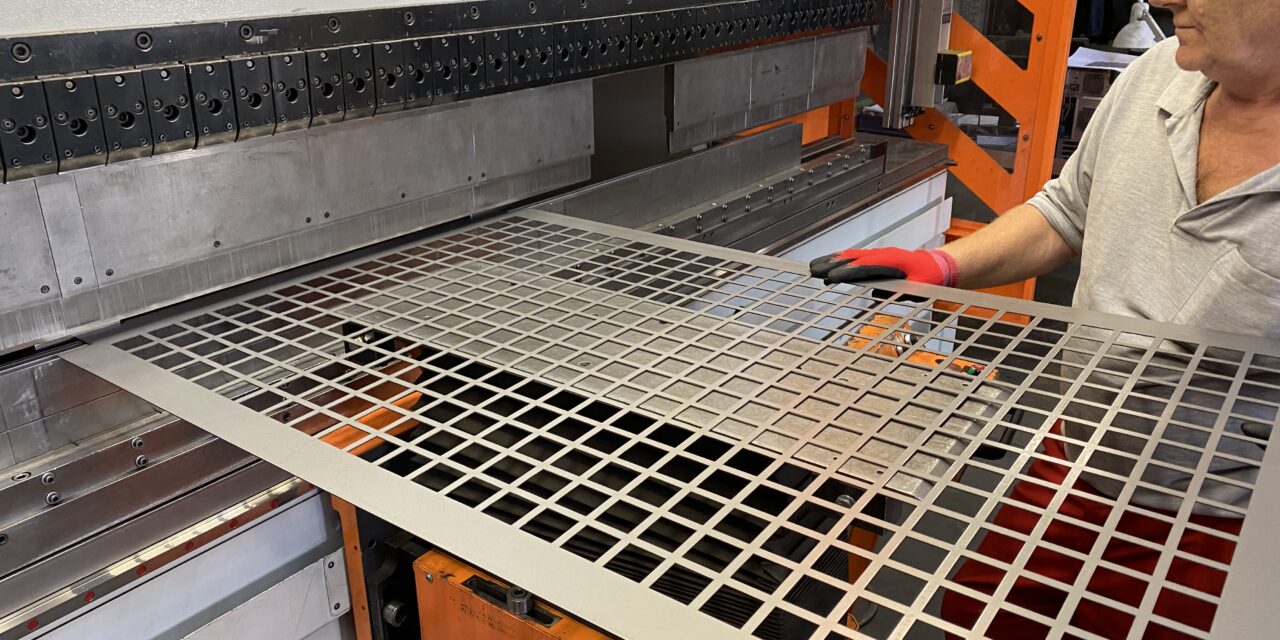
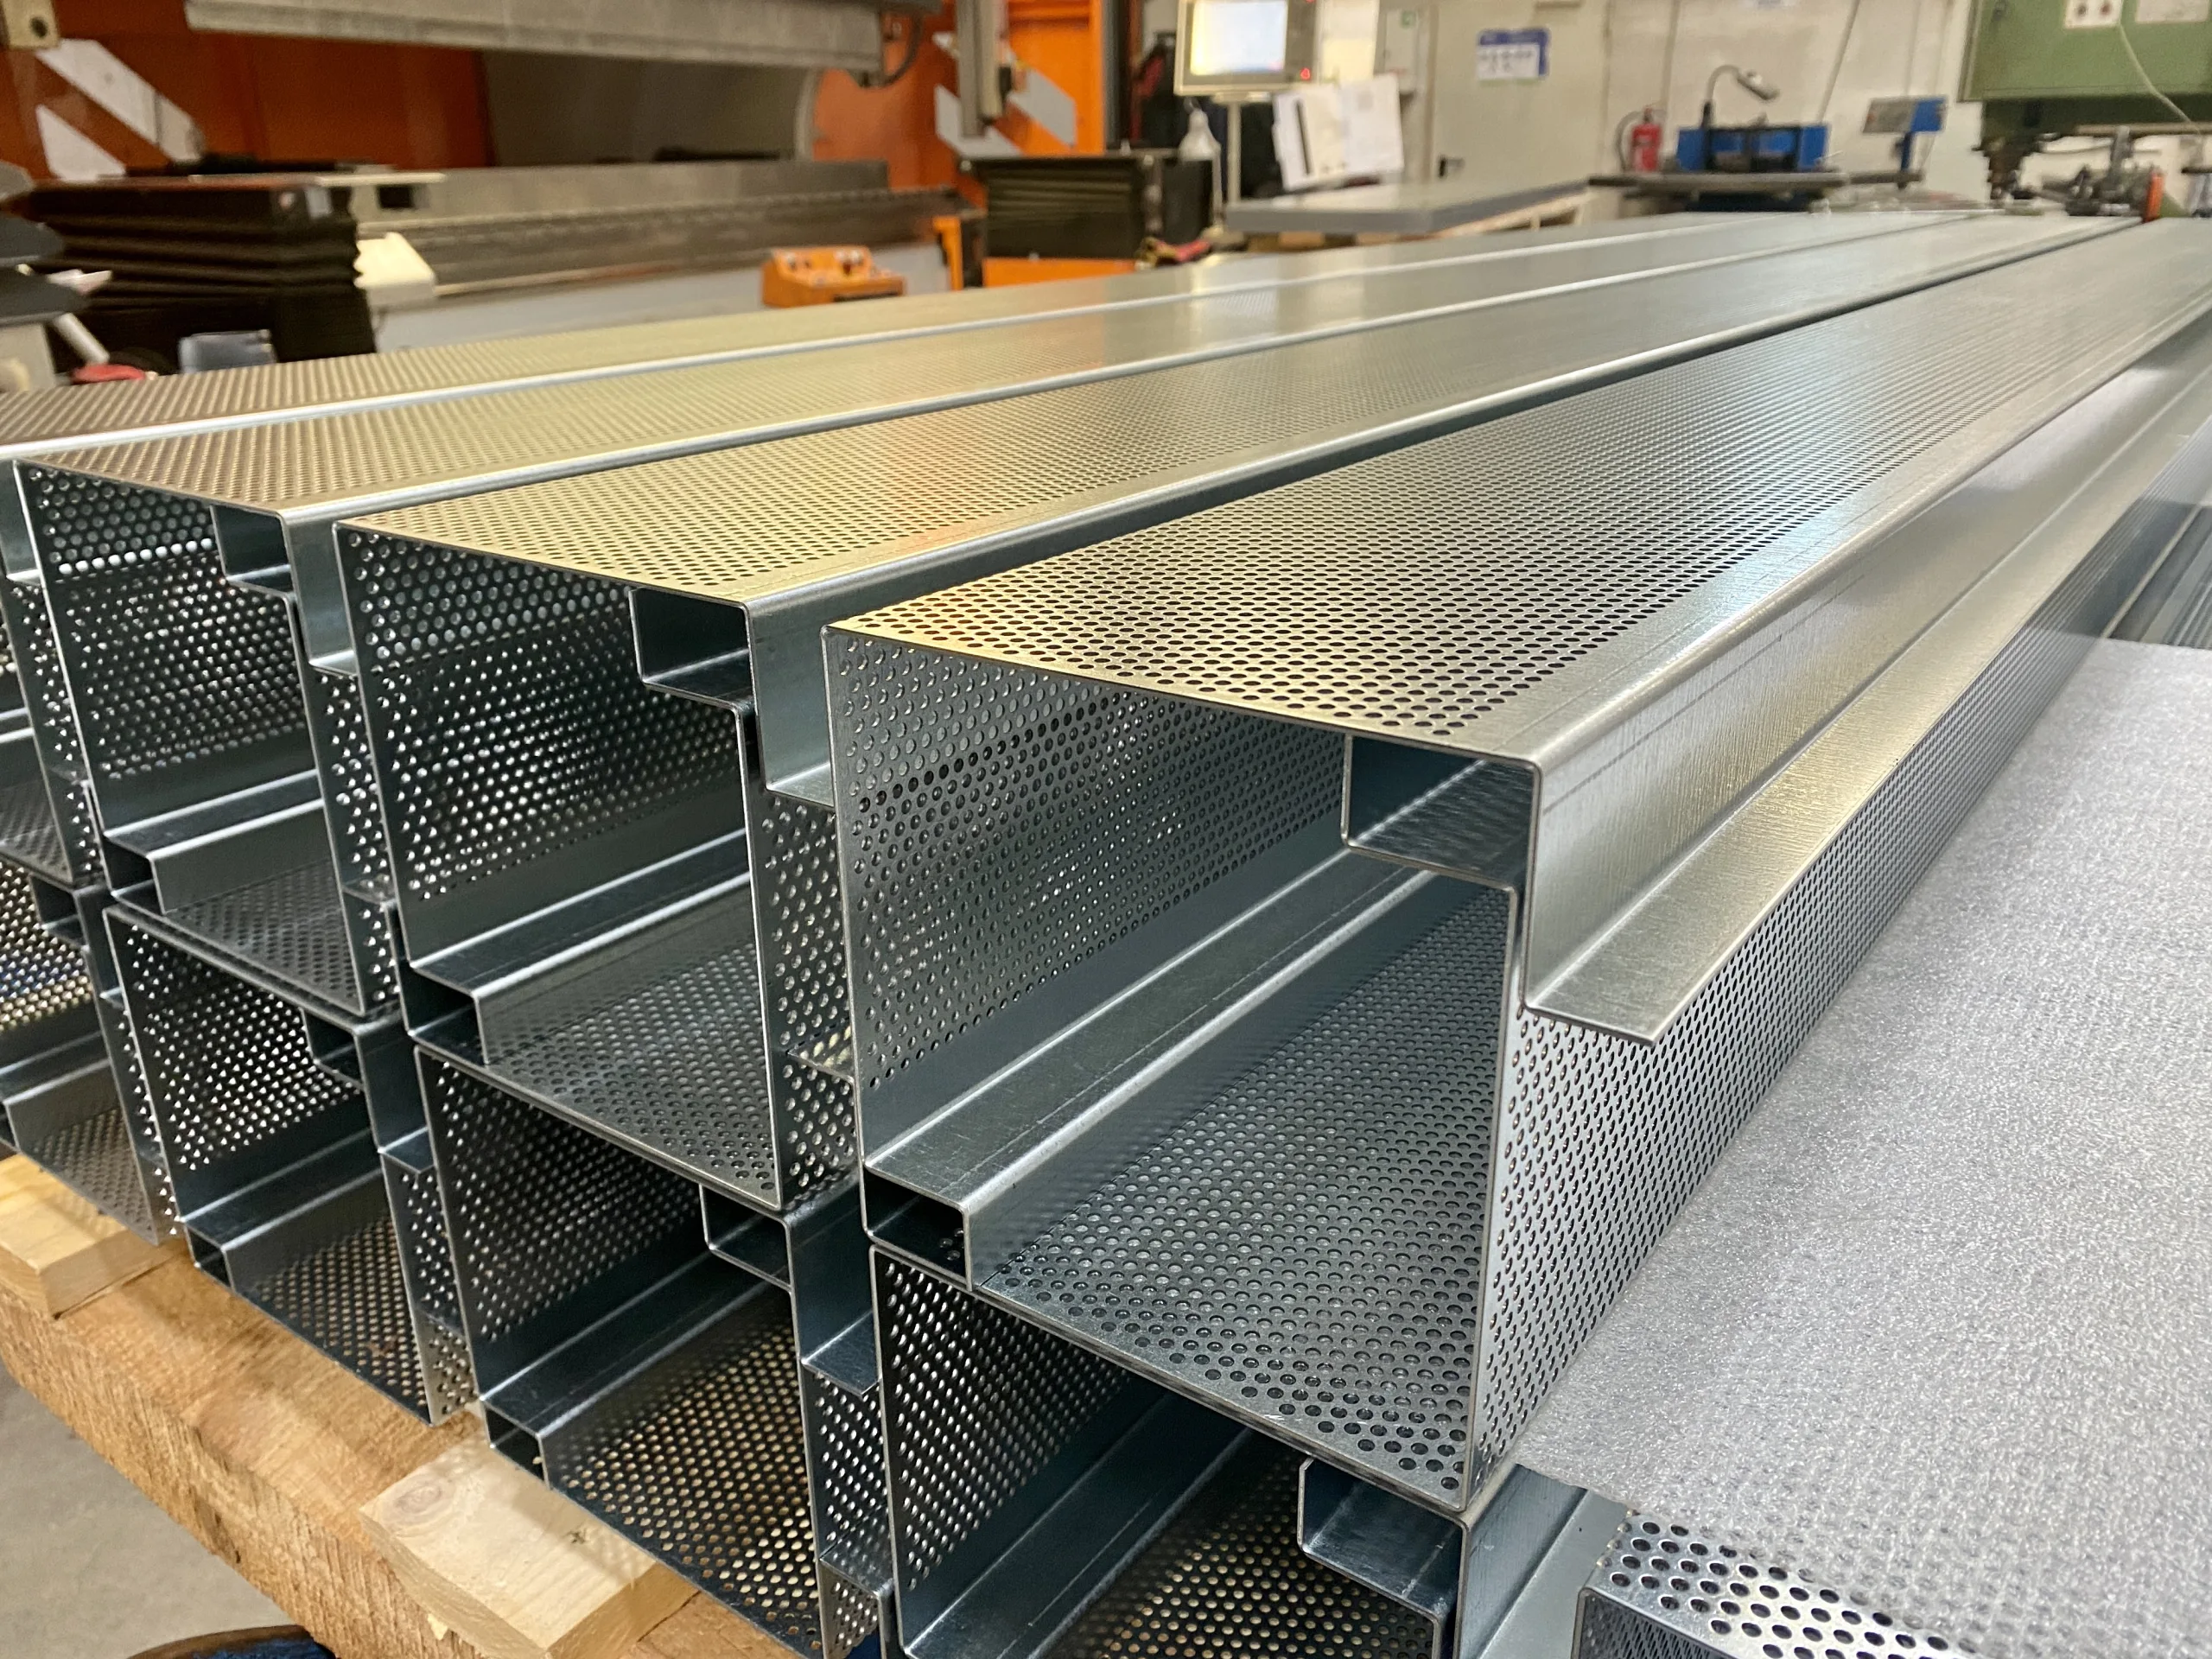
Zdjęcie tytułowe tego artykułu szczególnie dobrze ilustruje ten związek. Wielkoformatową blachę perforowaną najpierw przycięto na wycinarce laserowej. Następnie pracownik wykonał gięcie elementu na prasie krawędziowej CNC. Zdjęcie to przedstawia zatem dwa kluczowe etapy produkcji w ramach spójnego procesu roboczego w firmie rotec.
Cięcie i gięcie blach metodą CNC w Berlinie
Podczas gięcia prasa krawędziowa formuje płaski wykrój blachy wzdłuż określonych linii gięcia. W tym procesie narzędzie górne dociska blachę w kontrolowany sposób do narzędzia dolnego. Rodzaj materiału, grubość blachy, promień gięcia, długość gięcia oraz pożądany kąt determinują dobór narzędzi i wymaganą siłę prasowania.
Nasza prasa krawędziowa charakteryzuje się siłą nacisku do 200 ton i umożliwia gięcie elementów o maksymalnej długości 3 040 milimetrów. W zależności od projektu można giąć stal, stal nierdzewną i aluminium o grubości do 15 milimetrów. Jednak w przypadku długich linii gięcia, małych promieni lub specjalnych gatunków materiałów może być wymagana mniejsza grubość materiału.
Szczegółowe informacje na temat materiałów, promieni gięcia i danych konstrukcyjnych można znaleźć w naszym artykule specjalistycznym Zagięcie, wyginanie i gięcie blach w Berlinie.
Promień gięcia, sprężystość powrotna i kierunek walcowania
Odpowiedni promień wewnętrzny zależy od materiału, grubości, wytrzymałości i narzędzia. Zbyt mały promień może powodować pęknięcia lub trwale osłabiać element. Ponadto po gięciu materiał nieznacznie się odspręża. Zachowanie to różni się w przypadku stali, stali nierdzewnej i aluminium i jest uwzględniane podczas planowania produkcji.
Również kierunek walcowania może wpływać na właściwości giętnościowe. W przypadku elementów widocznych należy ponadto jednoznacznie określić kierunek szlifowania, folię ochronną oraz dopuszczalne ślady po narzędziach. Im wcześniej te informacje będą dostępne, tym pewniej uda się połączyć estetykę z funkcjonalnością.
Typowe elementy krawędziowe
Firma rotec produkuje między innymi profile kątowe, profile w kształcie litery U, profile w kształcie litery Z, profile kapeluszowe, kasety, osłony, wsporniki, uchwyty, okładziny, profile trapezowe, elementy elewacyjne oraz specjalne elementy gięte na zamówienie klienta. Ponadto wykonujemy gięcie odpowiednich blach perforowanych i siatek cięto-ciągnionych. W tym przypadku w planowaniu produkcji należy uwzględnić rozmieszczenie otworów, szerokość prętów, strefy brzegowe oraz geometrię oczek.
Dalsze etapy obróbki i produkcja podzespołów
Wiele projektów wymaga czegoś więcej niż tylko cięcia laserowego lub elementu krawędziowego. Dlatego firma rotec, w zależności od zlecenia, wykonuje dodatkowe etapy obróbki. Należą do nich wiercenie, pogłębianie, gwintowanie, spawanie, szlifowanie, polerowanie, znakowanie oraz montaż odpowiednich elementów łączących.
W ten sposób z wielu pojedynczych części powstają zespoły spawane, obudowy, osłony lub elementy przygotowane do montażu. Przejścia między poszczególnymi etapami pracy są uwzględniane już na etapie przygotowania produkcji. Ogranicza to liczbę zbędnych punktów styku i ułatwia kontrolę jakości.
Wspólna produkcja ram profilowych i okładzin blaszanych
W przypadku stojaków na urządzenia, stanowisk roboczych i obudów konstrukcja profilowa i obróbka blachy wzajemnie się uzupełniają. Firma rotec może Cięcie laserowe okładzin bocznych na miarę we własnym zakładzie oraz dopasować do ram, wykonując niezbędne wycięcia, otwory mocujące i zagięcia. Nasz wkład w Cięcie laserowe i elementy wycinane laserowo na wymiar wyjaśnia, jak przygotować dane dotyczące subskrypcji, a następnie je przetworzyć.
W poradniku znajdziesz informacje na temat odpowiedniej ramy podstawowej Wybór profili konstrukcyjnych, ich przycinanie i łączenie, jak współgrają ze sobą wymiary profili, łączniki i lista części. Jeśli chcą Państwo zrealizować projekt ramy i okładziny jako całość, będziemy Państwu towarzyszyć w Projektowanie, produkcja i montaż Państwa konstrukcji aluminiowej. Poszczególne profile i akcesoria można znaleźć w Sklep z profilami rotec wybrać.
W ten sposób można wspólnie ustalić na wczesnym etapie wymiary przyłączy, dobór materiałów oraz kolejność montażu. Na początek wystarczy szkic zespołu oraz informacje dotyczące przeznaczenia i pożądanych powierzchni okładzinowych.
Spawanie i zespoły spawane
W zależności od materiału i wymagań technicznych łączymy elementy konstrukcyjne za pomocą odpowiednich metod spawania. Położenie, wykonanie i obróbka spoin muszą być jednoznacznie określone na rysunku. W przypadku widocznych podzespołów należy ponadto ustalić, czy spoiny mają pozostać nieobrobione, czy też powinny zostać zeszlifowane lub dostosowane pod względem estetycznym.
Nasze wymagania jakościowe w zakresie spawalnictwa są zgodne z normą DIN EN ISO 3834-3. W przypadku elementów konstrukcyjnych objętych zakresem normy DIN EN 1090 obowiązują ponadto potwierdzone wymagania zgodnie z normami DIN EN 1090-1 i DIN EN 1090-2 do klasy EXC 2. To, które normy, certyfikaty kontroli i dokumentacja są faktycznie wymagane, zależy od elementu konstrukcyjnego, przeznaczenia oraz postanowień umownych.
Obróbka powierzchni i powlekanie
Powierzchnia ma wpływ na ochronę przed korozją, łatwość czyszczenia, trwałość oraz wygląd. W zależności od materiału i zakresu zastosowania można rozważyć między innymi cynkowanie, szlifowanie, polerowanie, anodowanie i powlekanie farbą.
Anodowanie i powlekanie barwne są wykonywane przez wyspecjalizowane firmy zewnętrzne. Na życzenie firma rotec koordynuje te etapy prac w ramach zlecenia produkcyjnego. Dzięki temu klienci otrzymują skoordynowane usługi oraz mają jedną osobę kontaktową odpowiedzialną za ich projekt. Wymagania dotyczące koloru, stopnia połysku, struktury powłoki, powierzchni widocznych oraz dopuszczalnych śladów obróbki powinny zostać określone już w zapytaniu ofertowym.
Około 1 200 rodzajów blach w magazynie firmy rotec
Duży asortyment magazynowy stanowi praktyczną zaletę, gdy projekty rozpoczynają się w krótkim terminie lub gdy konieczne jest porównanie różnych materiałów. Firma rotec przechowuje w swoim oddziale w Berlinie około 1 200 różnych rodzajów blach pełnych, blach perforowanych i siatek cięto-ciągnionych.
Do materiałów, z których regularnie wykonujemy produkty, należą stal, stal nierdzewna i aluminium. W przypadku specjalnych gatunków, wykończeń powierzchni lub wymiarów indywidualnie sprawdzamy dostępność i możliwości zaopatrzenia. Ponieważ stany magazynowe ulegają zmianom, przed potwierdzeniem terminu sprawdzamy rodzaj materiału, ilość i format blachy.
Blachy perforowane do zastosowań technicznych, architektonicznych i wykończeniowych
Blachy perforowane łączą w sobie określone przekroje swobodne z różnorodnymi możliwościami projektowymi. Nadają się one między innymi do otworów wentylacyjnych, osłon maszyn, fasad, stropów, wypełnień balustrad, obudów technicznych oraz projektów wyposażenia sklepów.
Oprócz standardowych perforacji firma rotec produkuje również specjalne blachy perforowane dostosowane do konkretnych projektów. Można je następnie przycinać, giąć, spawać lub przetwarzać dalej na podzespoły. Przegląd kształtów otworów, rozstawów, stref brzegowych oraz ważnych terminów technicznych przedstawia Słownik terminów dotyczących blach perforowanych firmy rotec.
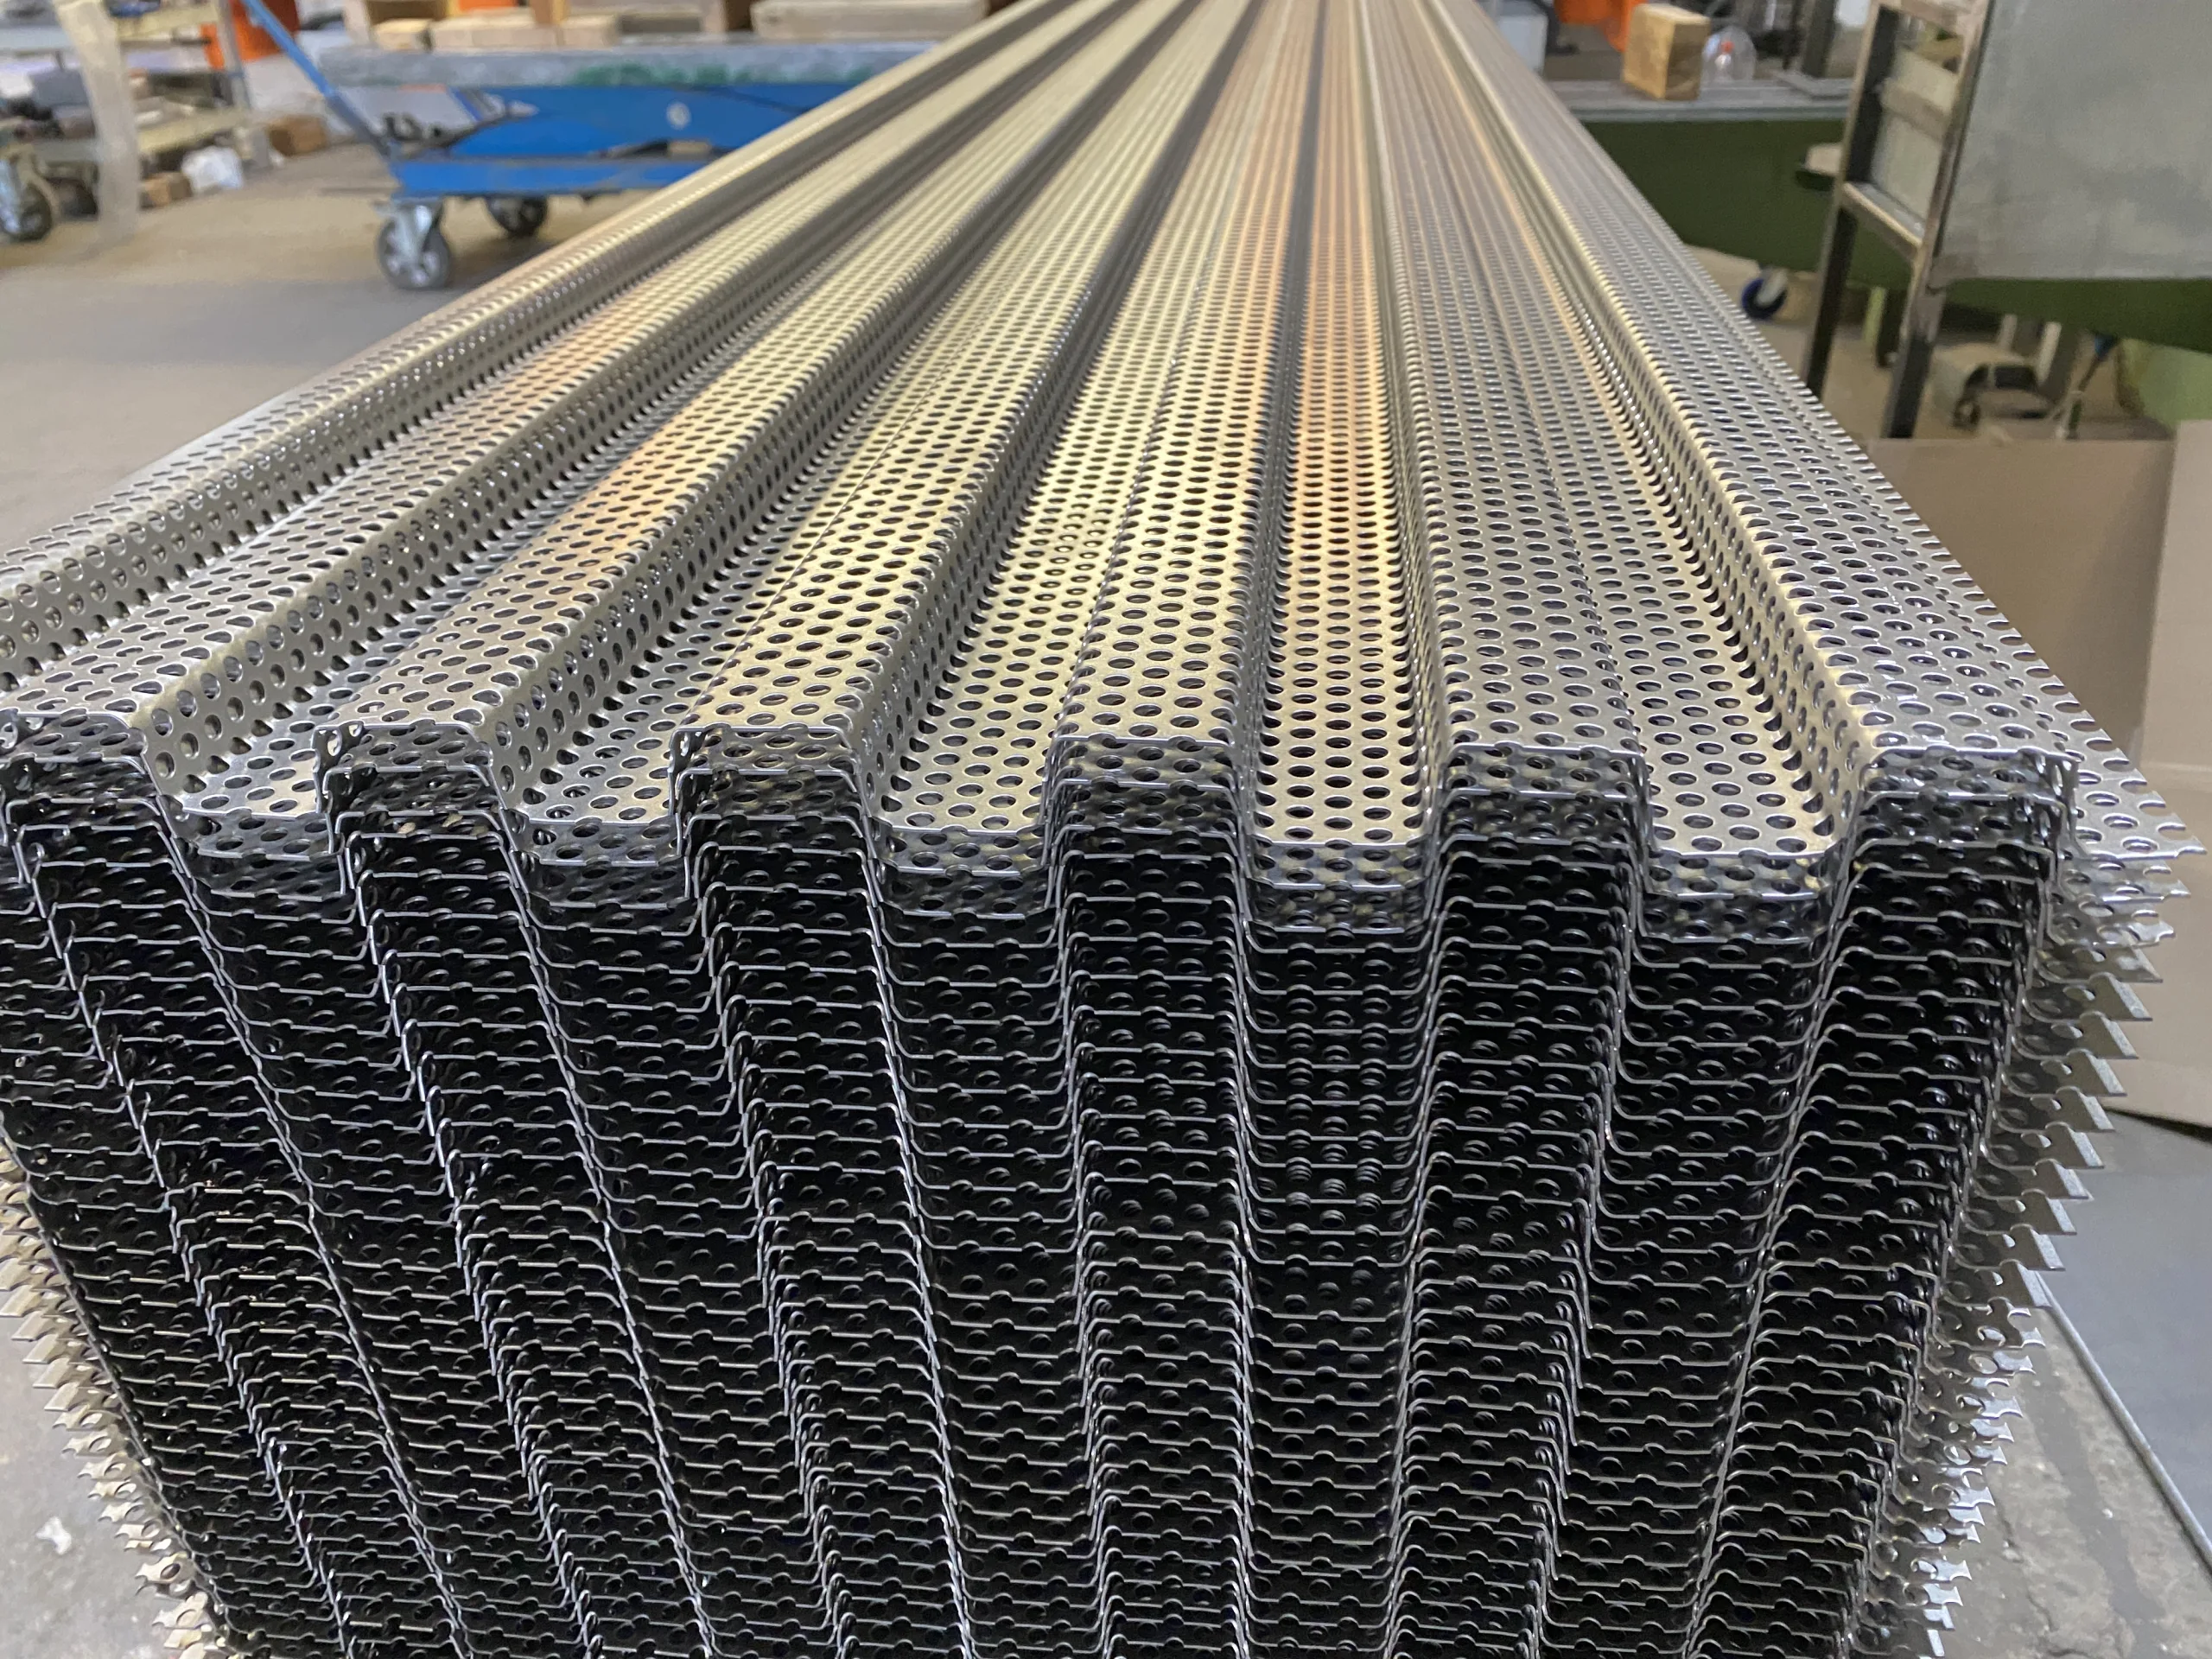
Profile gięte z blachy perforowanej są stosowane na przykład jako profile dylatacyjne w betonowych płytach podłogowych. Przykład zastosowania przedstawia nasz artykuł na temat Profile trapezowe z blachy perforowanej.
Siatka cięto-ciągniona i kraty cięto-ciągnione
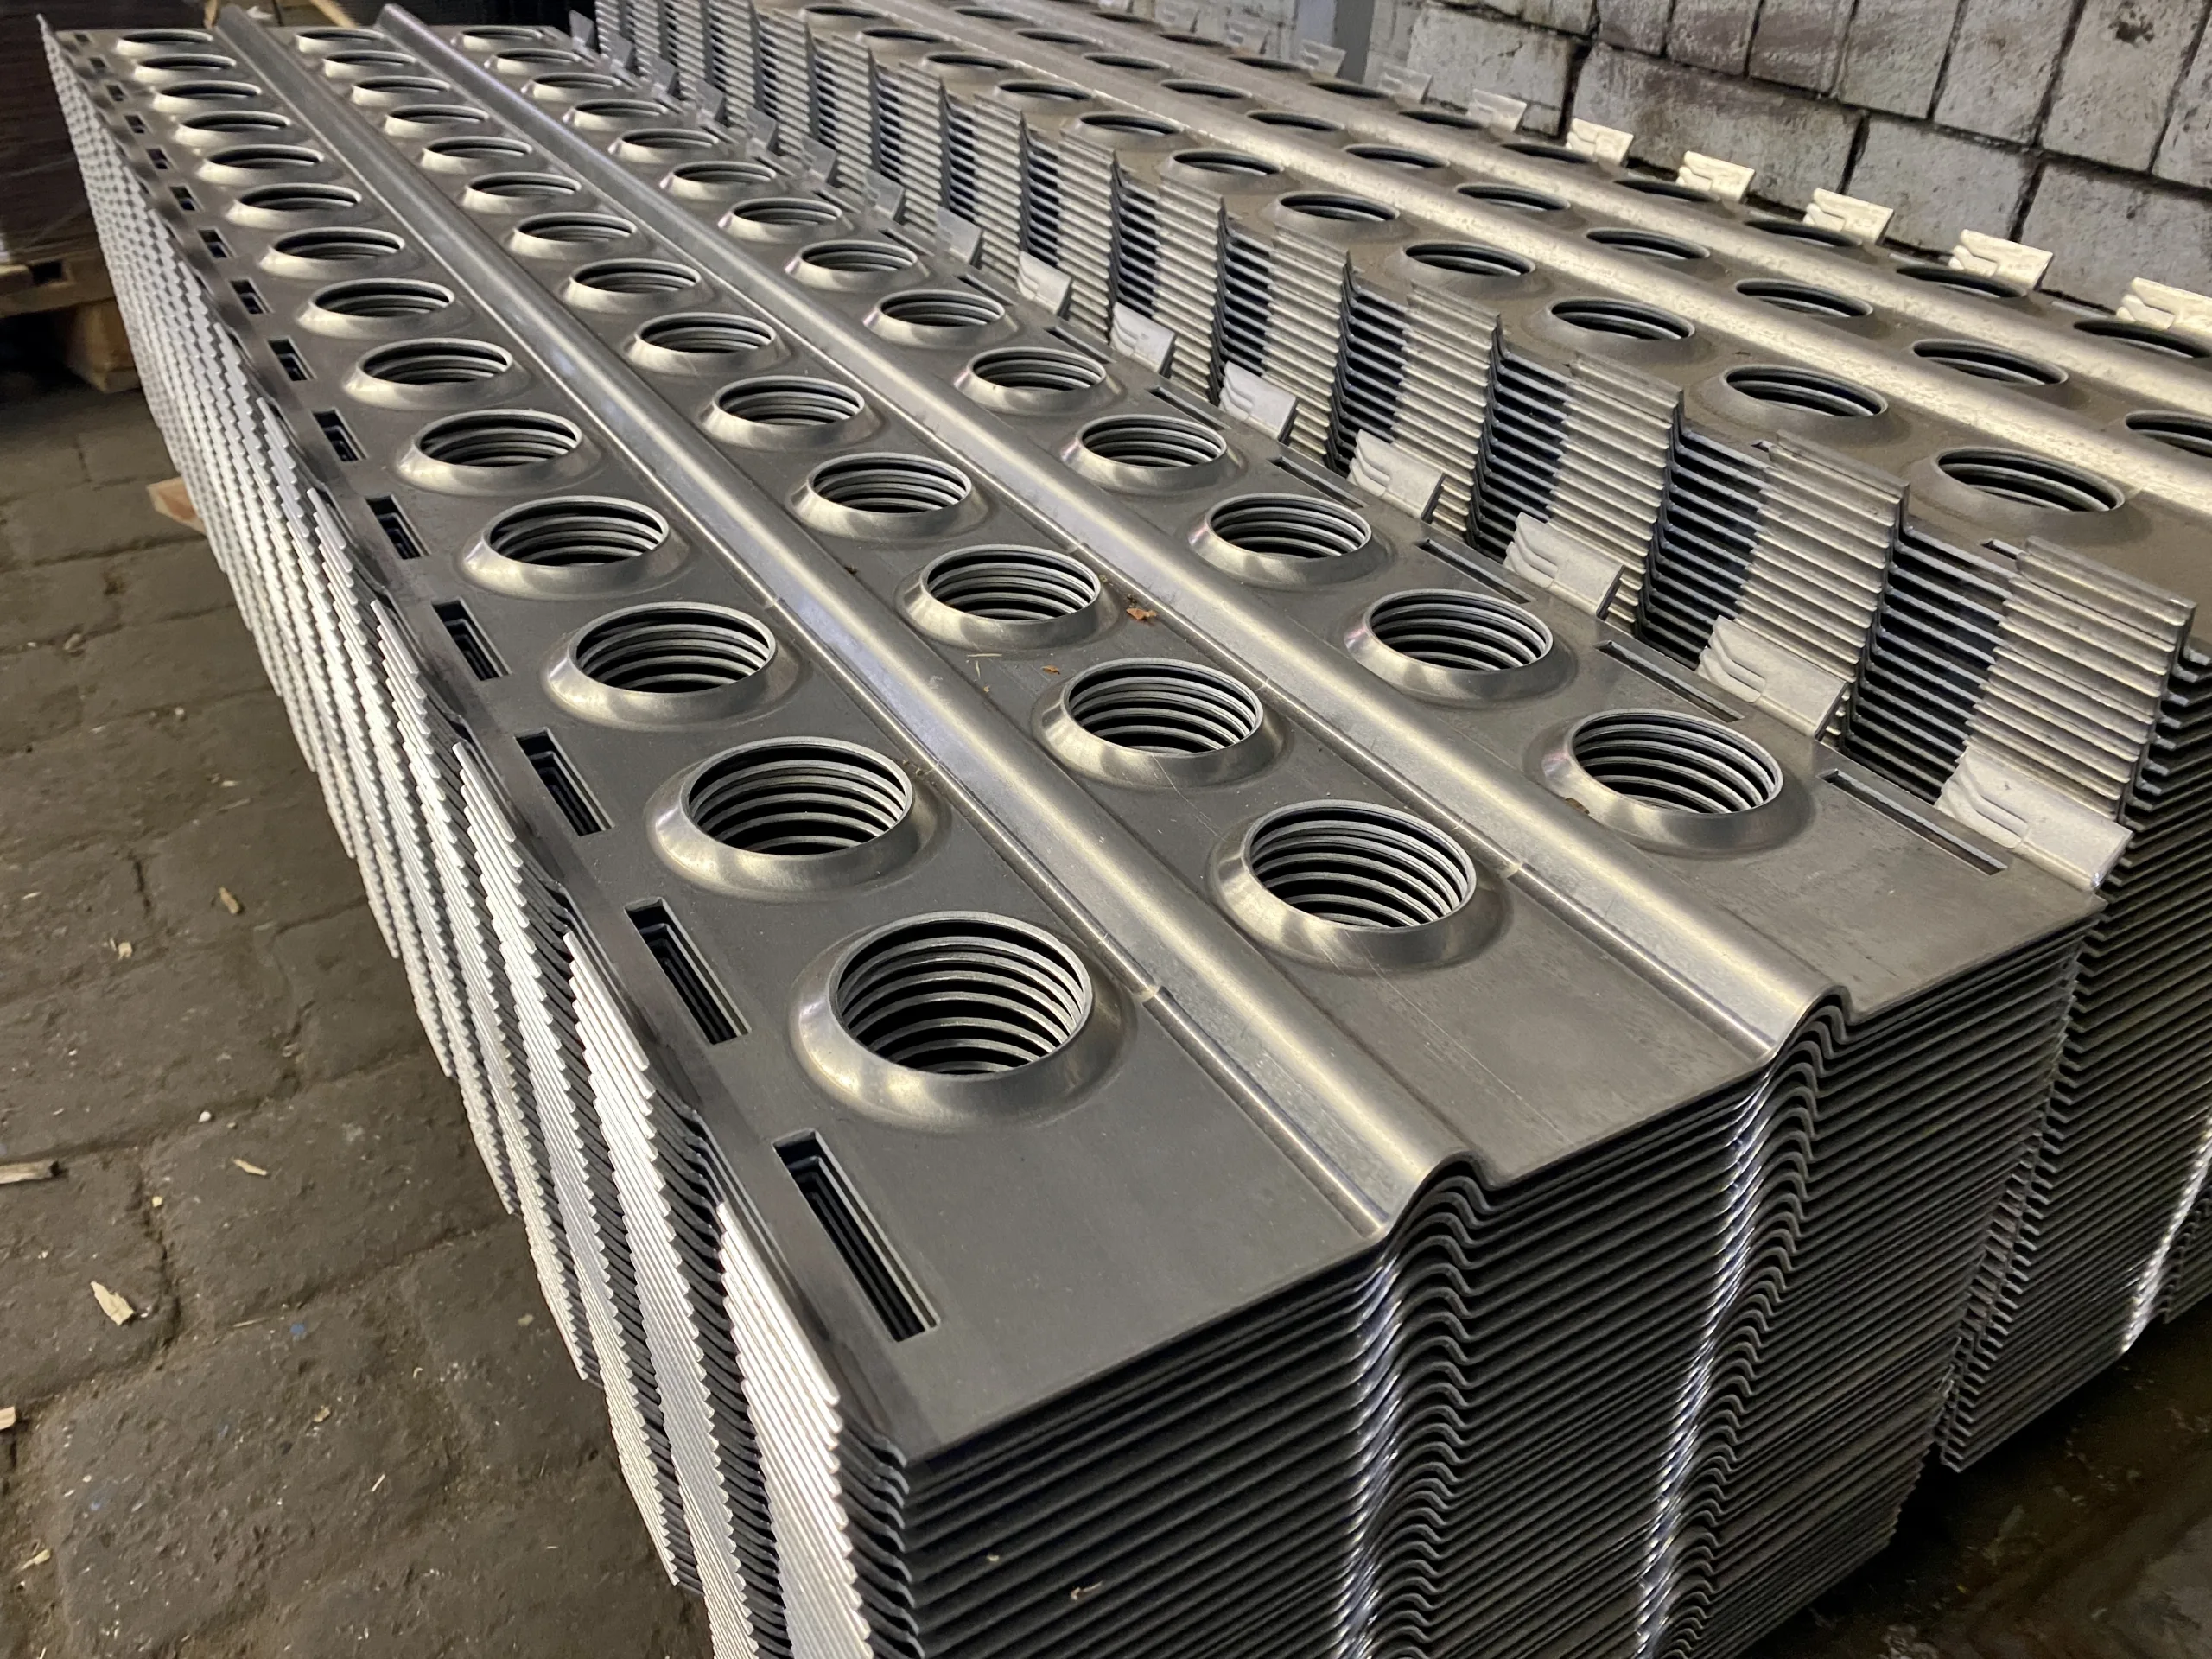
Siatka cięto-ciągniona charakteryzuje się otwartą strukturą, wyrazistym wyglądem i szerokim zakresem zastosowań technicznych. Firma rotec posiada w magazynie siatki o różnych kształtach oczek, z różnych materiałów i o różnych wymiarach. Ponadto wykonujemy cięcie i gięcie odpowiednich siatek cięto-ciągnionych dostosowanych do potrzeb projektu. Walcowanie na okrągło nie wchodzi już w zakres naszych usług.
Więcej informacji można znaleźć w naszym artykule specjalistycznym Cięcie i gięcie blachy rozciąganej oraz siatek rozciąganych. Produkty magazynowe można również znaleźć w rotec Profishop.
Płytki do odrywania i płytki w szachownicę
Blachy łezkowe i blachy ryflowane stosuje się tam, gdzie wymagane są wytrzymałe powierzchnie i zwiększona odporność na poślizg. Typowe zastosowania to stopnie schodów, podesty, pokrywy, rampy, klapy podłogowe, elementy wyposażenia pojazdów oraz części maszyn.
Firma rotec zajmuje się obróbką blach łezkowych ze stali, stali nierdzewnej i aluminium. Bierzemy pod uwagę nie tylko grubość materiału podstawowego, ale także wytłoczenia, wysokość profilu, orientację, promień gięcia oraz powierzchnię widoczną. Dzięki temu można odpowiednio do siebie dopasować cięcie, sekwencję gięcia oraz późniejsze zastosowanie.
Przykład praktyczny: stopnie z blachy falistej wyprodukowane przez firmę rotec
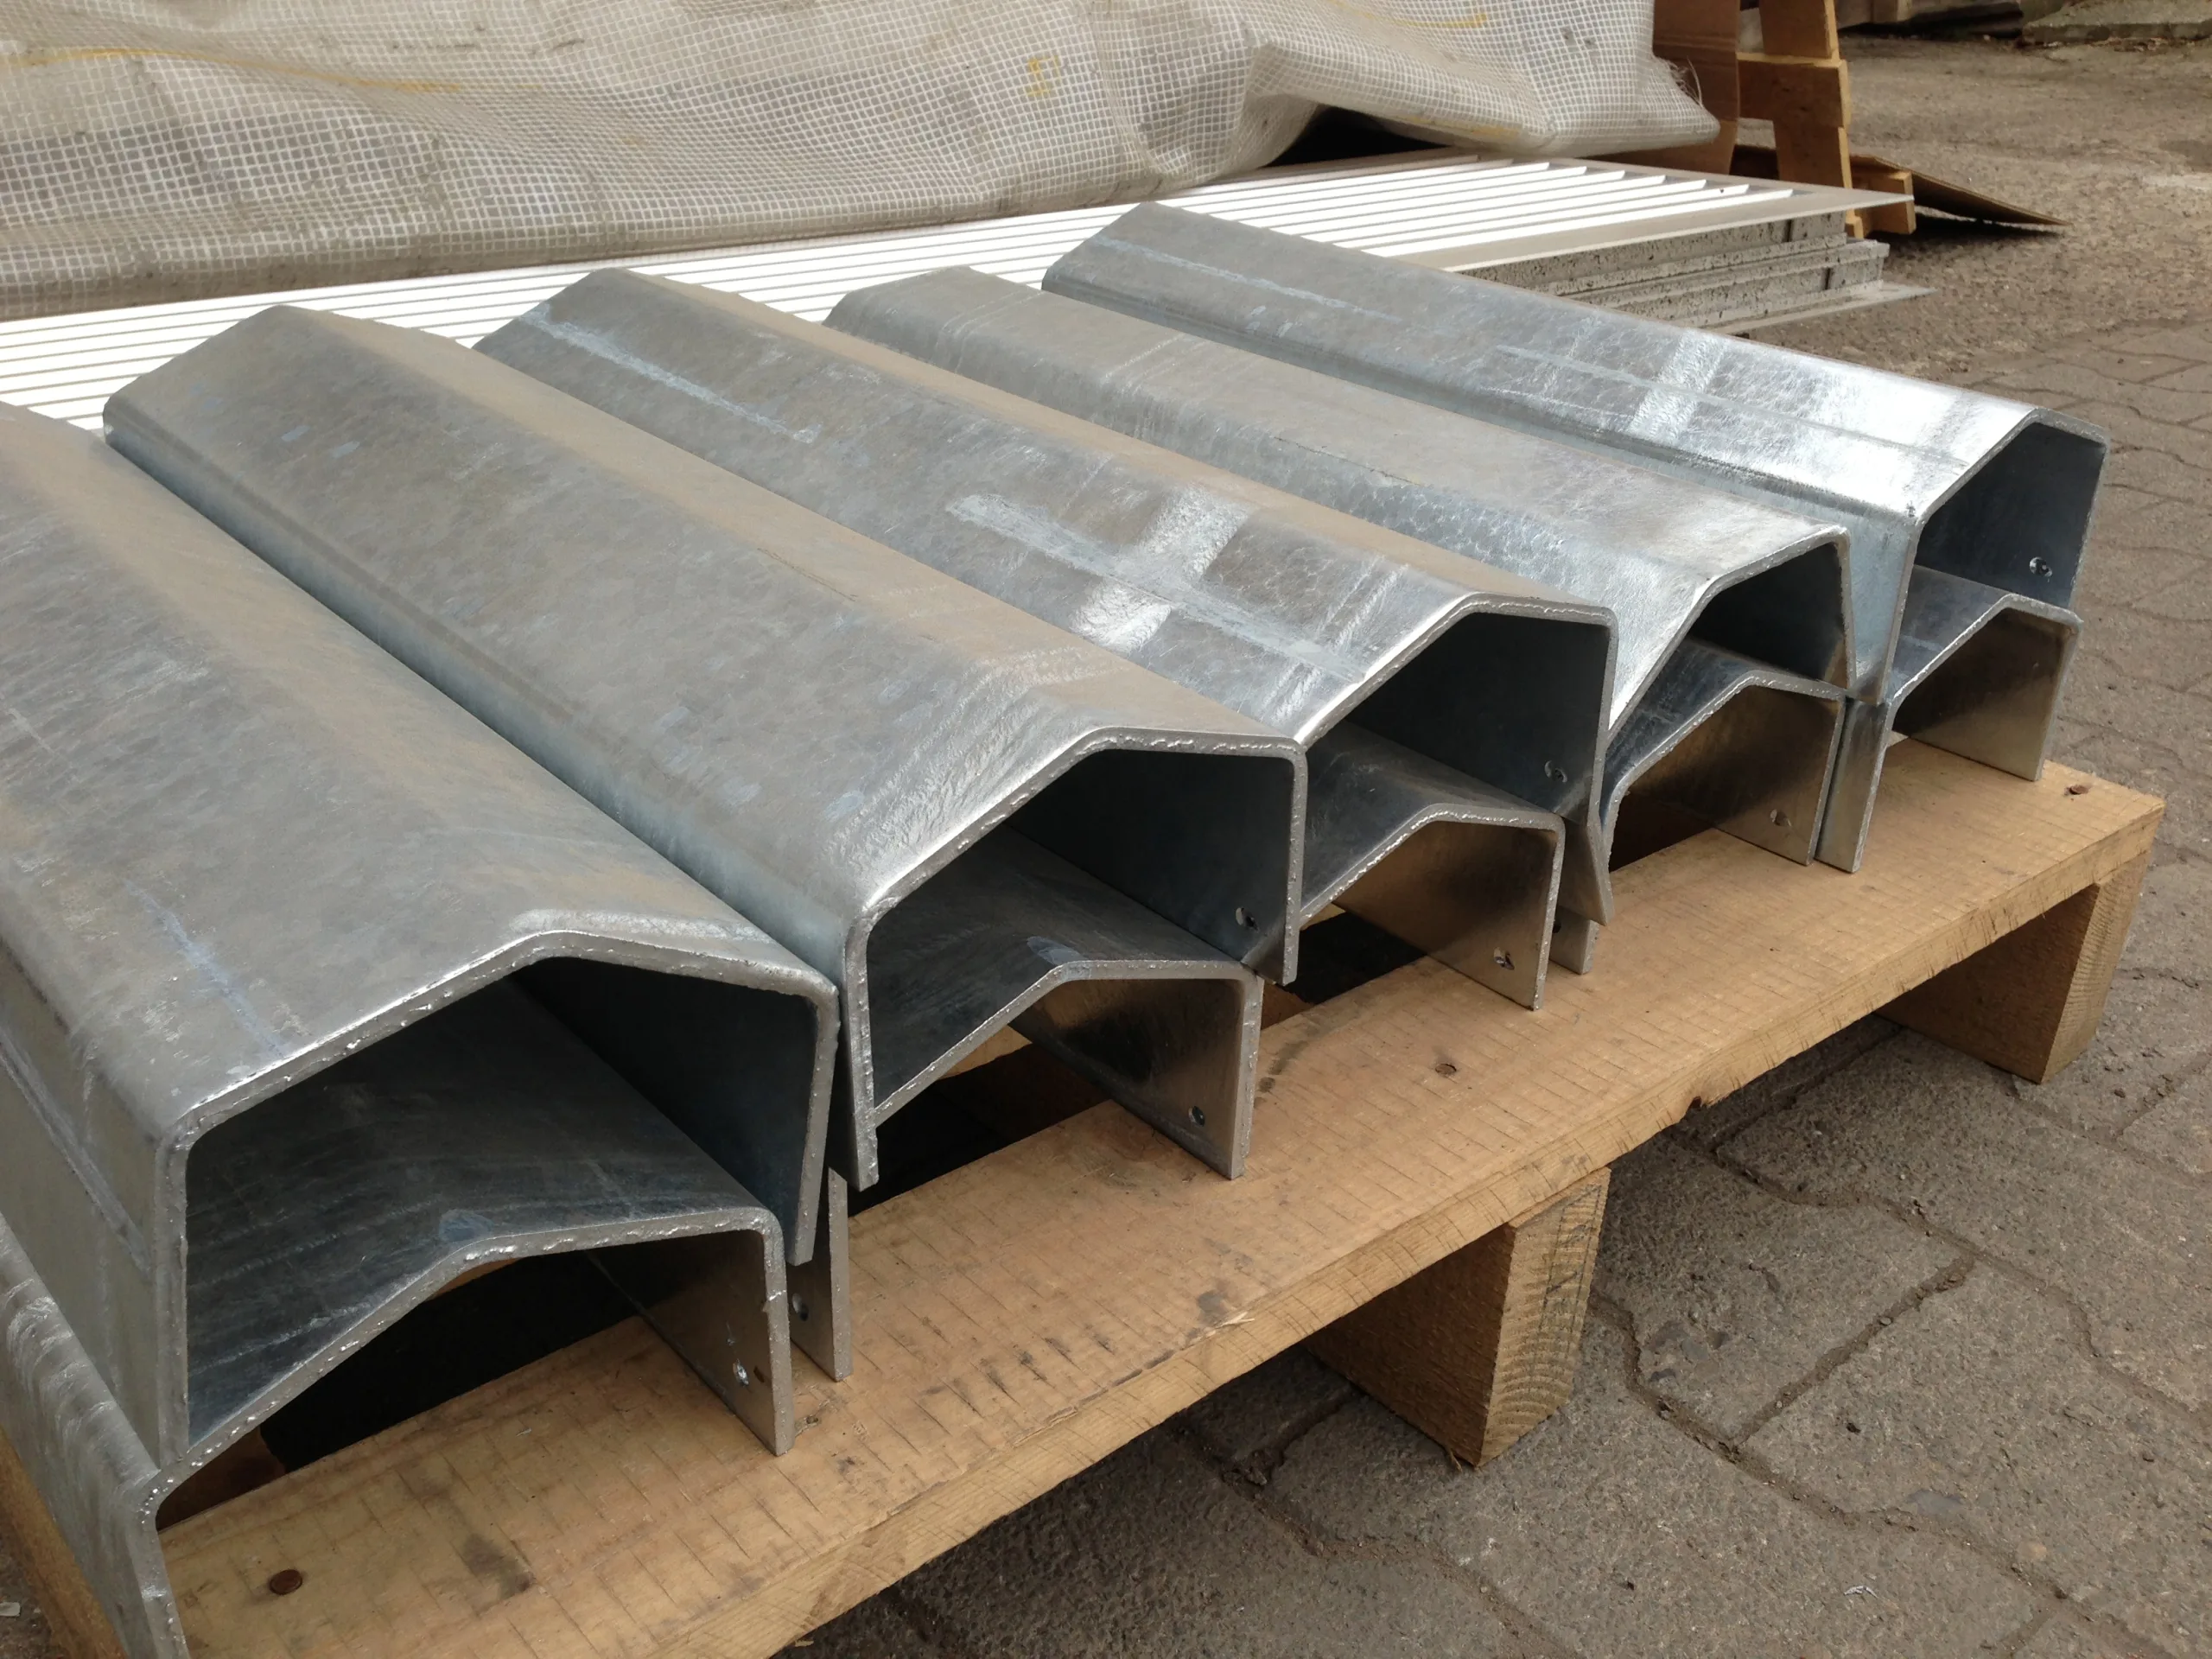
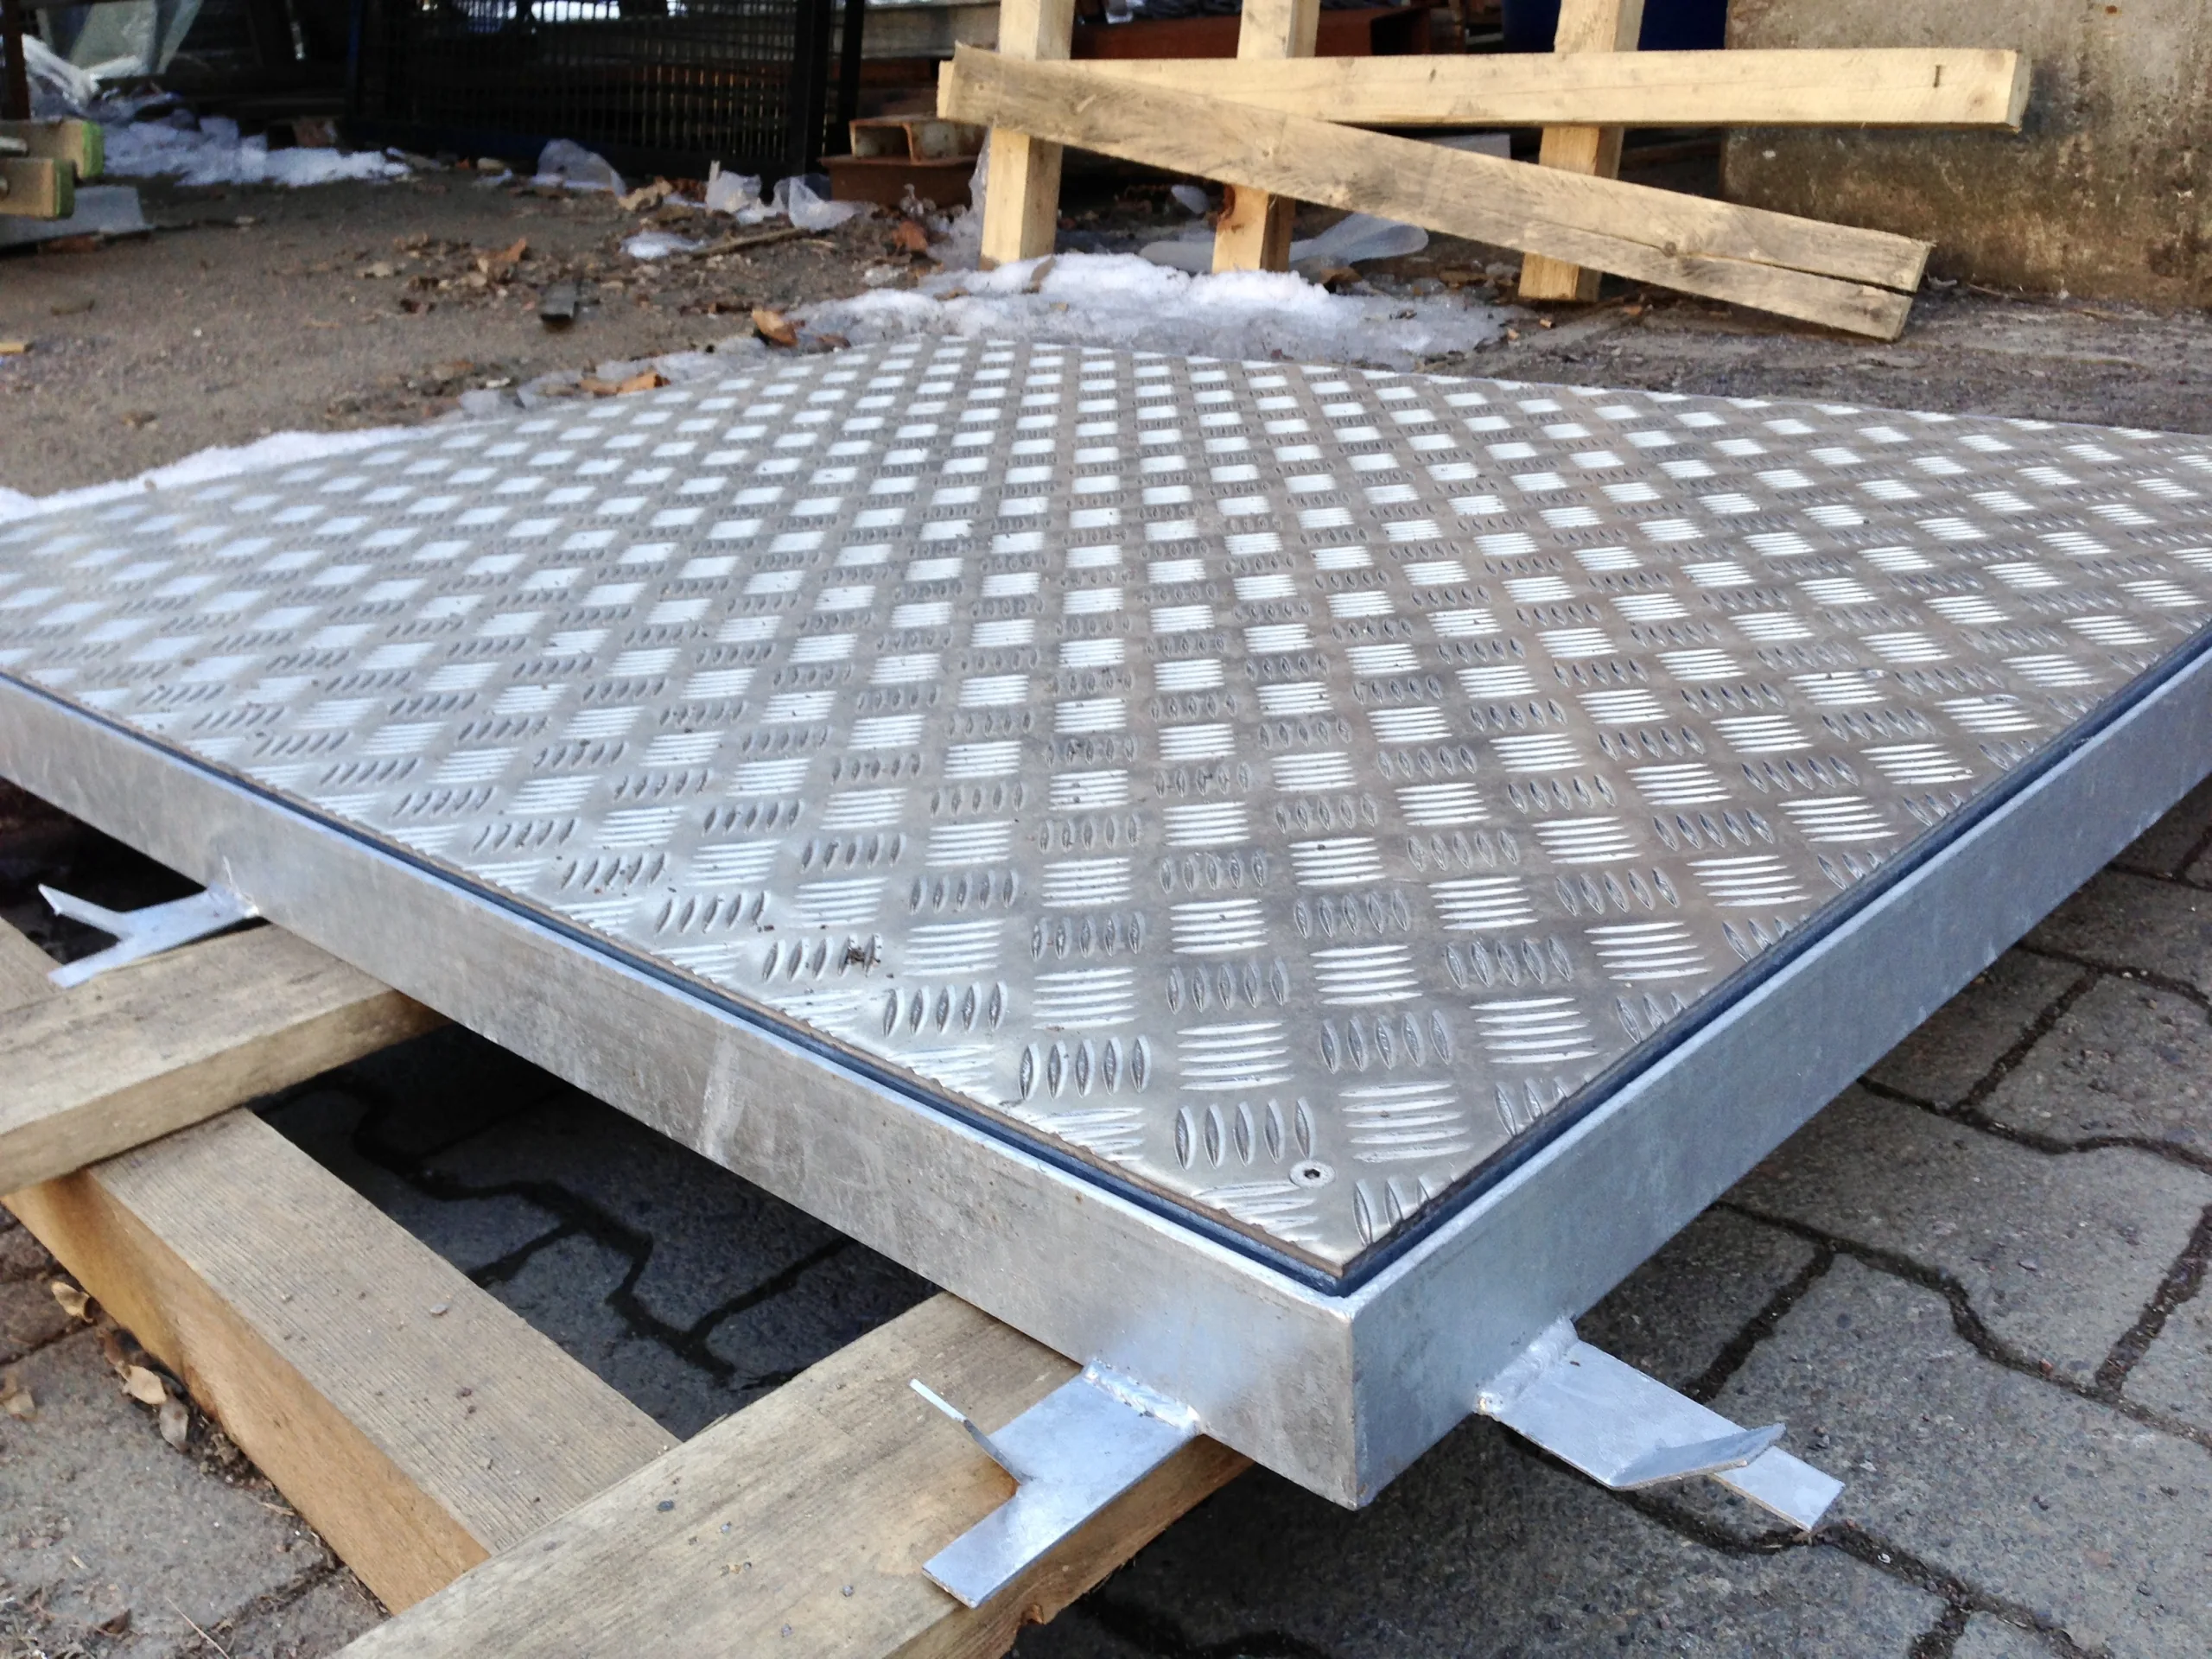
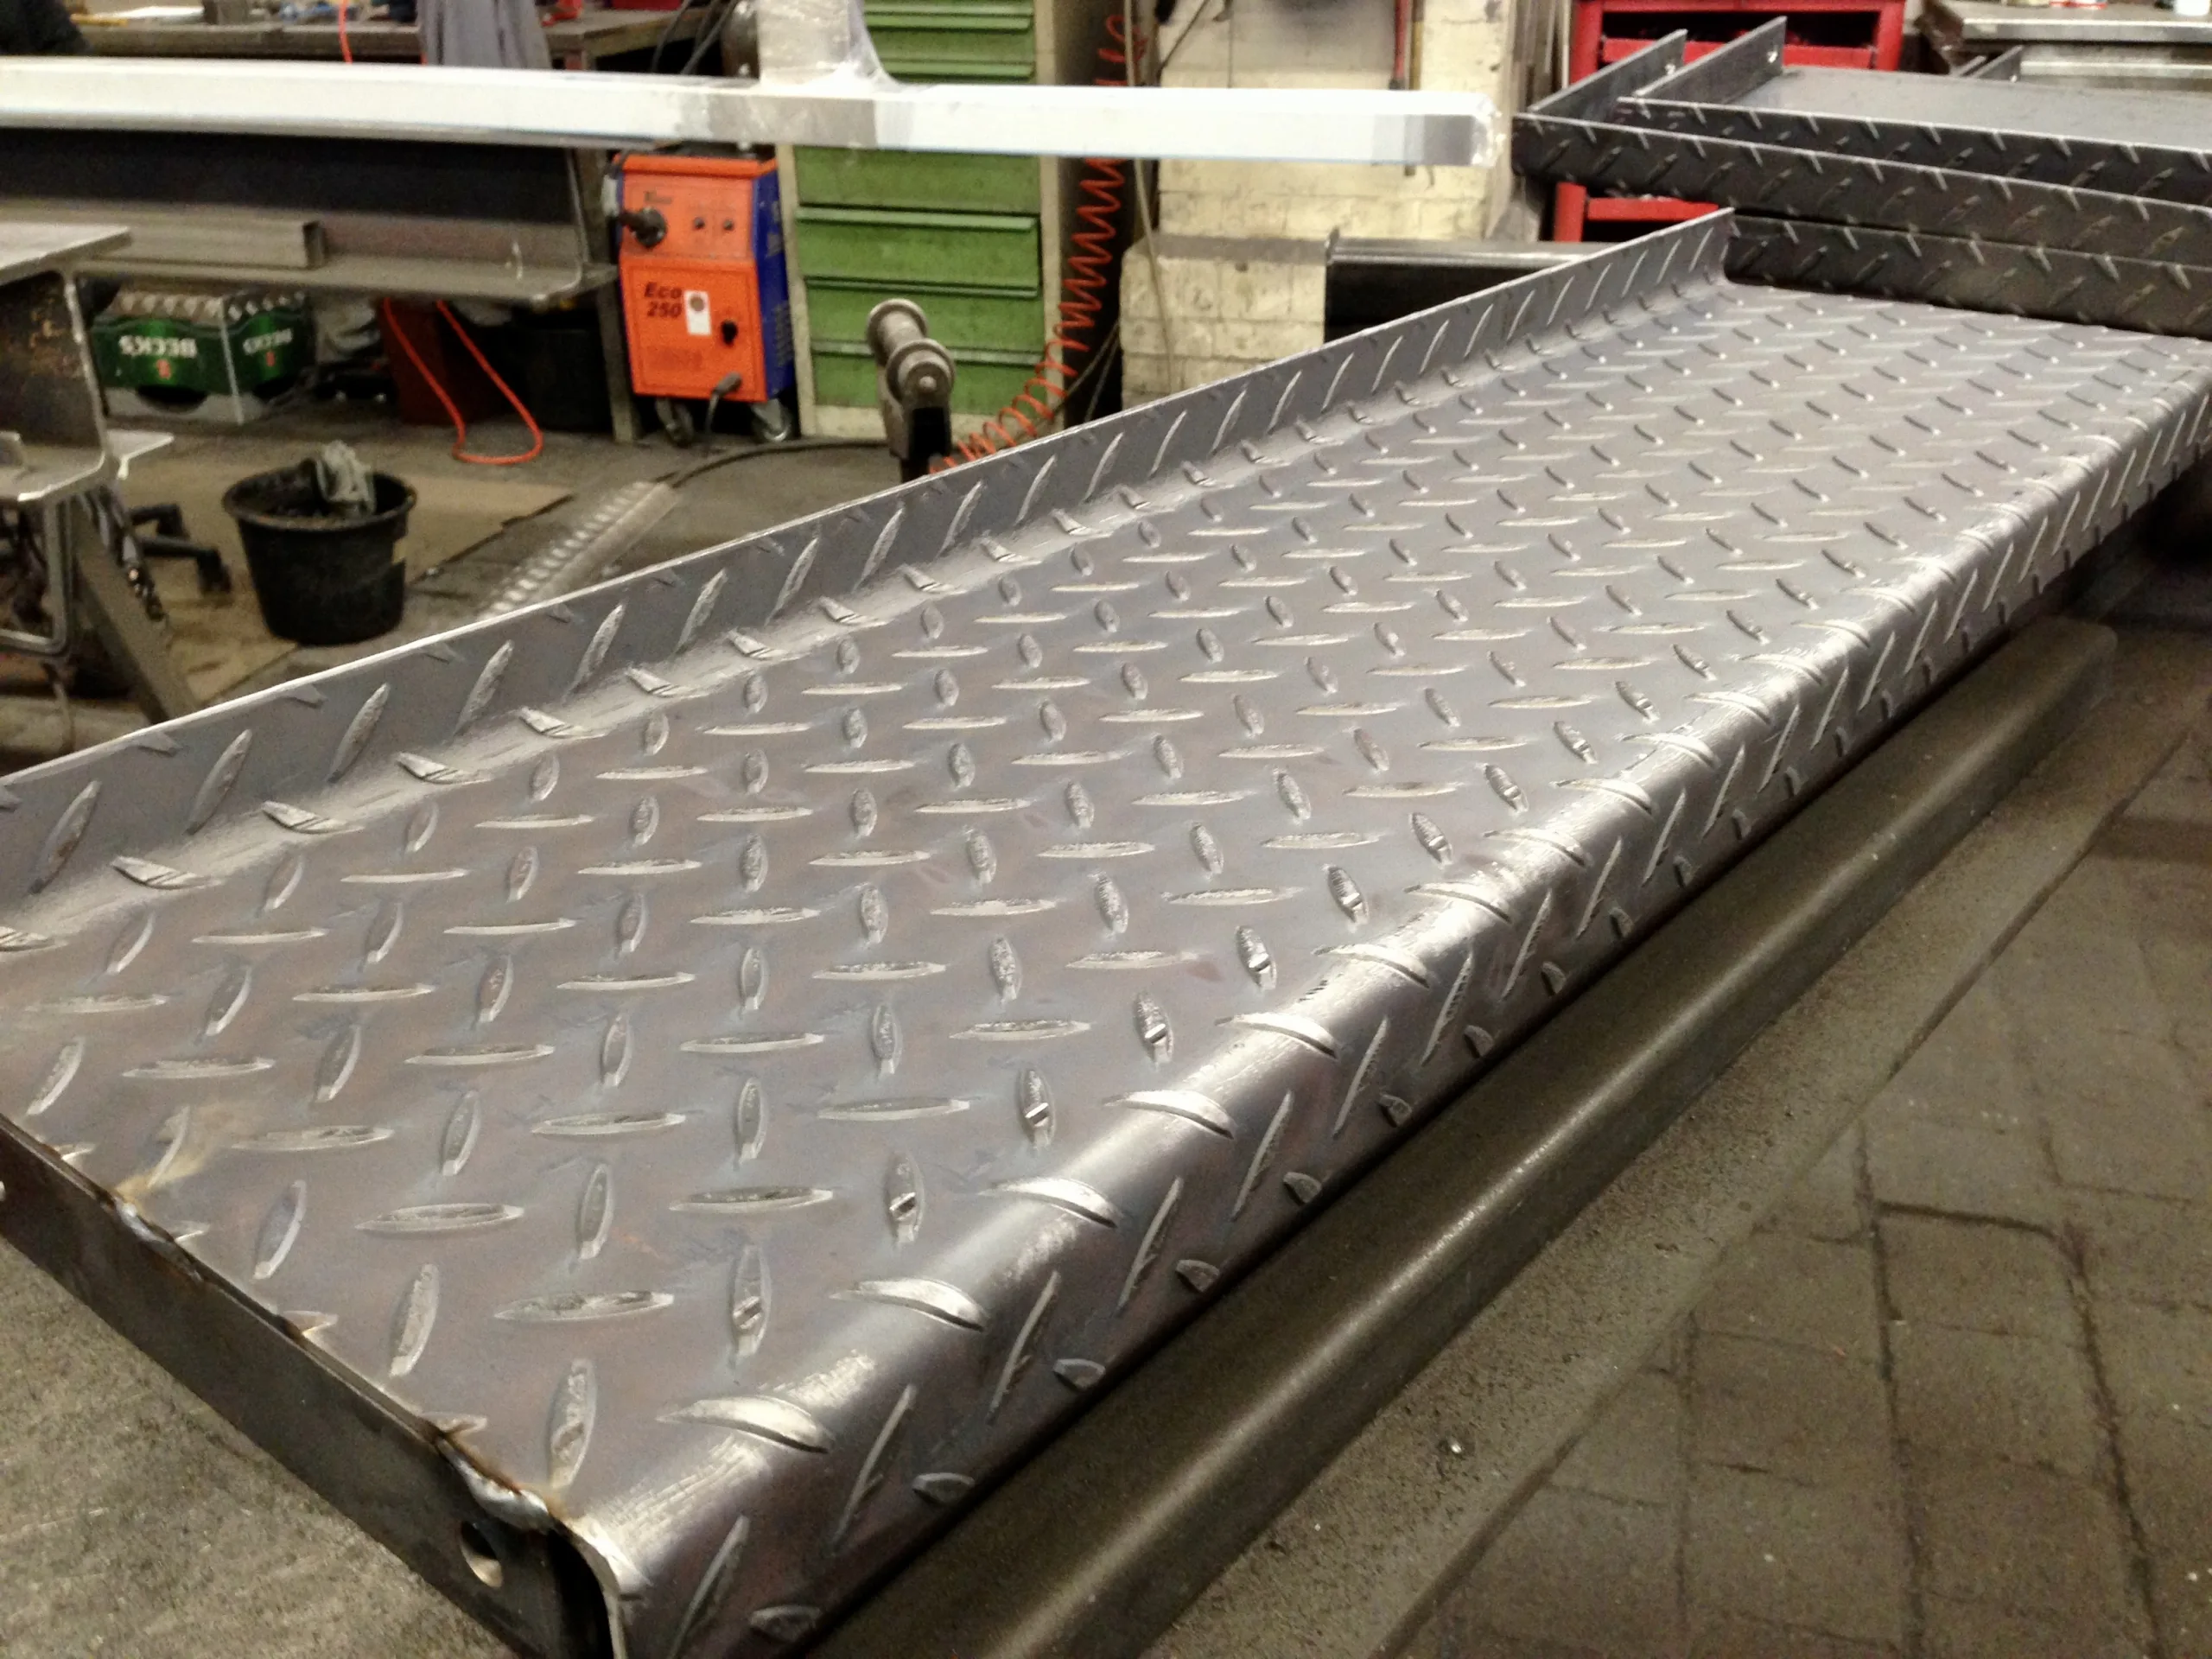
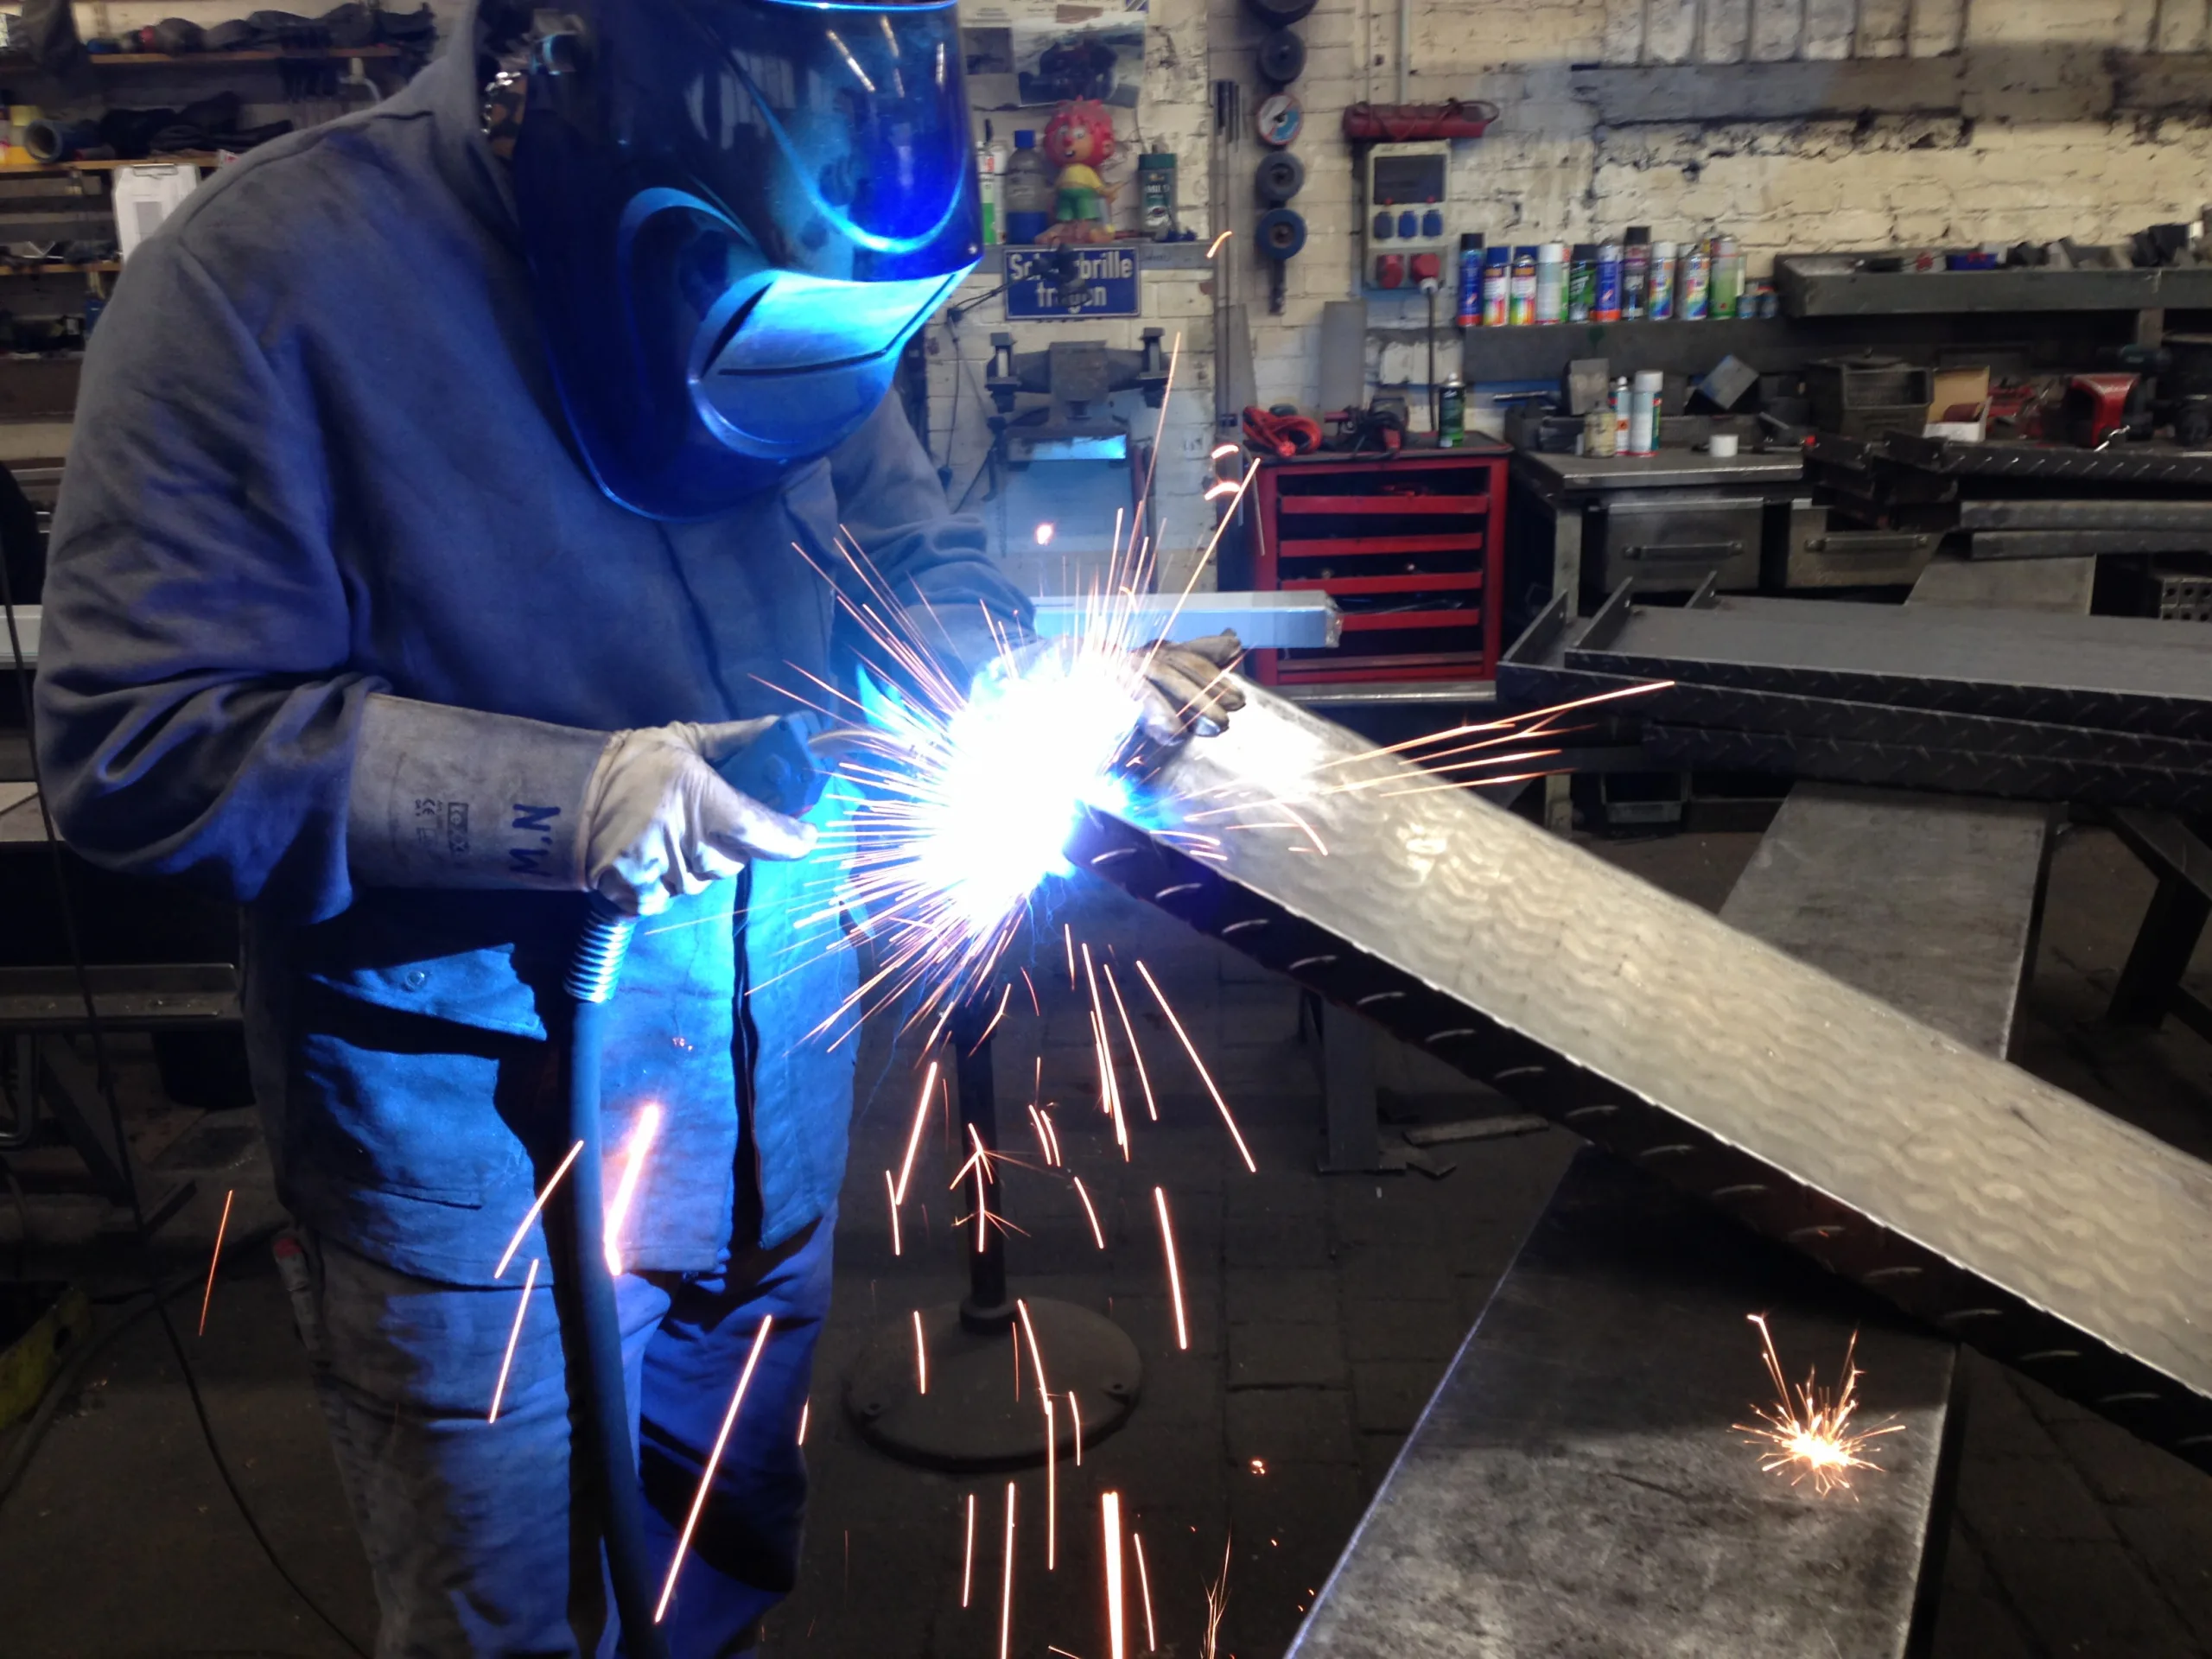
Stopnie z blachy łezkowej doskonale ilustrują, w jaki sposób kilka etapów obróbki łączy się w gotowy do montażu element. Najpierw blachę łezkową przycina się zgodnie z rysunkiem. Następnie wykonuje się niezbędne zagięcia. Na koniec firma rotec spawa przygotowane elementy, tworząc kompletne stopnie.
W zależności od projektu można przewidzieć boczne uchwyty, otwory i inne elementy mocujące. Częścią uzgodnionego projektu może być również cynkowanie ogniowe. Przykładowa realizacja przedstawia stopnie z blachy łezkowej o wymiarach 1 200 × 305 milimetrów. Wymiary, obciążenie, sposób mocowania oraz ochrona antykorozyjna są jednak zawsze ustalane indywidualnie dla danego projektu.
W przypadku wyrobów budowlanych należy ponadto sprawdzić, jakie wymogi prawne i normatywne mają zastosowanie do konkretnego zastosowania. Oznaczenie CE nie jest wymagane w każdym przypadku dla każdego stopnia z blachy perforowanej. Decydujące znaczenie mają przeznaczenie, rodzaj produktu, deklaracja właściwości użytkowych, odpowiednie normy oraz klasyfikacja w obrębie obiektu budowlanego. Klasy wykonania EXC 1 i EXC 2 opisują wymagania dotyczące wykonania, ale nie określają ogólnych wartości obciążeń.
 Obejrzyj film
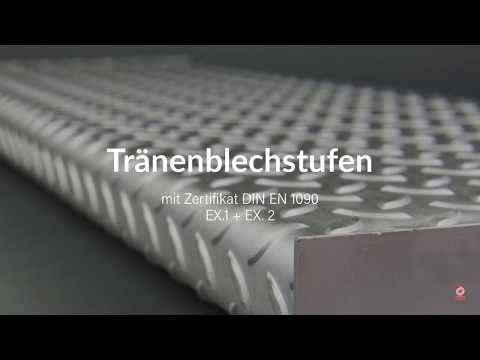
Film przedstawia proces przetwarzania blachy falistej na gotowe stopnie. Dzięki temu widać, jak cięcie, gięcie i spawanie współdziałają w ramach skoordynowanego procesu produkcyjnego.
Po korekcie merytorycznej w tym miejscu zamieszczamy dodatkowo odnośnik do artykułu Oznaczenie CE dla stopni z blachy perforowanej link.
Jakość i certyfikaty w firmie rotec
Architekci, projektanci i zleceniodawcy potrzebują przejrzystych procesów i jasno określonych kompetencji. Dlatego firma rotec działa w oparciu o system zarządzania jakością zgodny z normą DIN EN ISO 9001:2015.
Do tego dochodzą normy DIN EN 1090-1 i DIN EN 1090-2 do poziomu EXC 2, a także norma DIN EN ISO 3834-3 dotycząca wymagań jakościowych w zakresie spawalnictwa. Certyfikaty te nie zastępują kontroli projektowej. Zapewniają one jednak udokumentowane procesy i niezawodne warunki do produkcji wymagających elementów metalowych.
Wymagane certyfikaty, obowiązki w zakresie dokumentacji, kryteria odbioru oraz oznaczenia należy podać już w zapytaniu ofertowym. Dzięki temu od samego początku można realistycznie oszacować nakład pracy, koszty i termin realizacji.
Od zapytania ofertowego aż po gotowy element
Przejrzysty przebieg procesu ułatwia kontrolę techniczną i ogranicza liczbę pytań uzupełniających. Dlatego rozpatrujemy zapytania w kilku skoordynowanych ze sobą etapach.
- Zapytanie i dokumenty: Prosimy o przesłanie rysunku, informacji o materiale, liczbie sztuk, wykończeniu powierzchni oraz preferowanym terminie.
- Kontrola techniczna: Sprawdzamy wykonalność, dostępność materiałów, tolerancje, promienie gięcia oraz niezbędne etapy pracy.
- Oferta: W przypadku kompletnych i jednoznacznych pod względem technicznym zapytań firma rotec zazwyczaj przygotowuje ofertę w ciągu 48 godzin. W przypadku złożonych elementów, rozbudowanych podzespołów lub nierozstrzygniętych kwestii technicznych czas realizacji może się wydłużyć.
- Przygotowanie pracy: Po złożeniu zamówienia planuje się materiały, cięcie, sekwencję gięcia krawędzi, narzędzia, prace spawalnicze oraz pozostałe etapy obróbki.
- Produkcja i kontrola: Elementy są produkowane i kontrolowane zgodnie z uzgodnionymi wymaganiami.
- Pakowanie i wysyłka: Towar jest pakowany zgodnie z wymaganiami projektu i może być dostarczony na terenie całych Niemiec za pośrednictwem naszych stałych firm spedycyjnych.
Jakie informacje są potrzebne firmie rotec do sporządzenia oferty?
Im pełniejsze zapytanie, tym szybciej możemy sprawdzić wykonalność, cenę i termin dostawy. Szczególnie pomocne są:
- Rysunek PDF z wymiarami i jednoznacznym numerem wersji
- Plik DXF lub DWG zawierający kontury dwuwymiarowe
- Materiał, numer materiału i grubość materiału
- Ilość sztuk i ewentualne kolejne zamówienia
- Tolerancje i szczególnie ważne wymiary funkcjonalne
- pożądane kąty, promienie wewnętrzne i sekwencje krawędzi
- Oznaczenie stron widocznych i kierunków szlifowania
- Informacje dotyczące spoin, elementów mocujących i montażu wstępnego
- Powierzchnia, kolor, stopień połysku i folia ochronna
- wymagane certyfikaty i dokumentacja
- Miejsce dostawy i żądany termin realizacji
Do wstępnego uzgodnienia często wystarczy szkic. Jednak do wykonania wiążącej produkcji potrzebujemy jednoznacznych wymiarów i danych technicznych.
Produkty z magazynu i elementy wykonywane na zamówienie
Produkty dostępne w magazynie mogą zazwyczaj być gotowe do wysyłki w ciągu 48 godzin. Rzeczywista dostępność i czas wysyłki zależą od stanu magazynowego, wielkości zamówienia oraz wymaganego opakowania.
Dostawa z bezpłatną dostawą do domu dotyczy wyłącznie odpowiednio oznaczonych zamówień w rotec Profishop oraz zgodnie z warunkami wysyłki tam określonymi. Elementy blaszane i części metalowe wykonywane na zamówienie mogą być dostarczane na terenie całych Niemiec. Koszty transportu ponoszone przez nasze firmy spedycyjne są wykazane oddzielnie w ofercie i rozliczane osobno.
Ekonomiczna i zrównoważona obróbka blachy
Oszczędność zaczyna się od projektu dostosowanego do potrzeb produkcji. Odpowiednio dobrana grubość materiału, realistyczne tolerancje i dobrze rozmieszczone wycięcia mogą skrócić czas obróbki i zmniejszyć zużycie materiału. Równie ważna jest odpowiednia wielkość partii. W przypadku powtarzających się elementów można ponownie wykorzystać programy i procedury, o ile stan rysunków i wymagania pozostają niezmienione.
Również dobre zagnieżdżenie elementów laserowych poprawia wykorzystanie materiału. Jednocześnie trwałe materiały, odpowiednia ochrona antykorozyjna oraz wymienne pojedyncze komponenty mogą wydłużyć okres użytkowania elementu. Zrównoważony rozwój nie wynika zatem z pojedynczego działania, lecz ze skoordynowanego połączenia konstrukcji, materiału, produkcji i zastosowania.
Zapytaj o obróbkę blachy i metalu w Berlinie
Potrzebują Państwo elementów wycinanych laserowo, elementów giętych, podzespołów spawanych lub w pełni obrobionego elementu metalowego? W takim razie prosimy o przesłanie nam rysunku lub szkicu wraz z najważniejszymi danymi projektu. Sprawdzimy wykonalność techniczną i uzgodnimy z Państwem ekonomicznie opłacalny sposób produkcji.
Osoba kontaktowa w zakresie obróbki blachy i metali:
Pan Hardy Pusch
Telefon: 030 789039-0
E-mail: h.pusch@rotec-berlin.de
Zapytaj o projekt w firmie rotec
Najczęściej zadawane pytania dotyczące obróbki blachy w Berlinie
Jakie materiały obrabia firma rotec?
Firma rotec regularnie obrabia stal, stal nierdzewną i aluminium. Możliwość obróbki innych materiałów i specjalnych gatunków sprawdzamy w zależności od rysunku technicznego, ilości i wybranego procesu.
Jakie grubości blach może ciąć firma rotec za pomocą lasera?
Stal i stal nierdzewna mogą być cięte do maksymalnej grubości 15 milimetrów. W przypadku aluminium maksymalna grubość materiału wynosi 12 milimetrów. Na faktyczną wykonalność mają wpływ gatunek materiału, stop, kontur, wycięcia oraz geometria elementu.
Jak długie blachy można zaginać w firmie rotec?
Maksymalna długość gięcia wynosi 3 040 milimetrów. Prasa krawędziowa charakteryzuje się siłą nacisku do 200 ton. Możliwość osiągnięcia maksymalnej długości przy żądanej grubości materiału i geometrii jest sprawdzana indywidualnie dla każdego projektu.
Czy stal, stal nierdzewna i aluminium o grubości do 15 milimetrów nadają się do gięcia?
W zależności od projektu można obrabiać stal, stal nierdzewną i aluminium o grubości do 15 milimetrów. Długość gięcia, promień gięcia, wytrzymałość na rozciąganie, narzędzie oraz geometria elementu mogą ograniczać faktycznie możliwą grubość materiału.
Jakie tolerancje są możliwe przy cięciu laserowym?
W zależności od materiału, grubości, konturu i geometrii elementu możliwe są tolerancje do ±0,1 milimetra. Osiągalna dokładność jest sprawdzana dla danego elementu.
Czy firma rotec produkuje zarówno pojedyncze egzemplarze, jak i serie?
Tak. Firma rotec produkuje pojedyncze egzemplarze, prototypy, małe serie oraz serie powtarzalne. Ekonomiczne rozwiązanie jest planowane odpowiednio do liczby sztuk i wymaganych etapów obróbki.
Jakie formaty rysunków warto dołączyć do zapytania?
Pliki DXF lub DWG nadają się do konturów dwuwymiarowych. Należy dodatkowo przesłać rysunek w formacie PDF z wymiarami, aby można było jednoznacznie zweryfikować wymiary, materiał, tolerancje i wersję.
Czy firma rotec może spawać i wstępnie montować elementy blaszane?
Tak. W zależności od projektu poszczególne elementy są spawane, skręcane lub łączone za pomocą odpowiednich elementów mocujących w podzespoły spawane oraz elementy gotowe do montażu.
Czy firma rotec zajmuje się również obróbką blach perforowanych?
Tak. Firma rotec posiada w magazynie szeroki asortyment blach perforowanych i przetwarza je na wykroje, elementy gięte, osłony oraz elementy techniczne. Możliwe jest również wykonanie specjalnych perforacji dostosowanych do konkretnych projektów.
Czy firma rotec może przycinać i giąć siatkę cięto-ciągnioną?
Tak. Odpowiednie siatki cięte i kraty cięte są przycinane i gięte. Walcowanie okrągłe nie wchodzi już w zakres naszych usług.
Czy firma rotec przetwarza blachy łezkowe?
Tak. Firma rotec produkuje między innymi stopnie schodowe, podesty, osłony, rampy i klapy podłogowe z blachy łezkowej oraz blachy aluminiowej Quintett.
Jakie rodzaje powierzchni są dostępne?
W zależności od materiału i zakresu zastosowania można rozważyć między innymi cynkowanie, szlifowanie, polerowanie, anodowanie i powlekanie farbą. Anodowanie i powlekanie farbą są wykonywane przez wyspecjalizowane firmy zewnętrzne i mogą być koordynowane przez firmę rotec.
Jakie certyfikaty posiada firma rotec?
Firma rotec posiada certyfikat zgodności z normą DIN EN ISO 9001:2015. Ponadto spełnia wymagania norm DIN EN 1090-1 i DIN EN 1090-2 do poziomu EXC 2 oraz DIN EN ISO 3834-3.
Jak szybko firma rotec przygotowuje ofertę?
W przypadku kompletnych i jasno sformułowanych zapytań firma rotec zazwyczaj przygotowuje ofertę w ciągu 48 godzin. Złożone podzespoły lub nierozstrzygnięte kwestie techniczne mogą wymagać dłuższego czasu realizacji.
Jak szybko wysyłane są produkty dostępne w magazynie?
Produkty dostępne w magazynie mogą zazwyczaj zostać przygotowane do wysyłki w ciągu 48 godzin. Przed potwierdzeniem zamówienia sprawdzane są stan magazynowy, ilość zamówiona oraz nakłady związane z pakowaniem.
Czy firma rotec dostarcza elementy blaszane na terenie całych Niemiec?
Tak. Elementy blaszane i metalowe produkowane na zamówienie mogą być dostarczane na terenie całych Niemiec za pośrednictwem naszych sprawdzonych firm spedycyjnych. Koszty transportu są wykazane i naliczane oddzielnie w ofercie. Dostawa „franco dom” dotyczy wyłącznie zamówień odpowiednio oznaczonych w sklepie rotec Profishop, zgodnie z warunkami tam podanymi.
Kto jest osobą kontaktową ds. obróbki blachy w firmie rotec?
Pan Hardy Pusch udziela porad dotyczących obróbki blachy i metali. Można się z nim skontaktować pod numerem 030 789039-0 lub poprzez e-mail na adres h.pusch@rotec-berlin.de.
Podsumowanie: Obróbka blachy przy krótkich odległościach i zharmonizowanych procesach
Firma rotec łączy duży magazyn blach z własną produkcją, doradztwem technicznym oraz udokumentowanymi procesami zapewnienia jakości. Dzięki temu klienci otrzymują nie tylko wycięty element, ale także rozwiązanie dostosowane do konkretnego projektu. Od cięcia laserowego, przez gięcie CNC i spawanie, aż po podzespoły przygotowane do montażu – firma rotec koordynuje wszystkie niezbędne etapy pracy.
Jeśli planują Państwo wykonanie indywidualnej części blaszanej, małej serii lub produkcji cyklicznej, prosimy o przesłanie nam rysunku lub szkicu. Pan Hardy Pusch wspólnie z naszym działem produkcji sprawdzi, które rozwiązanie jest uzasadnione pod względem technicznym i ekonomicznym.


 PL
 DE
 EN
 ES
 FR
 IT
 NL
 TR