Informacje merytoryczne zaktualizowano 12 września 2026 r.
Gięcie blach w Berlinie: firma rotec wykonuje elementy gięte ze stali, stali nierdzewnej i aluminium zgodnie z rysunkami technicznymi. Dostosowujemy przy tym materiał, promień gięcia i kolejność operacji produkcyjnych do Państwa elementu. Niezależnie od tego, czy chodzi o pojedynczy element, małą serię czy produkcję seryjną, decydujące znaczenie mają wymagania Państwa projektu.
W firmie rotec można połączyć ze sobą cięcie laserowe, gięcie oraz inne etapy obróbki. Dzięki temu można na wczesnym etapie skoordynować wycięcia, linie gięcia oraz późniejszy montaż. Otrzymują Państwo wsparcie w zakresie wyjaśniania kwestii technicznych i mogą Państwo złożyć wspólne zapytanie dotyczące powiązanych ze sobą etapów pracy.
Potrzebują Państwo kątownika blaszanego, osłony lub profilu z wieloma zagięciami? Prosimy o przesłanie nam rysunku technicznego wraz z grubością materiału, liczbą sztuk i pożądanym terminem realizacji. Dzięki temu będziemy mogli sprawdzić wykonalność techniczną i uzgodnić z Państwem zakres usług.
Wyślij rysunek i zapytaj o elementy gięte
Jaka jest różnica między gięciem a zaginaniem?
Gięcie oznacza trwałe odkształcenie blachy. Podczas gięcia powstają proste zagięcia, na przykład do wykonania kątowników, profili w kształcie litery U lub osłon. W prasie krawędziowej górna i dolna matryca współpracują ze sobą, dzięki czemu blacha uzyskuje pożądany kąt.
Sterownik CNC ułatwia ustawianie i powtarzanie etapów produkcji. Niemniej jednak wynik zależy również od materiału, narzędzia i geometrii elementu. Dlatego też kontrola techniczna stanowi część przygotowań do każdego zlecenia.
Aby uzyskać odpowiedni element krawędziowy, promień gięcia, rozwinięcie i wymagane tolerancje muszą być ze sobą zgodne. Rozwinięcie opisuje przy tym kształt płaskiej blachy przed gięciem. Jeśli dane te zostaną ustalone na wczesnym etapie, można ograniczyć liczbę zapytań i uniknąć zbędnych poprawek.
Gięcie blach w Berlinie: możliwości techniczne firmy rotec
Nasza prasa krawędziowa charakteryzuje się siłą nacisku do 200 t i maksymalną długością gięcia wynoszącą 3040 mm. Możliwa grubość blachy zależy jednak od materiału i konkretnego elementu. Dlatego też wspólnie analizujemy długość gięcia, gatunek materiału, promień wewnętrzny oraz narzędzie.
| Cechy maszyny | Dane dotyczące wydajności | Znaczenie dla Państwa elementu konstrukcyjnego |
|---|---|---|
| Siła nacisku | Do 200 t | Wymagana siła zależy między innymi od materiału, długości gięcia i narzędzia. |
| Maksymalna długość gięcia | 3040 mm | Należy osobno sprawdzić dopuszczalną grubość materiału dla tej długości. |
| Grubość materiału podczas gięcia | W zależności od projektu – do 15 mm | Górna granica nie ma zastosowania w sposób ogólny do wszystkich materiałów i geometrii elementów. |
Wymienionych wartości maksymalnych nie można dowolnie łączyć ze sobą. W szczególności górna granica 15 mm nie oznacza, że każda blacha o tej grubości może zostać zagięta na długość powyżej 3040 mm. Wiarygodne informacje otrzymają Państwo po sprawdzeniu Państwa rysunku.
Wspólne planowanie cięcia laserowego i gięcia
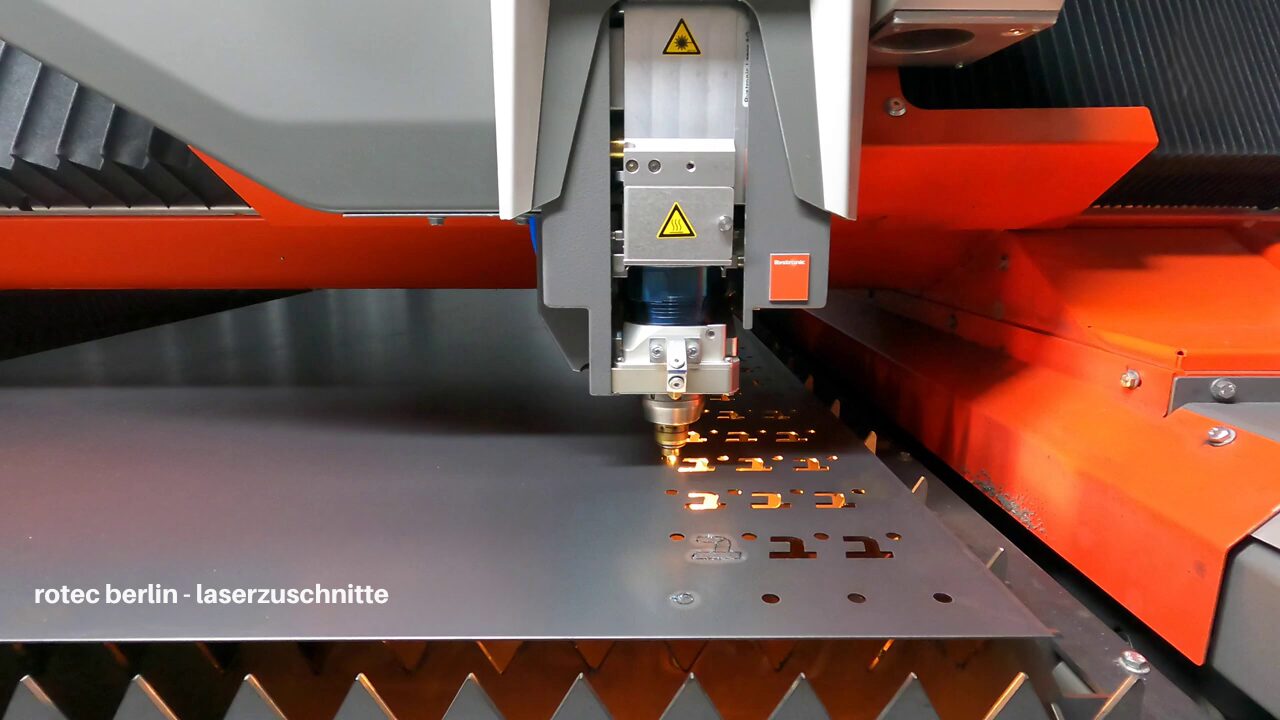
Jeśli Państwa element wymaga wycięć, otworów lub specjalnych konturów zewnętrznych, można połączyć cięcie laserowe z późniejszym gięciem. Dzięki temu możemy już na etapie cięcia dostosować położenie konturów do późniejszych gięć.
W zakresie cięcia laserowego nasz zakres usług obejmuje następujące grubości materiałów:
| Materiał | Grubość materiału podczas cięcia laserowego |
|---|---|
| Stal | Do 15 mm |
| Stal nierdzewna | Do 15 mm |
| Aluminium | Do 12 mm |
Również w przypadku cięcia laserowego sprawdzamy jakość materiału i wymagania dotyczące elementów. Wartości te opisują wycięty element i nie stanowią dodatkowych zatwierdzeń do gięcia.
Więcej informacji można znaleźć na naszej stronie poświęconej usłudze Cięcie laserowe w Berlinie.
Profesjonalne gięcie stali, stali nierdzewnej i aluminium
Wybór materiału ma wpływ na masę, odporność na korozję, powierzchnię i plastyczność. Dlatego materiał powinien być dostosowany zarówno do zastosowania, jak i do przewidywanej geometrii.
Gięcie blachy stalowej
Blacha stalowa nadaje się do produkcji wielu elementów technicznych, na przykład kątowników, uchwytów, osłon i części obudów. Jakość i grubość materiału mają przy tym zasadnicze znaczenie dla wyboru odpowiednich promieni gięcia.
Znaczenie mają również kierunek walcowania i sprężystość powrotna. Dlatego w przypadku wymagających elementów konstrukcyjnych samo określenie „blacha stalowa“ często nie wystarcza. Jeśli wymagana jest określona klasa jakości, należy ją jednoznacznie zaznaczyć na rysunku.
W przypadku zastosowań na zewnątrz należy ponadto zadbać o to, aby ochrona antykorozyjna i późniejsze powłoki były dostosowane do warunków użytkowania. W miarę możliwości należy uzgodnić te wymagania jeszcze przed rozpoczęciem produkcji.
Gięcie blachy ze stali nierdzewnej
Stal nierdzewna znajduje zastosowanie między innymi w elementach narażonych na korozję oraz w wysokiej jakości powierzchniach widocznych. Wybór odpowiedniej klasy stali nierdzewnej zależy jednak od warunków otoczenia i przeznaczenia.
W przypadku blach szlifowanych lub pokrytych folią należy zwrócić szczególną uwagę na powierzchnię. Dlatego już na rysunku technicznym należy zaznaczyć strony widoczne, kierunek szlifowania oraz dopuszczalne ślady obróbki.
Odpowiedni dobór narzędzi i sposób ich obsługi pomagają ograniczyć niepożądane odciski. Jaką jakość powierzchni można osiągnąć, ustalamy na podstawie konkretnego elementu.
Zagięcie blachy aluminiowej
Aluminium ma swoje zalety, gdy ważna jest niska waga elementu. Nie wszystkie stopy aluminium nadają się jednak w równym stopniu do gięcia.
Oprócz stopu na plastyczność wpływają również stan materiału, grubość blachy oraz kierunek gięcia. Zbyt mały promień wewnętrzny może zatem prowadzić do pęknięć.
Prosimy o podanie jak najpełniejszych informacji dotyczących materiału. Dzięki temu będziemy mogli sprawdzić, czy materiał i żądana geometria krawędzi są ze sobą zgodne.
Zagięcie i obróbka blach perforowanych i ryflowanych
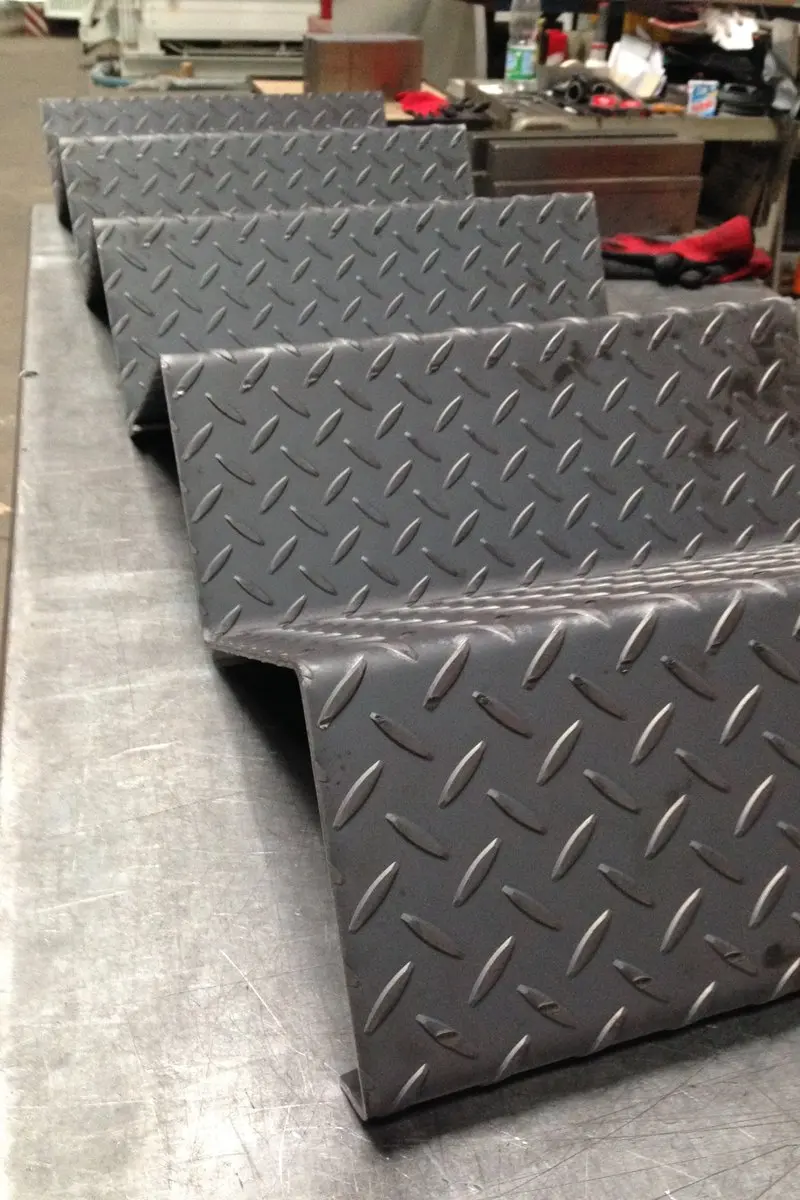
Firma rotec zajmuje się obróbką blach łezkowych i ryflowanych ze stali, stali nierdzewnej i aluminium. Typowe zastosowania to osłony, powierzchnie do chodzenia, elementy schodów oraz podzespoły do pojazdów i maszyn.
Podczas obróbki należy uwzględnić reliefową strukturę powierzchni. Oprócz grubości materiału podstawowego na nacisk na narzędzie wpływają bowiem również wytłoczenie i kierunek wytłoczenia.
W zależności od wersji można rozważyć na przykład wzory typu „Quintett”, „Duett” lub „Mandorla”. Decydujące znaczenie mają wymagania dotyczące funkcjonalności, wyglądu i dalszej obróbki.
Na co należy zwrócić uwagę w przypadku blach, po których można chodzić?
Sama wytłoczona powierzchnia nie gwarantuje jeszcze określonej odporności na poślizg. To, czy dane wykończenie nadaje się do danej powierzchni chodnej, zależy od sposobu użytkowania i wymagań.
W związku z tym należy uzgodnić wymagane certyfikaty dotyczące właściwości antypoślizgowych już na etapie zapytania ofertowego. W przypadku nośnych powierzchni stopni należy ponadto dopilnować, aby obciążenie, sposób osadzenia i mocowanie były dostosowane do konstrukcji.
W przypadku gięcia sprawdzamy między innymi linię gięcia, promień wewnętrzny oraz pożądane powierzchnie widoczne. Dzięki temu obróbkę można dostosować do wytłoczonej blachy.
Więcej informacji na temat materiałów i wersji można znaleźć na naszej stronie poświęconej Płytki do odrywania i płytki w szachownicę.
Od cięcia laserowego do gotowego elementu krawędziowego
Odpowiedni element krawędziowy zaczyna się od odpowiednio dobranych parametrów produkcyjnych. Dlatego też traktujemy cięcie, gięcie i dalszą obróbkę jako spójny proces.
Wycięcia w pobliżu linii gięcia mogą ulec zmianie podczas formowania. Podobnie niekorzystna kolejność gięcia może ograniczyć dostęp do matrycy. Kwestie te należy wyjaśnić jeszcze przed cięciem.
Typowy proces produkcyjny składa się z sześciu etapów:
- Zapytanie i analiza techniczna: Sprawdzamy rysunek techniczny, rodzaj materiału, grubość materiału, liczbę sztuk oraz pożądaną powierzchnię.
- Kroj: Blacha uzyskuje swój kontur zewnętrzny oraz przewidziane wycięcia poprzez cięcie laserowe lub inną odpowiednią metodę.
- Przygotowanie: Następnie dostosowujemy kolejność gięcia, narzędzia, promienie i ograniczniki do geometrii.
- Zagięcie krawędzi: Poszczególne operacje gięcia nadają przygotowanej blachie zamierzony kształt.
- Egzamin: Wymiary, kąty i powierzchnia są kontrolowane zgodnie z uzgodnionymi wymaganiami.
- Dalsze przetwarzanie: W zależności od zlecenia następują na przykład spawanie, szlifowanie, powlekanie lub przygotowanie do montażu.
Przykład praktyczny: Od cięcia laserowego do prowadnicy kabli
Film przedstawia proces produkcji prowadnicy kablowej z wyciętej wcześniej laserowo blachy stalowej ocynkowanej o grubości 2,0 mm. Najpierw zagina się obie krawędzie wzdłużne. Następnie element uzyskuje swój profil dzięki dalszym operacjom gięcia.
Zagięte krawędzie zwiększają sztywność profilu i łagodzą odpowiednie krawędzie blachy. Dzięki temu łatwo zrozumieć, dlaczego cięcie i kolejność gięcia planuje się wspólnie.
Przykład ten ilustruje praktykę produkcyjną firmy rotec na konkretnym elemencie. Wymiary innych prowadnic kablowych dostosowujemy zgodnie z rysunkiem technicznym.
Obejrzyj oryginalny film: Produkcja prowadnicy kablowej w firmie rotec
Na co należy zwrócić uwagę podczas projektowania elementów krawędziowych?
Aby element krawędziowy spełniał swoje funkcje, rysunek techniczny, materiał i proces produkcji muszą być do siebie dopasowane. Szczególnie ważne są promienie gięcia, wymiary gotowego elementu, tolerancje oraz położenie wycięć.
Dopasowanie promienia gięcia do grubości materiału
Promień wewnętrzny wpływa na obciążenie materiału podczas gięcia. Zbyt mały promień może powodować pęknięcia lub negatywnie wpływać na jakość elementu.
Wybór odpowiedniego promienia zależy między innymi od gatunku materiału, grubości blachy oraz kierunku walcowania. Ponadto dostępne narzędzie musi umożliwiać wykonanie pożądanego kształtu.
W związku z tym należy jednoznacznie określić promienie niezbędne z punktu widzenia funkcjonalności. Jeśli istnieje pewna swoboda, wczesne uzgodnienie może ułatwić produkcję.
Uwzględnić sprężystość
Po zwolnieniu nacisku wygięta blacha częściowo wraca do pierwotnego kształtu. Oznacza to, że kąt nadal ulega zmianie po zakończeniu procesu gięcia.
To, jak silny jest ten efekt, zależy od materiału i sposobu obróbki. Dlatego przy doborze narzędzi i ustawianiu parametrów obróbki należy uwzględnić sprężystość materiału.
W związku z tym odpowiedniego ustawienia dla stali nie można bez zmian zastosować do każdej blachy ze stali nierdzewnej lub aluminium.
Sprawdzić wycięcia w pobliżu linii zgięcia
Otwory, otwory podłużne i inne wycięcia mogą ulec odkształceniu, jeśli znajdują się zbyt blisko linii zgięcia. Może to utrudnić późniejszy montaż.
Odpowiednie odstępy pomagają ograniczyć takie zmiany. Jeśli konstrukcja na to nie pozwala, należy rozważyć inne kolejności obróbki lub dostosowania konstrukcyjne.
W związku z tym należy jednoznacznie oznaczyć w dokumentacji szczególnie ważne schematy otworów i wymiary przyłączeniowe.
Należy zwrócić uwagę na kierunek walcowania i powierzchnię
Kierunek walcowania może wpływać na plastyczność blachy. Jednocześnie w przypadku elementów widocznych kierunek szlifowania często decyduje o pożądanym wyglądzie.
W związku z tym należy określić strony widoczne, kierunek powierzchni oraz obecne folie ochronne. Pozwoli to uwzględnić te wymagania podczas cięcia i ustalania kolejności gięcia.
Uzgodnienie wymiarów gotowych, rozwijania i tolerancji
W rysunku należy podać wymiary gotowego elementu krawędziowego. Należy również zaznaczyć, czy stosowane są wymiary wewnętrzne, czy zewnętrzne.
Wymiary funkcjonalne i krawędzie odniesienia mają szczególne znaczenie, aby element konstrukcyjny pasował później do przewidzianego miejsca montażu. Rozwinięcie musi być jednocześnie dostosowane do materiału, promienia gięcia i procesu produkcji.
Rysunek, model CAD i istniejący rozkład powinny zatem odzwierciedlać ten sam stan zmian. Dzięki temu firma rotec będzie mogła na wczesnym etapie wyjaśnić z Państwem ewentualne rozbieżności.
Prosimy o wyraźne określenie wymaganych tolerancji wymiarowych i kątowych. Dzięki temu będziemy mogli uwzględnić wymagania decydujące o funkcjonalności podczas kontroli technicznej. Jednolita wartość tolerancji nie pasuje do każdego elementu krawędziowego.
Sprawdzanie krótkich ramion i złożonych profili
Bardzo krótkie ramiona mogą ograniczać wybór narzędzi. Ponadto podczas poszczególnych operacji gięcia obrabiany element musi pozostać dostępny.
W przeciwnym razie już zagięte obszary mogą kolidować z narzędziami lub elementami maszyn. Dlatego w przypadku wąskich profili w kształcie litery U i blach z wieloma zagięciami warto przeprowadzić wczesne uzgodnienia.
W zależności od elementu można rozważyć dostosowanie długości ramion, zmianę promieni lub zmianę kolejności produkcji. Należy zatem zaznaczyć wymiary, które muszą pozostać niezmienione ze względu na montaż i działanie.
Jakie elementy krawędziowe produkuje firma rotec?
Firma rotec produkuje elementy gięte przeznaczone dla branży konstrukcji metalowych, budowy maszyn, architektury, techniki budowlanej oraz zastosowań przemysłowych. Zakres produktów obejmuje zarówno proste kątowniki, jak i elementy z wielokrotnymi zagięciami.
Typowe wersje to:
- Kątowniki oraz profile w kształcie litery U, Z i kapeluszowe
- Osłony, panele i elementy obudowy
- Kasety i elementy konstrukcyjne do fasad
- Uchwyty i blachy montażowe
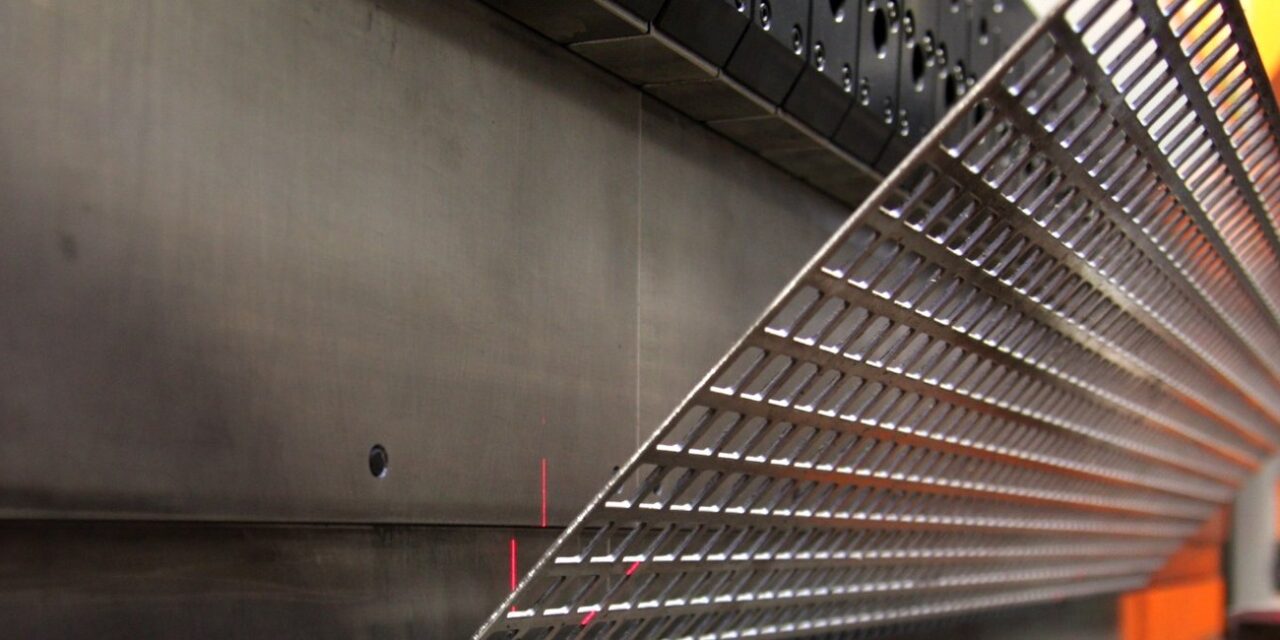
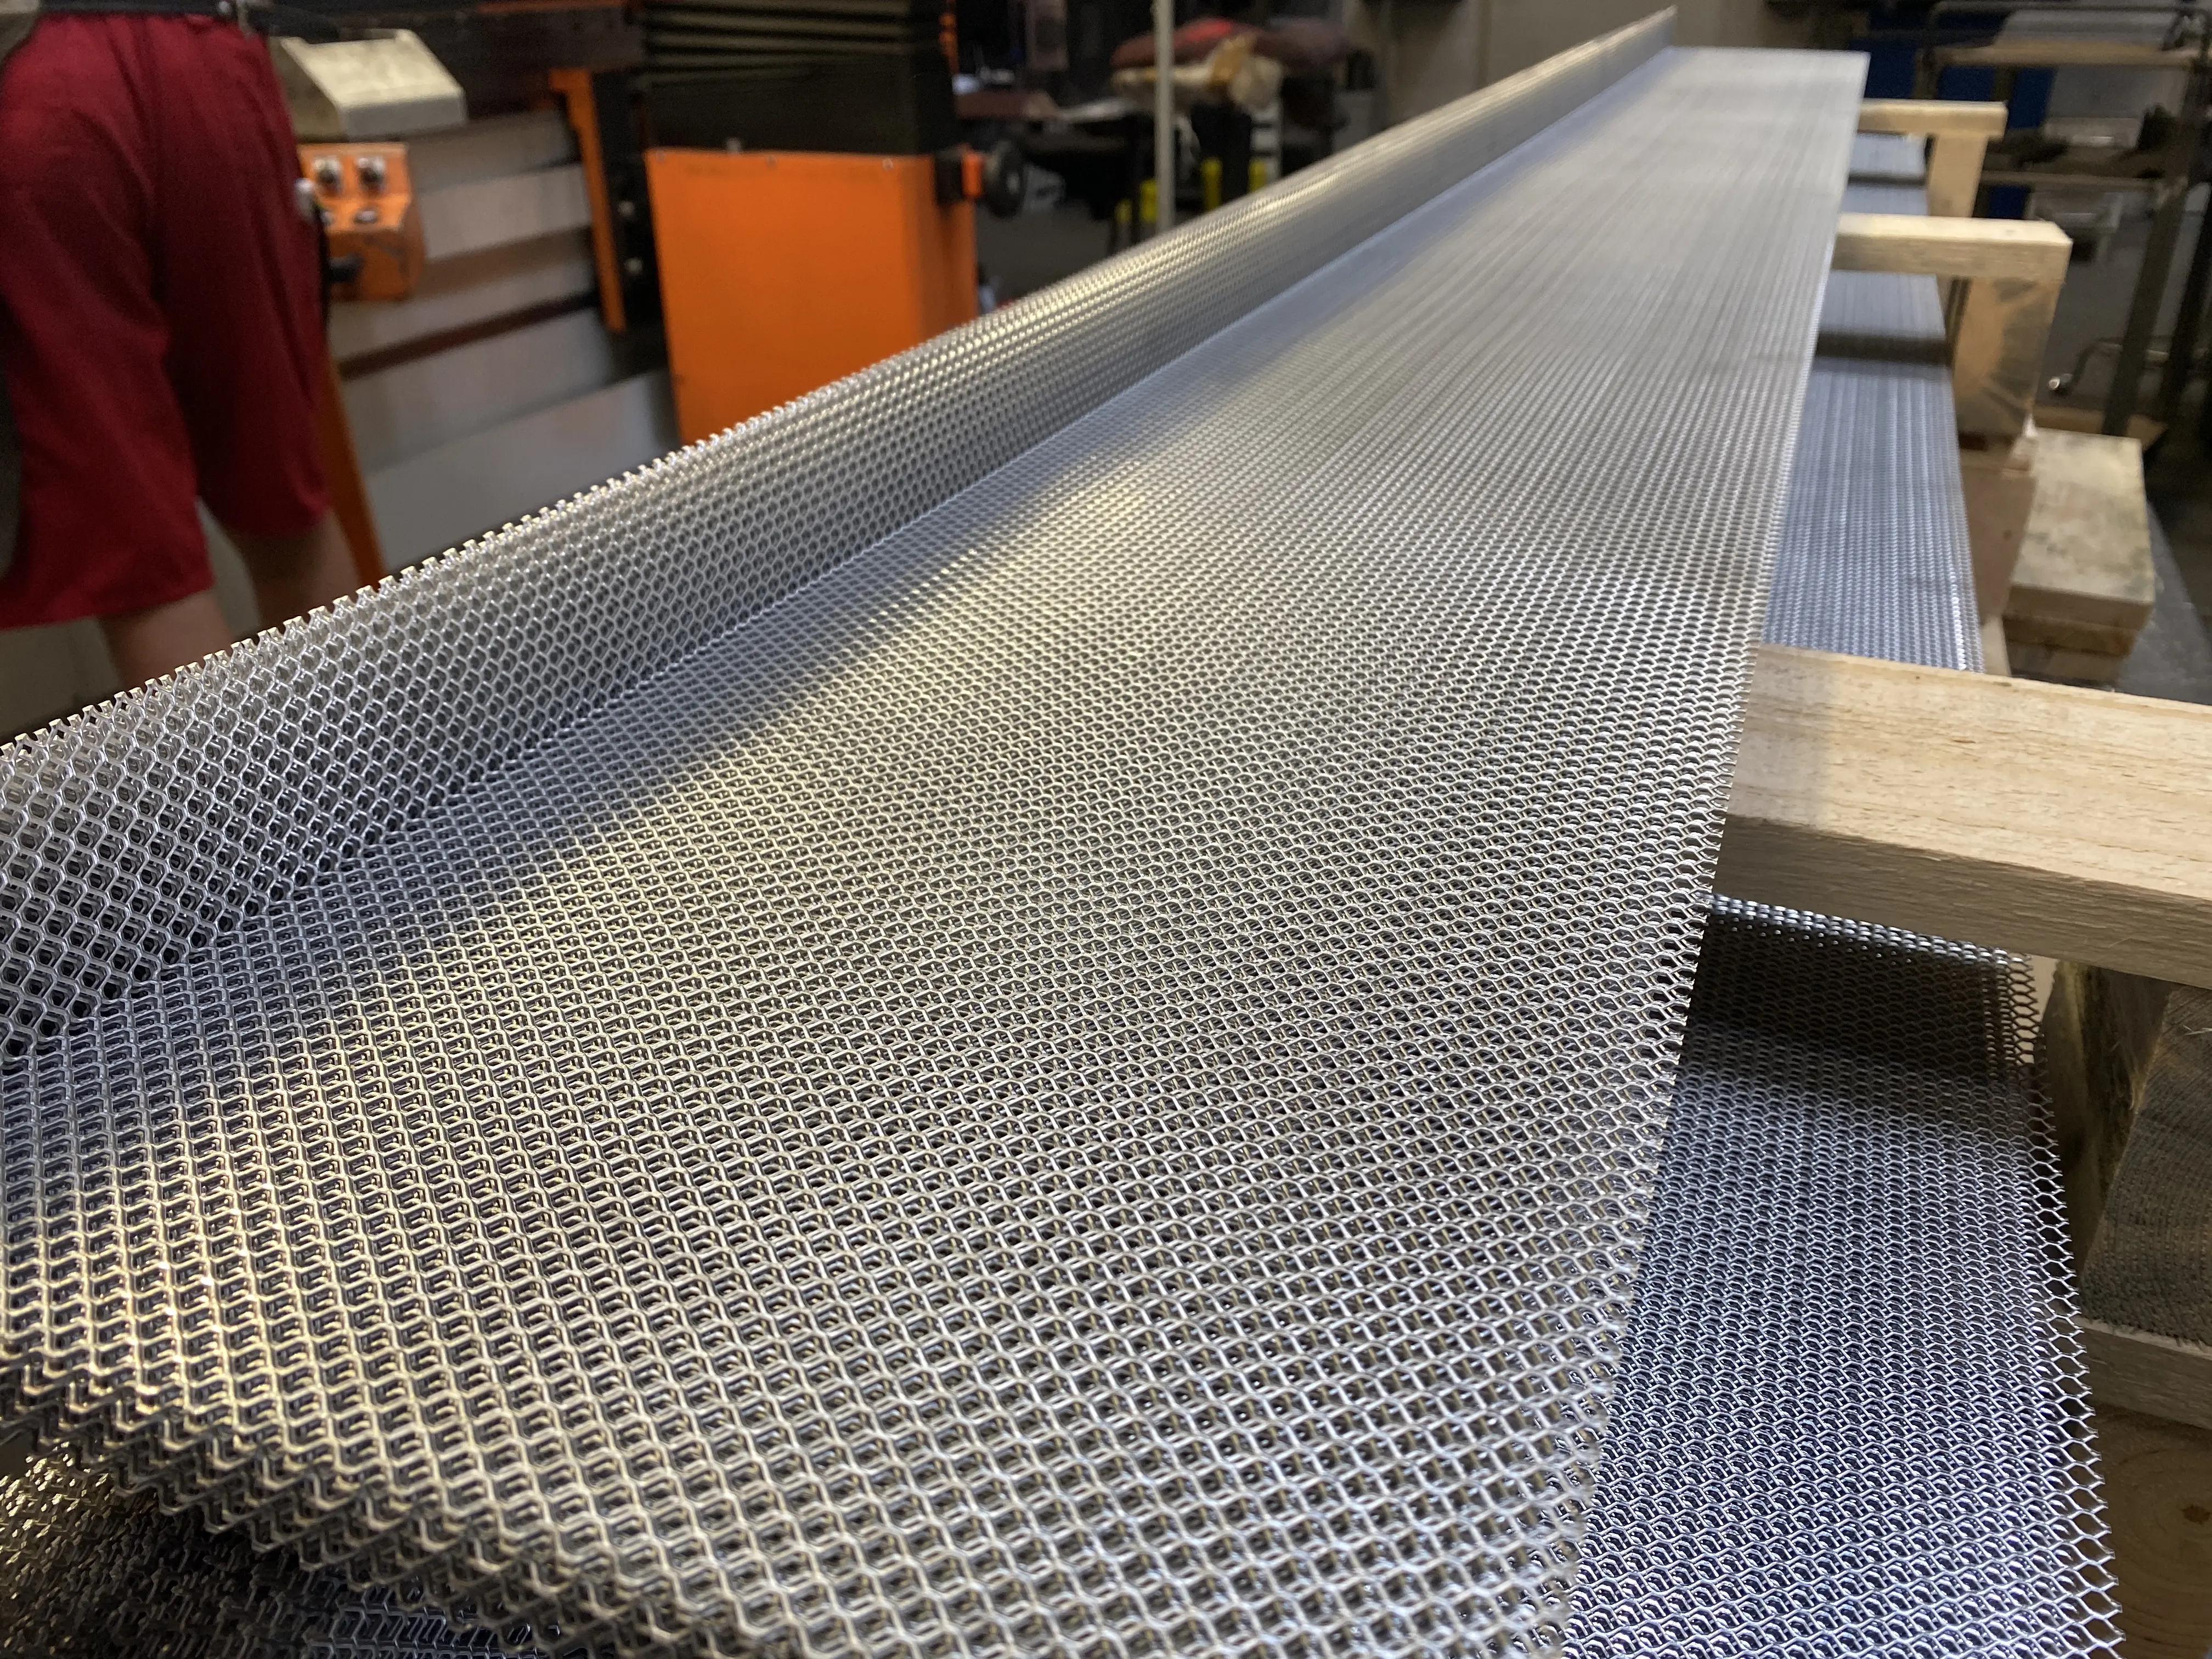
- blachy perforowane z giętymi krawędziami i blachy rozciągane
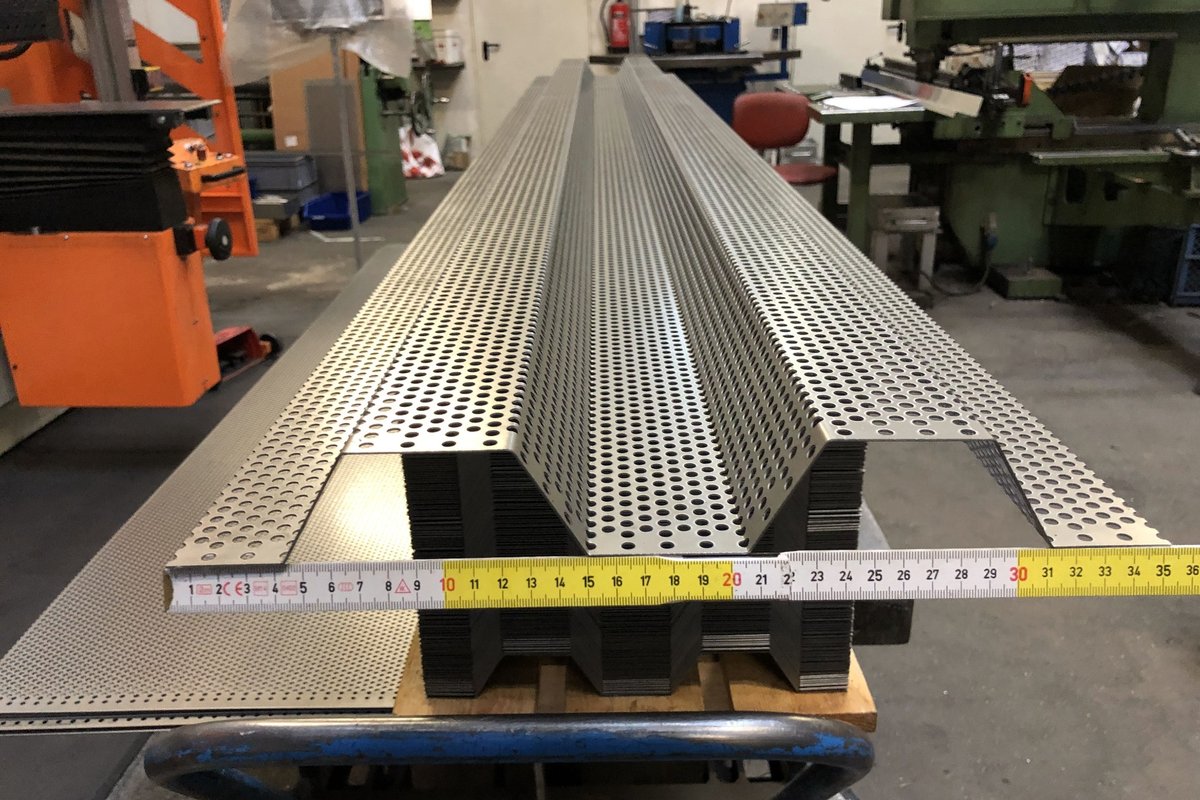
- Profile trapezowe i niestandardowe profile na zamówienie
- Elementy z blachy perforowanej do stopni i schodów
- elementy blaszane wycinane laserowo z późniejszym obróbką krawędzi
Gięcie blach perforowanych i siatek cięto-ciągnionych
W przypadku blach perforowanych i siatek cięto-ciągnionych na właściwości formowania wpływają otwory, szerokości prętów oraz strefy brzegowe. Dlatego też ich obróbki nie można traktować tak samo jak w przypadku zamkniętej blachy pełnej.
Położenie linii zgięcia musi być dostosowane do rozmieszczenia otworów lub struktury oczek. Jednocześnie należy z odpowiednim wyprzedzeniem określić widoczne krawędzie oraz pożądane powierzchnie styku.
Więcej informacji na ten temat znajdziesz w artykule poświęconym Cięcie i gięcie blachy rozciąganej oraz siatek rozciąganych.
Kolejnym przykładem zastosowania są Profile trapezowe z blachy perforowanej do szczelin konstrukcyjnych i płyt stropowych z betonu.
Zagięte osłony boczne do ram wykonanych z profili konstrukcyjnych
Rama z profili aluminiowych może zostać uzupełniona o wykonane na miarę boki z blachy, tylne ścianki i osłony. Firma rotec może wykonać te elementy obudowy we własnym zakładzie cięcie laserowe na wymiar a następnie wygiąć, tworząc niezbędne krawędzie lub uchwyty mocujące. W tym procesie dostosowujemy linie gięcia, wycięcia i wymiary połączeń do ramy profilowej.
W naszym poradniku wyjaśniamy kwestię ramy Wybór profili konstrukcyjnych, ich przycinanie i łączenie Wybór i planowanie cięcia na podstawie przykładowego modelu 3D. Jeśli potrzebują Państwo kompletnego zespołu, pomożemy Państwu w Projektowanie, produkcja i montaż stelaży z profili aluminiowych. Odpowiednie profile i akcesoria znajdziesz w Sklep z profilami rotec.
Należy wspólnie zaplanować grubość materiału, odległości od krawędzi oraz sposób mocowania, tak aby okładzina i stelaż do siebie pasowały. Niezbędne prace uzupełniające można wykonać za pomocą naszego Obróbka blachy i obróbka metali dostosować do wymiarów i zagięć.
Dlaczego warto zlecić gięcie blach w firmie rotec w Berlinie?
Jeśli zlecają Państwo gięcie blach w Berlinie, kluczowe znaczenie mają uzgodnienia techniczne i przejrzyste dane produkcyjne. Firma rotec łączy indywidualne doradztwo z własną obróbką blach.
Dla firm z Berlina i Brandenburgii bliskość geograficzna ułatwia uzgadnianie rysunków, próbek i szczegółów elementów konstrukcyjnych. Jednocześnie mogą Państwo połączyć powiązane etapy obróbki w jednym zapytaniu.
Oto konkretne korzyści, jakie Państwo zyskują:
- Produkcja zsynchronizowana: Cięcie na wymiar, gięcie i dalszą obróbkę można zaplanować łącznie.
- Kontakt osobisty: Wszelkie pytania techniczne można wyjaśnić bezpośrednio z osobą kontaktową.
- Różne materiały: Stal, stal nierdzewna i aluminium pozwalają na tworzenie rozwiązań dostosowanych do konkretnych zastosowań.
- Poszczególne elementy: Poszczególne elementy i serie powstają zgodnie z uzgodnionymi wymaganiami.
- Doświadczenie od 1982 roku: Firma rotec łączy wiedzę na temat materiałów z praktycznym doświadczeniem w obróbce metali.
Przegląd metod uzupełniających można znaleźć na naszej stronie poświęconej Obróbka blach w Berlinie.
Należy w odpowiednim czasie ustalić wymagania dotyczące dokumentów potwierdzających
To, jakie dokumenty są wymagane, zależy od przeznaczenia danego elementu konstrukcyjnego. Dlatego już w zapytaniu należy wskazać szczególne wymagania dotyczące elementów nośnych lub spawanych podzespołów.
W ten sposób możemy ustalić zakres usług i wymagane dokumenty przed rozpoczęciem produkcji. To opublikowane certyfikaty firmy rotec dają wstępne wytyczne.
Co wpływa na koszty gięcia blach?
Koszty zależą od materiału, kształtu wycinanki oraz wymaganych zagięć. Do tego dochodzą liczba sztuk, koszty związane z oprzyrządowaniem oraz wymagania dotyczące wymiarów lub powierzchni.
Dlatego podanie ogólnej ceny bez danych dotyczących elementów konstrukcyjnych nie ma większego znaczenia. Prosta osłona stawia inne wymagania niż wielokrotnie zagięty element obudowy o wąskich wymiarach przyłączeniowych.
W przypadku produkcji seryjnej przygotowanie i konfiguracja rozkładają się na kilka etapów. Jednocześnie wąskie tolerancje lub szczególne powierzchnie widoczne mogą wymagać dodatkowej pracy.
Dlatego też kompletny rysunek ułatwia sporządzenie oferty odzwierciedlającej pożądany zakres usług. Prosimy również o wskazanie, czy potrzebują Państwo wyłącznie gięcia, czy też również materiału, cięcia na wymiar i dalszej obróbki.
W ten sposób firma rotec może wspólnie z Państwem uzgodnić poszczególne etapy pracy.
Jakie informacje są nam potrzebne do sporządzenia oferty?
Aby móc sporządzić rzetelną ofertę, potrzebujemy jednoznacznych danych dotyczących elementów. Szczególnie pomocne są rysunki w formacie PDF z wymiarami oraz uzupełniające pliki DXF lub STEP.
Prosimy o przekazanie, w miarę możliwości, następujących informacji:
- Materiał oraz, o ile jest znany, dokładny numer materiału
- Grubość materiału oraz wymiary gotowego elementu
- żądane kąty gięcia i promienie wewnętrzne
- Ilość sztuk i ewentualne kolejne zamówienia
- wymagane tolerancje wymiarowe i kątowe
- Strony widoczne, powierzchnie i kierunek szlifowania
- Wycięcia, otwory i połączenia spawane
- pożądane dalsze działania
- przeznaczenie elementu
- pożądany termin realizacji i miejsce dostawy
Należy upewnić się, że rysunek i dane CAD odzwierciedlają ten sam stan zmian. Pozwoli to uniknąć nieporozumień podczas uzgodnień technicznych.
Jeśli nie ma jeszcze kompletnego rysunku technicznego, pomocny podczas pierwszej rozmowy może być szkic z wymiarami. Przed rozpoczęciem produkcji należy jednak jednoznacznie ustalić kluczowe wymiary i wymagania.
Najczęściej zadawane pytania dotyczące gięcia i krawędziowania blach
Gdzie w Berlinie mogę zlecić gięcie blach?
Firma rotec produkuje elementy gięte ze stali, stali nierdzewnej i aluminium w Berlinie. Możliwe jest połączenie cięcia laserowego, gięcia oraz innych etapów obróbki. Prosimy o przesłanie nam rysunku technicznego, abyśmy mogli sprawdzić, czy wykonanie jest możliwe.
Jak długie blachy można zaginać w firmie rotec?
Maksymalna długość gięcia naszej maszyny wynosi 3040 mm. To, czy dany element może wykorzystać tę długość, zależy dodatkowo od rodzaju materiału, jego grubości oraz geometrii. Dlatego sprawdzamy konkretną konstrukcję na podstawie dostarczonej przez Państwa dokumentacji.
Jaką siłę nacisku ma giętarka?
Nasza prasa krawędziowa ma siłę nacisku do 200 t. Jednak sama ta wartość nie określa dopuszczalnej grubości blachy. Na wymaganą siłę wpływają bowiem rodzaj materiału, długość gięcia oraz narzędzie.
Jakie grubości materiałów można giąć?
Możliwa grubość materiału zależy od projektu i zgodnie z opublikowanym przez nas zakresem usług wynosi do 15 mm. W tym przypadku klasa materiału, długość gięcia, promień oraz narzędzie muszą być do siebie dopasowane. Górna granica nie ma zatem zastosowania w sposób ogólny do każdego wykonania ani do pełnej długości gięcia wynoszącej 3040 mm.
Czy firma rotec może wycinać blachy laserowo przed ich gięciem?
Tak. W opublikowanym zakresie usług podano, że w przypadku cięcia laserowego obsługujemy stal i stal nierdzewną o grubości do 15 mm oraz aluminium o grubości do 12 mm. Sprawdzamy przy tym klasę materiału i wymagania dotyczące elementów. Ograniczenia dotyczące cięcia laserowego nie wymagają dodatkowych zatwierdzeń w zakresie gięcia.
Jaka jest różnica między obróbką krawędzi a gięciem?
Gięcie to pojęcie ogólne określające trwałe odkształcenie. Termin „krawędziowanie” lub „zagięcie” odnosi się do gięcia blachy w linii prostej. W ten sposób powstają na przykład kątowniki, profile i osłony.
Czy firma rotec zajmuje się również obróbką blach łezkowych?
Tak. Firma rotec zajmuje się obróbką blach łezkowych i ryflowanych ze stali, stali nierdzewnej i aluminium. Przy tym uwzględniamy materiał podstawowy, wzór tłoczenia, promień gięcia oraz pożądaną powierzchnię. W przypadku elementów konstrukcyjnych przeznaczonych do chodzenia należy ponadto uwzględnić wymagania dotyczące właściwości antypoślizgowych.
Czy blachy perforowane i siatki cięto-ciągnione nadają się do gięcia?
Tak, o ile otwory lub struktura oczek, szerokości prętów, strefy brzegowe oraz geometria elementu nadają się do obróbki plastycznej. Dlatego przed rozpoczęciem produkcji sprawdzamy linię gięcia oraz pożądany wariant wykonania.
Czy firma rotec produkuje pojedyncze elementy i małe serie?
Tak. Firma rotec produkuje pojedyncze elementy na zamówienie, małe serie oraz serie powtarzalne po uzgodnieniu szczegółów technicznych. Dlatego prosimy o podanie w zapytaniu żądanej liczby sztuk oraz informacji o ewentualnych kolejnych zamówieniach.
Jakie formaty rysunków są przydatne?
Rysunek w formacie PDF z wymiarami jest pomocny przy uzgadnianiu szczegółów. Dodatkowo pliki w formatach DXF lub STEP ułatwiają przenoszenie danych. Należy zatem zadbać o spójność wersji rysunku oraz jednoznaczne informacje dotyczące materiału, wymiarów gotowych elementów, kątów i tolerancji.
Czy firma rotec może poddawać dalszej obróbce blachy gięte?
Tak. W zależności od zlecenia można skoordynować spawanie, szlifowanie, powlekanie lub przygotowanie do montażu. Dlatego prosimy o podanie żądanego całkowitego zakresu prac już w zapytaniu ofertowym.
Kto jest osobą kontaktową w sprawie elementów giętych z blachy?
Osobą kontaktową jest Hardy Pusch. Można się z nim skontaktować pod numerem 030 789039-0 lub wysyłając wiadomość e-mail na adres h.pusch@rotec-berlin.de. Prosimy również o przesłanie rysunku oraz najważniejszych danych dotyczących elementów konstrukcyjnych, abyśmy mogli odpowiednio zaklasyfikować Państwa projekt.
Gięcie blach w Berlinie: zapytaj o elementy gięte w firmie rotec
Odpowiedni profil krawędziowy powstaje w oparciu o precyzyjny rysunek techniczny i uzgodnione wymagania. Materiał, promień gięcia, wymiary końcowe oraz powierzchnia wspólnie decydują o odpowiednim wykonaniu.
Jeśli chcą Państwo zlecić gięcie blach w Berlinie, firma rotec łączy koordynację techniczną z własną obróbką blach. Dzięki temu mogą Państwo złożyć wspólne zapytanie dotyczące cięcia laserowego, gięcia oraz innych etapów obróbki.
Prosimy o przesłanie nam rysunku technicznego wraz z informacją o grubości materiału, liczbie sztuk oraz pożądanym terminie realizacji. Prosimy również o zaznaczenie istotnych tolerancji oraz powierzchni widocznych. Dzięki temu będziemy mogli sprawdzić, jakie rozwiązanie i etapy obróbki najlepiej pasują do Państwa projektu.
Osobą kontaktową jest Hardy Pusch. Można się z nim skontaktować pod numerem h.pusch@rotec-berlin.de lub telefonicznie pod numerem 030 789039-0.
Wyślij rysunek i zapytaj o elementy gięte
Źródło zdjęć: Wszystkie zdjęcia zamieszczone w niniejszym artykule przedstawiają oryginalne produkty firmy rotec i nie zostały wygenerowane ani przetworzone przy użyciu sztucznej inteligencji. W przypadku motywu „Laser one“ wyłącznie napis został dodany w programie Photoshop.


 PL
 DE
 EN
 ES
 FR
 IT
 NL
 TR