Aggiornato dal punto di vista tecnico il 12 settembre 2026.
Presso rotec, la lavorazione della lamiera a Berlino non inizia solo alla macchina. Una soluzione economicamente vantaggiosa e tecnicamente valida nasce piuttosto dalla giusta combinazione di consulenza, scelta dei materiali, progettazione, taglio, formatura e lavorazioni successive. Per questo motivo esaminiamo i disegni e i dati di progetto prima dell’avvio della produzione. In questo modo è possibile evitare fasi di lavorazione superflue, tenendo conto sin dalle prime fasi delle quote funzionali, delle superfici a vista e delle successive condizioni di impiego.
rotec lavora acciaio, acciaio inossidabile e alluminio per architetti, studi di progettazione, costruttori metallici, specialisti in facciate, imprese edili, aziende industriali e allestitori di negozi. Realizziamo singoli componenti, prototipi, piccole serie e serie ricorrenti. A seconda del progetto, integriamo taglio laser, piegatura CNC, foratura, svasatura, filettatura, saldatura, rettifica, lucidatura, marcatura e assemblaggio in un processo di produzione coordinato.
Un ulteriore vantaggio è costituito dal nostro ampio magazzino di lamiere presso la sede di Berlino. Circa 1.200 diverse tipologie di lamiere piene, lamiere forate e lamiere stirate consentono, in numerosi progetti, di ridurre i tempi di trasferimento tra magazzino materiali, preparazione del lavoro e produzione. In questo modo, i nostri clienti non ricevono solo un singolo componente, ma una soluzione su misura per le loro effettive esigenze.
Nota relativa all'immagine: Tutte le foto presenti in questo articolo sono immagini originali scattate presso lo stabilimento rotec di Berlino. Non sono state generate tramite intelligenza artificiale.
Perché scegliere Rotec per la lavorazione della lamiera a Berlino?
Una lavorazione ottimale della lamiera deve conciliare requisiti tecnici, costi e scadenze. Per questo motivo non ci limitiamo a considerare la singola fase di lavorazione, ma valutiamo anche come il materiale, il profilo, la sequenza delle pieghe, la tecnica di giunzione e la superficie si influenzino a vicenda.
Per i clienti di Berlino e del Brandeburgo, le brevi distanze consentono un coordinamento diretto. Allo stesso tempo, forniamo parti in lamiera e componenti metallici finiti in tutto il territorio federale. Le spese di trasporto dei nostri corrieri convenzionati vengono indicate e calcolate separatamente nel preventivo.
I nostri principali punti di forza sono:
- Lavorazione interna della lamiera presso la sede di Berlino
- consulenza tecnica personalizzata da parte di un referente fisso
- Taglio laser, piegatura CNC e lavorazioni successive da un unico fornitore
- circa 1.200 diverse tipologie di lamiere piene, lamiere forate e lamiere stirate disponibili a magazzino
- Lavorazione dell’acciaio, dell’acciaio inossidabile e dell’alluminio
- Produzione di singoli pezzi, piccole serie e serie ricorrenti
- Gruppi saldati e componenti pronti per il montaggio
- processi di qualità documentati e certificazioni confermate
- Spedizioni su tutto il territorio nazionale tramite corrieri convenzionati
Possibilità tecniche di lavorazione della lamiera presso rotec
I valori riportati di seguito descrivono le massime potenzialità tecniche dei nostri impianti. Non costituiscono una garanzia generale per ogni singolo componente. Lo spessore effettivo del materiale lavorabile dipende, tra l’altro, dal materiale, dalla lega, dalla resistenza alla trazione, dalla geometria del componente, dalla lunghezza di piegatura, dal raggio di piegatura e dall’utensile. È pertanto possibile fornire un'indicazione attendibile solo dopo aver esaminato il disegno o lo schizzo.
| Prestazioni | Specifiche tecniche | Avviso importante |
|---|---|---|
| Forza di pressatura della pressa piegatrice | fino a 200 t | a seconda dell'utensile, del materiale e della geometria del componente |
| Lunghezza massima di piegatura | 3.040 mm | a seconda della geometria, dello spessore del materiale e della resistenza |
| Piegatura dell’acciaio | fino a 15 mm | La fattibilità viene valutata in base al singolo progetto |
| Piegatura dell’acciaio inossidabile | fino a 15 mm | Si tiene conto della qualità del materiale e della superficie |
| Piegatura dell’alluminio | fino a 15 mm | La lega e la direzione di piegatura sono particolarmente importanti |
| Taglio laser dell’acciaio | fino a 15 mm | a seconda della qualità del materiale e del profilo |
| Taglio laser dell’acciaio inossidabile | fino a 15 mm | Si prega di specificare tempestivamente le superfici a vista e la pellicola protettiva |
| Taglio laser dell’alluminio | fino a 12 mm | a seconda della lega e della geometria del componente |
Tolleranze nel taglio laser
A seconda del materiale, dello spessore, del profilo e della geometria del componente, nel taglio laser sono possibili tolleranze fino a ±0,1 millimetri. La precisione ottenibile viene verificata in base al singolo progetto. È pertanto opportuno indicare chiaramente già nella richiesta eventuali tolleranze particolarmente strette. A tal proposito, è opportuno distinguere tra quote funzionali e quote meno critiche.
Taglio laser di acciaio, acciaio inossidabile e alluminio
Il taglio laser CNC consente di realizzare contorni esterni precisi, ritagli, fori oblunghi e schemi di foratura. Allo stesso tempo, è possibile impilare in modo economico singoli pezzi e serie di produzione a partire da disegni digitali. In questo modo si ottimizza l’utilizzo del materiale disponibile, mentre i componenti ricorrenti possono essere prodotti in modo riproducibile.
rotec esegue il taglio laser dell’acciaio e dell’acciaio inossidabile fino a uno spessore massimo del materiale di 15 millimetri. L’alluminio può essere lavorato fino a uno spessore massimo di 12 millimetri. L’effettiva fattibilità dipende inoltre dal materiale, dalla lega, dal contorno, dai fori e dalla geometria del componente.
Per una rapida verifica tecnica, i file DXF o DWG sono particolarmente indicati per i contorni bidimensionali. Inoltre, è opportuno inviare un disegno in formato PDF quotato, che funga da chiaro riferimento visivo per quanto riguarda le quote, il materiale, il numero di pezzi, le tolleranze e lo stato di revisione.
Dal taglio laser al componente finito
Un taglio preciso è spesso solo il primo passo. Per questo motivo, già in fase di preparazione del taglio laser, teniamo conto del fatto che il componente debba essere successivamente piegato, saldato o assemblato. I fori e le aperture in prossimità di una linea di piegatura possono subire variazioni durante la formatura. Una progettazione adeguata contribuisce a evitare tali deformazioni o a compensarle in modo mirato.
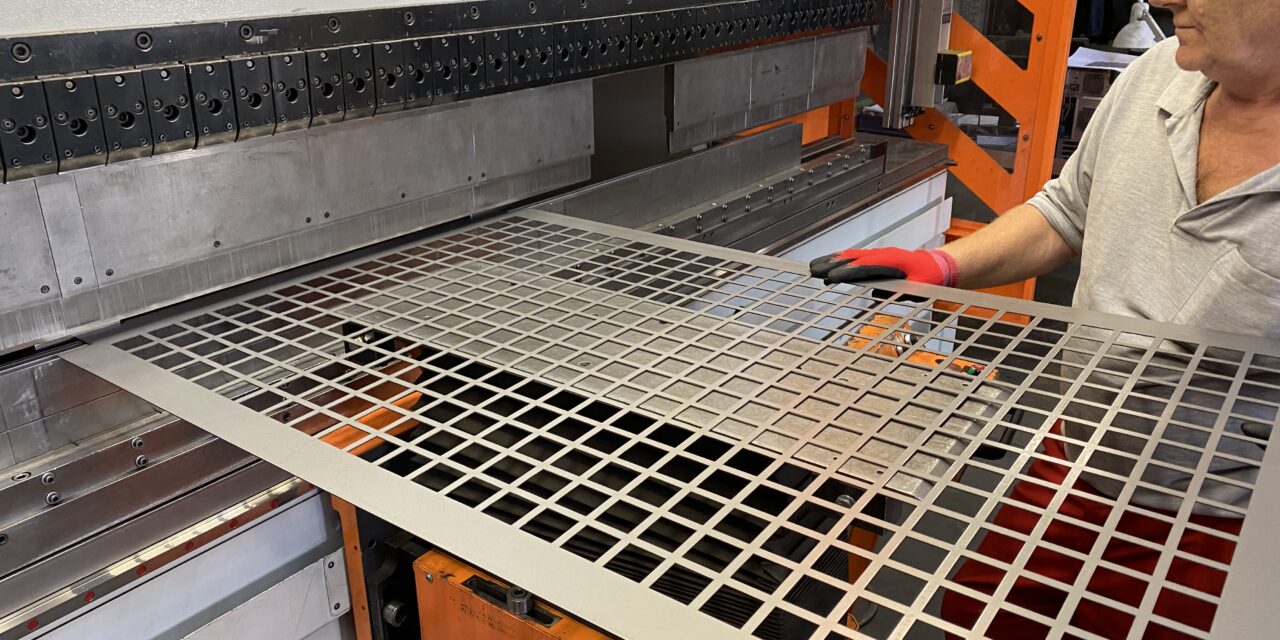
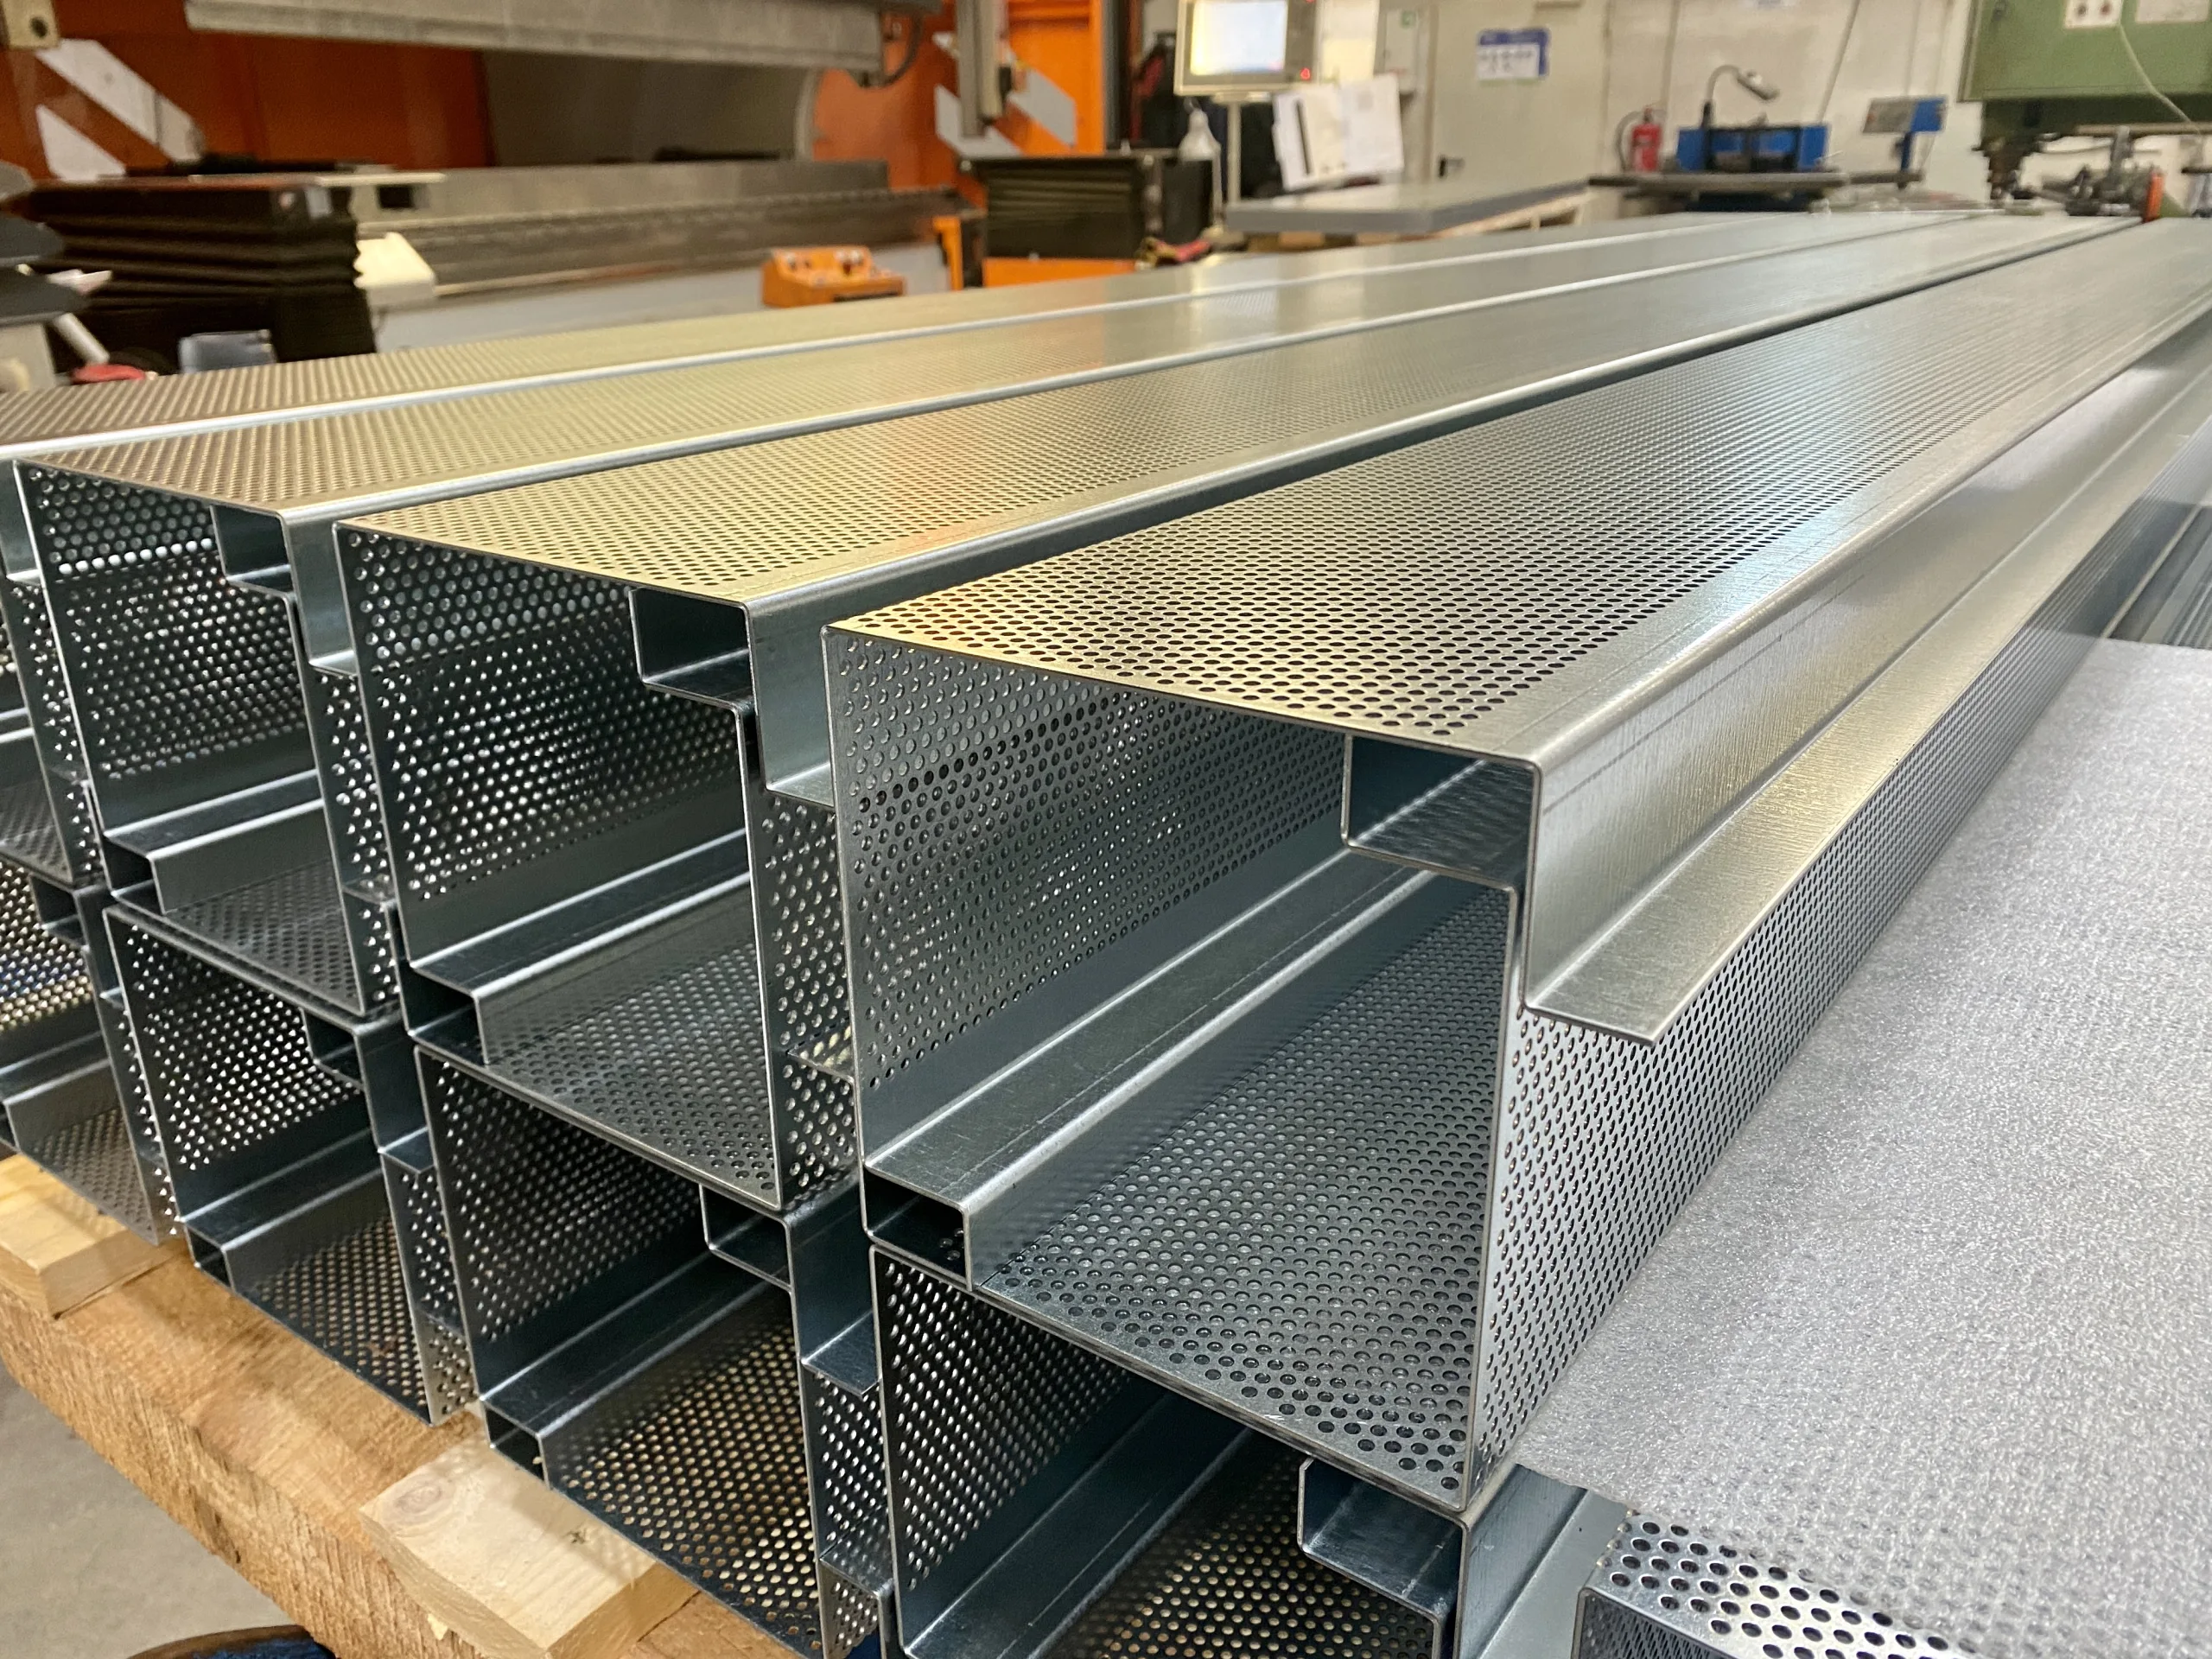
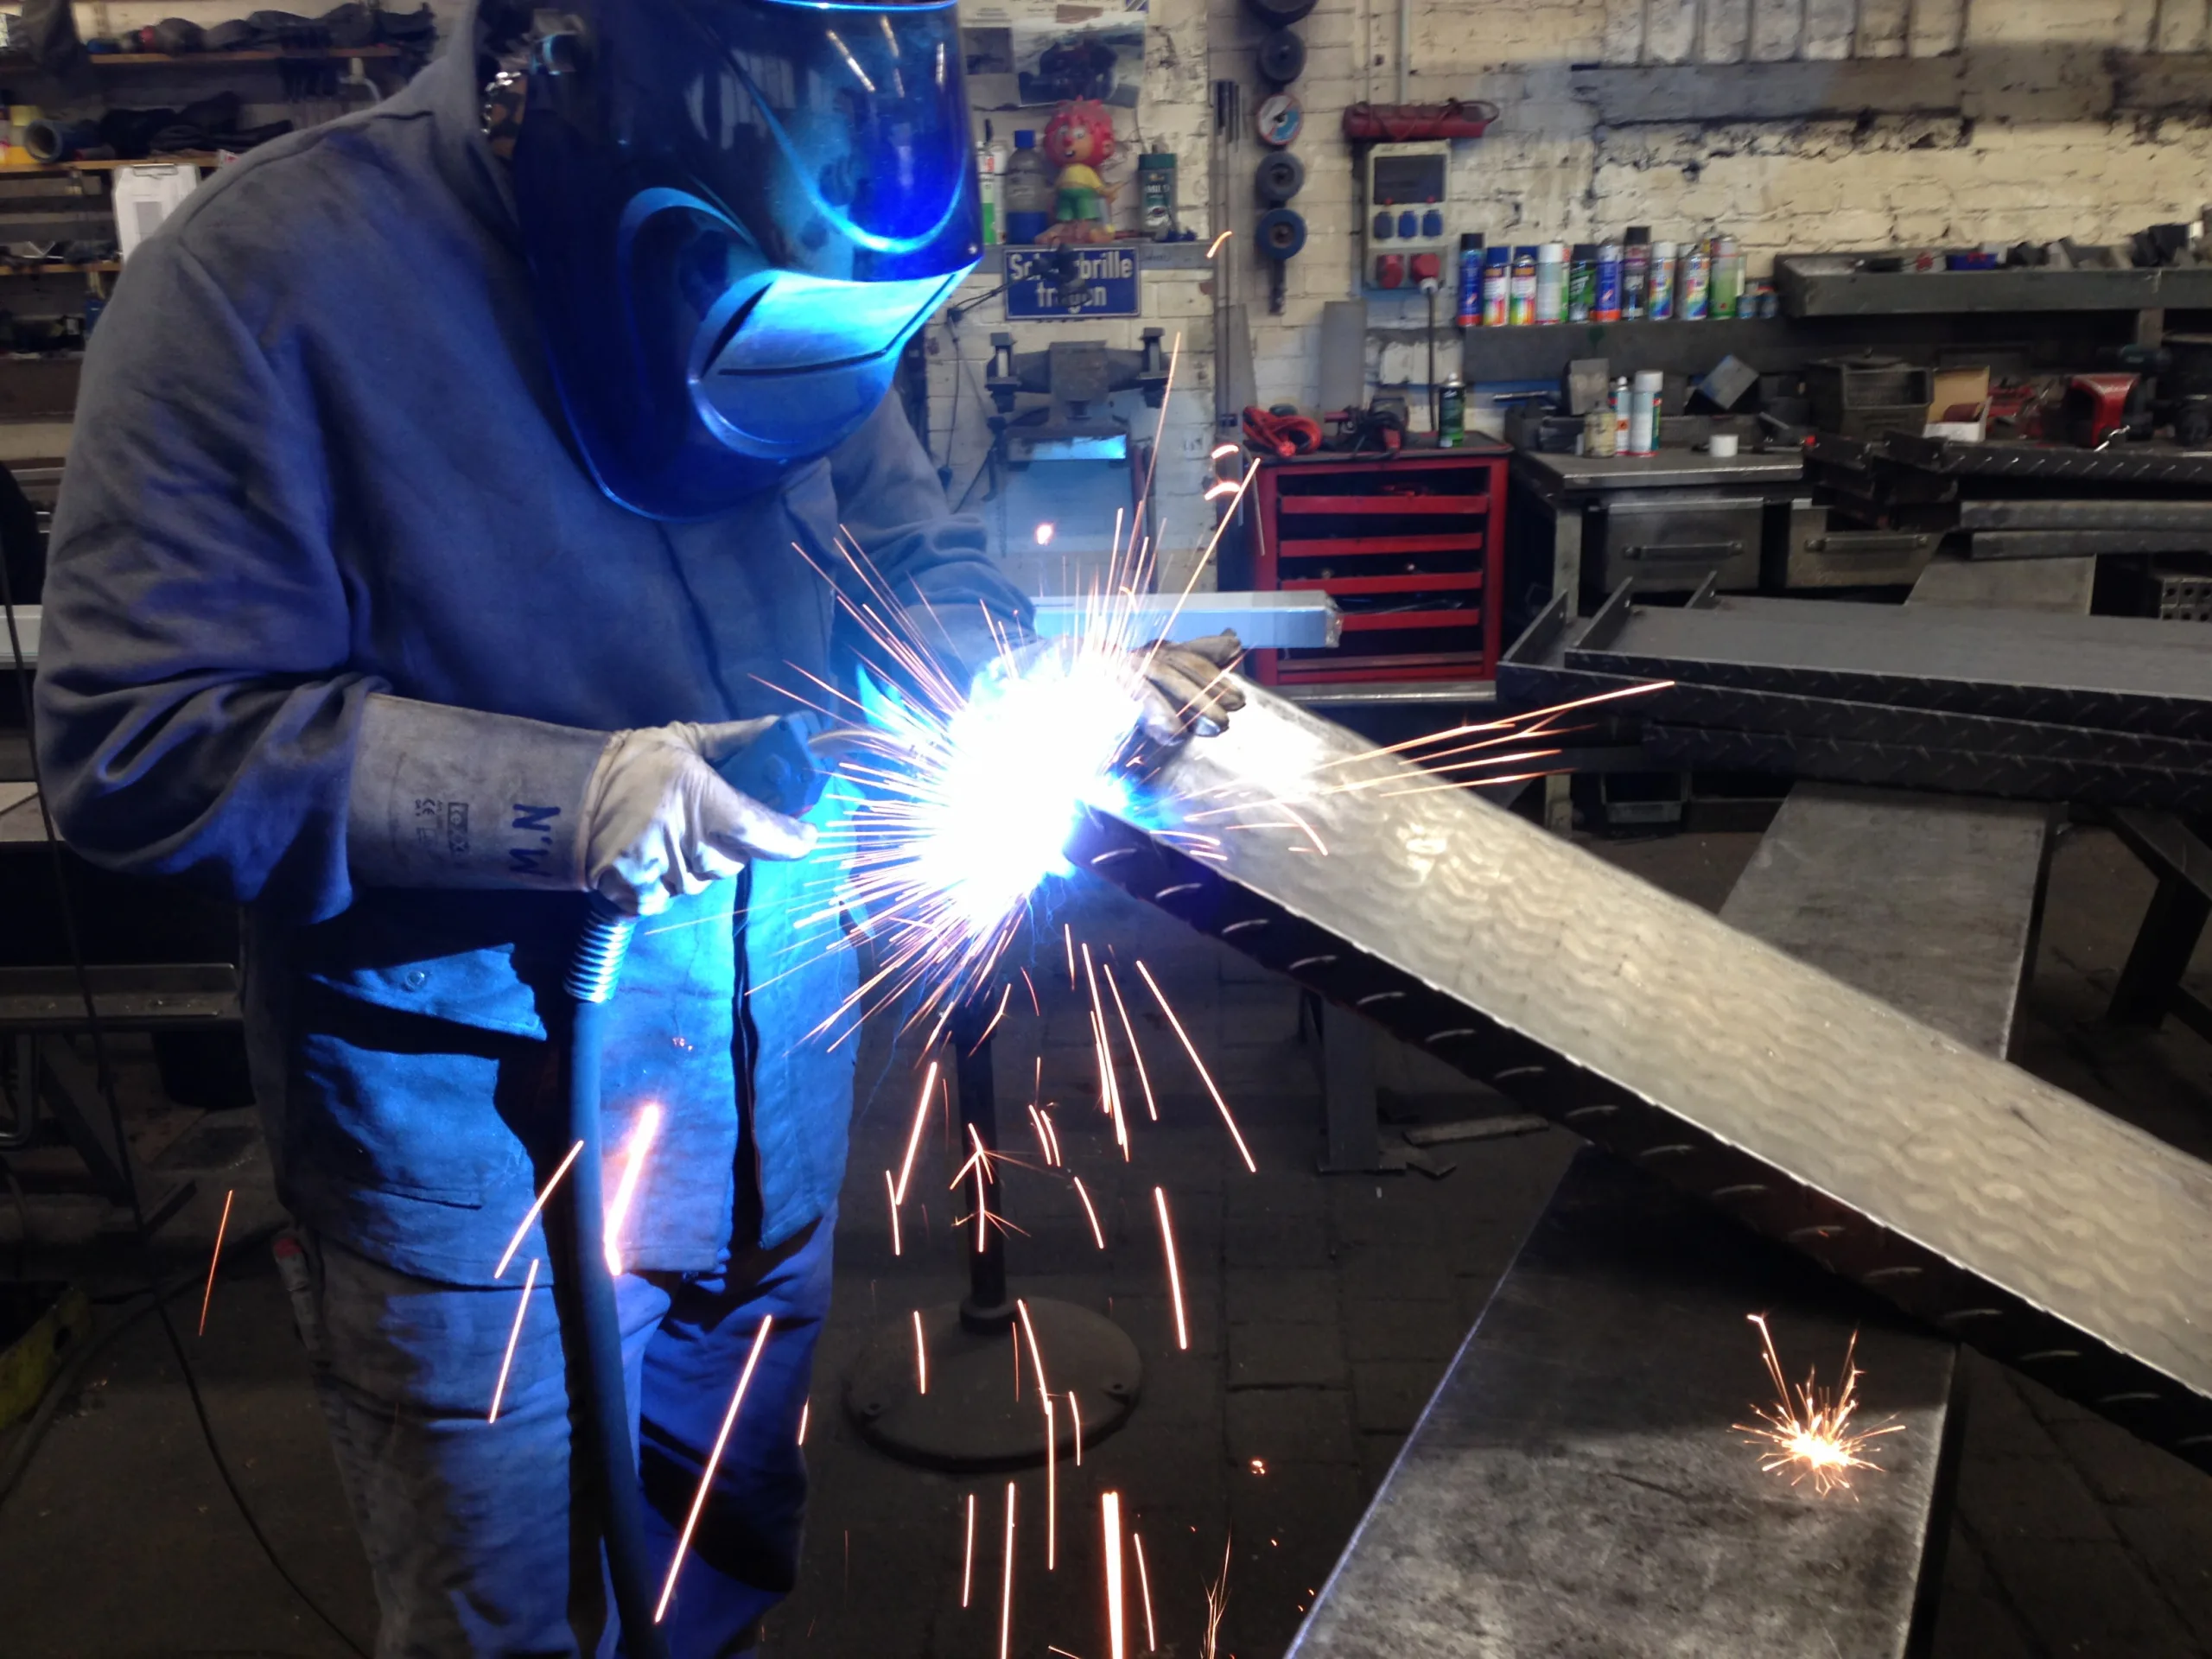
L’immagine di copertina di questo articolo illustra particolarmente bene questa correlazione. La lamiera forata di grandi dimensioni è stata innanzitutto tagliata con la macchina da taglio laser. Successivamente, un collaboratore ha piegato il componente sulla pressa piegatrice CNC. L’immagine mostra quindi due fasi produttive fondamentali all’interno di un flusso di lavoro continuo presso rotec.
Piegatura e curvatura di lamiere con macchine CNC a Berlino
Durante la piegatura, la pressa piegatrice modella un pezzo di lamiera piano lungo linee di piegatura definite. In tale processo, un utensile superiore preme la lamiera in modo controllato contro un utensile inferiore. Il materiale, lo spessore, il raggio di piegatura, la lunghezza di piegatura e l’angolo desiderato determinano la scelta degli utensili e la forza di pressatura necessaria.
La nostra pressa piegatrice opera con una forza di pressatura fino a 200 tonnellate e consente una lunghezza massima di piegatura di 3.040 millimetri. A seconda del progetto, è possibile piegare acciaio, acciaio inossidabile e alluminio con uno spessore massimo di 15 millimetri. Tuttavia, in caso di linee di piegatura lunghe, raggi stretti o qualità particolari dei materiali, potrebbe essere necessario uno spessore inferiore.
Il nostro articolo tecnico fornisce indicazioni dettagliate sui materiali, sui raggi di curvatura e sui dati costruttivi Piegatura, bordatura e curvatura della lamiera a Berlino.
Raggio di curvatura, ritorno elastico e direzione di laminazione
Il raggio interno adeguato dipende dal materiale, dallo spessore, dalla resistenza e dall’utensile. Un raggio troppo piccolo può causare crepe o indebolire in modo permanente il componente. Inoltre, dopo la piegatura, il materiale subisce un leggero ritorno elastico. Questo comportamento varia a seconda che si tratti di acciaio, acciaio inossidabile o alluminio e viene preso in considerazione nella pianificazione della produzione.
Anche la direzione di laminazione può influire sul comportamento alla flessione. Nel caso di componenti a vista, occorre inoltre definire con chiarezza la direzione di levigatura, la pellicola protettiva e i segni ammessi lasciati dagli utensili. Quanto prima si disponga di tali informazioni, tanto più sarà possibile coniugare in modo sicuro l’aspetto estetico e la funzionalità.
Elementi angolari tipici
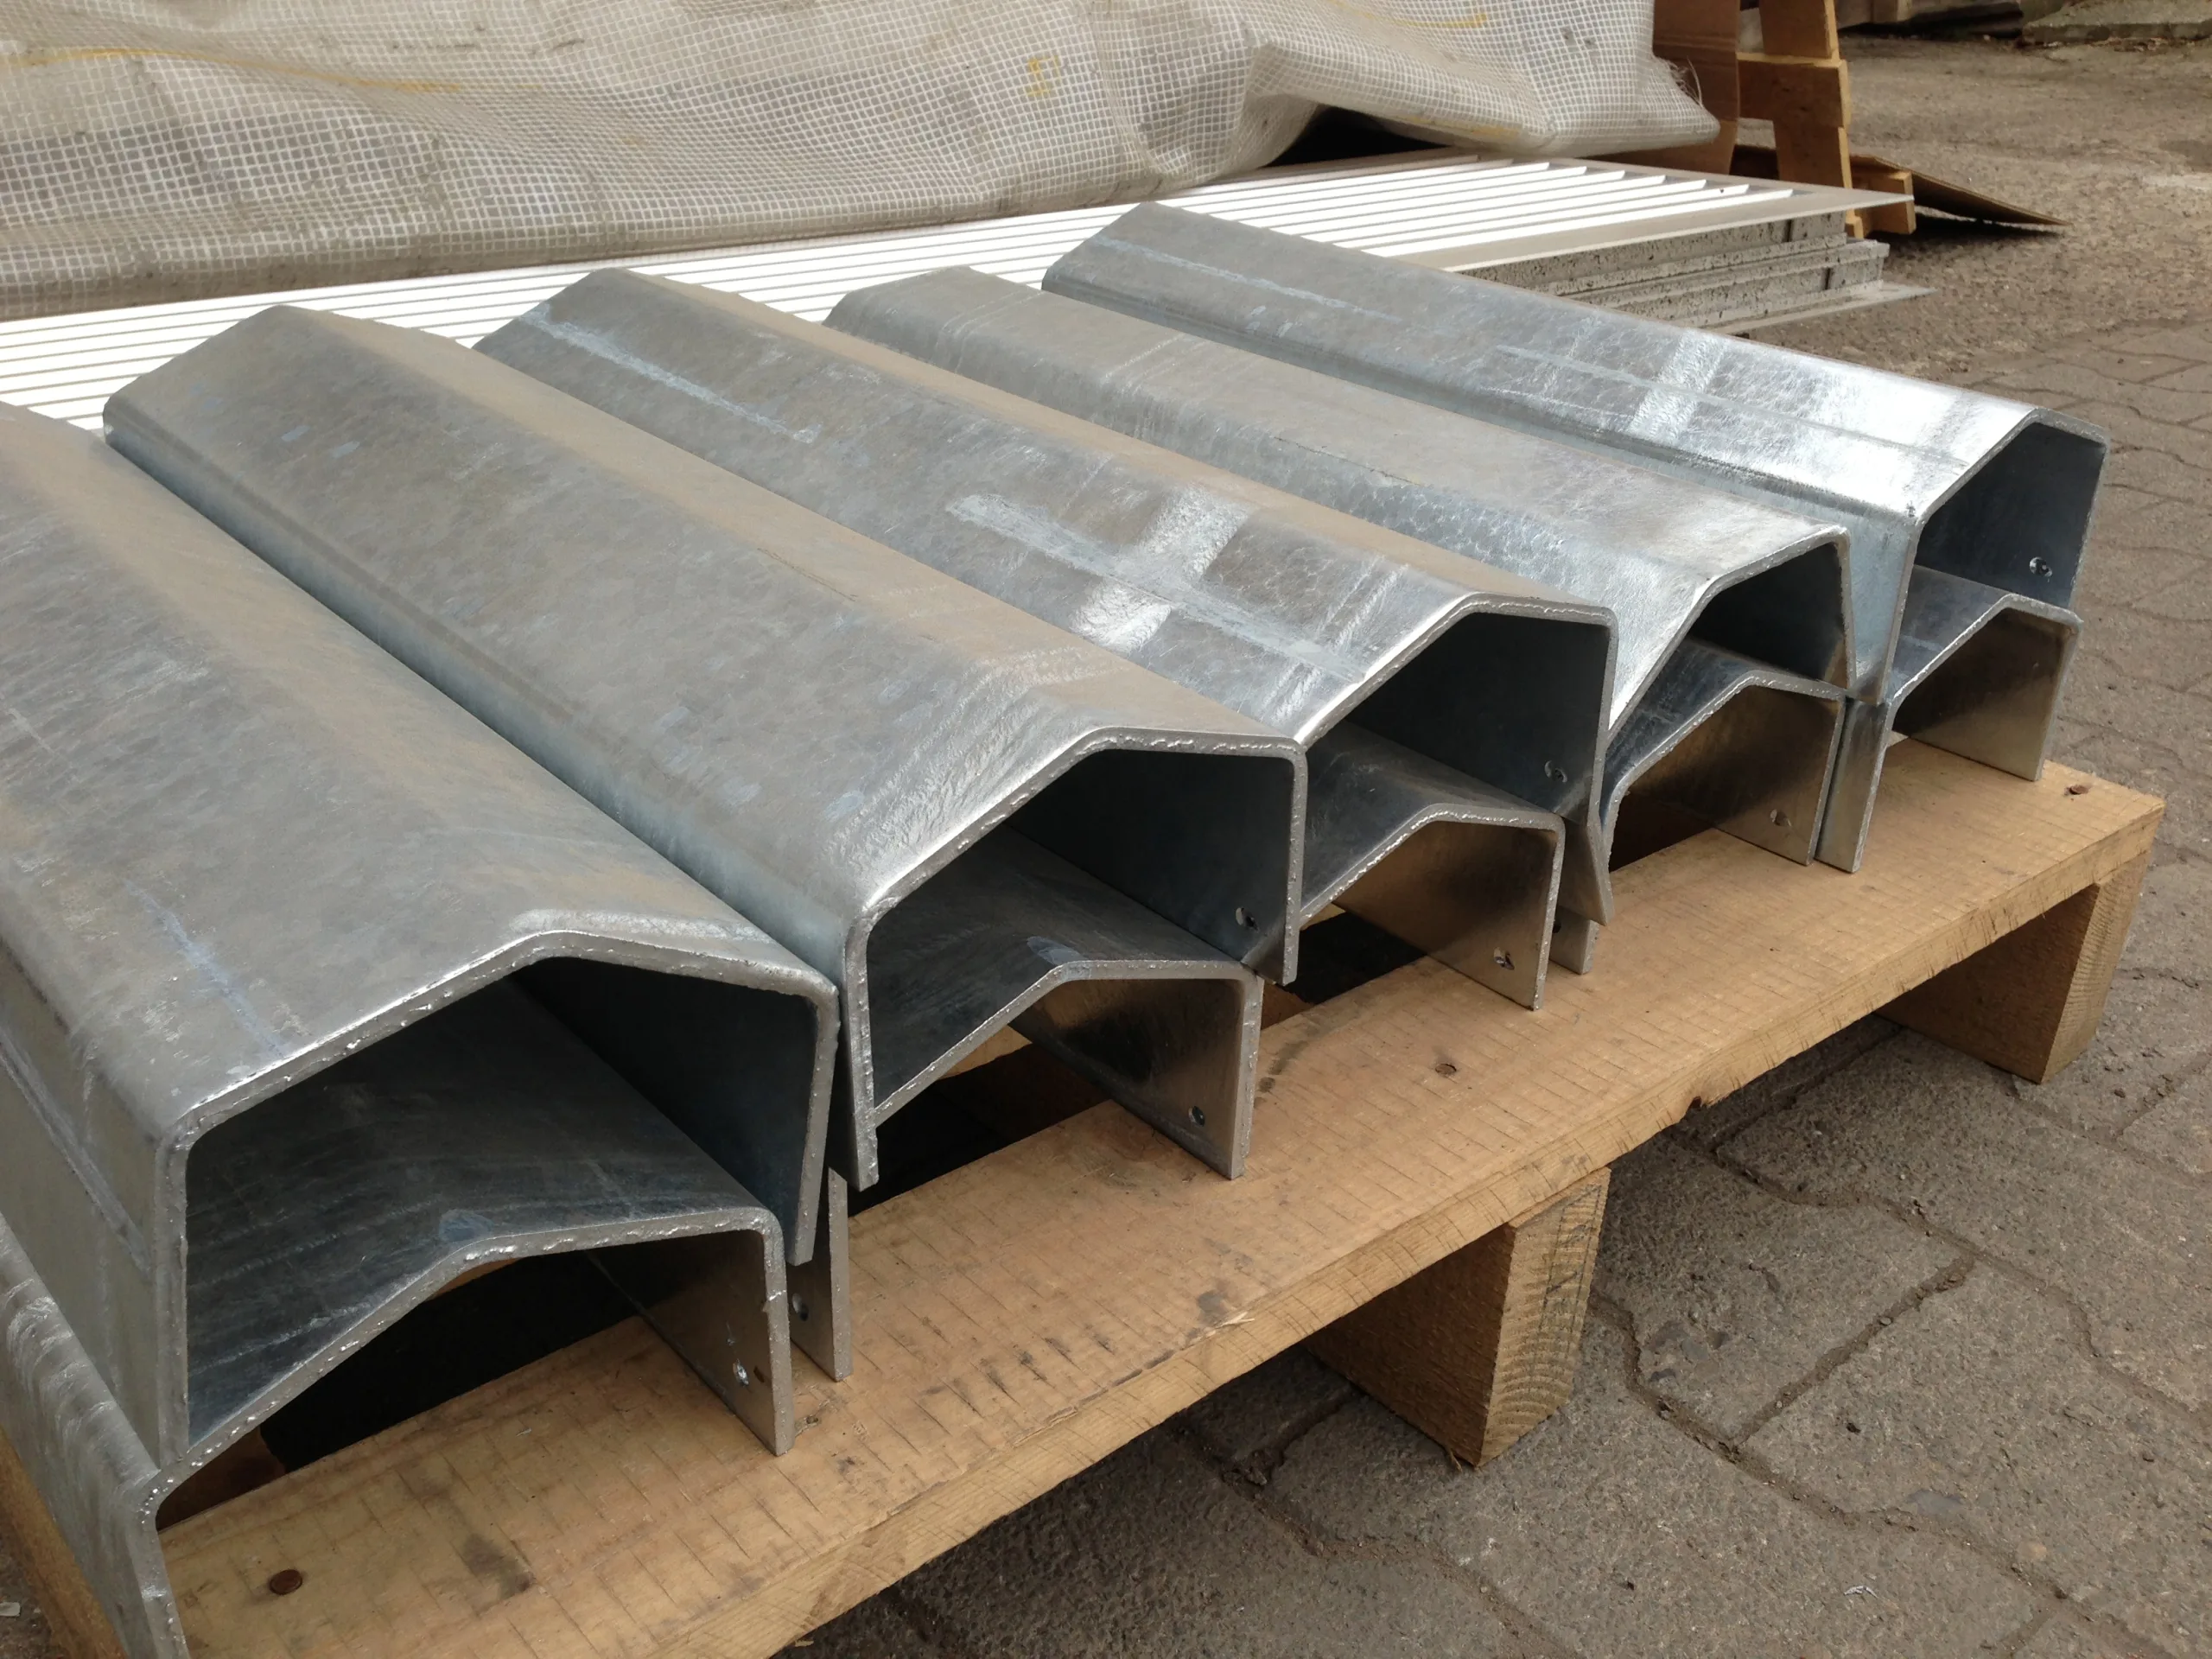
rotec produce, tra l’altro, profili angolari, profili a U, profili a Z, profili a cappello, cassettoni, coperture, mensole, supporti, rivestimenti, profili trapezoidali, elementi per facciate e profili piegati su misura in base alle specifiche del cliente. Inoltre, eseguiamo la piegatura di lamiere forate e lamiere stirate idonee. A tal fine, è necessario integrare nella pianificazione della produzione la foratura, le larghezze delle nervature, le zone perimetrali e la geometria delle maglie.
Ulteriori fasi di lavorazione e produzione di sottogruppi
Molti progetti richiedono più di un taglio laser o di un pezzo piegato. Per questo motivo, a seconda dell’incarico, rotec si occupa anche di ulteriori fasi di lavorazione. Tra queste figurano la foratura, la svasatura, la filettatura, la saldatura, la rettifica, la lucidatura, la marcatura e il montaggio di elementi di fissaggio adeguati.
In questo modo, da diversi singoli componenti si ottengono gruppi saldati, alloggiamenti, rivestimenti o componenti pronti per il montaggio. Le transizioni tra le fasi di lavorazione vengono già prese in considerazione nella fase di preparazione del lavoro. Ciò riduce le interfacce superflue e facilita il controllo di qualità.
Realizzare contemporaneamente telai profilati e rivestimenti in lamiera
Nel caso di telai per apparecchiature, postazioni di lavoro e involucri, la costruzione di profili e la lavorazione della lamiera si integrano a vicenda. rotec è in grado di Taglio laser su misura dei rivestimenti laterali presso la propria sede e adattarlo al telaio con i ritagli, i fori di fissaggio e le piegature necessari. Il nostro contributo al Taglio laser e pezzi tagliati al laser su misura illustra la preparazione dei dati di disegno e la successiva elaborazione.
La guida vi indica il telaio di base più adatto Selezionare, tagliare su misura e unire i profili strutturali, come ad esempio la compatibilità tra le dimensioni dei profili, i connettori e la distinta dei componenti. Se desiderate realizzare il telaio e il rivestimento come progetto unico, vi affiancheremo nella Progettazione, produzione e montaggio della Sua struttura in alluminio. È possibile trovare i singoli profili e gli accessori nel rotec Profilshop selezionare.
In questo modo è possibile definire insieme, con largo anticipo, le quote di collegamento, la scelta dei materiali e la sequenza di montaggio. Per iniziare sono sufficienti uno schizzo del gruppo costruttivo e alcune indicazioni relative all’utilizzo e alle superfici di rivestimento desiderate.
Saldatura e gruppi saldati
A seconda del materiale e dei requisiti tecnici, uniamo i componenti mediante procedimenti di saldatura adeguati. La posizione, l’esecuzione e la finitura dei cordoni di saldatura devono essere definite in modo univoco nel disegno. Nel caso di gruppi costruttivi a vista, occorre inoltre chiarire se i cordoni debbano rimanere grezzi, essere levigati o essere adattati dal punto di vista estetico.
I nostri requisiti di qualità in materia di saldatura sono conformi alla norma DIN EN ISO 3834-3. Per i componenti che rientrano nel campo di applicazione della norma DIN EN 1090, sono inoltre disponibili i requisiti certificati secondo le norme DIN EN 1090-1 e DIN EN 1090-2 fino al livello EXC 2. Le norme, i certificati di collaudo e la documentazione effettivamente richiesti dipendono dal componente, dall’impiego e dagli accordi contrattuali.
Trattamento delle superfici e rivestimento
La superficie influisce sulla protezione dalla corrosione, sulla facilità di pulizia, sulla durata e sull’aspetto estetico. A seconda del materiale e del campo di applicazione, si possono prendere in considerazione, tra l’altro, la zincatura, la levigatura, la lucidatura, l’anodizzazione e la verniciatura.
L’anodizzazione e i rivestimenti colorati vengono eseguiti da aziende esterne specializzate. Su richiesta, rotec coordina queste fasi di lavorazione nell’ambito dell’ordine di produzione. In questo modo i clienti ricevono servizi perfettamente coordinati e dispongono di un unico referente per il proprio progetto. I requisiti relativi al colore, al grado di lucentezza, alla struttura dello strato, alle superfici a vista e ai segni di lavorazione ammessi dovrebbero essere specificati già nella richiesta.
Circa 1.200 tipi di lamiera nel magazzino di rotec
Disporre di un ampio magazzino rappresenta un vantaggio pratico quando i progetti devono essere avviati con breve preavviso o quando è necessario confrontare tra loro materiali diversi. rotec dispone, nella sede di Berlino, di circa 1.200 tipi diversi di lamiere piene, lamiere forate e lamiere stirate.
La gamma di materiali lavorati regolarmente comprende acciaio, acciaio inossidabile e alluminio. Per qualità, finiture o dimensioni particolari, verifichiamo la disponibilità e l’approvvigionamento caso per caso. Poiché le scorte in magazzino sono soggette a variazioni, il materiale, la quantità e il formato delle lastre vengono verificati prima della conferma della data.
Lamiere forate per l'ingegneria, l'architettura e l'arredamento d'interni
Le lamiere forate combinano sezioni trasversali libere ben definite con numerose possibilità di progettazione. Sono adatte, tra l’altro, per aperture di ventilazione, rivestimenti di macchinari, facciate, soffitti, pannelli di riempimento per ringhiere, involucri tecnici e progetti di allestimento di negozi.
Oltre alle lamiere forate standard, rotec realizza lamiere forate speciali su misura per ogni progetto. Queste possono poi essere tagliate su misura, piegate, saldate o ulteriormente lavorate per ottenere sottogruppi. Una panoramica delle forme dei fori, delle distanze tra i fori, delle zone perimetrali e dei principali termini tecnici è disponibile nel Glossario delle lamiere forate Rotec.
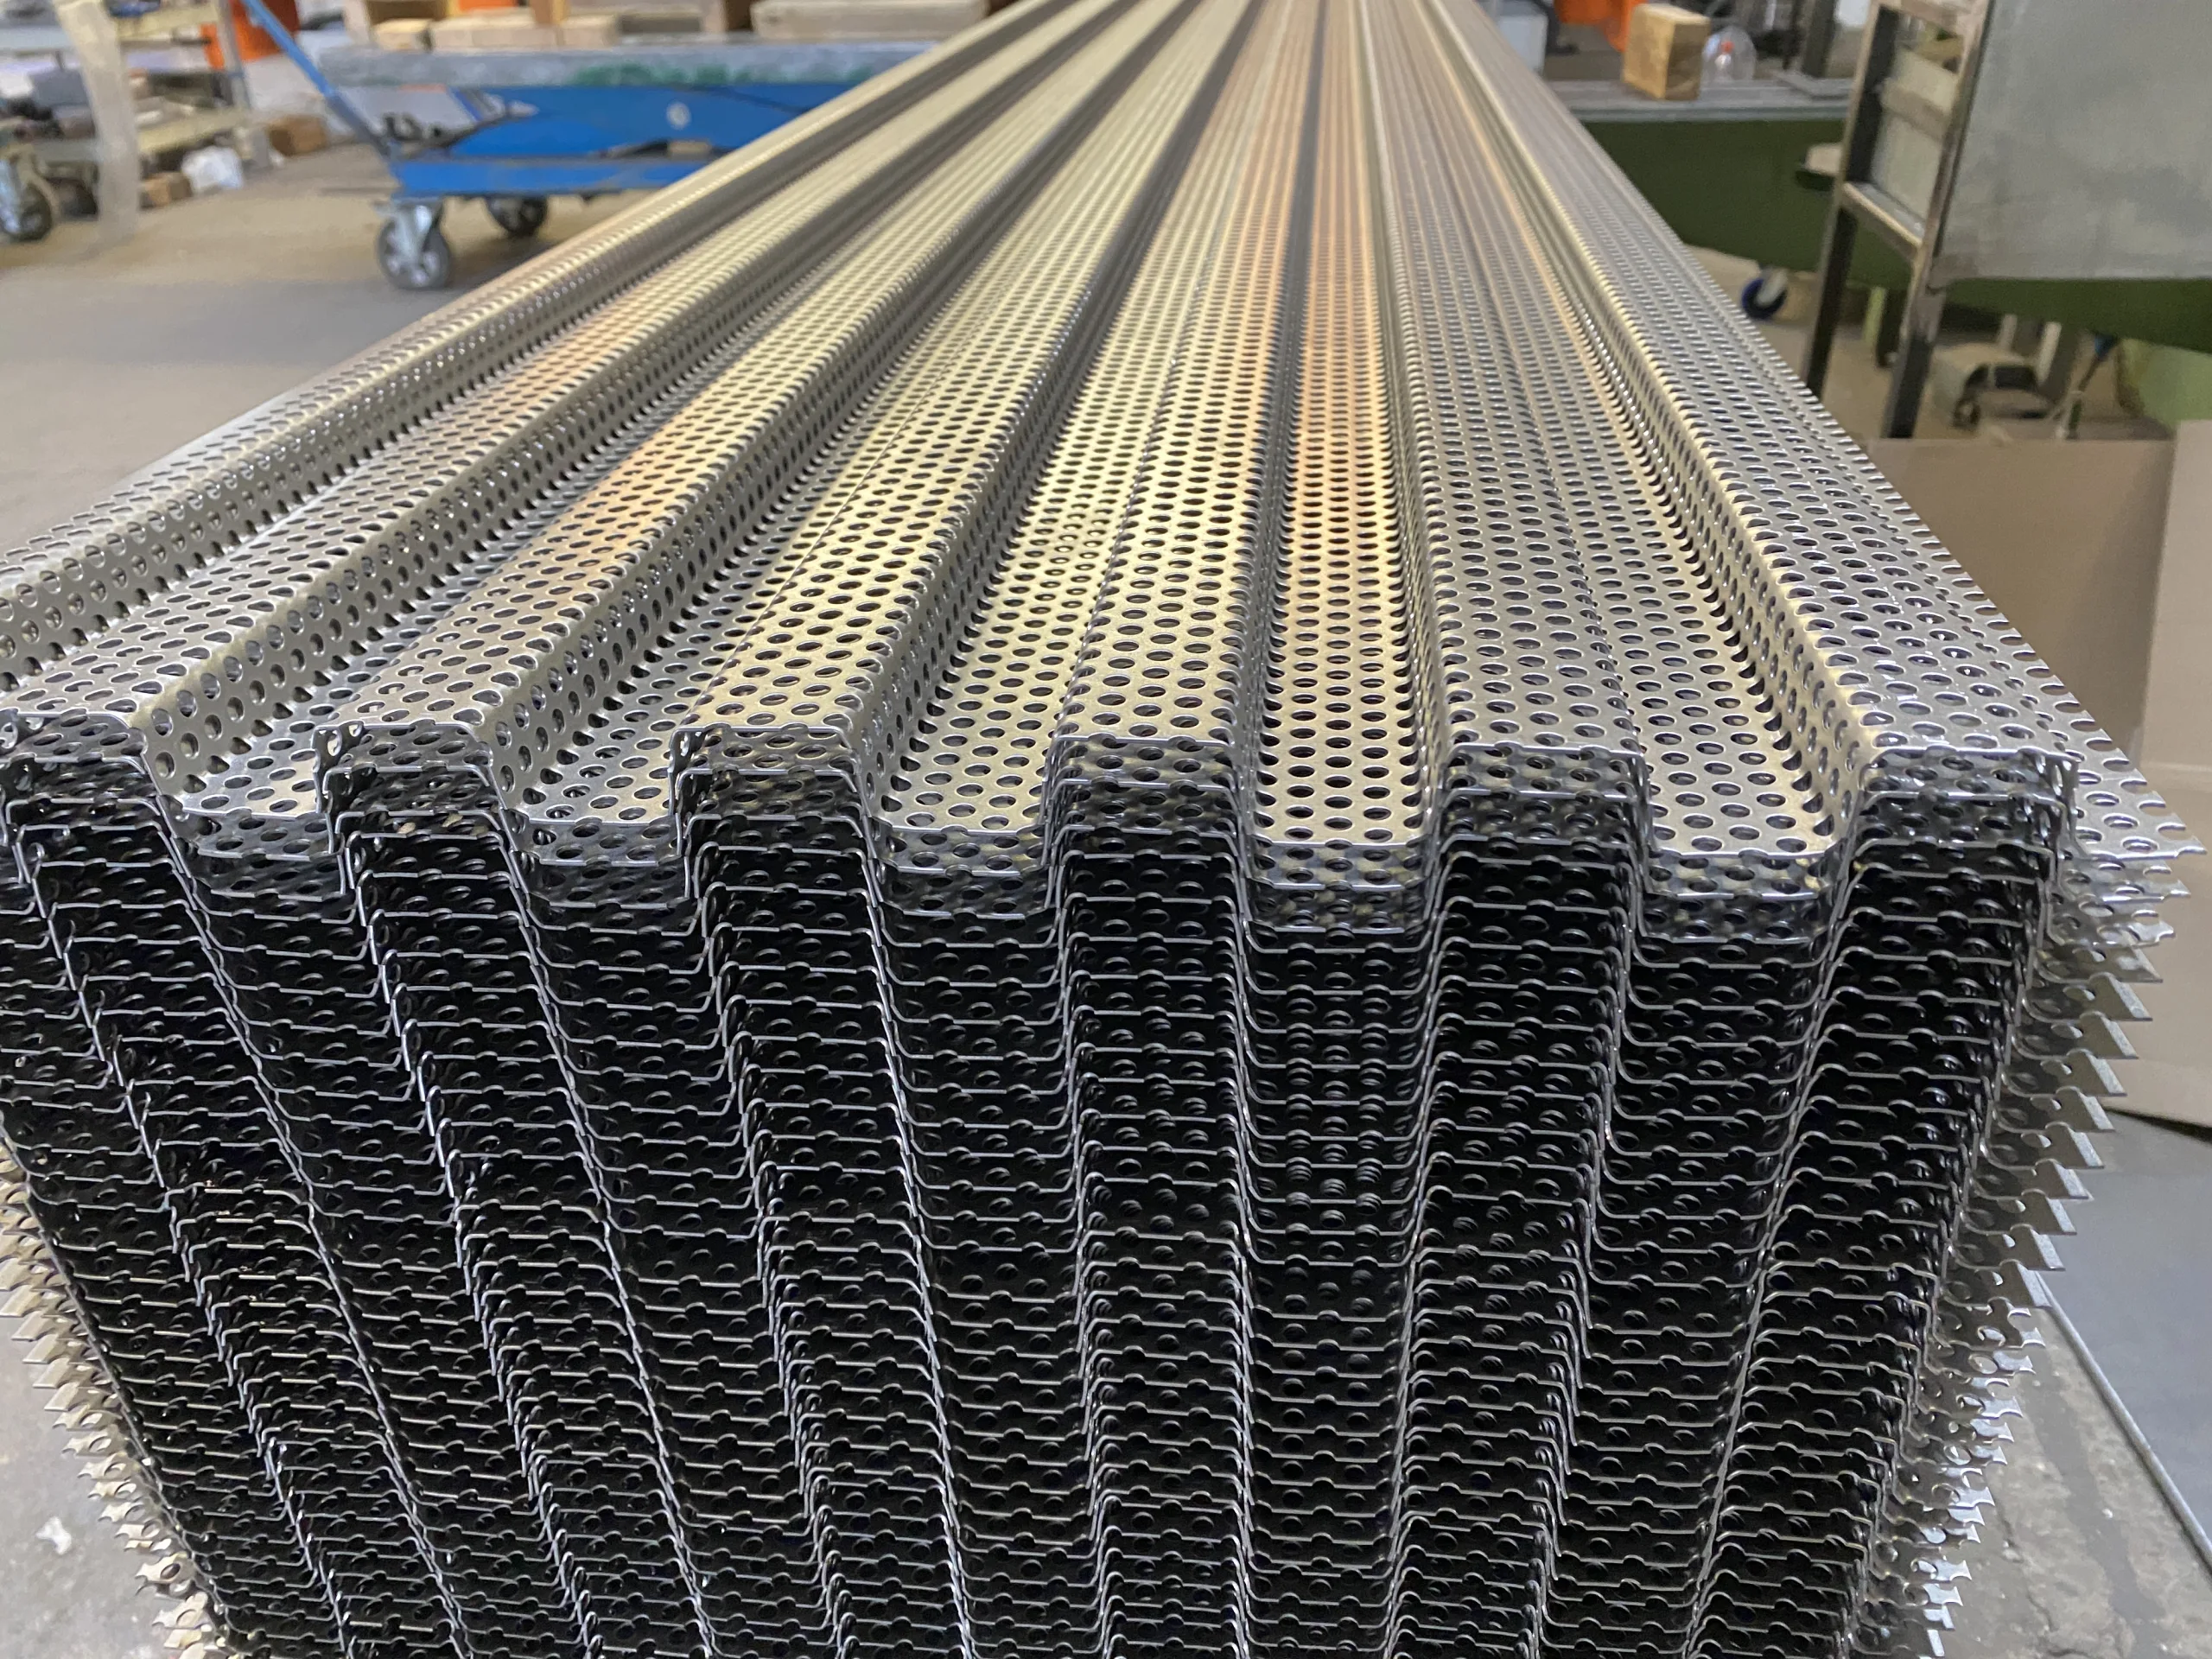
I profili piegati in lamiera forata vengono utilizzati, ad esempio, anche come profili per giunti di dilatazione nelle solette in calcestruzzo. Un esempio di applicazione è illustrato nel nostro articolo su Profili trapezoidali in lamiera forata.
Lamiere stirate e reti metalliche stirate
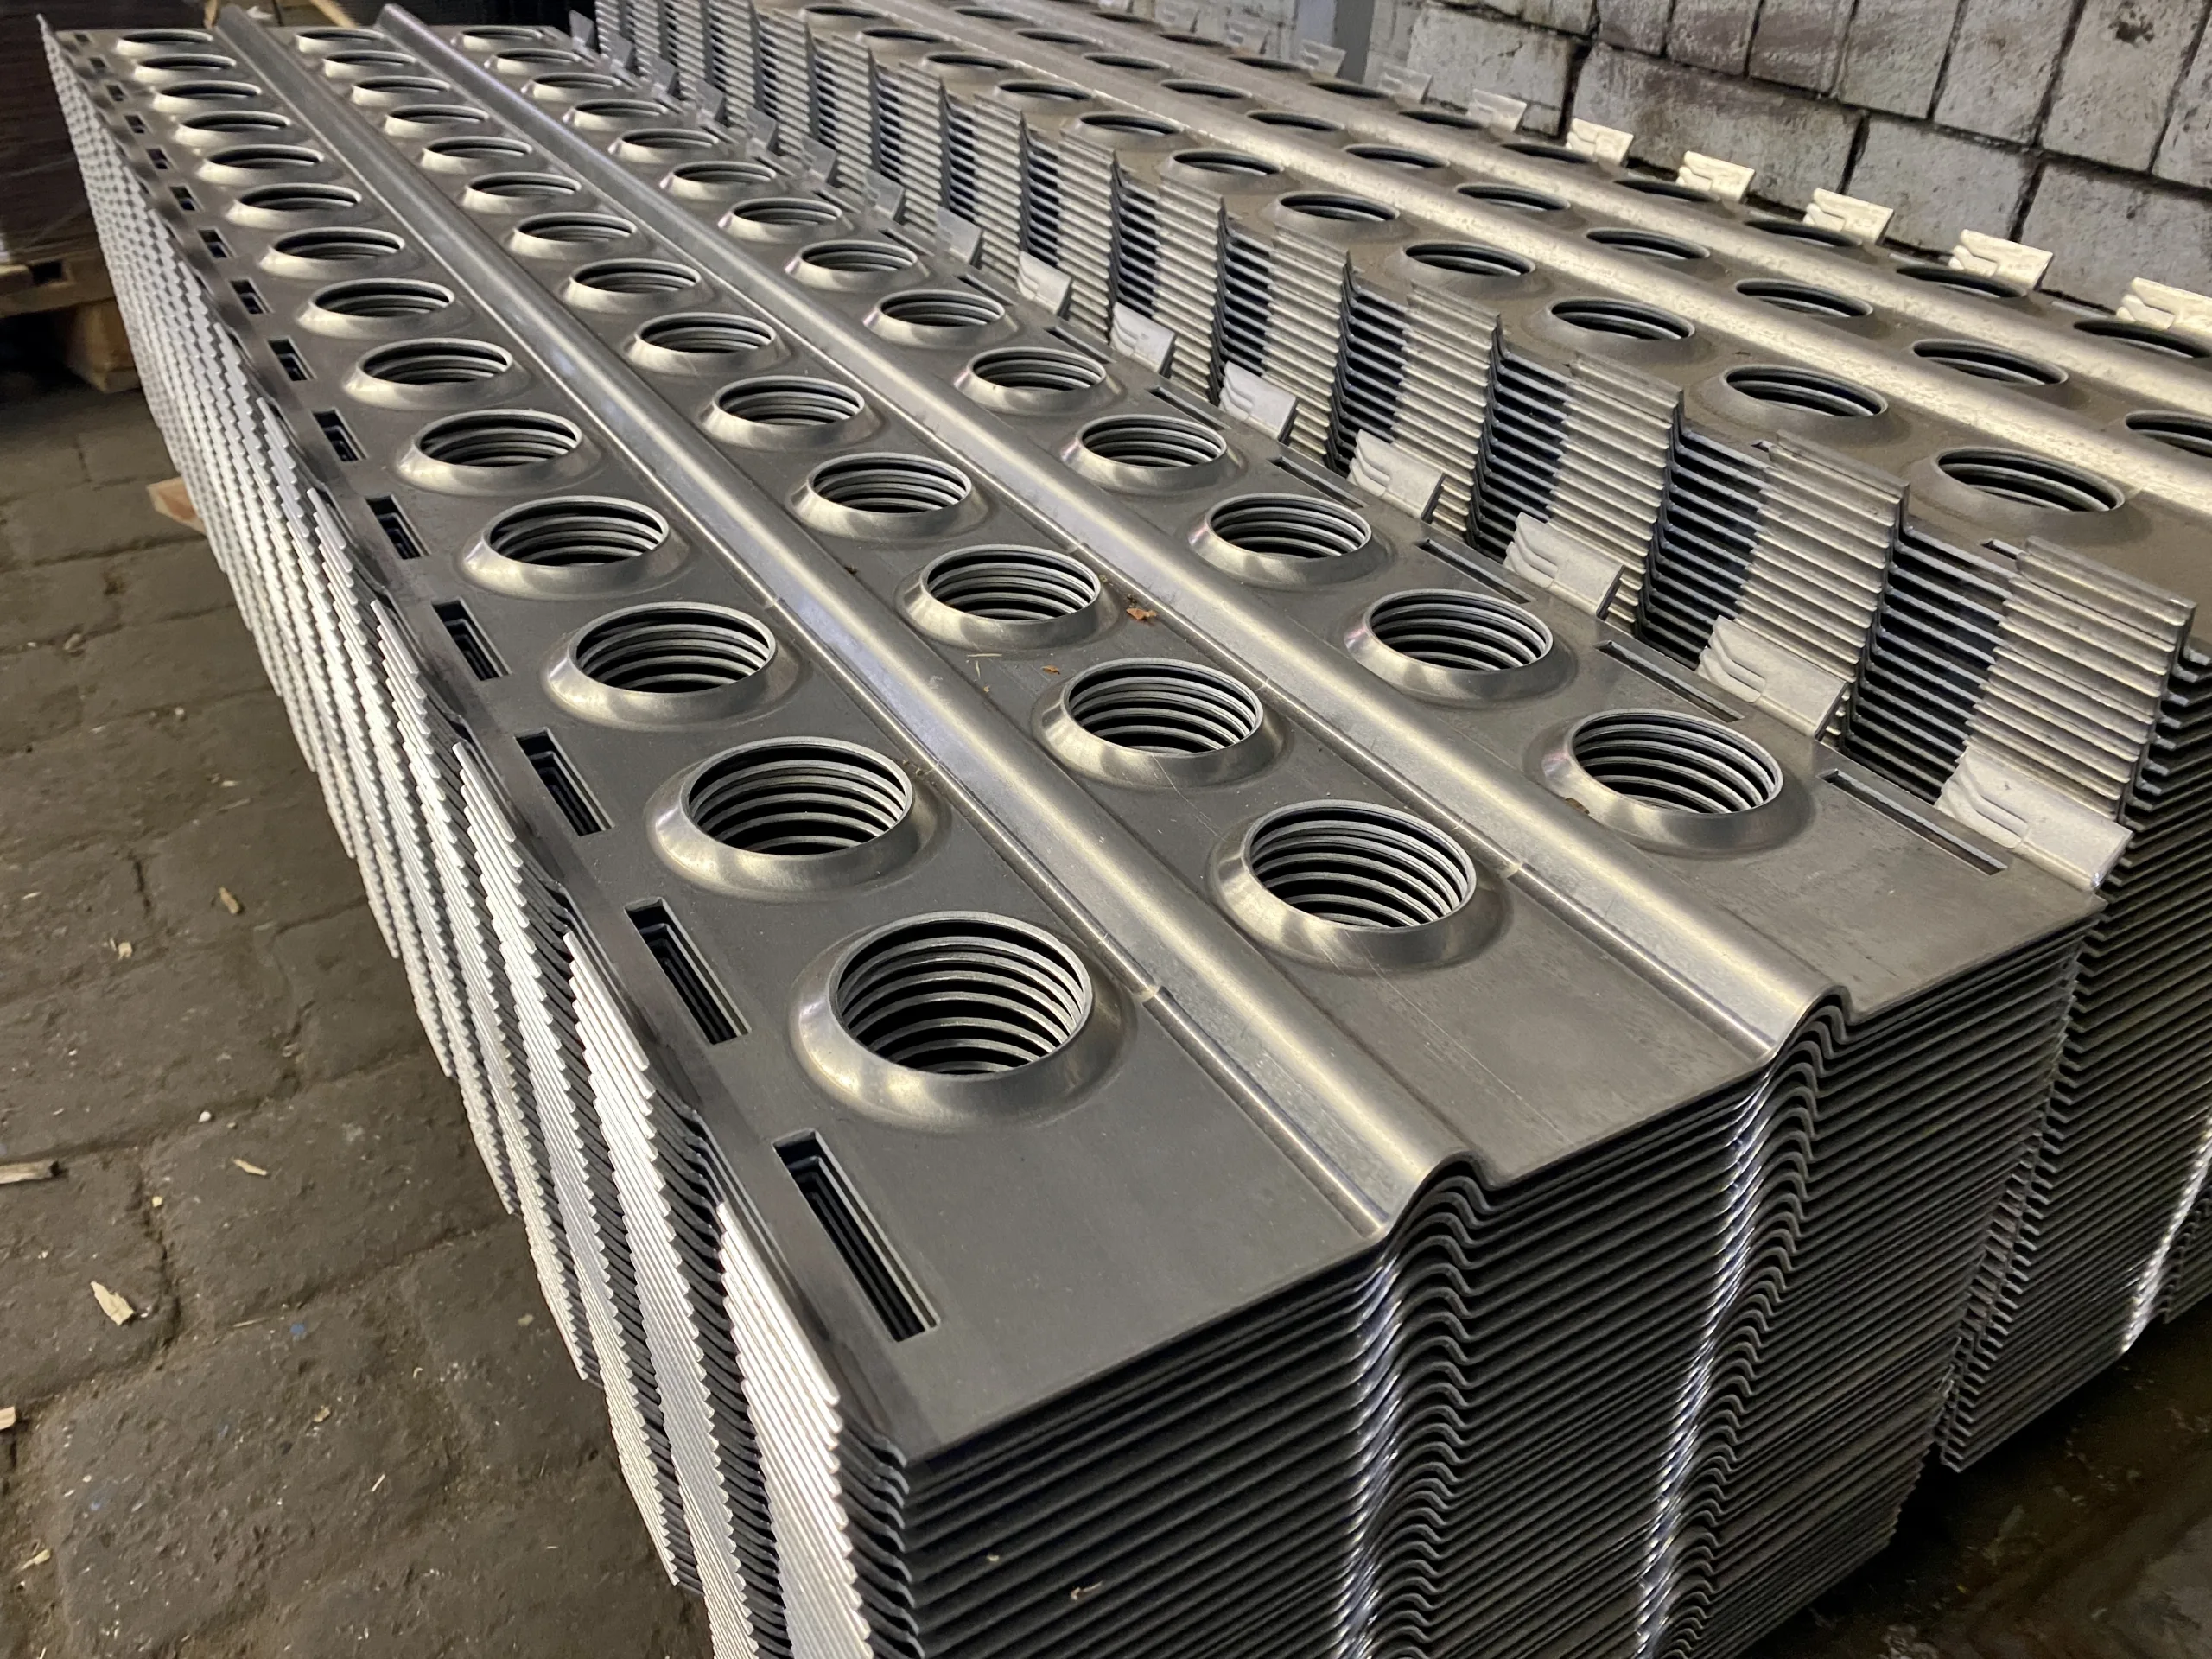
La lamiera stirata presenta una struttura aperta, un aspetto distintivo e numerose possibilità di impiego tecnico. rotec dispone di un ampio assortimento di forme delle maglie, materiali e dimensioni. Inoltre, tagliamo e pieghiamo le reti stirate adatte alle esigenze del progetto. La laminazione a rullo non fa più parte della nostra gamma di servizi.
Per ulteriori informazioni, vi invitiamo a consultare il nostro articolo specialistico Taglio e piegatura di lamiera stirata e reti metalliche. Troverete inoltre i prodotti a magazzino nel rotec Profishop.
Piastre a strappo e piastre a scacchiera
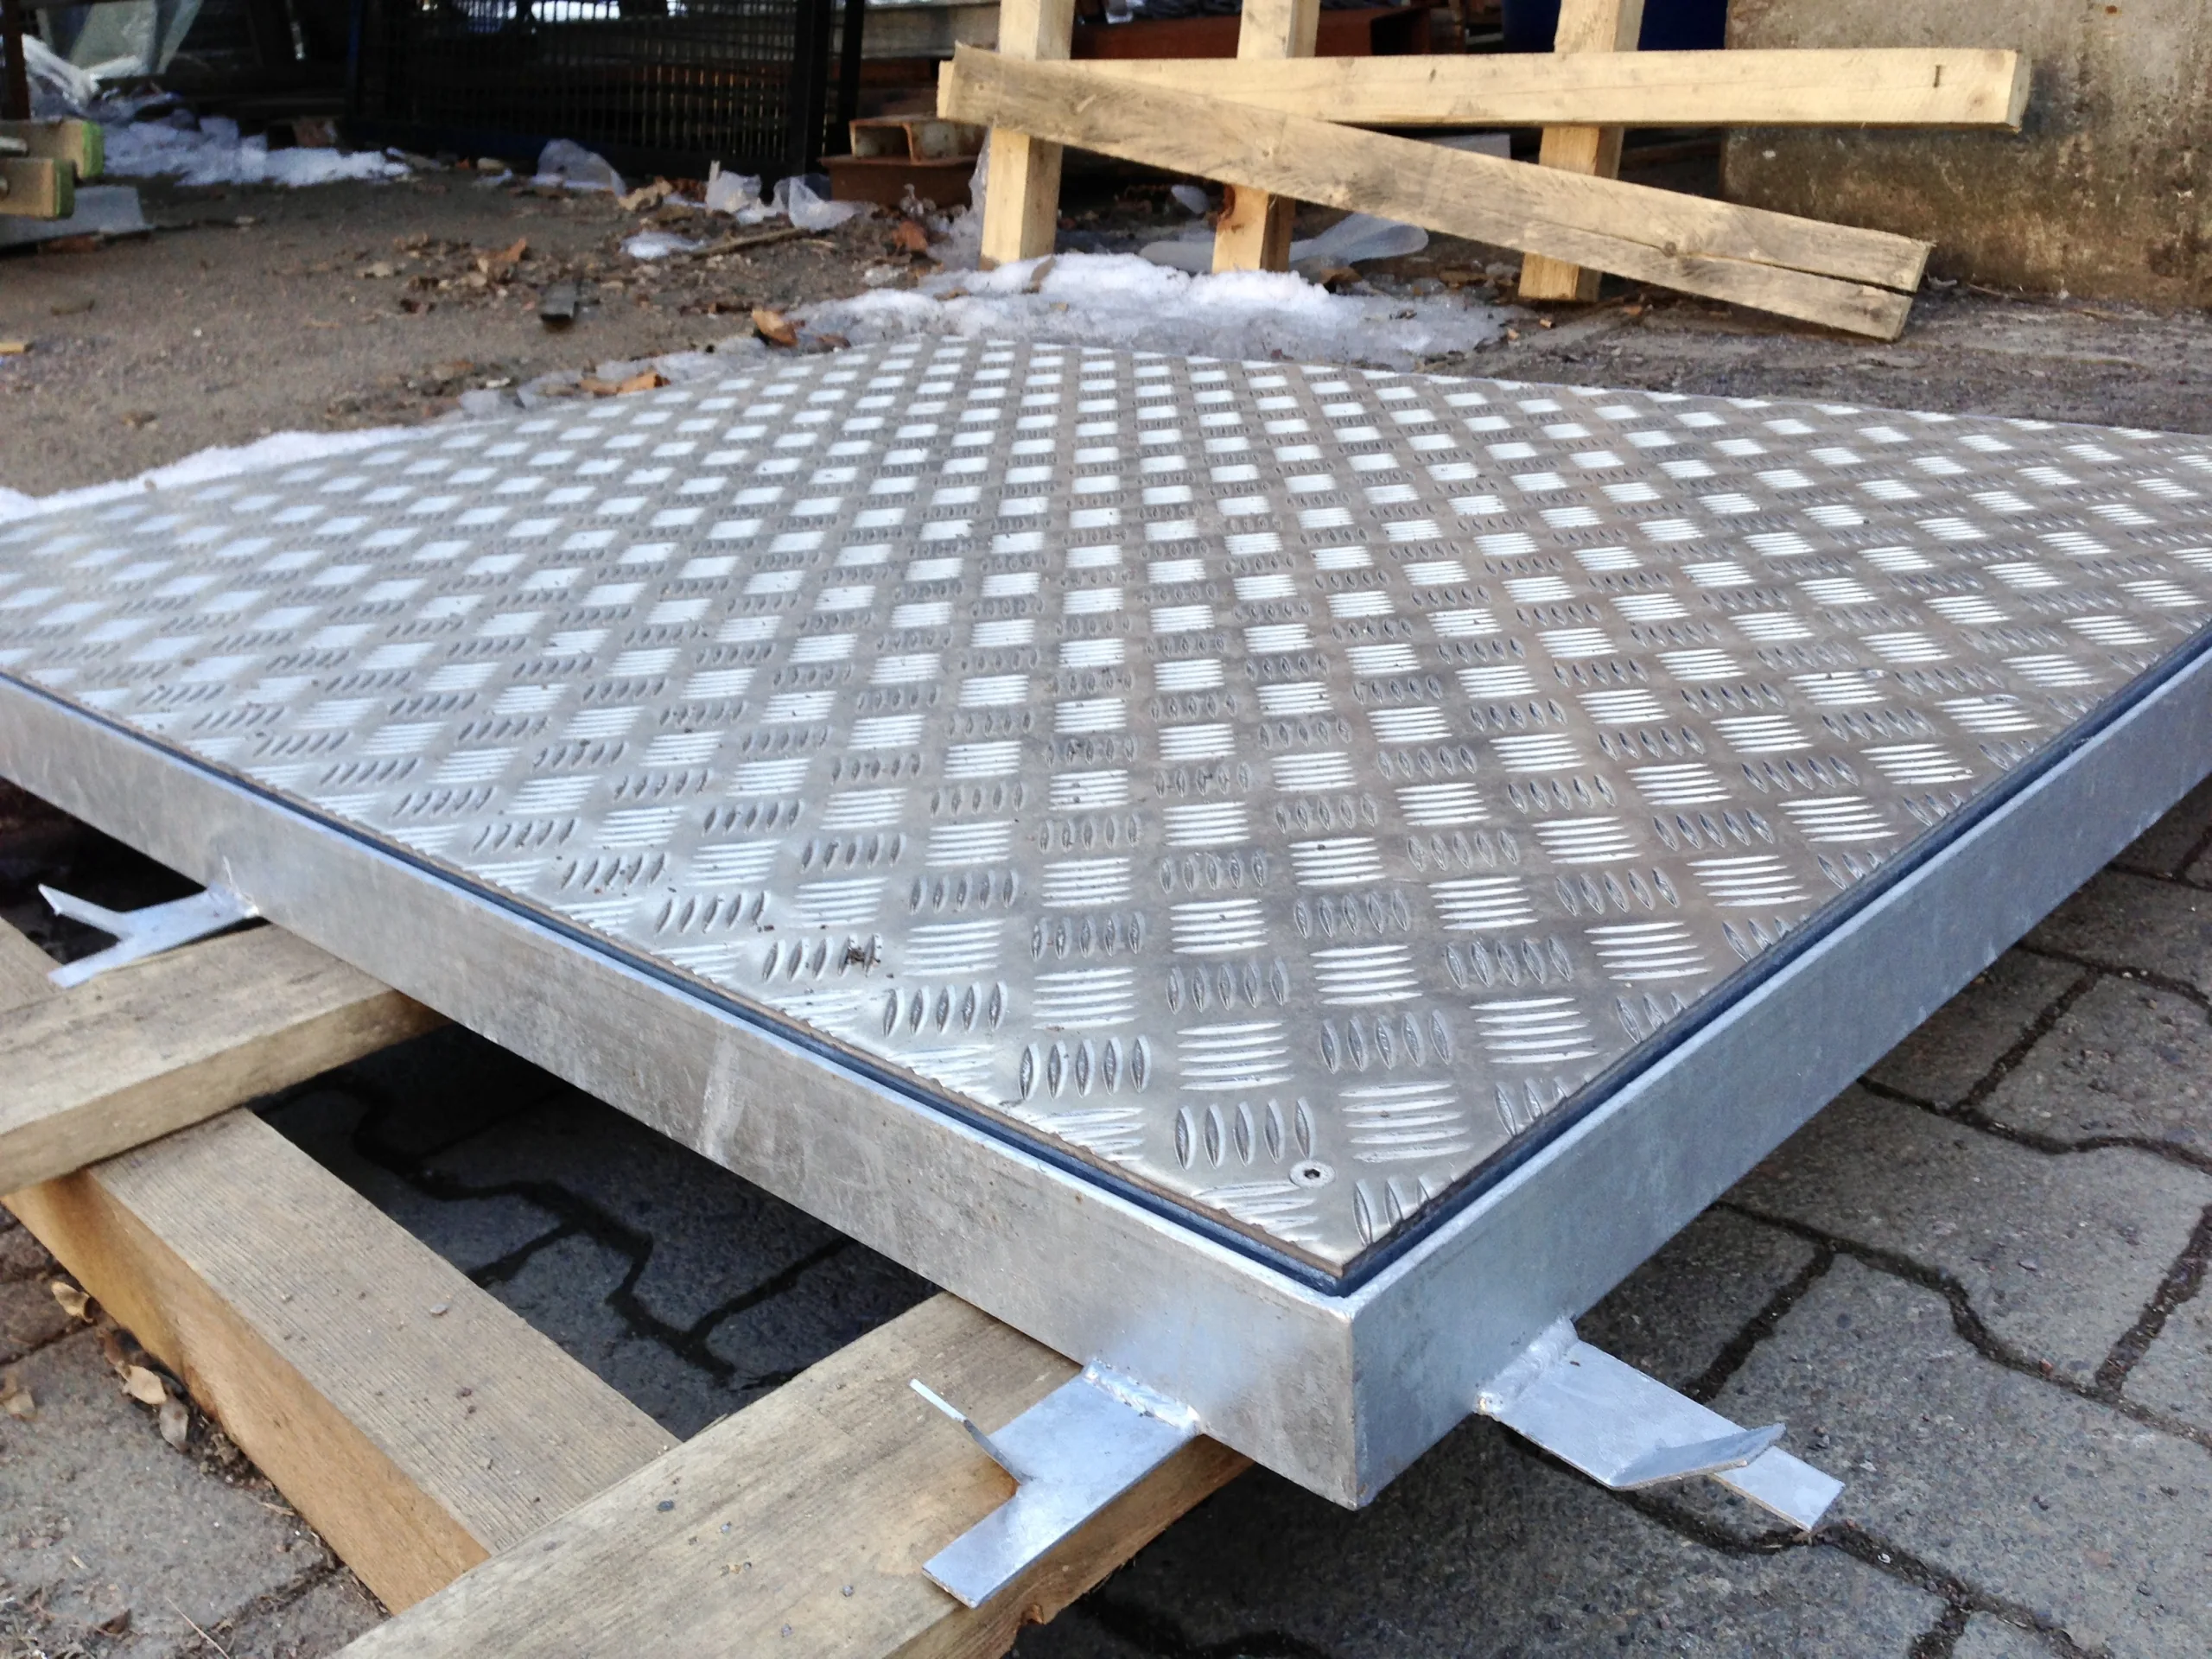
Le lamiere antiscivolo e le lamiere a coste vengono utilizzate quando sono richieste superfici robuste e una maggiore sicurezza antiscivolo. Le applicazioni tipiche comprendono gradini di scale, pianerottoli, coperture, rampe, sportelli di ispezione, allestimenti per veicoli e componenti di macchinari.
rotec lavora lamiere striate in acciaio, acciaio inossidabile e alluminio. A tal fine, oltre allo spessore del materiale di base, teniamo conto anche della goffratura, dell’altezza del profilo, dell’orientamento, del raggio di curvatura e della superficie visibile. In questo modo è possibile coordinare in modo ottimale il taglio, la sequenza di piegatura e l’utilizzo successivo.
Esempio pratico: gradini in lamiera traforata prodotti da rotec
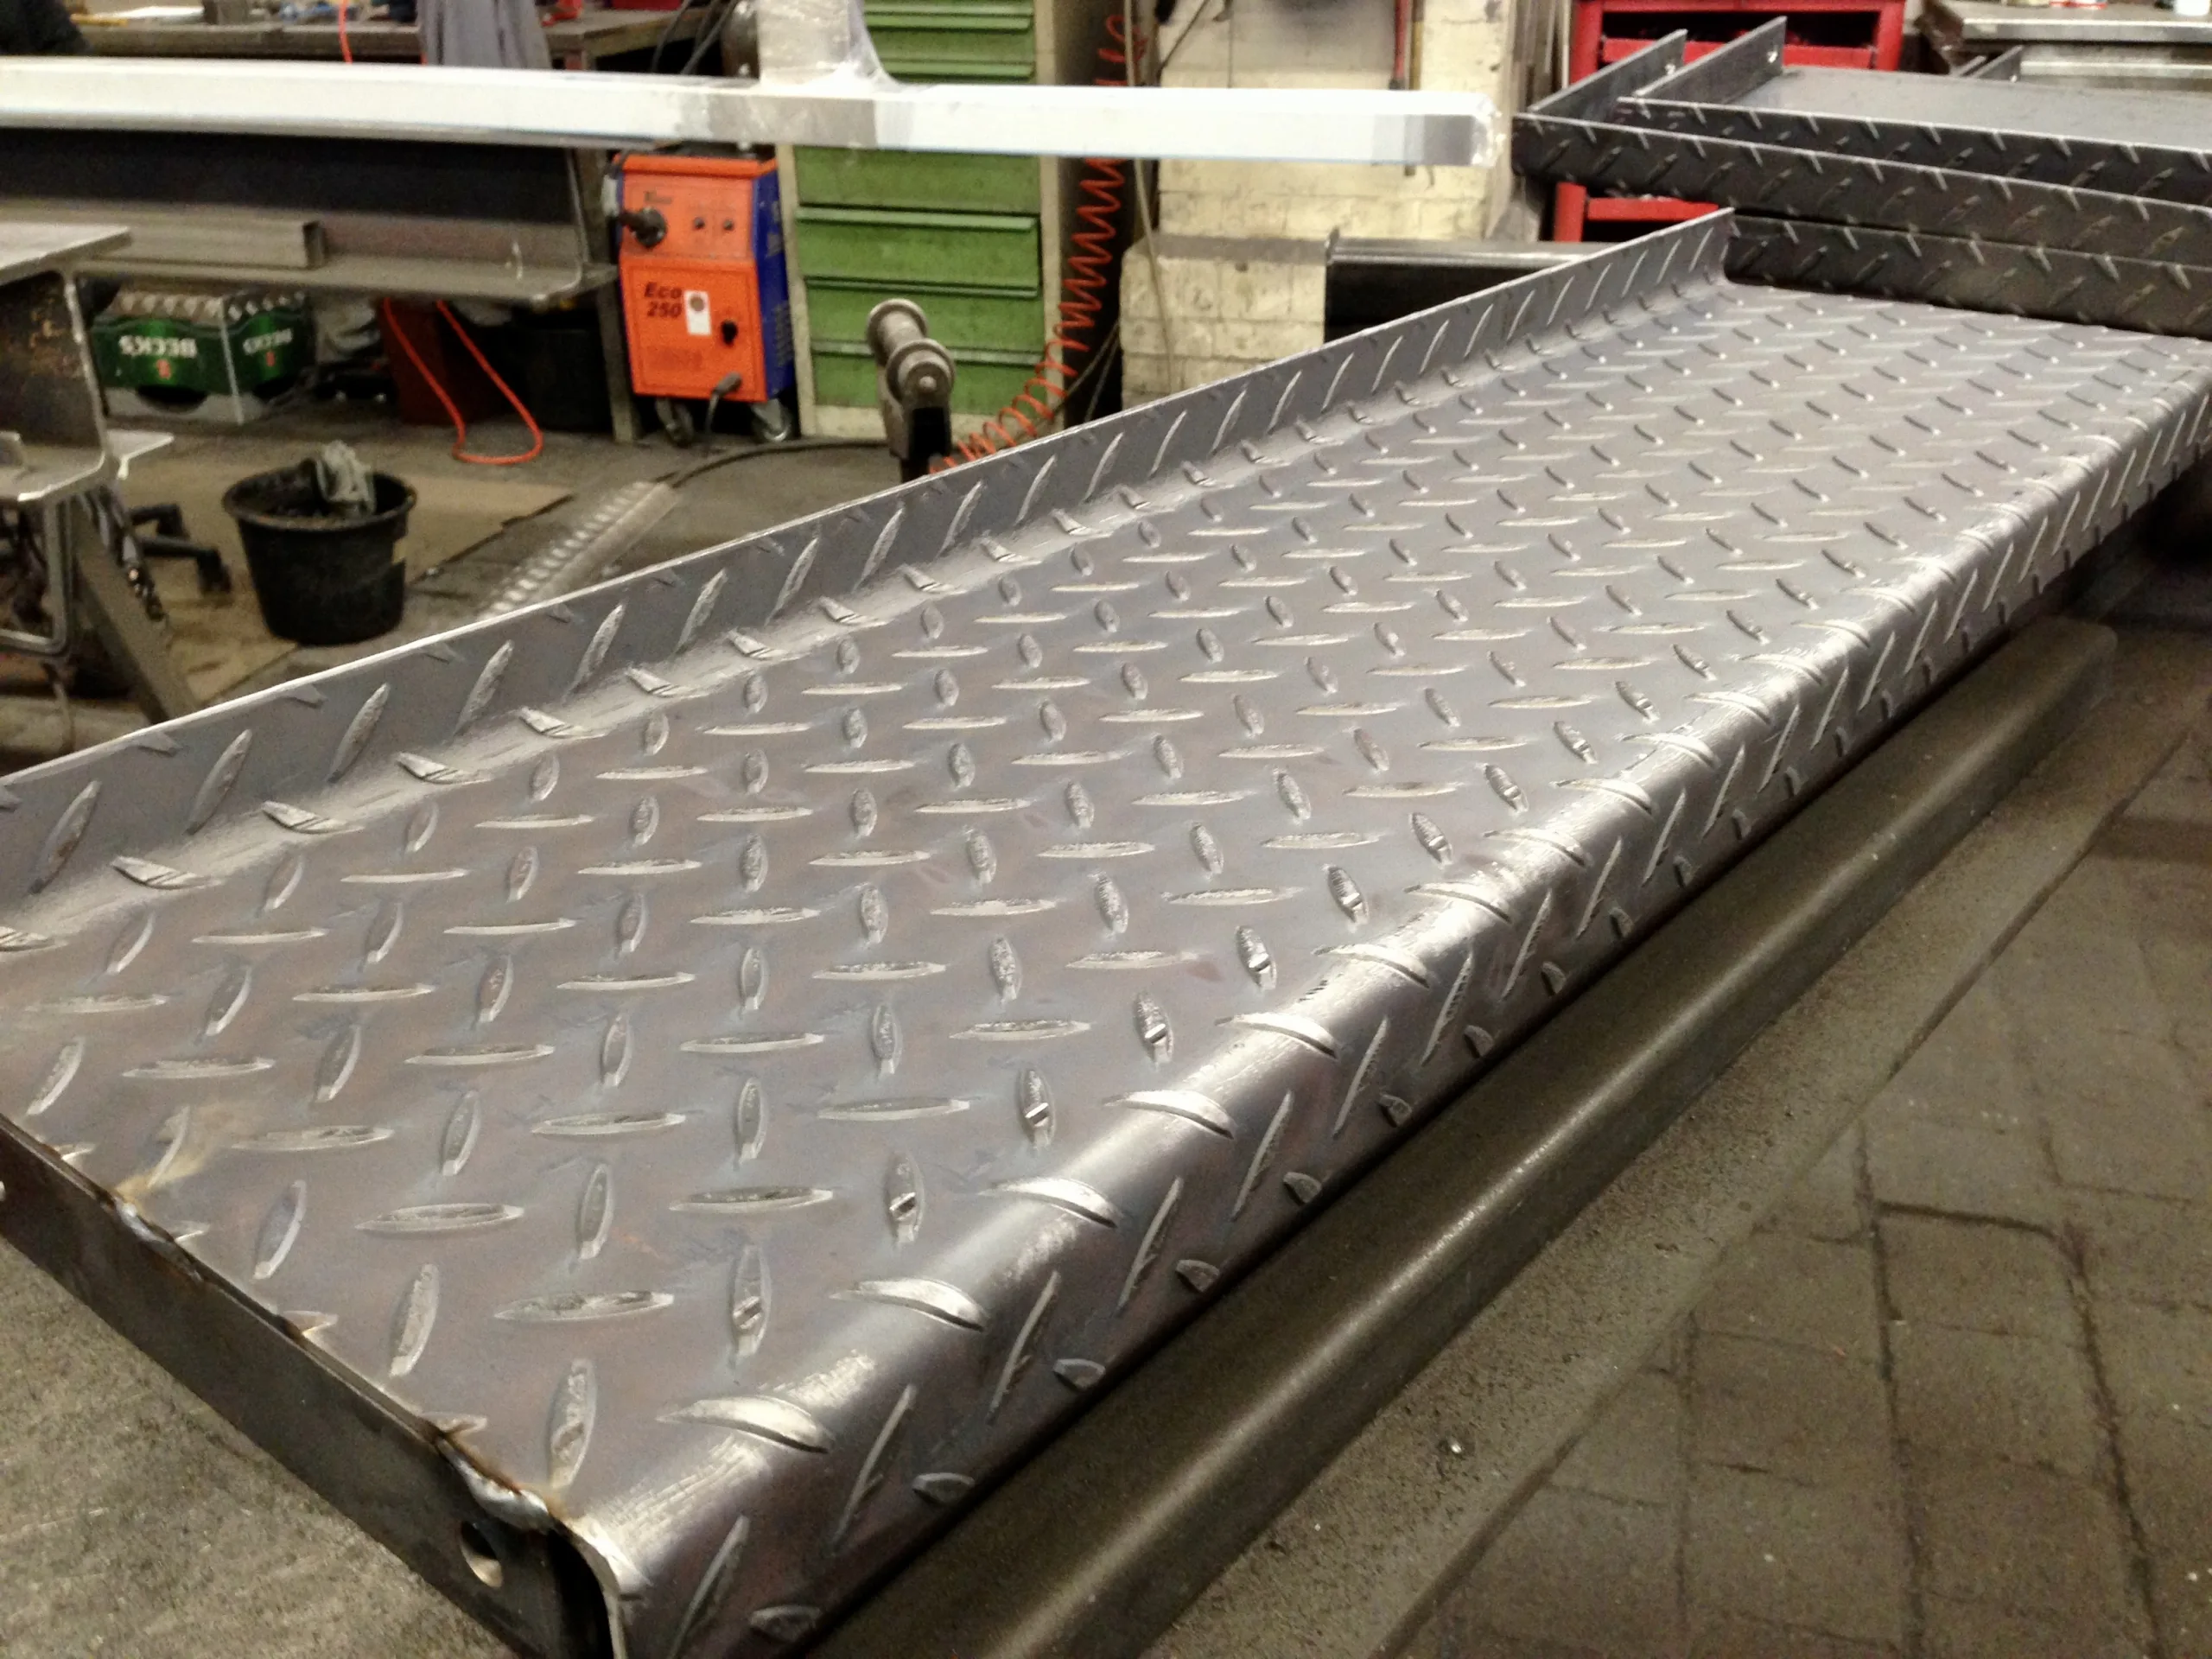
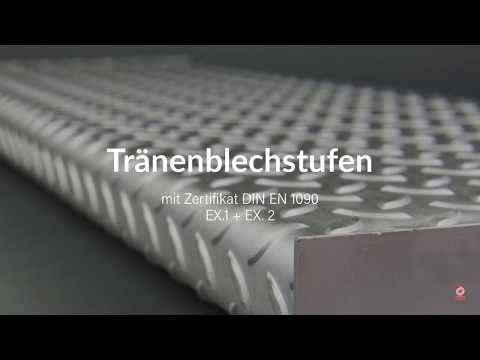
I gradini in lamiera a goccia illustrano chiaramente come diverse fasi di lavorazione vengano combinate per ottenere un componente pronto per il montaggio. Innanzitutto, la lamiera a goccia viene tagliata su misura secondo il disegno. Successivamente vengono eseguite le piegature necessarie. Infine, rotec salda i componenti preparati per formare gradini completi.
A seconda del progetto, è possibile prevedere linguette laterali, fori e ulteriori elementi di fissaggio. Anche la zincatura a caldo può far parte della versione concordata. Un esempio concreto mostra gradini in lamiera laccata con dimensioni pari a 1.200 × 305 millimetri. Tuttavia, le dimensioni, il carico, il fissaggio e la protezione anticorrosiva vengono sempre definiti in base al singolo progetto.
Per i prodotti da costruzione occorre inoltre verificare quali requisiti giuridici e normativi si applichino all’uso specifico. La marcatura CE non è richiesta in modo generalizzato per ogni singolo gradino in lamiera forata. Sono determinanti la destinazione d’uso, il tipo di prodotto, la dichiarazione di prestazione, le norme pertinenti e la collocazione all’interno dell’opera. Le classi di esecuzione EXC 1 ed EXC 2 descrivono i requisiti relativi all’esecuzione, ma non indicano valori di carico generici.
 Guardi il video
Il video mostra la lavorazione della lamiera a lamelle fino alla realizzazione dei gradini finiti. In questo modo si può osservare come il taglio, la piegatura e la saldatura interagiscano nell’ambito di un processo produttivo ben coordinato.
Dopo la revisione tecnica, si fa qui ulteriore riferimento al contributo Marcatura CE per gradini in lamiera forata collegato.
Qualità e certificazioni presso rotec
Architetti, progettisti e committenti necessitano di procedure trasparenti e di competenze chiaramente definite. Per questo motivo, rotec opera sulla base di un sistema di gestione della qualità conforme alla norma DIN EN ISO 9001:2015.
A ciò si aggiungono le norme DIN EN 1090-1 e DIN EN 1090-2 fino al livello EXC 2, nonché la norma DIN EN ISO 3834-3 relativa ai requisiti di qualità in materia di saldatura. Tali certificazioni non sostituiscono una verifica specifica per ogni progetto. Esse garantiscono tuttavia processi documentati e presupposti affidabili per la produzione di componenti metallici complessi.
I certificati di collaudo richiesti, gli obblighi di documentazione, i criteri di accettazione e le marcature dovrebbero essere specificati già nella richiesta. In questo modo è possibile valutare in modo realistico, sin dall’inizio, l’impegno richiesto, i costi e le tempistiche.
Dalla richiesta al componente finito
Una procedura chiara facilita la verifica tecnica e riduce le richieste di chiarimenti. Per questo motivo gestiamo le richieste in diverse fasi coordinate tra loro.
- Richiesta e documentazione: Vi preghiamo di inviare il disegno, il materiale, il numero di pezzi, il tipo di finitura e la data desiderata.
- Verifica tecnica: Verifichiamo la fattibilità, la disponibilità dei materiali, le tolleranze, i raggi di curvatura e le fasi di lavorazione necessarie.
- Offerta: In caso di richieste complete e tecnicamente chiare, rotec redige l’offerta di norma entro 48 ore. In caso di componenti complessi, gruppi costruttivi di grandi dimensioni o questioni tecniche irrisolte, potrebbe essere necessario un tempo di elaborazione più lungo.
- Preparazione del lavoro: Una volta conferito l’incarico, vengono pianificati il materiale, il taglio, la sequenza di piegatura, gli utensili, i lavori di saldatura e le ulteriori fasi di lavorazione.
- Produzione e controllo: I componenti vengono realizzati e controllati in conformità ai requisiti concordati.
- Imballaggio e spedizione: La merce viene imballata in base alle esigenze del progetto e può essere consegnata in tutto il territorio nazionale tramite i nostri corrieri convenzionati.
Quali informazioni sono necessarie a rotec per preparare un preventivo?
Più la richiesta è completa, più rapidamente potremo verificare la fattibilità, il prezzo e i tempi di consegna. Sono particolarmente utili:
- Disegno in formato PDF con quote e numero di revisione univoco
- File DXF o DWG per contorni bidimensionali
- Materiale, codice del materiale e spessore del materiale
- Quantità e possibili ordini successivi
- Tolleranze e quote funzionali di particolare importanza
- angoli, raggi interni e sequenze di spigoli desiderati
- Indicazione delle facce a vista e delle direzioni di levigatura
- Informazioni relative a giunti saldati, elementi di fissaggio e premontaggio
- Superficie, colore, grado di lucentezza e pellicola protettiva
- certificati di collaudo e documentazione richiesti
- Luogo di consegna e data di completamento desiderata
Spesso è sufficiente uno schizzo per un primo accordo. Per la produzione definitiva, tuttavia, abbiamo bisogno di misure precise e specifiche tecniche.
Prodotti a magazzino e componenti realizzati su misura
I prodotti disponibili a magazzino possono generalmente essere pronti per la spedizione entro 48 ore. La disponibilità effettiva e i tempi di spedizione dipendono dalle scorte di magazzino, dalla quantità ordinata e dall’imballaggio richiesto.
La consegna gratuita è valida esclusivamente per gli ordini contrassegnati come tali nel rotec Profishop e secondo le condizioni di spedizione ivi indicate. I pezzi in lamiera e i componenti metallici realizzati su misura possono essere consegnati su tutto il territorio nazionale. Le spese di trasporto addebitate dai nostri corrieri convenzionati vengono indicate e addebitate separatamente nell’offerta.
Lavorazione della lamiera economica e sostenibile
L'efficienza economica inizia con una progettazione adeguata alla produzione. Uno spessore del materiale scelto in modo oculato, tolleranze realistiche e ritagli ben posizionati possono ridurre i tempi di lavorazione e il consumo di materiale. Altrettanto importante è una dimensione adeguata del lotto. Nel caso di componenti ricorrenti, è possibile riutilizzare programmi e procedure, a condizione che lo stato dei disegni e i requisiti rimangano invariati.
Anche un buon incastro dei componenti laser migliora lo sfruttamento del materiale. Allo stesso tempo, materiali durevoli, un’adeguata protezione anticorrosiva e singoli componenti sostituibili possono prolungare la durata di un componente. La sostenibilità non deriva quindi da una singola misura, bensì dalla combinazione coordinata di progettazione, materiale, produzione e utilizzo.
Richiedere preventivi per la lavorazione della lamiera e la lavorazione dei metalli a Berlino
Avete bisogno di pezzi tagliati al laser, pezzi piegati, gruppi saldati o un componente metallico completamente lavorato? In tal caso, vi preghiamo di inviarci il vostro disegno o schizzo con i dati principali del progetto. Verificheremo la fattibilità tecnica e concorderemo con voi la soluzione di produzione economicamente più vantaggiosa.
Il Suo referente per la lavorazione della lamiera e la lavorazione dei metalli:
Signor Hardy Pusch
Telefono: 030 789039-0
E-mail: h.pusch@rotec-berlin.de
Richiedere informazioni sul progetto presso rotec
Domande frequenti sulla lavorazione della lamiera a Berlino
Quali materiali vengono lavorati da rotec?
Rotec lavora regolarmente acciaio, acciaio inossidabile e alluminio. Valutiamo la possibilità di lavorare altri materiali e qualità particolari in base al disegno tecnico, alla quantità e al processo richiesto.
Quali spessori di lamiera è in grado di tagliare rotec con il laser?
L'acciaio e l'acciaio inossidabile possono essere tagliati fino a un spessore massimo di 15 millimetri. Per l'alluminio, lo spessore massimo del materiale è di 12 millimetri. La qualità del materiale, la lega, il profilo, i fori e la geometria del componente influenzano l'effettiva fattibilità.
Qual è la lunghezza massima delle lamiere che possono essere piegate presso rotec?
La lunghezza massima di piegatura è pari a 3.040 millimetri. La pressa piegatrice dispone di una forza di pressatura fino a 200 tonnellate. La possibilità di raggiungere la lunghezza massima in base allo spessore e alla geometria del materiale richiesti viene verificata caso per caso.
È possibile piegare l’acciaio, l’acciaio inossidabile e l’alluminio fino a 15 millimetri?
A seconda del progetto, è possibile lavorare acciaio, acciaio inossidabile e alluminio fino a uno spessore massimo di 15 millimetri ciascuno. La lunghezza di piegatura, il raggio di curvatura, la resistenza alla trazione, l’utensile e la geometria del componente possono limitare lo spessore effettivo del materiale.
Quali tolleranze sono possibili nel taglio laser?
A seconda del materiale, dello spessore, del profilo e della geometria del componente, sono possibili tolleranze fino a ±0,1 millimetri. La precisione ottenibile viene verificata per il singolo componente.
Rotec produce pezzi unici e in serie?
Sì. Rotec realizza pezzi unici, prototipi, piccole serie e serie ricorrenti. La realizzazione economicamente vantaggiosa viene pianificata in base al numero di pezzi e alle fasi di lavorazione necessarie.
Quali formati di disegno sono più indicati per una richiesta?
I file DXF o DWG sono adatti per i contorni bidimensionali. È necessario allegare inoltre un disegno in formato PDF con le quote, in modo che le dimensioni, il materiale, le tolleranze e la revisione possano essere verificati in modo univoco.
Rotec è in grado di saldare e preassemblare componenti in lamiera?
Sì. A seconda del progetto, i singoli componenti vengono saldati, avvitati o uniti mediante elementi di fissaggio adeguati per formare gruppi saldati e componenti pronti per il montaggio.
La rotec lavora anche le lamiere forate?
Sì. Rotec dispone di un ampio assortimento di lamiere forate e le trasforma in pezzi tagliati su misura, profili piegati, rivestimenti e componenti tecnici. È inoltre possibile realizzare forature speciali su richiesta in base al progetto.
Rotec è in grado di tagliare su misura e piegare la lamiera stirata?
Sì. Le lamiere stirate e le reti metalliche adatte vengono tagliate su misura e piegate. La laminazione a cilindri non fa più parte della gamma di servizi offerti.
La rotec lavora lamiere ondulate?
Sì. rotec produce, tra l’altro, gradini per scale, pedane, coperture, rampe e sportelli a scomparsa in lamiera forata e lamiera di alluminio Quintett.
Quali finiture sono disponibili?
A seconda del materiale e del campo di applicazione, si possono prendere in considerazione, tra l’altro, la zincatura, la levigatura, la lucidatura, l’anodizzazione e la verniciatura. L’anodizzazione e la verniciatura vengono eseguite da aziende specializzate esterne e possono essere coordinate da rotec.
Di quali certificazioni dispone rotec?
rotec è certificata secondo la norma DIN EN ISO 9001:2015. A ciò si aggiungono le norme DIN EN 1090-1 e DIN EN 1090-2 fino al livello EXC 2, nonché la norma DIN EN ISO 3834-3.
In quanto tempo rotec elabora un preventivo?
In caso di richieste complete e tecnicamente chiare, rotec redige l’offerta di norma entro 48 ore. I gruppi costruttivi complessi o le questioni tecniche ancora in sospeso possono richiedere tempi di elaborazione più lunghi.
Con quale rapidità vengono spediti i prodotti disponibili a magazzino?
I prodotti disponibili a magazzino possono generalmente essere pronti per la spedizione entro 48 ore. Le scorte di magazzino, la quantità ordinata e i costi di imballaggio vengono verificati prima della conferma.
Rotec effettua consegne di componenti in lamiera su tutto il territorio nazionale?
Sì. I pezzi in lamiera e i componenti metallici realizzati su misura possono essere consegnati in tutto il territorio nazionale tramite i nostri corrieri convenzionati. Le spese di trasporto vengono indicate e addebitate separatamente nel preventivo. La consegna franco domicilio si applica solo agli ordini contrassegnati come tali nel rotec Profishop, secondo le condizioni ivi specificate.
Chi è il referente per la lavorazione della lamiera presso rotec?
Il signor Hardy Pusch fornisce consulenza in materia di lavorazione della lamiera e dei metalli. Potete contattarlo al numero 030 789039-0 o via e-mail all’indirizzo h.pusch@rotec-berlin.de.
Conclusione: lavorazione della lamiera con percorsi brevi e processi coordinati
rotec combina un ampio magazzino di lamiere con una produzione propria, una consulenza tecnica e processi di qualità documentati. In questo modo i clienti non ricevono semplicemente un taglio su misura, ma una soluzione su misura per il proprio progetto. Dal taglio laser alla piegatura CNC e alla saldatura, fino al gruppo pronto per il montaggio, rotec coordina tutte le fasi di lavorazione necessarie.
Se state pianificando la realizzazione di un pezzo in lamiera su misura, una piccola serie o una produzione ricorrente, vi preghiamo di inviarci il vostro disegno o schizzo. Il signor Hardy Pusch valuterà, in collaborazione con il nostro reparto di produzione, quale soluzione sia tecnicamente e economicamente più opportuna.


 IT
 DE
 EN
 ES
 FR
 NL
 PL
 TR