İçerik, 12 Eylül 2026 tarihinde güncellenmiştir.
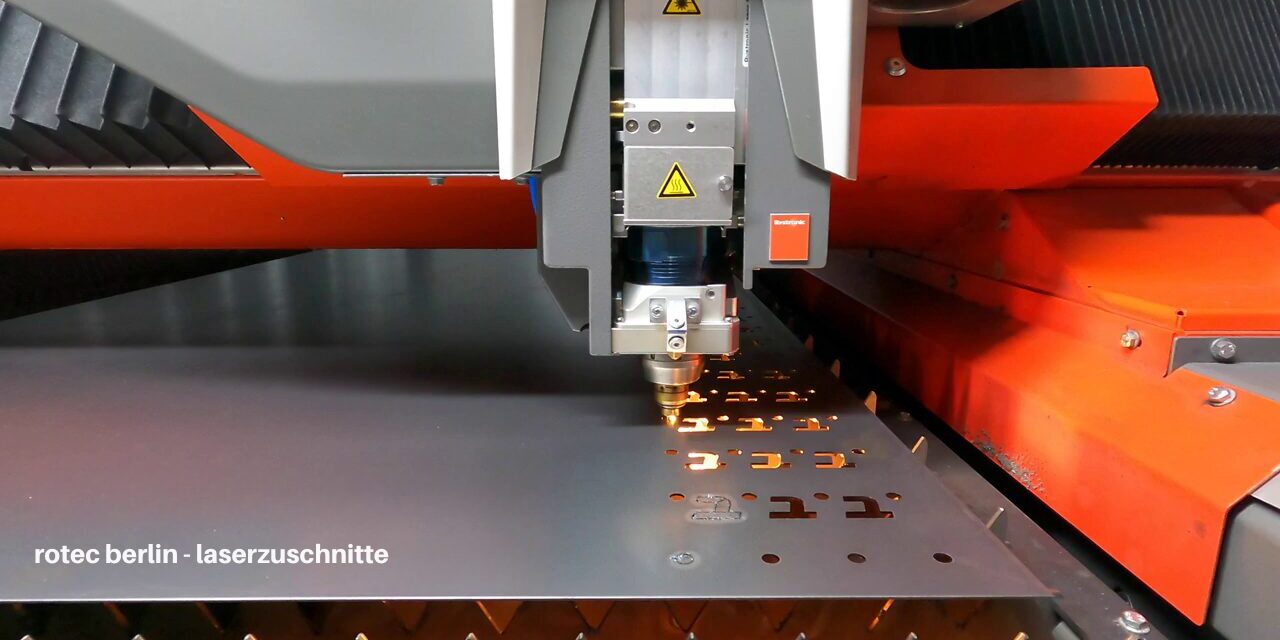
Berlin’de lazer kesim: rotec, çizimlere göre çelik, paslanmaz çelik ve alüminyumdan lazerle kesilmiş parçalar üretir. Tekli parçalar, küçük seriler ve tekrarlanan seriler üretilebilir. İsteğiniz üzerine, kesim işlemlerini kenar kıvırma, mekanik işleme ve montaj üretimi ile birleştirebiliriz. Böylelikle, birbiriyle ilişkili iş adımlarını erken bir aşamada tek bir irtibat kişisiyle koordine edebilirsiniz.
Uygun bir teklif verebilmemiz için malzeme türü, sac kalınlığı, adet sayısı ve çizim verilerinize ihtiyacımız var. İşlevsel boyutlar, kenar gereksinimleri ve istenen teslim tarihi de aynı derecede önemlidir. Bu sayede, parçanın lazerle işlenmiş hali yeterli mi, yoksa ek işleme mi gerektirdiği netleştirilebilir.
Çizimi gönderin ve lazer kesim teklifi isteyin
Berlin'de lazer kesim: Malzemeler, sac kalınlıkları ve boyutlar
rotec’te 15 mm’ye kadar çelik ve paslanmaz çelikten, ayrıca 12 mm’ye kadar alüminyumdan lazer kesim yapılabilmektedir. Bu değerler, maksimum performans sınırlarını belirtmektedir. Somut olarak uygulanabilirlik, ayrıca alaşım türüne, yüzeye ve parça geometrisine de bağlıdır.
| Malzeme | Maksimum sac kalınlığı | Üretime başlamadan önce netleştirmek |
|---|---|---|
| Çelik | 15 mm | Malzeme kalitesi, kontur ve son haldeki yüzey |
| Paslanmaz çelik | 15 mm | Malzeme numarası, görünür yüz ve yüzey durumu |
| Alüminyum | 12 mm | Alaşım, malzeme durumu ve planlanan bükümler |
| Bakır ve pirinç | Talep üzerine | Malzeme, kalınlık ve geometriyi projeye göre kontrol etmek |
Malzemeye ilişkin kalınlık değerlerinin kaynağı: rotec Lazer Kesim Hizmetleri Genel Bakışı. Malzemeye ve kontura bağlı olarak 1.500 × 3.000 mm'ye kadar boyutlar söz konusu olabilir. Maksimum kullanılabilir parça boyutunu, çiziminize göre teyit ederiz. Bu süreçte kenar boşlukları ve sac levha üzerindeki düzenleme önemli bir rol oynayabilir.
Tutucular, kapaklar ve yapı parçaları için çelik lazer kesimi
Çelik, makine mühendisliği ve metal konstrüksiyon alanlarında birçok işlevsel bileşene uygundur. Ancak, belirleyici olan unsurlar, malzemenin somut kalitesi ve kullanım yeridir. Parçanın korozyon korumasına ihtiyacı varsa, sonradan uygulanacak kaplama talepte zaten belirtilmiş olmalıdır. Ayrıca, kesim kenarları ve bağlantı noktaları, sonraki işleme aşamalarına uygun olmalıdır.
İşlevsel ve görünür parçalar için paslanmaz çelik lazer kesimi
Paslanmaz çelik söz konusu olduğunda, malzeme numarasını ve yüzey durumunu belirtmelisiniz. Zira „paslanmaz çelik“ ifadesi, belirli bir korozyon direncini veya görünümü tanımlamaz. Görünür yüzeyleri ve istenen taşlama yönünü işaretleyin. Böylelikle hassas yüzeyler için koruma, işleme ve ambalajlamayı uygun şekilde ayarlayabiliriz.
Alüminyumun lazerle kesilmesini ve ardından bükülmesini hazırlamak
Alüminyum, hafif sac parçaların üretilmesini sağlar. Ancak ileri işleme aşaması için alaşım ve malzeme durumu büyük önem taşır. Kesilen sac parçasından kenarlı bir parça elde edilecekse, bu nedenle malzemeyi bükme geometrisine göre uyumlu hale getiririz. Bu karar için sadece kalınlık değeri yeterli değildir.
Sacın lazerle kesilmesi nasıl gerçekleşir?
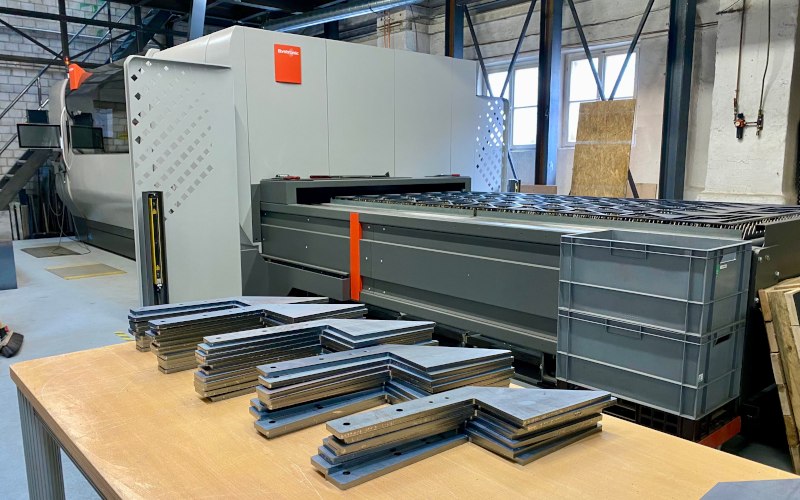
Lazer kesimde, odaklanmış bir lazer ışını bir sac levhadan belirlenen konturu keser. Işın, malzemeyi yerel olarak ısıtırken, bir işlem gazı kesimi destekler. Dijital çizim, dış konturları, açıklıkları ve delik düzenlerini belirler. Böylelikle, her bir parça için ayrı bir kesme kalıbı kullanmaya gerek kalmadan farklı parçalar üretilebilir.
Bu yöntem, özel şekiller ve tekrarlanan konturlar için uygundur. Ancak kesim kalitesi, birçok faktörün bir araya gelmesine bağlıdır. Bunlar arasında malzeme, kalınlık, kontur, kesim parametreleri ve işlem gazı yer alır. Bu nedenle, çok küçük açıklıklar, dar köprüler ve birbirine çok yakın kesikler için bir fizibilite değerlendirmesi yapılması gerekir.
İşleme gazı ve kesim kenarı, sonraki işlem aşamalarını etkiler
Erime kesiminde, inert bir gaz eriyik maddenin dışarı atılmasını destekler. Buna karşılık, yakma kesiminde oksijen ek reaksiyon enerjisi sağlayabilir. Bu nedenle, kesim sonrası kenar işleme gereksinimleri de birbirinden farklılık gösterir. İşlemin temel ilkeleri şöyle açıklanmaktadır: TRUMPF: Lazer Işınlı Ergitmeli Kesim. Ancak bu, kesim kenarının işleme gerektirmeyeceğine dair genel bir garanti anlamına gelmez.
Ne zaman lazerle açılmış delik düzeni tercih edilmelidir?
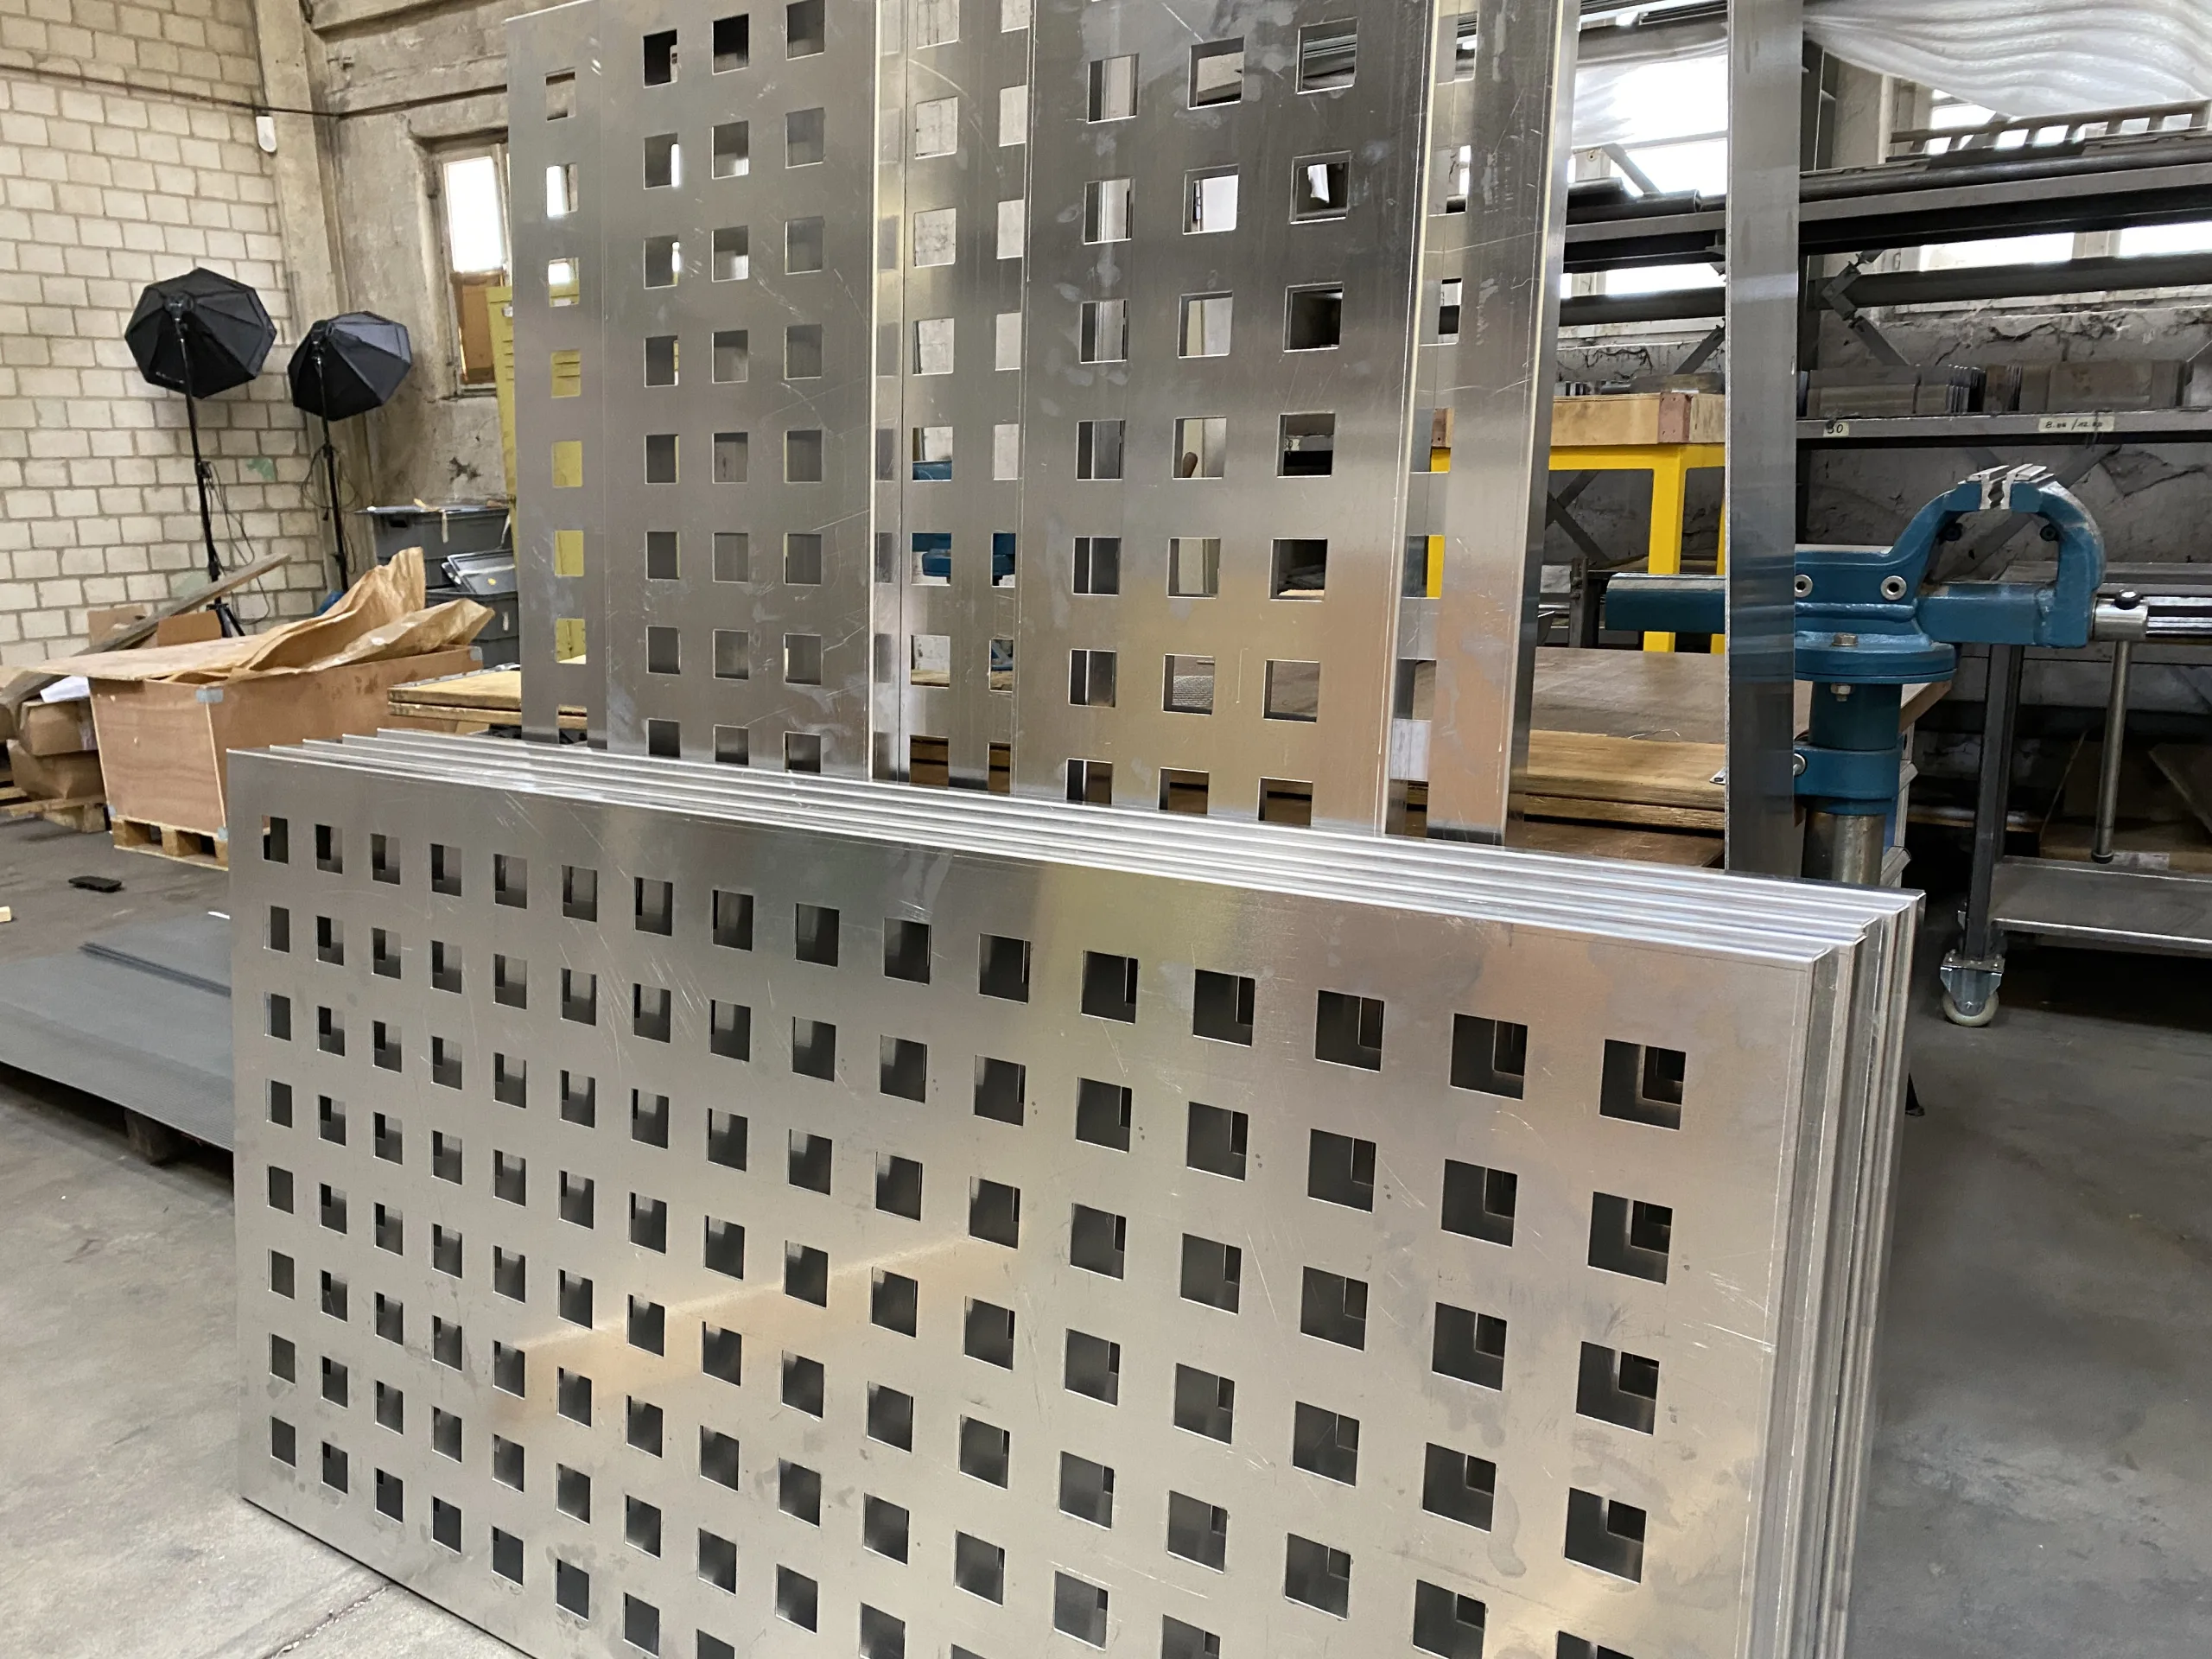
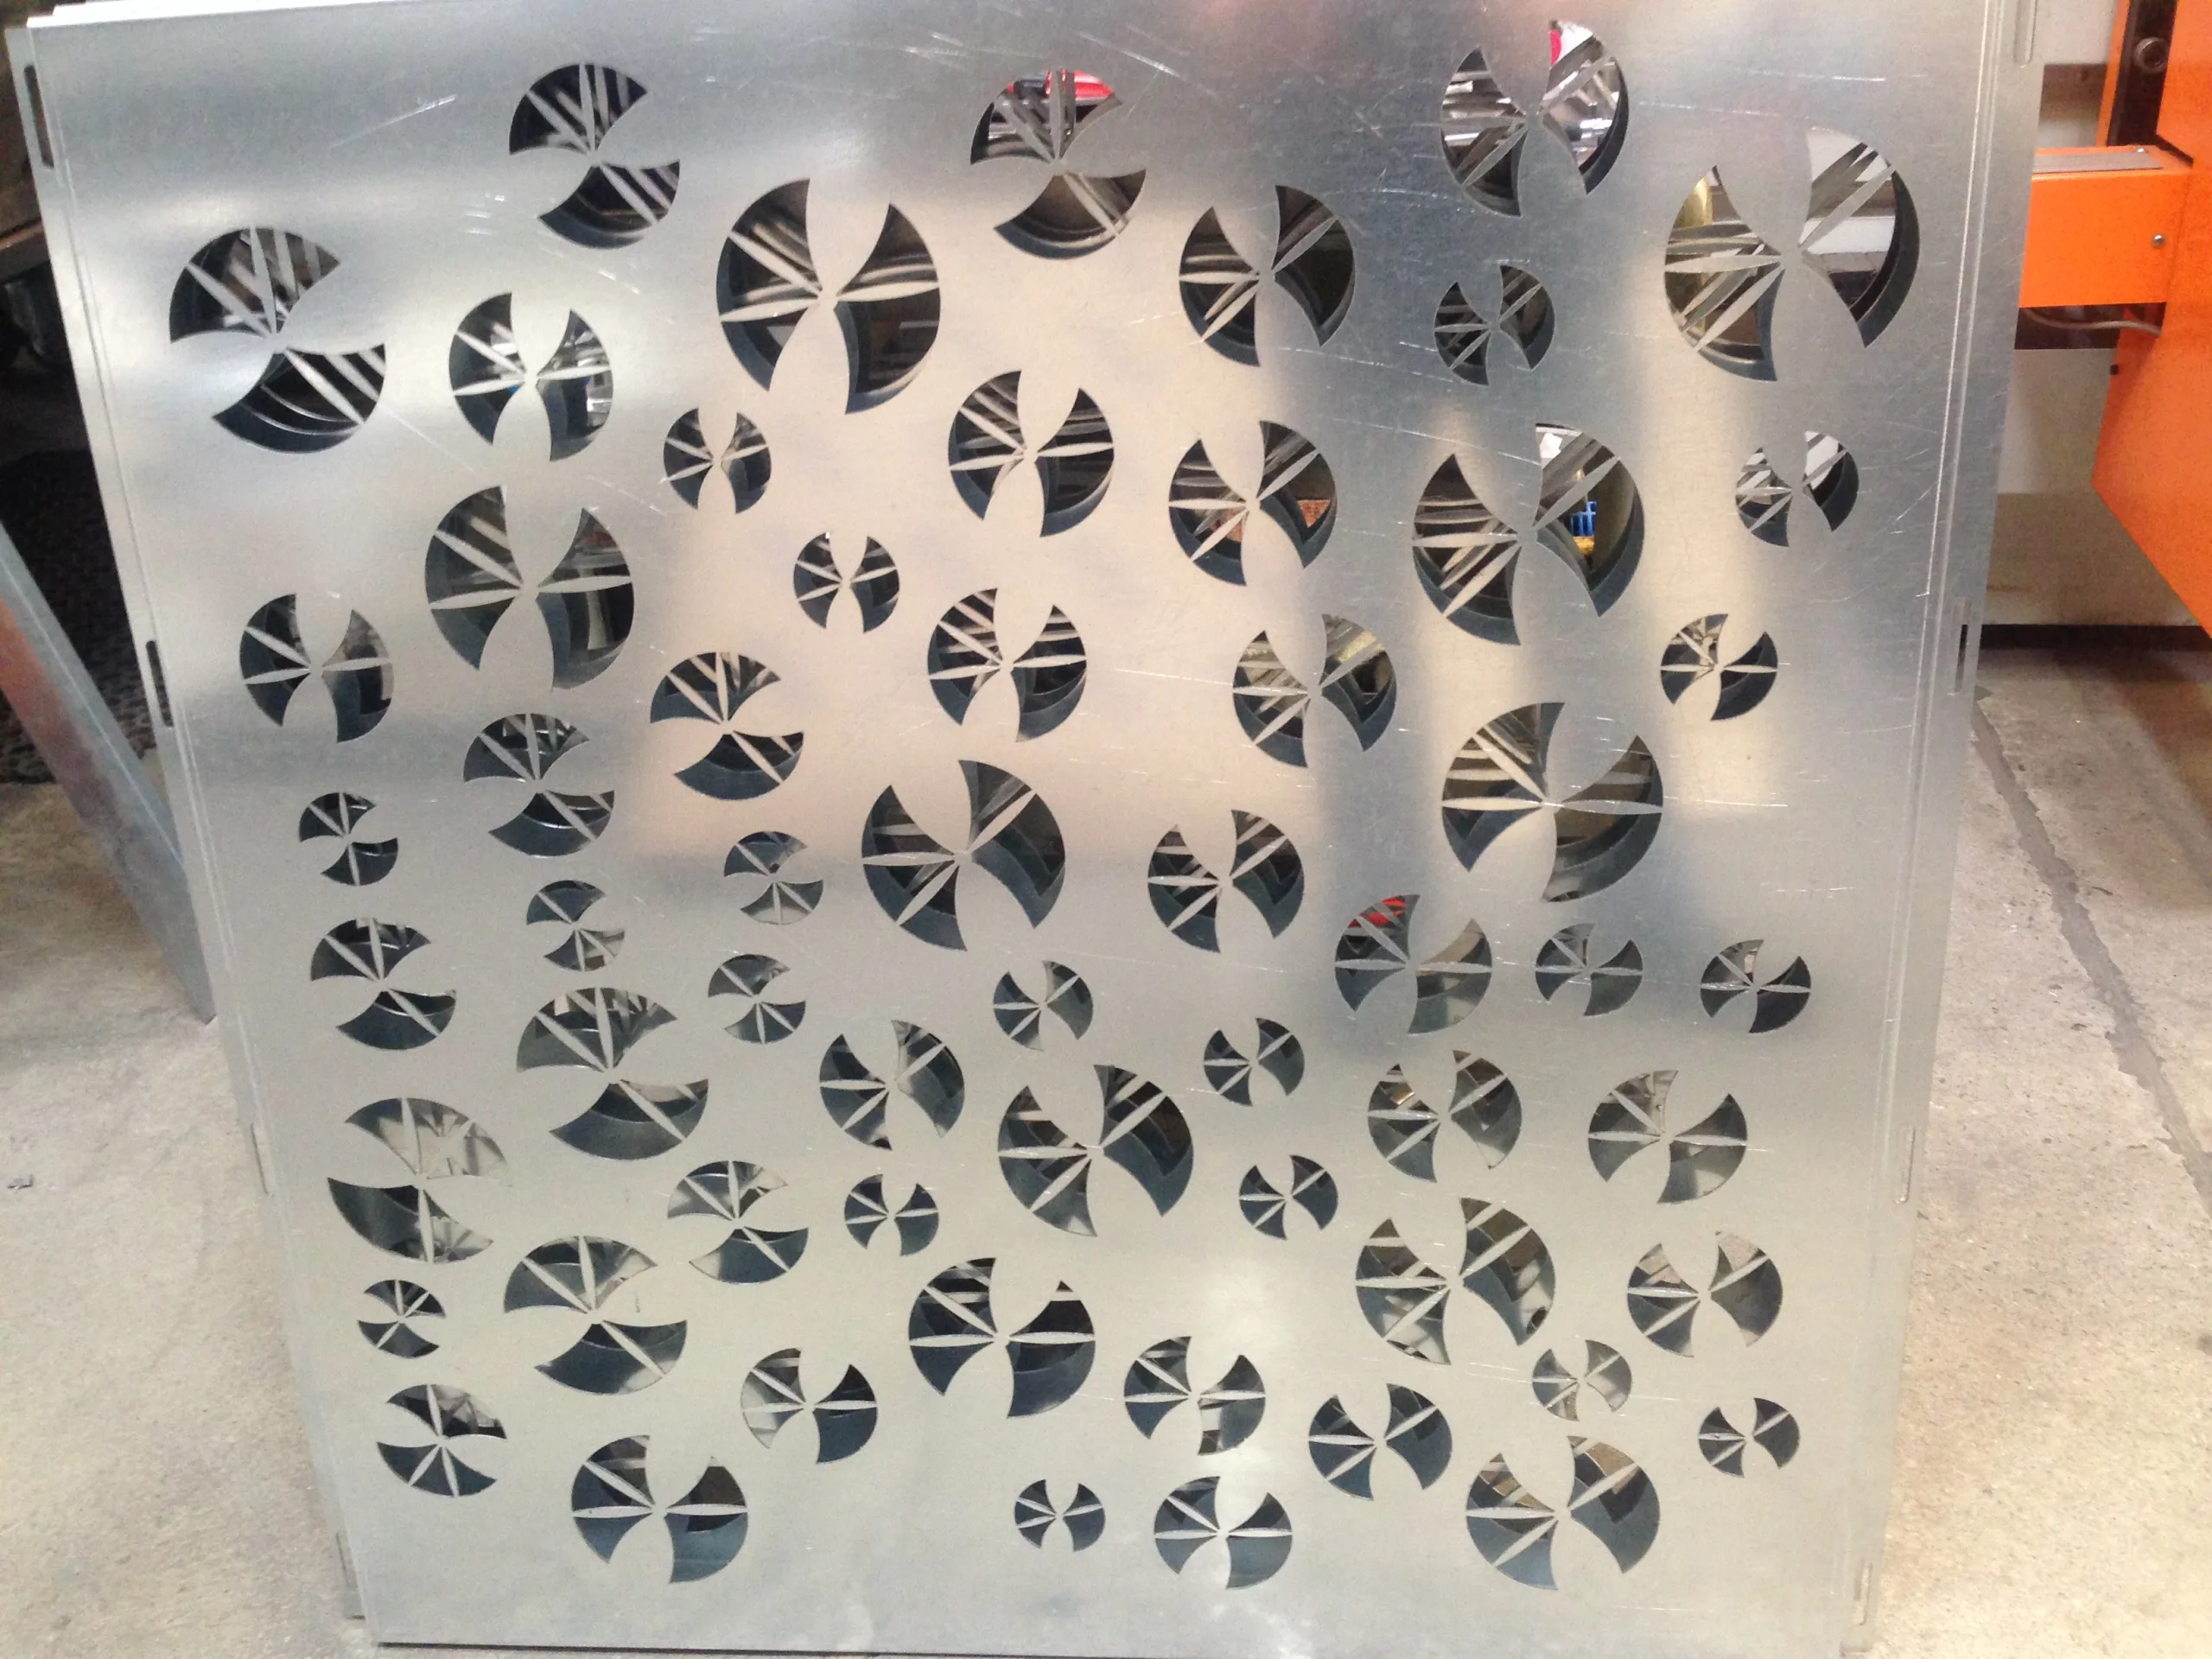
Standart delik düzenlerinden konum, şekil veya kenar mesafeleri farklılık gösterdiğinde, özel delik düzenleri tercih edilebilir. Buna karşılık, deliklerin eşit aralıklarla yerleştirildiği yüzeylerde mevcut delikli sac kullanmak daha ekonomik olabilir. Burada belirleyici faktörler, adet sayısı, delik oranı ve sonraki işleme aşamalarıdır. Bizim Delikli saclar ve DIN 24041 standardı üzerine teknik makale en önemli seçim terimlerini açıklar.
Lazer kesim için CAD verilerini doğru şekilde hazırlamak
İki boyutlu kesim konturları için DXF veya DWG formatları uygundur. Ek olarak sunulan bir PDF çizimi, ölçüleri ve gereksinimleri belirtir. Katlanmış parçalar veya montaj grupları söz konusu olduğunda, bir STEP modeli de yardımcı olabilir. Hangi verilere ihtiyacımız olduğunu ve hangilerini kullanabileceğimizi, projenize uygun olarak belirleriz.
Kesim konturu ve çizim birbiriyle uyumlu olmalıdır
Kapalı konturlar sağlayın ve çift çizgileri kaldırın. Ölçü çizgileri, çerçeveler ve notlar kesilecek konturun içinde yer almamalıdır. Ayrıca birim, ölçek ve çizim sürümü açık ve net olmalıdır. CAD dosyası ile PDF arasında uyuşmazlık varsa, üretim ancak bu durum netleştirildikten sonra onaylanabilir.
Her bir kalemi anlaşılır bir şekilde adlandırın ve parça listesinde, dosyada ve talepte aynı tanımlamayı kullanın. Bu, ileride tekrar sipariş verilmesini de kolaylaştırır. Bir değişiklik yapıldığında, yeni revizyon durumu açıkça anlaşılabilir olmalıdır. Aksi takdirde, aynı siparişte eski ve güncel geometriler birbirine karışabilir.
STEP, bileşeni tanımlar; işleme süreci ise koordinasyon gerektirir
Üç boyutlu bir model, bükümleri, bağlantı noktalarını ve planlanan montaj konumunu gösterir. Ancak düz kesim için uygun bir açılım çizimi gereklidir. Bu, diğer faktörlerin yanı sıra malzemeye, bükülme yarıçapına ve üretim yöntemine bağlıdır. Bu nedenle, açılım çiziminizin kesin olup olmadığını veya rotec'in bunu planlanan üretime uygun hale getirmesi gerekip gerekmediğini netleştirin.
İşlevsel boyutları ve görünür yüzeyleri açıkça işaretleyin
Bir montaj delik şeması, kritik önemi olmayan bir dış kenardan daha önemli olabilir. Bu nedenle, işlevsel boyutları, referans kenarları ve gerekli geçme ölçülerini işaretleyin. Ayrıca, görünür yüzeyleri, koruyucu filmleri ve kenarlara ilişkin gereksinimleri de belirtin. Böylelikle teknik inceleme, parçanızın gerçekten karşılaması gereken özelliklere odaklanır.
Elinizde sadece bir taslak varsa, öncelikle mevcut ölçülerle birlikte bunu bize gönderin. Ardından, veri hazırlığı için gereken ek iş yükünü netleştireceğiz. Ancak, eksik bir çizim, bağlayıcı bir üretim onayı olarak kabul edilmemelidir.
Lazer kesimlerinde toleransları ve kesim kalitesini belirleme
Genel bir hassasiyet belirtimi, üzerinde anlaşmaya varılmış parça toleranslarının yerini tutmaz. Belirleyici olan, parçanın işlevi ve test edileceği durumdur. Düz bir lazer kesim parçası, daha sonra katlanmış veya kaynaklanmış bir montaj grubundan farklı test özelliklerine ihtiyaç duyabilir.
DIN EN ISO 9013 standardı neleri düzenler?
Şu DIN EN ISO 9013:2025-04 termal kesimlerin sınıflandırılması ile geometrik ürün özellikleri ve kalite konularını ele alır. Standartın adı „Termal Kesme, Termal Kesim Sınıflandırması, Geometrik Ürün Spesifikasyonu ve Kalite“dir. Standart, ISO 9013:2017 standardını ve Amd 1:2024 değişiklik ekini temel almaktadır.
Ancak standart referansı, siparişinizdeki her bir gerekliliği otomatik olarak belirlemez. Gerekli kalite özelliklerini belirtin ve üretimden önce bunların uygulanması konusunda mutabık kalın. Geçme ölçüleri veya montaj açısından kritik delik düzenleri söz konusu olduğunda ek şartlar gerekebilir.
Sıkı oturan parçalar, mekanik bir son işlem gerektirebilir
Her işlevsel delik, yalnızca lazer kesim yoluyla açılmamalıdır. Bir bağlantı özel bir boyut hassasiyeti gerektiriyorsa, sonradan delme işlemi veya başka bir işleme yöntemi uygun olabilir. Bu nedenle, bu tür özellikleri tüm üretim süreciyle birlikte değerlendiriyoruz. Böylelikle, montaj sırasında ek maliyetlere yol açabilecek uygun fiyatlı bir kesim çözümünden kaçınılmış olur.
Kenarları, kaplamayı ve test durumunu bir arada değerlendirmek
Kaplamalar yüzeyleri değiştirir ve bağlantı ölçülerine etki edebilir. Aynı şekilde, bükme ve kaynak işlemleri de geometriyi etkileyebilir. Bu nedenle, bitmiş parçada hangi ölçülerin geçerli olacağını belirleyin. Özel ölçümler veya test raporları gerekiyorsa, bunların teklifte yer alması gerekir.
Lazerle kesimden montaja hazır parçaya
rotec, proje gereksinimlerine göre lazer kesim ile diğer sac işleme işlemlerini bir araya getirir. Bu işlemler arasında kenar kıvırma, mekanik işleme ve montaj gruplarının üretimi yer alır. Bu aşamaları birlikte talep ederseniz, konturları, bağlantı noktalarını ve üretim sırasını birbiriyle uyumlu hale getirebiliriz.
Çapak alma işlemi teknik şartnamede yer almalıdır
rotec’te lazerle kesilen parçaların neredeyse tamamı standart olarak çapak temizliğinden geçirilir. Herhangi bir sapma olması durumunda, bunu siparişe göre ayarlarız. Bu sayede keskin kenarlar ve rahatsız edici çapaklar azaltılabilir. Ancak çapak alma işlemi, otomatik olarak belirli bir kenar yarıçapı veya bitmiş bir görünür yüzey anlamına gelmez. Bu tür taleplerinizi açıkça belirtmeniz gerekir.
Lazer kesim ve kenar bükme işlemlerini erken aşamada birleştirmek
Bükme çizgisine olan delik aralıkları, kenar uzunlukları ve yarıçaplar şekillendirilebilirliği etkiler. Bu nedenle, kesimi daha sonra oluşturulacak büküm parçasıyla birlikte değerlendiriyoruz. Bükme bilgilerini nasıl hazırlayacağınız, makalemizde açıklanmaktadır. Berlin’de sac bükme ve kenar kıvırma. Orada ayrıca geri esneme ve ilgili çizim bilgileri hakkında açıklamalar da bulabilirsiniz.
Dişler, havşalar ve kaynaklı montaj gruplarını tasarım sürecine dahil etmek
Lazerle açılmış bir delik, henüz bir dişli delik değildir. Bu nedenle dişli boyutlarını, havşaları ve diğer işleme özelliklerini ayrı olarak belirtiniz. Kaynaklı montaj gruplarında ayrıca bağlantı noktaları ve bağlantı gerekliliklerine ilişkin bilgilere de ihtiyacımız vardır. Şu konuyla ilgili genel bakış: rotec’te sac işleme ilgili hizmetleri gösterir.
Yüzey işleri de üretim planlamasının bir parçasıdır. Kaplama, özel görünür yüzeyler veya nakliye sırasında koruma gerekiyorsa, bunu erkenden belirtin. Böylelikle teklifte kapsamı netleştirebilir ve üretim başlamadan önce gerekli ek koordinasyonları tamamlayabiliriz.
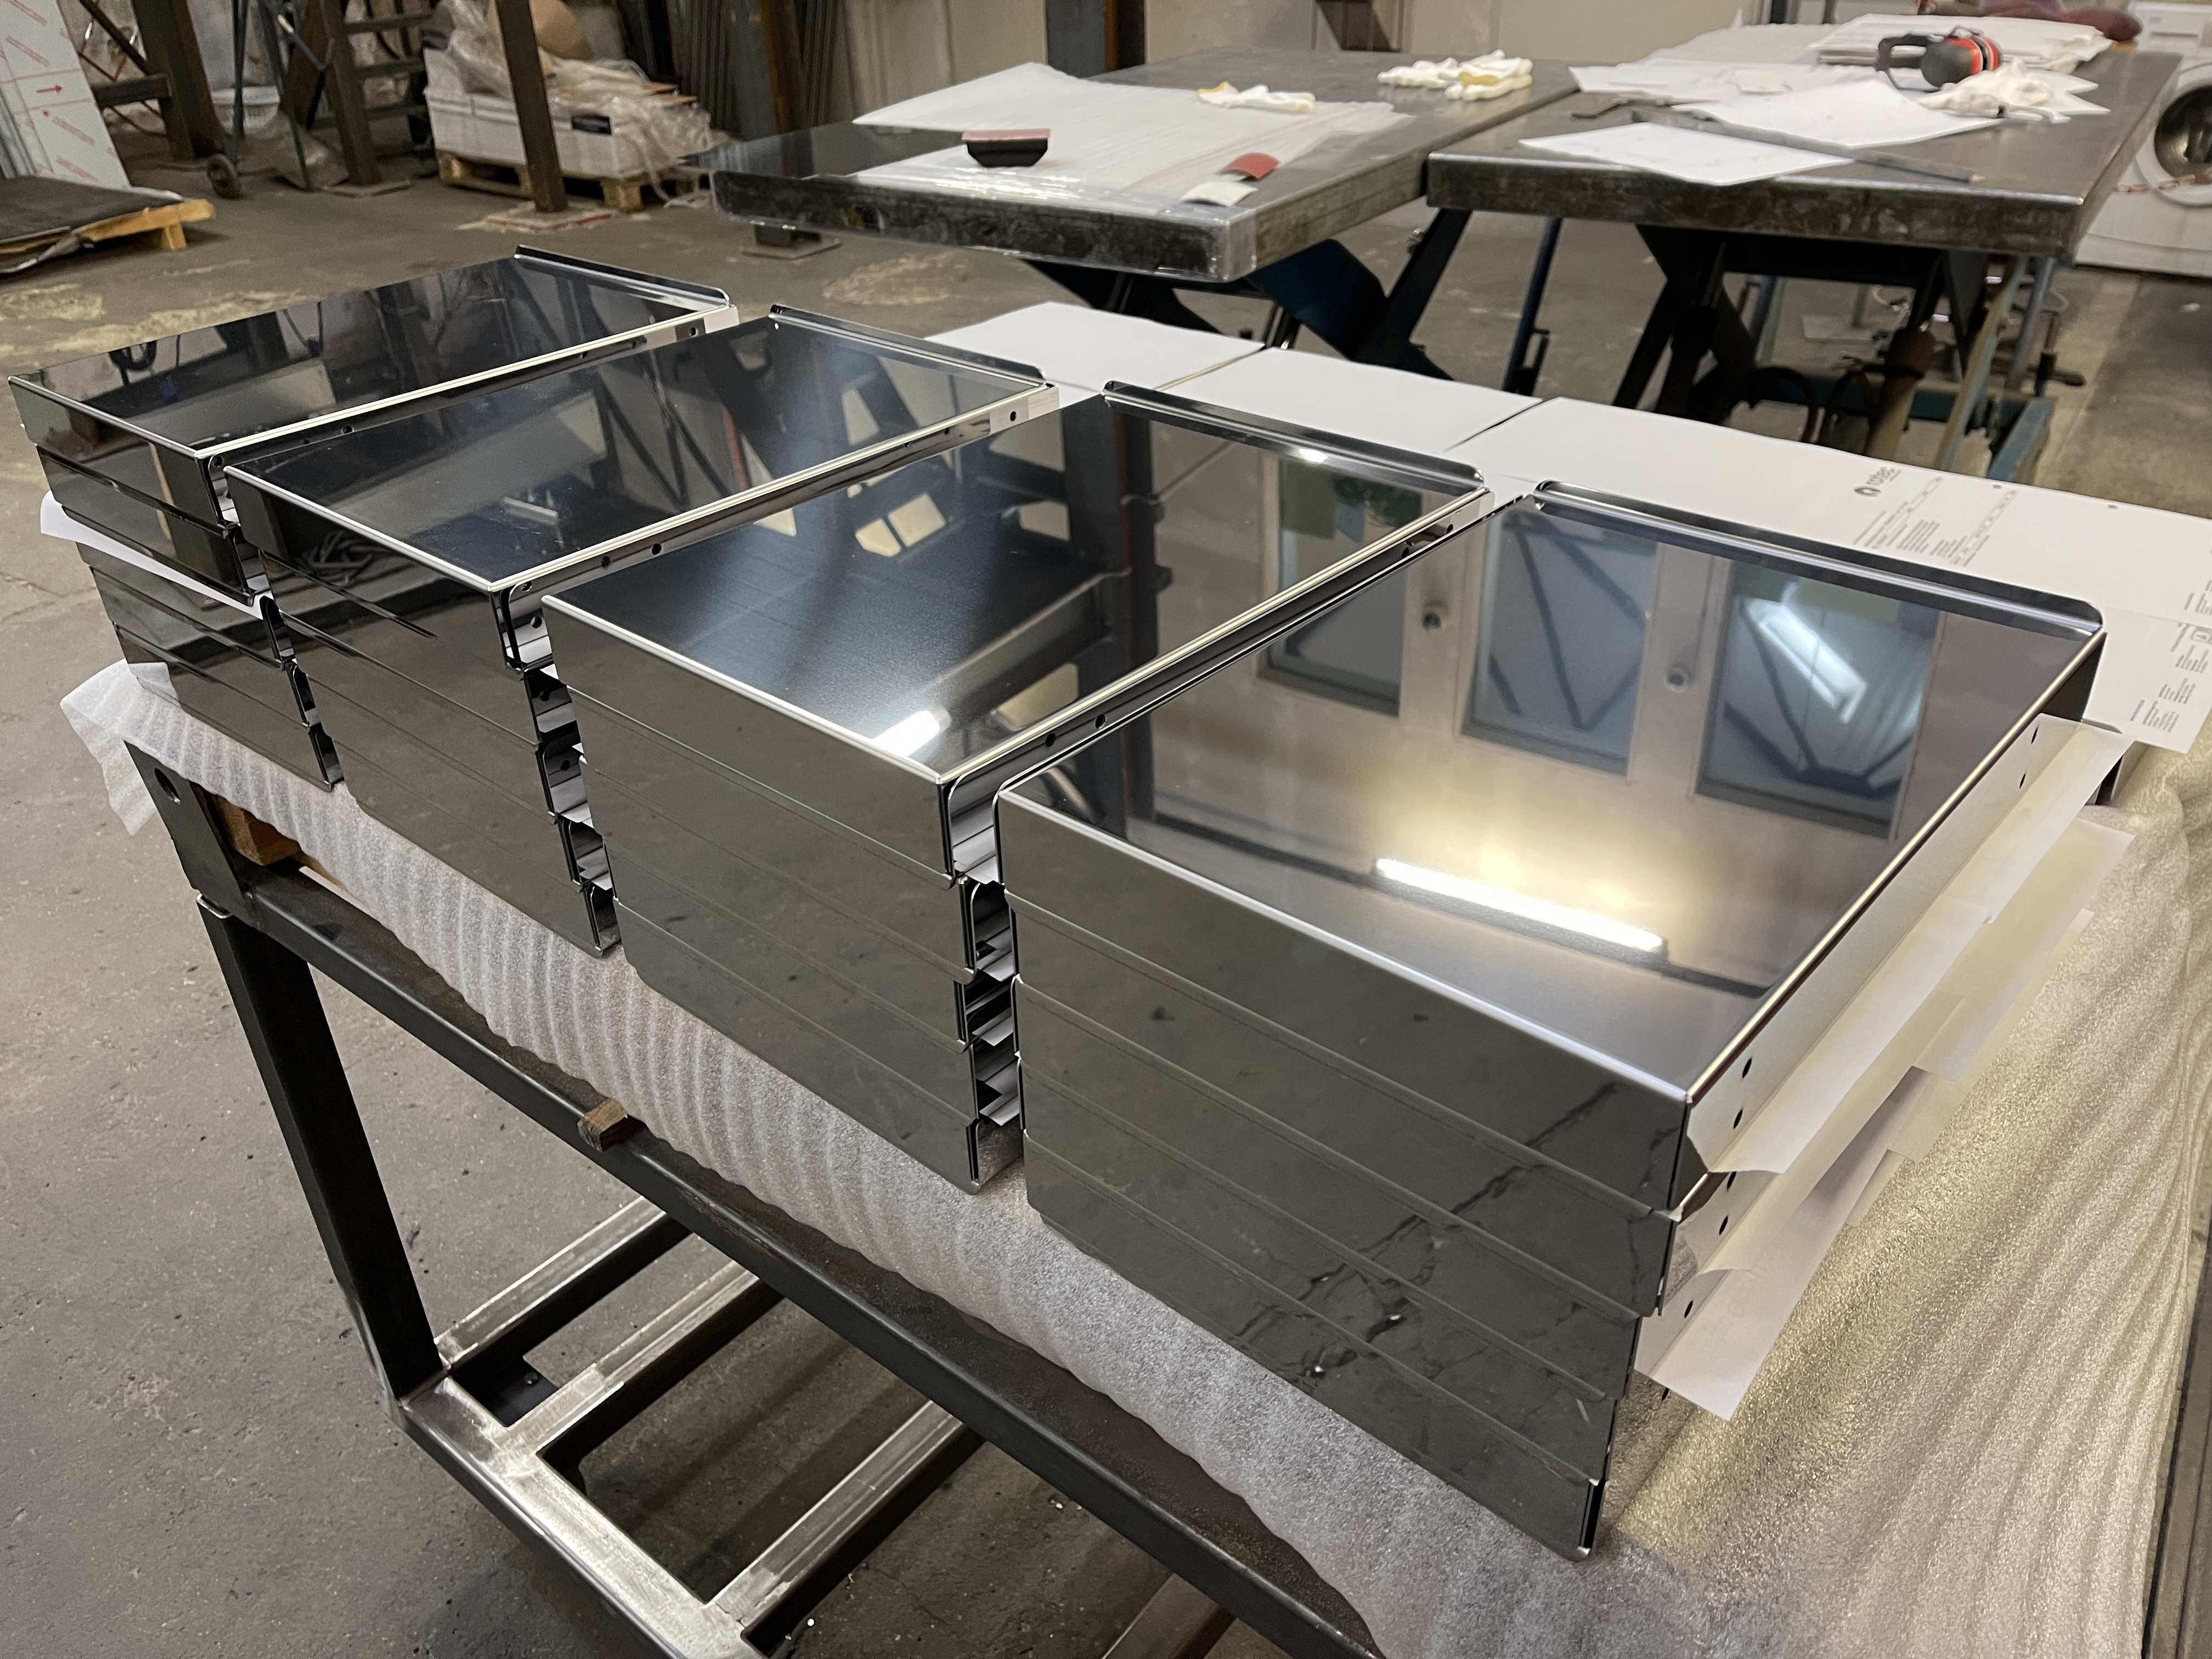
rotec muayenehanesinde lazerle kesim işlemleri
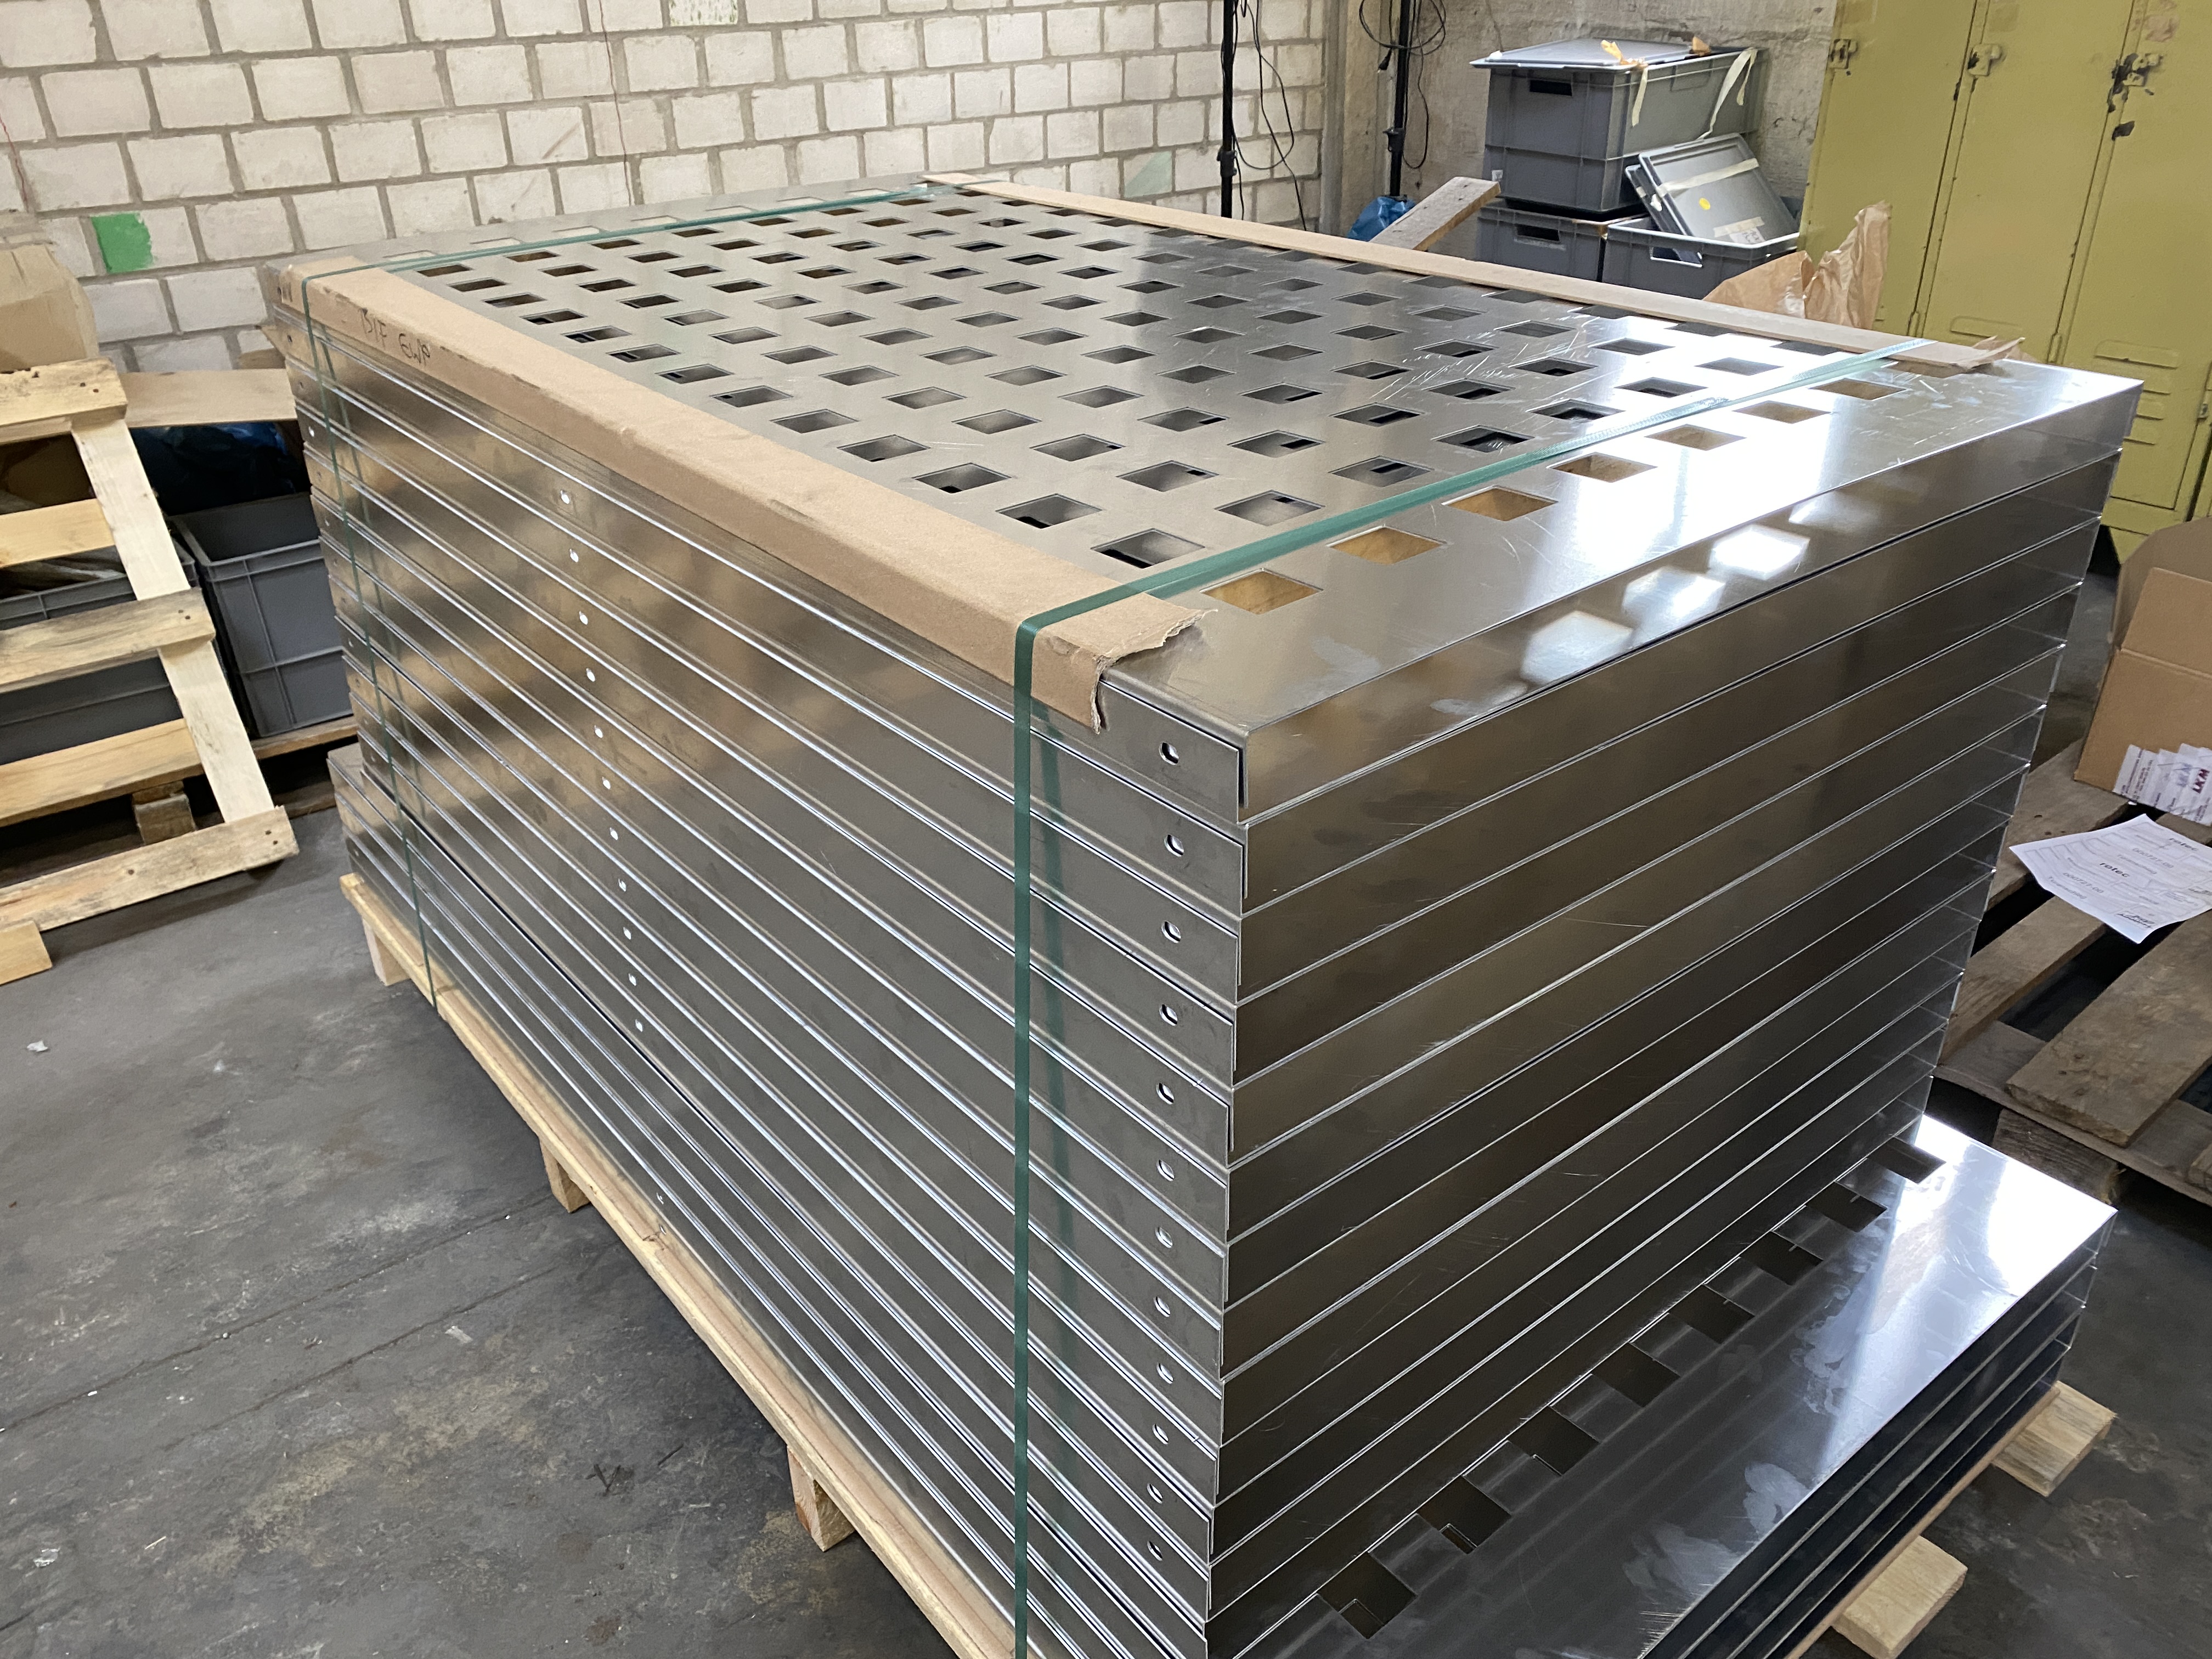
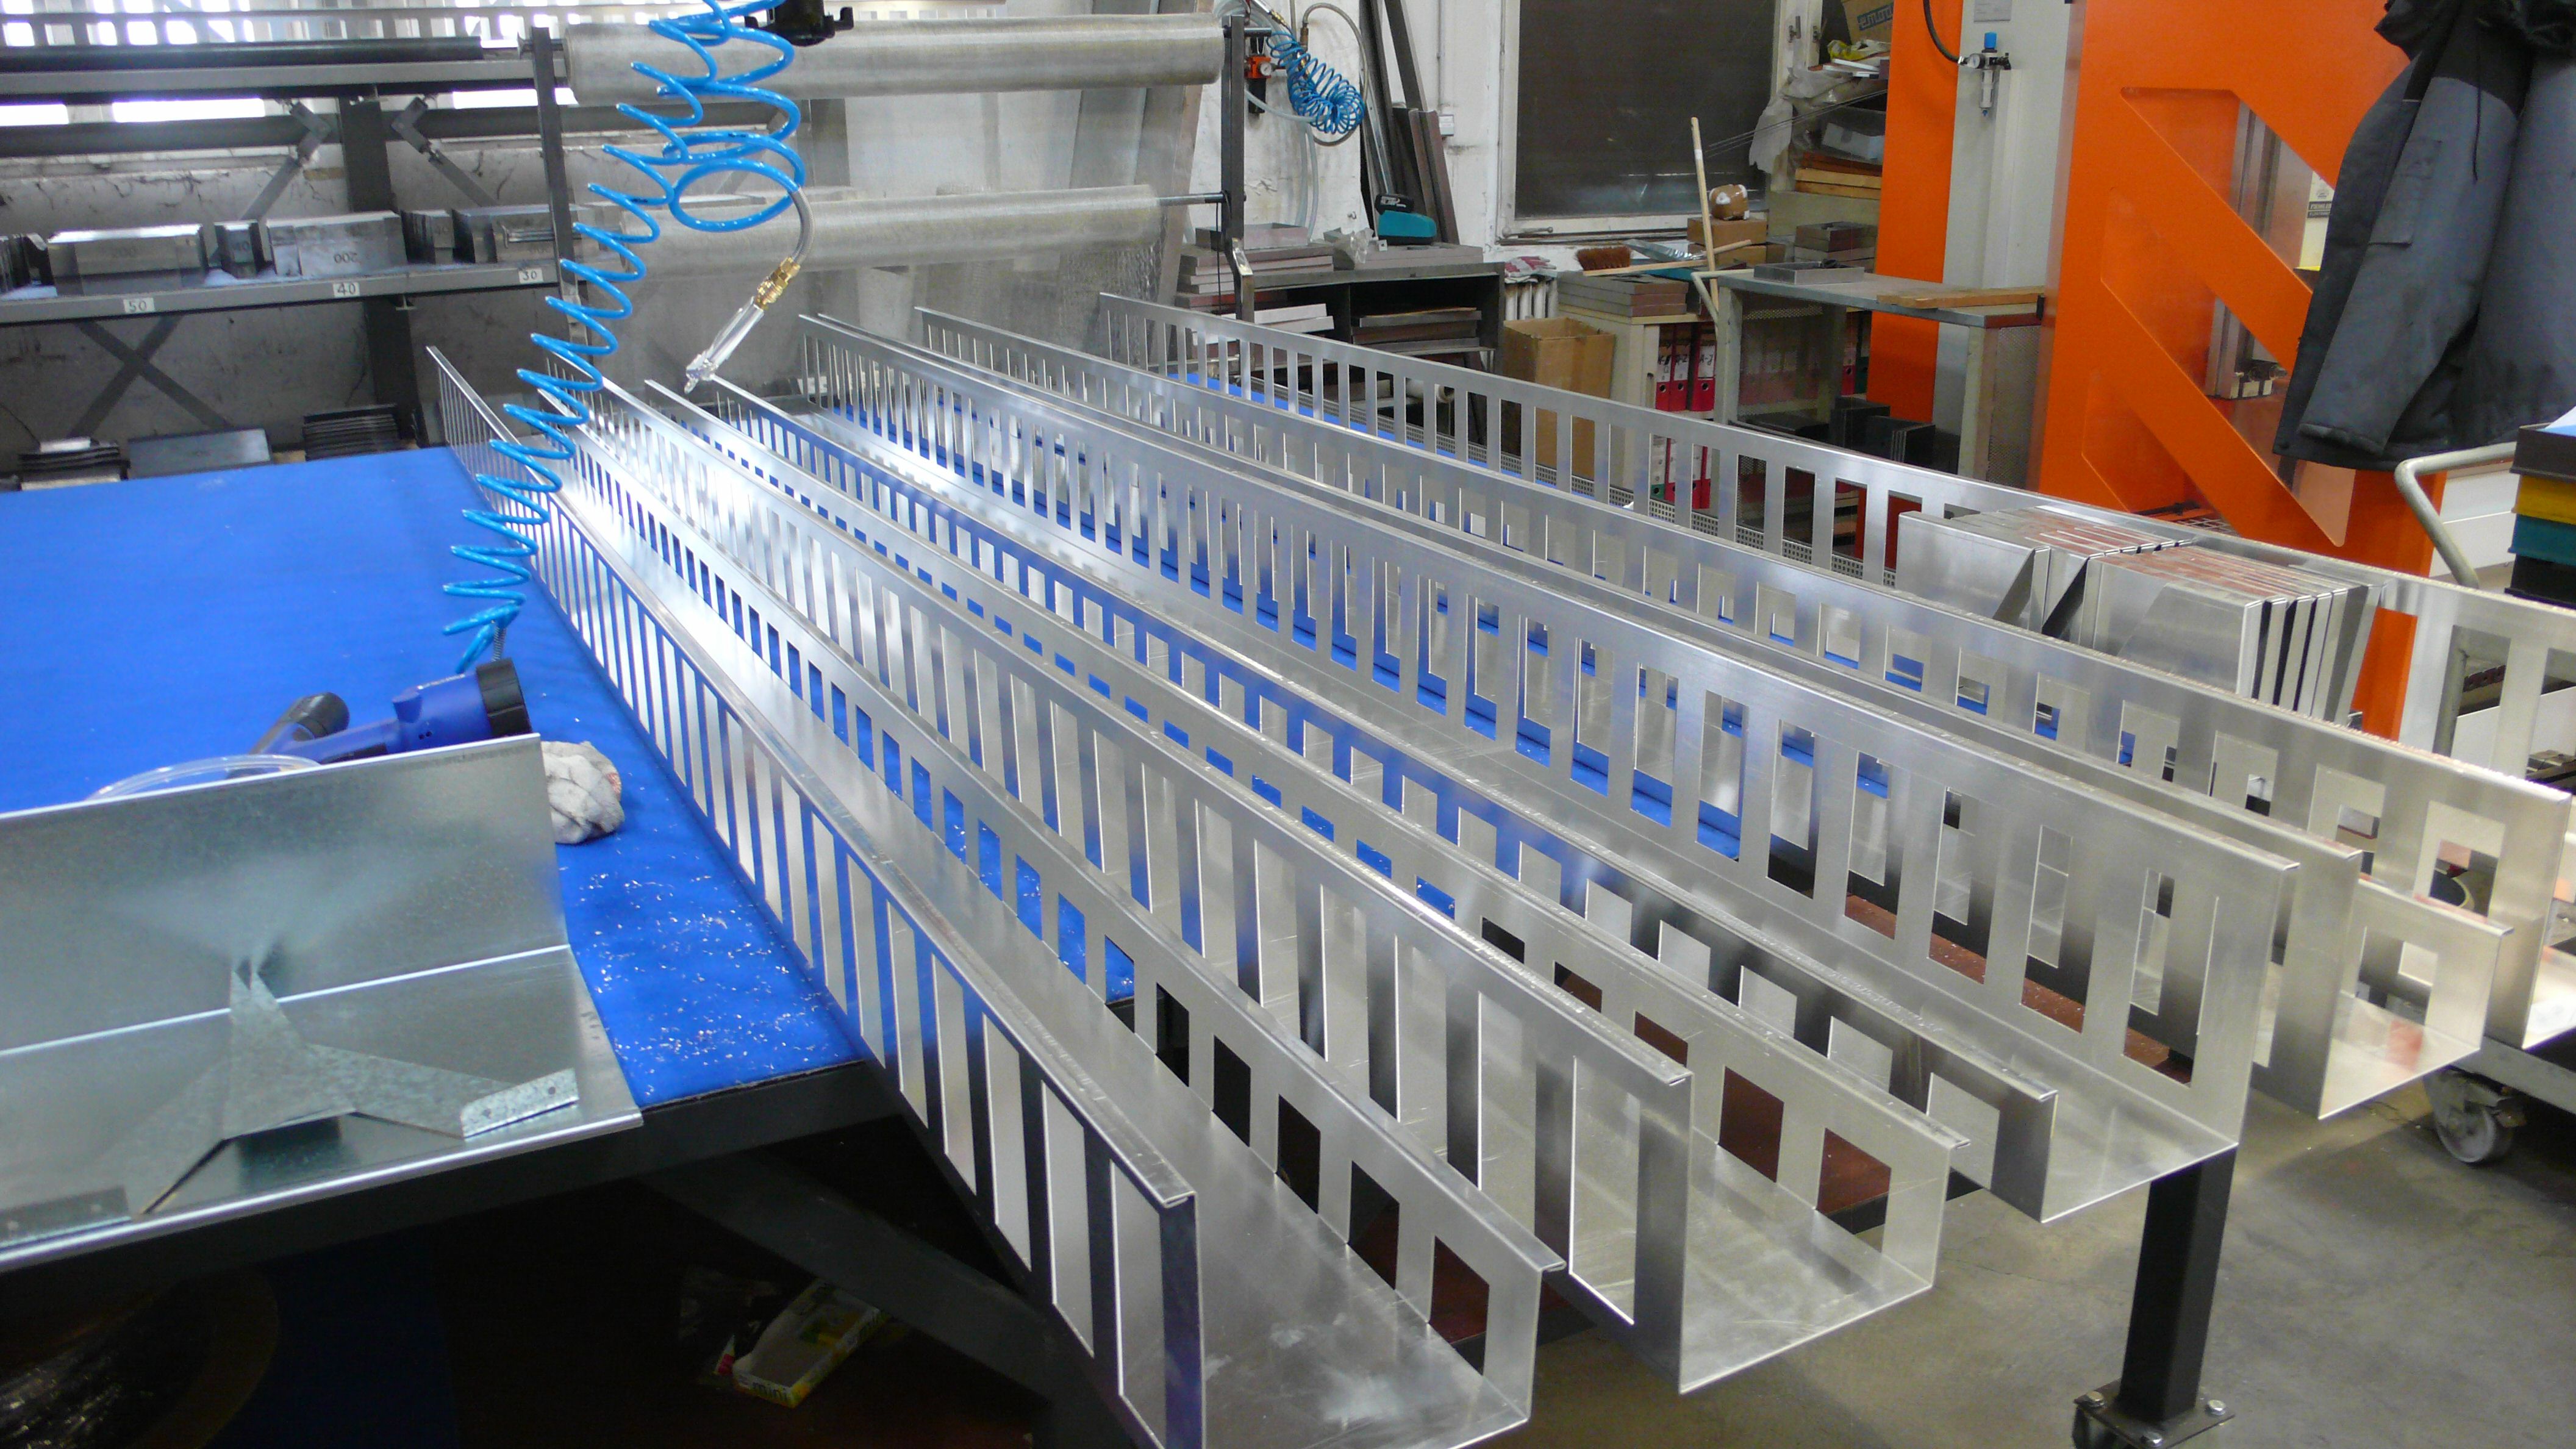
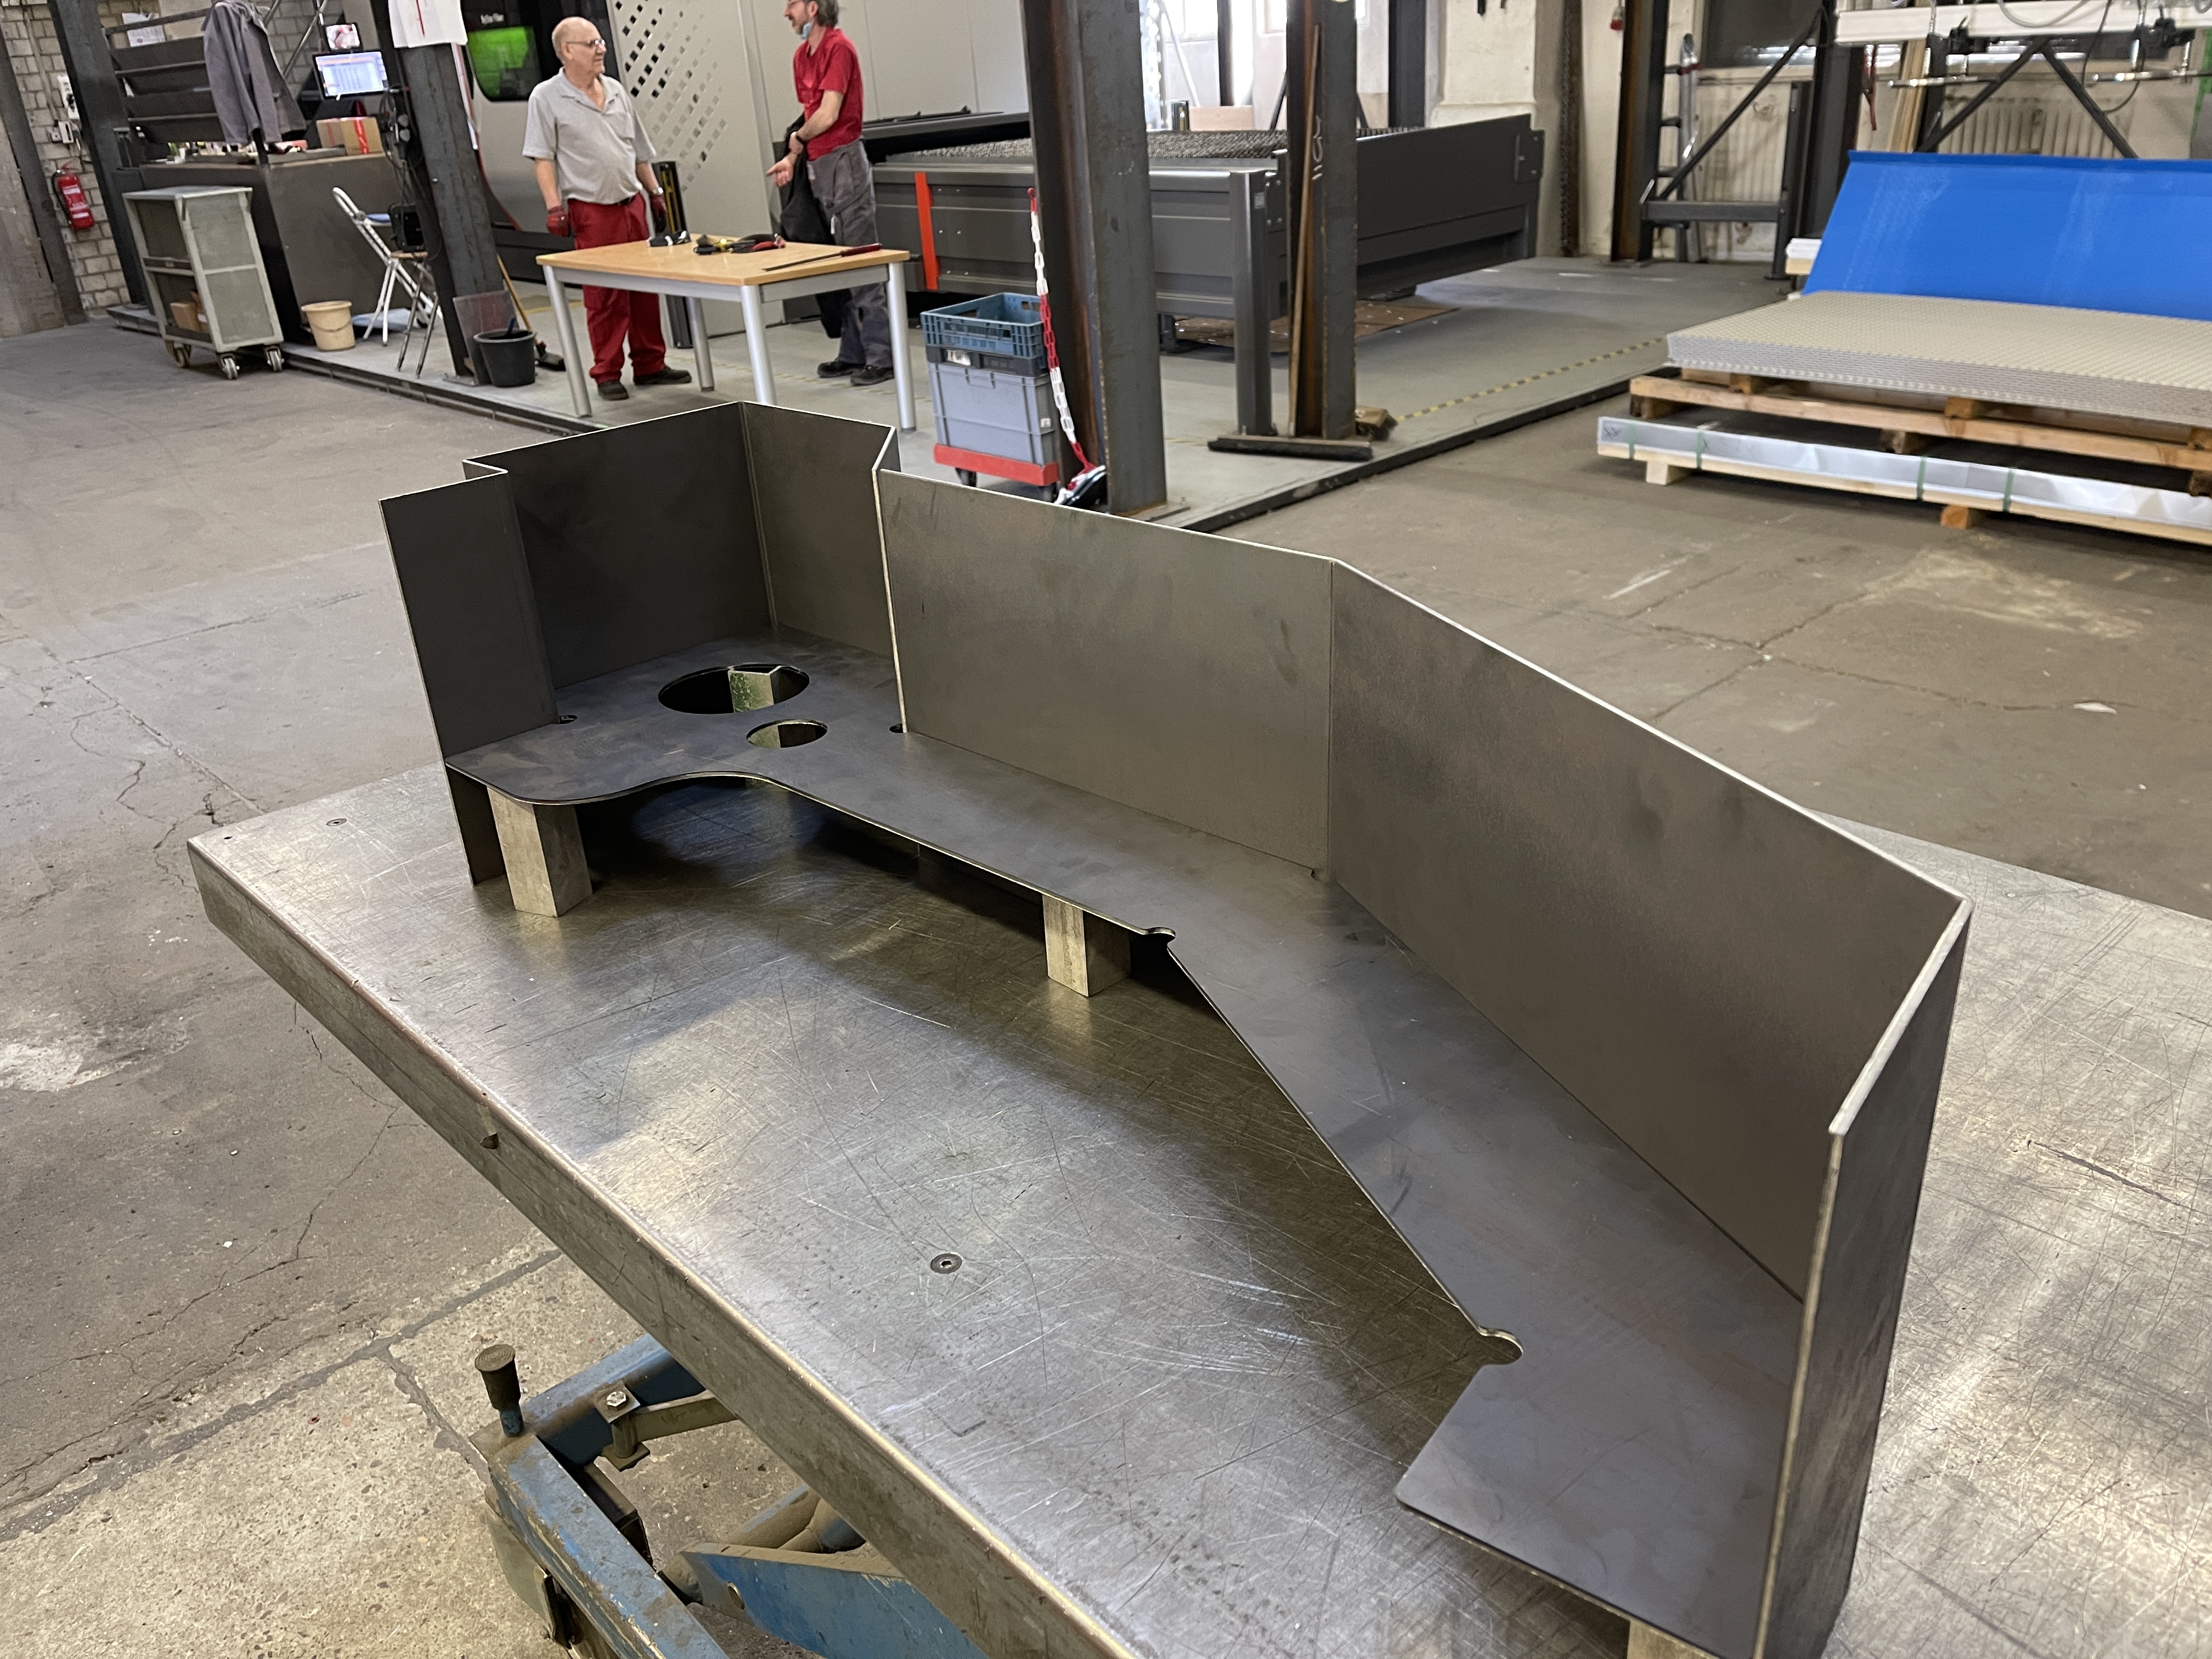
Aşağıdaki orijinal görseller, lazerle işlenmiş parçaların ne kadar çeşitli şekillerde kullanıldığını göstermektedir. Bu parçalar, tutuculardan delikli sac elemanlara, kapaklara ve mimari uygulamalara kadar uzanmaktadır. Bu tür referanslar, üretim olanaklarını ortaya koymaktadır. Bununla birlikte, projenize uygun tasarımın belirlenmesi için ayrı bir teknik değerlendirme yapılması gerekmektedir.
Izgara, cephe ve çit sistemleri için tutucular
Bir tutucuda önemli olan unsurlar, kontur, delik düzeni ve bağlantı yüzeyleridir. Tavan ızgaraları, çit direkleri ve ızgara cepheler için verilen örnekler bunu göstermektedir. Uygun bir kesim, sonraki montajı kolaylaştırır. Ancak taşıma kapasitesi, sabitleme elemanları ve montaj koşulları, somut uygulama durumuna uygun olmalıdır.
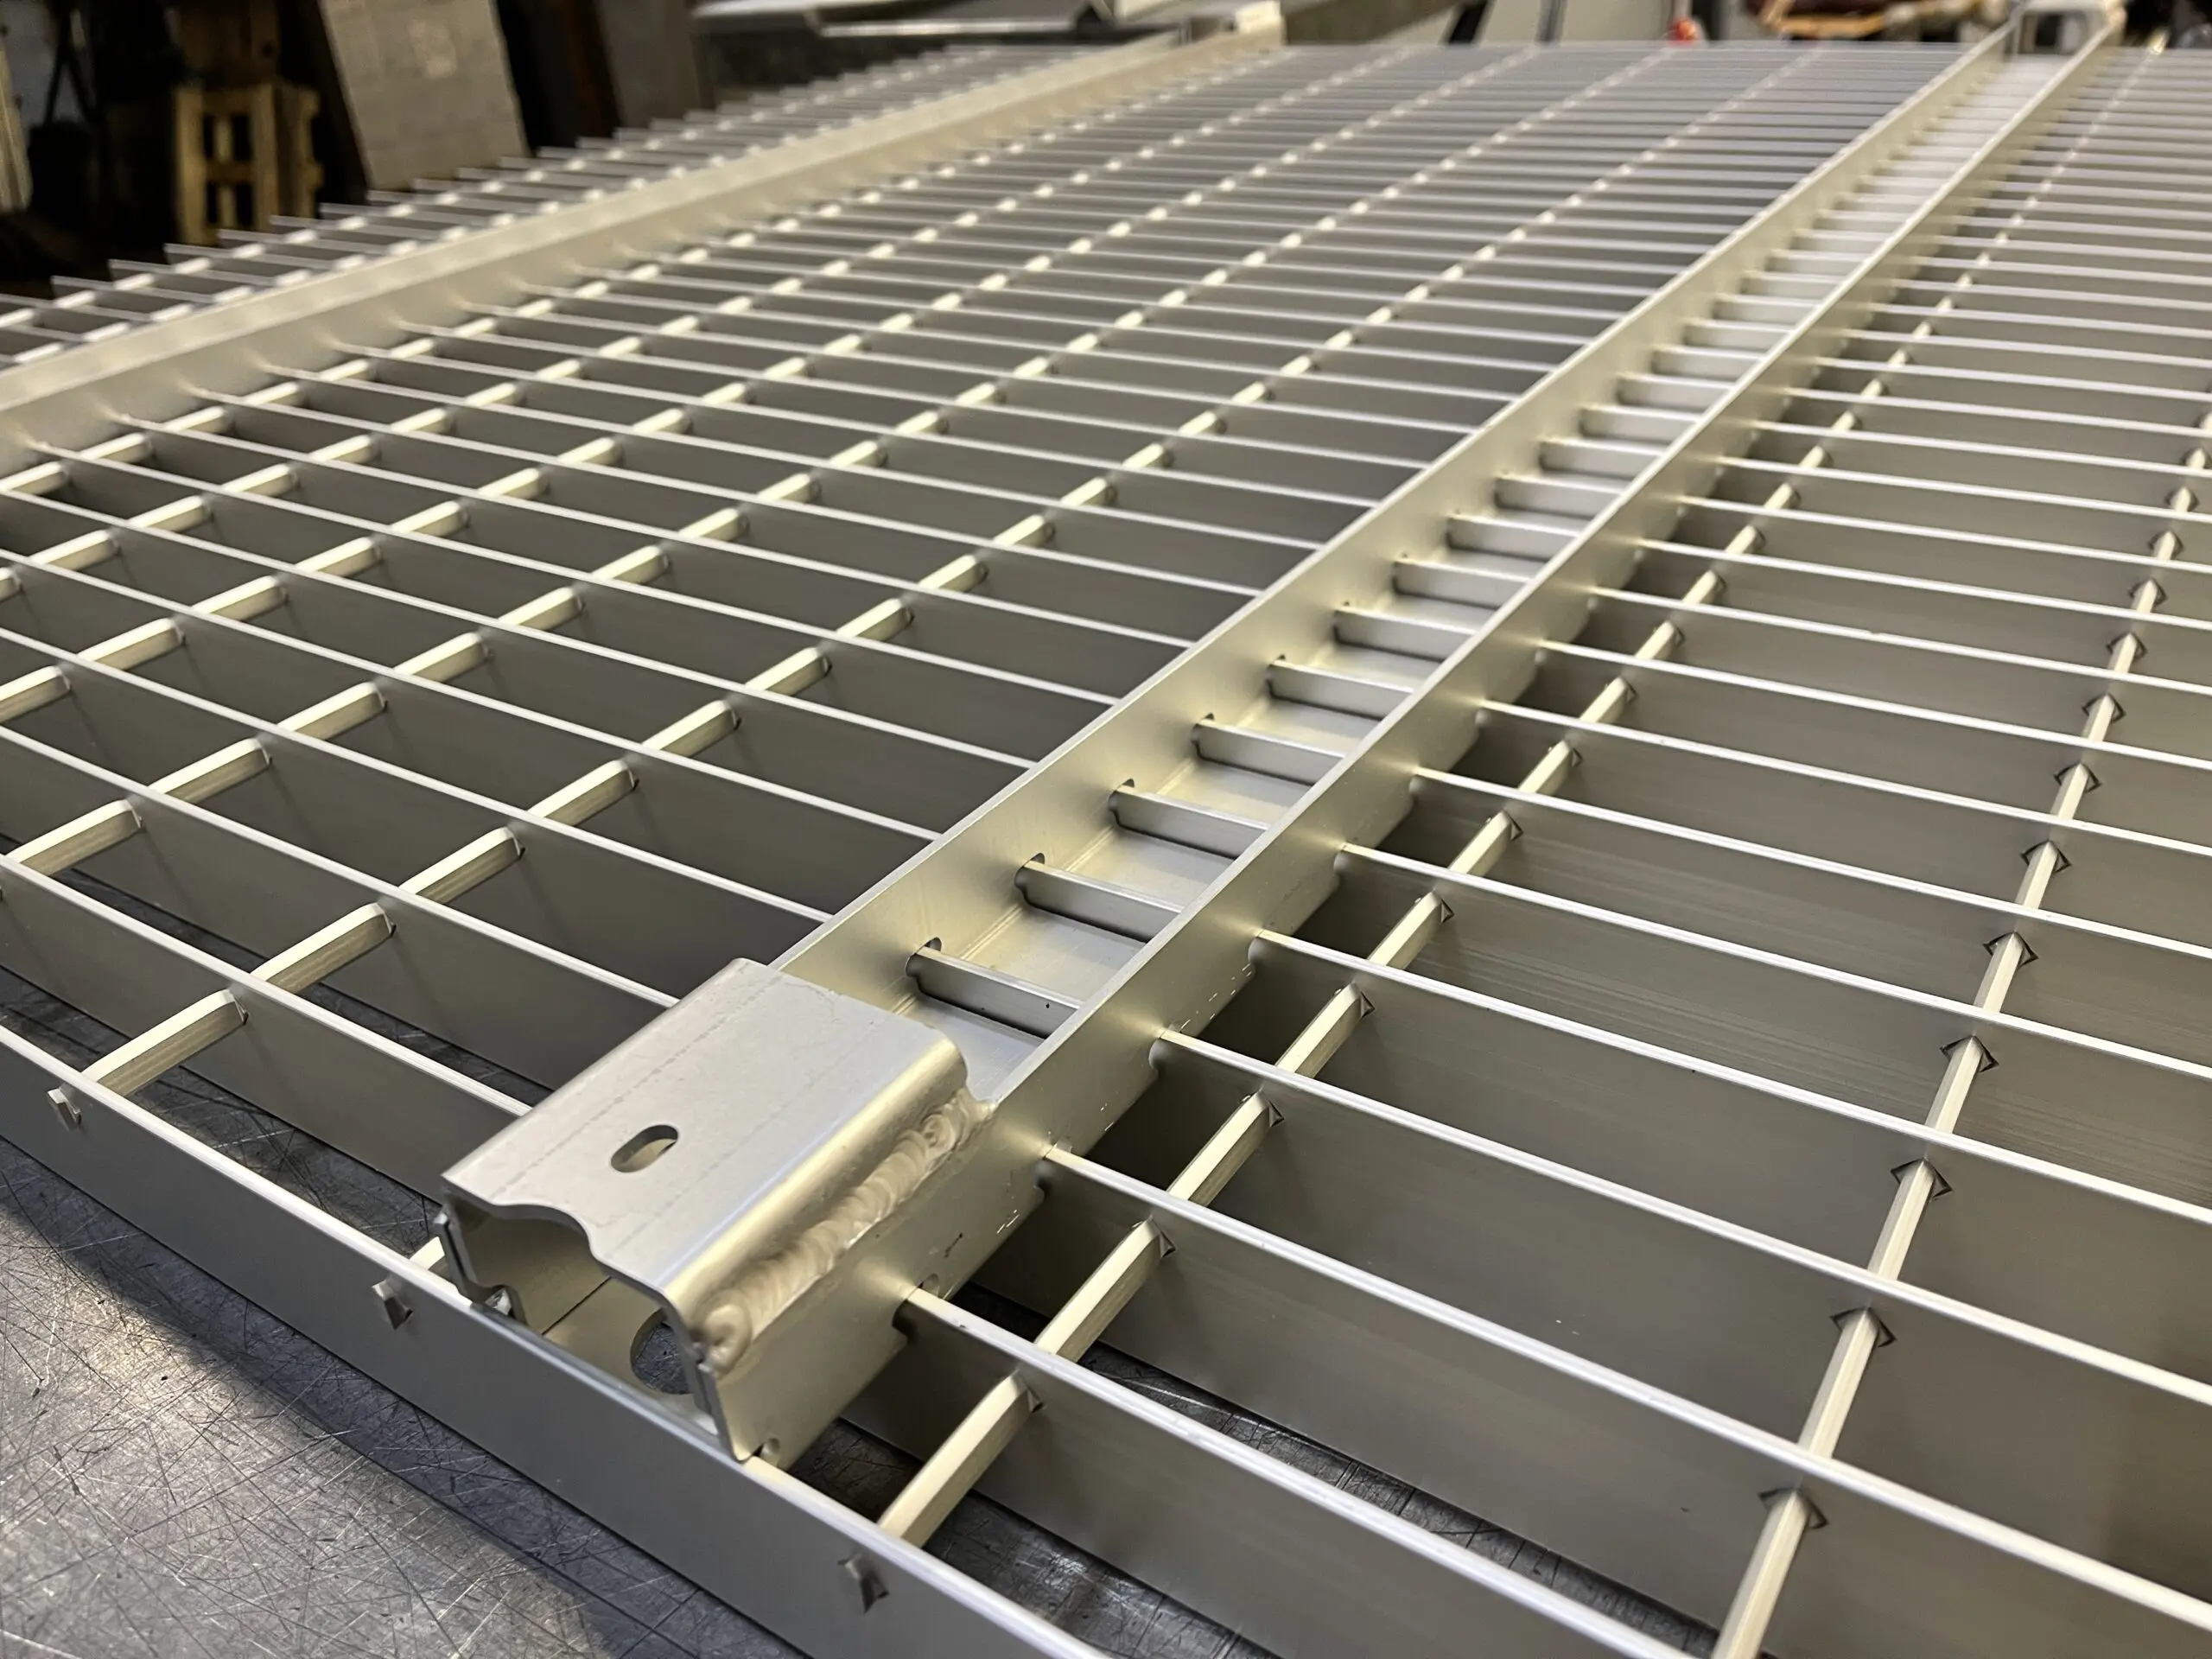
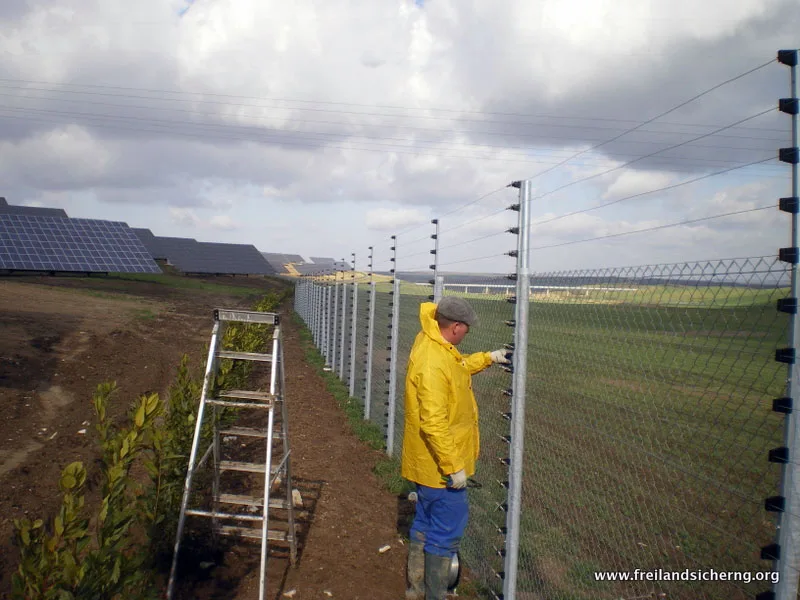
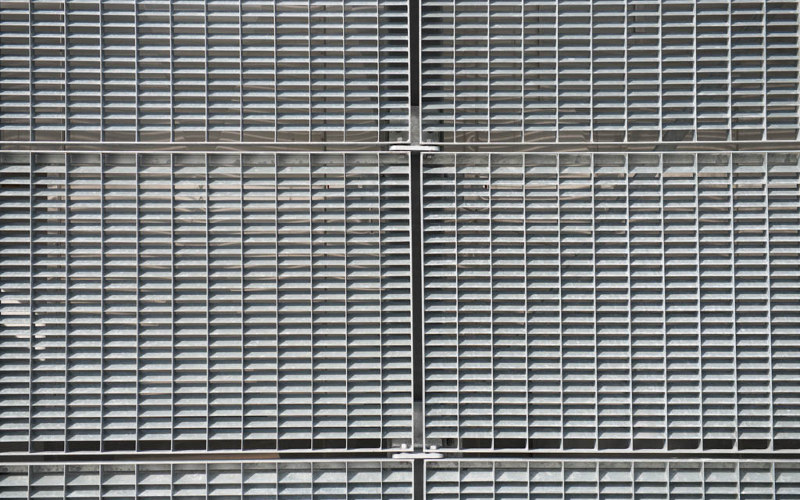
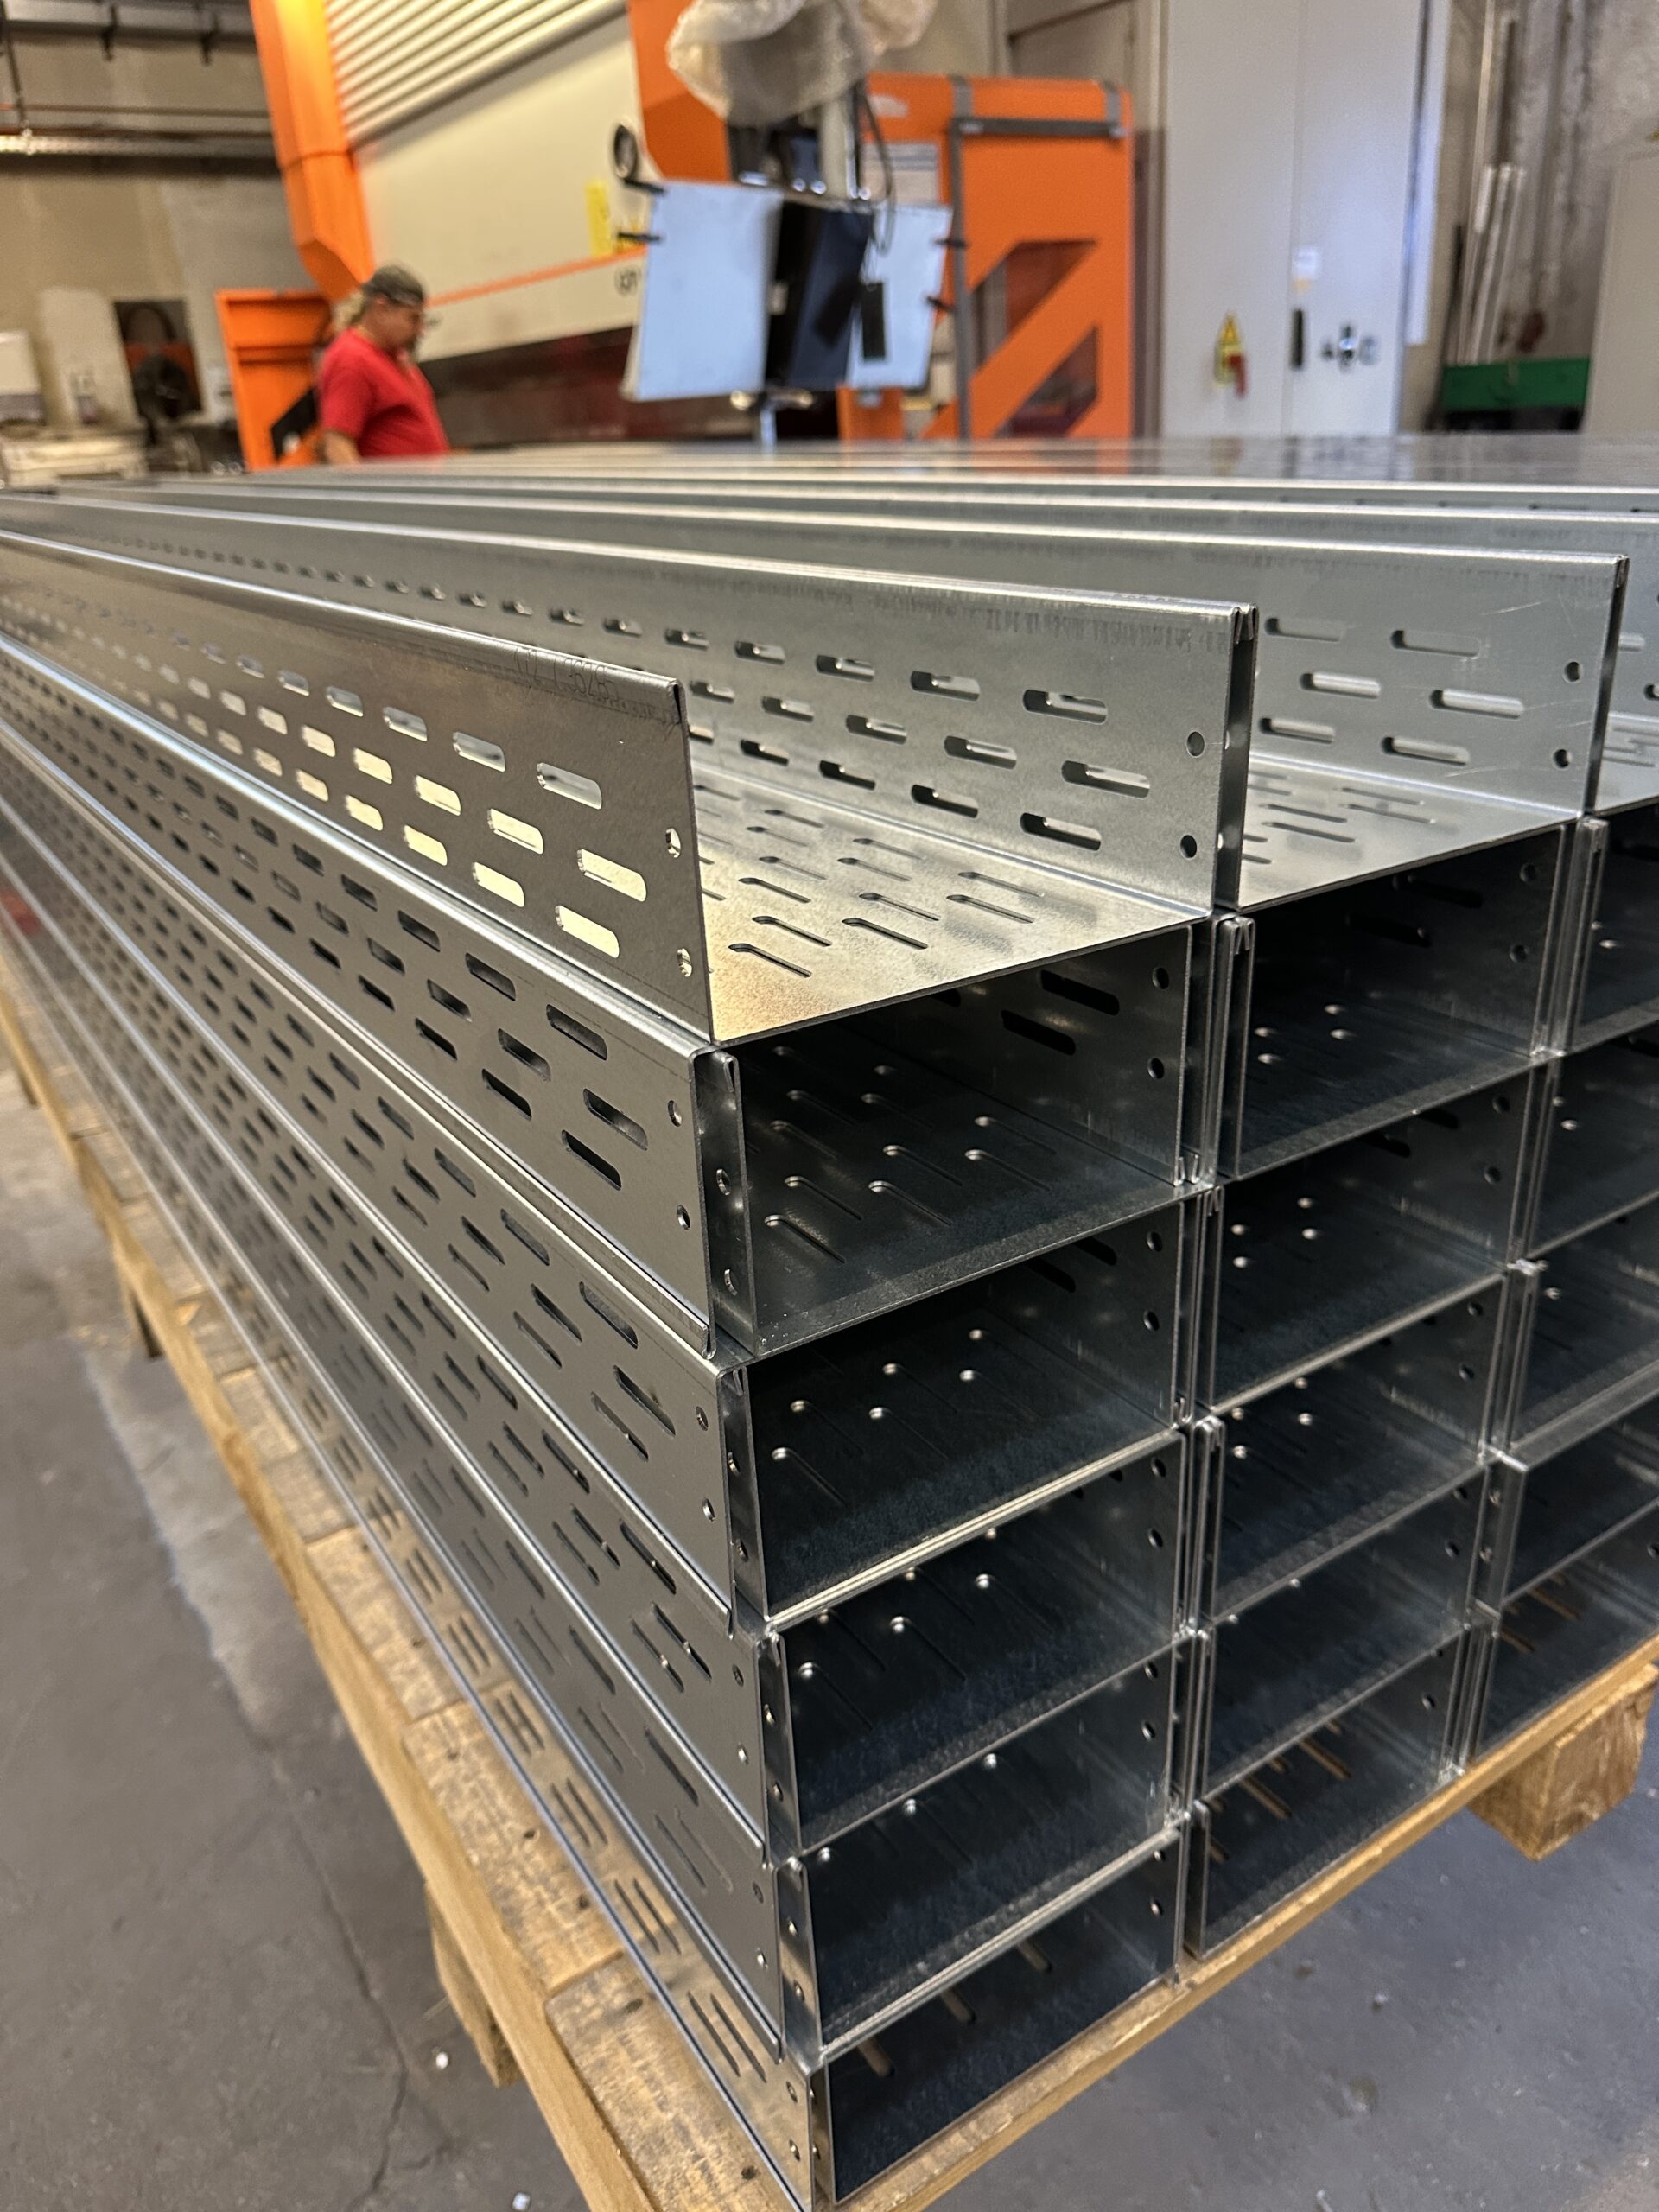
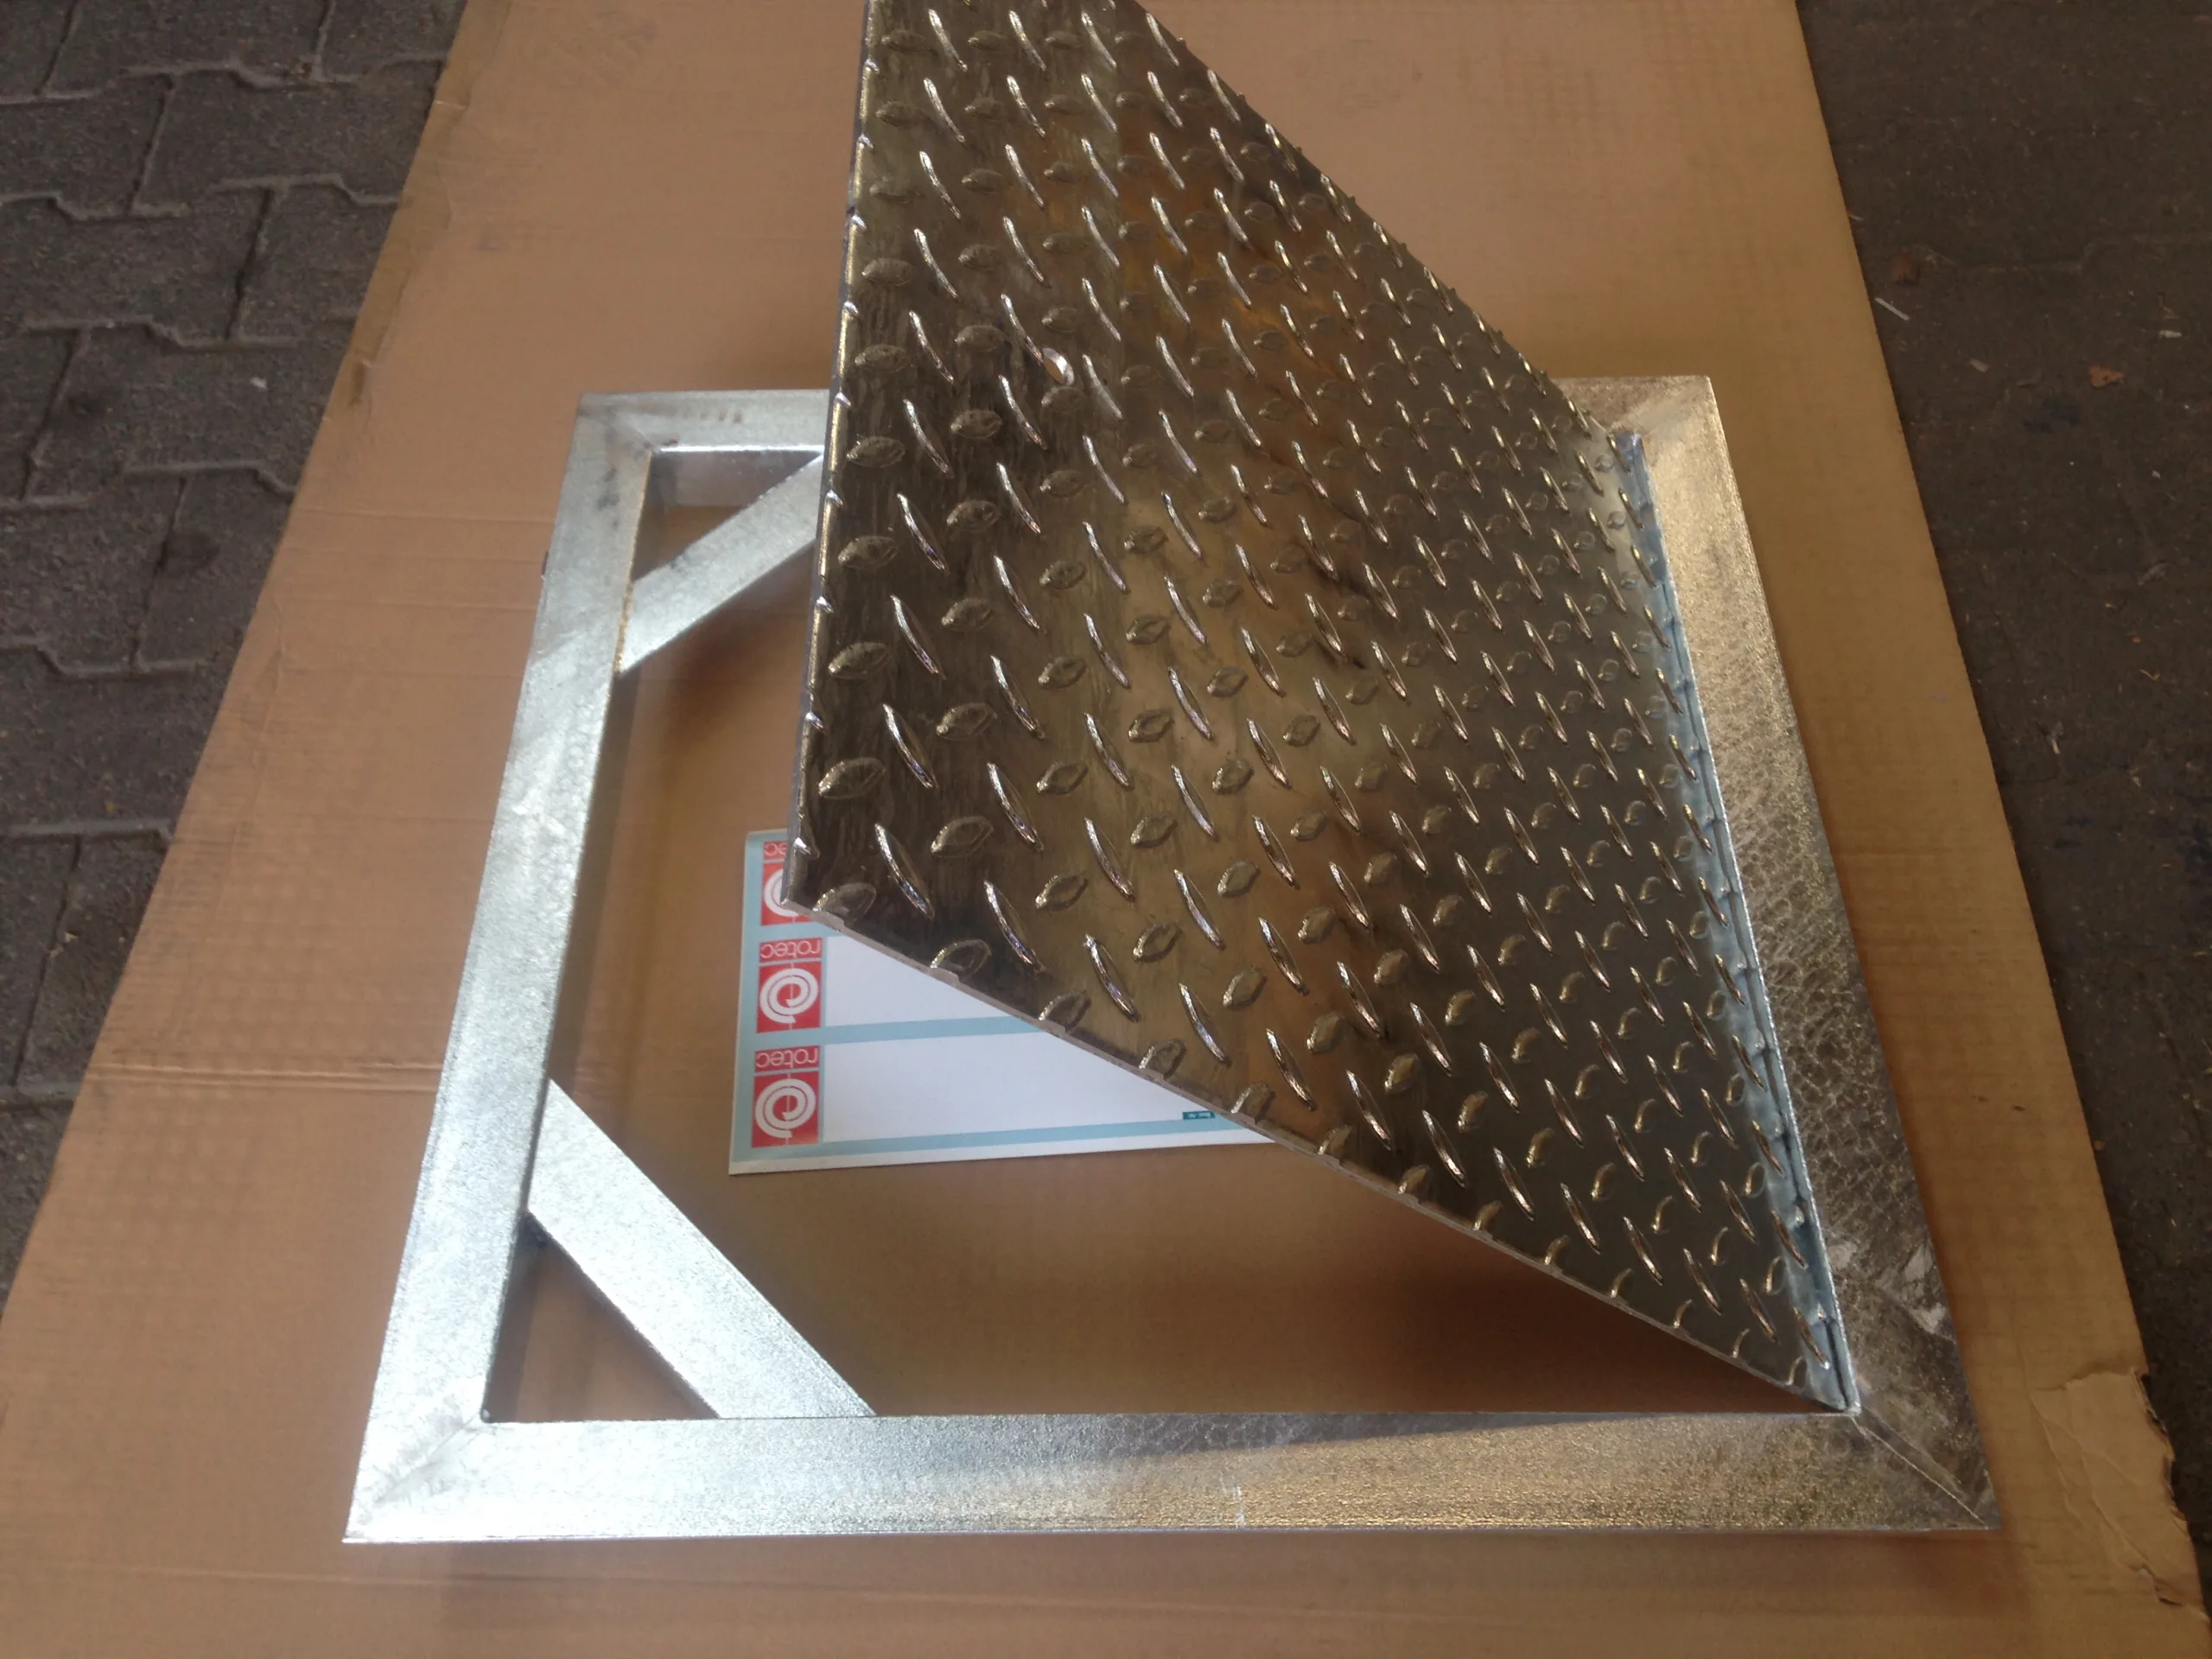
Kablo kanalları ve kapaklar, çeşitli iş aşamalarını birbirine bağlar
Gösterilen kablo kanalları, kenarları kıvrımlı delik düzenlerini birbirine bağlar. Pompa karteri kapağında, damla şekilli sac kapak ile bir çerçeve bir araya gelir. Burada, ürünün ilerideki kullanım amacı tasarım üzerinde etki eder. Bu nedenle, kesim yapılmadan önce montaj ölçüleri, açılma yönü ve bağlantı noktaları kesin olarak belirlenmelidir.
Delikler ve yazı konturlarıyla tasarım
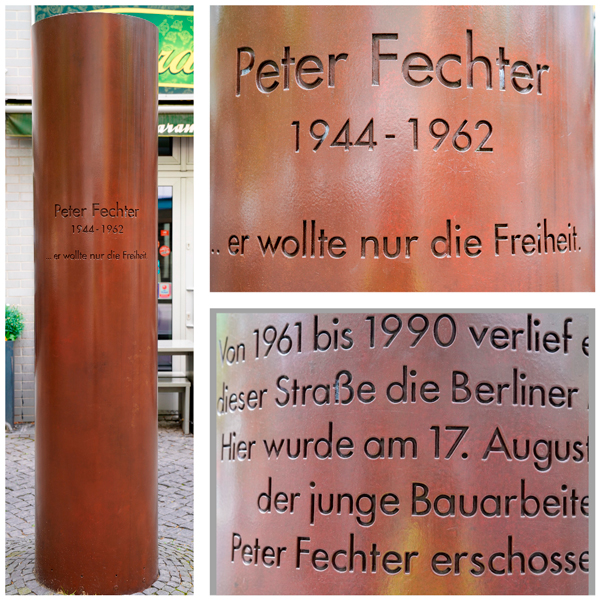
Lazer kesim, dekoratif konturlar ve oyulmuş yazılar da oluşturmaya olanak tanır. Peter Fechter anıtı, rotec’in uygulamalarından bir tasarım örneğidir. Yeni tasarımlarda, dar köprüler ve iç konturlar yapısal olarak dikkate alınmalıdır. Kolay okunabilir bir şablon tek başına uygun bir kesim dosyasını garanti etmez.
İnşaat profillerinden yapılmış iskeletler için yan kaplamaların lazerle kesilmesi
Bir profil çerçeveye genellikle uygun yan duvarlar, arka duvarlar veya kapaklar gerekir. rotec, bu tür sac kaplamaları kendi tesisinde, üzerinde anlaşmaya varılan ölçülere göre lazerle keser. Dış hatlar, kablolar için kesikler ve sabitleme delikleri, çerçeveyle birlikte planlanabilir. Malzeme, sac kalınlığı, kenarlar ve sabitleme yöntemlerini kullanım amacına göre belirleriz.
Çerçeveyi ve bağlantı parçalarını nasıl hazırlayacağınızı, rehberimizde bulabilirsiniz Yapı profillerini seçmek, kesmek ve birleştirmek sökülebilir bir 3D eğitim modeli ile. Tam bir çözüme ihtiyacınız varsa, biz Alüminyum profillerden yapılan yapıları birlikte tasarlamak, üretmek ve yerinde monte etmek. Kendi setinizi oluşturmak için gerekli profilleri ve aksesuarları şurada bulabilirsiniz: rotec Profil Mağazası.
Ek olarak kıvrımlı kenarlar, dişler veya başka ek parçalar gerekiyorsa, bu adımları bizim Berlin’de sac işleme ve metal işleme. İlk görüşme için taslak çiziminizi gönderin ve istediğiniz kaplama alanlarını işaretleyin.
rotec’te son işlem sürecine bir bakış
Aşağıdaki video, rotec’te havalandırma ızgaraları ve hava koşullarına dayanıklı ızgaraların üretim sürecini göstermektedir. Video, proje fotoğraflarına ek olarak üretim sürecine genel bir bakış sunmaktadır. Bu kayıt, lazer kesim işleminin kendi bünyemizde gerçekleştirildiğini göstermez.
Lazer kesimde maliyetleri ne etkiler?
Fiyat, malzemeye, parça geometrisine, adet sayısına ve işleme kapsamına bağlıdır. Bu nedenle, kesim metresi başına veya kilogram başına belirlenen bir fiyat, bir siparişi tam olarak yansıtmaz. Kesin bir teklif verebilmemiz için, gerçek konturu ve istenen sonradan yapılacak işlemleri bilmemiz gerekir.
Malzeme tüketimi ve kontur, harcanan çabayı belirler
Çok sayıda küçük delik açmak, basit bir dış konturdan farklı bir iş yükü gerektirir. Ayrıca, sac levha üzerindeki düzenleme de malzeme verimliliğini etkiler. Bu nedenle, seri üretimde tüm ihtiyacı tek bir talepte belirtmek daha avantajlıdır. Böylelikle üretimi bütünsel olarak planlayabiliriz.
Aynı hizmet kapsamına sahip teklifleri karşılaştırın
Çapak alma, mekanik işleme, yüzey işleme ve ambalajlama hizmetlerinin dahil olup olmadığını kontrol edin. Belgeler, testler ve teslimat da eksiksiz bir karşılaştırmanın parçası olmalıdır. Gerekli sonradan yapılan işlemler eksikse, düşük bir kesim fiyatı pek bir fayda sağlamaz. Bu nedenle, bu gereksinimleri ilk talepte belirtin.
Geliştirme projelerinde, seri üretime geçilmeden önce bir prototip parçası hazırlamak faydalı olabilir. Bu prototip üzerinde özellikle montaj ve işlevselliği kontrol edin. Değişiklikler daha sonra net bir çizim sürümünde kaydedilebilir. Bir prototipin ekonomik ve zaman açısından uygun olup olmadığı, ilgili siparişe bağlıdır.
Berlin’de lazer kesim hizmeti talebi: Aşağıdaki bilgileri bize iletmeniz gerekmektedir
Eksiksiz bir talep, hedef odaklı bir teknik inceleme ve uygun bir teklif hazırlanmasını sağlar. Aşağıdaki listeyi hem tek tek sac parçalar hem de montaj grupları için kullanabilirsiniz. Eksik bilgiler varsa, bunları açıkça belirtin. Böylece eksik noktaları birlikte netleştirebiliriz.
- Proje ve Uygulama: Bu bileşen nerede ve nasıl kullanılıyor?
- Malzeme: Malzeme adı, gerekirse malzeme numarası ve durumu.
- Sac kalınlığı ve yüzey: görünür yüz ve istenen koruma dahil.
- Geometri: DXF veya DWG, ek PDF çizimi ve gerekirse STEP modeli.
- Miktarlar: Her bir kalem için adet sayısı, olası seri ve tekrar sipariş ihtiyacı.
- Kalite: İşlevsel boyutlar, toleranslar, kenar gereklilikleri ve gerekli kontroller.
- Son işlemler: Kenar kıvırma, diş açma, havşa açma, kaynak ve yüzey işleme.
- Belgeler: Parça listesi, çizim durumu ve gerekli kanıtlar.
- Lojistik: Teslimat adresi, boşaltma, ambalajlama ve istenen zaman aralığı.
Üretime kadar oylama süreci şu şekilde gerçekleşir
- Talebi gönder: Çizimleri ve talepleri gönderirsiniz.
- Teknik konuları netleştirmek: rotec, fizibiliteyi değerlendirir ve eksik bilgileri görüşür.
- Hizmet kapsamını belirlemek: Teklif, işleme, belgeler ve tarih, siparişin temelini oluşturur.
- Üretime geçmek: Onaylanan çizim durumu, uygulanacak geometriyi belirler.
- Teslimatı koordine etmek: Teslim alma veya nakliye işlemlerini, üzerinde anlaşılan lojistik planına göre düzenleriz.
Tipik bir tasarım örneği: lazerle kesilmiş ve kenarları katlanmış tutucu
Genel bir planlama örneği olarak, iki sabitleme deliği ve bir kıvrımı olan bir tutucu ele alınabilir. Öncelikle, talepte malzeme, kalınlık ve istenen adet belirtilmelidir. Buna ek olarak dış boyutlar, delik aralıkları ve bükülme açısı da belirtilmelidir. Bu bilgiler ancak bir araya geldiğinde gerekli parçayı yeterince tanımlar.
Bir delik bükülme çizgisine yakınsa, tasarımda bu bölgeye özel dikkat gösterilmelidir. Zira şekillendirme işlemi deliği etkileyebilir. Aynı şekilde, bir kenar ölçüsünün iç mi yoksa dış mı olduğu da net olmalıdır. Kesim dosyası tek başına, daha sonra kenarları bükülecek bir parça söz konusu olduğunda bu soruyu yanıtlamaz.
Satın alma sürecinde teslimat durumu da önemlidir. Rotec sadece düz konturu mu teslim etmeli, yoksa kenarları bükülmüş parçayı mı? Çapak alma, diş açma veya yüzey işleme gerekli mi? Ortak bir şartname, tekliflerin karşılaştırılmasını sağlar ve tasarım, satın alma ve üretim birimleri arasındaki sorgulamaları azaltır.
Yayınlanmadan önce üç noktayı bir kez daha kontrol edin
Öncelikle, parça listesi ile çizimlerin aynı revizyon numarasını belirtip belirtmediğini kontrol edin. Ardından, tüm işlevsel ölçülerin ve takip eden işlerin kararlaştırılan kapsamda yer alıp almadığını kontrol edin. Son olarak, teslimat adresini, teslim tarihini ve ambalaj gereksinimlerini montaj sürecinizle karşılaştırın. Bu kısa kontrol, önlenebilir yanlış anlaşılmaları engeller.
Tekrar sipariş verirken, değiştirilen miktar yanlışlıkla yeni bir geometriyle karıştırılmamalıdır. Bu nedenle mevcut pozisyonu belirtin ve her değişikliği açıkça açıklayın. Böylece rotec, hangi belgelerin yeniden onaylanması gerektiğini net bir şekilde belirleyebilir.
Teslimat süresi, teslim alma ve Berlin’e nakliye konusunda anlaşmaya varmak
Teslim süresi, malzeme mevcudiyetine, işin kapsamına, takip eden işlere ve kapasite doluluk durumuna bağlıdır. Bu nedenle, kesin bir tarih belirlemek için proje bazında görüşürüz. İyi hazırlanmış bir talep, en azından teknik konuların netleştirilme süresini kısaltır. İstediğiniz tarihin yanı sıra önemli montaj zaman aralıklarını da belirtin.
Berlin-Schöneberg'den teslim alma, önceden anlaşmaya göre mümkündür. Berlin Ring sınırları içinde rotec kendi teslimat lojistiğini kullanır. Bu sınırların dışında ise teslimat, kargo şirketi aracılığıyla önceden anlaşmaya göre gerçekleştirilir. Büyük veya hassas parçalar söz konusu olduğunda, boşaltma ve uygun ambalajlama konuları sevkiyattan önce netleştirilmelidir.
rotec’te teknik danışmanlık ve kalite
rotec Berlin Metalltechnik GmbH, 1982 yılından bu yana edindiği deneyimi Berlin’deki kendi üretim tesisleriyle birleştiriyor. Teknik müşteri danışmanlığı hizmetlerinde, devlet tarafından sertifikalandırılmış teknisyenler, inşaat mühendisleri ve yapı tasarımı uzmanları görev almaktadır. Bu sayede malzeme seçimi, geometri ve son işlemler erken aşamada bir arada değerlendirilebilmektedir.
Lazer işleri ve kaynak dikişleri, kalifiye teknik uzmanlar tarafından denetlenir. Bu, yapı mühendisliği ve kaynak teknolojisi alanlarında uzmanlık bilgisini gerektirir. Somut denetim kapsamı, parçaya ve anlaşmaya göre belirlenir. Belgelenmiş ölçümler veya özel kabul kriterlerine ihtiyacınız varsa, bunların teklif talebinde zaten belirtilmiş olması gerekir.
İşe uygun belgeler ve sertifikalar konusunda anlaşmaya varmak
Bazı montaj grupları için kalite yönetimi, kaynak tekniği veya taşıyıcı elemanların imalatına ilişkin belgeler önemlidir. Bu bağlamda DIN EN ISO 9001:2015, DIN EN ISO 3834-3 veya DIN EN 1090-1 ve DIN EN 1090-2 standartları rol oynayabilir. Hangi gerekliliklerin geçerli olduğu, ürüne ve kullanım amacına bağlıdır.
Sertifikalara, malzeme belgelerine veya projeye ilişkin test belgelerine ihtiyacınız varsa, sipariş vermeden önce bunları belirtiniz. Güncel belgeler, bunların geçerlilik kapsamı ve gerekirse uygulama sınıfı, söz konusu sipariş için ayrı ayrı belirlenmelidir. Şirket belgesi, ne yapı elemanı tasarımının ne de kararlaştırılmış bir testin yerini tutmaz.
Berlin’de lazer kesimlerle ilgili sık sorulan sorular
rotec hangi sacları lazerle kesebilir?
rotec, çelik, paslanmaz çelik ve alüminyumu keser. rotec’in performans tablosuna göre, çelik ve paslanmaz çelikte 15 mm’ye kadar, alüminyumda ise 12 mm’ye kadar kesim yapılabilir. Bakır ve pirinç için ise talep üzerine inceleme yapıyoruz. Onay, ayrıca malzeme türüne, yüzeye ve kontura bağlıdır. rotec’in performans verileri.
Lazerle kesilen parçalar ne kadar büyük olabilir?
Malzeme ve geometriye bağlı olarak 1.500 × 3.000 mm’ye kadar boyutlar söz konusu olabilir. Kullanılabilir parça boyutunu, çiziminize göre teyit ederiz. Kenar mesafeleri, kesikler ve sac levha üzerindeki yerleşim, üretilebilirliği etkileyebilir.
Rotec, tek parça ürünler ve küçük seri üretim de yapıyor mu?
Evet, rotec, mutabık kalınan şartlara göre tek parça üretim, küçük seri üretim ve tekrarlanan seri üretim gerçekleştirmektedir. Bu nedenle, her bir kalem için adet sayısını ve olası tekrar ihtiyacını belirtiniz. Böylelikle malzeme ihtiyacını ve üretim sürecini uygun şekilde değerlendirebiliriz.
rotec’in lazer kesim için hangi dosyalara ihtiyacı var?
Düz kesim konturları için DXF veya DWG formatları uygundur. Ölçüleri ve gereksinimleri içeren bir PDF çizimi ekleyin. STEP modeli, kenarlı parçalar ve montaj grupları için yardımcı olabilir. Uygun veri aktarımını ve gerekirse gerekli olan açılım işlemlerini projeye göre koordine ederiz.
Bir taslakla da talepte bulunabilir miyim?
Evet, malzeme, kalınlık ve adet bilgilerini içeren, mümkün olduğunca ayrıntılı ölçülere sahip bir taslak gönderin. rotec daha sonra hangi ek veri hazırlıklarının gerekli olduğunu belirleyecektir. Üretime geçmeden önce her iki tarafın da net ve üzerinde mutabık kalınmış bir geometriye sahip olması gerekir.
Lazer kesimde hangi toleranslar geçerlidir?
Sipariş için kararlaştırılan şartlar geçerlidir. İşlevsel boyutlar için genel bir hassasiyet belirtimi yeterli değildir. DIN EN ISO 9013:2025-04 standardı, termal kesimlerin kalitesini ele almaktadır. Bu standarda atıfın parçanız için geçerli olup olmadığı ve nasıl geçerli olacağı, üretimden önce belirlenmelidir. DIN Media’da standart baskı.
rotec’te lazerle kesilen parçaların kenarları düzeltiliyor mu?
rotec’te lazerle işlenmiş parçaların neredeyse tamamı standart olarak çapaklarından arındırılır. Bunun dışındaki durumlar sipariş bazında kararlaştırılır. Belirli bir kenar yarıçapı veya özel bir görünür yüzey, ek olarak belirtilmelidir. Çapak alma işlemi tek başına bu gereklilikleri tam olarak karşılamaz.
Rotec, lazerle kesilmiş sacları da kenar kıvırma işlemi yapabilir mi?
Evet, teknik incelemenin ardından lazer kesim ve kenar bükme işlemleri birleştirilebilir. Bükme yönünü, kenar uzunluklarını ve ilgili yarıçapları belirleyin. Mevcut bir açılım şeması varsa, bunun planlanan üretime uygun olup olmadığı da netleştirilmelidir.
Dişli ve kaynaklı montajlar mümkün mü?
Evet, bu tür takip işlerini projeye göre teklif talebinizle birlikte iletebilirsiniz. Dişler, havşalar, bağlantı noktaları ve kaynak bağlantılarına ilişkin gereksinimleri ayrı olarak belirtin. Böylelikle teklif, sadece lazerle kesilen konturu değil, gerekli işleme kapsamını da dikkate alır.
Lazer kesimlerin fiyatı nasıl hesaplanır?
Malzeme, kalınlık, kontur, adet sayısı ve sonradan yapılacak işlemler önemlidir. Birçok delik, basit bir dış konturdan farklı bir maliyet gerektirir. Bu nedenle rotec, güvenilir bir teklif sunabilmek için çiziminizin yanı sıra kenarlar, yüzey, testler ve teslimatla ilgili bilgilere ihtiyaç duyar.
rotec lazer kesim ürünlerini ne kadar hızlı teslim ediyor?
Teslim tarihini, malzeme mevcudiyeti, sipariş hacmi ve üretim kapasitemize göre belirliyoruz. Sonraki aşamalardaki işler de toplam süreyi etkiler. Bu nedenle, verilerinizi istediğiniz teslim tarihi ile birlikte gönderiniz. İnceleme yapılmadan genel bir teslimat taahhüdü verilmesi güvenilir olmaz.
Berlin'den teslim alma ve Berlin dışına teslimat mümkün mü?
Evet, Berlin-Schöneberg'de teslim alma, önceden anlaşma sağlanması halinde mümkündür. Berlin Ringsı sınırları içinde rotec kendi teslimat lojistiğini kullanır. Bu sınırların dışında ise teslimat, kararlaştırılan şekilde nakliye şirketi aracılığıyla gerçekleştirilir. Teslimat adresi, boşaltma ve ambalajlama konularını siparişe uygun olarak koordine ederiz.
Projem için hangi belgeleri talep etmeliyim?
Talep aşamasında gerekli malzeme belgelerini, sertifikaları, ölçüm raporlarını ve kabul kriterlerini belirtiniz. Hangi belgelerin gerekli olduğu, parçanın kullanım amacına bağlıdır. Sipariş vermeden önce güncel belgeleri ve bunların geçerlilik alanını rotec ile görüşünüz.
rotec ile lazer kesimlerini teknik olarak ayarlamak
İyi bir lazer kesim işlemi, net bir çizimle başlar ve amacına uygun bir parça ile sona erer. Bu nedenle malzeme, işlevsel boyutlar ve son işlemler birbiriyle uyumlu olmalıdır. rotec, bu uyum sürecinde size destek olur ve Berlin’de uygun sac parçaları üretir.
Çiziminizi, malzeme, sac kalınlığı, adet sayısı ve teslim tarihi talebinizle birlikte gönderin. Tasarım konusunda desteğe ihtiyacınız varsa, lütfen rotec’e teknik proje talebi. Parçanız için uygun hizmet kapsamını birlikte belirleyeceğiz.
Bunun yerine standart delikli sac mı arıyorsunuz? Şurada: rotec Delikli Saclar için Profesyonel Mağaza Orada sunulan modelleri, ilgili fiyatları ve stok durumlarını bulabilirsiniz.


 TR
 DE
 EN
 ES
 FR
 IT
 NL
 PL