Aggiornato dal punto di vista tecnico il 12 settembre 2026.
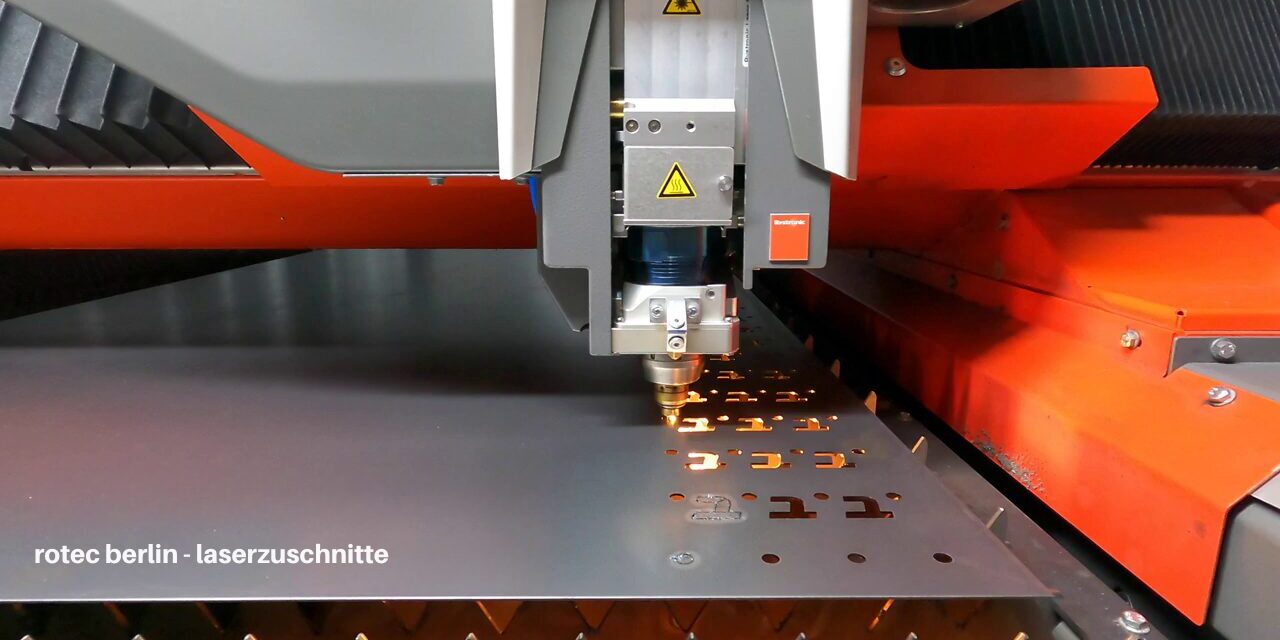
Taglio laser a Berlino: rotec realizza pezzi tagliati al laser in acciaio, acciaio inossidabile e alluminio su disegno. Sono possibili pezzi singoli, piccole serie e serie ricorrenti. Su richiesta, integriamo il taglio con operazioni di piegatura, lavorazione meccanica e assemblaggio. In questo modo potrete coordinare tempestivamente le fasi di lavorazione correlate con un unico referente.
Per poterle fornire un'offerta adeguata, abbiamo bisogno di conoscere il materiale, lo spessore della lamiera, il numero di pezzi e i dati del Suo disegno. Altrettanto importanti sono le quote funzionali, i requisiti relativi ai bordi e la data di consegna desiderata. In questo modo è possibile stabilire se il componente, una volta tagliato al laser, sia già pronto per l'uso o se richieda un'ulteriore lavorazione.
Inviare il disegno e richiedere tagli al laser
Taglio laser a Berlino: materiali, spessori delle lamiere e formati
Presso rotec è possibile realizzare tagli al laser su acciaio e acciaio inossidabile fino a 15 mm, nonché su alluminio fino a 12 mm. Questi valori indicano i limiti massimi di prestazione. La fattibilità concreta dipende inoltre dalla lega, dalla superficie e dalla geometria del componente.
| Materiale | Spessore massimo della lamiera | Da chiarire prima della produzione |
|---|---|---|
| Acciaio | 15 mm | Qualità del materiale, profilo e finitura superficiale finale |
| Acciaio inossidabile | 15 mm | Codice del materiale, lato a vista e finitura superficiale |
| Alluminio | 12 mm | Lega, stato del materiale e piegature previste |
| Rame e ottone | Su richiesta | Verificare il materiale, lo spessore e la geometria in base al progetto |
Fonte dei valori di spessore relativi ai materiali: Panoramica dei servizi Rotec per il taglio laser. A seconda del materiale e del profilo, sono possibili formati fino a 1.500 × 3.000 mm. Confermeremo il formato massimo utilizzabile del componente sulla base del Suo disegno. A tal proposito, possono influire le distanze dai bordi e la disposizione sulla lamiera.
Taglio laser dell’acciaio per supporti, coperture e componenti strutturali
L’acciaio è adatto a numerosi componenti funzionali nell’ingegneria meccanica e nella carpenteria metallica. Tuttavia, sono determinanti la qualità specifica del materiale e il luogo di impiego. Qualora il componente richieda una protezione anticorrosiva, il successivo rivestimento dovrebbe essere già specificato nella richiesta. Inoltre, i bordi di taglio e i raccordi devono essere compatibili con la lavorazione successiva.
Taglio laser dell’acciaio inossidabile per componenti funzionali e a vista
Nel caso dell’acciaio inossidabile, vi preghiamo di specificare il numero del materiale e lo stato della superficie. Infatti, la dicitura „acciaio inossidabile“ non indica di per sé una specifica resistenza alla corrosione né un determinato aspetto estetico. Vi preghiamo di indicare le superfici a vista e la direzione di levigatura desiderata. In questo modo potremo adattare la protezione, la lavorazione e l’imballaggio alle superfici più delicate.
Taglio al laser dell’alluminio e preparazione alla successiva piegatura
L’alluminio consente di realizzare parti in lamiera leggere. Per la lavorazione successiva, tuttavia, la lega e lo stato del materiale sono fondamentali. Se dal foglio tagliato si deve ricavare un elemento piegato, adattiamo quindi il materiale in base alla geometria di piegatura. Il solo valore dello spessore non è sufficiente per prendere questa decisione.
Come funziona il taglio laser della lamiera?
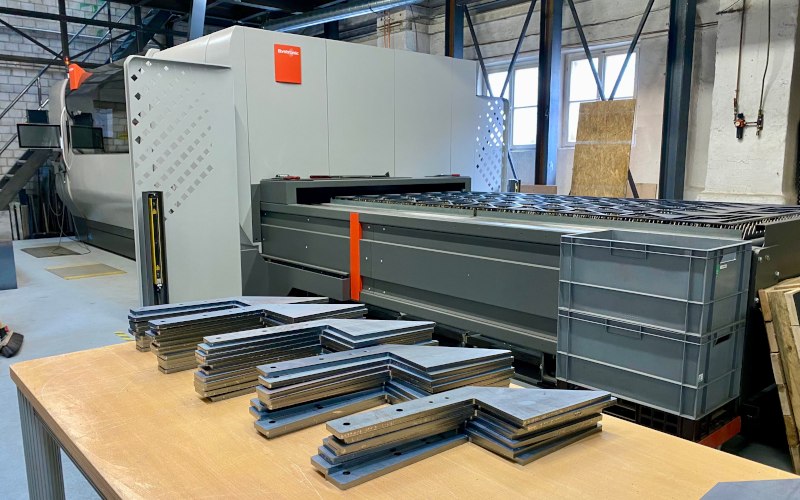
Nel taglio laser, un raggio laser concentrato ritaglia il contorno prestabilito da una lamiera. Il raggio riscalda localmente il materiale, mentre un gas di processo favorisce il taglio. Il disegno digitale definisce i contorni esterni, le aperture e gli schemi di foratura. Ciò consente di produrre pezzi diversi senza dover ricorrere a uno stampo specifico per ciascuno di essi.
Il processo è adatto a forme personalizzate e contorni ricorrenti. Tuttavia, la qualità del taglio dipende dall’interazione di diversi fattori, tra cui il materiale, lo spessore, il contorno, i parametri di taglio e il gas di processo. Aperture molto piccole, ponti stretti e ritagli molto ravvicinati richiedono pertanto una verifica di fattibilità.
Il gas di processo e il bordo di taglio influenzano la lavorazione successiva
Nel taglio per fusione, un gas inerte favorisce l’espulsione del materiale fuso. L’ossigeno, invece, nel taglio a fiamma può fornire ulteriore energia di reazione. Di conseguenza, anche i requisiti relativi alla successiva lavorazione dei bordi risultano diversi. Vengono illustrate le basi del processo TRUMPF: il taglio per fusione con raggio laser. Ciò non implica tuttavia alcuna garanzia generale che il bordo di taglio non richieda ulteriori lavorazioni.
In quali casi è opportuno ricorrere a una foratura al laser?
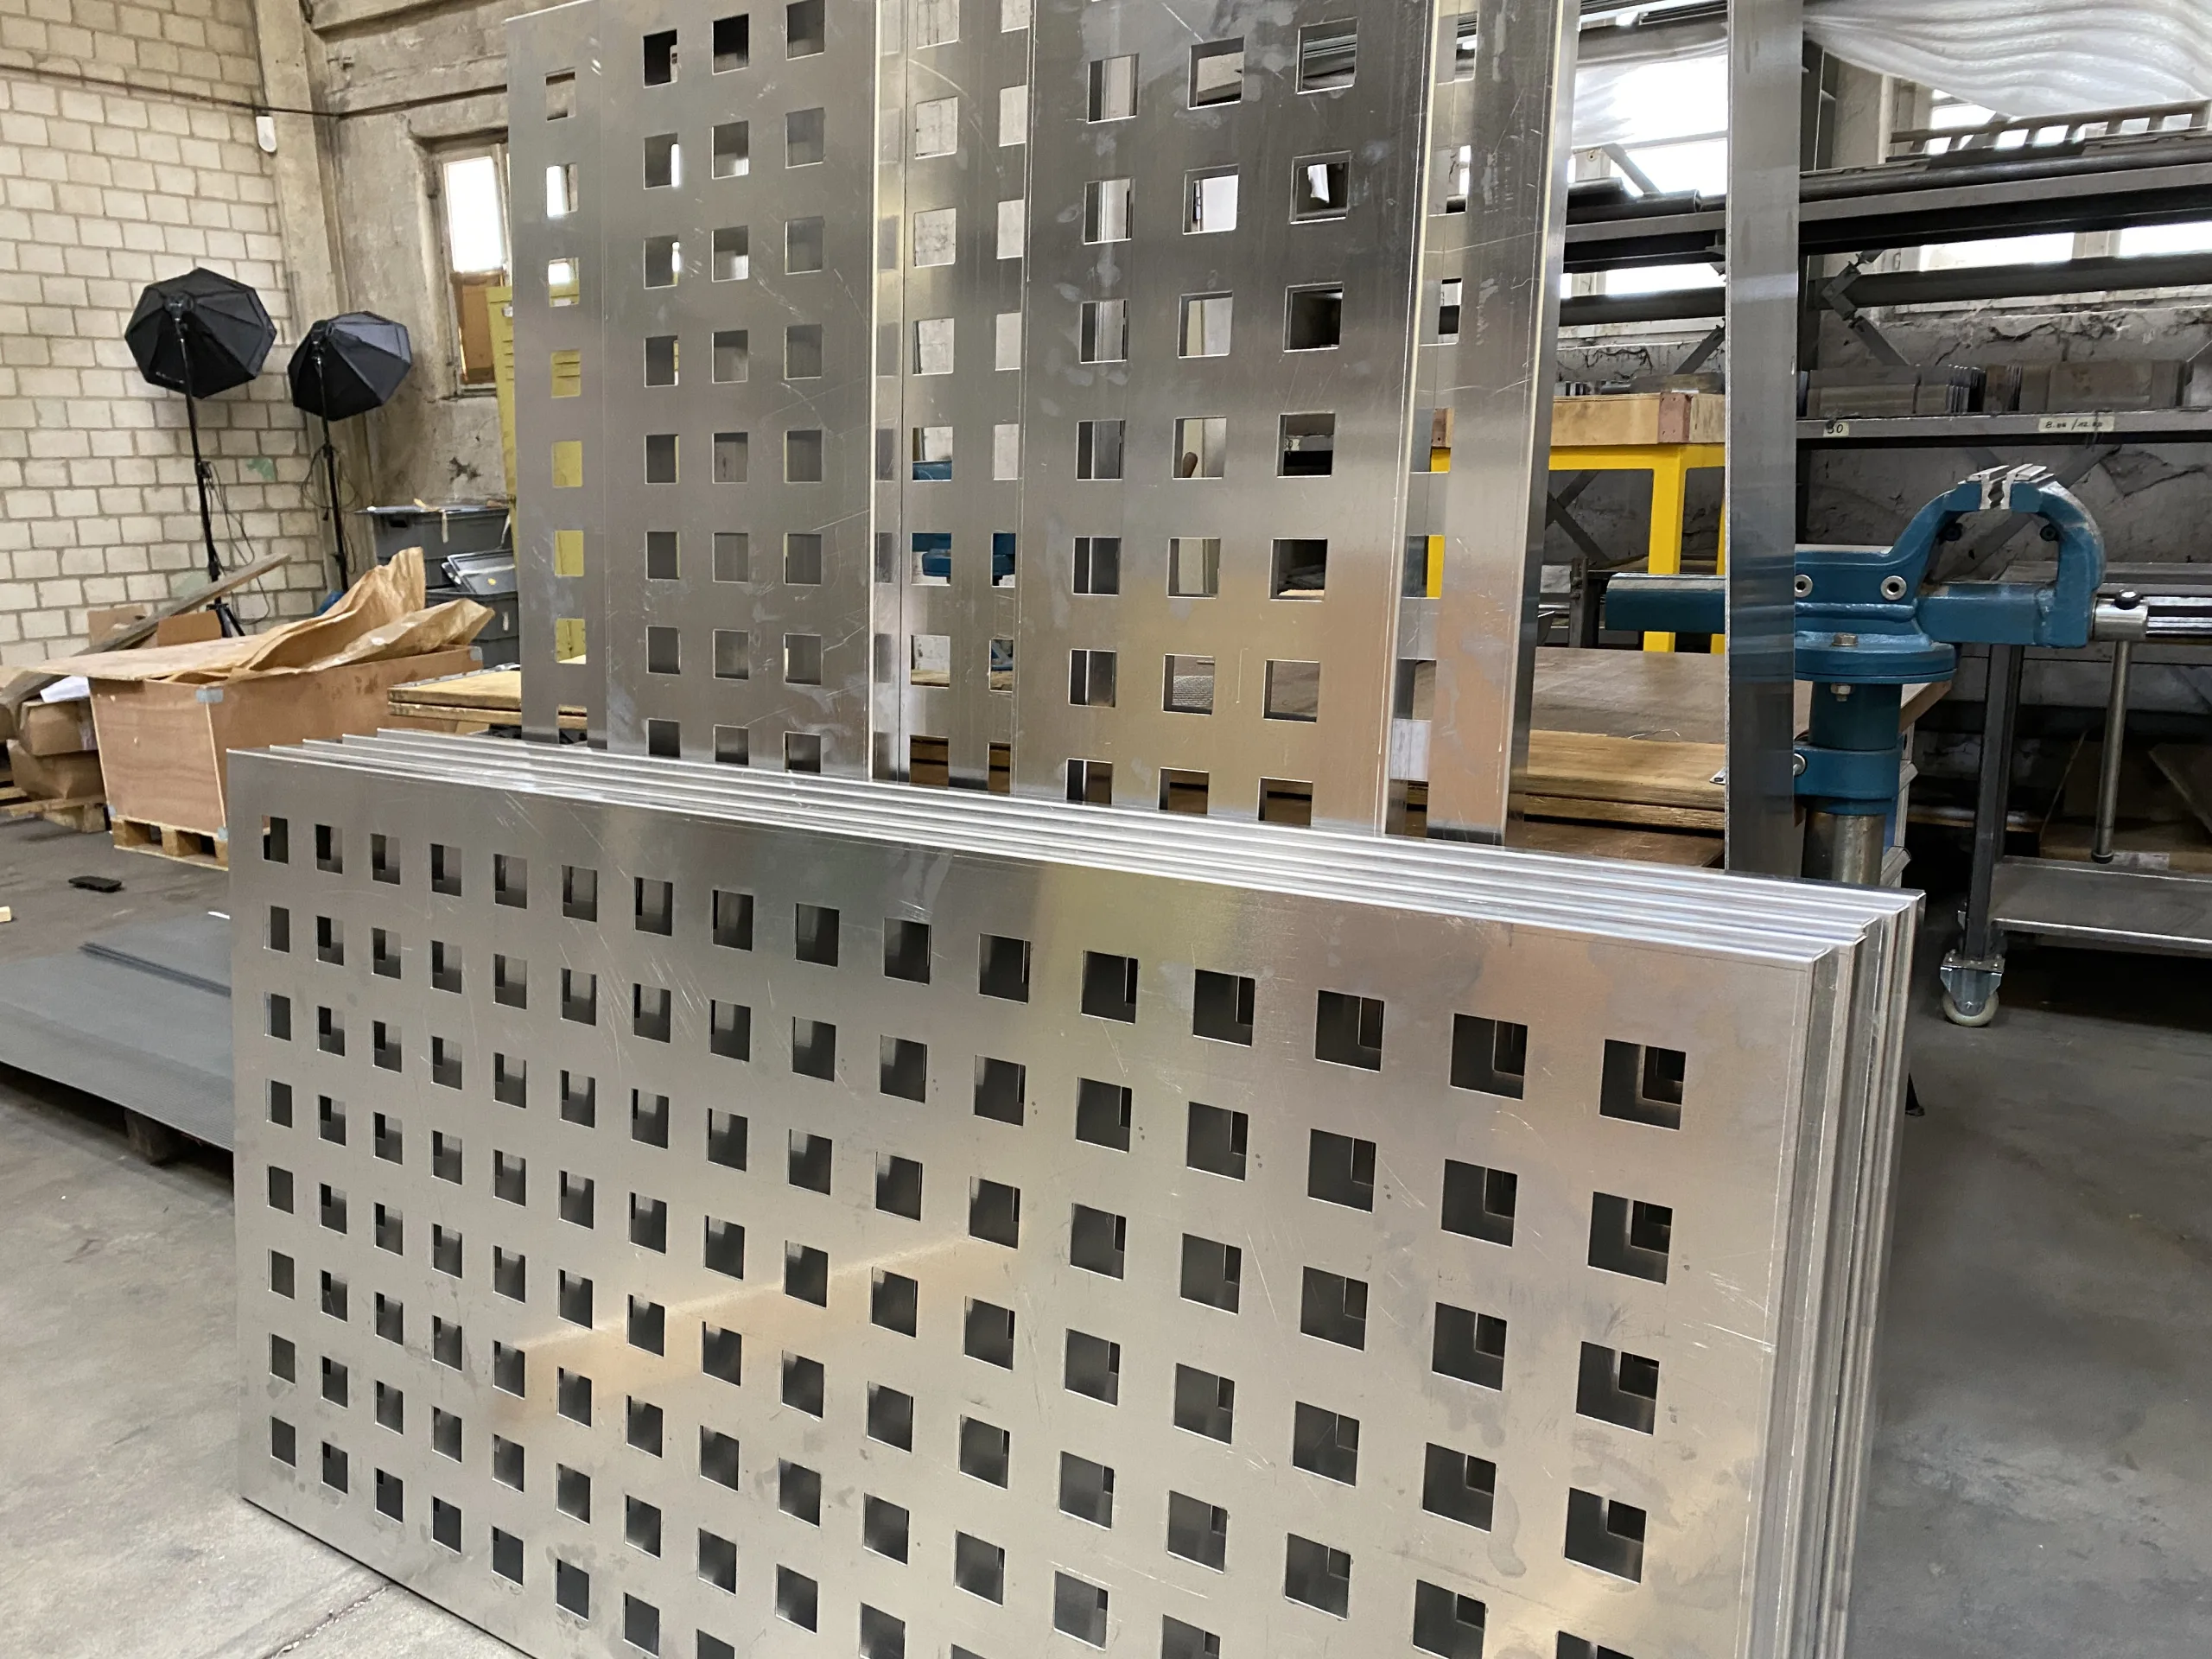
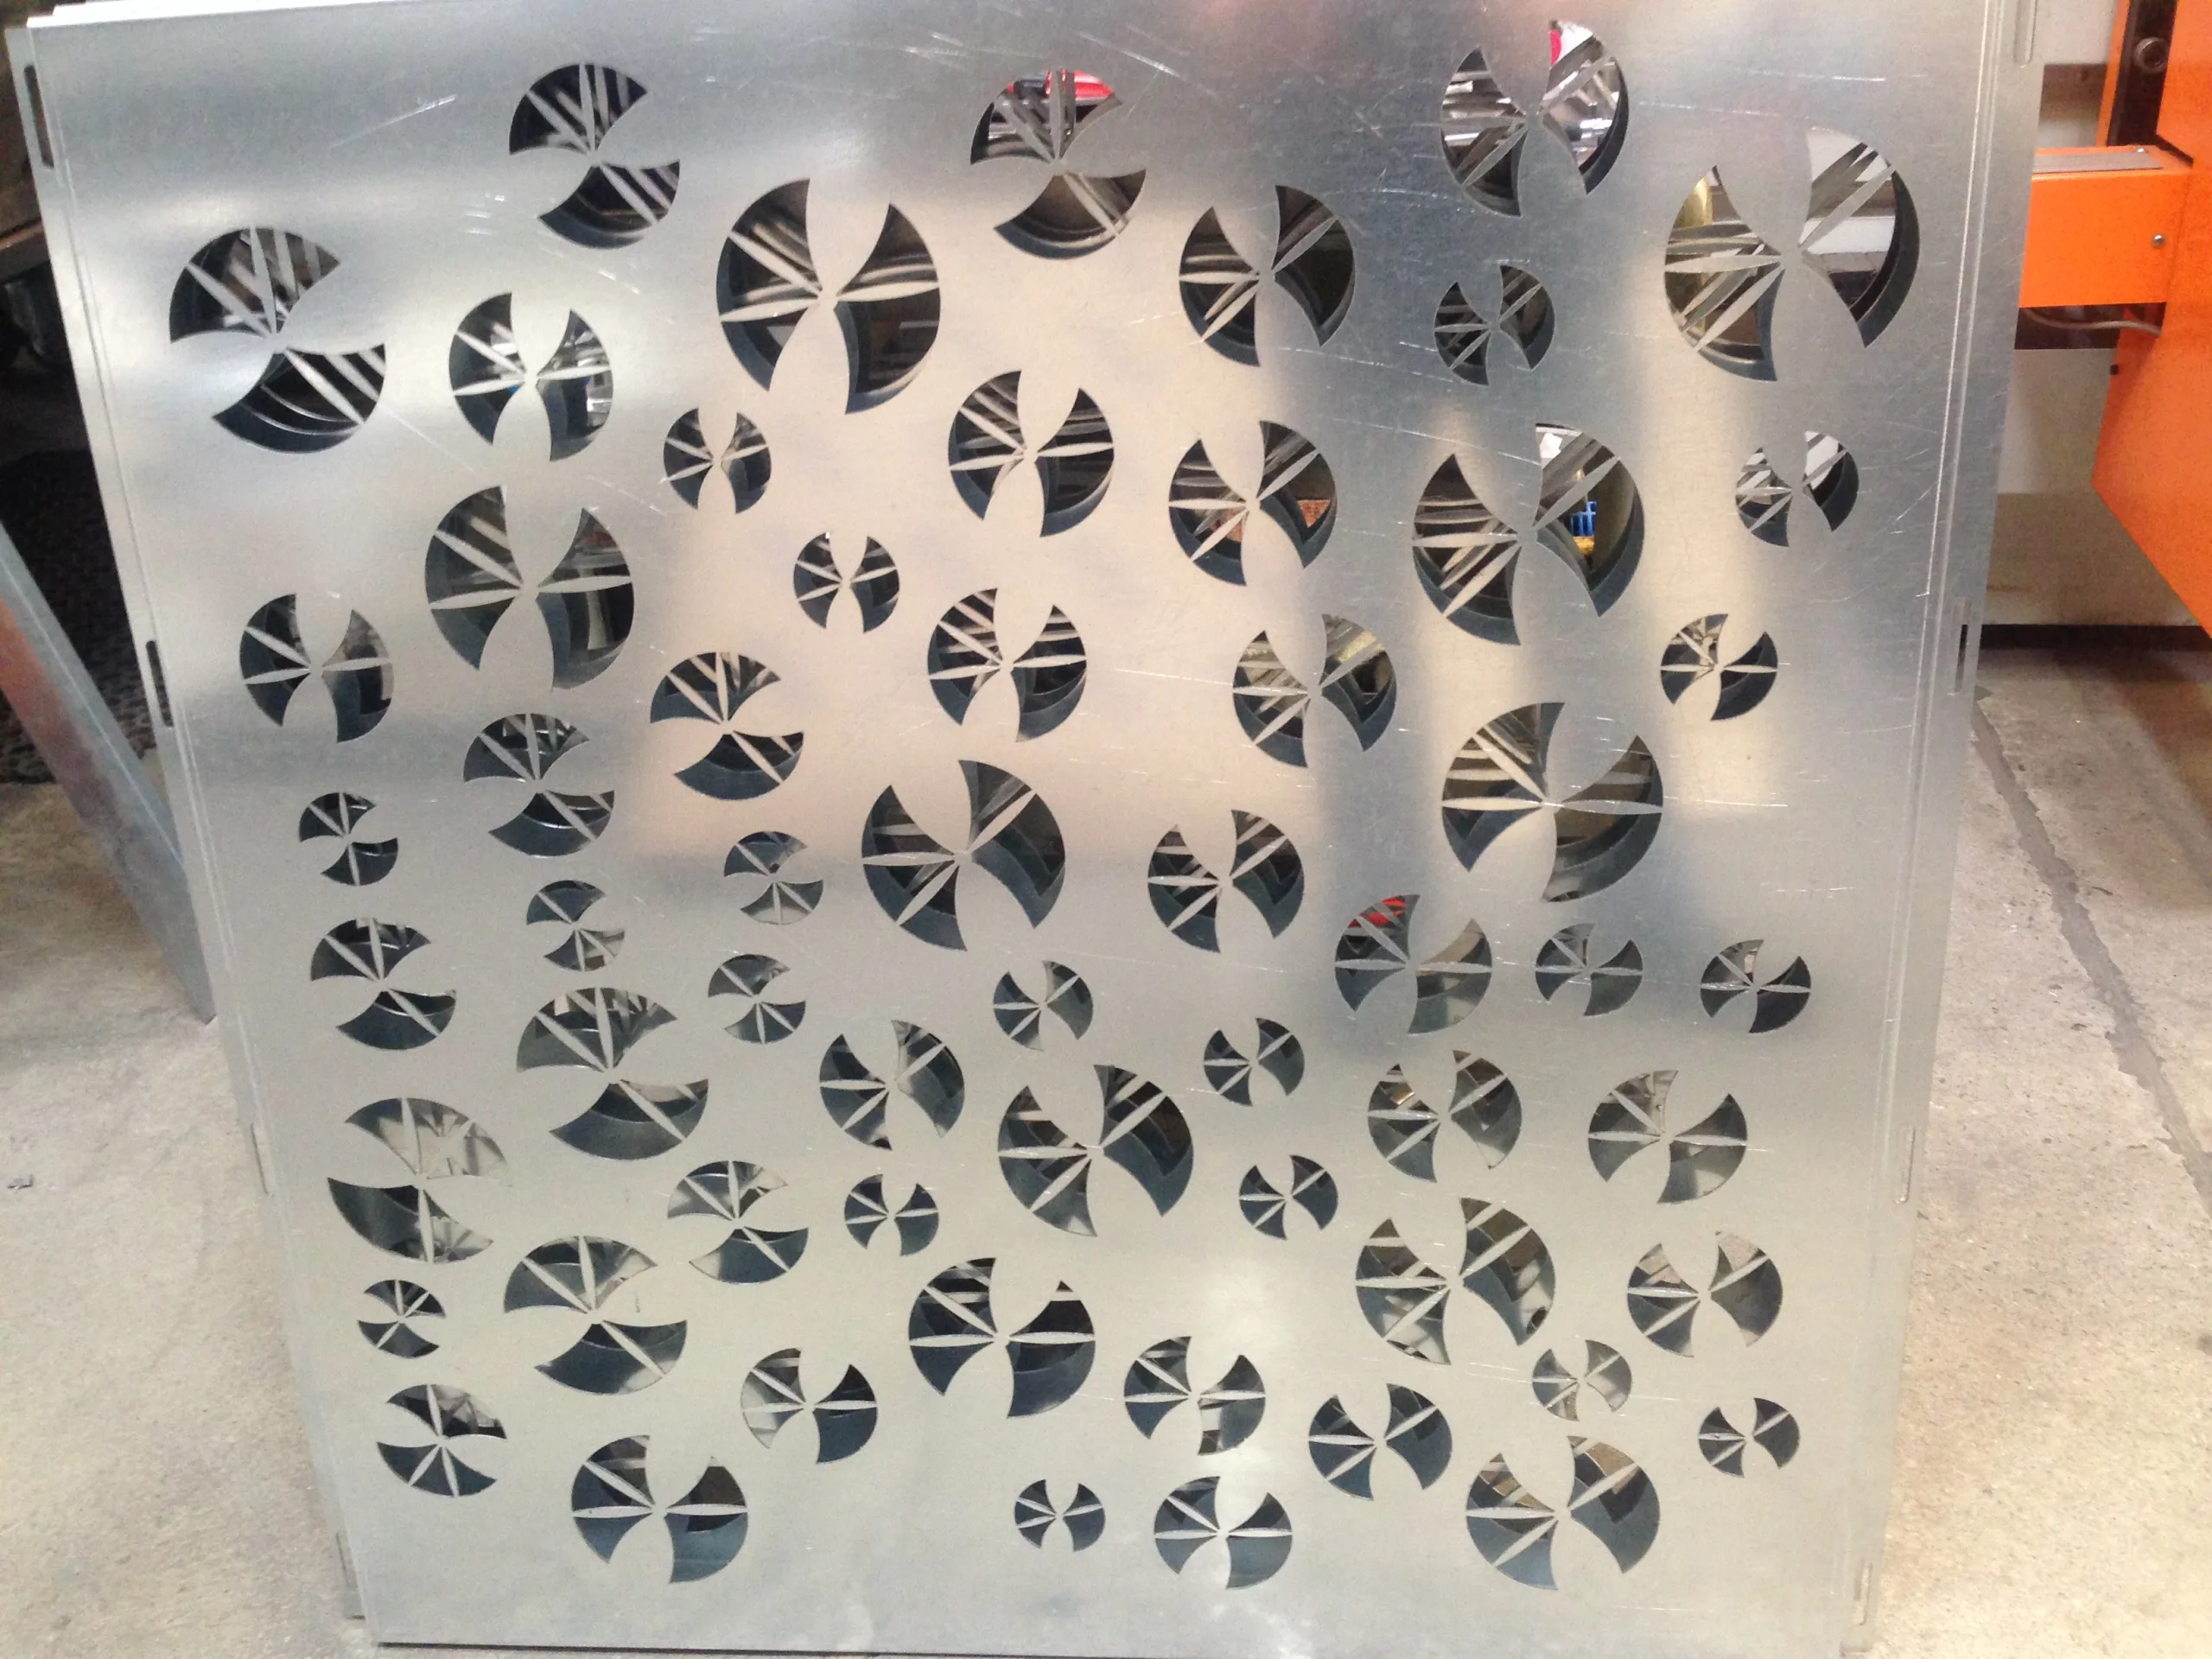
Le configurazioni di foratura personalizzate sono indicate quando la posizione, la forma o le distanze dai bordi differiscono da quelle delle forature standard. Nel caso di superfici forate in modo uniforme, invece, può risultare più conveniente ricorrere a lamiere forate già pronte. Fattori determinanti sono il numero di pezzi, la percentuale di fori e la lavorazione successiva. Il nostro Articolo tecnico sulle lamiere forate e sulla norma DIN 24041 spiega i concetti fondamentali relativi alla selezione.
Preparare correttamente i dati CAD per il taglio laser
Per i contorni di taglio bidimensionali sono indicati i formati DXF o DWG. Un disegno PDF integrativo fornisce le quote e i requisiti. Nel caso di parti piegate o gruppi di componenti, può essere utile anche un modello STEP. Chiariremo quali dati ci occorrono e quali possiamo accettare in base al Suo progetto.
Il contorno di taglio e il disegno devono corrispondere
Fornite contorni chiusi ed eliminate le linee doppie. Le linee di quota, i riquadri e le annotazioni non devono essere inclusi nel contorno da tagliare. Inoltre, l’unità di misura, la scala e lo stato del disegno devono essere chiari. Qualora il file CAD e il PDF non coincidano, la produzione potrà essere autorizzata solo dopo aver chiarito la questione.
Assegnate a ciascuna voce una denominazione chiara e utilizzate la stessa denominazione nella distinta base, nel file e nella richiesta. Ciò faciliterà anche eventuali ordini successivi. In caso di modifica, il nuovo stato di revisione dovrebbe essere chiaramente riconoscibile. In caso contrario, le geometrie precedenti e quelle attuali potrebbero confondersi all’interno dello stesso ordine.
STEP descrive il componente; l’elaborazione richiede un coordinamento
Un modello tridimensionale mostra le curve, i raccordi e la posizione di installazione prevista. Per il taglio piano è tuttavia necessario un modello di sviluppo adeguato. Questo dipende, tra l’altro, dal materiale, dal raggio di curvatura e dal processo di produzione. Vi preghiamo pertanto di chiarire se il vostro modello di sviluppo è vincolante o se rotec debba adattarlo alla produzione prevista.
Contrassegnare espressamente le quote funzionali e le superfici a vista
Uno schema di foratura per il montaggio può essere più importante di un bordo esterno non critico. Segnate pertanto le quote funzionali, i bordi di riferimento e gli accoppiamenti richiesti. Indicate inoltre le facce a vista, le pellicole protettive e i requisiti relativi ai bordi. In questo modo, la verifica tecnica si concentrerà sulle caratteristiche che il Vostro componente deve effettivamente soddisfare.
Se è disponibile solo uno schizzo, la preghiamo di inviarcelo innanzitutto indicando le misure disponibili. Provvederemo poi a chiarire l’onere aggiuntivo legato alla preparazione dei dati. Un disegno incompleto non dovrebbe tuttavia essere considerato come un’autorizzazione vincolante alla produzione.
Definizione delle tolleranze e della qualità di taglio per il taglio laser
Un'indicazione generica di precisione non sostituisce le tolleranze concordate per i componenti. Sono determinanti la funzione e lo stato in cui il pezzo deve essere sottoposto a collaudo. Un pezzo tagliato al laser in piano può richiedere criteri di collaudo diversi rispetto a un gruppo che verrà successivamente piegato o saldato.
Cosa disciplina la norma DIN EN ISO 9013?
Il DIN EN ISO 9013:2025-04 tratta la classificazione dei tagli termici, nonché le specifiche geometriche dei prodotti e la qualità. Il titolo è „Taglio termico, classificazione dei tagli termici, specifiche geometriche dei prodotti e qualità“. La norma si basa sulla ISO 9013:2017 con l’emendamento Amd 1:2024.
Il riferimento alla norma, tuttavia, non definisce automaticamente tutti i requisiti del Suo ordine. La preghiamo di specificare le caratteristiche di qualità richieste e di concordarne l’applicazione prima della produzione. In caso di accoppiamenti o schemi di foratura critici per il montaggio, potrebbero essere necessarie ulteriori specifiche.
I montaggi con gioco ridotto possono richiedere una lavorazione meccanica successiva
Non tutti i fori funzionali dovrebbero essere realizzati esclusivamente mediante taglio laser. Qualora un assemblaggio richieda una particolare precisione dimensionale, può essere opportuno procedere successivamente alla foratura o ad altre lavorazioni. Per questo motivo valutiamo tali caratteristiche nell’ambito dell’intero processo di produzione. Ciò consente di evitare soluzioni di taglio economicamente vantaggiose che, in fase di montaggio, comportano costi aggiuntivi.
Considerare nel loro insieme i bordi, il rivestimento e lo stato di collaudo
I rivestimenti modificano le superfici e possono influire sulle quote di accoppiamento. Anche la piegatura e la saldatura possono influire sulla geometria. Si raccomanda pertanto di specificare quali quote sono valide per il pezzo finito. Qualora fossero necessarie misurazioni particolari o verbali di collaudo, questi dovrebbero essere già inclusi nell’offerta.
Dal taglio laser al componente pronto per il montaggio
rotec combina il taglio laser con ulteriori lavorazioni della lamiera in base alle esigenze del progetto. Tra le altre cose, sono possibili la piegatura, la lavorazione meccanica e la produzione di sottogruppi. Se richiedete queste fasi insieme, potremo coordinare tra loro i contorni, i collegamenti e la sequenza di produzione.
La sbavatura deve essere inclusa nelle specifiche tecniche
Presso rotec, quasi tutti i pezzi tagliati al laser vengono sbavati di serie. Eventuali deroghe vengono concordate in base alla commessa. In questo modo è possibile ridurre gli spigoli vivi e le sbavature fastidiose. La sbavatura, tuttavia, non implica automaticamente un raggio di smussatura definito o una superficie visibile rifinita. È necessario specificare espressamente tali requisiti.
Combinare tempestivamente il taglio laser e la piegatura
La distanza dei fori dalla linea di piegatura, la lunghezza dei lati e i raggi influenzano la formabilità. Per questo motivo consideriamo il foglio tagliato insieme al successivo elemento piegato. Il nostro articolo spiega come preparare le specifiche di piegatura Piegatura e smussatura di lamiere a Berlino. In tale sezione troverete anche indicazioni relative al ritorno elastico e alle specifiche tecniche di disegno.
Includere nella progettazione filettature, svasature e gruppi saldati
Un foro realizzato al laser non costituisce di per sé una filettatura. Vi preghiamo pertanto di specificare separatamente le dimensioni delle filettature, le svasature e le altre caratteristiche di lavorazione. Per i gruppi saldati, abbiamo inoltre bisogno di informazioni relative ai raccordi e ai requisiti di giunzione. La panoramica relativa a Lavorazione della lamiera presso rotec illustra le prestazioni correlate.
Anche la finitura rientra nella pianificazione della produzione. Qualora abbiate bisogno di rivestimenti, finiture particolari o protezioni per il trasporto, vi preghiamo di segnalarlo con sufficiente anticipo. In questo modo potremo definire con precisione l’ambito dell’offerta e completare ulteriori accordi prima dell’inizio della produzione.
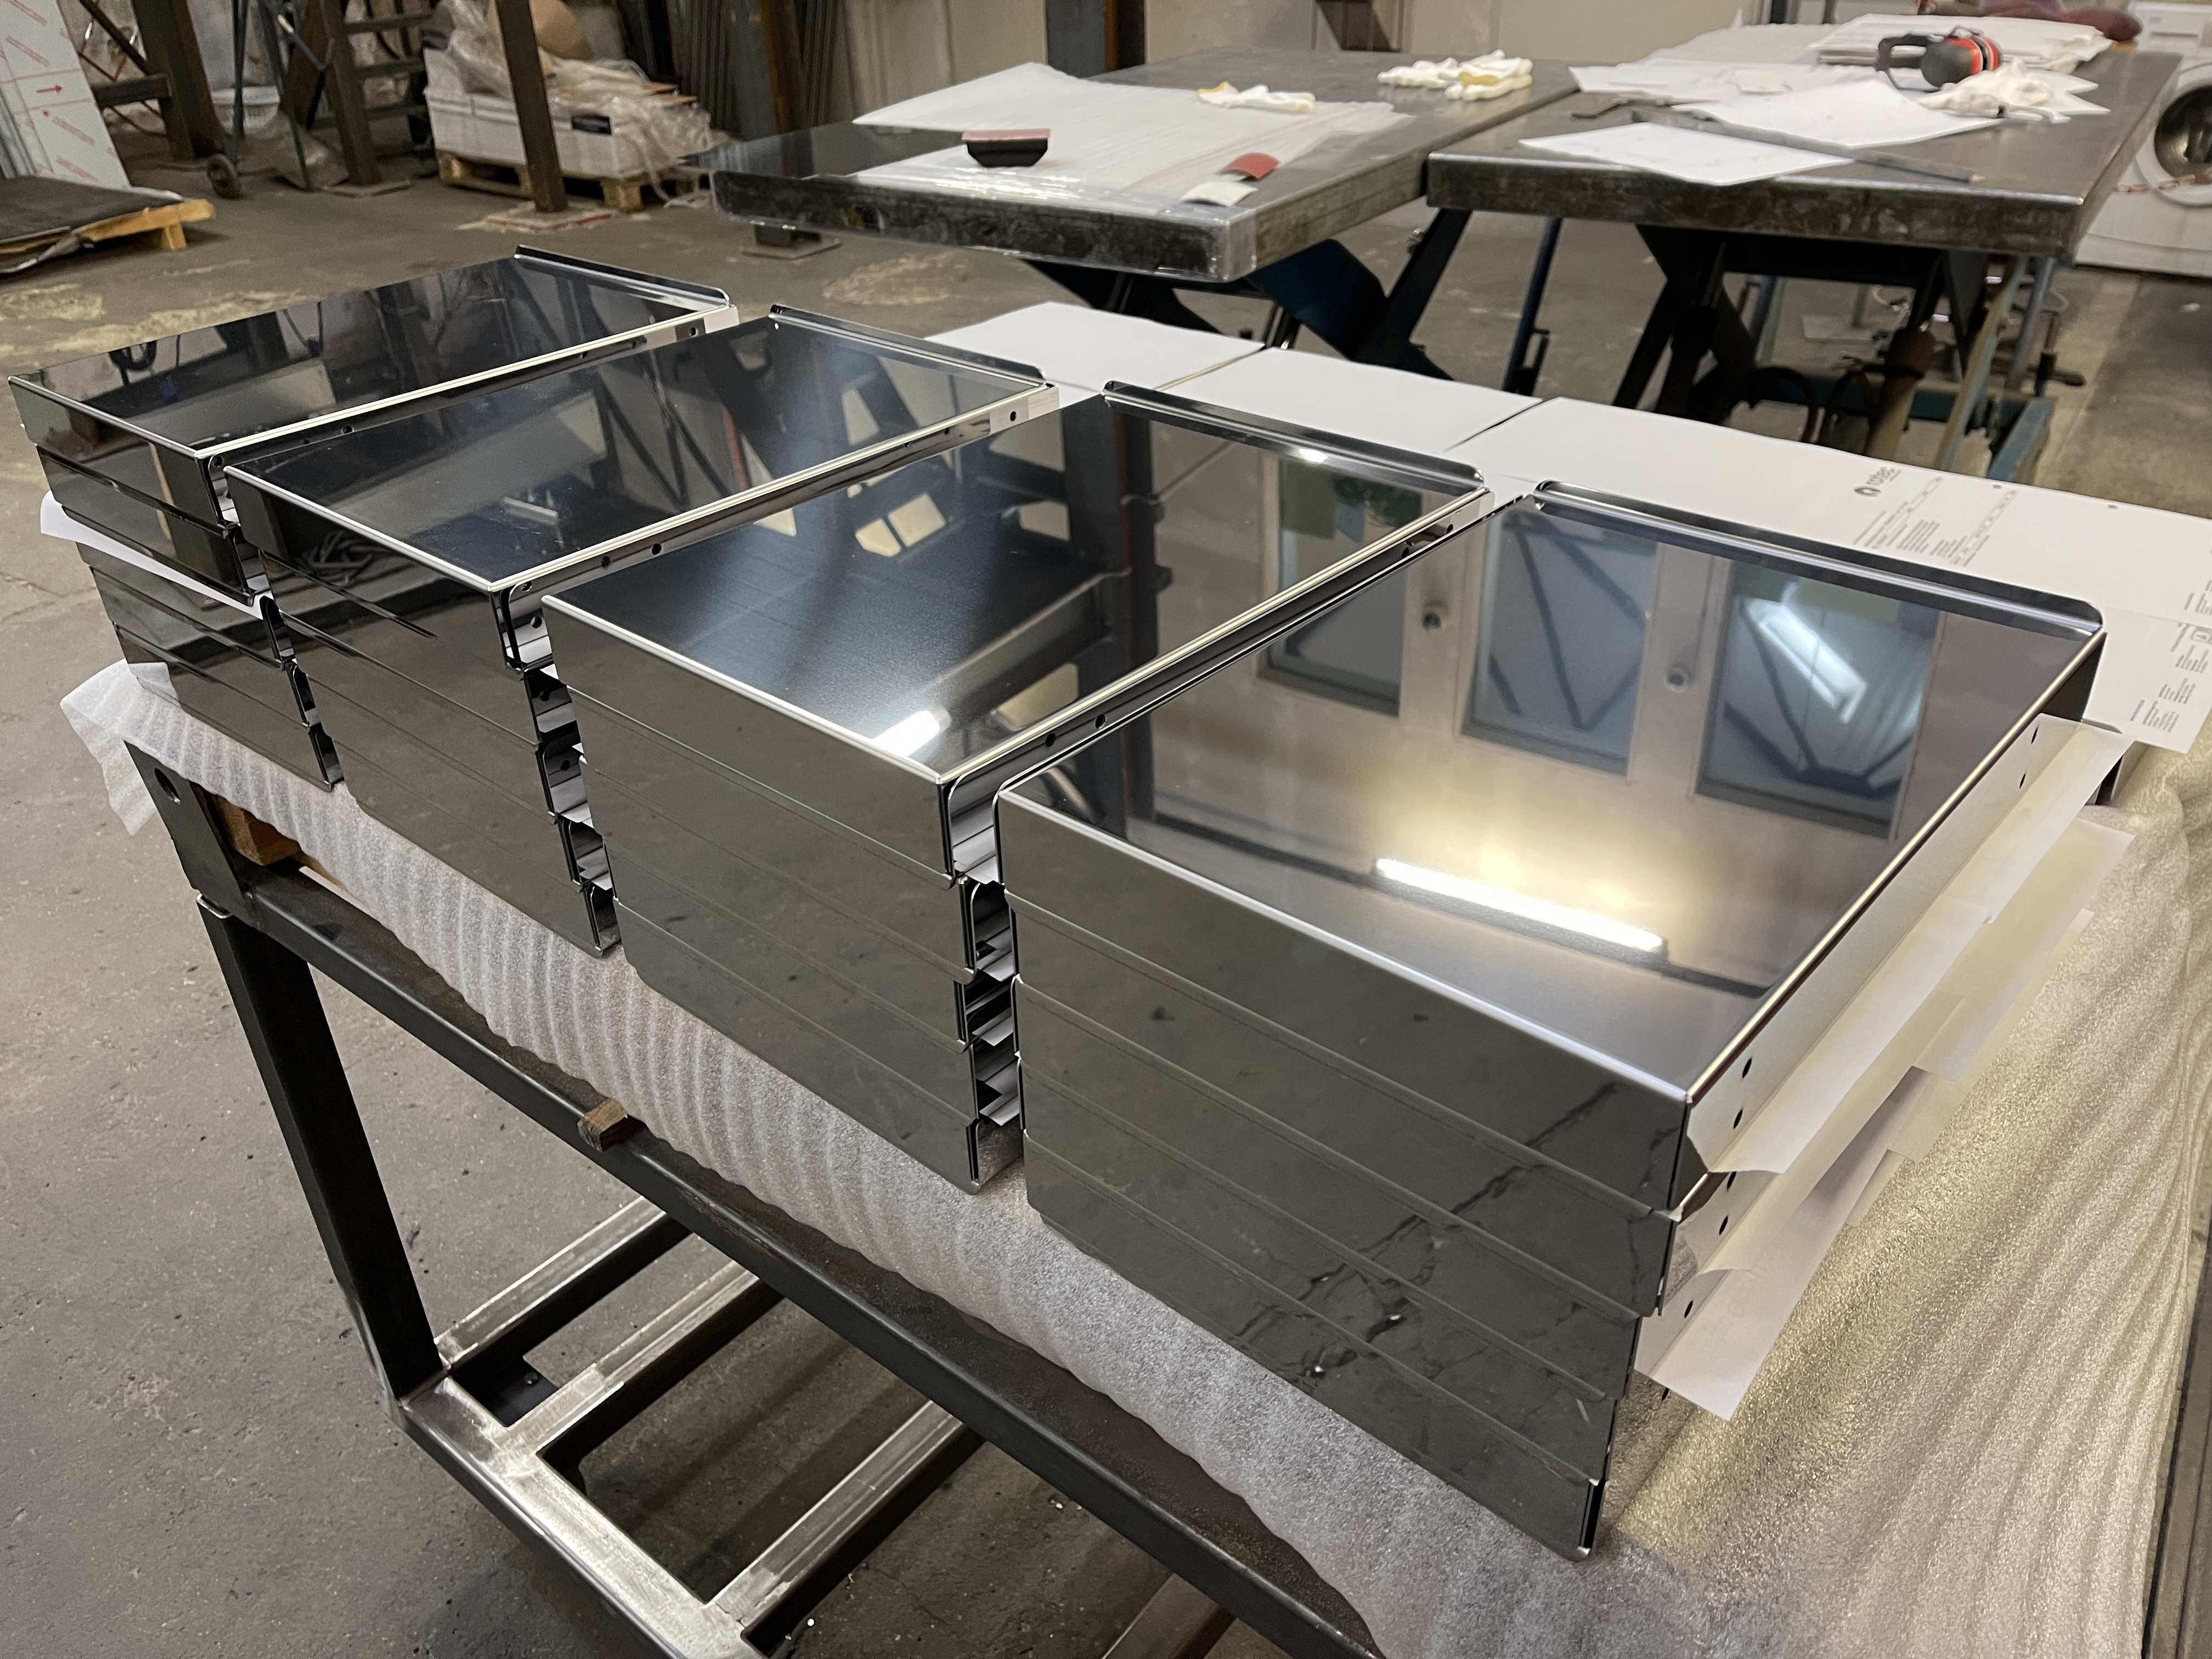
Il taglio laser nella pratica di Rotec
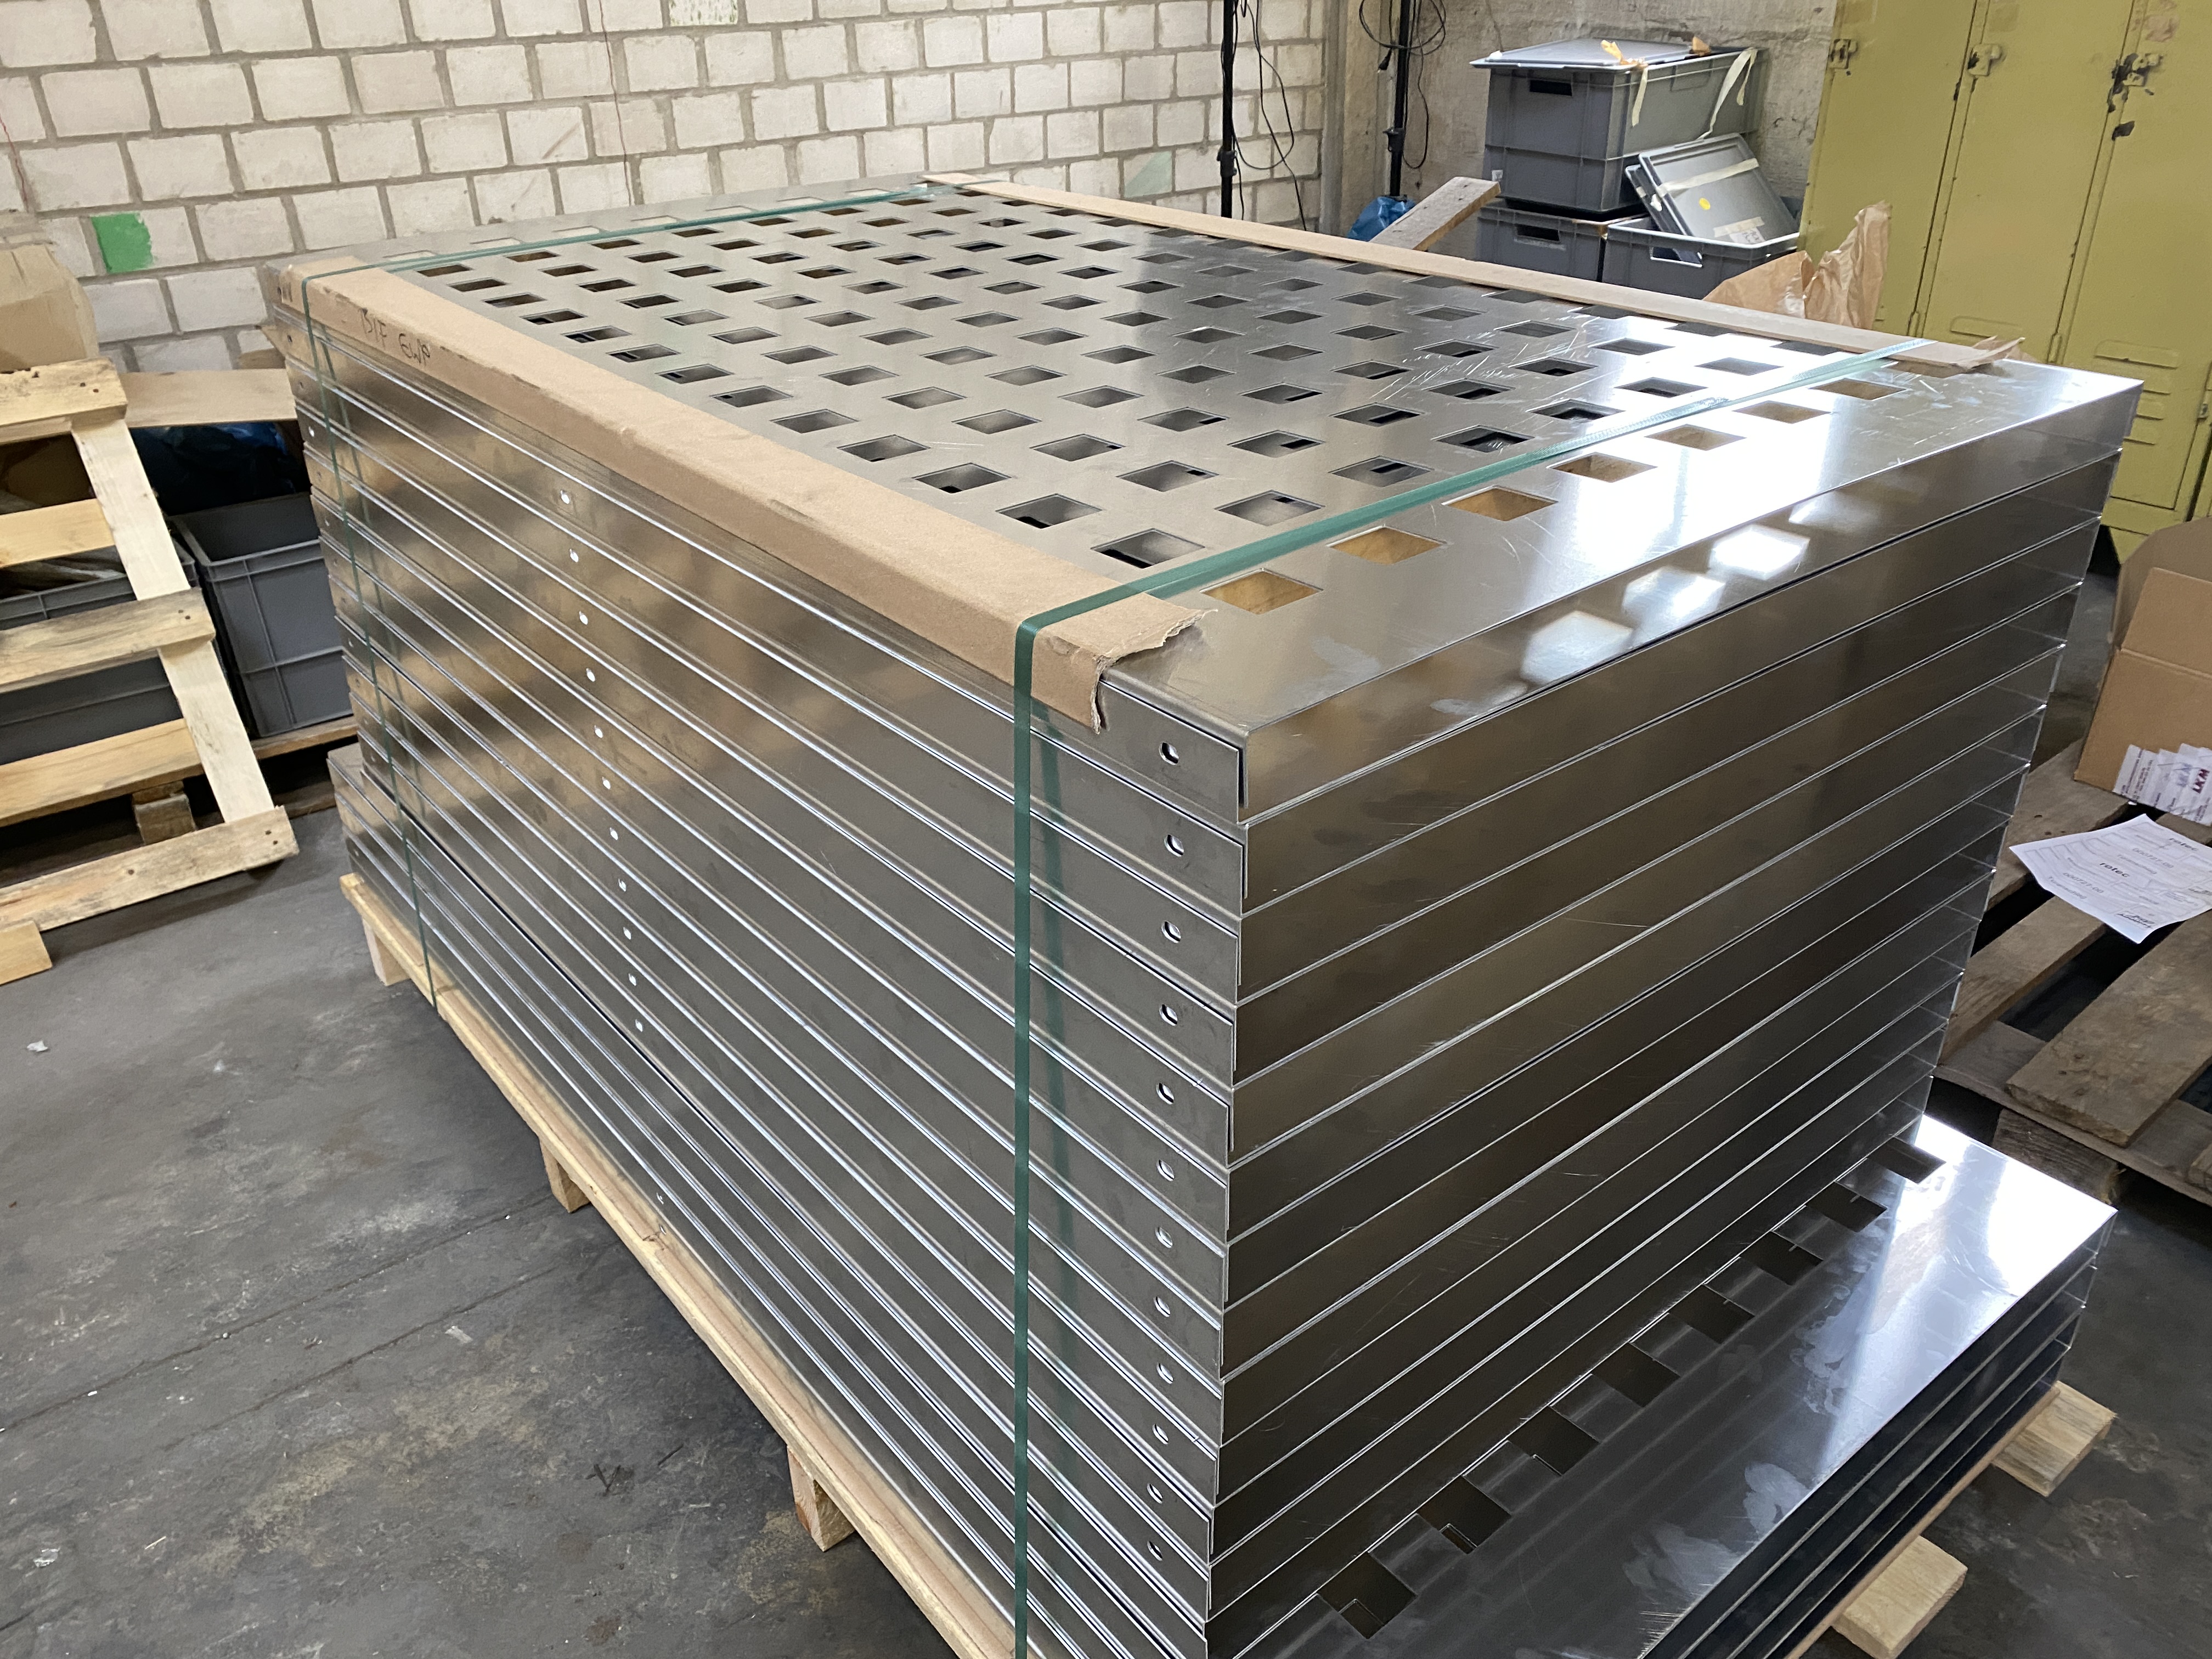
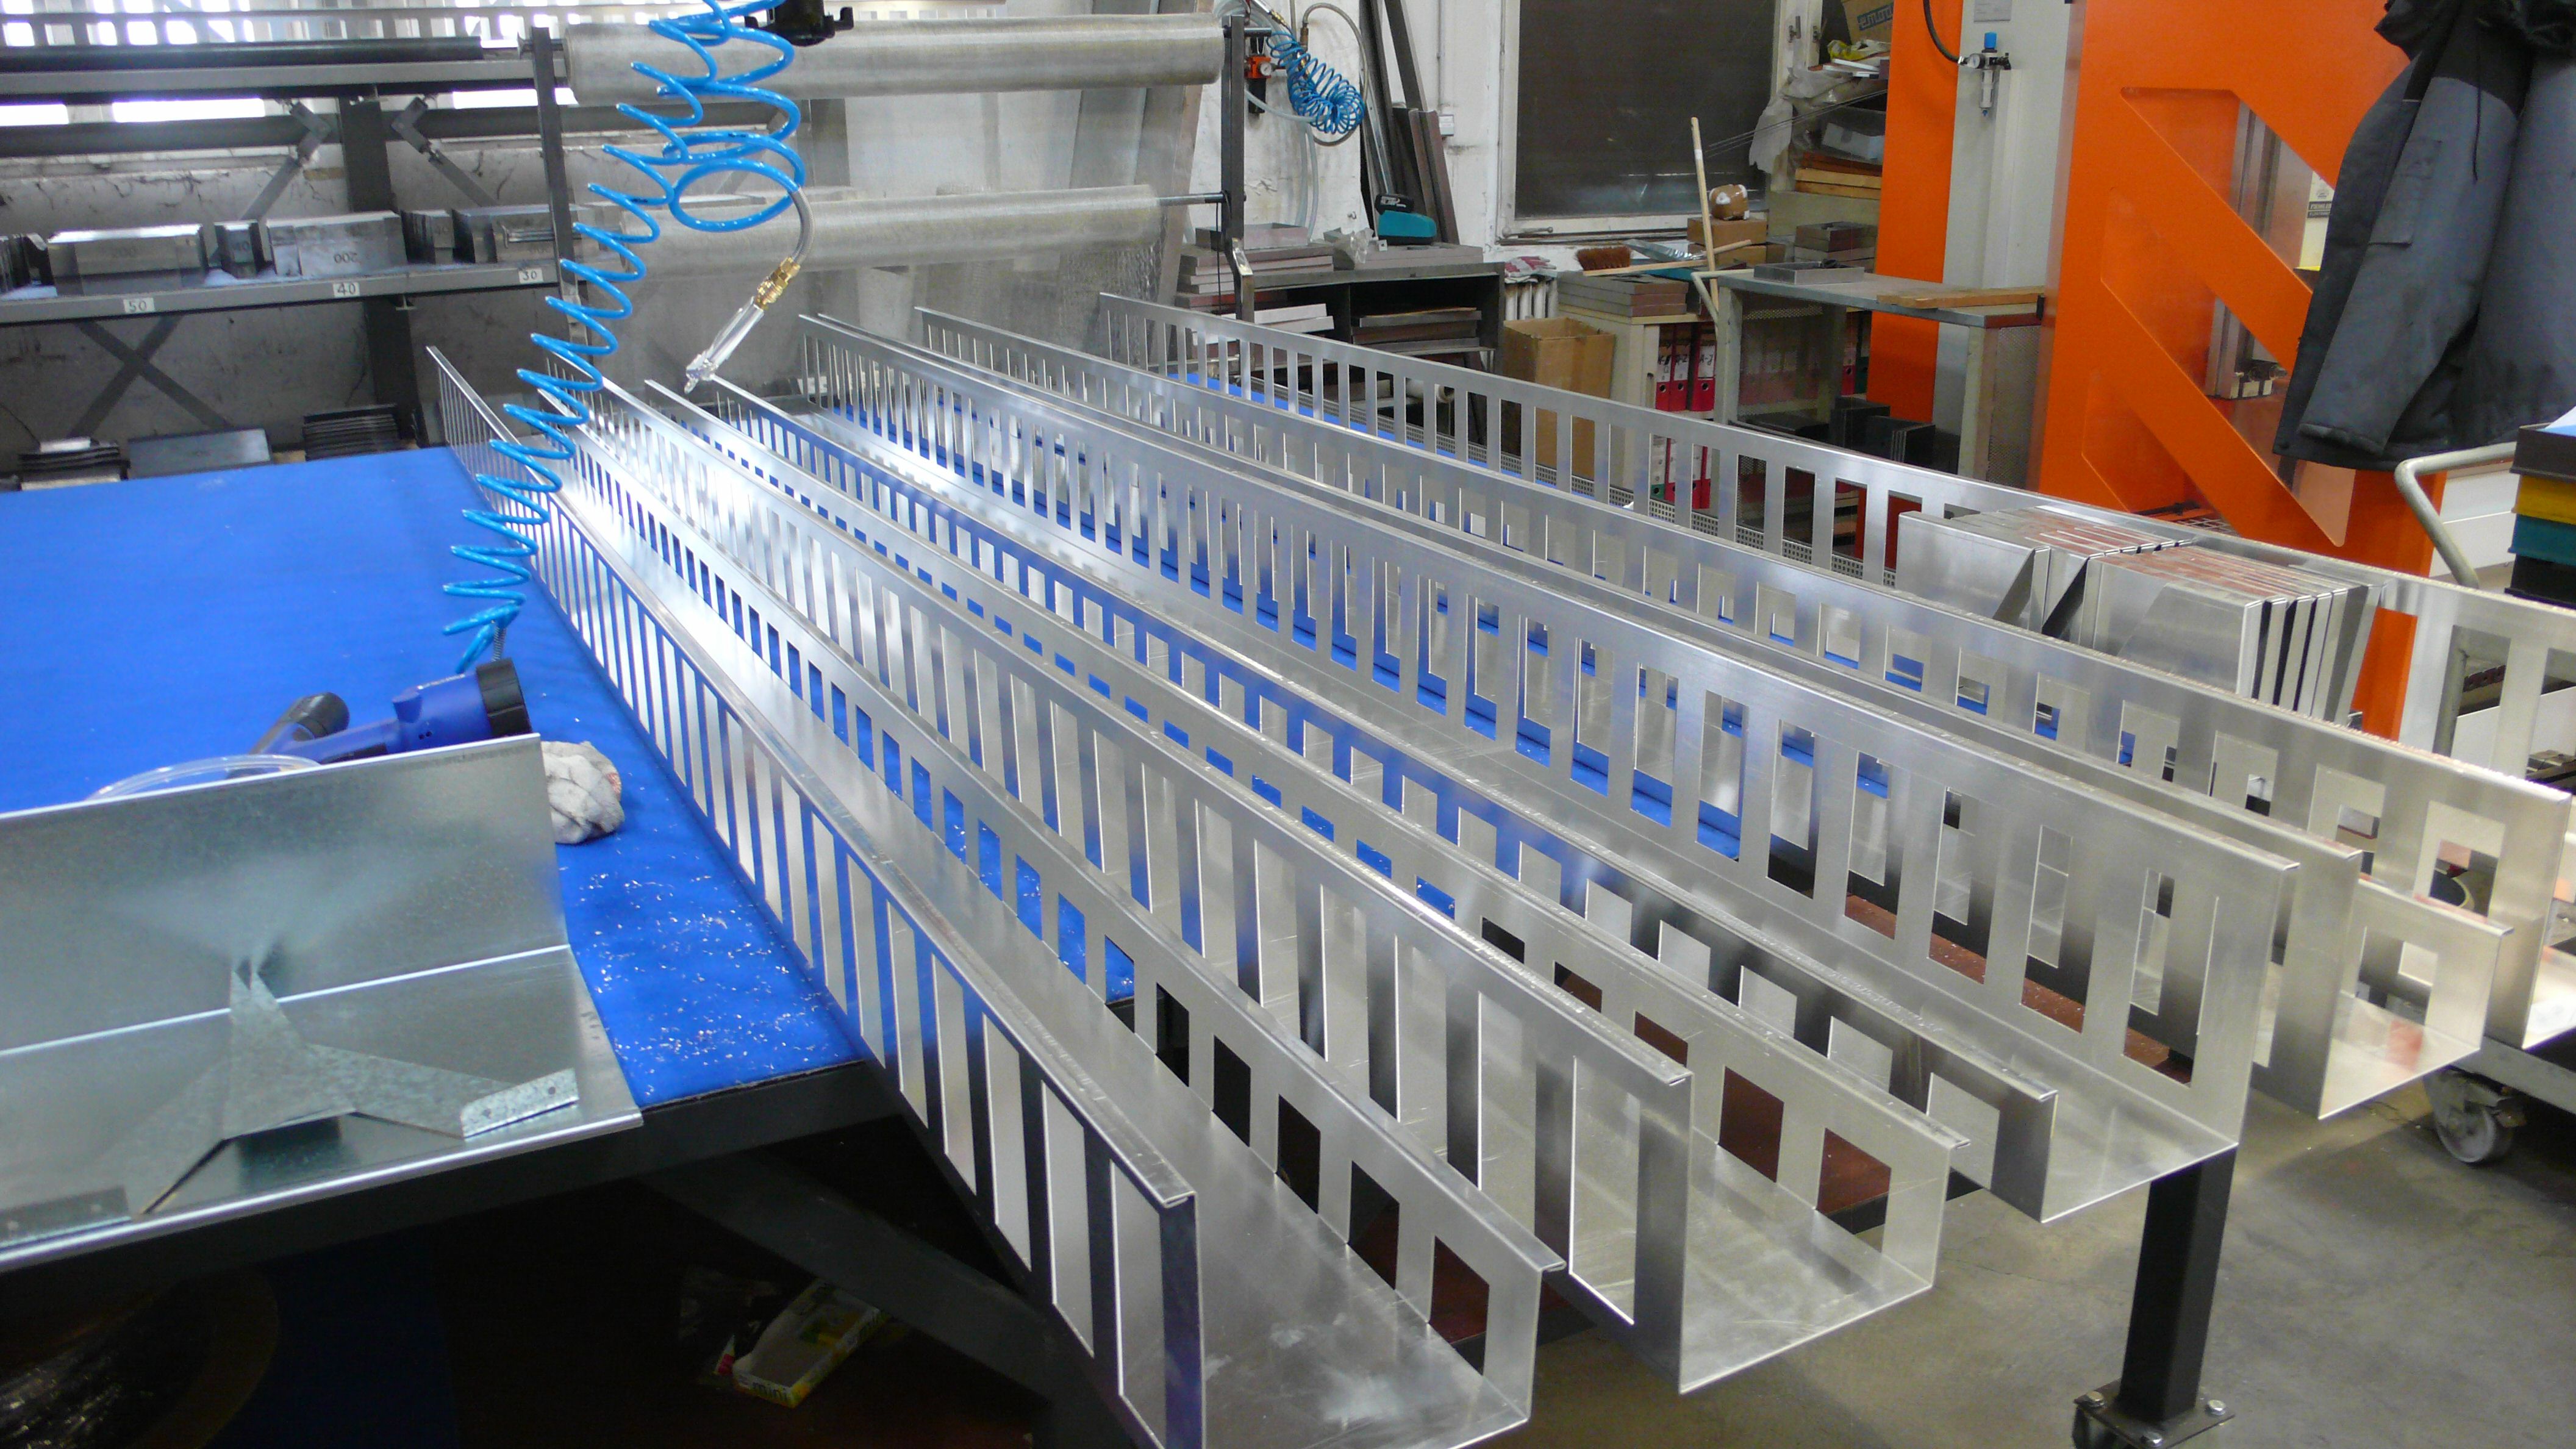
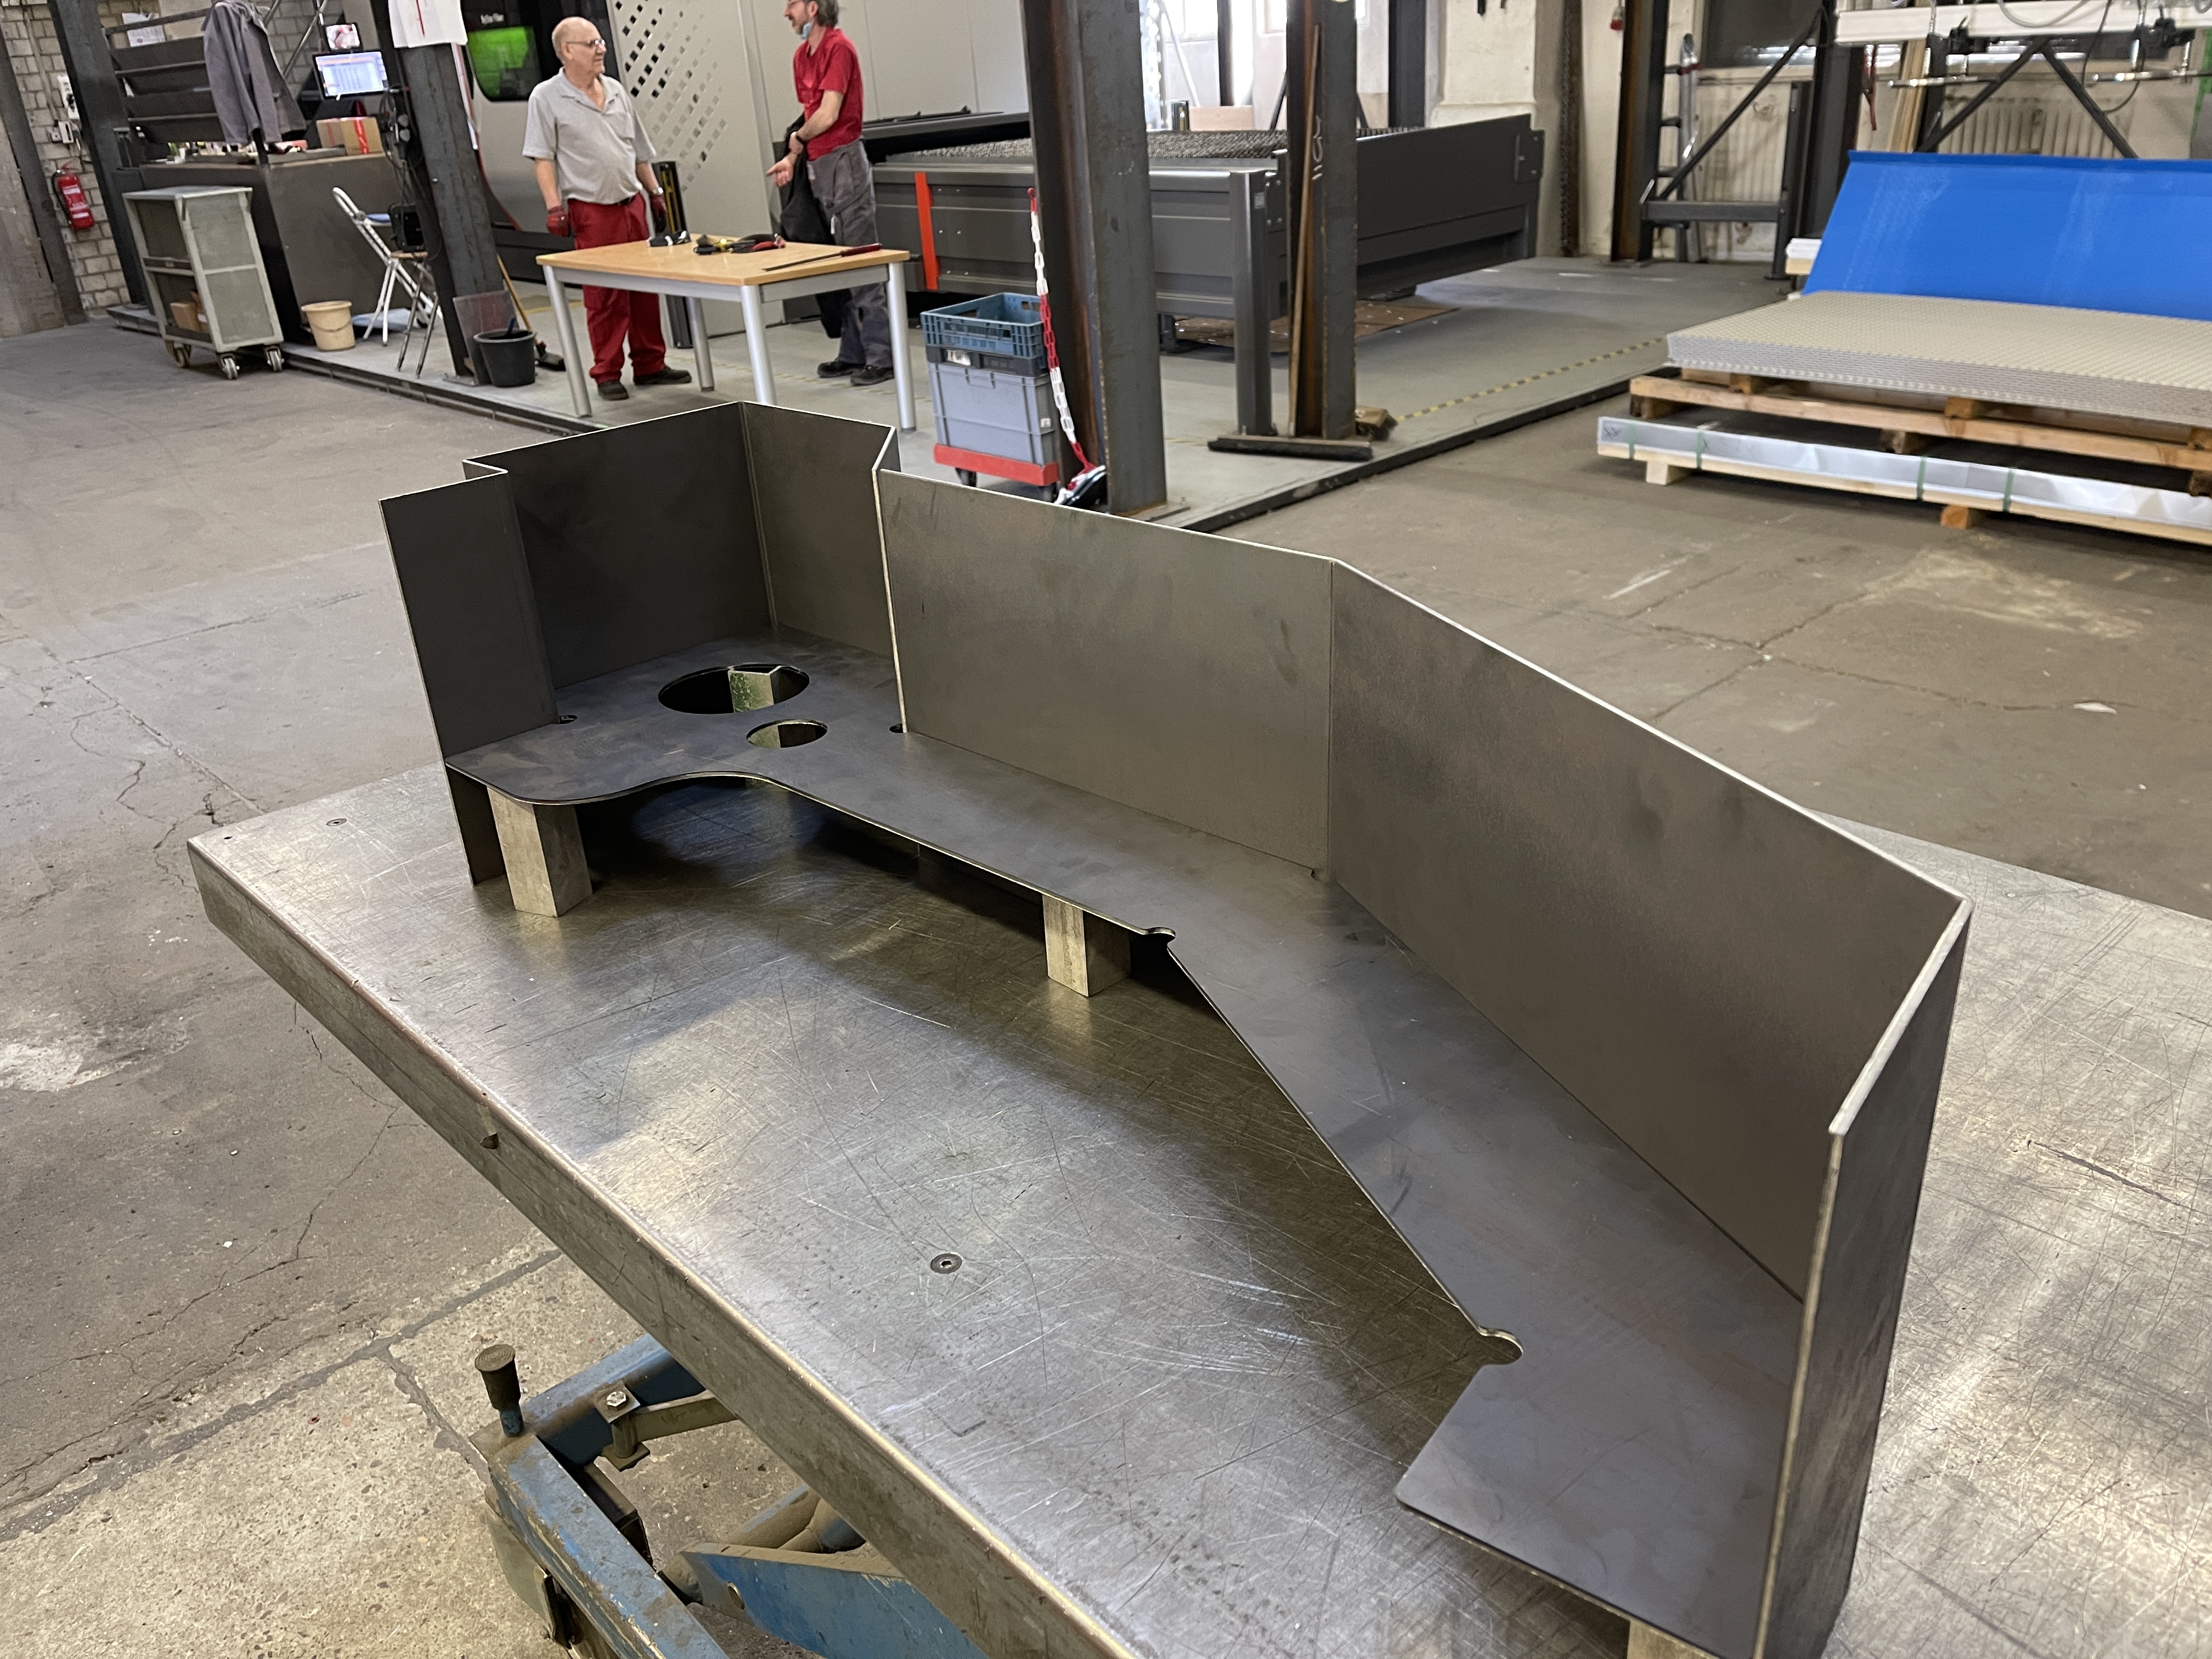
Le seguenti immagini originali mostrano le diverse modalità di impiego dei componenti lavorati al laser. Si va dai supporti e dagli elementi in lamiera forata fino alle coperture e alle applicazioni architettoniche. Tali esempi illustrano le possibilità di produzione. La soluzione più adatta al Suo progetto richiede tuttavia una valutazione tecnica specifica.
Supporti per grigliati, facciate e recinzioni
Per un supporto, sono fondamentali il profilo, la disposizione dei fori e le superfici di collegamento. Lo dimostrano gli esempi relativi alle griglie per soffitti, ai pali per recinzioni e alle facciate in griglia. Un taglio su misura facilita il successivo montaggio. La portata, i dispositivi di fissaggio e la situazione di installazione devono tuttavia essere adeguati al caso d’uso specifico.
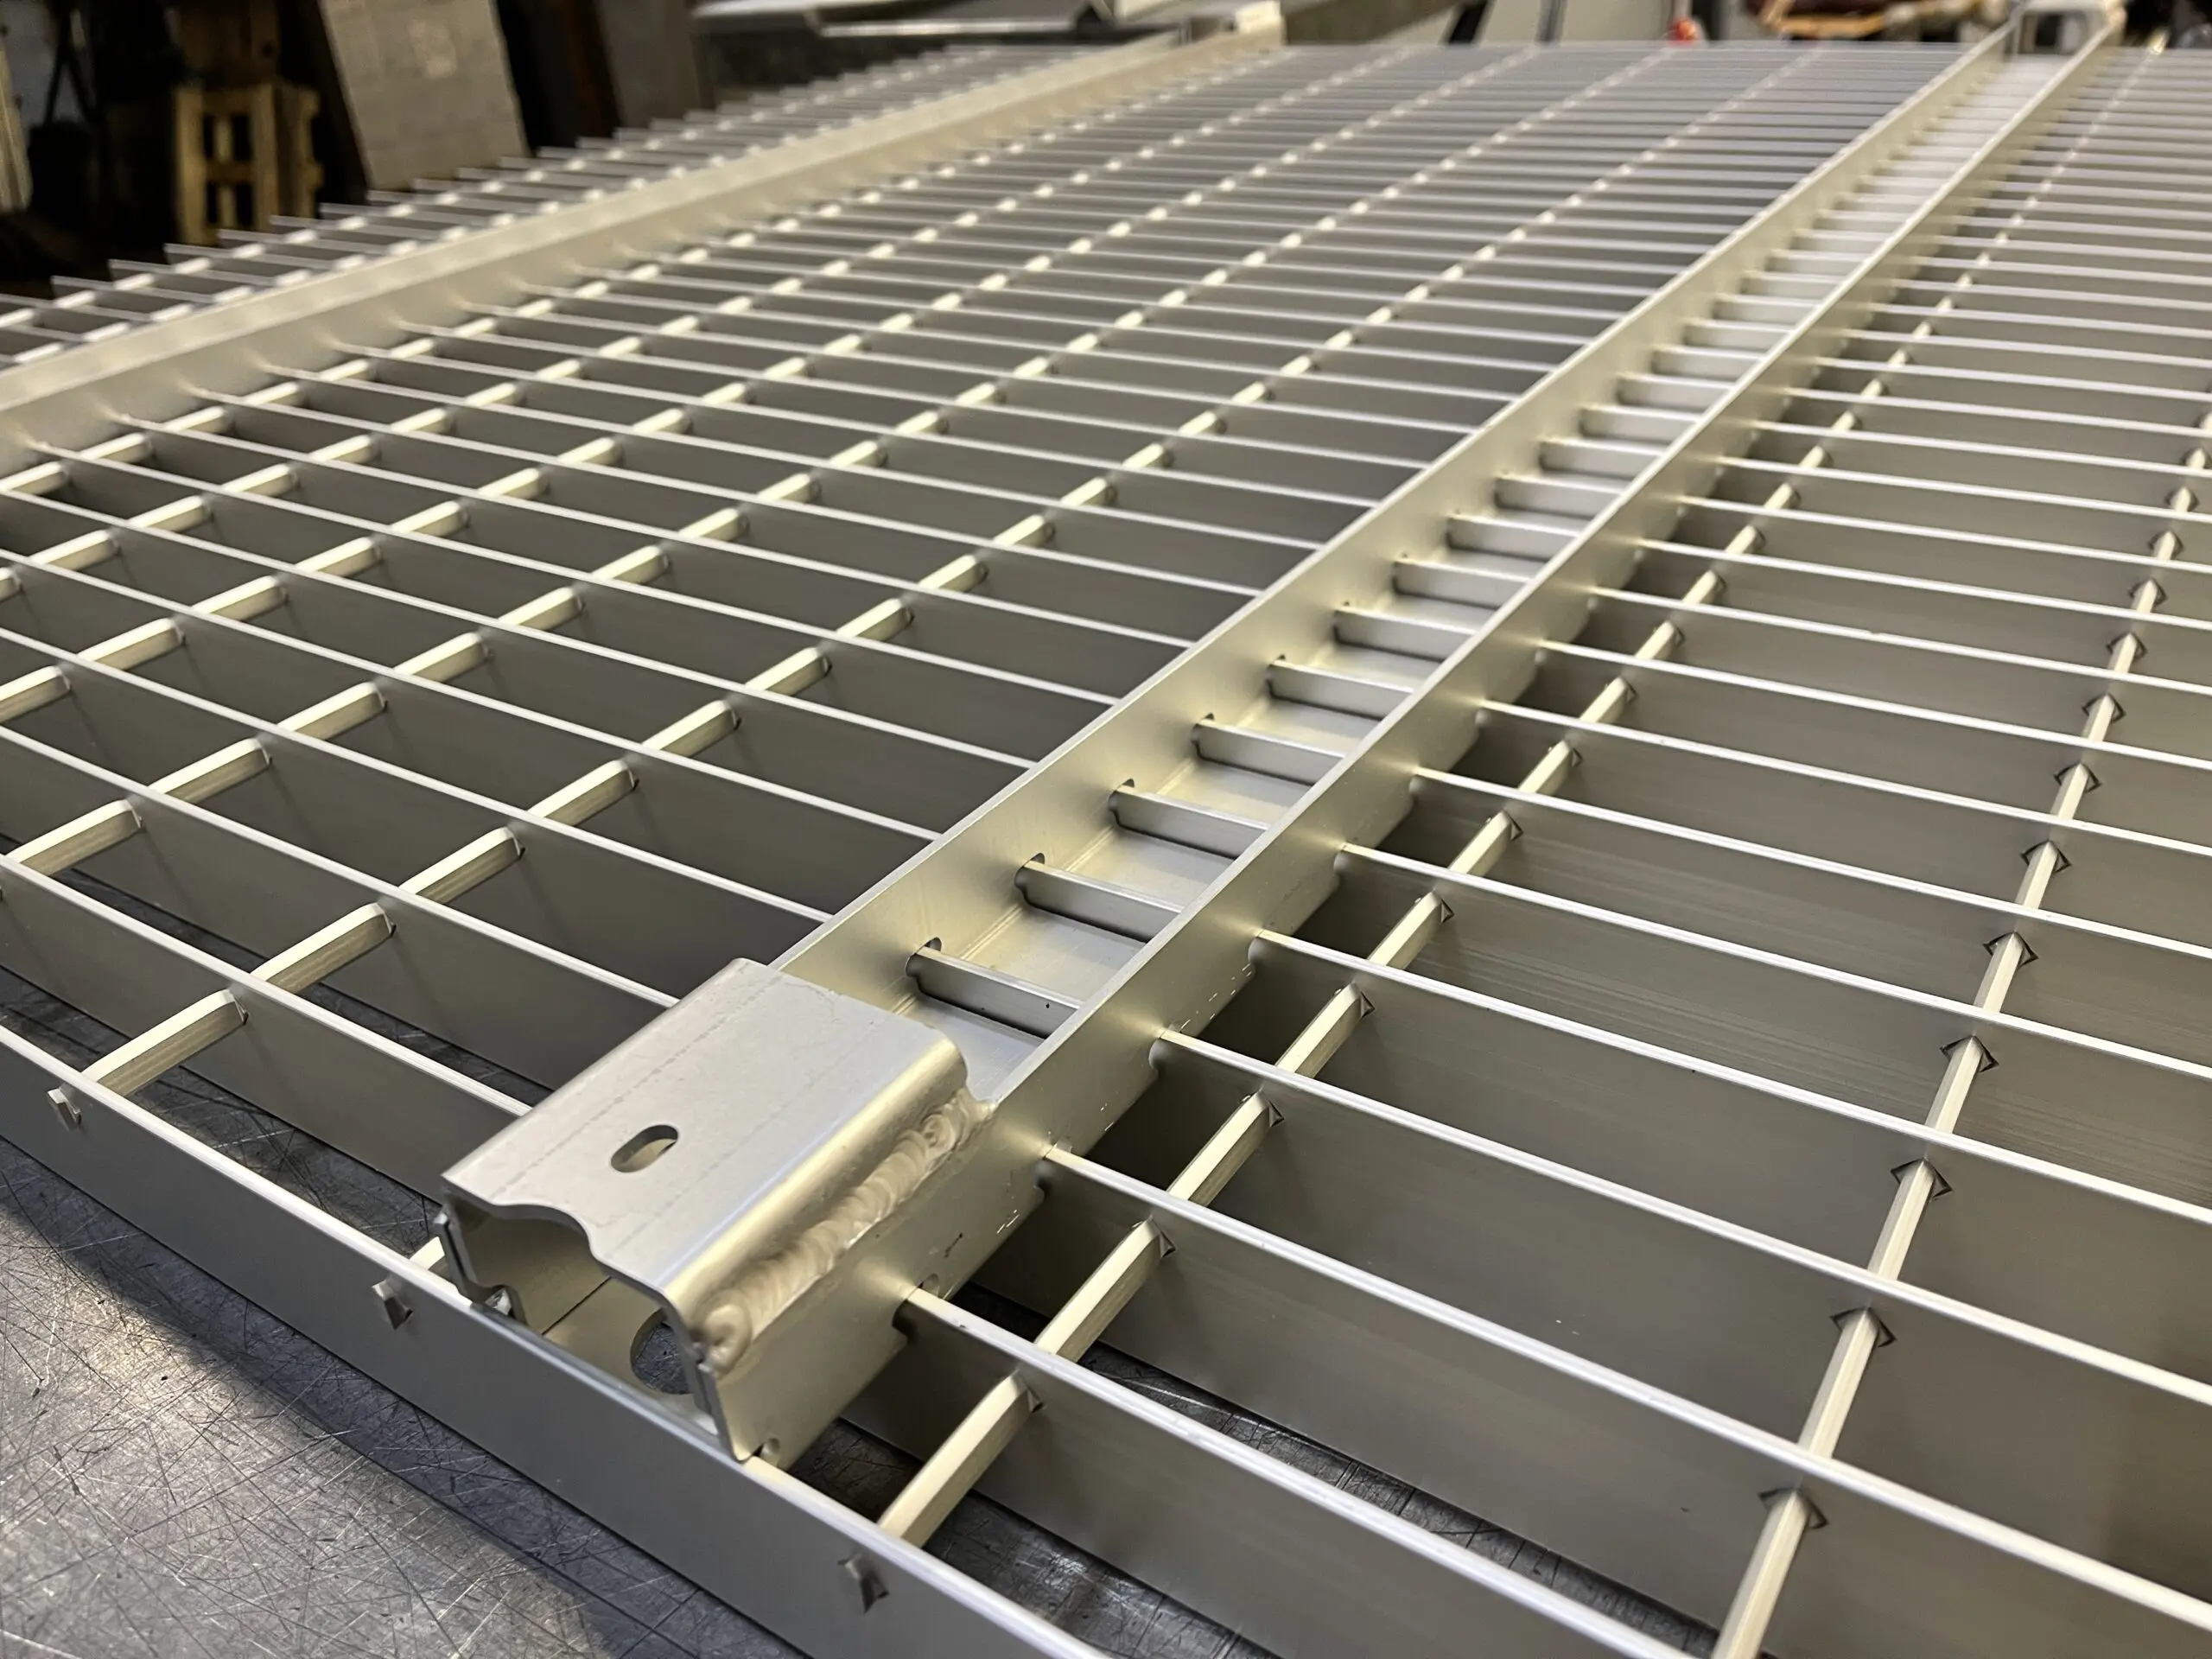
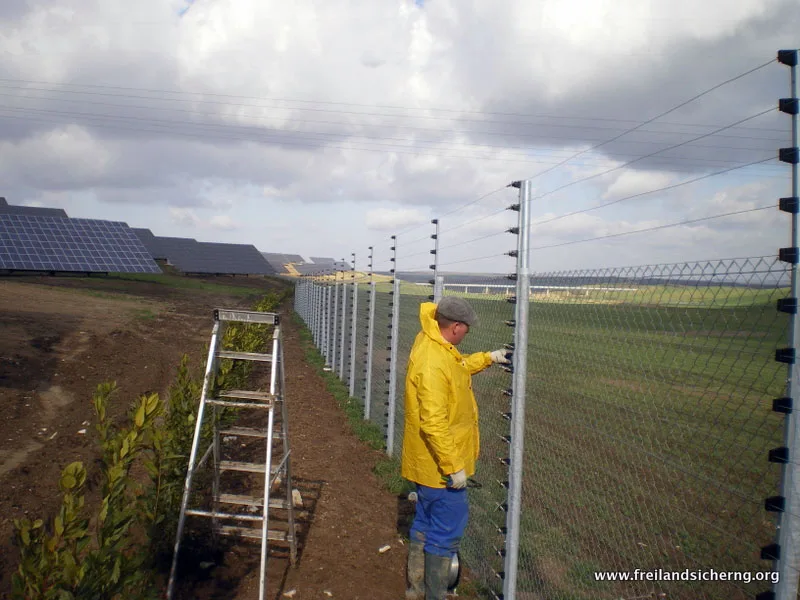
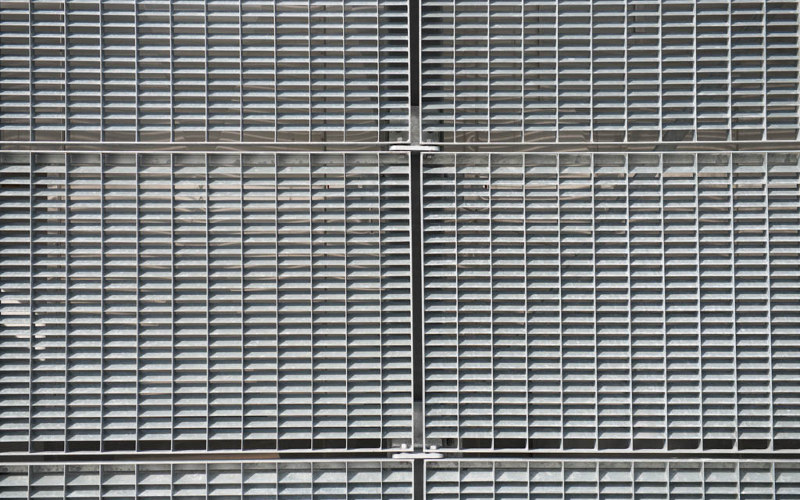
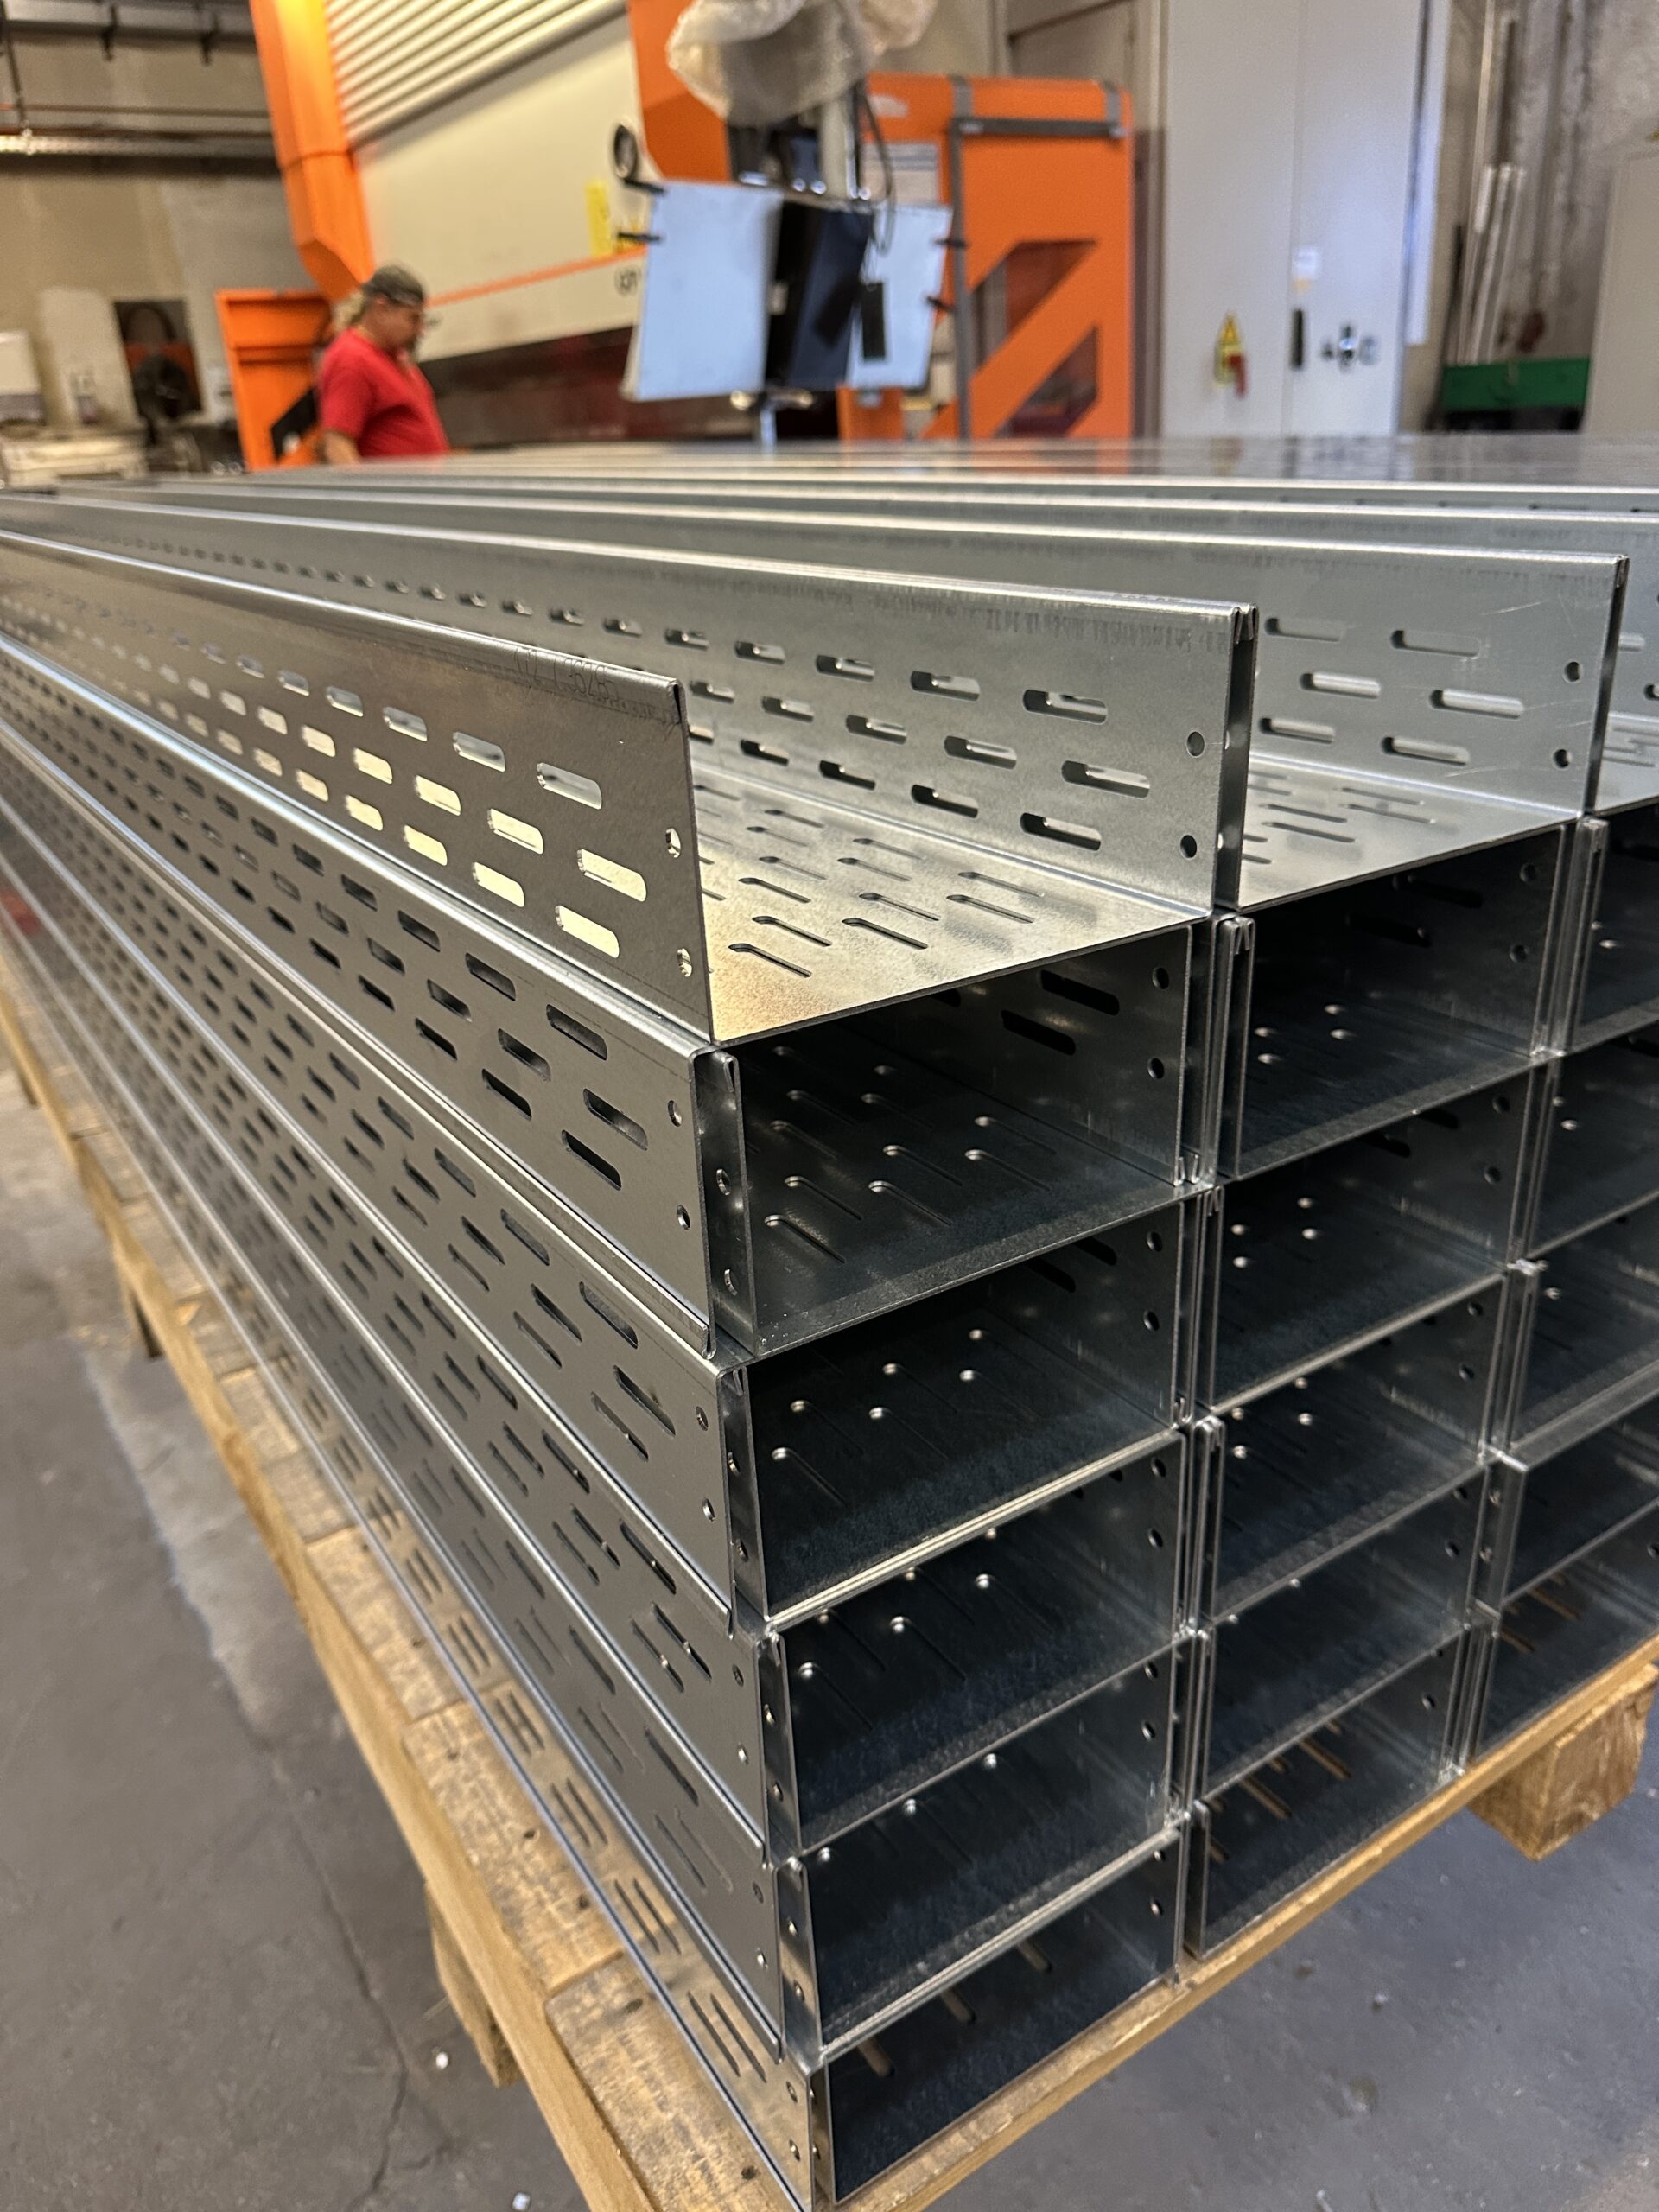
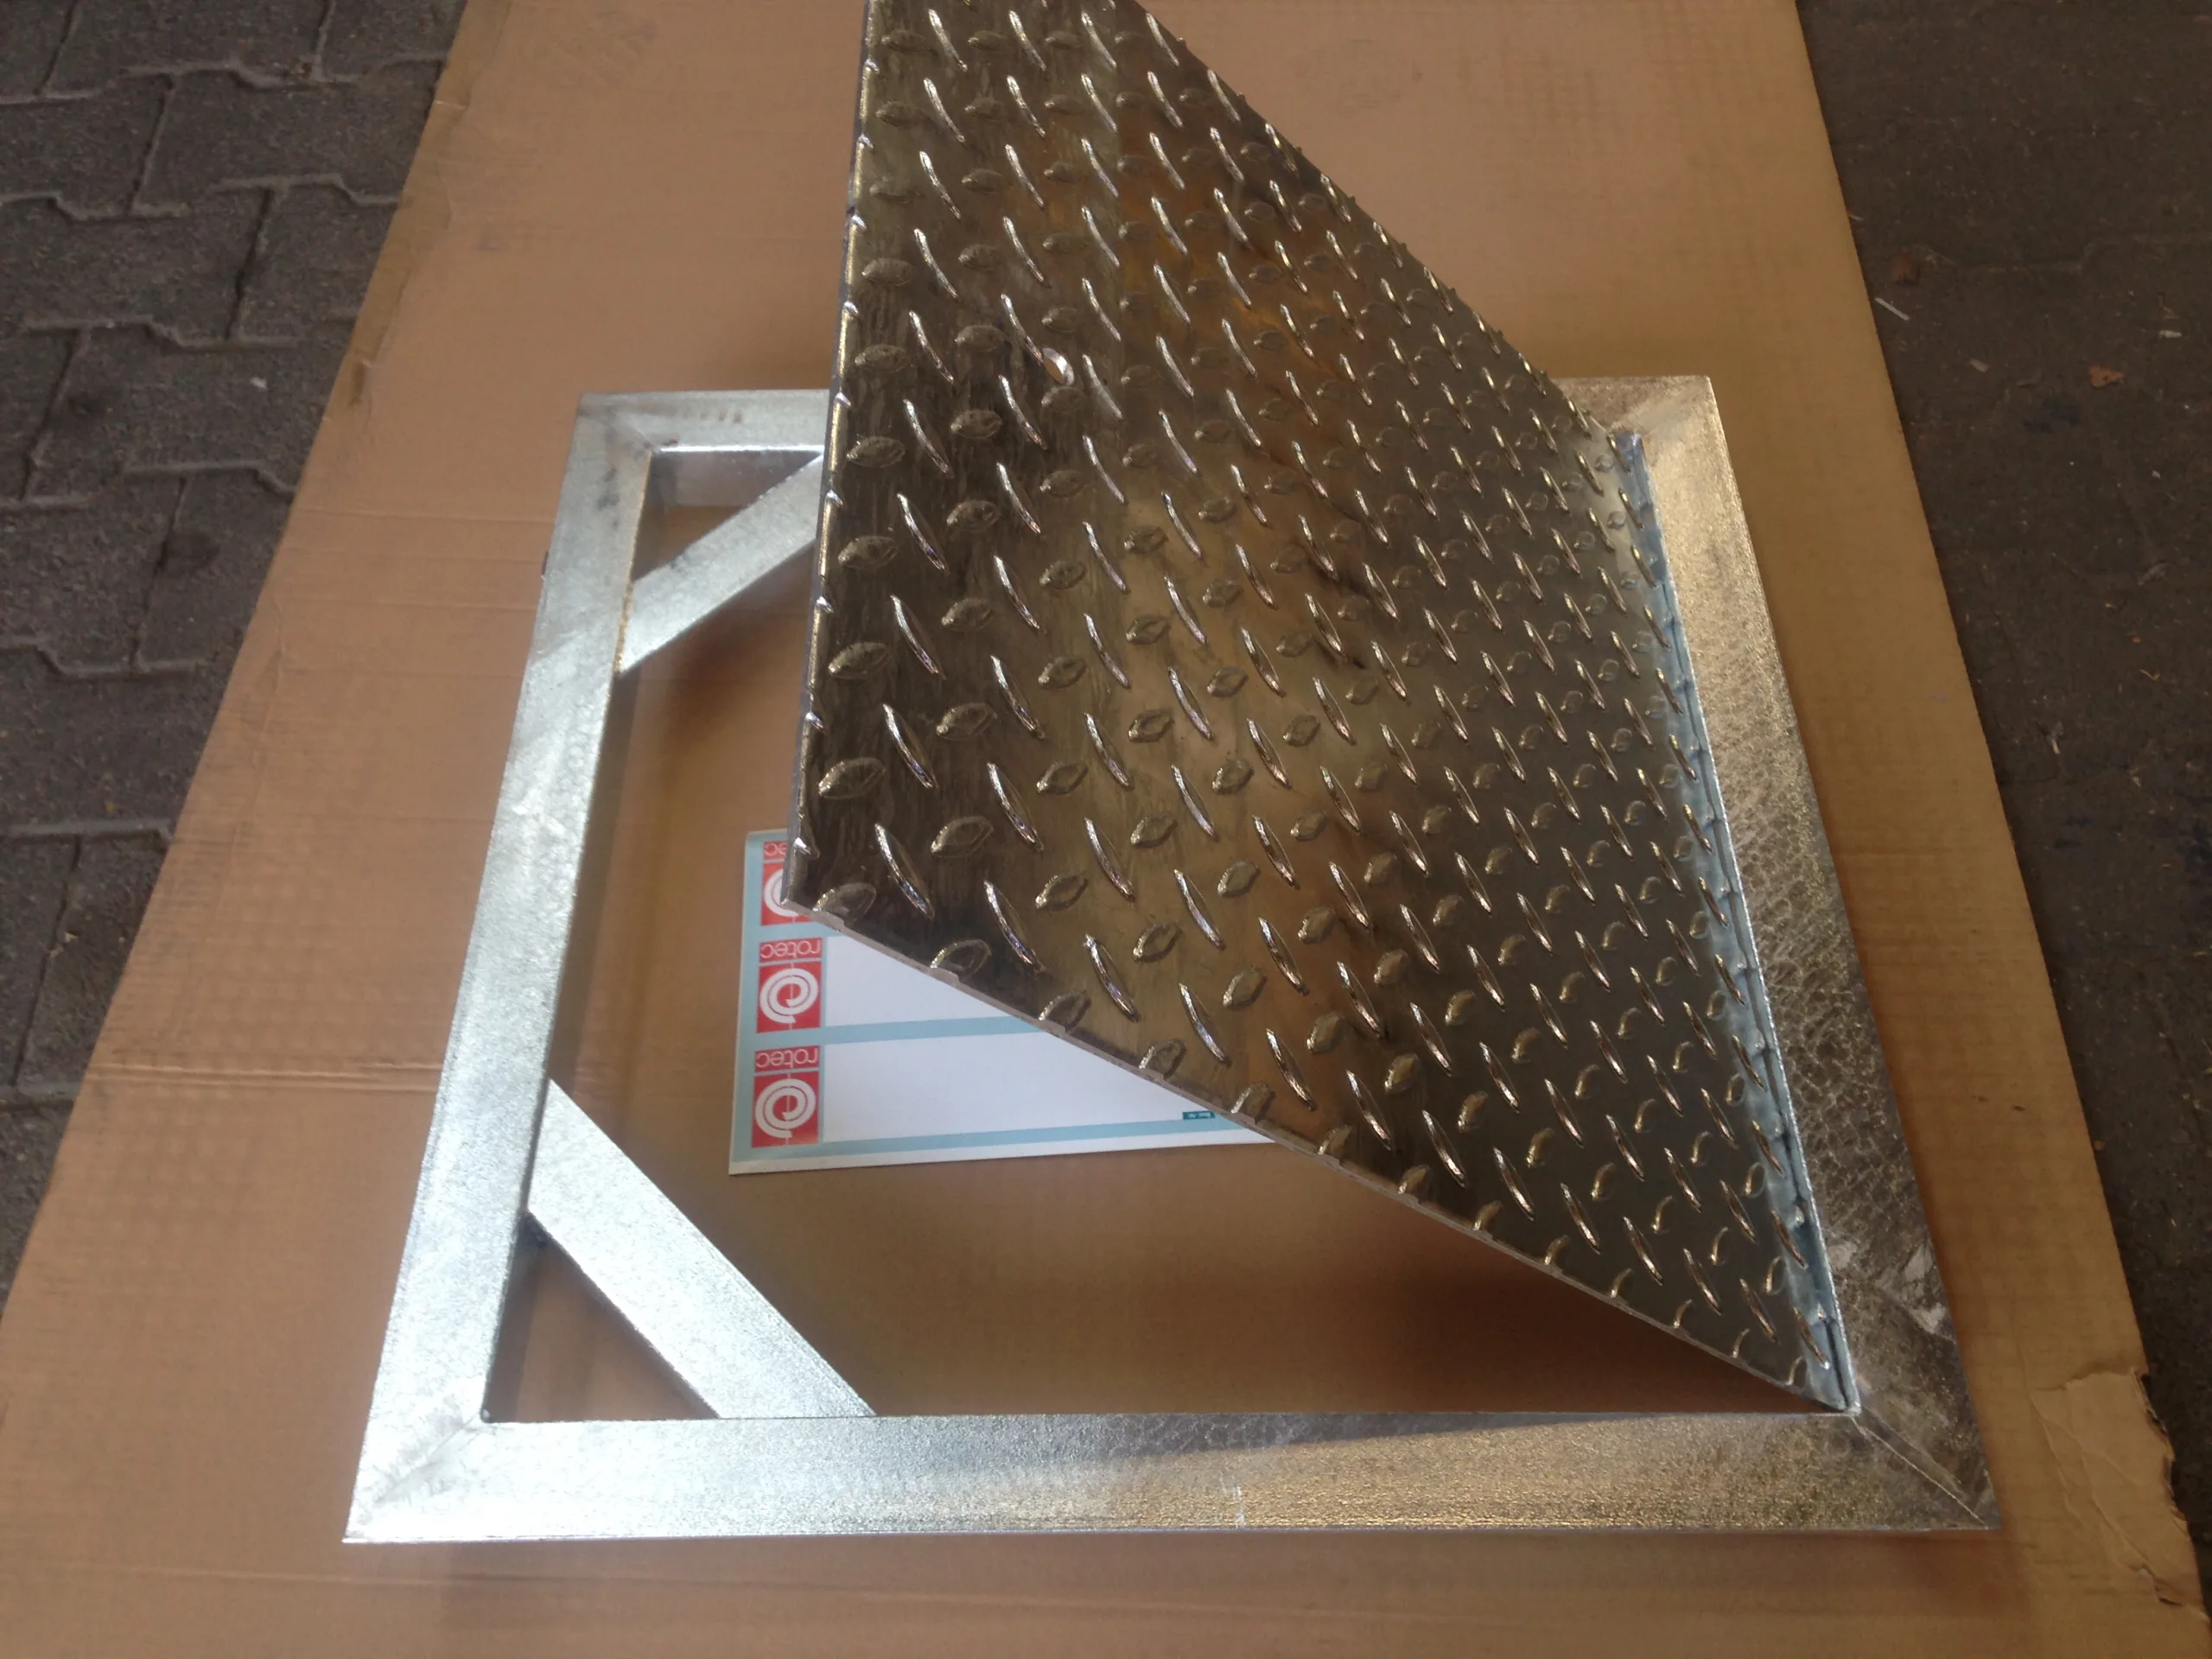
I canaline per cavi e le coperture collegano diverse fasi di lavoro
I percorsi dei cavi illustrati collegano schemi di foratura con bordi piegati. Nel caso del coperchio del pozzetto della pompa, si combinano uno sportello in lamiera forata e un telaio. In questo caso, l’utilizzo previsto influenza già la progettazione. Pertanto, le quote di montaggio, la direzione di apertura e i collegamenti devono essere definiti prima del taglio.
Progettazione con aperture e contorni dei caratteri
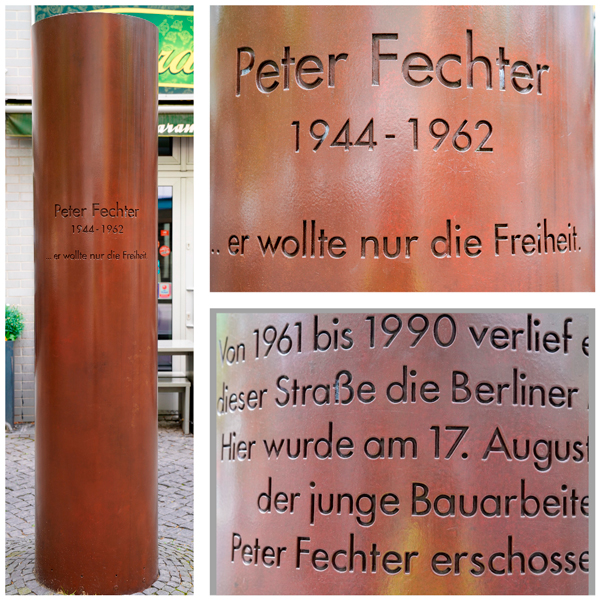
Il taglio laser consente anche di realizzare contorni decorativi e scritte intagliate. Il monumento dedicato a Peter Fechter rappresenta un esempio di applicazione creativa tratto dall’esperienza pratica di rotec. Nei nuovi progetti è necessario tenere conto, dal punto di vista costruttivo, delle nervature strette e dei contorni interni. Un modello ben leggibile, di per sé, non garantisce ancora un file di taglio adeguato.
Taglio al laser di pannelli laterali per telai realizzati con profili strutturali
Un telaio profilato richiede spesso pareti laterali, pareti posteriori o coperture adeguate. rotec realizza al laser tali rivestimenti in lamiera presso il proprio stabilimento secondo le misure concordate. I contorni esterni, i fori per il passaggio dei cavi e i fori di fissaggio possono essere progettati insieme al telaio. Il materiale, lo spessore della lamiera, i bordi e il sistema di fissaggio vengono adattati in base all’utilizzo previsto.
Nella nostra guida vi mostriamo come preparare il telaio e i suoi elementi di collegamento Selezionare, tagliare su misura e unire i profili strutturali con un modello didattico 3D smontabile. Se avete bisogno di una soluzione completa, possiamo Progettare, realizzare e montare in loco strutture realizzate con profili in alluminio. I profili e gli accessori per la composizione personalizzata sono disponibili nel rotec Profilshop.
Qualora fossero necessari bordi piegati, filettature o altri componenti aggiuntivi, integriamo le fasi tramite il nostro Lavorazione della lamiera e lavorazione dei metalli a Berlino. Per un primo accordo, La preghiamo di inviarci il Suo schizzo di massima e di evidenziare le superfici di rivestimento desiderate.
Uno sguardo alle fasi di lavorazione successive presso rotec
Il seguente video mostra la produzione di griglie di ventilazione e griglie di protezione dalle intemperie presso rotec. Esso integra le immagini relative ai progetti fornendo una panoramica generale della produzione. Il filmato non documenta una dimostrazione specifica del taglio al laser.
Quali sono i fattori che influenzano i costi del taglio laser?
Il prezzo dipende dal materiale, dalla geometria dei componenti, dal numero di pezzi e dall’entità della lavorazione. Un prezzo al metro di taglio o al chilogrammo descrive quindi solo in modo incompleto un ordine. Per poterle fornire un’offerta attendibile, abbiamo bisogno del contorno effettivo e delle lavorazioni successive richieste.
Il consumo di materiale e il profilo determinano l'impegno richiesto
Molte piccole aperture richiedono uno sforzo diverso rispetto a un semplice contorno esterno. Inoltre, la disposizione sulla lamiera influisce sull’utilizzo del materiale. In caso di produzione in serie, è quindi opportuno richiedere l’intero fabbisogno in un’unica richiesta. In questo modo potremo pianificare la produzione in modo coerente.
Confronti le offerte con lo stesso pacchetto di servizi
Verifichi se sono inclusi la sbavatura, la lavorazione meccanica, la finitura superficiale e l’imballaggio. Anche la documentazione, i controlli e la consegna devono essere inclusi in un confronto completo. Un prezzo di taglio basso è di scarsa utilità se mancano le lavorazioni successive necessarie. Specifichi pertanto tali requisiti già nella prima richiesta.
Per i progetti di sviluppo, può essere utile disporre di un prototipo prima dell’avvio della produzione in serie. Verifichi in particolare il montaggio e il funzionamento. Le modifiche possono poi essere riportate in una versione definitiva del disegno tecnico. La convenienza economica e la tempistica di realizzazione di un prototipo dipendono dal singolo incarico.
Richiesta di preventivo per il taglio laser a Berlino: abbiamo bisogno delle seguenti informazioni
Una richiesta completa consente una valutazione tecnica mirata e la formulazione di un'offerta adeguata. Utilizzi il seguente elenco sia per i singoli pezzi in lamiera che per i gruppi costruttivi. Qualora mancassero alcune informazioni, le indichi espressamente. In tal modo potremo chiarire insieme i punti in sospeso.
- Progetto e applicazione: dove e in che modo viene utilizzato il componente?
- Materiale: denominazione del materiale, eventualmente codice del materiale e condizione.
- Spessore della lamiera e superficie: compresi il lato a vista e il grado di protezione richiesto.
- Geometria: DXF o DWG, disegno PDF integrativo e, se necessario, modello STEP.
- Quantità: numero di pezzi per voce, serie possibile e fabbisogno di ripetizione.
- Qualità: quote funzionali, tolleranze, requisiti relativi agli spigoli e controlli necessari.
- Lavorazioni successive: piegatura, filettatura, svasature, saldatura e finitura superficiale.
- Documentazione: distinta dei componenti, versione dei disegni e documentazione di supporto richiesta.
- Logistica: indirizzo di consegna, scarico, imballaggio e fascia oraria desiderata.
Ecco come si svolge il processo di coordinamento fino alla produzione
- Inviare la richiesta: Vi inviano disegni e specifiche.
- Chiarire gli aspetti tecnici: rotec ne verifica la fattibilità e discute i dettagli ancora da definire.
- Definire l'ambito dei servizi: L'offerta, l'elaborazione, la documentazione e la data costituiscono la base dell'incarico.
- Autorizzare la produzione: La quota di disegno concordata determina la geometria da realizzare.
- Coordinare la consegna: Adattiamo il ritiro o il trasporto in base alla logistica concordata.
Un caso tipico di progettazione: supporto tagliato al laser e piegato
Come esempio generale di progettazione si prenda in considerazione un supporto dotato di due fori di fissaggio e di una piegatura. Innanzitutto, la richiesta deve specificare il materiale, lo spessore e il numero di pezzi desiderato. A ciò si aggiungono le dimensioni esterne, la distanza tra i fori e l’angolo di piegatura. Solo nel loro insieme, tali dati descrivono in modo adeguato il pezzo richiesto.
Se un foro si trova in prossimità della linea di piegatura, il progetto deve prestare particolare attenzione a tale zona. Infatti, la formatura può influire sul foro. Allo stesso modo, deve essere chiaro se la misura del lato si riferisce alla parte interna o a quella esterna. Il file di taglio da solo non fornisce una risposta a questa domanda nel caso di un pezzo che verrà successivamente piegato.
Per l’ufficio acquisti è importante anche lo stato di consegna. Rotec deve fornire solo il profilo piatto o già il componente piegato? Sono necessari sbavature, filettature o una finitura superficiale? Una specifica comune rende le offerte comparabili e riduce le richieste di chiarimenti tra progettazione, acquisti e produzione.
Verificare nuovamente i tre punti prima dell'approvazione
Verifichi innanzitutto se la distinta base e i disegni riportano lo stesso numero di revisione. Verifichi poi se tutte le quote funzionali e le operazioni successive siano incluse nella misura concordata. Infine, confronti l’indirizzo di consegna, la data di consegna e i requisiti di imballaggio con la Sua procedura di montaggio. Questa breve verifica consente di evitare malintesi evitabili.
In caso di ordine ripetuto, è importante evitare che una quantità modificata venga erroneamente associata a una nuova geometria. La preghiamo pertanto di indicare la posizione esistente e di descrivere espressamente ogni modifica. In questo modo, rotec potrà chiarire con precisione quali documenti debbano essere nuovamente approvati.
Concordare i tempi di consegna, il ritiro e il trasporto a Berlino
I tempi di consegna dipendono dalla disponibilità dei materiali, dall’entità dell’incarico, dalle attività successive e dal carico di lavoro. Pertanto, concordiamo una data vincolante in base alle specifiche del progetto. Una richiesta ben preparata riduce quantomeno i tempi necessari per i chiarimenti tecnici. Oltre alla data desiderata, La preghiamo di indicare anche le fasce orarie disponibili per il montaggio.
Il ritiro a Berlino-Schöneberg è possibile previo accordo. All’interno del “Berliner Ring”, rotec si avvale di un proprio servizio di consegna. Al di fuori di tale area, la consegna avviene previo accordo tramite corriere. In caso di componenti di grandi dimensioni o delicati, è necessario concordare le modalità di scarico e l’imballaggio adeguato prima della spedizione.
Consulenza tecnica e qualità presso rotec
La rotec Berlin Metalltechnik GmbH coniuga l’esperienza maturata dal 1982 con una propria produzione a Berlino. Alla consulenza tecnica per i clienti partecipano tecnici certificati dallo Stato, ingegneri civili e specialisti in ingegneria strutturale. Ciò consente di valutare fin dalle prime fasi la scelta dei materiali, la geometria e le successive lavorazioni.
I lavori al laser e i cordoni di saldatura vengono controllati da tecnici qualificati. Ciò richiede competenze specialistiche nel campo dell’ingegneria strutturale e della tecnologia di saldatura. L’ambito specifico del controllo dipende dal componente e dagli accordi presi. Qualora abbiate bisogno di misurazioni documentate o di criteri di collaudo particolari, è opportuno che questi siano già indicati nella richiesta.
Concordare i documenti giustificativi e i certificati relativi all’incarico
Per alcuni gruppi costruttivi sono rilevanti le certificazioni relative alla gestione della qualità, alla tecnica di saldatura o alla produzione di elementi strutturali. In tale contesto possono rivestire un ruolo importante le norme DIN EN ISO 9001:2015, DIN EN ISO 3834-3 oppure DIN EN 1090-1 e DIN EN 1090-2. I requisiti effettivamente applicabili dipendono dal prodotto e dalla destinazione d’uso.
Qualora abbiate bisogno di certificati, attestati sui materiali o documentazione di collaudo relativa al progetto, vi preghiamo di indicarli prima di conferire l’incarico. I documenti di attestazione aggiornati, il loro ambito di validità e, se del caso, la classe di esecuzione devono essere concordati per l’incarico specifico. Un attestato aziendale non sostituisce né la progettazione dei componenti né una verifica concordata.
Domande frequenti sul taglio laser a Berlino
Quali lamiere è in grado di tagliare al laser rotec?
rotec taglia acciaio, acciaio inossidabile e alluminio. Secondo la scheda tecnica di rotec, è possibile tagliare acciaio e acciaio inossidabile fino a 15 mm e alluminio fino a 12 mm. Per quanto riguarda il rame e l’ottone, verifichiamo su richiesta. L’approvazione dipende inoltre dal materiale, dalla superficie e dal profilo. Dati relativi alle prestazioni forniti da rotec.
Quali sono le dimensioni massime consentite per i tagli al laser?
A seconda del materiale e della geometria, sono possibili formati fino a 1.500 × 3.000 mm. Confermeremo il formato utile del componente sulla base del Suo disegno. Le distanze dai bordi, i ritagli e la disposizione sulla lamiera possono influire sulla fattibilità.
Rotec produce anche singoli componenti e piccole serie?
Sì, Rotec produce singoli pezzi, piccole serie e serie ricorrenti previo accordo. La preghiamo pertanto di indicare il numero di pezzi per ciascuna voce e un’eventuale necessità di ripetizione. In questo modo potremo valutare adeguatamente il fabbisogno di materiale e il processo di produzione.
Quali file sono necessari a rotec per i tagli al laser?
Per i contorni di taglio regolari sono indicati i formati DXF o DWG. Si prega di allegare un disegno in formato PDF con le quote e le specifiche richieste. Un modello STEP può risultare utile nel caso di parti con spigoli e assiemi. La modalità di importazione dei dati più adeguata e l’eventuale elaborazione necessaria verranno concordate in base alle esigenze specifiche del progetto.
Posso inviare una richiesta anche con uno schizzo?
Sì, la preghiamo di inviare uno schizzo il più possibile completo di quote, indicando il materiale, lo spessore e il numero di pezzi. rotec verificherà successivamente quali ulteriori preparazioni dei dati siano necessarie. Prima della produzione, entrambe le parti devono disporre di una geometria chiara e concordata.
Quali sono le tolleranze applicabili nel taglio laser?
Si applicano i requisiti concordati per l’incarico. Un'indicazione generica di precisione non è sufficiente per le quote funzionali. La norma DIN EN ISO 9013:2025-04 disciplina la qualità dei tagli termici. È necessario stabilire, prima della produzione, se e in che misura tale riferimento normativo si applichi al Suo componente. Pubblicazione delle norme presso DIN Media.
I pezzi tagliati al laser vengono sbavati presso rotec?
Pressoché tutti i pezzi lavorati al laser vengono sbavati di serie presso rotec. Eventuali deroghe vengono concordate in base alla commessa. È necessario specificare separatamente un determinato raggio di smussatura o una superficie a vista particolare. Il semplice termine “sbavatura” non è sufficiente a descrivere tali requisiti.
Rotec è in grado di piegare anche le lamiere tagliate al laser?
Sì, il taglio laser e la piegatura possono essere combinati previa verifica tecnica. Si prega di specificare la direzione di piegatura, le lunghezze dei lati e i raggi di piegatura. Qualora fosse disponibile uno sviluppo, occorre inoltre verificare se esso sia compatibile con la lavorazione prevista.
È possibile realizzare elementi filettati e gruppi saldati?
Sì, può richiedere tali lavorazioni successive contestualmente alla richiesta relativa al progetto. Indichi separatamente filettature, svasature, raccordi e requisiti relativi ai giunti saldati. In questo modo, l’offerta terrà conto dell’entità delle lavorazioni necessarie e non solo del contorno tagliato al laser.
Come viene calcolato il prezzo dei tagli al laser?
Sono fondamentali il materiale, lo spessore, il profilo, il numero di pezzi e le lavorazioni successive. La presenza di numerose aperture comporta un impegno diverso rispetto a un semplice profilo esterno. Per poterle fornire un’offerta attendibile, rotec necessita pertanto del Suo disegno e di informazioni relative a spigoli, finitura superficiale, collaudi e consegna.
In quanto tempo rotec effettua le consegne dei pezzi tagliati al laser?
Fisseremo la data in base alla disponibilità dei materiali, all’entità dell’ordine e al carico di lavoro. Anche le attività successive incidono sulla durata complessiva. Vi preghiamo pertanto di inviarci i vostri dati insieme alla data di consegna desiderata. Senza una verifica preliminare, non sarebbe possibile fornire una garanzia di consegna forfettaria.
È possibile ritirare la merce a Berlino e riceverla fuori Berlino?
Sì, è possibile organizzare un ritiro a Berlino-Schöneberg previo accordo. All’interno del “Berliner Ring”, rotec si avvale di un proprio servizio di consegna. Al di fuori di tale area, la consegna avviene previo accordo tramite corriere. L’indirizzo di consegna, lo scarico e l’imballaggio vengono concordati in base alle esigenze dell’ordine.
Quali documenti dovrei richiedere per il mio progetto?
Si prega di indicare già nella richiesta i certificati dei materiali, i certificati di conformità, i verbali di misurazione e i criteri di collaudo necessari. La documentazione richiesta dipende dall’impiego del componente. Si prega di concordare con rotec i documenti di attestazione aggiornati e il loro ambito di applicazione prima di conferire l’incarico.
Ottimizzazione tecnica dei tagli laser con rotec
Un buon taglio laser inizia con un disegno chiaro e si conclude con un componente che adempie alla sua funzione. Il materiale, le quote funzionali e le lavorazioni successive vanno quindi considerati nel loro insieme. rotec vi assiste in questo processo di coordinamento e realizza a Berlino i componenti in lamiera più adatti alle vostre esigenze.
Vi preghiamo di inviarci il vostro disegno indicando il materiale, lo spessore della lamiera, il numero di pezzi e la data di consegna desiderata. Se avete bisogno di assistenza per la realizzazione, vi invitiamo a utilizzare il Richiesta tecnica relativa a un progetto da presentare a Rotec. Insieme definiremo la gamma di servizi più adatta al Suo componente.
Sta cercando invece una lamiera forata standard? Nel rotec Profishop per lamiere forate Troverete le versioni disponibili, nonché i relativi prezzi e la disponibilità indicati.


 IT
 DE
 EN
 ES
 FR
 NL
 PL
 TR